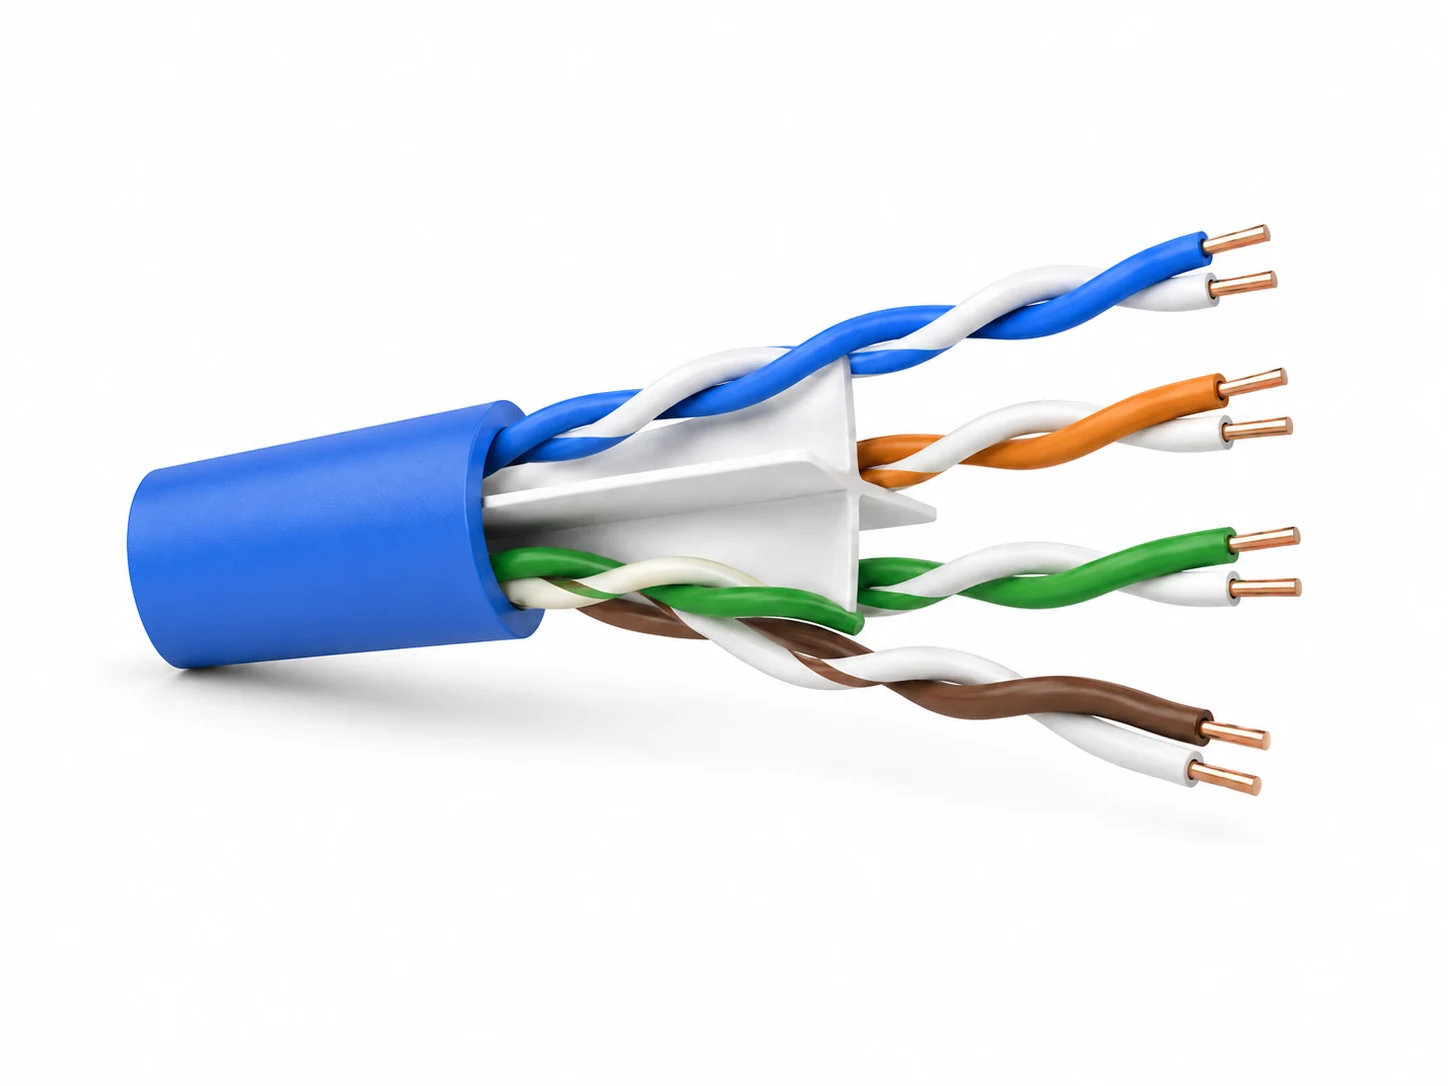
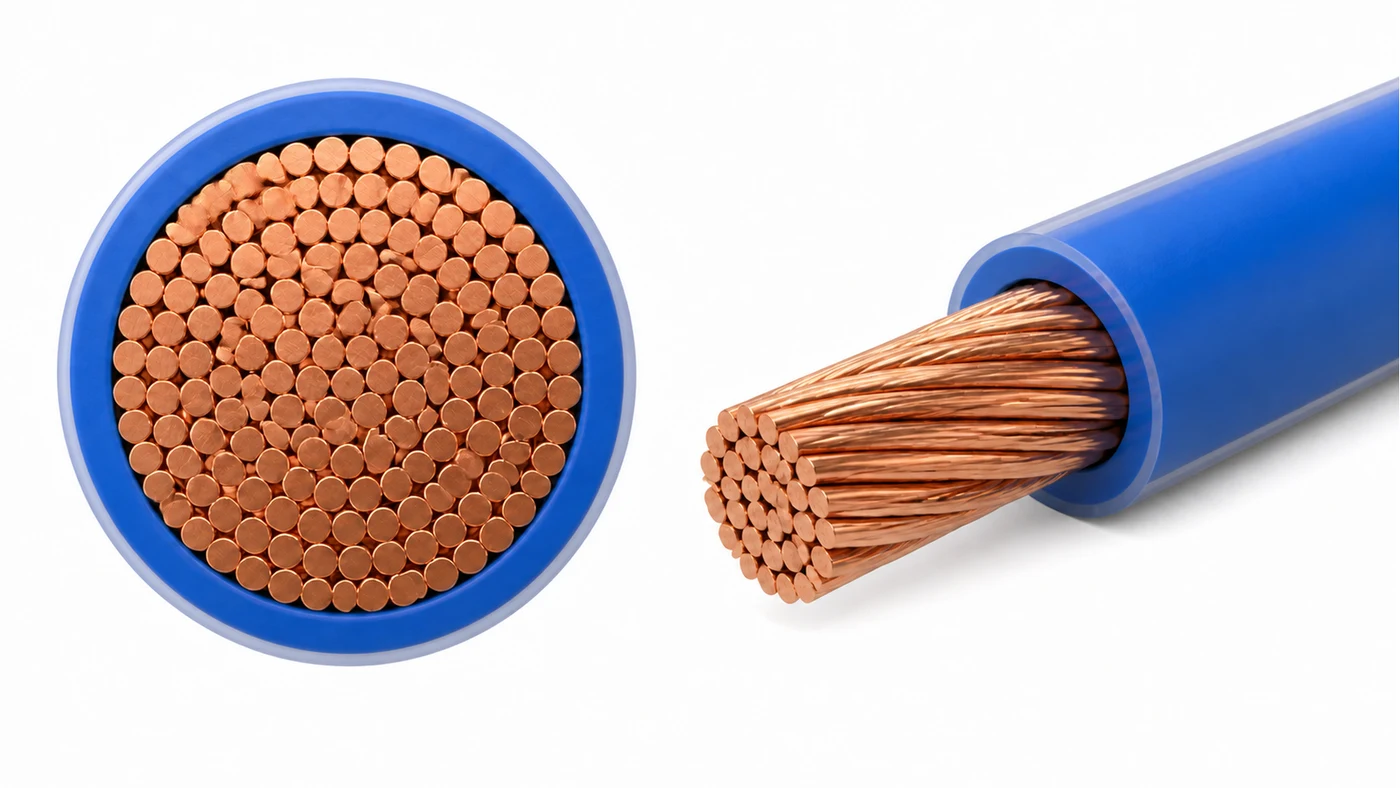
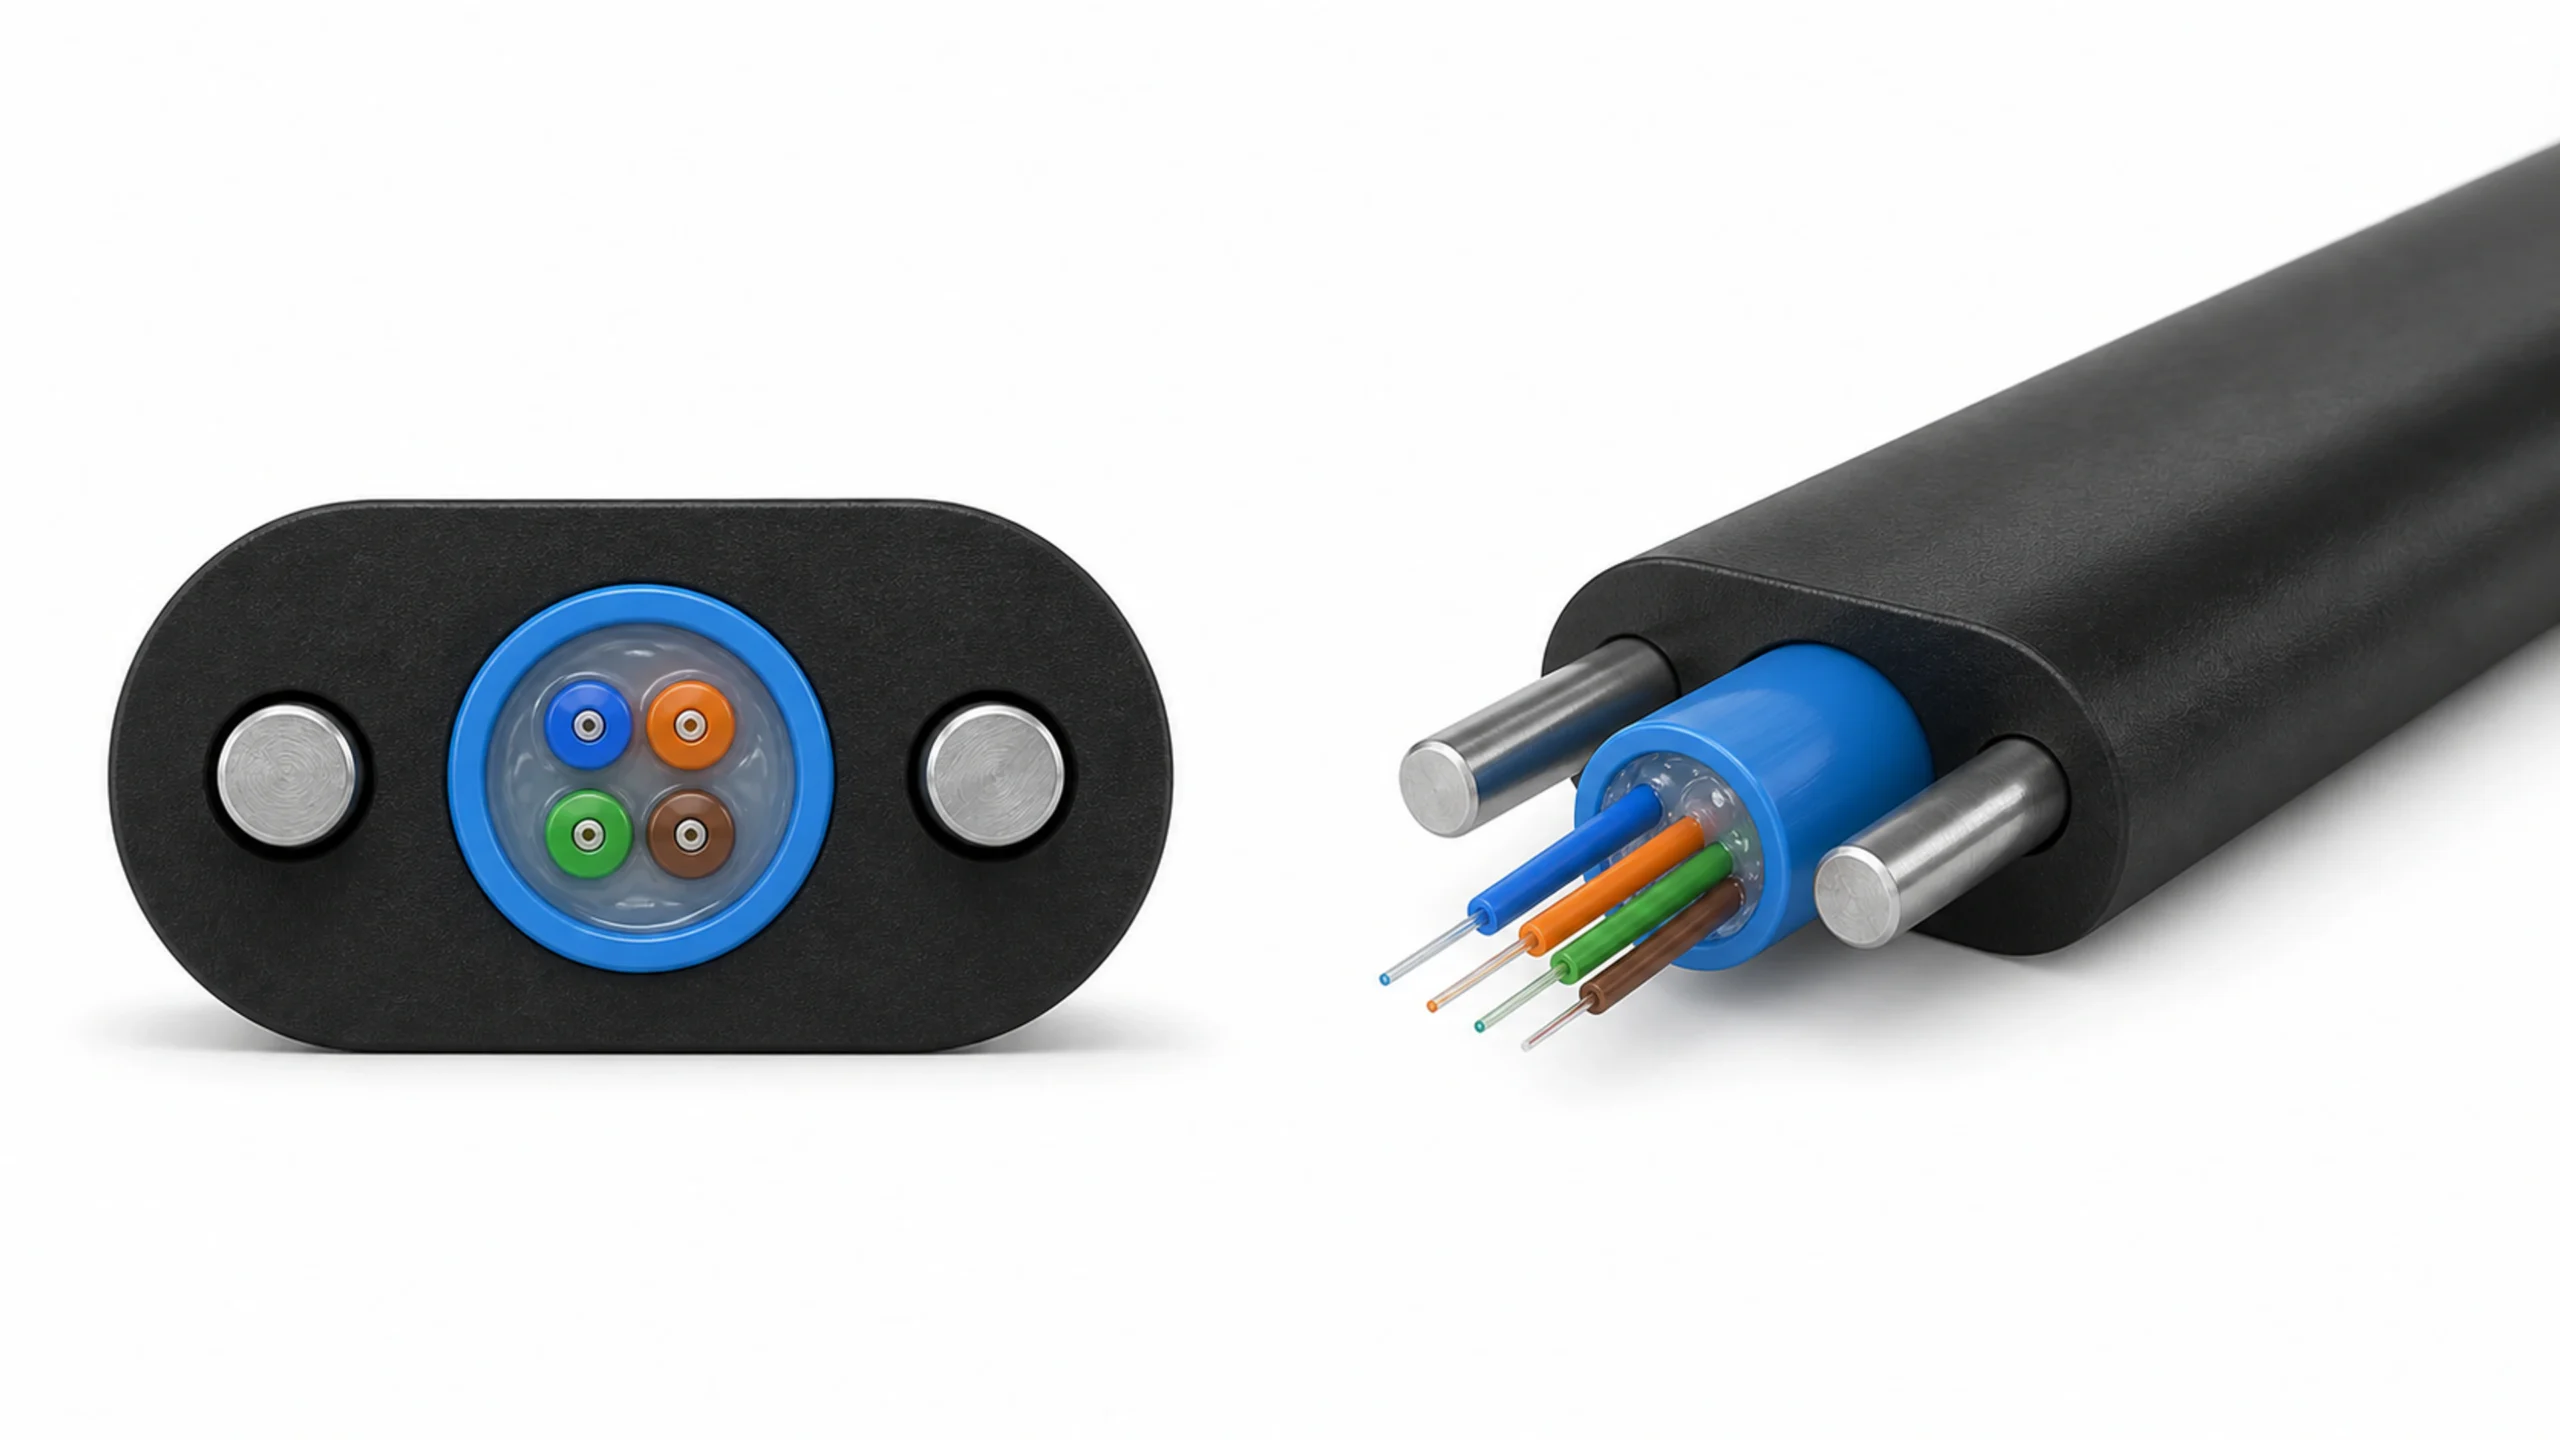
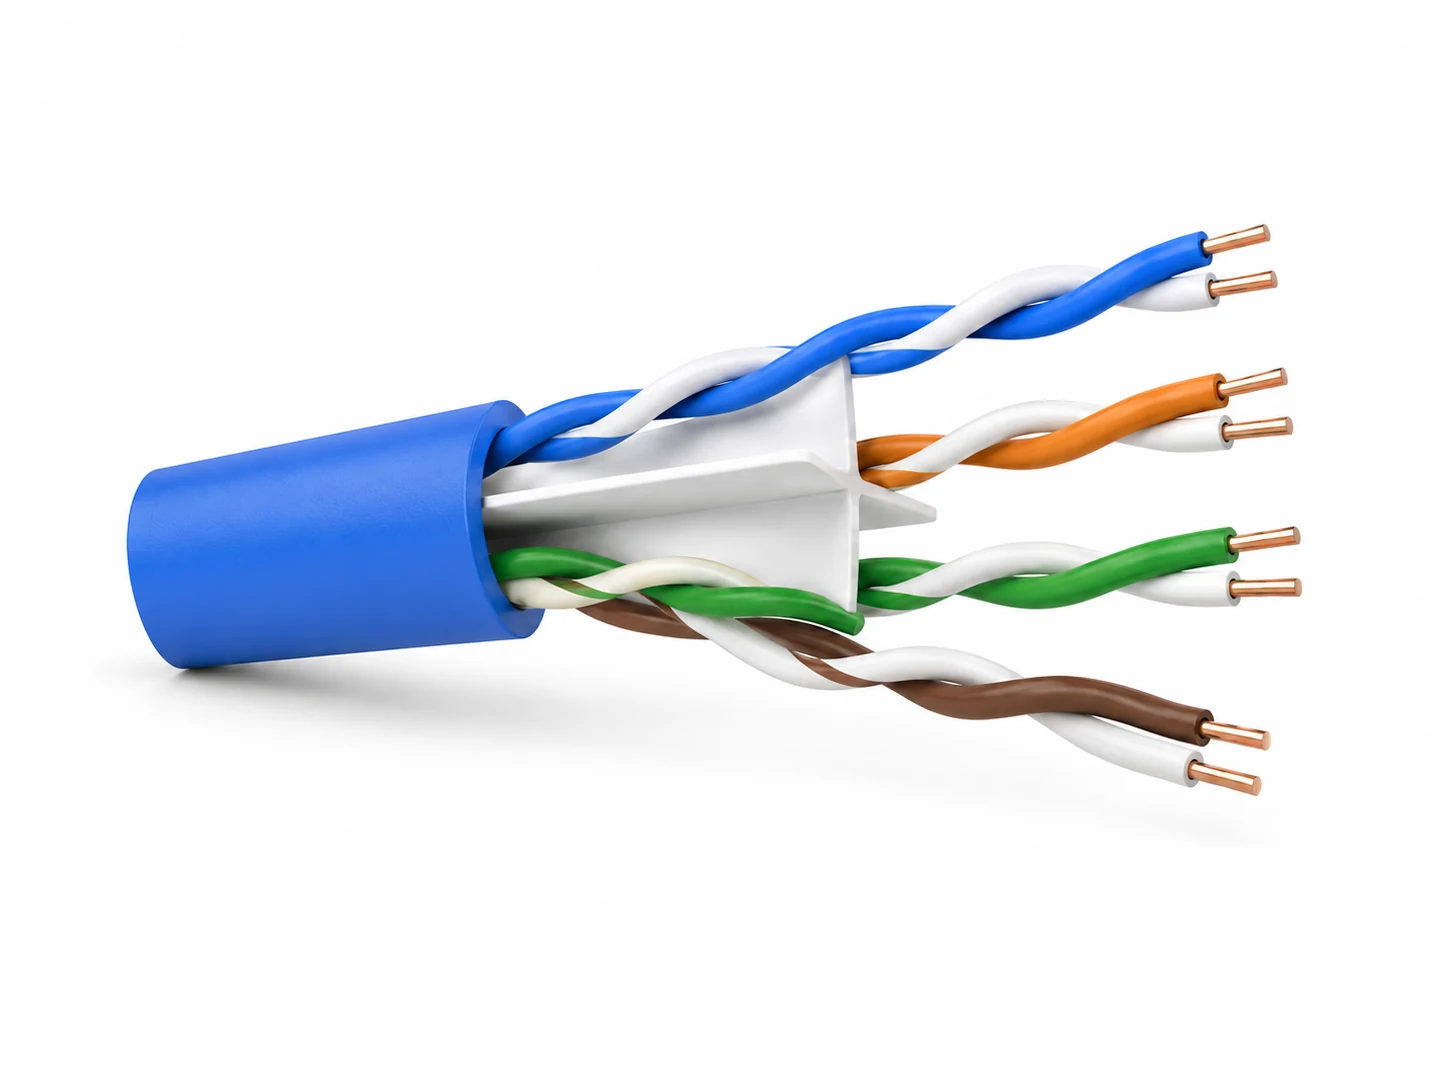
LAN കേബിൾ ഉത്പാദന ലൈനുകൾ & ഉപകരണങ്ങൾ
LAN കേബിൾ കാറ്റഗറിയും നിങ്ങൾ നേടണമെന്ന വൈദ്യുത പ്രകടനവും ഉപയോഗിച്ച് ആരംഭിക്കുക. HONGKAI കൺഡക്ടർ തയ്യാറാക്കൽ, ഇൻസുലേഷൻ, ജോടി കറക്കൽ, കേബിളിംഗ്, ഷീൽഡിംഗ്, ഷീതിംഗ് എന്നിവയെ ഒരു പ്രായോഗിക ഉൽപ്പാദന വഴിയിലേക്ക് ബന്ധിപ്പിക്കുന്നു.
- മുഖ്യ ഉൽപ്പാദന ഘട്ടങ്ങൾലക്ഷ്യ കേബിൾ ചുറ്റുമായി ക്രമീകരിച്ചിരിക്കുന്നു
- വൈദ്യുത പ്രകടനംപ്രക്രിയാ നിയന്ത്രണത്തിലേക്ക് പരിവർത്തനം ചെയ്യപ്പെട്ടു
- ലേ아വുടെയും സൗകര്യങ്ങളുടെയും വിവരണംലൈനിനോട് അനുസരിച്ച്
- സ്ഥാപനവും പിന്തുണയുംപ്രോജക്റ്റ് ആരംഭത്തിലേക്ക് ബന്ധിപ്പിച്ചിരിക്കുന്നു
നിങ്ങൾ ഉത്പാദിപ്പിക്കാൻ ഉദ്ദേശിക്കുന്ന LAN കേബിൾ തരം എന്താണ്?
ആദ്യം ലക്ഷ്യ വിഭാഗം തിരഞ്ഞെടുക്കുക. പേജ് ഈ തീരുമാനം പ്രകടന മുൻഗണനകളിലേക്കും പ്രക്രിയാ ആവശ്യങ്ങളിലേക്കും ബന്ധപ്പെട്ട ഉപകരണങ്ങളിലേക്കും ഒരു അന്വേഷണ സംഗ്രഹത്തിലേക്കും പരിവർത്തനം ചെയ്യും.
Cat6 F/UTP & ഷീൽഡഡ് കേബിൾ
ഷീൽഡഡ് എൻടർപ്രൈസ് ഉം ഔദ്യോഗിക നെറ്റ്വർക്ക് പരിസ്ഥിതികളും
- ആവൃത്തി ഓറിയന്റേഷൻ
- 250 MHz സാധാരണ
- കൺഡക്ടർ ഓറിയന്റേഷൻ
- 23 AWG സാധാരണ
- ഷീൽഡിംഗ് ഘടന
- ഫോയിൽ ഉം ഡ്രെയിൻ വയർ
- വിനിയോഗ പ്രയാസം
- 04 / 05
- ഫോയിൽ ഓവർലാപ്പ് നിയന്ത്രണം
- ഡ്രെയിൻ-വയർ സുസ്ഥിരത
- ഷീൽഡിംഗിലൂടെ ജോടി സമതുല്യത
കേബിൾ പ്രകടന ആവശ്യങ്ങൾക്കനുസൃതമായി ഉപകരണം തിരഞ്ഞെടുക്കുക
പ്രായോഗിക കോൺഫിഗറേഷൻ വ്യത്യാസം യന്ത്രങ്ങളുടെ എണ്ണത്തിൽ നിന്നല്ല, നിയന്ത്രണ കൃത്യത, ഷീൽഡിംഗ് സങ്കീർണ്ണത, പരീക്ഷണ വ്യാപ്തി എന്നിവയിൽ നിന്നാണ് ഉണ്ടാകുന്നത്.
ഉത്പന്നത്തിൽ നിന്ന് ആരംഭിക്കുക: Cat5e, Cat6, Cat6A, Cat7 അല്ലെങ്കിൽ ഒരു ഫ്ലെക്സിബിൾ പാച്ച്-കേബിൾ നിർമ്മാണം.
ലക്ഷ്യ പ്രകടനം വർദ്ധിക്കുമ്പോൾ കൺഡക്ടർ, ഇൻസുലേഷൻ ജ്യോമട്രി, പെയർ ലേ, ഷീൽഡിംഗ് എന്നിവ കൂടുതൽ ബുദ്ധിമുട്ടുള്ളതാകുന്നു.
ആവശ്യമായ കൃത്യത, മോണിറ്ററിംഗ് സംവിധാനങ്ങൾ എന്നിവയാണ് ലൈൻ നിർണ്ണയിക്കുന്നത്—യന്ത്രങ്ങളുടെ എണ്ണം മാത്രമല്ല.
അക്ഷമായി സ്വൈപ്പ് ചെയ്യുക എല്ലാ പ്രകടനവും പ്രക്രിയാ കോളം താരതമ്യം ചെയ്യാൻ →
| കേബിൾ തരം | ആവൃത്തി | കണ്ടക്ടർ | ഷീൽഡിംഗ് | പ്രാഥമിക ഉത്പാദന ശ്രദ്ധ | ബുദ്ധിമുട്ട് | പ്രവർത്തനം |
|---|---|---|---|---|---|---|
| Cat5e UTP | 100 മെഗാഹെട്സ് | 24 AWG | ഷീൽഡ് ചെയ്യാത്തത് | ഇൻസുലേഷൻ വ്യാസവും ട്വിസ്റ്റ് സമാനതയും | 02 / 05 | |
| Cat6 UTP | 250 മെഗാഹെട്സ് | 23 / 24 AWG | ഐച്ഛികം | ജോടി ജ്യാമിതിയും ഇംപീഡൻസ് നിയന്ത്രണവും | 03 / 05 | |
| Cat6 F/UTP | 250 മെഗാഹെട്സ് | 23 AWG | ഫോയിൽ ഉം ഡ്രെയിൻ വയർ | ഷീൽഡ് ഓവർലാപ്പും സുസ്ഥിരതയും | 04 / 05 | |
| Cat6A | 500 മെഗാഹെട്സ് | 23 AWG | സാധാരണയായി ഷീൽഡ് ചെയ്തിരിക്കുന്നു | ക്രോസ്ടാക്കും പ്രക്രിയാ സ്ഥിരതയും | 04 / 05 | |
| Cat7 | 600 MHz+ | പ്രോജക്റ്റിനനുസരിച്ച് സ്ഥിരീകരിക്കുക | സങ്കീർണ്ണമായ ഷീൽഡിംഗ് | ഒറ്റ ജോടി സംരക്ഷണവും കവറേജും | 05 / 05 | |
| പാച്ച് കേബിൾ | വർഗ്ഗം അനുസരിച്ച് | സ്ട്രാൻഡഡ്; പ്രോജക്ട് അനുസരിച്ച് ഉറപ്പാക്കുക | ഉൽപ്പന്നം അനുസരിച്ച് ഐച്ഛികം | പ്രതിസന്ധിയും ടെർമിനേഷൻ തയ്യാറാക്കലും | 03 / 05 |
സാധാരണ ഓറിയന്റേഷൻ മൂല്യങ്ങൾ മാത്രം. ഉപകരണ കോൺഫിഗറേഷൻ നടത്തുന്നതിന് മുൻപ് ബാധകമായ സ്റ്റാൻഡേർഡ്, കേബിൾ നിർമ്മാണം, ലക്ഷ്യ ഔട്ട്പുട്ട് എന്നിവ ഉറപ്പാക്കുക.
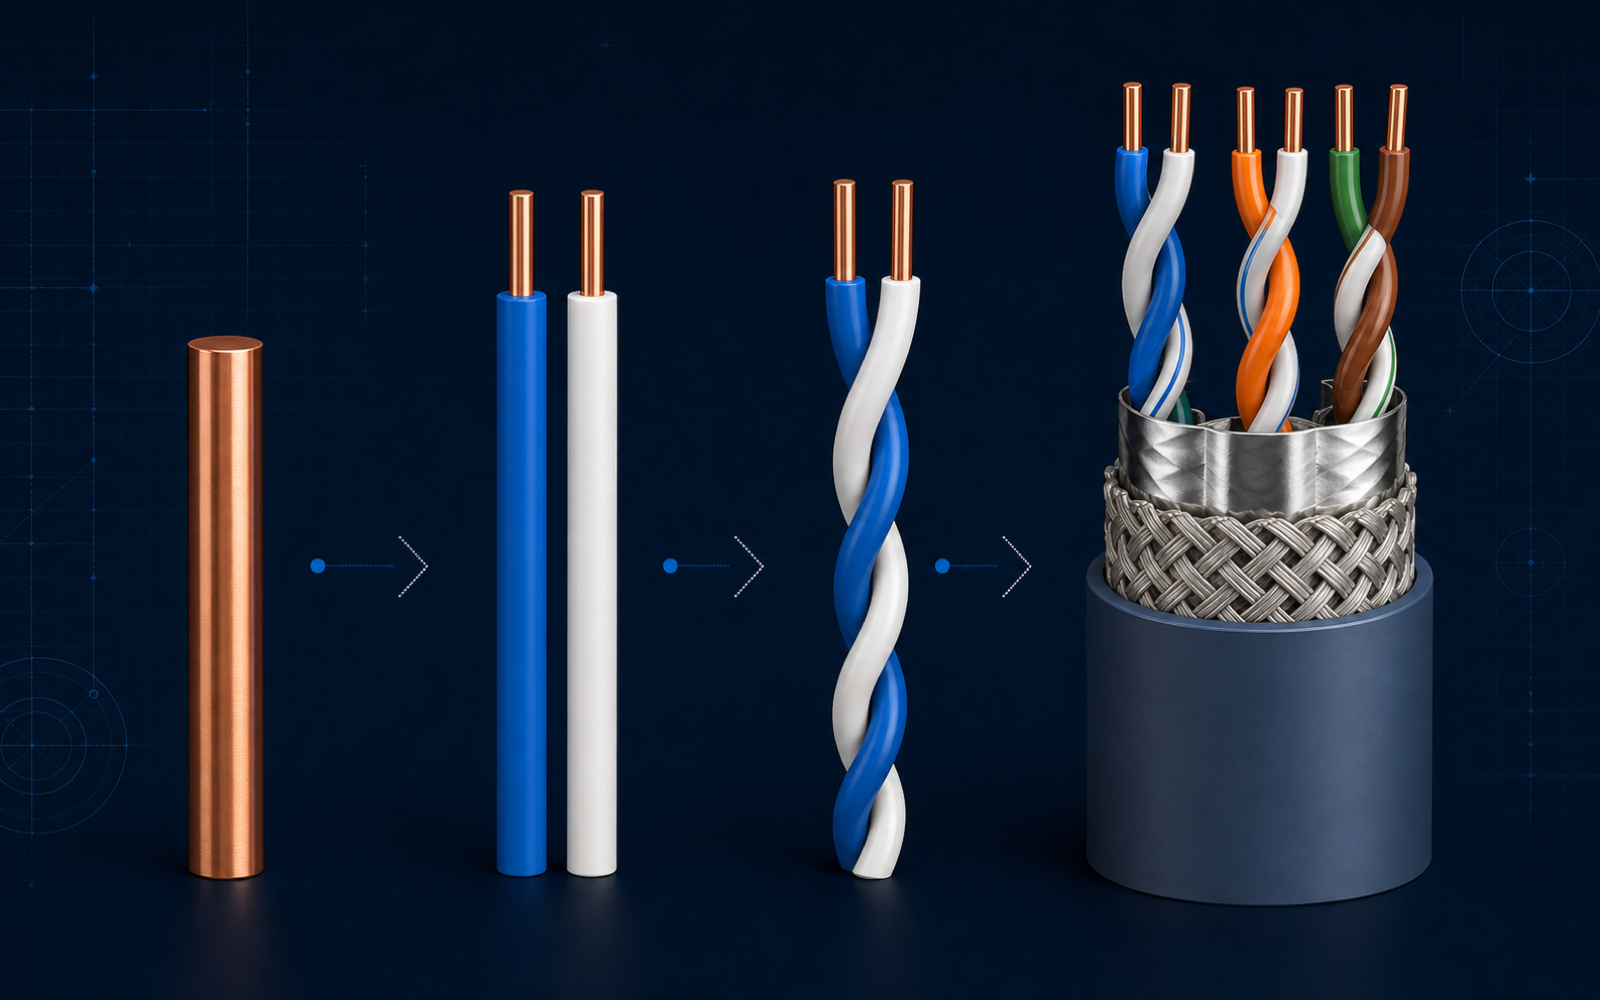
കോപ്പർ കൺഡക്ടറിൽ നിന്ന് പരിശോധിച്ച, പാക്ക് ചെയ്ത LAN കേബിൾ
എട്ട് ഘട്ടങ്ങളും ദൃശ്യമായിരിക്കുന്നു. ഒരു ഘട്ടം തിരഞ്ഞെടുക്കുന്നത് ഉത്പാദന വഴിയുടെ ବാക്കി ഭാഗങ്ങൾ മറച്ചിടാതെ അടുത്ത സെക്ഷനിലേക്ക് അതിന്റെ ഉപകരണ ഫോക്കസ് കൊണ്ടുപോകുന്നു.
- 01കണ്ടക്ടർ തയ്യാറാക്കൽ
- 02ഇൻസുലേഷൻ എക്സ്ട്രൂഷൻ
- 03പെയർ ട്വിസ്റ്റിംഗ്
- 04കേബിംഗ്
- 05ഷീൽഡിംഗ്
- 06ബാഹ്യ ഷീതിംഗ്
- 07വൈദ്യുത പരീക്ഷണം
- 08കോയിലിംഗും പാക്കിംഗും
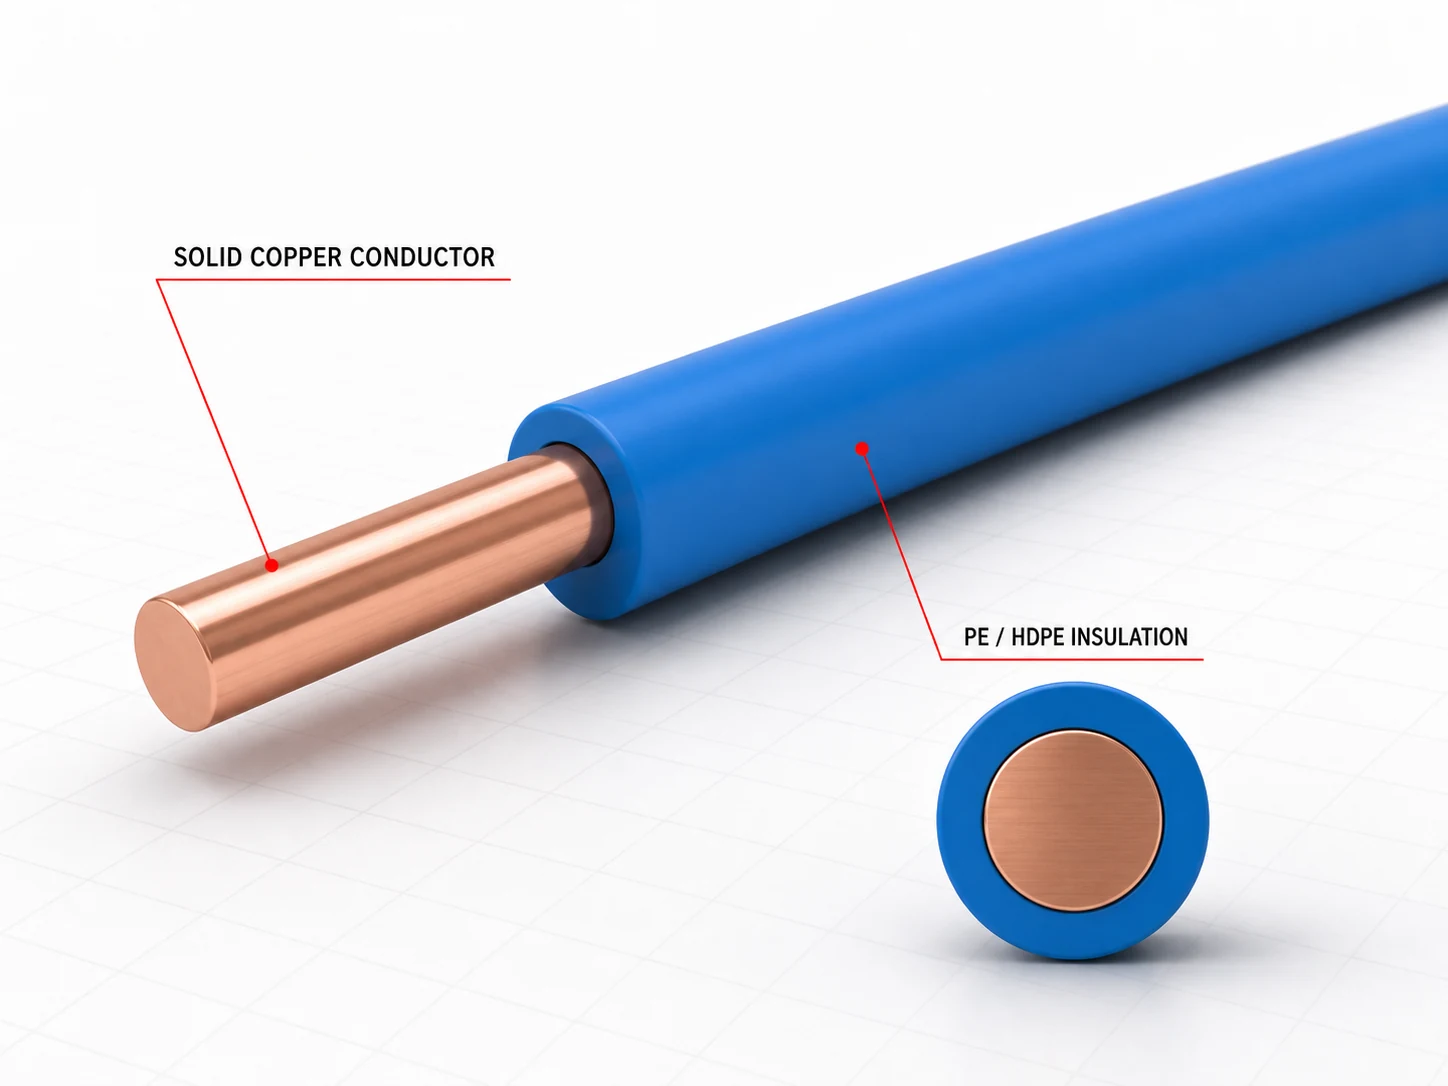
അംഗീകരിച്ച കേബിൾ ഡിസൈൻ ആവശ്യപ്പെടുന്ന കൺഡക്ടർ റൂട്ട് തയ്യാറാക്കുക.
- ഇൻപുട്ട്
- തമ്പ് റോഡ് അല്ലെങ്കിൽ ഇൻകമിംഗ് കൺഡക്ടർ
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- വ്യാസ തെറ്റും ഉപരിതല നിലയും
- ഔട്ട്പുട്ട്
- തയ്യാറാക്കിയ തമ്പ് കൺഡക്ടർ
- ഉപകരണങ്ങൾ
- ഡ്രായിംഗ്, ആനീലിംഗ്, പേ-ഓഫ് ഉം തയ്യാറെടുപ്പ് സിസ്റ്റങ്ങൾ

ആകൃതിയും പ്രക്രിയാ നിയന്ത്രണവും ഉപയോഗിച്ച് സ്ഥിരമായ ഇൻസുലേഷൻ അപ്ലൈ ചെയ്യുക.
- ഇൻപുട്ട്
- തയ്യാറാക്കിയ കൺഡക്ടർ ഉം ഇൻസുലേഷൻ കോമ്പൗണ്ടും
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- വ്യാസം, സമകേന്ദ്രത ഉം വസ്തുവിന്റെ സ്ഥിരതയും
- ഔട്ട്പുട്ട്
- ഇൻസുലേറ്റഡ് കോർ വയർ
- ഉപകരണങ്ങൾ
- ഇൻസുലേഷൻ എക്സ്ട്രൂഷൻ ലൈൻ ഉം ഇൻലൈൻ ഗേജുകൾ
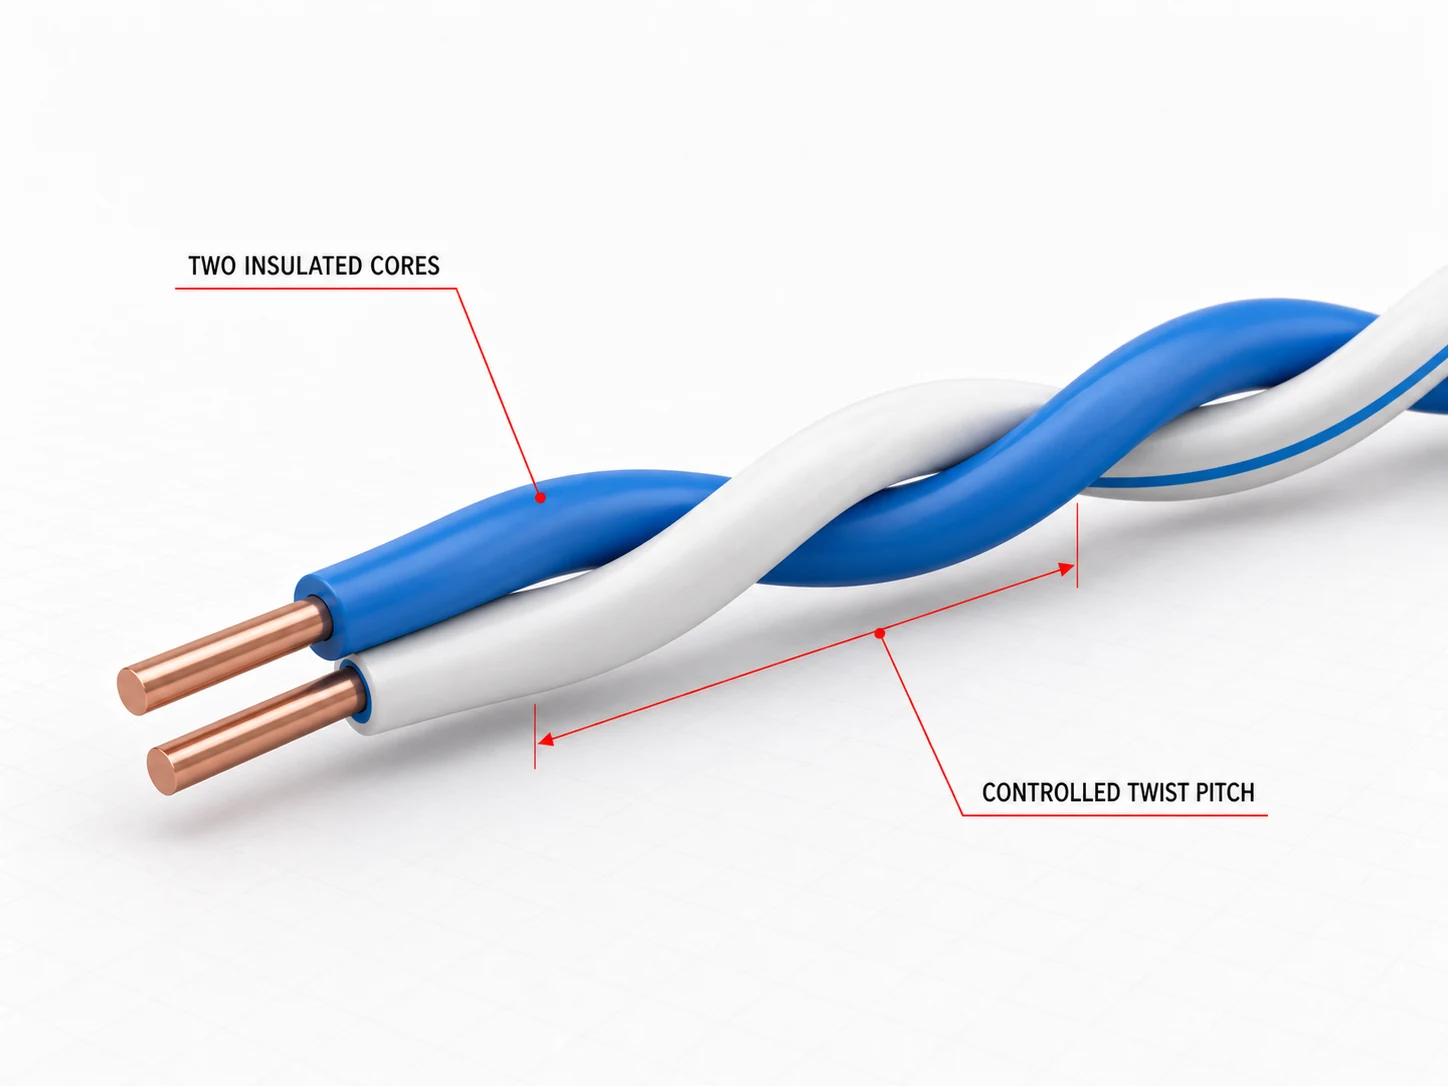
നിയന്ത്രിത പിച്ച്, സമമിതി ഉം ടെൻഷൻ ഉപയോഗിച്ച് രണ്ട് ഇൻസുലേറ്റഡ് വയർകൾ കറങ്ങുക.
- ഇൻപുട്ട്
- രണ്ട് ഇൻസുലേറ്റഡ് വയർകൾ
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- കറക്കൽ പിച്ച്, ജോടി ബാലൻസ് ഉം ടെൻഷൻ
- ഔട്ട്പുട്ട്
- നിയന്ത്രിത ട്വിസ്റ്റഡ് പെയർ
- ഉപകരണങ്ങൾ
- പെയർ ട്വിസ്റ്റിംഗ് മെഷീൻ ഉം ടെൻഷൻ-കൺട്രോൾ റൂട്ട്
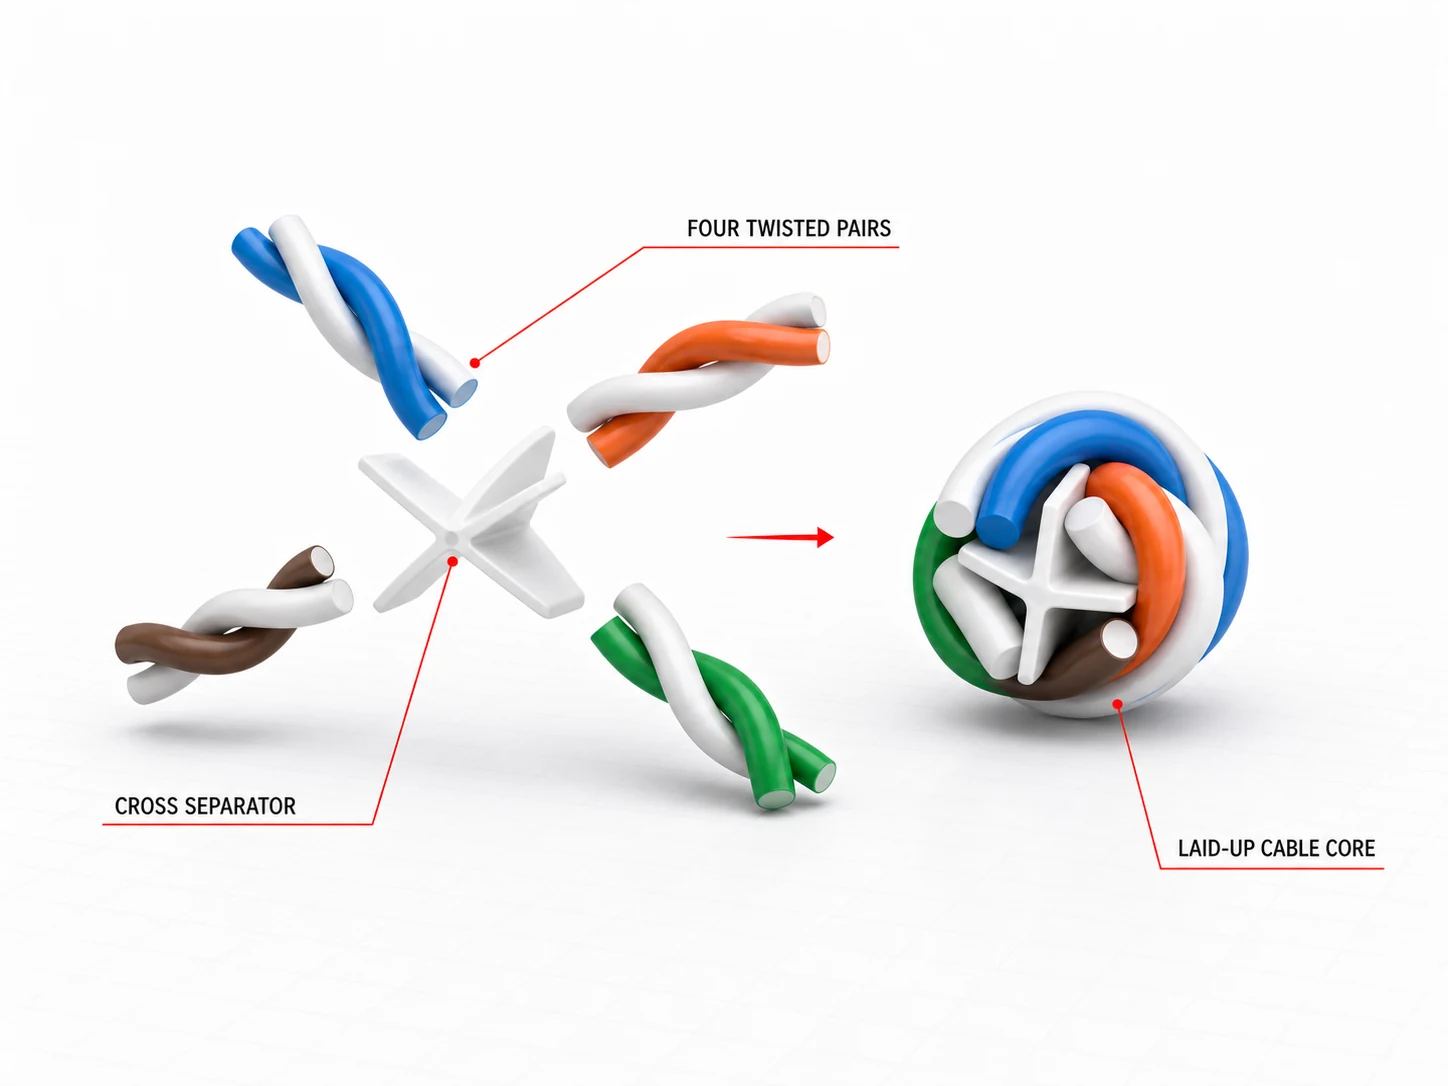
സ്ഥിരീകരിച്ച കേന്ദ്ര നിർമ്മാണത്തിന് ചുറ്റും നാല് ജോടികൾ ക്രമീകരിക്കുക.
- ഇൻപുട്ട്
- ആവശ്യമെങ്കിൽ ട്വിസ്റ്റഡ് ജോടികളും സെപ്പറേറ്ററും
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- ജോടി സ്ഥാനം, ലേ ദൈർഘ്യം ഉം ടെൻഷൻ ഉം
- ഔട്ട്പുട്ട്
- കേബിൾ കോർ
- ഉപകരണങ്ങൾ
- കേബിൾ ലൈൻ ഉം സെപ്പറേറ്റർ അപ്ലൈ ചെയ്യൽ
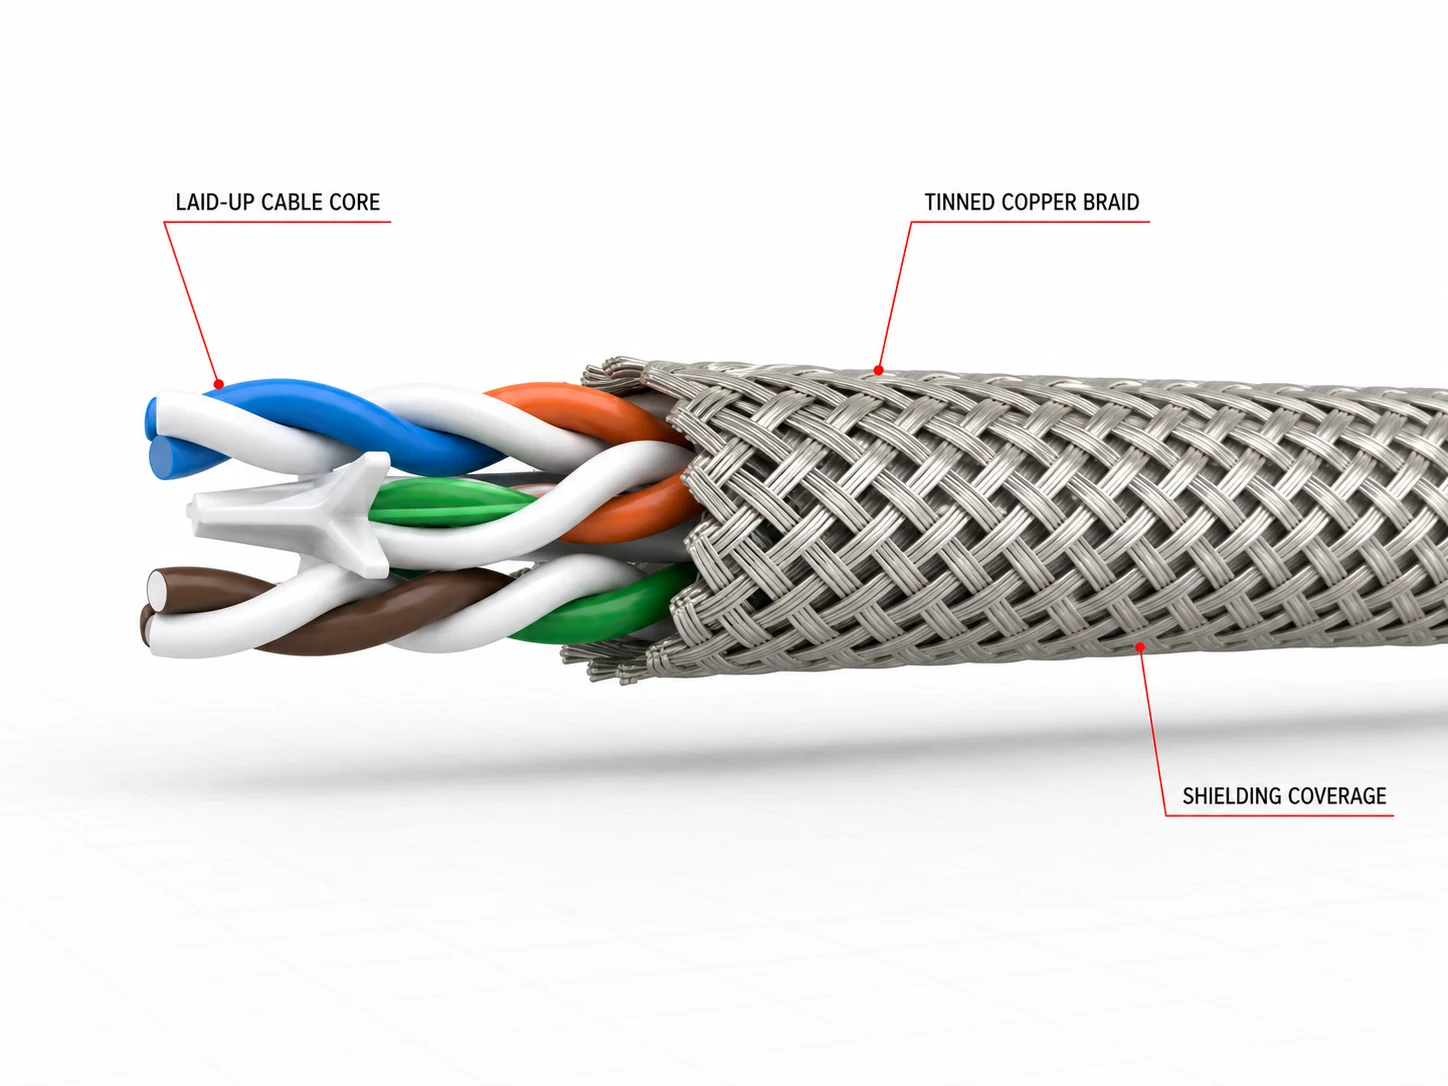
ജോടി ജ്യോമെട്രി തകർക്കാതെ സ്ഥിരീകരിച്ച ഫോയിൽ, ഡ്രെയിൻ-വയർ അല്ലെങ്കിൽ ബ്രെയിഡ് ഘടന അപ്ലൈ ചെയ്യുക.
- ഇൻപുട്ട്
- കേബിൾ കോർ ഉം ഷീൽഡിംഗ് മെറ്റീരിയൽ ഉം
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- ഓവർലാപ്പ്, കവറേജ്, കോണ്ടിന്യൂട്ടി ഉം ടെൻഷൻ ഉം
- ഔട്ട്പുട്ട്
- ഷീൽഡഡ് കേബിൾ കോർ
- ഉപകരണങ്ങൾ
- ഫോയിൽ അപ്ലൈയർ, ഡ്രെയിൻ-വയർ ഫീഡ് ഉം ബ്രെയിഡിംഗ് സിസ്റ്റങ്ങൾ ഉം
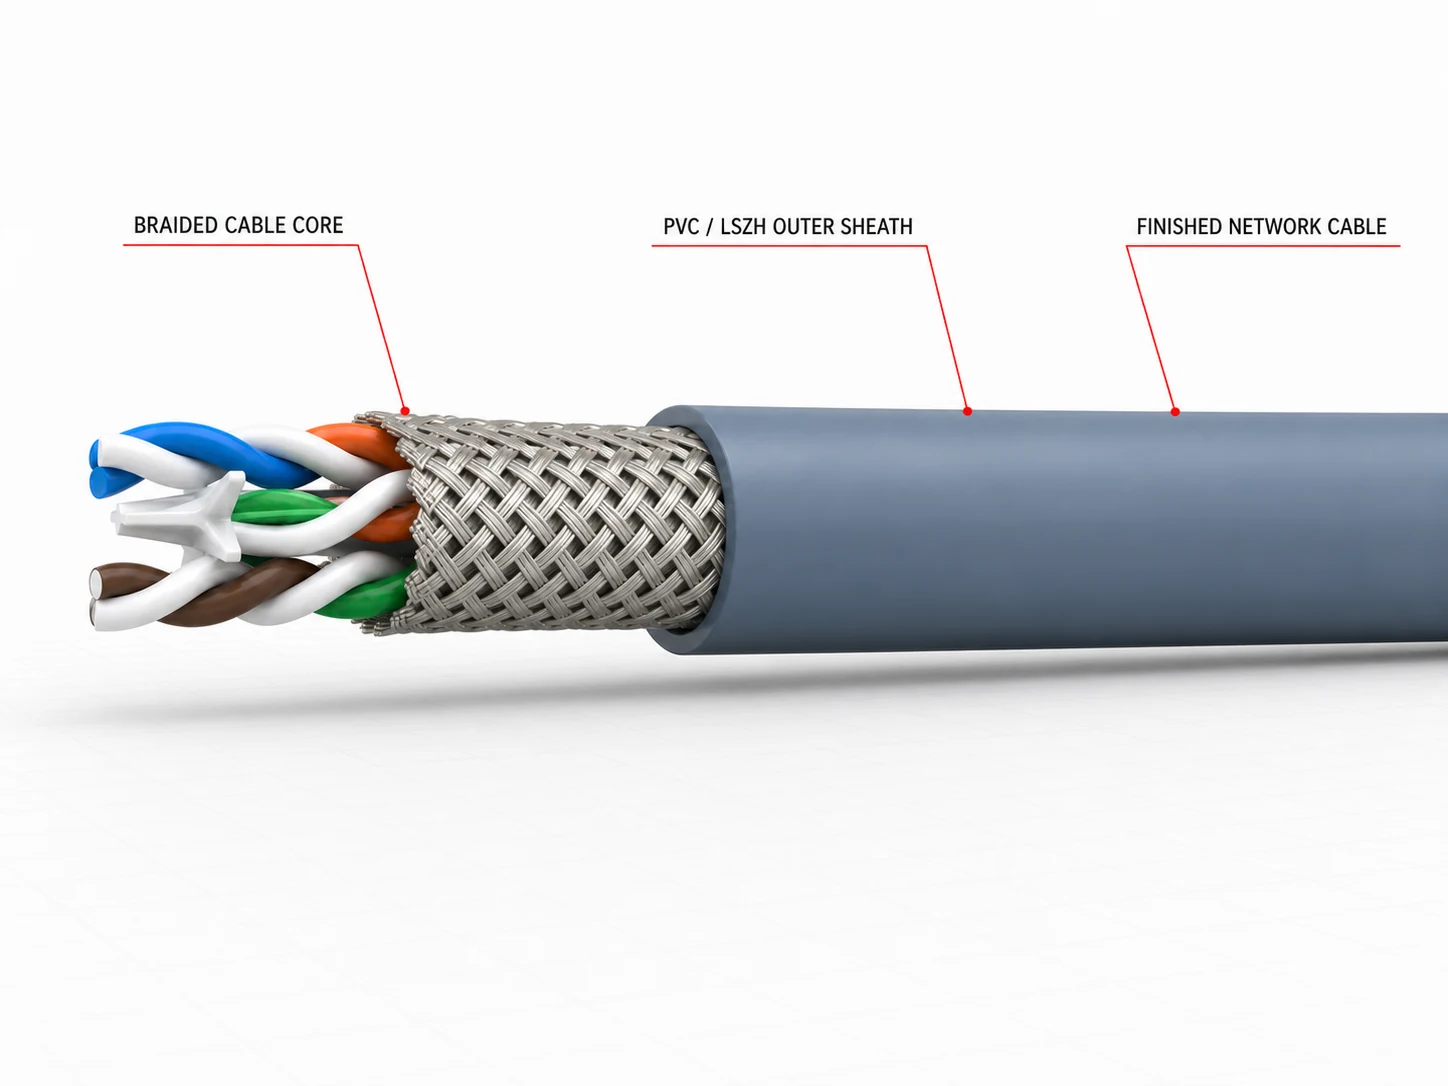
നിയന്ത്രിത കേബിൾ ജ്യോമട്രി സംരക്ഷിച്ച് അന്തിമ ജാക്കറ്റ് അപ്ലൈ ചെയ്യുക.
- ഇൻപുട്ട്
- കേബിൾ ചെയ്ത അല്ലെങ്കിൽ ഷീൽഡ് ചെയ്ത കോർ ഉം ജാക്കറ്റ് കോമ്പൗണ്ടും
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- ദ്രവ്യമാനം, ഓവാളിറ്റി, കൂളിംഗ് ഉം പ്രിന്റ് ക്വാളിറ്റിയും
- ഔട്ട്പുട്ട്
- പൂർത്തിയായ LAN കേബിൾ
- ഉപകരണങ്ങൾ
- ബാഹ്യ ഷീതിംഗ് എക്സ്ട്രൂഷൻ ലൈൻ

സമ്മതിച്ച വൈദ്യുത പാരാമീറ്ററുകൾ പരിശോധിച്ച് ട്രേസബിൾ ടെസ്റ്റ് തെളിവ് സൂക്ഷിക്കുക.
- ഇൻപുട്ട്
- പൂർത്തിയായ കേബിൾ സാമ്പിൾ അല്ലെങ്കിൽ റീൽ
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- ടെസ്റ്റ് സെറ്റപ്പ്, ഫ്രീക്വൻസി റേഞ്ച് ഉം സ്വീകാര്യതാ മാനദണ്ഡങ്ങളും
- ഔട്ട്പുട്ട്
- പ്രോജക്റ്റ്-സമ്മതിച്ച ടെസ്റ്റ് റെക്കോർഡ്
- ഉപകരണങ്ങൾ
- വൈദ്യുത ടെസ്റ്റ് ഉം മെയ്സ്മെന്റ് സിസ്റ്റങ്ങളും
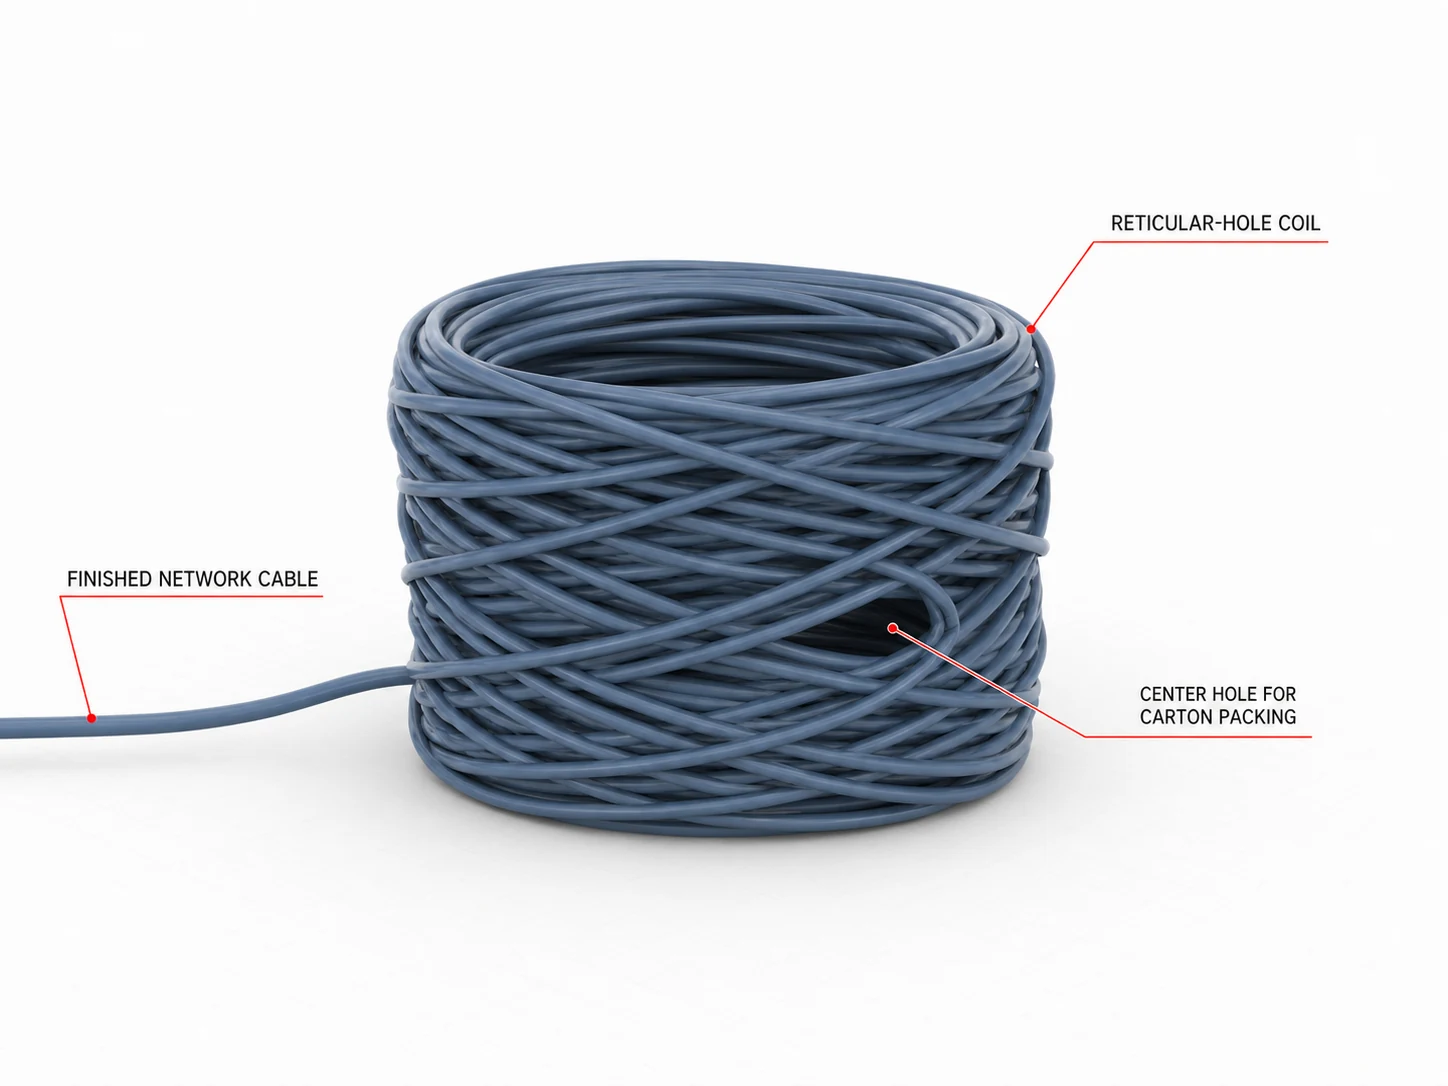
സ്ഥിരീകരിച്ച പാക്ക് ദൈർഘ്യവും ഡെലിവറി ഫോർമാറ്റും അനുസരിച്ച് ഫിനിഷ് കേബിൾ തയ്യാറാക്കുക.
- ഇൻപുട്ട്
- പരീക്ഷിച്ച ഫിനിഷ് കേബിൾ
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- ദൈർഘ്യം, ടെൻഷൻ, കോയിൽ ജ്യോമട്രി എന്നിവയും ലേബലിംഗും
- ഔട്ട്പുട്ട്
- കോയിൽ ചെയ്ത അല്ലെങ്കിൽ ബോക്സ് ചെയ്ത ഫിനിഷ് കേബിൾ
- ഉപകരണങ്ങൾ
- കോയിലിംഗ്, ടേക്ക്-അപ്പ് എന്നിവയുടെ പാക്കിംഗ് സിസ്റ്റങ്ങൾ
പ്രോസസ് നോട്ട്: ആവശ്യവും ഓപ്ഷണലുമായ ലേബലുകൾ തിരഞ്ഞെടുത്ത കാറ്റഗറിയെ അനുസരിക്കുന്നു. അവസാന പ്രോസസ് ഘട്ടങ്ങൾ, ഉപകരണ സ്രോതസ്സ് എന്നിവ അംഗീകരിച്ച കേബിൾ സ്പെസിഫിക്കേഷനെ അനുസരിച്ചിരിക്കും.
മെഷീനുകൾ ലൈൻ നിർമ്മിച്ച രീതിയിൽ ബ്രൗസ് ചെയ്യുക
സ്ഥാപിതമായ പ്രോസസ് അക്കോർഡിയൺ ഇടതുവശത്ത് തുടരുന്നു. ഒരു ഗ്രൂപ്പ് തുറക്കുമ്പോൾ വലതുവശത്ത് ബന്ധപ്പെട്ട റിയൽ/റഫറൻസ് ഉപകരണ ചിത്രവും കൺട്രോൾ സംഗ്രഹവും അപ്ഡേറ്റ് ചെയ്യപ്പെടുന്നു.
- വയർ ഡ്രോയിംഗ് മെഷീൻ
- ആനീലിംഗ് സിസ്റ്റം
- കോപ്പർ പേ-ഓഫ് ഉം തയ്യാറെടുക്കൽ ഉം
ആഗമന കോപ്പർ ഫോർമാറ്റ്, കൺഡക്ടർ ഡിസൈൻ എന്നിവ പ്രോജക്റ്റിനനുസരിച്ച് സ്ഥിരീകരിച്ചിരിക്കുന്നു.
- ഇൻസുലേഷൻ എക്സ്ട്രൂഷൻ ലൈൻ
- ക്രോസ്സ്ഹെഡ്, കൂളിംഗ് എന്നിവയും ഹോൾ-ഓഫും
- ഇൻലൈൻ ഡൈമൻഷണൽ മോണിറ്ററിംഗ്
അവസാന കോൺഫിഗറേഷൻ കൺഡക്ടർ സൈസ്, ഇൻസുലേഷൻ മെറ്റീരിയൽ എന്നിവയെ അനുസരിച്ചിരിക്കുന്നു.
ഉപകരണ വിവരങ്ങൾ കാണുക- പെയർ ട്വിസ്റ്റിംഗ് മെഷീൻ
- പേ-ഓഫ് ഉം ടെൻഷൻ കൺട്രോൾ ഉം
- ആവശ്യമുള്ളപ്പോൾ ബാക്ക്-ട്വിസ്റ്റ് കോൺഫിഗറേഷൻ
ജോടി ഡിസൈൻ, ലേ-ലെംഗ്ത് വിൻഡോ ഉം ലക്ഷ്യ കേബിൾ എന്നിവ തിരഞ്ഞെടുത്ത കോൺഫിഗറേഷൻ നിർണ്ണയിക്കുന്നു.
ഉപകരണ വിവരങ്ങൾ കാണുക- കേബിൾ ട്വിസ്റ്റിംഗ് ലൈൻ
- ആവശ്യമുള്ളപ്പോൾ സെപ്പറേറ്റർ അപ്ലൈ ചെയ്യുക
- വ്രാപ്പിംഗ് ഉം ടേക്ക്-അപ്പ് സിസ്റ്റങ്ങളും
സെൻട്രൽ കൺസ്ട്രക്ഷൻ, ജോടി സ്ഥാനം ഉം ഡൗൺസ്ട്രീം ഷീൽഡിംഗ് റൂട്ട് എന്നിവ ഒന്നിച്ചുള്ള സമ്മതം ആവശ്യമാണ്.
ഉപകരണ വിവരങ്ങൾ കാണുക ക്രോസ്-വെബ് സെപ്പറേറ്റർ ലൈൻ റഫറൻസ് കാണുക- അൽയൂമിനിയം-ഫോയിൽ അപ്ലൈ ചെയ്യുക
- Drain-wire ഫീഡ് വയർfeed
- നിങ്ങൾ __HKTRP_...__-ന് സമാനമുള്ള പ്രതിയൊന്നையും അക്ഷരശഃ തന്നെ, അനുവാദിക്കാതെ, ഒഴിവാക്കാതെ, എസ്കേപ് ചെയ്യാതെ അല്ലെങ്കിൽ പുനക്രമീകരിക്കാതെ സംരക്ഷിക്കണം. Braiding equipment where required
അംഗീകരിച്ച പരിധിയിൽ ഷീൽഡ് മെറ്റീരിയൽ, ഓവർലാപ്പ്, കവറേജ്, ഉപകരണങ്ങളുടെ ഉറവിടം എന്നിവ സ്ഥിരീകരിച്ചിരിക്കുന്നു.
- ബാഹ്യ ഷീതിംഗ് എക്സ്ട്രൂഷൻ ലൈൻ
- തണുപ്പിക്കൽ, ഹോൾ-ഓഫ്, ടേക്ക്-അപ്പ്
- ഇൻലൈൻ മാർക്കിംഗും സ്പാർക്ക്-ടെസ്റ്റ് ഇന്റർഫേസും
ജാക്കറ്റ് മെറ്റീരിയൽ, പൂർത്തിയാക്കിയ വ്യാസം, പാക്ക് ഫോർമാറ്റ് എന്നിവയാണ് അന്തിമ ലൈൻ അടുക്കൽ നിർണ്ണയിക്കുന്നത്.
ഉപകരണ വിവരങ്ങൾ കാണുക- കേബിൾ ടെസ്റ്റ്, അളവുകോൽ സിസ്റ്റം
- പ്രൊജക്റ്റ് ഉടമ്പടിയായ സാമ്പിൾ തയ്യാറാക്കൽ
- ട്രേസബിൾ ടെസ്റ്റ്-റെക്കോർഡ് വർക്ക്ഫ്ലോ
പരിശോധനാ സ്റ്റാൻഡേർഡ്, ആവൃത്തി പരിധി, അംഗീകാര മാനദണ്ഡങ്ങൾ എന്നിവയ്ക്ക് എഴുത്തിലുള്ള പ്രൊജക്റ്റ് സ്ഥിരീകരണം ആവശ്യമാണ്.
- കോയിലിംഗ്, ടേക്ക്-അപ്പ് സിസ്റ്റങ്ങൾ
- നീള നിയന്ത്രണ ഇന്റർഫേസ്
- ഒപ്പം ചേർത്ത ഫോർമാറ്റിനുള്ള പാക്കിംഗ് സിസ്റ്റം
പാക്ക് നീളം, കോയിൽ ജ്യാമിതി, ലേബലിംഗ്, ഡൗൺസ്ട്രീം സ്കോപ്പ് എന്നിവ പ്രൊജക്റ്റ്-സ്പെസിഫിക് ആയി തുടരുന്നു.
ഉപകരണ വിവരങ്ങൾ കാണുക
ഷീൽഡിംഗ്
ജോടി ജ്യോമെട്രി തകർക്കാതെ സ്ഥിരീകരിച്ച ഫോയിൽ, ഡ്രെയിൻ-വയർ അല്ലെങ്കിൽ ബ്രെയിഡ് ഘടന അപ്ലൈ ചെയ്യുക.
- പ്രധാനപ്പെട്ട നിയന്ത്രണം
- ഓവർലാപ്പ്, കവറേജ്, കോണ്ടിന്യൂട്ടി ഉം ടെൻഷൻ ഉം
- സംബന്ധിത ഉപകരണങ്ങൾ
- ഫോയിൽ അപ്ലൈയർ, ഡ്രെയിൻ-വയർ ഫീഡ് ഉം ബ്രെയിഡിംഗ് സിസ്റ്റങ്ങൾ ഉം
സുരക്ഷിതമായ റഫറൻസ് മാത്രമാണ് — സ്ഥിരീകരിച്ച ഷീൽഡിംഗ് ഉപകരണ ചിത്രം ഇതുവരെ നൽകിയിട്ടില്ല. പ്രൊപ്പോസലിൽ ഫോയിൽ, ഡ്രെയിൻ-വയർ, ബ്രെയിഡ് എന്നിവയുടെ പരിധി സ്ഥിരീകരിച്ചിരിക്കുന്നു.
ശരിയായ LAN കേബിൾ ഉൽപ്പാദന കോൺഫിഗറേഷൻ നിർമ്മിക്കുക
ലക്ഷ്യ വിഭാഗത്തിലും പ്രകടന ജാലകത്തിലും നിന്ന് ആരംഭിച്ച്, തുടർന്ന് ഉപകരണങ്ങളുടെ പരിധി, ഇന്റർഫേസുകൾ, ഉത്തരവാദിത്തത്തിന്റെ അതിർത്തി എന്നിവ സ്ഥിരീകരിക്കുക.
Cat5e & ഫ്ലെക്സിബിൾ കേബിൾ റൂട്ട്
കൺഡക്ടർ ഉം ജാക്കറ്റ് നിർമ്മാണവും ഉപയോഗിച്ച് അവസാനിപ്പിച്ച ബേസ്ലൈൻ എത്തർനെറ്റ് അല്ലെങ്കിൽ ഫ്ലെക്സിബിൾ ഡൗൺസ്ട്രീം കേബിൾ ഉൽപ്പന്നങ്ങൾക്കായുള്ള ഒരു പ്രായോഗിക റൂട്ട്.
- ഇൻസുലേഷൻ എക്സ്ട്രൂഷൻ
- ജോടി കറക്കൽ ഉം കേബിൾ നിർമ്മാണവും
- ഷീതിംഗ്, പരീക്ഷണവും പാക്കിംഗും
Cat6 ഉൽപ്പാദന കോൺഫിഗറേഷൻ
അംഗീകരിച്ച Cat6 നിർമ്മാണം അവയെ ആവശ്യപ്പെടുമ്പോൾ ഉയർന്ന ജോടി ഉം ജ്യോമട്രി നിയന്ത്രണവും ഷീൽഡിംഗ് സിസ്റ്റങ്ങളും ചേർക്കുന്നു.
- പ്രീസിഷൻ ഇൻസുലേഷൻ റൂട്ട്
- ജോടി കറക്കൽ ഉം സെപ്പറേറ്റർ നിയന്ത്രണവും
- ഐച്ഛികമോ ആവശ്യമോ ആയ ഷീൽഡിംഗ് സ്കോപ്പ്
Cat6A & ഉയർന്ന പ്രകടന ഷീൽഡഡ് റൂട്ട്
കൂടുതൽ കഠിനമായ ജ്യോമട്രി, സങ്കീർണ്ണമായ ഷീൽഡിംഗ് ഉം വിസ്തൃതമായ വൈദ്യുത പരീക്ഷണ പദ്ധതി ആവശ്യപ്പെടുന്ന കേബിളുകൾക്കായുള്ള ഒരു നിയന്ത്രിത റൂട്ട്.
- കൂടുതൽ കഠിനമായ അപ്സ്ട്രീം പ്രോസസ് വിൻഡോകൾ
- സ്ഥിരീകരിച്ച ഫോയിൽ, ഡ്രെയിൻ-വയർ അല്ലെങ്കിൽ ബ്രെയ്റ്റ് ഘട്ടങ്ങൾ
- പ്രോജക്റ്റ്-സമ്മതിച്ച പരീക്ഷണ സ്കോപ്പ്
പൂർണ്ണമായ നെറ്റ്വർക്ക് കേബിൾ ഫാക്ടറി
ലക്ഷ്യ ഉൽപ്പന്ന മിക്സ്, ആവശ്യമായ ഔട്ട്പുട്ട്, യൂട്ടിലിറ്റികൾ ഉം ഉത്തരവാദിത്ത വിഭജനവും സ്ഥിരീകരിച്ചതിനു ശേഷം മാത്രം ശേഖരിച്ച ഒരു സമന്വയിത ഫാക്ടറി സ്കോപ്പ്.
- കൺഡക്ടർ ഉം എക്സ്ട്രൂഷൻ പ്ലാനിംഗും
- കറക്കൽ, കേബിൾ നിർമ്മാണവും ഷീൽഡിംഗ് സമന്വയവും
- പരിശോധന, പാക്കിംഗ്, പ്രൊജക്റ്റ് ഇന്റർഫേസുകൾ
ഈ റൂട്ടുകൾ പ്രാരംഭ പദ്ധതിയെ പിന്തുണയ്ക്കുന്നു. അംഗീകൃതമായ സാങ്കേതിക നിർദ്ദേശത്തിൽ അവസാന കേബിൾ നിർമ്മാണം, പ്രകടന ലക്ഷ്യങ്ങൾ, ഉപകരണങ്ങളുടെ പരിധി, അംഗീകാര മാനദണ്ഡങ്ങൾ എന്നിവ സ്ഥിരീകരിക്കുന്നു.
ഒരു റൂട്ട് തിരഞ്ഞെടുക്കുക, തുടർന്ന് സാങ്കേതിക വിവരങ്ങൾ അവലോകനം ചെയ്യുക
Browse HONGKAI product-detail pages alongside clearly labelled planning routes. Product pages open the technical detail; planning cards continue the comparison and enquiry workflow.
01 · CAT5/5E
Cat5 കേബിൾ ഉൽപ്പാദന ലൈൻ
ഒരു പ്രത്യേക Cat5 ഉൽപ്പന്ന റൂട്ട് കൺഡക്ടർ ഇൻസുലേഷൻ, പെയർ ട്വിസ്റ്റിംഗ്, കേബിളിംഗ്, ബാഹ്യ ഷീതിംഗ് എന്നിവ ഉൾപ്പെടെ പിന്തുണയ്ക്കുന്ന പരിശോധനകൾ ഉൾക്കൊള്ളുന്നു.
02 · CAT5/5E
Cat5e എത്തർനെറ്റ് കേബിൾ ഉൽപ്പാദന ലൈൻ
A Cat5e-focused detail page for buyers comparing the required extrusion, twisting, cabling and sheathing stages.
03 · CAT5/5E
UTP Cat5e Production Route
A dedicated UTP Cat5e route from insulated conductors and controlled pairs through cabling, sheathing, testing and packing.
04 · CAT5/5E
ഇഥർനെറ്റ് കേബിൾ പ്രൊഡക്ഷൻ ലൈൻ
Use this broader product page when the exact category is still being confirmed but the buyer needs the complete manufacturing route.
05 · CAT6/6A
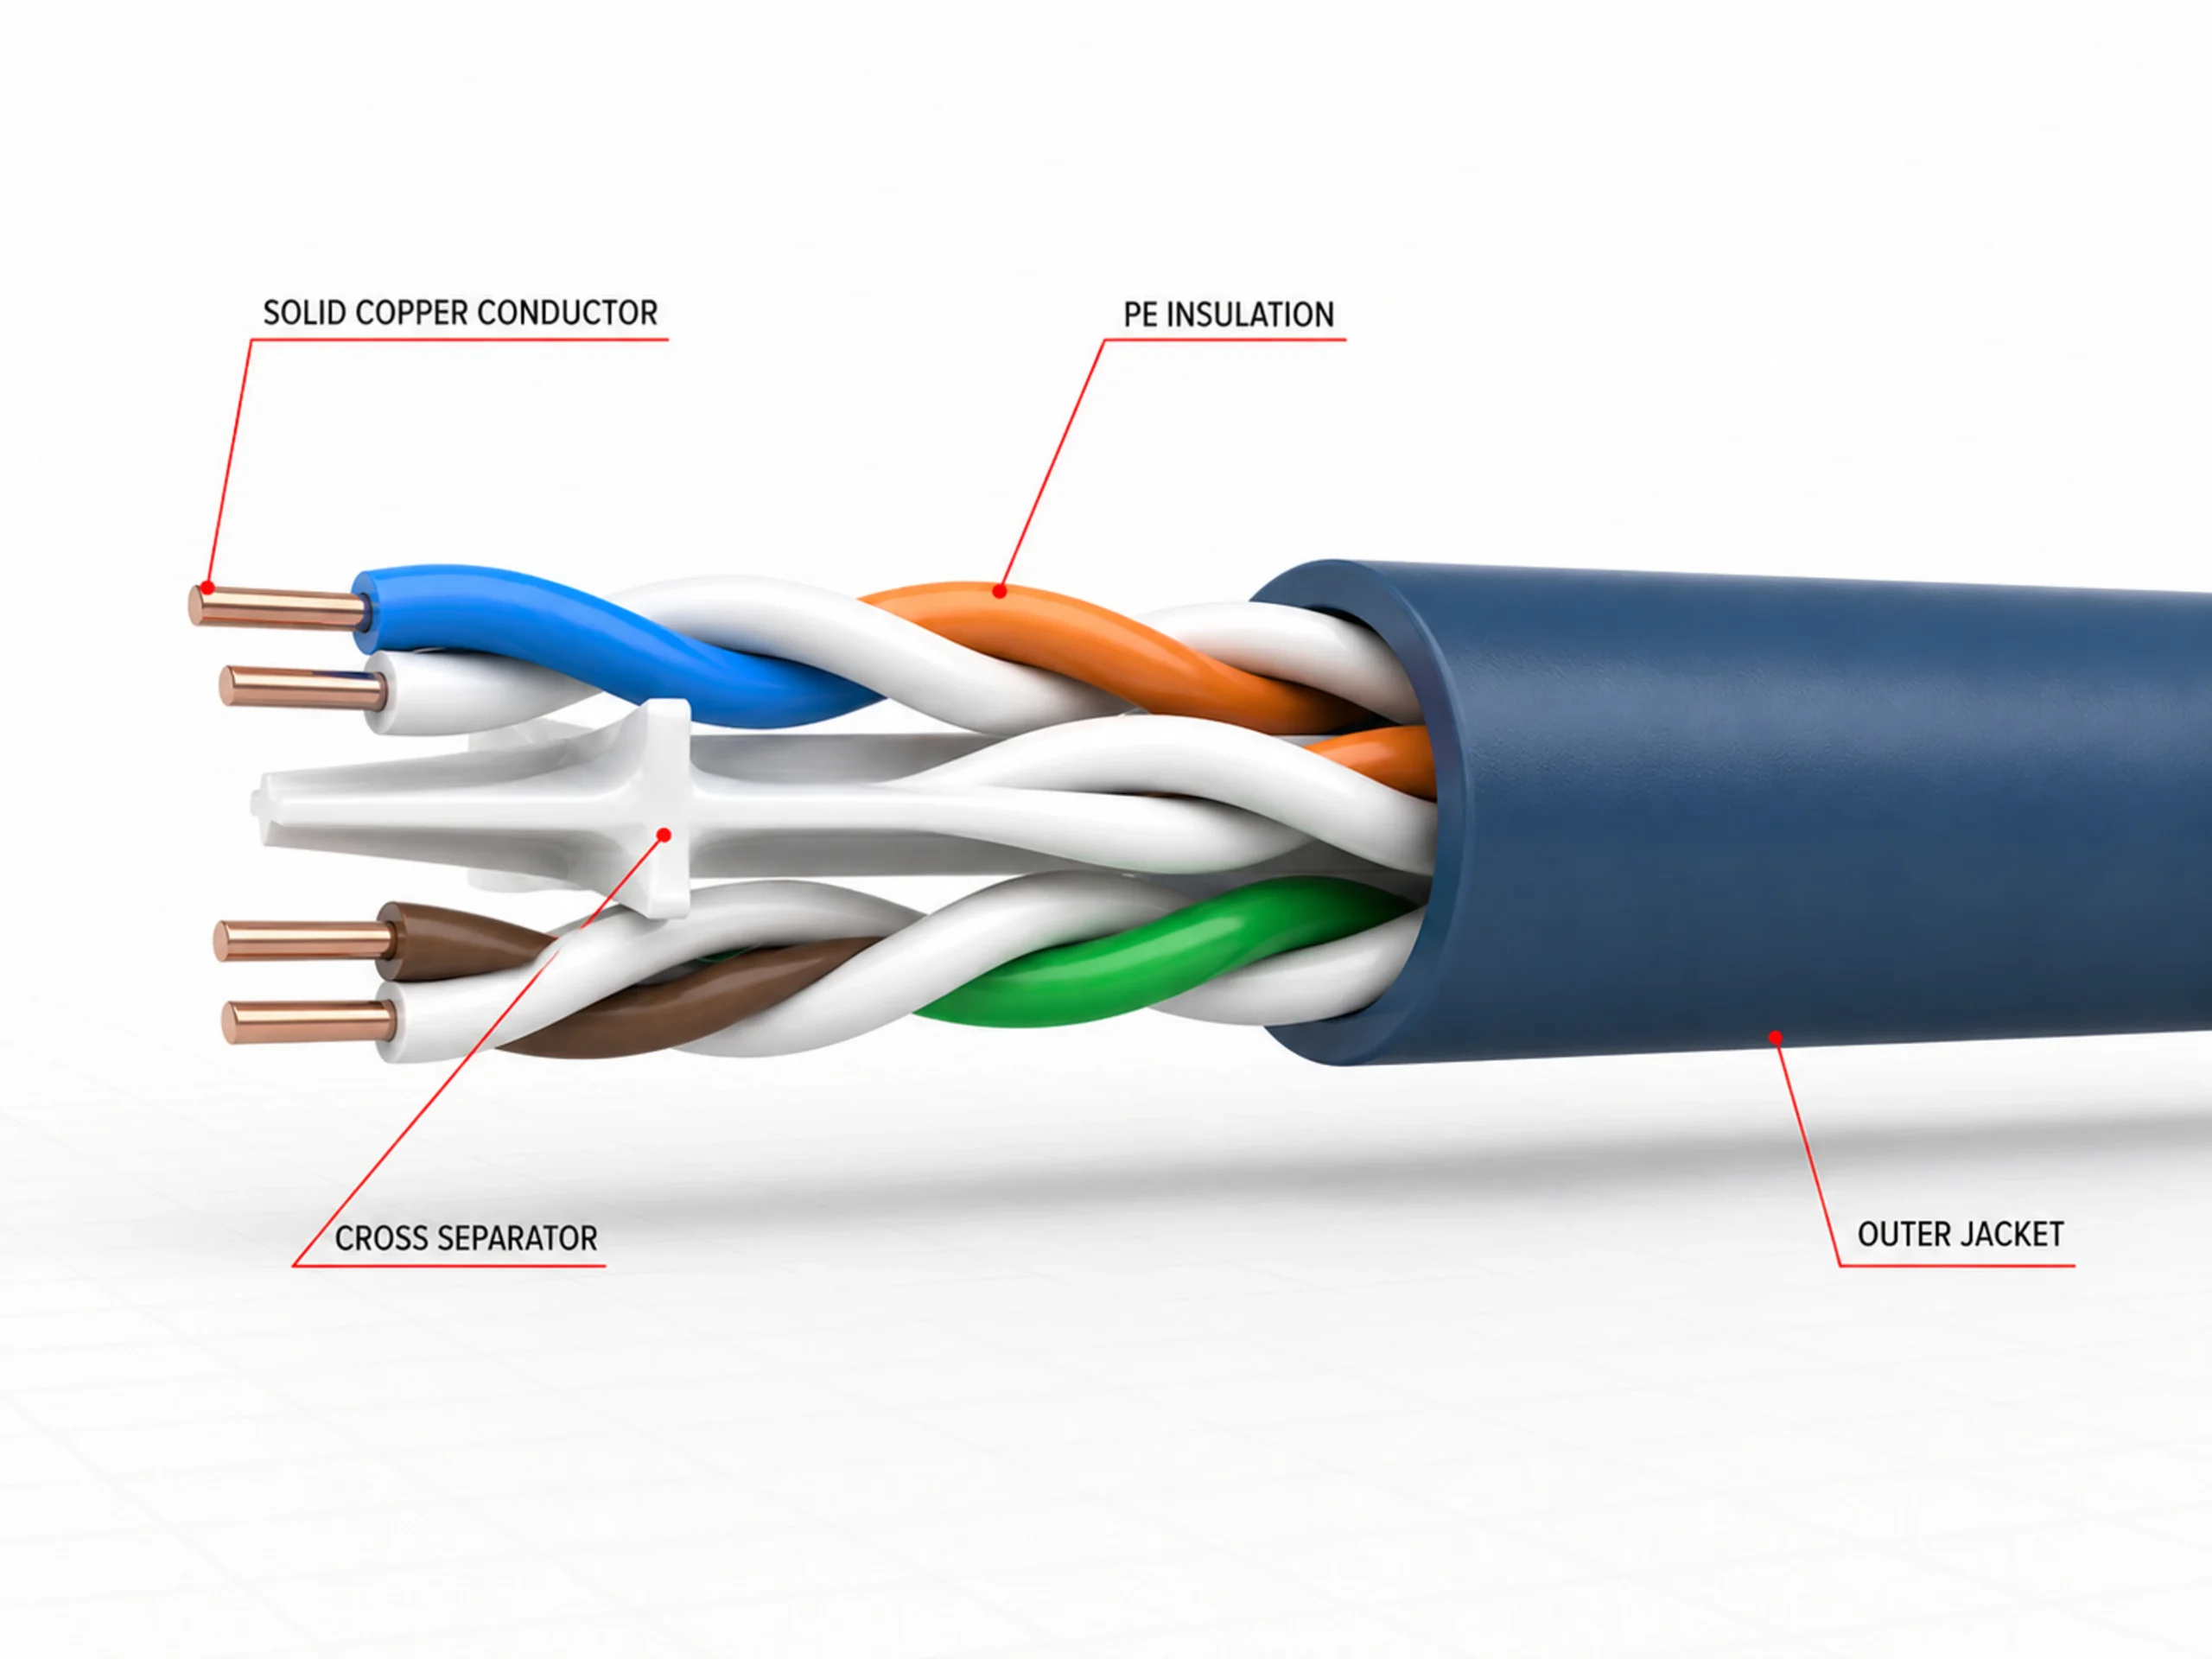
UTP Cat6 Production Route
A Cat6 UTP route emphasizing precision insulation, pair twisting, cross-separator control, cabling and final electrical verification.
06 · CAT6/6A
Cat6 Ethernet Cable Production Line
ബന്ധിപ്പിച്ച എക്സ്ട്രൂഷൻ, ജോഡി-ട്വിസ്റ്റിംഗ്, കേബിൾ നിർമ്മാണം, ഷീത്തിംഗ് ഉപകരണ ഘട്ടങ്ങൾ അവലോകനം ചെയ്യുന്നതിനുള്ള ഒരു സമർപ്പിത Cat6 വിശദാംശ പേജ്.
07 · CAT6/6A
Cat6 പ്ലീനം കേബിൾ ഉൽപ്പാദന ലൈൻ
An application-specific route for buyers who need the cable construction, material plan and connected production stages reviewed together.
08 · CAT6/6A
Cat6 നെറ്റ്വർക്ക് കേബിൾ ഉൽപ്പാദന ലൈൻ
ഒറ്റപ്പെട്ട ഒരു മെഷീനെ മാത്രം താരതമ്യം ചെയ്യുന്നതിന് പകരം, പൂർണ്ണ ലൈൻ കോൺഫിഗറേഷൻ താരതമ്യം ചെയ്യുന്ന വാങ്ങുന്നവർക്കായി ഒരു പ്രത്യേക Cat6 നെറ്റ്വർക്ക് കേബിൾ എൻട്രി.
09 · CAT6/6A
Cat6 ഷീൽഡഡ് പ്ലാനിംഗ് റൂട്ട്
ഷീൽഡഡ് Cat6 നിർമ്മാണങ്ങൾക്കുള്ള ഒരു പ്രൊജക്റ്റ്-പ്ലാനിംഗ് റൂട്ട്. അംഗീകൃതമായ ഫോയിൽ, ഡ്രെയിൻ-വയർ, ടെസ്റ്റ് ആവശ്യങ്ങൾ എന്നിവയാണ് അന്തിമ ഉപകരണ പരിധി നിർണ്ണയിക്കുന്നത്.
10 · CAT6/6A
Cat6A ഇന്റർനെറ്റ് കേബിൾ ഉൽപ്പാദന നിര
അപ്സ്ട്രീം ജ്യാമിതിയുടെ കർശനമായ സംയോജനം, ഷീൽഡിംഗ് ഘട്ടങ്ങൾ, കാറ്റഗറി-സ്പെസിഫിക് ഇലക്ട്രിക്കൽ ടെസ്റ്റ് പ്ലാൻ എന്നിവ ഉൾക്കൊള്ളുന്ന ഒരു Cat6A ഉൽപ്പന്ന റൂട്ട്.
11 · CAT7+
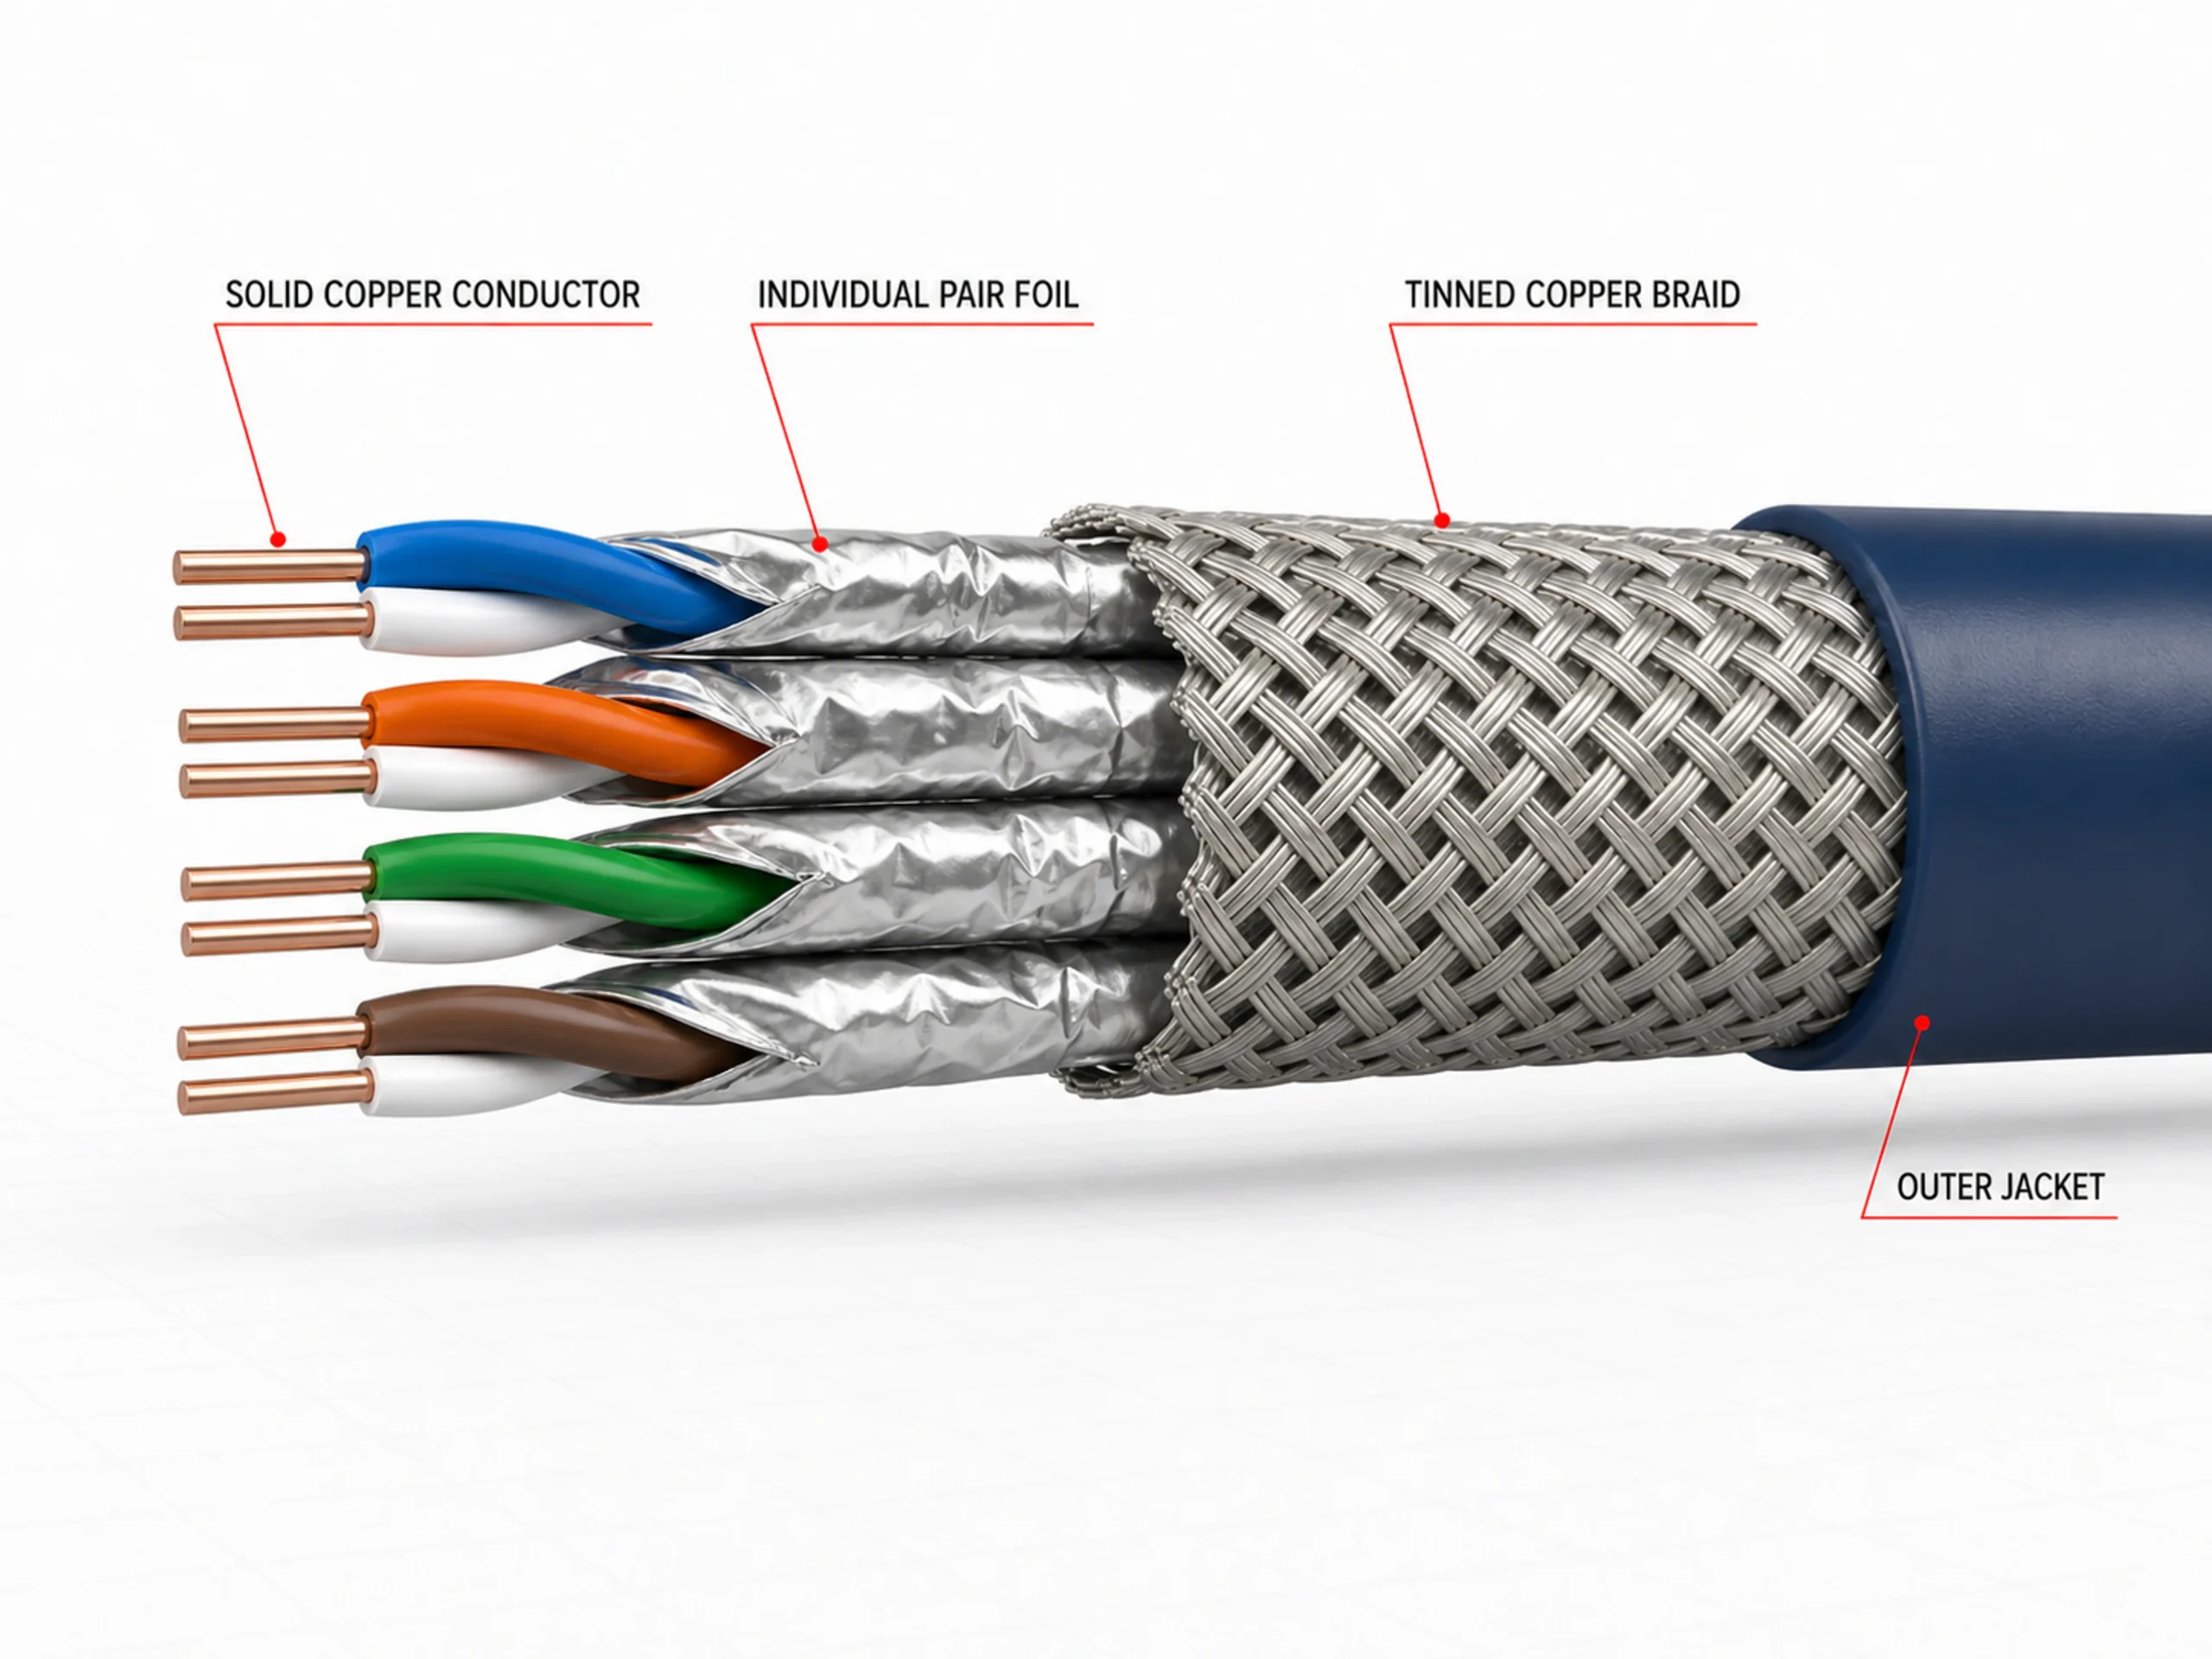
Cat7 ഇന്റർനെറ്റ് കേബിൾ ഉൽപ്പാദന നിര
അപ്സ്ട്രീം ജ്യാമിതിയുമായും പരിശോധനയുമായും ഏകോപിപ്പിക്കേണ്ട വ്യക്തിഗത ജോടികളുടെയും മൊത്തത്തിലുള്ള ഷീൽഡിംഗും ഉള്ള കേബിളുകൾക്കായി ഒരു സമർപ്പിത Cat7 റൂട്ട്.
12 · CAT7+
Cat7–Cat8 സാങ്കേതിക പദ്ധതി ഗൈഡ്
കേബിൾ നിർമ്മാണം, ഷീൽഡിംഗ് രീതി, സ്വീകാര്യതാ മാനദണ്ഡങ്ങൾ എന്നിവ ആദ്യം നിർവചിക്കപ്പെടേണ്ട ഉയർന്ന പ്രകടനമുള്ള പദ്ധതികൾക്കുള്ള ഒരു സാങ്കേതിക ഗൈഡ്.
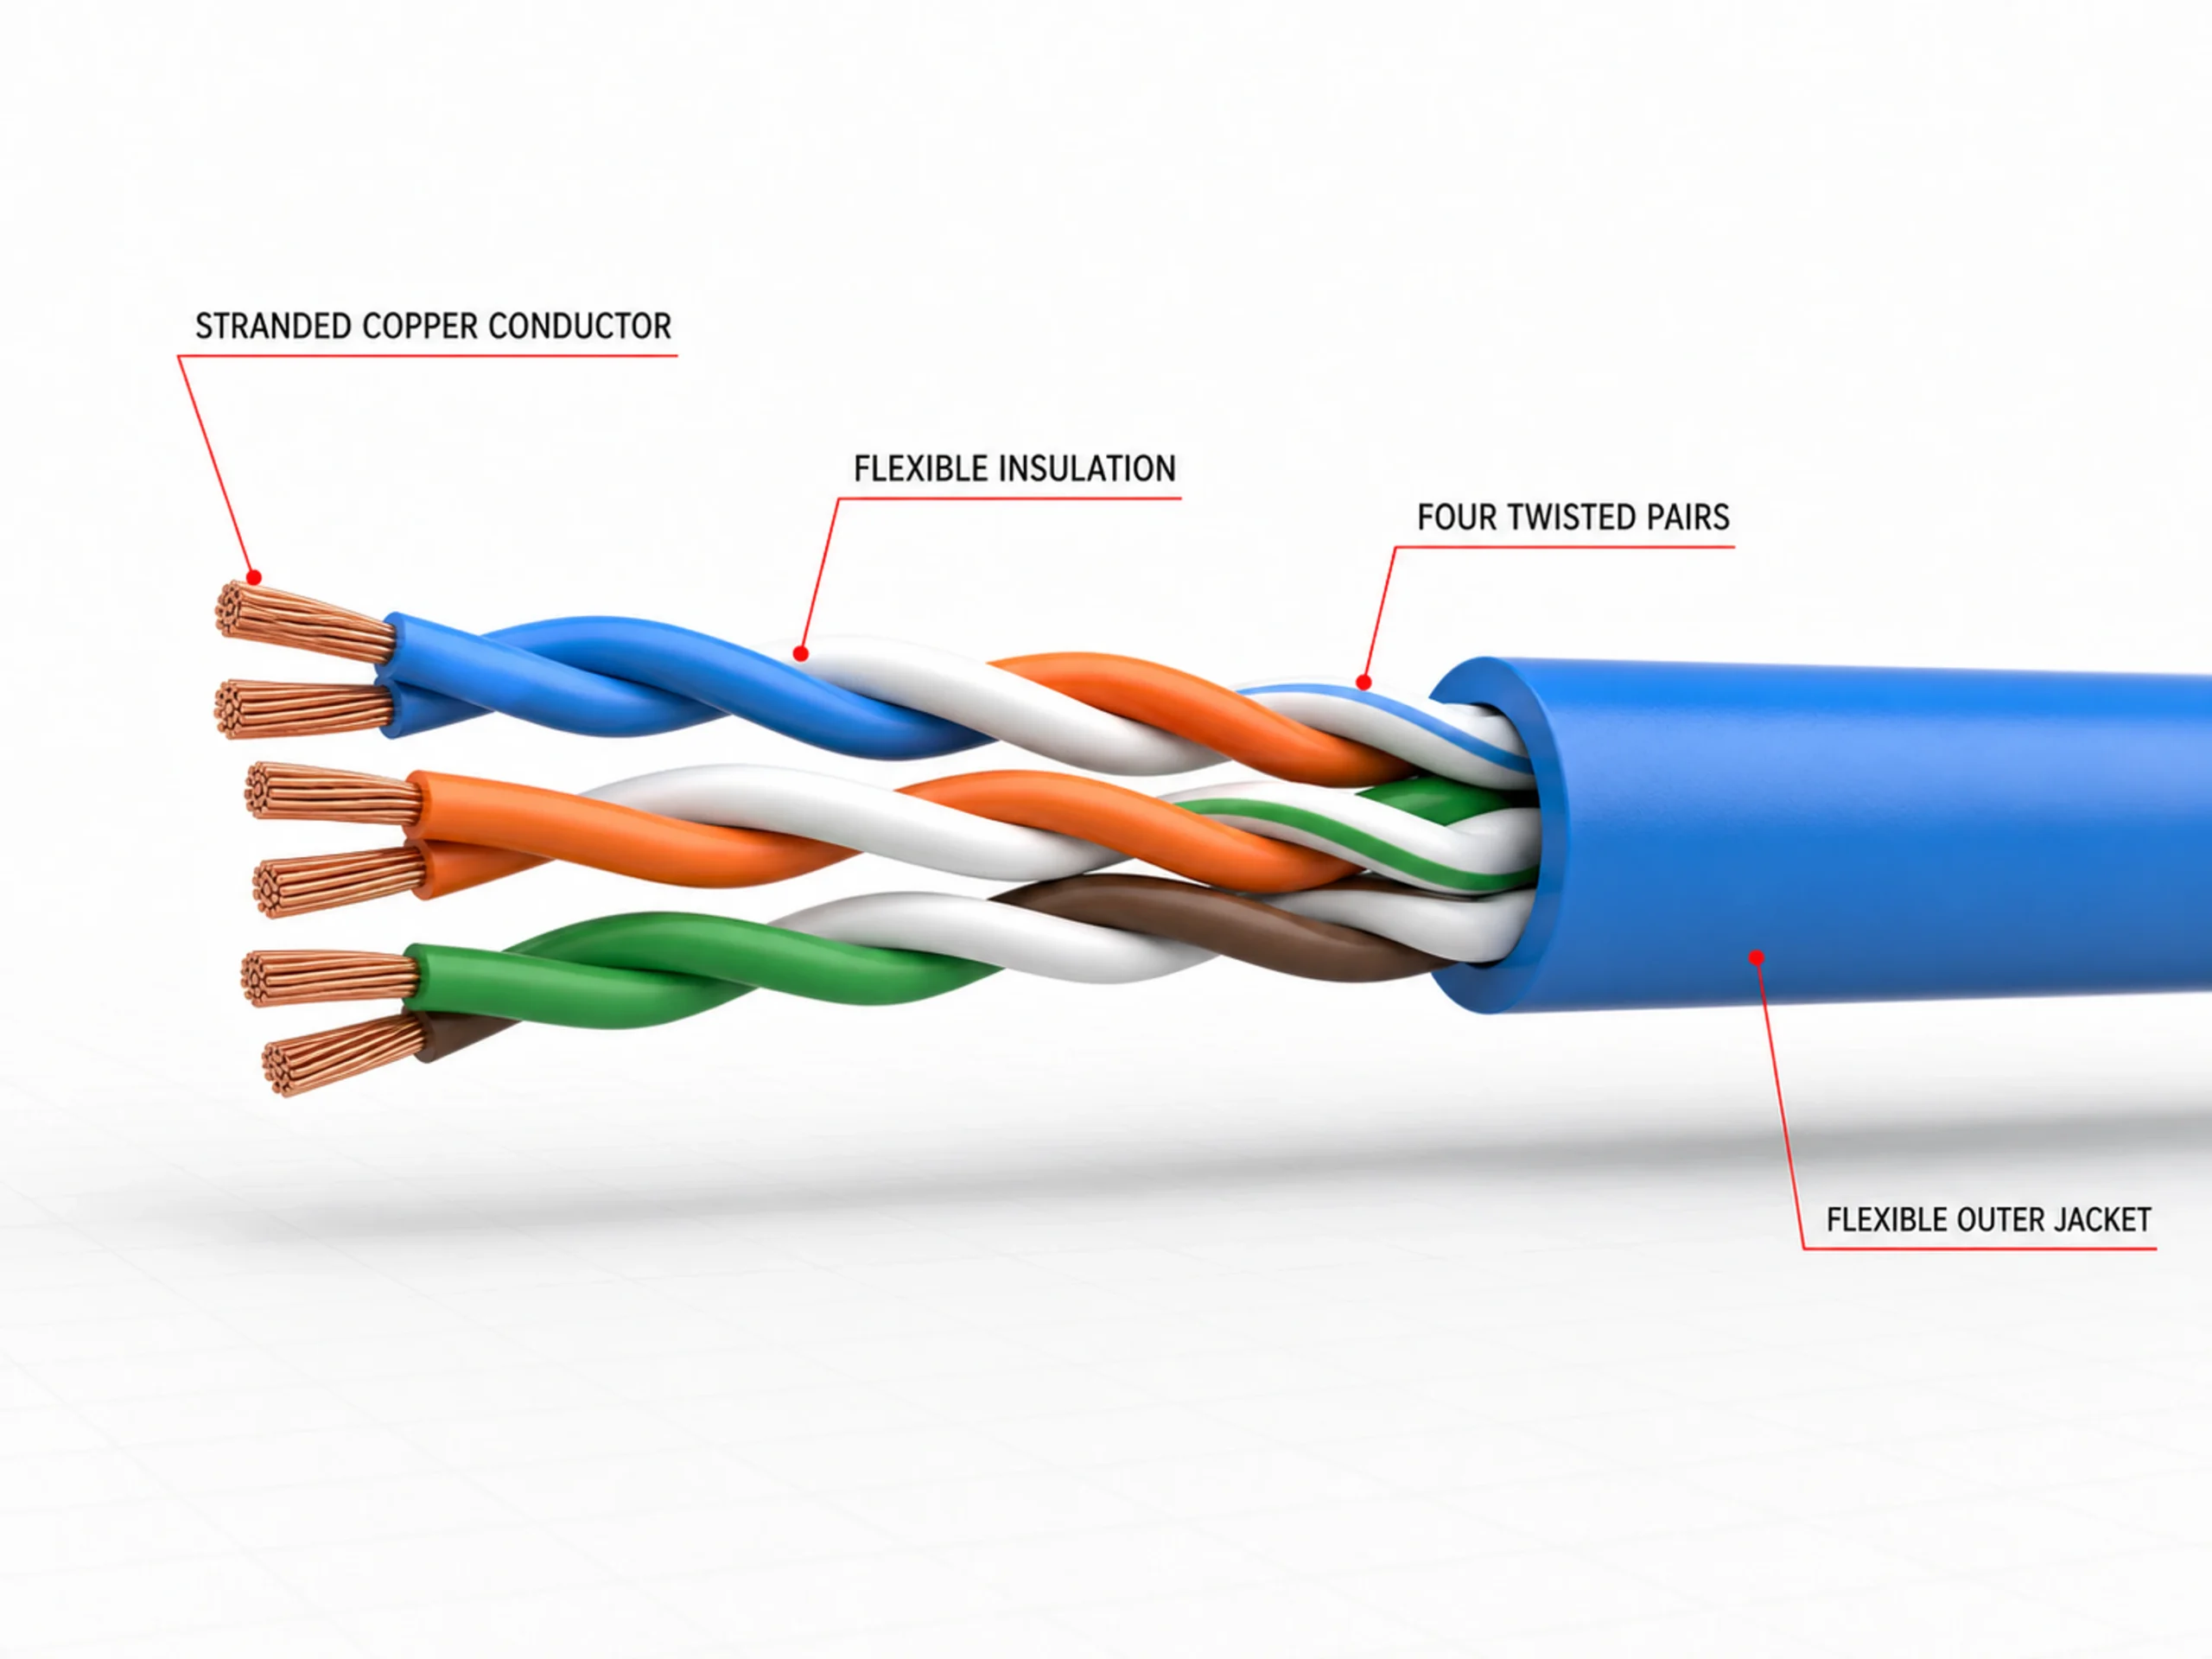
13 · PATCH
പാച്ച് കേബിൾ നിർമ്മാണ റൂട്ട്
ഫ്ലെക്സിബിൾ കേബിൾ നിർമ്മാണത്തിനുള്ള ഒരു പ്ലാനിംഗ് റൂട്ട്. കോയിലിംഗ്, പാക്കിംഗ്, അതുപോലെ ഡൗൺസ്ട്രീം കണക്റ്റർ-ടെർമിനേഷൻ പരിധി എന്നിവ പ്രത്യേകമായി സ്ഥിരീകരിച്ചിരിക്കുന്നു.
ഒരു നിലവിലുള്ള HONGKAI കേബിൾ ഉത്പാദന ലൈൻ പേജ് തുറക്കുന്നു.
ഉയർന്ന പ്രകടനമുള്ള റൂട്ടിനായി ഒരു പ്രോസസ്സ്-പ്ലാനിംഗ് ലേഖനം തുറക്കുന്നു.
തിരഞ്ഞെടുത്ത നിർമ്മാണരീതിയെ താരതമ്യവും അന്വേഷണവുമാക്കുന്നു, എന്നാൽ ഒരു നിശ്ചിത മെഷീൻ പാക്കേജിനെ സൂചിപ്പിക്കുന്നില്ല.
റൂട്ട് കാർഡുകൾ വാങ്ങുന്നയാളുടെ തിരഞ്ഞെടുപ്പുകൾ ക്രമീകരിക്കുന്നു; അവ മെഷീൻ മോഡൽ, അളവ്, ഉത്പാദനം, സ്റ്റാഫിംഗ്, ഫ്ലോർ ഏരിയ, യൂട്ടിലിറ്റികൾ, വാണിജ്യ പരിധി അല്ലെങ്കിൽ ഡെലിവറി ഷെഡ്യൂൾ എന്നിവ മുൻകൂട്ടി സ്ഥിരീകരിക്കുന്നില്ല.
കേബിൾ നിർമ്മാണവും നിയന്ത്രണ മുൻഗണനയും അടിസ്ഥാനമാക്കി റൂട്ടുകൾ താരതമ്യം ചെയ്യുക
പൂർത്തിയായ കേബിൾ ഫാമിലിയിൽ നിന്ന് ആരംഭിച്ച്, കണ്ടക്ടർ റൂട്ട്, ഷീൽഡിംഗ് ഘടന, പ്രാഥമിക പ്രക്രിയാ നിയന്ത്രണം എന്നിവ താരതമ്യം ചെയ്യുക. വാണിജ്യപരവും ശേഷി സംബന്ധിച്ചതുമായ കണക്കുകൾ പ്രോജക്റ്റ്-സ്പെസിഫിക് ആയി തുടരുന്നു.
↔ ഡെസ്ക്ടോപ്പിൽ തിരശ്ചീനമായി സ്ക്രോൾ ചെയ്യുക, അല്ലെങ്കിൽ മൊബൈലിൽ അടുക്കിവച്ച ഫീൽഡുകൾ അവലോകനം ചെയ്യുക.
| തിരഞ്ഞെടുക്കുക | വ്യവസായ പാതഥം | കേബിൾ നിർമ്മാണം | Conductor route | ഷീൽഡിംഗ് | പ്രാഥമിക നിയന്ത്രണ ഫോക്കസ് | Next step |
|---|---|---|---|---|---|---|
| 01CAT5 / CAT5EBaseline and category-specific Ethernet routes | ||||||
| Cat5 കേബിൾ ഉൽപ്പാദന ലൈൻഉൽപ്പന്ന വിവരം | Cat5 · UTP ബേസ്ലൈൻ | Solid copper route; confirm design | ഷീൽഡ് ചെയ്യാത്തത് | Stable insulation and pair repeatability | View detail | |
| Cat5e എത്തർനെറ്റ് കേബിൾ ഉൽപ്പാദന ലൈൻഉൽപ്പന്ന വിവരം | Cat5e · Ethernet | സോളിഡ് കോപ്പർ റൂട്ട്; വലിപ്പം TBC | Typically unshielded | ഇൻസുലേഷൻ വ്യാസവും ജോടി സ്ഥിരതയും | View detail | |
| UTP Cat5e Production Routeഉൽപ്പന്ന വിവരം | Cat5e · UTP | സോളിഡ് കോപ്പർ റൂട്ട്; വലിപ്പം TBC | ഷീൽഡ് ചെയ്യാത്തത് | ആവർത്തിക്കാവുന്ന ട്വിസ്റ്റും പൂർത്തിയായ ജ്യാമിതിയും | View detail | |
| ഇഥർനെറ്റ് കേബിൾ പ്രൊഡക്ഷൻ ലൈൻഉൽപ്പന്ന വിവരം | Ethernet · category TBC | കേബിൾ ഡ്രോയിംഗിൽ നിന്ന് സ്ഥിരീകരിക്കുക | Confirm by construction | Complete route before category is fixed | View detail | |
| 02CAT6 / CAT6Aഉയർന്ന ജോടി കൃത്യത, വേർതിരിക്കൽ, ഷീൽഡിംഗ്, അപ്ലിക്കേഷൻ റൂട്ടുകൾ | ||||||
| UTP Cat6 Production Routeഉൽപ്പന്ന വിവരം | Cat6 · UTP + സെപ്പറേറ്റർ | സോളിഡ് കോപ്പർ റൂട്ട്; വലിപ്പം TBC | Unshielded / optional by design | Pair geometry, separator and impedance | View detail | |
| Cat6 Ethernet Cable Production Lineഉൽപ്പന്ന വിവരം | Cat6 · Ethernet | സോളിഡ് കോപ്പർ റൂട്ട്; വലിപ്പം TBC | Confirm by construction | ഉയർന്ന ജോടി കൃത്യതയും റൂട്ട് ഏകീകരണവും | View detail | |
| Cat6 പ്ലീനം കേബിൾ ഉൽപ്പാദന ലൈൻഉൽപ്പന്ന വിവരം | Cat6 · plenum construction | Confirm approved material design | Confirm by construction | മെറ്റീരിയൽ റൂട്ടും അപ്ലിക്കേഷൻ ആവശ്യകതകളും | View detail | |
| Cat6 നെറ്റ്വർക്ക് കേബിൾ ഉൽപ്പാദന ലൈൻഉൽപ്പന്ന വിവരം | Cat6 · network cable | കേബിൾ ഡ്രോയിംഗിൽ നിന്ന് സ്ഥിരീകരിക്കുക | Confirm by construction | പൂർണ്ണമായ നെറ്റ്വർക്ക്-കേബിൾ ലൈൻ കോൺഫിഗറേഷൻ | View detail | |
| Cat6 ഷീൽഡഡ് പ്ലാനിംഗ് റൂട്ട്Planning route | Cat6 · F/UTP | സോളിഡ് കോപ്പർ റൂട്ട്; വലിപ്പം TBC | ഫോയിൽ + ഡ്രെയിൻ വയർ | Shield overlap, continuity and pair balance | റൂട്ട് ഉപയോഗിക്കുക | |
| Cat6A ഇന്റർനെറ്റ് കേബിൾ ഉൽപ്പാദന നിരഉൽപ്പന്ന വിവരം | Cat6A · സാധാരണയായി ഷീൽഡ് ചെയ്തത് | Project-confirmed conductor | Confirm approved shield system | കൂടുതൽ കർശനമായ പ്രക്രിയാ വിൻഡോകളും ക്രോസ്റ്റോക്ക് നിയന്ത്രണവും | View detail | |
| 03CAT7+Individual-pair shielding and higher-performance planning | ||||||
| Cat7 ഇന്റർനെറ്റ് കേബിൾ ഉൽപ്പാദന നിരഉൽപ്പന്ന വിവരം | Cat7 · S/FTP റൂട്ട് | Project-confirmed conductor | Individual + overall shielding | കവറേജ്, ജോടി ബാലൻസ്, ടെസ്റ്റ് ട്രേസബിലിറ്റി | View detail | |
| Cat7–Cat8 സാങ്കേതിക പദ്ധതി ഗൈഡ്Technical guide | Cat7–Cat8 · project-specific | Confirm from approved design | പ്രൊജക്റ്റ്-സ്പെസിഫിക് ഷീൽഡ് സിസ്റ്റം | ആദ്യം പ്രക്രിയയും സ്വീകാര്യതാ മാനദണ്ഡങ്ങളും നിർവചിക്കുക | Open guide | |
| 04PATCH CABLEഫ്ലെക്സിബിൾ സ്ട്രാൻഡഡ്-കണ്ടക്ടർ, ഡൗൺസ്ട്രീം ഹാൻഡ്ലിംഗ് റൂട്ട് | ||||||
| പാച്ച് കേബിൾ നിർമ്മാണ റൂട്ട്Planning route | Patch cable · category TBC | സ്ട്രാൻഡഡ് കണ്ടക്ടർ; ഡിസൈൻ TBC | Product dependent | ഫ്ലെക്സിബിലിറ്റി, കോയിലിംഗ്, ടെർമിനേഷൻ തയ്യാറെടുപ്പ് | റൂട്ട് ഉപയോഗിക്കുക | |
No production routes are selected. Return to the route cards and choose the routes you want to compare.
No speed, output, staffing, footprint, price or ROI figure is assumed here. Confirm the cable drawing, applicable standard, acceptance criteria and factory conditions before equipment configuration.
Electrical Performance Is Built into the Process
End-of-line testing verifies the finished cable; it cannot correct uncontrolled conductor, insulation, pair, cabling or shielding geometry. Start with the target category, then define the production controls and test plan together.
Conductor Uniformity
ഇൻസുലേഷൻ ആരംഭിക്കുന്നതിന് മുമ്പ് കണ്ടക്ടർ നിർമ്മാണം, വ്യാസത്തിന്റെ ഏകീകത, ഉപരിതല അവസ്ഥ എന്നിവ സ്ഥിരീകരിക്കുക.
- Production control
- വ്യാസവും കണ്ടക്ടർ അവസ്ഥയും
- Verification connection
- പ്രതിരോധ സ്ഥിരതയും ജോടി ബാലൻസും
Insulation Geometry
ഓരോ ഇൻസുലേറ്റഡ് കോറിലും ഇൻസുലേഷൻ വ്യാസം, സമകേന്ദ്രത, മെറ്റീരിയൽ സ്ഥിരത എന്നിവ നിയന്ത്രിക്കുക.
- Production control
- വ്യാസം, സമകേന്ദ്രതയും മെറ്റീരിയലും
- Verification connection
- ഇമ്പെഡൻസും അട്ടെന്യൂവേഷൻ പെരുമാറ്റവും
Twist Pitch & Pair Balance
Maintain the approved lay length, tension and pair symmetry without introducing avoidable variation.
- Production control
- ലെയ് ലെങ്ത്, ടെൻഷൻ, ബാലൻസ്
- Verification connection
- NEXT and return-loss objectives
Core Geometry
Protect pair position and lay geometry while applying the separator or confirmed central construction.
- Production control
- Pair position, separator and lay
- Verification connection
- Finished-cable geometry consistency
Shield Application
ജോഡി ജ്യാമിതി സംരക്ഷിക്കുന്നതിനിടയിൽ നിയന്ത്രിതമായ ഓവർലാപ്പും തുടർച്ചയുമുള്ള ഫോയിൽ, ഡ്രെയിൻ വയർ അല്ലെങ്കിൽ ബ്രെയിഡ് പ്രയോഗിക്കുക.
- Production control
- Coverage, overlap and continuity
- Verification connection
- Shield continuity and interference control
Traceable Verification
Test the approved cable construction with a confirmed setup, frequency range and acceptance basis.
- Production control
- Method, sample and instrument setup
- Verification connection
- Project-agreed test evidence
Control Priorities Change with the Cable Construction
The same machine count does not create the same electrical result. Higher-performance and shielded cables require tighter, construction-specific process control.
Cat5e UTP
Baseline controlകണ്ടക്ടർ, ഇൻസുലേഷൻ വ്യാസം, ആവർത്തിക്കുന്ന ജോടി ട്വിസ്റ്റ്
Confirm the applicable category test plan
Cat6 UTP
Higher precisionPair geometry, separator position, cabling lay and impedance consistency
Confirm construction and electrical acceptance basis
Cat6 F/UTP
Shielded routeCat6 ജോഡി നിയന്ത്രണങ്ങൾക്ക് പുറമേ ഫോയിൽ ഓവർലാപ്പും ഡ്രെയിൻ-വയർ തുടർച്ചയും
Add shield-continuity checks to the test plan
Cat6A
കൂടുതൽ കർശനമായ പ്രക്രിയാ വിൻഡോGeometry consistency, shielding stability and crosstalk-oriented control
Define expanded test scope from the approved cable design
Cat7+
സങ്കീർണ്ണമായ ഷീൽഡിംഗ്ഓരോ ജോടിക്കുമുള്ള ഷീൽഡിംഗ്, മൊത്തത്തിലുള്ള കവറേജ്, ജോടികളുടെ ബാലൻസ്
Confirm frequency range, test method and traceability
പാച്ച് കേബിൾ
Flexible constructionസ്ട്രാൻഡഡ്-കണ്ടക്ടർ ഹാൻഡ്ലിംഗ്, ഫ്ലെക്സിബിൾ ജാക്കറ്റ്, ടേമിനേഷൻ തയ്യാറെടുപ്പ്
Verification follows the finished category and assembly scope
Connect Test Results Back to Production Variables
These are planning relationships, not guaranteed acceptance values. The applicable standard, test range, instrument setup and thresholds remain project-specific.
ജോടി-ജോടി പരസ്പരപ്രവർത്തനം
Connect the result back to twist schedule, pair balance and cabling geometry.
Geometry consistency
കണ്ടക്ടർ, ഇൻസുലേഷൻ, ജോടി, ഫിനിഷ്ഡ്-കേബിൾ ഇമ്പെഡൻസ് സ്ഥിരത എന്നിവ അവലോകനം ചെയ്യുക.
Controlled construction
Confirm that conductor size, insulation geometry and pair construction remain within the approved process window.
മെറ്റീരിയലും മാനക സ്ഥിരതയും
പരിശോധിച്ച കേബിളിൽ കണ്ടക്ടറിന്റെ അവസ്ഥ, ഇൻസുലേഷൻ മെറ്റീരിയൽ, പ്രക്രിയയുടെ സ്ഥിരത എന്നിവ അവലോകനം ചെയ്യുക.
ലക്ഷ്യ കേബിൾ വിഭാഗം, കണ്ടക്ടർ നിർമ്മാണം, ഇൻസുലേഷൻ മെറ്റീരിയൽ, ഷീൽഡിംഗ് ഘടന, ബാധകമായ സ്റ്റാൻഡേർഡ്, സാമ്പിൾ തയ്യാറാക്കൽ, ആവശ്യമായ ടെസ്റ്റ് റിക്കോർഡ് എന്നിവ സ്ഥിരീകരിക്കുക.
One Project Team, with a Clear Supply Boundary
A coordinated production-line project does not require claiming that every specialist machine comes from one factory. The proposal should identify equipment source, system interfaces and responsibility before the order is confirmed.
Core Equipment Scope
Equipment supplied through HONGKAI is defined in the approved project scope, with its manufacturer and supply responsibilities identified in the proposal.
- Extrusion equipment within the confirmed route
- Electrical-control and line-integration scope
- Agreed pre-delivery checks and documentation
Exact model, quantity and interfaces are confirmed in the proposal.
Review equipment by processCoordinated Production Route
HONGKAI coordinates the required process stages around the approved cable construction and project boundary.
- ബന്ധിപ്പിച്ച പ്രക്രിയ-ഘട്ട കോൺഫിഗറേഷൻ
- Auxiliary systems and equipment interfaces
- Route-level delivery and coordination planning
Configured scope may combine equipment from different manufacturers, with sources and responsibilities declared in the proposal.
ഉത്പാദന റൂട്ടുകൾ അവലോകനം ചെയ്യുകDeclared Supporting Scope
Specialist systems are identified separately so their source, interface and responsibility are visible before contracting.
- Drawing and annealing systems
- Shielding, special testing or supporting equipment
- Supplier boundary and interface requirements
Source and responsibility must appear in the final proposal rather than be inferred from this page.
Define project inputsConfirm the Inputs, Interfaces and Delivery Scope
These responsibility rows create a practical review sequence. They are planning guidance and do not replace the final technical and commercial agreement.
Cable & design inputs
Target cable category, drawing or construction, materials, applicable requirements and acceptance needs.
Reviews the requested product and translates the confirmed design into process and equipment requirements.
Equipment supply boundary
Confirms the required production scope, existing equipment and any preferred or excluded systems.
Lists supplied and coordinated equipment, its manufacturers, inclusions, exclusions and responsibilities.
Factory & line interfaces
Provides usable area, power, utilities, material flow and interface conditions at the factory.
Provides the agreed equipment interface and layout information for the contracted scope.
Pre-delivery verification
സാക്ഷിയുടെ ആവശ്യകതകൾ, സാമ്പിളുകൾ, രേഖകൾ, കൂടാതെ ഏതെങ്കിലും ഉടമ്പടിയായ അംഗീകാര നടപടിക്രമം എന്നിവ സ്ഥിരീകരിക്കുന്നു.
Performs and records the checks stated for the contracted equipment and agreed test basis.
Installation, training & support
Confirms site readiness, local support conditions, personnel and required service scope.
States installation, commissioning, training, documentation and after-sales responsibilities in the offer.
The final proposal must state the contracting entity, equipment origin, included interfaces, installation and commissioning scope, training, documentation, warranty and after-sales responsibility.
Define the project inputsDefine the Project Before Discussing Investment
Build a usable technical brief in four steps. This worksheet collects project inputs without inventing equipment price, output, factory cost, ROI or payback.
Define What the Line Must Deliver
Use your own target and finished packing requirement. No default production figure is assumed.
Confirm the Available Production Environment
Factory conditions affect equipment layout, interfaces and the practical delivery boundary.
Define How the Line Will Be Operated
Operating pattern and handling priorities help determine control, accumulation and supporting-system requirements.
State the Current Decision Stage
A budget status helps set the right next action without asking the page to calculate investment or payback.
HONGKAI reviews the cable construction, route, factory conditions and required equipment boundary before preparing a project-specific proposal.
Use Available Evidence for the Right Decision
These assets support equipment, line-integration and process-control discussions. They are not presented as customer results, capacity proof, acceptance records or completed-project cases.
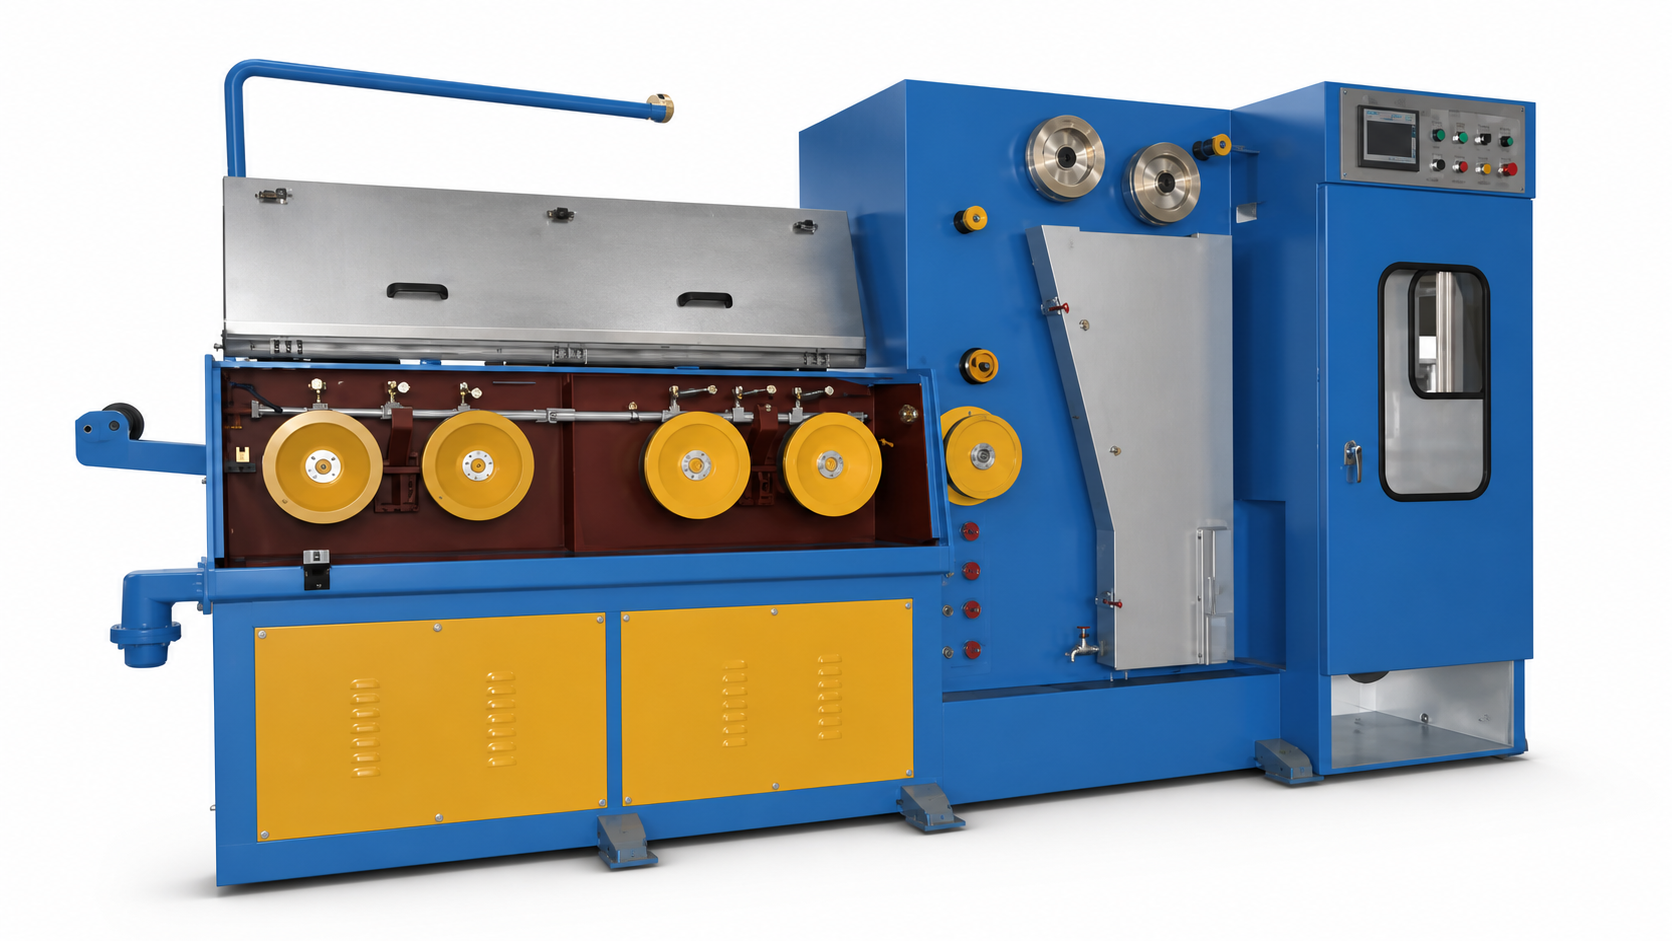
01
Conductor-Preparation Equipment
A visible equipment reference for discussing the upstream copper-conductor preparation route.
- Identifying the equipment family
- Discussing drawing and annealing scope
Incoming copper format, finished conductor requirement, exact model, interfaces and source boundary.
02
Core-Wire Insulation Line
A line-level reference showing that extrusion must be reviewed together with pay-off, cooling, measurement, accumulation and take-up interfaces.
- Understanding the connected line scope
- Reviewing upstream and downstream interfaces
Extruder configuration, materials, control method, gauges, line arrangement and delivery boundary.
03
Pair-Twisting Equipment
An equipment reference for explaining why twist pitch, tension and pair balance must be controlled as part of electrical-performance planning.
- Connecting equipment to the pair-twisting stage
- Discussing pitch, tension and repeatability controls
Approved cable design, spool route, exact machine selection, operating window and acceptance criteria.
- Equipment reference images
- Production-line reference images
- Existing HONGKAI equipment and route pages
- Customer identity, country and supplied scope
- Acceptance record or measured result
- Media ownership and publication permission
Add customer, location, supplied scope, performance result or production footage only after the underlying facts and publication permission are verified.
Discuss the required evidence and scopeChoosing the Right Cable Route
സാധ്യമായ ഒരു പങ്കിട്ട റൂട്ട് സാധ്യമാകാം, എന്നാൽ അത് അംഗീകരിച്ച കൺഡക്ടർ പരിധി, ഇൻസുലേഷൻ കോൺഫിഗറേഷൻ, ജോടി-ട്വിസ്റ്റിംഗ് ആവശ്യകതകൾ, സെപ്പറേറ്റർ പ്രയോഗം, ലക്ഷ്യ ഔട്ട്പുട്ട് എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു. പൊതു ഉപകരണ സ്കോപ്പ് നിർവചിക്കുന്നതിന് മുമ്പ് രണ്ട് കേബിൾ ഡിസൈനുകളും താരതമ്യം ചെയ്യുക.
Cat6 ഷീൽഡ് ചെയ്തത് അംഗീകരിച്ച ഫോയിൽ, ഡ്രെയിൻ-വയർ അല്ലെങ്കിൽ മറ്റൊരു ഷീൽഡ്-അപ്ലിക്കേഷൻ ഘട്ടം ചേർക്കുന്നു, അതേസമയം അപ്സ്ട്രീം പെയർ-കൺട്രോൾ ആവശ്യങ്ങൾ സൂക്ഷിച്ചുകൊണ്ട്. അന്തിമ കൺഫിഗറേഷൻ തിരഞ്ഞെടുത്ത F/UTP, U/FTP അല്ലെങ്കിൽ മറ്റൊരു സ്ഥിരീകരിച്ച നിർമ്മാണം ആശ്രയിച്ചിരിക്കുന്നു.
അധിക പ്രകടന ഘടനകൾ സാധാരണയായി കൺഡക്ടർ ഉം ഇൻസുലേഷൻ ജ്യോമട്രി, ജോടി ബാലൻസ്, ഷീൽഡിംഗ് സമാനത ഉം വൈദ്യുത പരിശോധന പദ്ധതിയും കൃത്യമായി നിയന്ത്രിക്കുന്നതിനെ ആവശ്യപ്പെടുന്നു. കൃത്യമായ പ്രക്രിയാ വിൻഡോകളും പരീക്ഷണ മാനദണ്ഡങ്ങളും അംഗീകരിച്ച കേബിൾ ഡിസൈൻ ഉം ബാധകമായ ആവശ്യങ്ങളും അനുസരിച്ചാണ്.
Defining the Required Manufacturing Scope
അവലോകനത്തിൽ കൺഡക്ടർ തയ്യാറാക്കൽ, ഇൻസുലേഷൻ എക്സ്ട്രൂഷൻ, പെയർ ട്വിസ്റ്റിംഗ്, സെപ്പറേറ്റർ അപ്ലിക്കേഷൻ, കേബിളിംഗ്, ആവശ്യമുള്ളപ്പോൾ ഷീൽഡിംഗ്, ബാഹ്യ ഷീതിംഗ്, വൈദ്യുത പരീക്ഷണം, കോയിലിംഗ് എന്നിവ ഉൾപ്പെടും. അംഗീകരിച്ച ഉൽപ്പന്നത്തിന് ആവശ്യമുള്ള ഘട്ടങ്ങൾ മാത്രമേ അന്തിമ സ്കോപ്പിൽ ഉൾപ്പെടുകയുള്ളൂ.
കേബിൾ വിഭാഗം, നിർമ്മാണം, ആവശ്യപ്പെടുന്ന പാരാമീറ്ററുകൾ, പരീക്ഷണ പരിധി, സാമ്പിൾ ഫോർമാറ്റ് എന്നിവയിൽ നിന്നാണ് ആരംഭിക്കേണ്ടത്. പരീക്ഷണം പൂർത്തിയായ ഫലം പരിശോധിക്കുന്നു; ഉത്പാദന നിയന്ത്രണങ്ങൾ കൺഡക്ടർ, ഇൻസുലേഷൻ, പെയർ, കേബിളിംഗ് എന്നിവയുടെ സമാനത നിലനിർത്തണം.
സാധ്യതയുണ്ട്. നിലവിലെ മെഷീൻ മോഡൽ, ഓപ്പറേറ്റിംഗ് റേഞ്ച്, ഇന്റർഫേസുകൾ, കൺട്രോളുകൾ, സ്ഥിതി എന്നിവയും ലഭ്യമായ ഡോക്യുമെന്റേഷൻ നൽകുക. HONGKAI ഉപകരണം എവിടെ ചേർക്കാവുന്നതാണെന്നും എന്ത് സപ്ലൈ ചെയ്യേണ്ടതോ മാറ്റിയെടുക്കേണ്ടതോ ആണെന്നും പരിശോധിക്കും.
Preparing a Proposal and Delivery Boundary
കേബിൾ കാറ്റഗറി, കേബിൾ ഡ്രായിംഗ് അല്ലെങ്കിൽ നിർമ്മാണം, കൺഡക്ടർ ആവശ്യകത, ഷീൽഡിംഗ് ഘടന, ലക്ഷ്യ ക്ഷമത അടിസ്ഥാനം, പാക്ക് ഫോർമാറ്റ്, ഫാക്ടറി പ്രദേശം, പവർ ഉൾപ്പെടെയുള്ള സൗകര്യങ്ങൾ, പ്രവർത്തന പാറ്റേൺ തുടങ്ങിയവ അനുസരിച്ച് പ്രോജക്റ്റ് സ്കോപ്പ്.
HONGKAI അംഗീകരിച്ച കേബിൾ സ്പെസിഫിക്കേഷൻറെയും ഫാക്ടറി സാഹചര്യങ്ങളുടെയും അടിസ്ഥാനത്തിൽ ആവശ്യപ്പെടുന്ന പ്രക്രിയാ ഘട്ടങ്ങളും ഉപകരണ വ്യാപ്തിയും സമന്വയിപ്പിക്കാം. പ്രസ്താവന ഉപകരണ സ്രോതസ്സ്, ഇന്റർഫേസുകൾ, ഉൾപ്പെടുത്തലുകൾ, ഒഴിവാക്കലുകൾ, ഉത്തരവാദിത്തം എന്നിവ തിരിച്ചറിയുന്നു.
ഈ പേജ് പ്ലാനിംഗ് ഓറിയന്റേഷനിനായി ഈ പങ്കുവഹിക്കുന്നവരെ ലേബൽ ചെയ്യുന്നു. അന്തിമ പ്രോപ്പോസൽ ഓരോ ഉൾപ്പെടുത്തിയ ഘട്ടത്തിനും യഥാർത്ഥ സ്രോതസ്സ്, ഒപ്പിട്ട സ്ഥാപനം, ഇന്റർഫേസുകൾ, ഡെലിവറി മുൻപുള്ള പരിശോധനകൾ, സ്ഥാപനം, കമ്മീഷനിംഗ്, പരിശീലനം എന്നിവയും ഡീൽ ചെയ്ത സേവനാനന്തര ഉത്തരവാദിത്തവും തിരിച്ചറിയണം.
Send the cable drawing, target category and known factory conditions. The first review can then separate confirmed requirements from items that still need technical clarification.
Start the technical enquirySend the Cable Requirements You Already Know
Start with the target cable and the factory information available today. HONGKAI will use it to prepare the first production-route and equipment-scope review.
- 01കേബിൾ നിർവചിക്കുകCategory, conductor and shielding structure
- 02Confirm the routeProcess, equipment and configuration focus
- 03Add project inputsOutput, factory conditions and reference files
Your Project Route Summary
Review the complete carried-over summary Cable, process, equipment, route comparison and planning inputs +
01Cable decision
- കേബിൾ വർഗ്ഗം
- Select a cable category to create the project brief
- ഷീൽഡിംഗ്
- Not committed
02Production decision
- Active process
- Not committed
- Equipment focus
- Not committed
- കോൺഫിഗറേഷൻ
- Not committed
03Project preparation
- Compared routes
- None selected
- Planning inputs
- None provided
This summary prepares the first technical conversation. It is not a quotation, performance guarantee, final equipment list or confirmed supply boundary.