Plan a CAT6A or CAT7 LAN cable project around the supplied eight-family equipment schedule. Review solid insulation and physical foaming, separator production, back-twist pairing, cabling and taping, metal braiding, sheathing and coiling. The final route follows your cable drawing and acceptance plan.
انتخاب ماشین نتیجهی کابل مورد نیاز است، نه نقطهی شروع.
STEP 01 · PROJECT INTENT
چه برنامهای دارید؟
سوالاتی را که میپرسیم تغییر میدهد، نه ادعای یک دستگاه خودکار.
STEP 02 · PRODUCT DEFINITION
تعریف کابل قبل از ماشینها
انتخاب ورودیهای شناختهشده و رها کردن موارد نامشخص برای تأیید مشترک.
03CABLE STRUCTURE
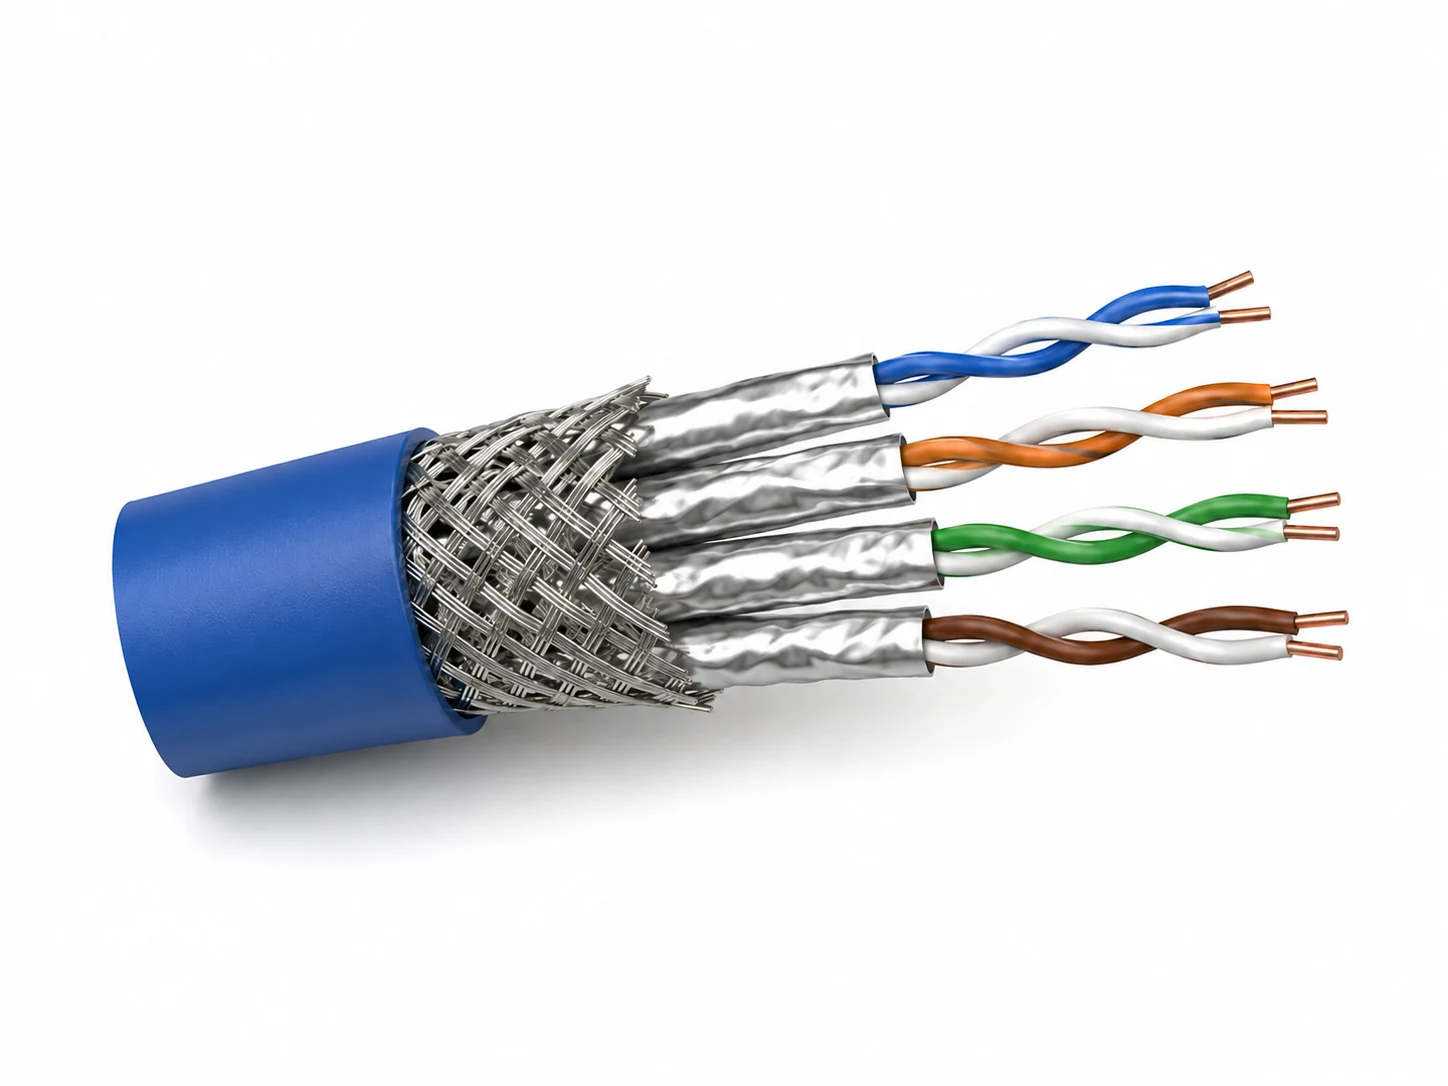
کابل را قبل از انتخاب فرآیند باز کنید
یک لایه را انتخاب کنید تا عملکرد، مرحله تولید و مسئولیت کنترل آن را ببینید.
3D reference renders · not CAD, photographs or approved cable drawings.
FOUR-PAIR CONSTRUCTION · 3D REFERENCE RENDERFINAL DRAWING CONTROLS THE PROJECT
SELECTED LAYER · 03
چهار جفت پیچیده
این رابطه کلیدی فرآیند پشت کنترل نویز میانبری است؛ مقادیر نهایی بر اساس طراحی تأییدشده کابل تعیین میشوند.
عملکرد لایه
از هندسه کنترلشده جفت برای مدیریت تعامل بین جفتهای سیگنال استفاده میکند.
فرآیند تولید
پیچش جفتها، برنامهریزی پیچش معکوس و کابلکشی چهارجفتی
کنترل کلیدی
طول پیچش، کشش، پیچش معکوس و تغییرشکل مخصوص هر جفت
04MANUFACTURING PROCESS
هر مرحله فرآیند، عملکرد کابل را حفظ میکند
Seven process decisions connect the source equipment schedule to the finished cable. Separator and shielding stages follow the selected design.
3D reference render
STEP 01
عایقبندی / فومینگ فیزیکی
Choose between the 60+35 insulation route and the physical-foaming tandem route after confirming the dielectric system. The source foaming details discuss FEP; a different compound needs qualification.
ورودی
سلک مسی تأییدشده + ترکیب عایق
خروجی
هسته عایقبندیشده آماده برای جفتسازی
تجهیزات مرتبط
60+35 insulation / physical-foaming tandem
KEY CONTROLقطر، هممحوری و فرآیند دیالکتریک واجد شرایط
ENGINEERING CHECKPOINTS
ترکیب و ابزارها
نظارت ابعادی آنلاین
نقطه عملیاتی کفزایی، در صورت اعمال
05PERFORMANCE CONTROL MAP
نتایج الکتریکی از طریق فرآیند ایجاد میشوند
پایهی آزمون CAT6A یا CAT7 و نقشهی کابل را قبل از تنظیم کنترلهای فرآیند تأیید کنید.
01
هادی و عایق
INFLUENCES ثبات مقاومت / عایق
ابعاد هادی، هممحوری و ساختار عایق جامد یا فوم مورد تأیید
02
پیچش جفتها
INFLUENCES رفتار کراستاک
تنظیمات گام اختصاصی برای هر جفت، پیچش معکوس، کشش و تکرارپذیری هندسه
03
Cabling & shielding
INFLUENCES یکنواختی هسته/محافظ
Assembly tension, approved separator position, foil path and braid coverage
04
پوشش
INFLUENCES ابعاد نهایی
ضخامت جاکت، خنکسازی و کیفیت سطح
Taping and braiding modules do not by themselves establish an S/FTP construction. Confirm each pair-foil path, overall shield, drain wire where specified and the final electrical acceptance tests.
06REQUIRED EQUIPMENT
هشت خانواده تجهیزات. یک پروژه هماهنگ.
The quantities below reproduce the supplied project schedule. They are a reference allocation, not a fixed minimum for every CAT6A or CAT7 factory.
013D reference render
60+35 High-Speed Insulation Line
هستههای عایقدار با شناسایی رنگی را تولید میکند که شامل آمادهسازی رسانا، اکستروژن، خنککاری و نظارت آنلاین است.
120 m/min schedule; 100 m/min detailed line rating
37–44
500 LAN Cable Coiling Machine
۱ مجموعه
150 m/min schedule; 120 m/min in both detailed alternatives
45–50
Source: Cat6/6E/7 Production Line Full Project, 50 pages; page 2 contains the allocation / rate schedule. Its 6E title is not CAT6A certification. Machine design speeds, operating modes and whole-factory output are different measures. Resolve the separator, sheathing and winding rate differences before quotation.
07CONFIGURATION OPTIONS
نقطه شروع را انتخاب کنید، سپس جزئیات را طراحی کنید
از پروژهٔ مبدأ به عنوان مرجع استفاده کنید، سپس مسیر صحیح را برای کابل CAT6A یا CAT7 خود انتخاب نمایید.
SOURCE PROJECT CONFIGURATION
The supplied schedule combines eight equipment families and 25 allocated sets. This is the documented project baseline, subject to scope and capacity review.
1 insulation line + 1 separator line + 1 foaming tandem line
8 back-twist pairing systems + 2 cantilever cabling packages
10 metal braiding machines
1 outer-sheathing line + 1 network-cable coiler
مسیرهای فویل، صلاحیت ترکیبی و تجهیزات آزمون کابل نهایی را روشن کنید
پس از تأیید نقشه کابل، تخصیص تجهیزات، محدوده آزمایش و شرایط تجاری، درخواست پیشفاکتور پروژه را ارسال کنید.
08FUTURE EXPANSION
حفظ تصمیم تولید بعدی
ابتدا ساختارهای مورد نظر CAT6A / CAT7 را برنامهریزی کنید. تغییرات در عایق، شیلد زوج یا ساختار بافته نیازمند بازنگری مجدد در ابزارآلات، مواد و ظرفیت است.
01
Product range
فضای لازم را برای مسیر عایقبندی جامد یا فوم مورد تأیید، نحوه مدیریت جداکننده، نوارپیچی و الزامات بافندگی رزرو کنید.
02
جریان کارخانه
بافرهای ردیف را برنامهریزی کنید و دسترسی و جریان مواد بین اکستروژن، تابش زوج، کابلبندی، بافت و پیچش را تنظیم نمایید.
03
امکانات و کنترلها
اس interfaces برق، خنککنندگی، هوا، تهویه و کنترل را نسبت به ترکیبات انتخابشده و محدوده دستگاه تأیید کنید.
ILLUSTRATIVE LAYOUT · NOT THE EIGHT-FAMILY EQUIPMENT PLAN
09SELECTION GUIDE
چه چیزی راهحل تجهیزات را تغییر میدهد؟
از برنامهی تجهیزات به عنوان نقطه شروع استفاده کنید. قبل از تعیین مسیر CAT6A / CAT7، این ورودیها را تأیید نمایید.
مشخصات کابل
الزامات دستهبندی، هادی، عایق جامد یا فومشده، فویل زوج، سپر کلی، جداکننده و روکش
از تصمیماتی که منجر به کابل ناپایدار در آینده میشوند، خودداری کنید
Resolve material, shielding and capacity assumptions before approving the equipment configuration.
01
انتخاب بر اساس سرعت نامی تنها
سرعتهای سیم هادی، اسفنجیشدن و طراحی شرایط مختلفی را توصیف میکنند. هیچیک از آنها خروجی تضمینشدهای برای کل مسیر تولید نیستند.
02
Assuming taping plus braid proves S/FTP
عملکردهای نوارپیچی ذکرشده هنوز چهار مسیر مستقل برای فویل جفتها را تأیید نکردهاند. مسیر واقعی فویل را با نقشه کابل تأییدشده تطبیق دهید.
03
Treating equipment quantities as line balance
Eight pair-twisting units and ten braiding units are schedule quantities. Batch sizes, reel buffers, changeovers and tested output still require capacity planning.
12DELIVERY BOUNDARIES
بدانید که هر بخش از راهحل چه کسی مسئولیت آن را بر عهده دارد
Confirm models, quantities, tooling, interfaces and test responsibilities in the final technical proposal.
CORE EQUIPMENT تولید شده توسط HONGKAI
The agreed machinery scope must identify each extrusion, twisting, cabling, taping, braiding and coiling module.
SOLUTION SCOPE پیکربندی و تأمینشده توسط HONGKAI
ابزارهای جداکننده، رابطهای سیستم فوم، نحوه کار با فویل، تنظیمات بافت، انتقالات روی سیمپیچ و قطعات جانبی انتخابشده را تأیید کنید.
SPECIALIST ITEMS از تولیدکنندگان تخصصی ادغام شده
ابزارهای تخصصی، خدمات آزمایشی و تأسیسات تأمینشده توسط مشتری را بهصورت جداگانه مشخص کنید. فهرست ماشینآلات، بسته پذیرش کامل محسوب نمیشود.
13PROCESS VIDEO REFERENCES
See HONGKAI process equipment in operation
These HONGKAI videos were selected for CAT6A / CAT7-relevant operations. They remain process references rather than proof that the exact source-schedule units, materials or finished-cable acceptance have been confirmed.
These five references do not cover or verify all eight equipment families. No confirmed video has been assigned to the cross separator, the source-schedule physical-foaming line or the 24-carrier metal braider. No video here establishes the new project's acceptance result, output or guaranteed cable performance. Reference 03 illustrates pair-to-pair taping but does not confirm the complete four-pair shielding path.
14PROJECT REFERENCE REVIEW
یک مرجع پروژه مفید باید بیش از دسته کابل مطابقت داشته باشد.
For a CAT6A / CAT7 project, compare the actual insulation, pair-foil and overall-shield construction. A similar machine or category label alone is not a matching acceptance reference.
همه هشت خانواده تجهیزات زمانبندیشده، مقادیر، مسیرهای فویل، ابزارآلات و خدمات دربرگرفتهشده را مطابقت دهید.
03
تأیید رسانه
هویت مشتری، کشور و رسانههای پروژه تنها با اجازه افشا میشوند.
04
نتیجه مستندشده
دستهبندی، روش آزمون، محدوده فرکانس، حدود، شرایط آزمایش و نتایج توسط سوابق پروژه پشتیبانی میشوند.
The supplied schedule is headed 6E. It is an equipment-planning reference, not evidence of CAT6A / CAT7 compliance. Confirm the project drawing and acceptance basis separately.
14BEXISTING CAT6 PROJECT EXPERIENCE
تجربه مشتری · پروژههای CAT6
این نظرات تأییدشده توسط مشتری، پروژههای موجود CAT6 را توصیف میکنند. این نظرات به عنوان HONGKAI تجربه برنامهریزی نگهداری شدهاند، نه به عنوان بررسیها یا مدارک پذیرش برای تجهیزات CAT6A / CAT7.
CUSTOMER VISIT
★★★★★CAT6 review · 5 / 5
CAT6 PROJECT
EXISTING CAT6 REVIEW
For our CAT6 project, HONGKAI explained how conductor insulation, pair-specific twisting and cabling settings relate to the agreed electrical test requirements. This made the proposed equipment scope easier to understand.
CUSTOMER VISIT · INDONESIA
★★★★★CAT6 review · 5 / 5
CAT6 PROJECT
EXISTING CAT6 REVIEW
The CAT6 planning discussion covered the workshop layout, utility interfaces and separator handling where required by the cable drawing. That gave our team a clearer basis for reviewing the proposed production route.
CUSTOMER VISIT · BRAZIL
★★★★★CAT6 review · 5 / 5
CAT6 PROJECT
EXISTING CAT6 REVIEW
We valued the clear distinction between a CAT6 U/UTP route and the additional overall foil and drain-wire handling for F/UTP. The proposal discussion also identified which testing and supply-scope details needed confirmation.
15سوالات متداول
سوالاتی که خریداران قبل از پیکربندی میپرسند
به دنبال پاسخی خاص پروژه هستید؟ مشخصات کابل و شرایط کارخانه را در زیر ارسال کنید.
آیا برنامه تجهیزات، مطابقت با استاندارد CAT6A / CAT7 را تأیید میکند؟
خیر. جدول ارائهشده با عنوان 6E است. همچنان برای تأیید مناسب بودن کابلهای CAT6A / CAT7 نیاز به نقشهی تأییدشدهی کابل، مسیرهای عایق و شیلد تأییدشده و یک برنامهی پذیرش الکتریکی اختصاصی پروژه وجود دارد.
آیا دستگاه بافندگی، مسیر S/FTP را ایجاد میکند؟
نه به تنهایی. برنامه شامل نوارپیچی و بافندگی فلزی است، اما چهار مسیر مستقل زوج-فولی هنوز تأیید نشدهاند. هر پوشش زوج و سپر کلی را در برابر ساختار مورد نظر کابل بررسی کنید.
آیا خط فیزیکی فوم برای PE مشخص شده است؟
شرح ارائهشده، FEP فومشده فیزیکی را نامگذاری میکند. بدون بررسی سیستم مواد، ابزارها و شرایط فرآیند، PE یا ترکیب دیگری جایگزین نکنید. مسیر عایقبندی را برای هر محصول مورد نظر تأیید کنید.
آیا تمام دستگاههای فهرستشده یک خط ممتد را تشکیل میدهند؟
جدول زمانبندی هشت خانواده تجهیزات را فهرست میکند که شامل هشت واحد پیچش جفت، دو واحد کابلبندی/نوارپیچی و ده واحد بافندگی است. این مقادیر، تعادل در خروجی را اثبات نمیکنند. مسیریابی دستهها، انتقالات روی سُرَهها، تعویضها و ظرفیت را نسبت به ترکیب محصول تأیید کنید.
قبل از ارائه پیشفاکتور، چه اطلاعاتی لازم است؟
دستهبندی مورد نظر، نقشه کابل، جزئیات هادی و عایق، جداکننده، ساختار فویل زوجهای فردی و شیلد کلی، روکش و الزامات آتشسوزی، خروجی هدف، تأسیسات کارگاه و آزمونهای پذیرش را ارائه دهید.
آیا آزمون پیوستگی، رده کابل را اثبات میکند؟
خیر. پیوستگی و شناسایی بررسیهای اولیه هستند. قبل از تعیین معیار پذیرش، استاندارد آزمون CAT6A یا CAT7، محدوده فرکانسی، حدود مجاز، بررسیهای سیلدینگ و توانایی دستگاه را توافق کنید.
تجهیزات تخصصی و آزمایشها را چه کسی تأمین میکند؟
The proposal should identify HONGKAI-manufactured modules, integrated specialist items and customer-supplied interfaces separately. Final test instruments, laboratory checks and responsibilities are agreed project by project.
آیا سرعتهای ذکر شده، خروجی تولید تضمینشده هستند؟
شماره. سرعت طراحی، سرعت سیم هستهای و سرعت فومینگ شرایط مختلفی را توصیف میکنند. خروجی قابل استفاده برای هر مرحله و مسیر کامل باید در برابر مواد، ساختار کابل، پیکربندی و شرایط پذیرش تأیید شود.
16PROJECT ENQUIRY
اطلاعات کابل موجود امروز را به اشتراک بگذارید
Start with the intended CAT6A / CAT7 drawing, insulation material, pair-foil and overall-shield construction. Add your factory conditions and acceptance requirements so HONGKAI can review the equipment scope.
CURRENT PAGE SELECTIONCAT6A / CAT7 project brief
ساختار کابل
در حال تأیید
سناریوی پروژه
در حال تأیید
پیکربندی اولیه
در حال تأیید
پایه پذیرش
در حال تأیید
موضوعات برای بررسی اولیه
Insulation, separator and shielding inputs
Eight-family equipment and capacity review
Factory utilities and acceptance-test scope
این پرسشنامه برای پشتیبانی از بحث فنی اولیه است. این یک پیشنهاد قیمت، تضمین عملکرد، لیست تجهیزات تأیید شده، محدوده تأمین نهایی، برنامه تحویل یا تعهد پذیرش نیست.
We've detected you might be speaking a different language. Do you want to change to:


 خط تاندم فومینگ فیزیکی3D reference render
 24-Carrier Metal Braiding Machine3D reference render


