






Chủ nhà máy cáp quang, quản lý sản xuất hoặc người mua kỹ thuật lên kế hoạch sản xuất cáp nối thông thường phải xác định hai phạm vi liên kết. Một phạm vi sản xuất cáp cơ sở đơn hoặc đôi; phạm vi còn lại cắt cáp đó và biến mỗi đầu thành một cụm đầu nối đã kiểm tra và kiểm tra quang học.
Một nhà máy sản xuất cáp nối quang học hoàn chỉnh không phải là một dây chuyền đùn. Nó là ли một nguồn cung cấp cáp đã được chứng nhận cộng với một trạm lắp ráp đầu nối hoàn chỉnh, hoặc một lộ trình tích hợp thêm sản xuất lõi chặt và lớp vỏ ngoài trước trạm hậu kỳ tương tự.
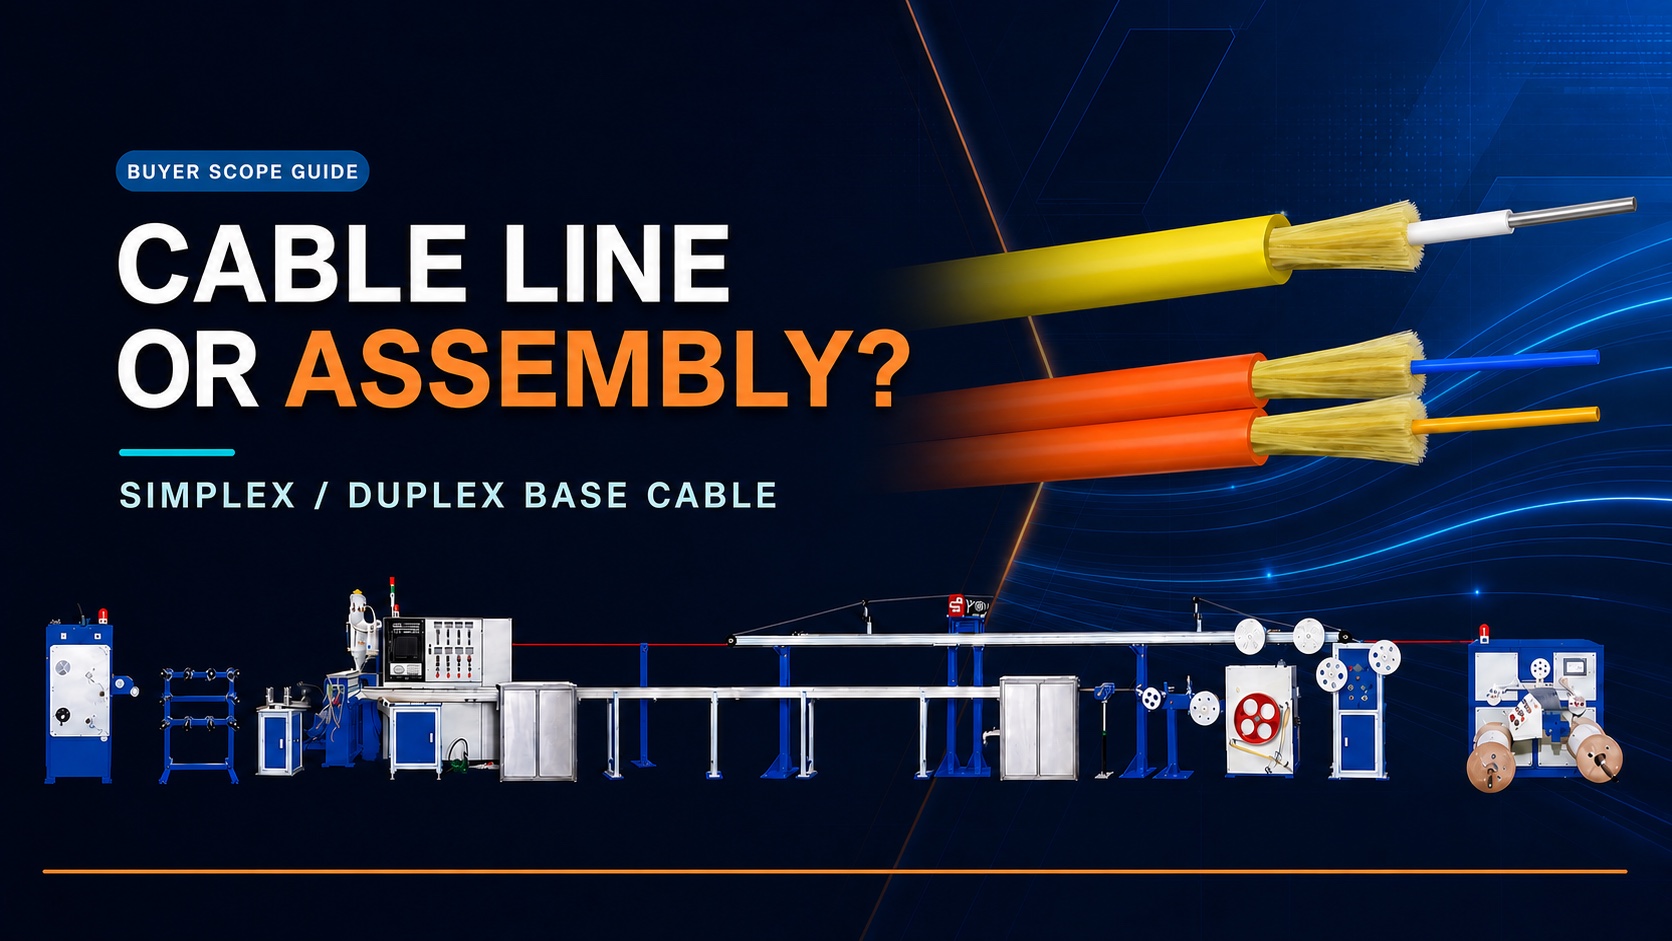
Sơ đồ phạm vi của người mua: dây chuyền sản xuất cáp tạo ra cáp cơ sở đơn (simplex) hoặc kép (duplex); cụm lắp ráp đầu nối riêng biệt biến cáp đó thành dây nhảy hoàn chỉnh LC hoặc SC.
Hướng dẫn này ánh xạ toàn bộ biên giới sản xuất cho cáp nối LC và SC thông thường. FC và ST có thể được thêm vào như các biến thể đồ gá theo dự án, nhưng chúng không nằm trong phạm vi sản xuất chính của bài viết này. Các cụm đa sợi MPO và MTP bị loại trừ vì cấu trúc cáp, chuẩn bị ferrule, đánh bóng, kiểm soát hình học, cực tính và kiểm tra đa kênh của chúng yêu cầu một phạm vi dự án riêng biệt.
Một nhà máy sản xuất cáp nối hoàn chỉnh bao gồm những gì?
Một lộ trình sản xuất cáp nối hoàn chỉnh phải kết thúc bằng một sản phẩm đầu nối có thể bán được và truy xuất được — không chỉ là một cuộn cáp hoặc đầu nối được đánh bóng về mặt hình thức. Đề xuất cần có chủ sở hữu và hồ sơ chấp thuận cho từng giai đoạn, từ sợi hoặc cáp đầu vào đến kiểm tra quang học và đóng gói cuối cùng.
| Biên giới sản xuất | Đầu vào | Đầu ra chính | Bằng chứng trước khi phát hành |
|---|---|---|---|
| Sản xuất lõi chặt khi cáp cơ sở được sản xuất tại chỗ | Sợi quang và hợp chất lõi được phê duyệt | Sợi có lõi chặt đạt chuẩn | Đồng nhất vật liệu, kích thước, điều kiện bề mặt và kiểm tra quang học đã thống nhất |
| Sản xuất sợi aramid và lớp vỏ ngoài khi cáp cơ sở được sản xuất tại chỗ | Sợi có lõi chặt, sợi aramid và hợp chất vỏ được phê duyệt | Cáp đơn hoặc đôi trên cuộn | Bản vẽ cáp, kích thước, danh tính cuộn, ngoại hình và kiểm tra quang học đã thống nhất |
| Chuẩn bị cáp | Cuộn đã được giải phóng hoặc cáp đã được chứng nhận mua ngoài | Đầu cáp đã cắt và chuẩn bị sẵn | Chiều dài, hướng, kích thước dải và danh tính của traveler |
| Connector assembly | Cáp đã được chuẩn bị, các thành phần đầu nối và vật tư tiêu hao đã được phê duyệt | Các đầu nối đã được lắp ráp và lưu hóa | Lô linh kiện, thiết lập quy trình và hồ sơ lô hàng hoặc hồ sơ vận hành |
| Kiểm tra bề mặt đánh bóng và đầu cuối | Cụm đầu nối ổn định | Làm sạch đầu mặt ferrule | Quy trình đánh bóng đã được phê duyệt và kết quả kiểm tra đã được lưu trữ hoặc truy xuất được |
| Kiểm tra quang học và hoàn thiện | Dây nối hoàn chỉnh | Sản phẩm bán được đã xuất xưởng | Thiết lập thử nghiệm, bước sóng, kết quả, thông tin nhận dạng, nhãn và hồ sơ đóng gói |
Các Dây chuyền sản xuất cáp nối HONGKAI hỗ trợ phía cáp nền cho các cấu trúc áp dụng. Tuyến dự án đã xác nhận sau đó bổ sung các trạm backend tích hợp đối tác, cùng với các giá đỡ đặc thù cho đầu nối, dụng cụ thủ công và vật tư tiêu hao. HONGKAI's xuất bản mô hình sản xuất và tích hợp chuyên gia explains this source boundary; the final commercial proposal must still distinguish HONGKAI-manufactured equipment, partner-integrated equipment and buyer-supplied items.
Những sai lầm phổ biến: Một báo giá gọi dây cáp là một nhà máy hoàn chỉnh sản xuất patch-cord nhưng lại bỏ qua công đoạn gắn đầu nối và kiểm tra quang học. Một báo giá khác liệt kê máy đánh bóng nhưng lại thiếu các kẹp đầu nối, phim đánh bóng, bộ chuyển đổi kiểm tra, dây tham chiếu hoặc trách nhiệm quy trình.
Dòng HONGKAI nào tạo nên cáp cơ bản?
For the reviewed simplex or duplex construction, the HONGKAI route uses the HK-30 to produce tight-buffered fiber and the HK-50 to apply aramid reinforcement and the outer jacket. If the factory purchases qualified tight-buffered fiber, the cable-making scope can start with the HK-50.
Giai đoạn đệm chặt HK-30
The reviewed HK-30 configuration receives optical fiber and applies the specified tight-buffer layer. Its functional modules include controlled payoff, preheating, material drying and feeding, extrusion, warm and cold cooling, online diameter measurement, capstan control and take-up. These functions define the production stage; the customer’s approved construction must define the actual polymer, color, dimensions, reel format and acceptance limits.
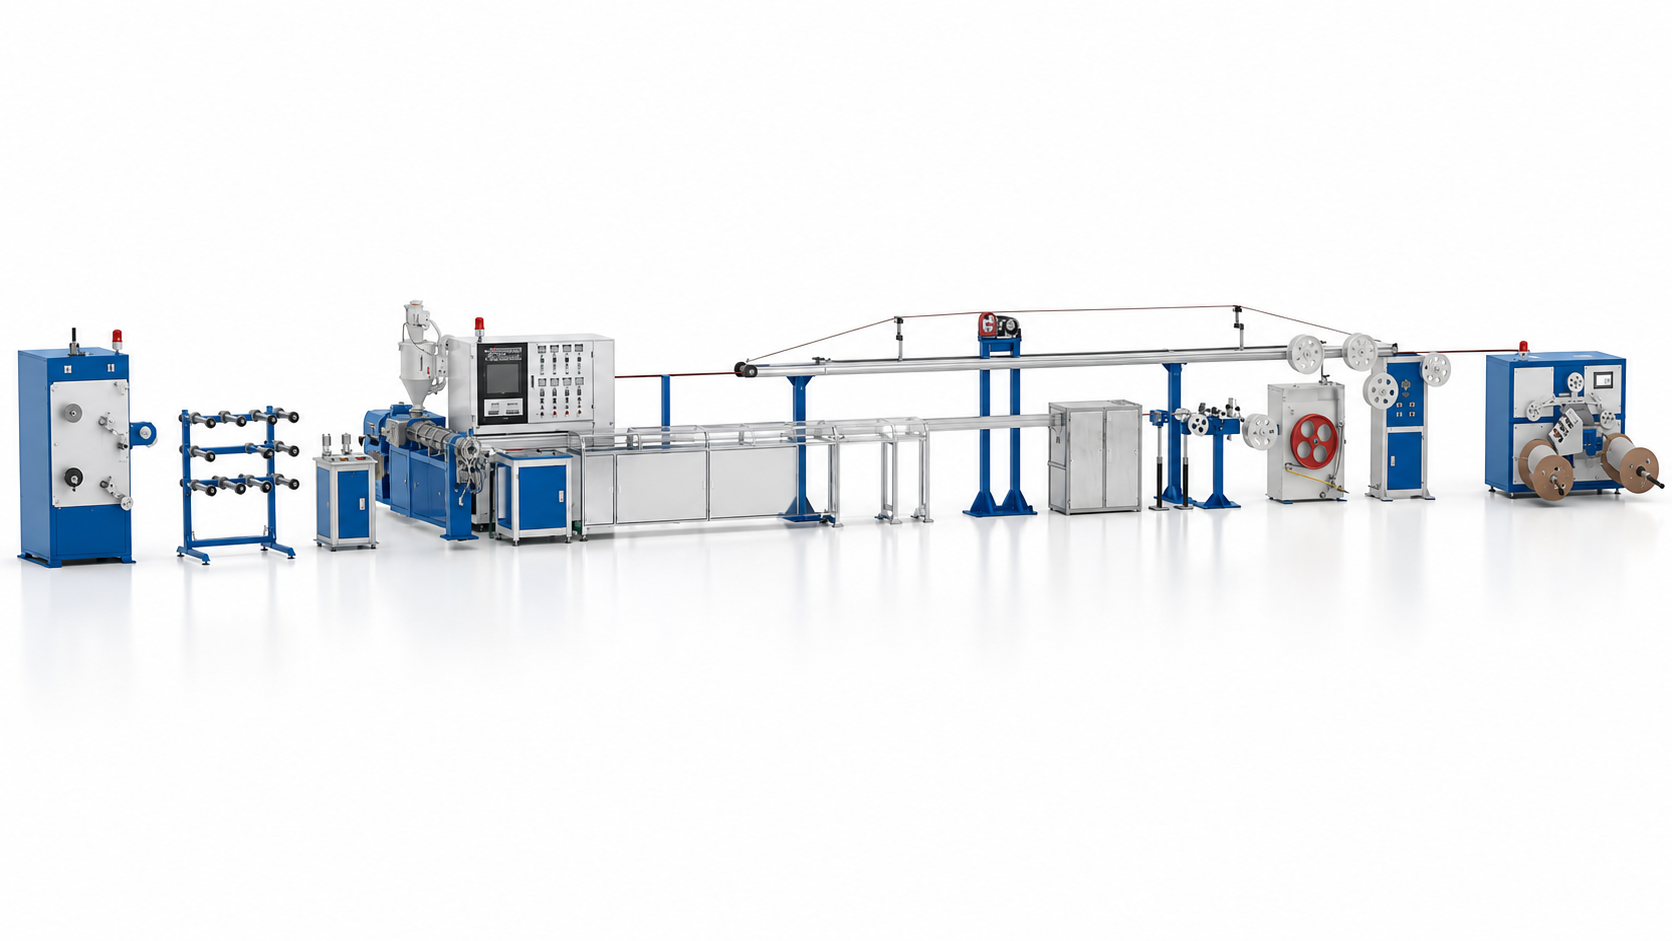
Đã xác minh tài liệu tham chiếu HONGKAI HK-30 3D thể hiện dây chuyền sản xuất tight-buffer hoàn chỉnh. Các thông số cuối cùng về dụng cụ, vật liệu và vận hành vẫn mang tính đặc thù theo từng dự án.
HK-50 aramid và giai đoạn áo bọc
The reviewed HK-50 configuration receives the approved tight-buffered input, pays off the aramid reinforcement and extrudes the outer jacket. Its functional modules include input payoff, adjustable aramid payoff, positioning, material preparation, extrusion, cooling, online diameter measurement, capstan, accumulation and take-up.

Verified HONGKAI HK-50 3D reference showing the complete line used for an applicable aramid-reinforced simplex or duplex jacket stage. The accepted cable construction controls the final configuration.
The complete in-house route is therefore HK-30 tight buffering followed by HK-50 aramid reinforcement and jacketing. An HK-50-only route is appropriate when the factory has an approved external source for tight-buffered fiber and the incoming package, material, dimensions and optical condition match the signed HK-50 input specification.
The HK-30 and HK-50 documents are older project configurations. They verify the process stages and equipment functions, but their speeds, tensions, power, output, material options and package sizes must not be copied into a new proposal without reconfirmation.
The earlier HONGKAI hướng dẫn quy trình cáp nối patch-cord cũng thể hiện các giai đoạn sản xuất riêng biệt của HK-30 a và HK-50 a. Chỉ sử dụng làm định hướng; bản vẽ cáp đã được phê duyệt và thỏa thuận kỹ thuật hiện hành mới là căn cứ kiểm soát cho một dự án mới.
Cách xác minh: Trong quá trình FAT, kết nối đầu vào sợi thô hoặc sợi có lớp bảo vệ chặt vào công thức được phê duyệt và xác định cuộn sản phẩm thu được. Lưu lại bản vẽ cáp thực tế, lô vật liệu, dụng cụ, kích thước, kết quả bề mặt, kiểm tra quang học và gói cuộn được sử dụng cho đợt thử nghiệm.
Quy trình hậu kỳ đầy đủ cho dây nhảy LC hoặc SC là gì?
Gói LC/SC thông thường được cung cấp bao gồm cắt cáp, bóc vỏ và lớp đệm, chuẩn bị và phân phối keo, lắp ráp đầu nối, ép, đóng rắn, khắc sợi, đánh bóng, kiểm tra mặt đầu, kiểm tra quang học, dán nhãn và đóng gói. Mười trạm phía sau có động cơ được tích hợp thông qua đối tác chuyên môn của HONGKAI; các dụng cụ cầm tay, đồ gá và vật tư tiêu hao đặc thù cho đầu nối hoàn thiện quy trình.
Danh sách dưới đây là lộ trình lập kế hoạch có kiểm soát cho gói sản phẩm epoxy và đánh bóng được cung cấp. Đây không phải là công thức kết nối phổ quát. Các hướng dẫn về thành phần đầu nối đã được phê duyệt phải xác định chính xác kích thước bóc vỏ, phương pháp làm sạch, chất kết dính, thứ tự lắp ráp, dụng cụ ép, chu kỳ đóng rắn, trình tự đánh bóng và các giới hạn quang học. Nhà máy nên chuyển đổi các hướng dẫn này thành phiếu đi kèm hoặc hồ sơ lô trước khi FAT.
1. Thả cáp đầu vào và lệnh sản xuất
Before cutting, verify the cable drawing, connector family, ferrule finish, finished length, quantity, label data and test requirements. Record the incoming reel or cable lot against the work order. If base cable is made in house, the released HK-50 reel is the handoff point; if it is purchased, the supplier’s reel identity and incoming inspection are the handoff evidence.
Cách xác minh: Người vận hành phải có khả năng truy xuất mọi mẫu FAT về một cuộn cáp đã được phê duyệt, một lô linh kiện đầu nối và một phiên bản hướng dẫn công việc cụ thể.
2. Cắt cáp theo chiều dài đã định
Máy cắt cáp sợi quang tự động đo và cắt đoạn cáp đã được giải phóng theo chiều dài dự kiến của patch-cord. Yêu cầu báo giá (RFQ) cần xác định dải kích thước cáp, dải chiều dài yêu cầu, dung sai, số lượng và liệu hướng dẫn cắt có bao gồm phần bù cho việc bóc vỏ và lắp ráp đầu nối hay không.
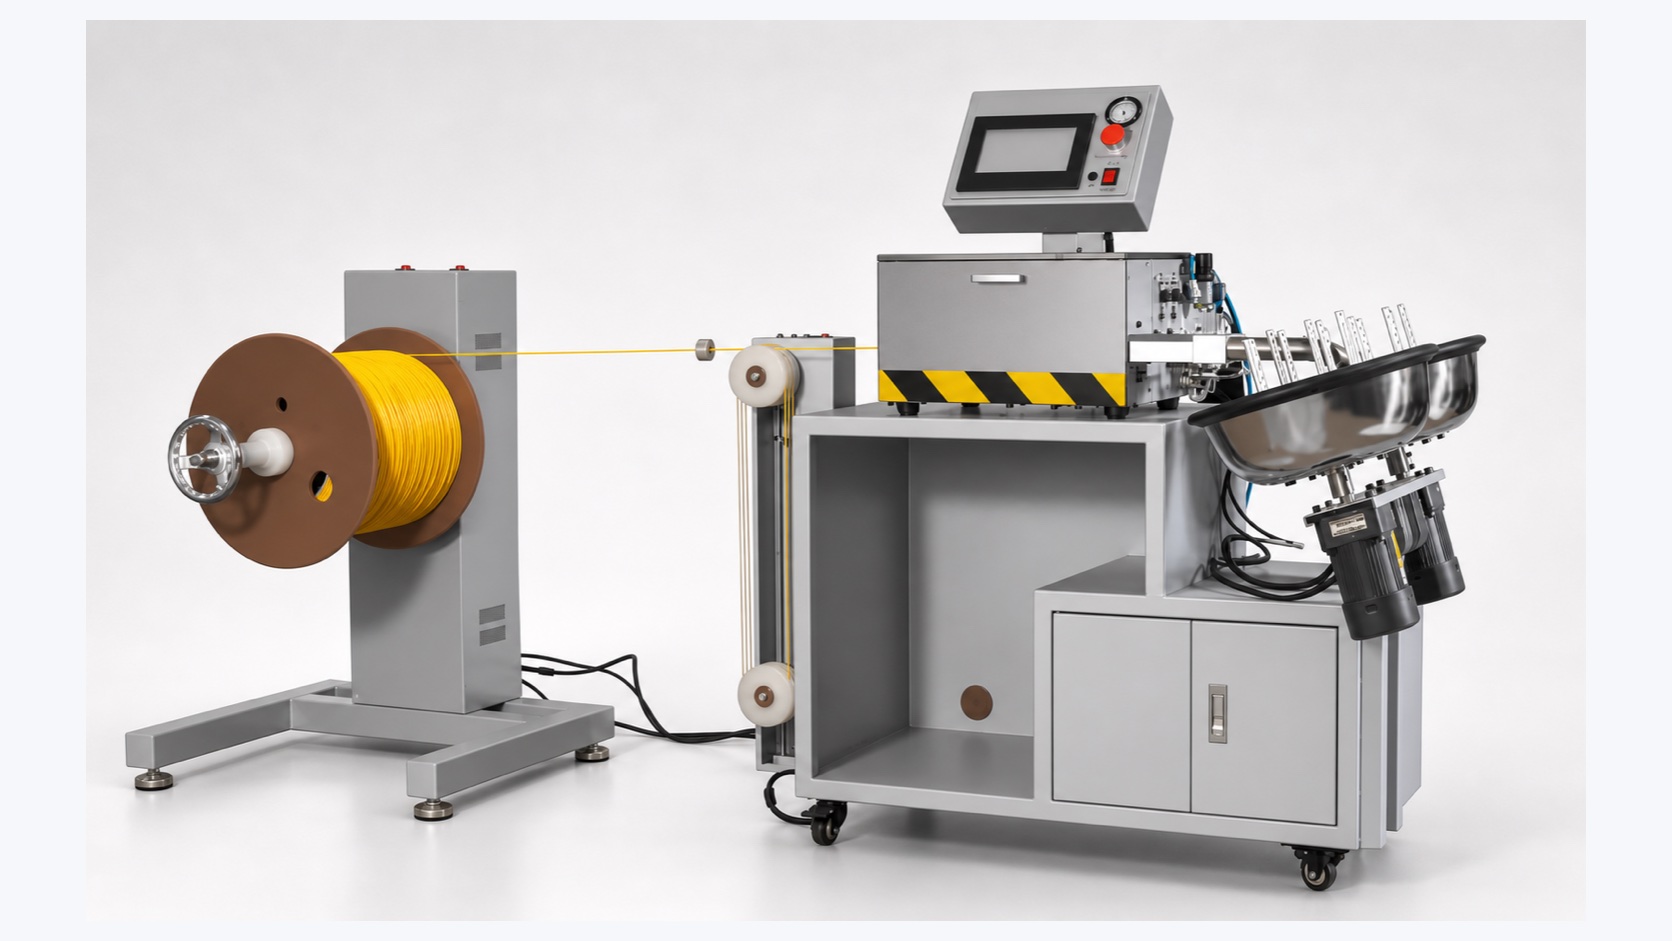
3D technical model based on the verified automatic cable cutting machine in Peter’s supplied conventional patch-cord package. Supplier branding has been removed; this back-end station is integrated through HONGKAI’s specialist partner.
Cạm bẫy: Đừng chỉ chấp nhận độ dài cắt hiển thị. Trong quá trình FAT, hãy đo một mẫu đã xác định và lưu giữ cả giá trị cài đặt lẫn kết quả thực tế.
3. Tuốt lớp vỏ bọc ngoài
Máy bóc vỏ cáp quang loại bỏ độ dài lớp vỏ cần thiết để sợi aramid và sợi quang được bọc đệm có thể chuẩn bị cho đầu nối. Hướng dẫn công việc phải phù hợp với đường kính thực tế của cáp đơn mode hoặc đôi, vật liệu lớp vỏ và nắp bảo vệ hoặc ống siết của đầu nối. Việc nghiệm thu phải bao gồm độ dài phần đã bóc, vết cắt sạch sẽ và không gây hư hại cho lớp gia cường hoặc sợi quang được bọc đệm.
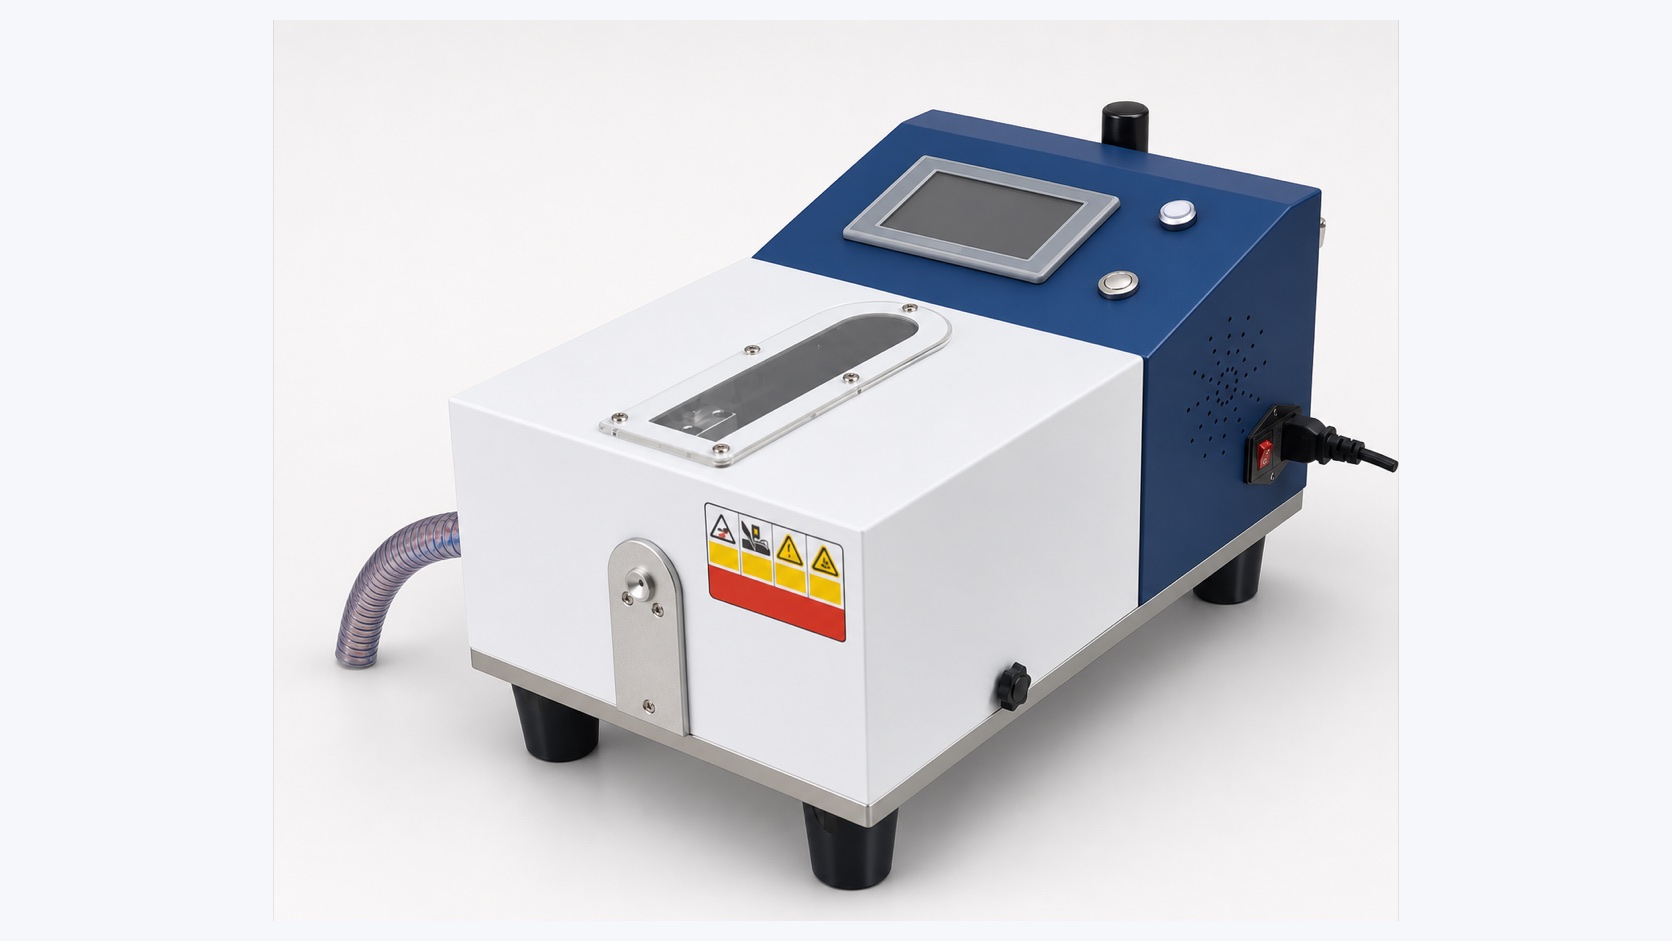
3D technical model based on the verified outer-jacket stripping station. Supplier branding has been removed; final tooling is selected against the approved cable and connector construction.
4. Tuốt lớp đệm chặt
Máy bóc lớp đệm làm lộ ra sợi thủy tinh với kích thước yêu cầu cho quy trình lắp ráp đầu nối. Người vận hành phải kiểm soát độ dài phần được bóc và kiểm tra sợi lộ ra để tìm cặn lớp phủ, vết trầy xước hoặc đứt gãy. Máy không thay thế được các biện pháp vệ sinh và xử lý đúng quy cách.
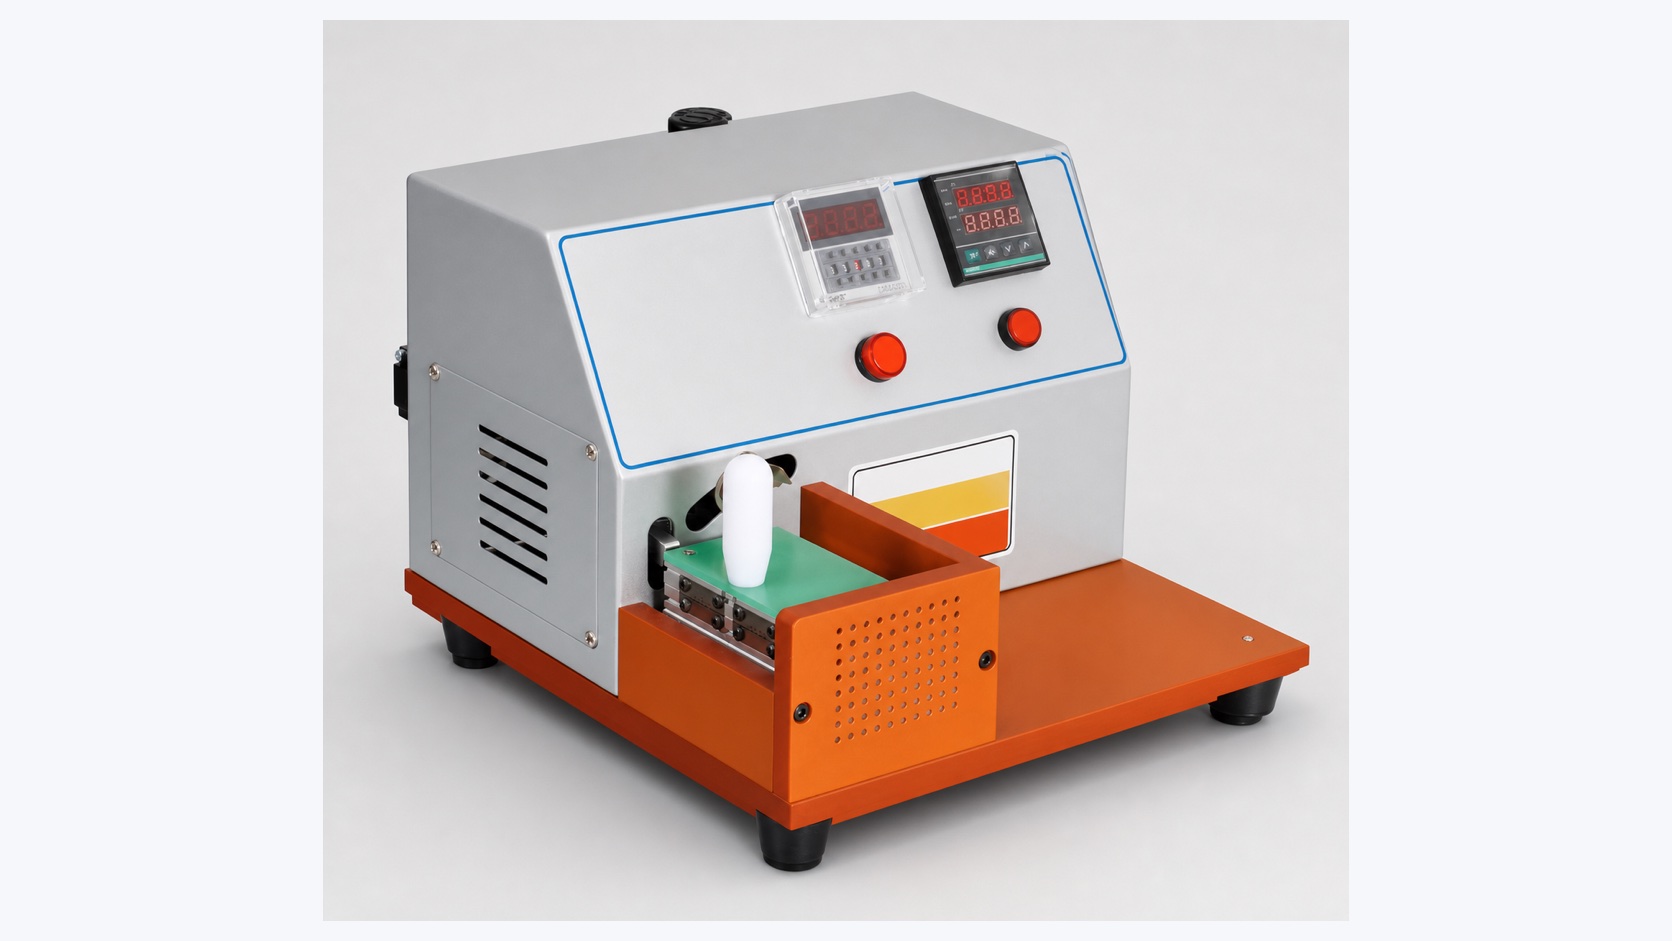
3Mô hình kỹ thuật D dựa trên trạm tuốt lớp đệm chặt đã được xác minh trong gói LC/SC được cung cấp. Nhãn hiệu của nhà cung cấp đã được gỡ bỏ.
Cần hỏi gì: Yêu cầu phạm vi cáp và lớp đệm chấp nhận được, danh sách lưỡi dao hoặc dụng cụ thay thế, phương pháp xác minh độ dài bóc vỏ và tiêu chí loại bỏ sợi quang bị hư hại.
5. Chuẩn bị chất kết dính bằng máy ly tâm Model 800
For the reviewed epoxy-and-polish route, the approved adhesive is prepared according to its supplier instruction. The Model 800 epoxy centrifuge supports controlled preparation and removal of entrained air before dispensing. Adhesive identity, mix ratio when applicable, preparation time, usable life, storage condition and disposal rule belong in the batch record.
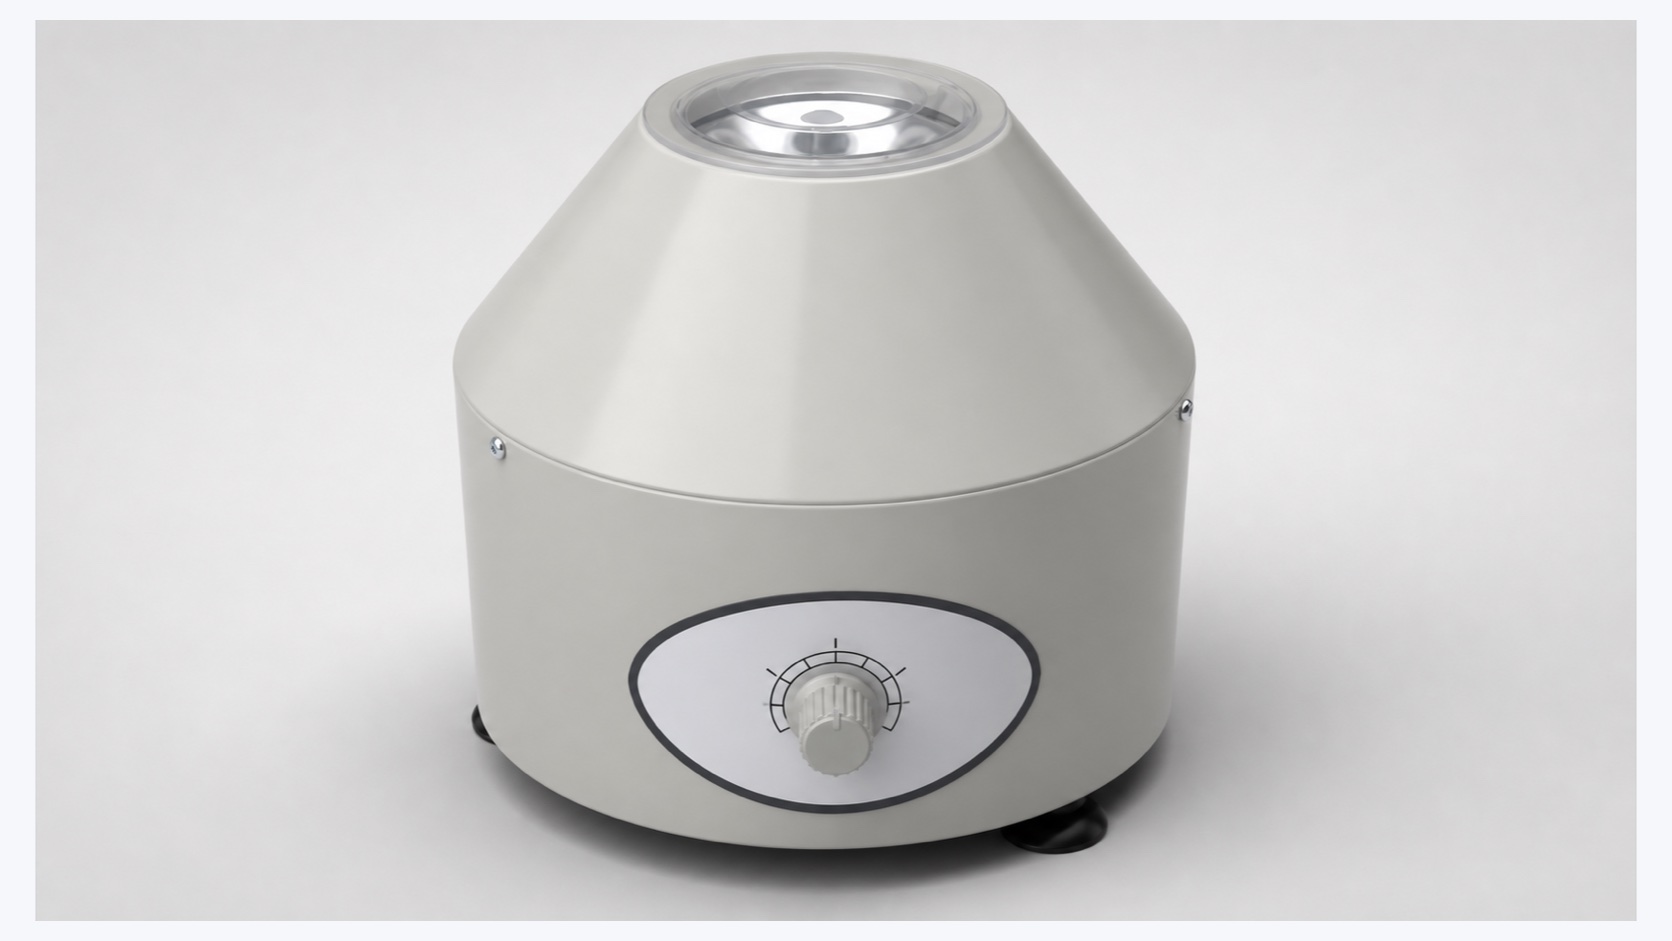
3D technical model based on the verified epoxy centrifuge in the supplied package. Supplier markings have been removed; the approved connector and adhesive suppliers—not the image—define the preparation recipe.
Cạm bẫy: Một danh sách máy móc chỉ ghi “epoxy” sẽ khiến người mua không có hệ keo tương thích, kiểm soát lô hàng hay quy tắc về thời hạn sử dụng.
6. Phân phối keo dán
Máy phân phối epoxy cung cấp chất kết dính đã chuẩn bị cho quy trình lắp ráp đầu nối. Kim hoặc bộ chuyển đổi phân phối, liều lượng, khoảng thời gian làm sạch và phương thức xác nhận phải phù hợp với các thành phần của đầu nối LC hoặc SC đã chọn. Ghi lại lô chất kết dính và thời gian chuẩn bị cùng với phiếu công việc.
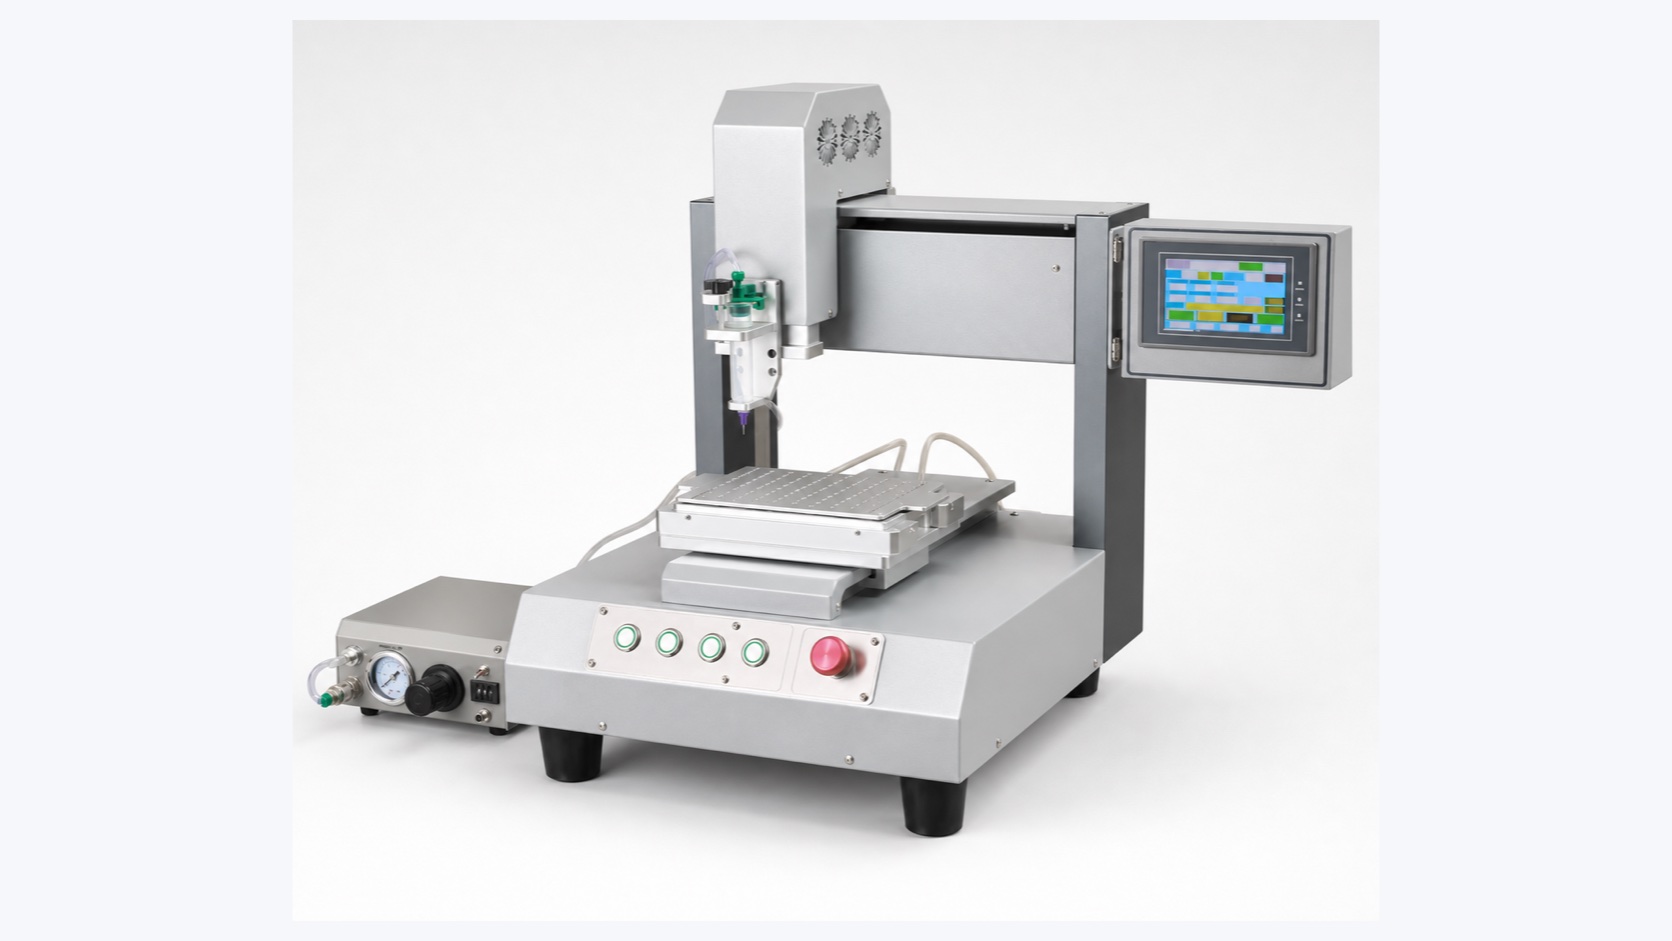
3Mô hình kỹ thuật D dựa trên trạm phun keo đã được xác minh trong tuyến đầu nối thông thường được cung cấp. Thương hiệu nhà cung cấp đã được gỡ bỏ.
7. Đưa sợi quang vào, lắp ráp các bộ phận và ép crimp
Kỹ thuật viên luồn sợi quang đã chuẩn bị vào đầu nối ferrule, lắp cáp và lắp ráp vỏ bảo vệ, ống ép cùng các bộ phận khác theo đúng thứ tự được nhà cung cấp đầu nối phê duyệt. Máy ép khí nén thực hiện quá trình ép đặc thù cho từng loại đầu nối thông qua khuôn hoặc thiết bị kẹp phù hợp. Nhà máy phải cung cấp khí nén ổn định với áp suất và chất lượng đã thỏa thuận.

3D technical model based on the verified pneumatic crimping machine. Supplier branding has been removed; the connector construction controls the die, crimp position and acceptance check.
Cách xác minh: Kiểm tra vị trí lắp đặt linh kiện, khả năng giữ sợi aramid, vị trí vỏ bảo vệ và tình trạng ép nối trên các bộ ghép nối LC và SC đại diện. Ghi lại mã định danh của khuôn hoặc thiết bị kẹp và điều kiện khí nén được sử dụng cho FAT.
8. Lưu hóa cụm đầu nối
Lò lưu hóa ổn định chất kết dính theo hướng dẫn thời gian và nhiệt độ đã được phê duyệt. Hướng dẫn công việc phải xác định hướng xếp hàng, giá đỡ hoặc kẹp giữ, điểm đặt, bằng chứng chu trình thực tế, kích thước lô và thao tác xử lý sau khi lưu hóa. Không chuyển đổi công thức lưu hóa từ một loại chất kết dính hoặc hệ thống đầu nối khác nếu chưa được phê duyệt.

3D là model kỹ thuật dựa trên cụm làm cứng đầu nối đã được xác minh trong gói LC/SC được cung cấp. Thương hiệu của nhà cung cấp đã được gỡ bỏ.
Bằng chứng cần yêu cầu: Một biên bản FAT nên liên kết từng mẫu với lô keo dán, danh tính lò sấy, hồ sơ chu kỳ và người vận hành chịu trách nhiệm.
9. Dọn dẹp sợi quang dư thừa và chuẩn bị đầu nối ferrule để đánh bóng
Sau khi hoàn tất chu trình đóng rắn và làm nguội được phê duyệt, sử dụng bút cắt sợi hoặc dụng cụ khắc được quy định để loại bỏ phần sợi nhô ra mà không làm mẻ đầu nối ferrule hay gây hư hại cho sợi quang. Vệ sinh đầu nối và bộ kẹp đánh bóng trước khi lắp đặt. Đây là công đoạn thực hiện bằng tay trong gói hàng cung cấp, không phải lý do để phát minh thêm một máy móc khác.
Những lỗi phổ biến: Lực quá mạnh khi vạch dấu, mảnh vụn bị đưa vào đồ gá đánh bóng và không có quy định thay thế dụng cụ cầm tay đã mòn.
10. Đánh bóng các đầu nối LC và SC
Máy đánh bóng đầu nối sợi quang thực hiện giai đoạn đánh bóng cơ học. Một trạm hoàn chỉnh cũng cần có đầu kẹp LC hoặc SC phù hợp, quy trình UPC hoặc APC được phê duyệt (nếu áp dụng), các miếng lót và màng đánh bóng, vật liệu làm sạch cùng quy trình thay màng được kiểm soát. Gói hàng do Peter cung cấp liệt kê các fixture chuyên biệt cho từng loại đầu nối; chúng phải được lên lịch theo sản phẩm thực tế sẽ triển khai chứ không được suy đoán từ tên máy.
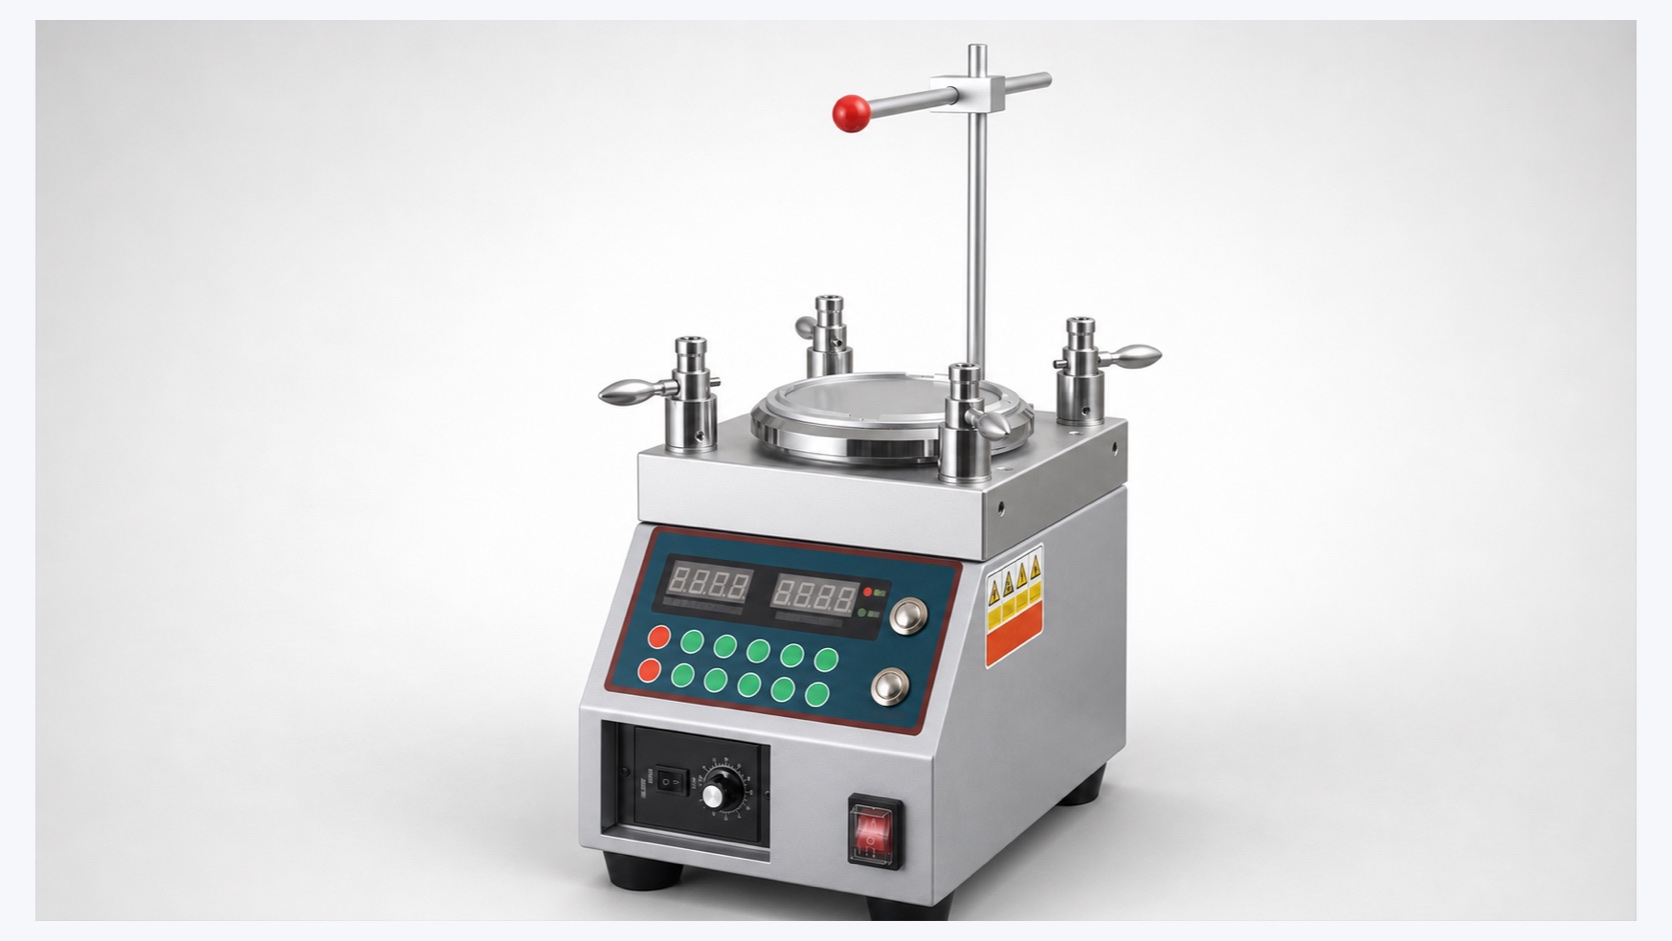
3D technical model based on the verified polishing machine in the supplied package. Supplier branding has been removed; LC and SC require the correct connector-specific holder and approved consumable sequence.
Cần hỏi gì: Yêu cầu ma trận kết nối với fixture, trình tự dán phim, bước làm sạch, người chịu trách nhiệm quy trình và kế hoạch thay thế. Một máy đánh bóng không có đầu kẹp và vật tư tiêu hao phù hợp thì không phải là trạm LC/SC hoạt động được.
11. Làm sạch và kiểm tra mặt đầu
Sau khi đánh bóng, hãy làm sạch đầu nối bằng các vật liệu được phê duyệt và kiểm tra nó bằng kính hiển vi kiểm tra đầu nối sợi quang với bộ chuyển đổi phù hợp. Hồ sơ chấp nhận phải phân biệt giữa ô nhiễm có thể làm sạch và các vết xước, mẻ hoặc các khuyết tật khác yêu cầu gia công lại hoặc loại bỏ.
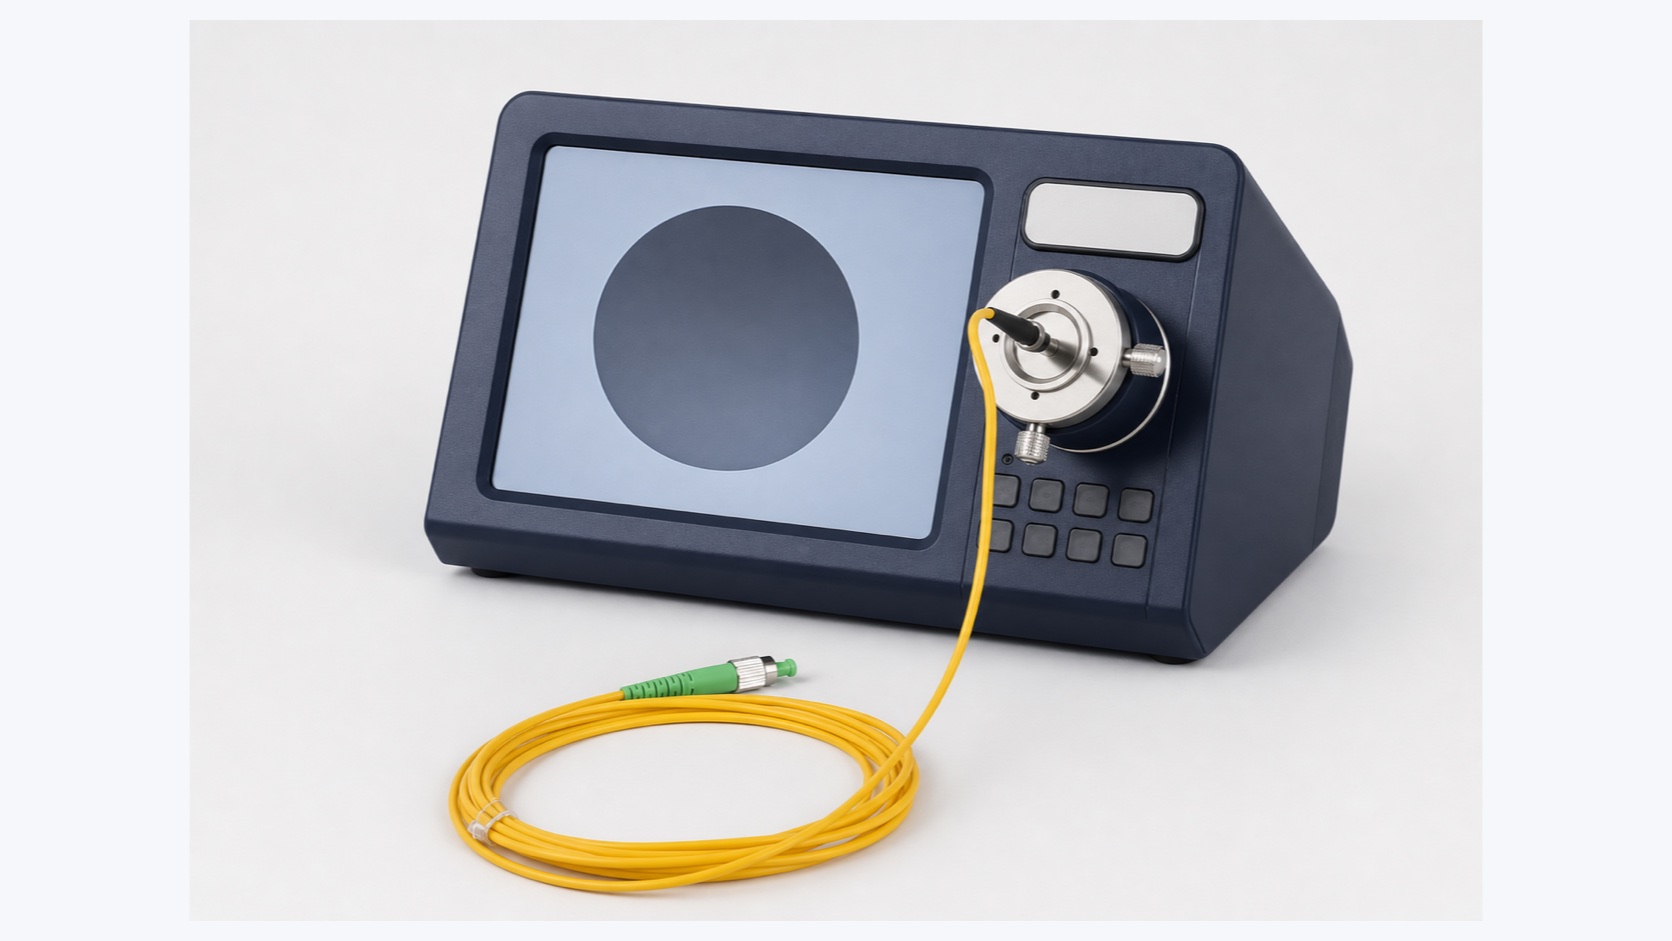
3Mô hình kỹ thuật D dựa trên kính hiển vi kiểm tra đầu nối đã được xác minh trong cụm làm việc LC/SC được cung cấp. Nhãn hiệu của nhà cung cấp đã được gỡ bỏ.
IEC 61300-3-35:2022 bao gồm việc kiểm tra bằng mắt và phân loại các vết bẩn, trầy xước và khuyết tật trên bề mặt đầu nối sợi quang. Thông số kỹ thuật sản phẩm vẫn cần xác định rõ loại đầu nối áp dụng, phương pháp kiểm tra và tiêu chí chấp nhận. Việc kiểm tra bằng mắt không thay thế cho việc thử nghiệm quang học đối với thành phẩm.
12. Đo tổn hao chèn và tổn hao phản hồi bằng 7420B
The 7420B insertion-loss and return-loss tester is the final powered test station in the supplied package. Before FAT, define fiber type, wavelength, reference method, connector adapters, reference cords, test direction, acceptance limits, calibration responsibility and how each result is tied to the finished patch cord.
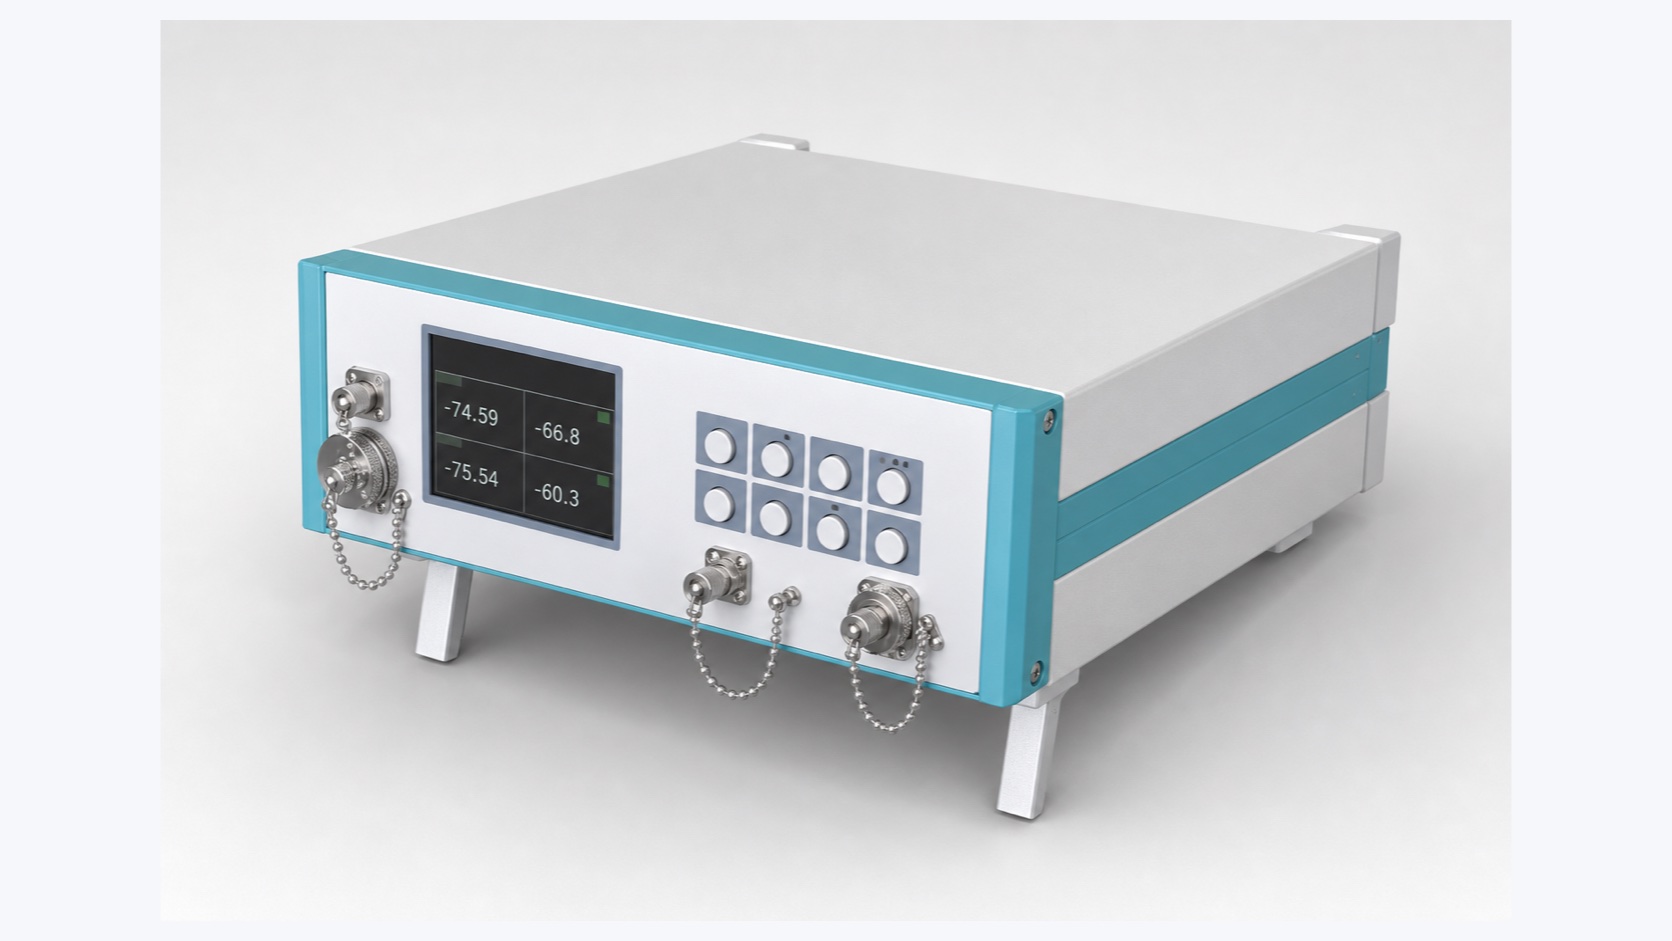
3D technical model based on the verified optical tester in the supplied package. Supplier branding has been removed; the station supports traceable insertion-loss and return-loss testing of the finished conventional patch cord.
IEC 61300-3-4:2023 đề cập đến các phương pháp đo suy hao, trong khi IEC 61300-3-6:2008 quy định các quy trình đo suy hao ngược. Các tài liệu tham khảo này không cung cấp giá trị đạt/không đạt của sản phẩm; những giá trị đó phải được lấy từ đặc tả sản phẩm đã được phê duyệt và thỏa thuận với khách hàng.
13. Thực hiện kiểm tra trực quan cuối cùng, dán nhãn và đóng gói
Sử dụng thiết bị định vị lỗi quang học khi thuộc hướng dẫn công việc đã thỏa thuận, hoàn tất các kiểm tra thị giác và kích thước cuối cùng, lắp nắp đậy bụi sạch, dán nhãn có thể truy xuất và đóng gói dây patch sao cho đầu nối và điều kiện uốn cong cáp được bảo vệ. Mẫu bàn giao phải mang mã sản phẩm, chiều dài, cấu hình đầu nối, nhận dạng sợi hoặc cáp, tham chiếu lô hoặc số sê-ri và trạng thái thử nghiệm theo yêu cầu của hệ thống người mua.
Khu vực xử lý đầu nối cần sạch sẽ và ít bụi lơ lửng; phòng sạch là lựa chọn ưu tiên khi yêu cầu về sản phẩm và chất lượng cho phép. Bố trí mặt bằng phải tách biệt khu vực chuẩn bị bẩn với các ferrule đã được làm sạch và đầu nối hoàn thiện. Trong RFQ, cần liệt kê rõ việc cung cấp khí nén, bàn làm việc, hệ thống chiếu sáng, vật liệu vệ sinh, xử lý chất thải, nhãn mác và bao bì thay vì mặc định chúng đã được tích hợp sẵn cùng máy móc.
Pitfalls: The workcell depends on operator memory for strip length or polishing steps, end-face images are not tied to product identity, optical results have no documented reference method, or tested connectors are exposed to dust again before capping and packing.
Tổng kết thiết bị hậu cần
| Process stage | Reference equipment | Bộ điều khiển liền kề yêu cầu |
|---|---|---|
| Length cutting | Máy cắt cáp tự động | Dung sai chiều dài, độ cho phép và đo mẫu |
| Jacket stripping | Máy tuốt cáp quang | Dụng cụ chuyên dụng cho cáp và tiêu chí đánh giá hư hỏng |
| Buffer stripping | Máy tuốt lớp đệm chặt | Kiểm tra và làm sạch điều kiện sợi quang |
| Adhesive preparation | Model 800 | Hồ sơ về định danh, pha trộn và thời gian sử dụng được của chất kết dính |
| Adhesive dispensing | Epoxy dispenser | Liều lượng, bộ chuyển đổi và kiểm soát làm sạch |
| Connector crimping | Máy ép đầu cos khí nén | Đầu khuôn chuyên dụng cho đầu nối và khí nén |
| Curing | Lò sấy đầu nối | Khả năng truy xuất lô và chu kỳ đã được phê duyệt |
| Ferrule polishing | Máy đánh bóng đầu nối sợi quang | Đầu nối LC/SC, phim và trình tự làm sạch |
| Kiểm tra đầu mặt | Kính hiển vi kiểm tra đầu nối sợi quang | Bộ chuyển đổi, tiêu chí và kết quả truy xuất được |
| Optical testing | 7420B | Bước sóng, thiết lập tham chiếu, giới hạn và hiệu chuẩn |
Những thiết bị cố định, dụng cụ và vật tư hao mòn nào thuộc về RFQ?
Đồ gá và vật tư tiêu hao là một phần của hệ thống sản xuất vì chúng xác định loại đầu nối nào có thể được xử lý và kết quả thu được có lặp lại được hay không. Một máy móc thiếu giá đỡ, màng phim, bộ chuyển đổi hoặc cơ chế kiểm soát làm sạch phù hợp thì không phải là một trạm hoàn chỉnh.
Peter’s supplied package names LC and SC polishing fixtures, including UPC and APC variants where applicable. FC and ST fixtures are also available in the reference package, but they should be added only when those connector families belong to the approved product list. The package also includes fiber and cable strippers, crimping pliers, aramid scissors, a fiber cutting pen, an electronic balance, adhesive, polishing pads and films, a visual fault locator and cleaning paper.
| Scope group | Các mục cần lên lịch | Quyết định của người mua |
|---|---|---|
| Connector fixtures | Đế đánh bóng, đầu chuyển kiểm tra, đầu chuyển thử nghiệm và bất kỳ đồ gá ép hoặc lắp ráp nào | Liệt kê mọi họ đầu nối, kiểu hoàn thiện ferrule và nhà cung cấp linh kiện |
| Dụng cụ chuẩn bị bằng tay | Dụng cụ tuốt sợi quang, dụng cụ tuốt lớp vỏ, kéo cắt sợi aramid, dụng cụ cắt và kìm ép | Xác định số lượng thay thế, phân bổ nhân viên vận hành và phương pháp kiểm tra |
| Adhesive controls | Chất kết dính, dụng cụ cân hoặc pha trộn, máy ly tâm, thiết bị phân phối và vật tư làm sạch | Đóng băng hệ thống keo tương thích và các biện pháp kiểm soát về lưu trữ, chuẩn bị và thời gian sử dụng |
| Polishing consumables | Miếng lót, màng phim và vật liệu làm sạch | Phê duyệt trình tự, cấp, nhà cung cấp, quy tắc thay đổi và kiểm soát lô |
| Test accessories | Dây tham chiếu, bộ chuyển đổi, trục cuốn hoặc các vật điều kiện chế độ khi cần thiết và thiết bị định vị lỗi bằng hình ảnh | Xác định phương pháp thử nghiệm, giao diện đầu nối và bên chịu trách nhiệm hiệu chuẩn |
| Finishing materials | Nắp chụp chống bụi, nhãn mác và vật liệu đóng gói | Xác định độ sạch, nhận dạng, cách trình bày và bảo vệ khi vận chuyển |
Cần hỏi gì: Yêu cầu cung cấp ma trận đầu nối - thiết bị cố định và danh sách vật tư tiêu hao cho các sản phẩm ra mắt. Nhà cung cấp cần nêu rõ những mục nào được bao gồm, những mục nào hao mòn, những mục nào cần thay thế định kỳ và những mục nào phải được mua trực tiếp từ nhà sản xuất đầu nối hoặc vật tư tiêu hao.
Một nhà máy mới nên mua cáp cơ bản hay tự sản xuất trong nội bộ?
Start with the narrowest complete route that can release the intended saleable patch cord. Buying qualified cable concentrates investment and training on connector assembly; adding HK-30 and HK-50 brings cable construction and supply control in house but also adds extrusion, material, reel and intermediate-quality responsibilities. The broader sơ đồ quy trình sản xuất cáp quang giúp người mua đặt tuyến cáp trong nhà hẹp này bên cạnh các dòng cáp quang khác mà không cần coi một danh sách máy nào là phổ quát.
| Decision factor | Mua cáp cơ sở đạt tiêu chuẩn | Thêm sản xuất cáp cơ sở nội bộ |
|---|---|---|
| Phạm vi quy trình ban đầu | Đánh giá cáp đầu vào cộng với lắp ráp đầu nối | Xử lý lớp đệm chặt, sợi aramid và lớp vỏ bọc cộng với lắp ráp đầu nối |
| Kiểm soát nhà cung cấp chính | Kéo cáp, hồ sơ cuộn dây và thông báo thay đổi | Sợi quang, hợp chất, dụng cụ, công thức, truy xuất nguồn gốc cáp và cuộn dây trong quá trình sản xuất |
| Kỹ năng cần phát triển | Chuẩn bị, lắp đầu nối, đánh bóng, kiểm tra và thử nghiệm quang học | Tất cả các kỹ năng lắp ráp cộng với điều khiển đùn, làm nguội, căng và thu cuộn |
| Expansion constraint | Danh mục nhà cung cấp được phê duyệt và các điều kiện về thời gian giao hàng | Đã xác minh cửa sổ thiết bị, dụng cụ, vật liệu và kế hoạch chuyển đổi |
| Handoff risk | Phê duyệt cuộn dây đầu vào cho phiếu theo dõi lắp ráp | Đầu ra HK-30 sang HK-50, sau đó cuộn hoàn thiện được lắp ráp vào đầu nối |
Decision criterion: Compare the approved product mix, cable-source reliability, process knowledge, staffing, quality system and traceability burden. Do not justify the integrated route only with an unsupported production-volume or payback threshold.
Red flags: A proposal adds cable extrusion without an intermediate-reel release plan, or assumes that owning the cable line automatically reduces finished-patch-cord defects. Control improves only when materials, work instructions, operators and evidence are qualified together.
Tại sao MPO lại bị loại khỏi tuyến thiết bị này?
MPO is excluded because both its incoming multi-fiber cable and its connector-assembly workcell can differ from conventional single-fiber patch cords. A polishing fixture alone does not convert the ordinary patch-cord route into an MPO route.
The supplied specialist catalog separates the ordinary patch-cord machines from a dedicated MPO/MTP group. That group includes multi-fiber-specific preparation, polishing fixtures, curing, end-face or geometry inspection, polarity or channel control and multi-channel optical testing. Peter’s supplied experience also identifies more stable automatic polishing pressure as an important MPO consideration because one connector presents multiple fibers to the polishing process.
This article therefore stops at conventional single-fiber connector families. A separate MPO article must begin with the exact cable construction, fiber count, ferrule and connector system, polarity, end-face geometry requirement and channel-test method before selecting equipment.
Note: The supplied conversation mentions a project range of multiple fibers per MPO connector. That range remains a bounded project observation and will not be published as a universal MPO specification without Peter’s confirmation.
RFQ và FAT phải chứng minh điều gì?
The RFQ must describe the complete route and responsibility boundary. FAT should use representative finished LC and SC patch cords from the approved launch range and prove them through the selected cable, connector, fixture, consumable, inspection and optical-test system.
| Acceptance layer | RFQ document | Bằng chứng FAT |
|---|---|---|
| Sản phẩm hoàn chỉnh | Kéo cáp, các thành phần đầu nối, loại sợi quang, chiều dài, hoàn thiện và nhãn mác | Mẫu đã xác định khớp với cấu hình đã được phê duyệt |
| Ranh giới trách nhiệm | ma trận HONGKAI-sản xuất, tích hợp chuyên gia, do người mua cung cấp và loại trừ mục | Mỗi trạm, tiện ích và phép thử đều có người phụ trách và trạng thái mục chưa xử lý |
| Cáp cơ sở khi được bao gồm | Vật liệu, dụng cụ, công thức, kế hoạch đóng gói và xuất xưởng | Các cuộn cáp tight-buffer và cáp thành phẩm có thể truy xuất được kèm theo hồ sơ kích thước và quang học đã thống nhất |
| Chuẩn bị cáp | Hướng dẫn công việc cắt và tuốt dây | Chiều dài đo được, tình trạng đầu đã chuẩn bị và danh tính người vận hành |
| Connector assembly | Hướng dẫn về thành phần, chất kết dính, ép nguội và quá trình lưu hóa | Lô linh kiện và vật tư tiêu hao, cài đặt và hồ sơ chu kỳ |
| Đánh bóng và kiểm tra | Ma trận đầu nối - fixture, trình tự phim và tiêu chí kiểm tra | Kết quả đầu cuối có thể truy xuất được cho mỗi mẫu FAT |
| Optical test | Bước sóng, thiết lập tham chiếu, giới hạn, hướng và lấy mẫu | Ghi lại kết quả tổn hao chèn và tổn hao phản hồi khi được yêu cầu |
| Work environment | Mức độ sạch sẽ, kiểm soát bụi, không khí nén và điều kiện bàn làm việc | Khu vực hậu cần sạch sẽ, ít bụi lơ lửng trong không khí và phù hợp với quy trình đầu nối đã thỏa thuận |
| Đóng gói và nhãn mác | Nắp đậy chống bụi, các trường nhãn, phương pháp đóng gói và nhà cung cấp chịu trách nhiệm | Mẫu đã phát hành có đặc điểm, mức độ bảo vệ và cách trình bày như đã thỏa thuận |
| Bàn giao và đào tạo | Bố trí, tiện ích, hướng dẫn sử dụng, hiệu chuẩn, phụ tùng, vật tư tiêu hao và phân chia đào tạo | HONGKAI đào tạo người vận hành về thiết bị HONGKAI; đối tác tích hợp đào tạo người vận hành về thiết bị của đối tác |
Danh sách kiểm tra:
- ☐ Các sản phẩm Launch và các dòng đầu nối được liệt kê riêng biệt
- ☐ Phạm vi sản xuất cáp và lắp ráp đầu nối được tách biệt
- ☐ Mỗi máy móc, đồ gá, bộ chuyển đổi và vật tư tiêu hao đều có mục đích sản phẩm được đặt tên rõ ràng
- ☐ HONGKAI-manufactured, specialist-integrated and buyer-supplied items are explicit
- ☐ Các thành phần sợi quang, cáp, đầu nối và vật tư tiêu hao nhập khẩu đều có quy định phê duyệt
- ☐ Kiểm tra đầu nối và thử nghiệm quang học đều được bao gồm khi cần thiết
- ☐ Mẫu FAT sử dụng cáp, đầu nối, thiết bị lắp đặt và hướng dẫn công việc đã được thống nhất
- ☐ Khu vực hậu cần, khí nén, đóng gói và nhãn mác đều có chủ sở hữu được chỉ định
- ☐ Việc đào tạo, hiệu chuẩn, bảo trì và truy xuất nguồn gốc đã được phân công trách nhiệm
Evidence to request: Keep the approved drawings, equipment configuration, material and component lots, work instructions, operator identity, settings, cure and polish records, inspection images, optical-test setup, raw results, sample labels and a dated open-item list. The separate hướng dẫn lắp đặt và nghiệm thu đường cáp quang cung cấp một khuôn khổ chấp nhận rộng hơn cho các tiện ích, tài liệu, khởi động và bàn giao.
Note: The complete patch-cord production route is the smallest connected system that can turn approved inputs into a repeatable, traceable finished product. Equipment count alone does not prove that the route is complete.
 English
 हिन्दी
 فارسی