


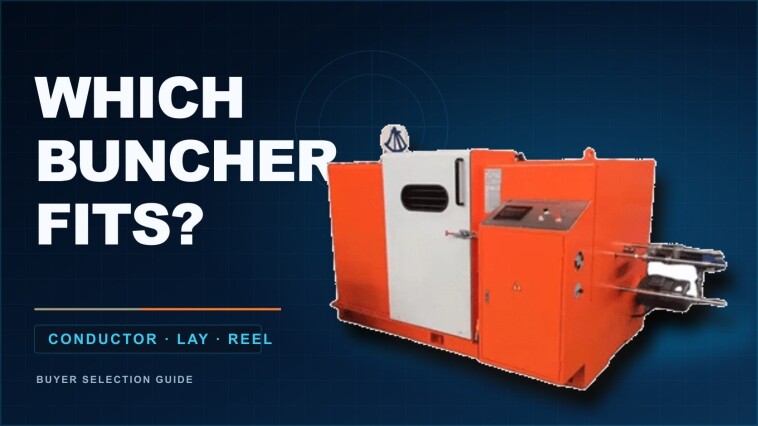
Mesin pembundel kawat harus dipilih secara mundur dari konduktor jadi, bukan dari ukuran reel atau headline kecepatan maksimum. Pemilik pabrik atau pembeli teknis harus terlebih dahulu menentukan apa yang masuk ke mesin, konduktor apa yang harus keluar, bagaimana konduktor tersebut akan diuji, dan paket mana yang harus terhubung ke proses berikutnya.
Mesin pembundel kawat yang tepat adalah konfigurasi proyek terkecil yang dapat memproduksi konduktor yang disetujui di seluruh rentang kawat, jendela pelayuan, dan antarmuka reelnya sambil mempertahankan ketegangan yang terkendali dan bukti penerimaan yang terukur. Kecepatan nominal tidak membuktikan bahwa konduktor akan tetap stabil dari reel kosong hingga reel penuh. RFQ oleh karena itu harus menentukan kawat masukan, konduktor jadi, arah pelayuan, paket, fungsi kontrol, pengaman, dan sampel FAT sebelum model disetujui. HONGKAI dapat memetakan input tersebut ke keluarga mesin, tetapi kinerja akhir harus dikonfirmasi sesuai kondisi kabel dan proyek yang tepat.

Referensi mesin pembelit kawat HONGKAI. Mesin pembelit yang lebih kecil ini ditampilkan untuk diskusi pemilihan; model tepat, susunan masukan, dan cakupan yang disediakan masih harus dikonfirmasi dalam spesifikasi proyek.
Panduan ini ditujukan untuk pemilik pabrik kabel tegangan rendah, manajer produksi, dan tim pengadaan teknis. Panduan ini tidak memperlakukan pembundelan, pelayuan terurut, dan pelapisan kabel sebagai nama yang saling dapat ditukar. Keputusan pembeli adalah apakah buncher yang diusulkan sesuai dengan satu desain konduktor yang disetujui dan apakah pemasok dapat membuktikan kesesuaian tersebut sebelum pengiriman.
Apa yang Harus Ditentukan Pembeli Sebelum Memilih Mesin Buncher Kawat?
Seorang pembeli harus mengunci delapan keputusan terkait sebelum memilih mesin pembelit kawat: konduktor selesai, kawat masukan, standar produk yang berlaku, jendela pelayuan, antarmuka gulungan, metode ketegangan, kontrol keselamatan, dan bukti FAT. Setiap keputusan mengubah konfigurasi mesin yang dapat digunakan dan bukti yang diperlukan pada penerimaan. Rentang katalog yang luas berguna untuk penyaringan awal, tetapi tidak dapat menggantikan gambar konduktor yang disetujui dan rencana sampel. Pemasok memerlukan definisi masukan dan keluaran lengkap sebelum mengonfirmasi model atau kondisi produksi stabil.
1. Konduktor Jadi: Konduktor apa yang harus dihasilkan mesin?
Mengapa penting: Konduktor jadi adalah poros pemilihan. Luas penampang nominal saja tidak menyatakan apakah konduktor tersebut dibundel, dililit secara konsentris, dipadatkan, fleksibel, dilapisi, diisolasi, atau dibuat dengan konstruksi khusus. Dua konduktor dengan luas nominal yang sama dapat memerlukan jumlah kawat individu, diameter kawat, perilaku pelayuan, ketegangan, dan penanganan hilir yang berbeda. Pemasok tidak dapat memilih mesin buncher kawat secara bertanggung jawab hanya dari nama kabel seperti “kawat fleksibel” tanpa konstruksi yang disetujui.
Apa yang harus ditanyakan: Kirim gambar atau spesifikasi konduktor jadi dengan material, luas nominal, kelas konstruksi atau referensi standar produk, jumlah kawat individu dan diameter, diameter jadi yang dikendalikan, pelapisan atau plating, arah, persyaratan pelayuan, kebijakan sambungan, dan proses hilir. Nyatakan apakah buncher menerima kawat telanjang, kawat dilapisi, atau inti yang sudah diisolasi. Tandai setiap rentang sebagai wajib, opsional, atau masa depan, bukan menggabungkan produk yang tidak terkait menjadi satu cakupan maksimum.
Cara memverifikasi: Bandingkan jendela operasi yang diusulkan pemasok dengan setiap konduktor yang disetujui pada kondisi terkecil dan terbesar yang diperlukan. Mintalah penawaran untuk menunjukkan input mana yang digunakan untuk memilih mesin dan produk mana yang berada di luar cakupan. IEC 60228:2023 mencakup luas penampang nominal, jumlah dan ukuran kawat, serta nilai resistansi untuk beberapa jenis konduktor dalam kabel dan kord daya, tetapi standar kabel jadi yang berlaku tetap menentukan apakah IEC 60228 a berlaku untuk produk.1
Tanda bahaya: Proposal hanya mencantumkan diameter kabel jadi, memperlakukan kelas konduktor sebagai model mesin, mengasumsikan bahwa semua konduktor kawat halus menggunakan proses yang sama, atau mencakup konstruksi dipadatkan dan non-dipadatkan tanpa peralatan dan tinjauan penerimaan terpisah.
Gunakan bahan, diameter, dan jumlah kawat individu bersama dengan diameter luar selesai, pelayuan yang dibutuhkan, dan karakteristik produk selesai untuk menentukan apakah pembelit, strander kandang, atau sistem pemintalan lainnya sesuai. Jalur tetap spesifik produk, bukan ditentukan oleh luas penampang nominal atau nama kabel generik.
2. Kawat Masukan: Apakah material, diameter, jumlah, dan kondisinya lengkap?
Mengapa penting: Mesin buncher kawat menangani input individu sebelum menciptakan bundel jadi. Material, diameter, jumlah, permukaan, pelapisan, kekerasan, paket masuk, dan kondisi ketegangan memengaruhi rute, kontak panduan, deteksi kawat putus, dan jendela operasi yang dapat digunakan. Mesin yang menerima luas nominal akhir di atas kertas mungkin tetap tidak cocok untuk kawat individu atau paket aktual.
Apa yang harus ditanyakan: Tentukan material dan pelapisan konduktor, rentang diameter kawat individu, jumlah kawat tepat untuk setiap produk, dimensi spool masuk, kondisi flange dan barrel, massa paket maksimum yang disetujui, susunan payoff, sambungan yang diizinkan, kebersihan permukaan, dan sensitivitas terhadap goresan atau deformasi. Identifikasi apakah pabrik akan membeli kawat siap pakai atau menarik, menganneal, atau menimahinya di lokasi. Nyatakan variasi yang diharapkan dari produksi hulu, bukan hanya nilai nominal.
Cara memverifikasi: Periksa jalur material lengkap dari setiap posisi payoff melalui panduan dan perangkat deteksi kawat putus hingga zona bunching. Selama FAT, gunakan paket masuk yang disepakati dan kawat representatif, bukan material pengganti yang dipilih hanya karena mudah dijalankan. Konfirmasi bahwa panduan, titik kontak, dan perangkat deteksi cocok untuk permukaan kawat yang ditentukan dan bahwa gangguan masukan dapat diidentifikasi tanpa merusak konduktor yang tertahan.
Tanda bahaya: Pemasok memilih buncher hanya dari luas jadi, payoff yang diusulkan tidak dapat menerima spool aktual pembeli, jumlah kawat masuk dijelaskan sebagai “sekitar” suatu nilai, atau rencana FAT mengizinkan material kawat dan geometri paket yang berbeda dari produksi.
Anggap proposal sebagai bersifat sementara jika bahan konduktor, diameter kawat individu sebelum pembelitan, jumlah kawat, diameter luar selesai, atau karakteristik selesai yang dibutuhkan tidak tersedia, meskipun luas penampang nominal sudah diketahui.
3. Acceptance Basis: Which standard and finished tests control approval?
Why it matters: The wire bunching machine creates geometry, but the factory sells a conductor or cable that must meet an approved product specification. A visually uniform bundle does not prove conductor resistance, construction, dimensions or suitability for the next process. The buyer must separate machine functions from finished-product acceptance and name who supplies each test method and instrument.
What to ask: Identify the finished-cable standard, conductor clause, customer drawing and factory control plan that apply. State which properties are checked at the bunching stage and which are verified only after insulation or final cable production. Define sample conditioning, measurement temperature where relevant, instrument responsibility, pass/fail limits, record format and disposition of material made during setup or adjustment.
How to verify: Build an acceptance matrix that connects each requirement to a sample, test method, instrument, responsible party and retained record. If IEC 60228 applies, confirm the exact conductor type and edition rather than citing the standard as a general quality badge. The IEC publication record notes that its requirements generally relate to conductors in finished cable, so an intermediate bunching check must be connected to the finished-product control plan instead of being presented as automatic compliance.1
Red flags: The quotation says only “according to IEC,” a resistance result has no sample temperature or method, the FAT checks appearance but not the agreed conductor properties, or the supplier promises certification that neither the machine nor the FAT can establish.
4. Lay Window: Which lay length and direction must remain stable?
Why it matters: Lay length is a product setting, not a decorative parameter in a catalog table. The required window, S or Z direction, wire construction, speed and tension interact. A very wide nominal range is not useful if the machine cannot produce the buyer’s actual conductor with stable lay and acceptable handling under the agreed production condition.
What to ask: List every required lay length or approved range by conductor, the lay direction, tolerance and measurement method. Define whether settings change through gears, electronic control or another mechanism, and include the supplied change parts in the scope. Ask the supplier to state any speed, package or conductor condition that limits the requested lay window rather than quoting one universal maximum.
Cara memverifikasi: Pertama, bandingkan pelayuan yang diminta dengan tabel pitch untuk mesin yang diusulkan. Nilai dalam tabel tersebut hanya pengaturan kandidat, jadi ukur pelayuan aktual pada sampel FAT yang disepakati setelah mesin mencapai kondisi uji dan ulangi pada lebih dari satu keadaan pengambilan jika risiko proyek membenarkannya. Catat resep atau kombinasi roda gigi, arah, kondisi garis, identitas sampel, dan hasilnya. Satu konfigurasi Φ800 yang ditinjau dalam HONGKAI menggunakan bahan lokal memiliki roda gigi pitch yang dapat ditukar dan mendukung operasi S atau Z; ini adalah contoh konfigurasi, bukan bukti bahwa setiap mesin pembelit kawat HONGKAI menggunakan mekanisme atau rentang yang sama.
Red flags: The supplier lists lay length without direction or tolerance, substitutes calculated pitch for measured conductor evidence, omits change gears or recipes from the supply, or promises the same stable speed at every lay and conductor condition.
Pelayuan yang diminta di luar tabel mesin yang tepat tetap berada di luar cakupan kecuali konfigurasi yang direvisi dan bukti produk baru disepakati. Selama FAT, bandingkan nilai pengaturan dengan konduktor aktual dengan menghitung atau mengukur pelayuan di atas panjang sampel yang diketahui menggunakan metode yang disetujui.
5. Reel Interface: Do the payoff and take-up packages fit factory flow?
Why it matters: Reel diameter is only one interface. Flange condition, barrel diameter, traverse width, center hole, loading method, package mass, lifting access, traverse control and downstream handling decide whether the machine can be used safely and efficiently. A reel mismatch can delay commissioning even when the bunching head itself is suitable.
What to ask: Supply drawings or verified dimensions for every incoming and outgoing package, including tolerances and maximum approved mass. Define shafted or shaftless loading, lifting method, reel clamping, traverse range, loading aisle, finished package build and transfer to the next process. Confirm whether the supplied reel is a machine reel, shipping reel or production package and whether adapters are included.
How to verify: Load the agreed reels during FAT or perform a dimensional and functional interface check when production reels cannot be shipped. Run traverse across the usable width, inspect edge build and confirm that lifting, clamping, braking and removal can be completed by the approved method. Check the factory layout for actual reel movement and service access instead of assuming that machine footprint alone proves fit.
Red flags: A proposal says “800 mm reel” without a drawing, the flange fits but the center hole or traverse width does not, hydraulic lifting is listed without load and interface confirmation, or the buyer discovers after delivery that production reels cannot pass through the access route.
Konfirmasi dimensi setiap posisi pelepasan dan pengambilan sebelum mesin difinalisasi, baik menggunakan satu gulungan atau beberapa. Kirim paket khusus ke pemasok cukup awal untuk memverifikasi atau memodifikasi antarmuka pemuatan, penjepit, dan pergerakan. Untuk pemeriksaan ketegangan dari kosong ke penuh, simpan catatan tampilan mesin jika tersedia; jika tidak, sepakati metode pengukuran manual atau mekanis yang terkontrol alih-alih mengandalkan penilaian visual.
6. Tension Control: How will the conductor remain stable from empty to full reel?
Why it matters: Take-up diameter changes during production, so the control system must manage tension as the package builds. Excess tension can deform or stretch fine wires; insufficient or unstable tension can disturb the bundle, traverse and downstream payoff. A named controller or magnetic-powder device is not evidence until the complete control behavior is demonstrated with the agreed conductor.
What to ask: Request the tension-control principle, sensing or feedback method, adjustment range, empty-to-full compensation, startup and slowdown behavior, recipe control, alarm conditions and operator permissions. Define how upstream payoff tension and downstream take-up tension are coordinated. Ask what evidence will show that adjustment can be made safely and that a wire break or abnormal condition does not leave uncontrolled stored motion.
How to verify: Observe startup, steady running, speed change, controlled stop and representative package build. Retain the operating settings and inspect the conductor, lay, reel build and any tension record available from the system. A local Φ800 reference configuration reviewed by HONGKAI uses PLC tracking with magnetic-powder take-up tension; the project still needs conductor-specific FAT evidence before that control concept can be accepted.
Red flags: The supplier describes tension as “automatic” without a control explanation, FAT starts with a partly filled reel only, operators can overwrite settings without control, or the machine remains running after an input-wire break.
7. Safety Controls: Which hazards and automatic stops must be verified?
Why it matters: High-speed rotating equipment, moving reels, stored tension and electrical systems create hazards that must be addressed by the machine design, factory risk assessment and operating controls. A closed cover or emergency-stop button alone does not prove that all hazards are controlled. The acceptance plan should verify the safeguards supplied with the exact configuration and the interfaces that remain the buyer’s responsibility.
What to ask: Require a machine-specific risk and safeguard review, guarding and interlock description, emergency-stop functions, wire-break and door-open behavior, braking method, safe reel-loading procedure, isolation points, warning labels and required factory utilities. Define the stopping and restart sequence after each protective event. State who supplies external fencing, lifting devices, compressed air, foundations and site electrical protection where applicable.
How to verify: Test agreed protective functions during FAT without bypassing safeguards. Confirm that the final electrical documentation matches the supplied machine and that faults require an intentional, controlled reset. IEC 60204-1:2016 with Amendment 1:2021 applies to electrical, electronic and programmable electronic equipment of machines from the supply connection, while ISO 12100:2010 provides risk-assessment and risk-reduction principles.23
Red flags: A safety door is shown but not interlocked, a stop test is skipped because it interrupts production, braking behavior is not defined, or the proposal uses a standard number as a certification claim without project-specific evidence.
8. FAT Evidence: Which sample and records prove the machine is acceptable?
Why it matters: A no-load rotation test proves assembly and basic control only. The buyer needs evidence that the wire bunching machine can handle representative inputs, produce the agreed lay and package, respond to faults and transfer usable conductor to the next stage. FAT should be designed before the order so the supplier can prepare material, reels, tooling and test instruments.
What to ask: Define the FAT conductor or conductor family, input wire, package state, lay, direction, run condition, sampling points, measured properties, safeguards to test, documents to review and treatment of open items. Include the expected recipe, tooling and change parts in the record. Separate witness tests from supplier pre-tests and state which raw results, photographs, videos and sample lengths the buyer receives.
How to verify: Trace one sample from identified input reels through the machine settings to the finished reel and retained test record. Compare the actual supplied machine, nameplates, drawings, software or recipe version, spares and tooling with the signed scope. Repeat a setting change or fault recovery when it is material to production, then confirm that the resulting conductor still meets the agreed acceptance basis.
Red flags: FAT uses unidentified material, the accepted conductor differs from the buyer’s smallest or most demanding product without written rationale, only a short edited video is retained, or deviations are closed verbally without owner, date and verification evidence.
Kriteria keputusan: Pilih konduktor FAT dari diameter luar selesai yang dikonfirmasi dan pelayuan yang diminta, termasuk kondisi operasi yang membuat kombinasi pelayuan-dan-kecepatan yang disepakati paling menuntut. Periksa pengaturan mesin terhadap sampel aktual di atas panjang yang diketahui. Hasil yang cocok menunjukkan kondisi pitch hanya untuk sampel tersebut; tidak membuktikan konduktor atau kecepatan yang belum diuji.
Note: A buncher is ready for selection only when its input, output, package, control and acceptance boundaries can all be written into the same project specification.
How Should a Buyer Compare Wire Bunching Machine Models?
Wire bunching machine models should be compared by required operating overlap, not by choosing the largest reel or fastest catalog value. The usable model must cover the individual wires, finished conductor, lay window and package interfaces at the same time. Controls, safeguards, change parts, access and downstream handling then decide whether that mechanical range is practical. HONGKAI’s current product family is a screening reference; the signed project specification must remain the final authority.
The current HONGKAI wire bunching machine page presents several model sizes from HK-300 through HK-1250. Its table changes input range, finished-conductor range, lay range, reel, rotational speed, drive and machine dimensions by model. Buyers should use that page to identify candidates, then require a returned selection matrix based on the actual conductor list.
| Pertanyaan perbandingan | Bukti yang disediakan pembeli | Bukti yang dikembalikan pemasok |
|---|---|---|
| Apakah model ini menerima setiap kawat individu yang diperlukan? | Bahan, lapisan, diameter, jumlah, dan paket masuk per produk | Jendela input yang dapat digunakan dan kondisi yang dikecualikan |
| Apakah model ini dapat membuat setiap konduktor yang disetujui? | Konstruksi, area selesai, dimensi, pelayuan, dan standar | Model terpilih, peralatan, dan pemetaan produk-per-produk |
| Apakah pelayuan yang diperlukan praktis? | Nilai peletakan, arah, toleransi, dan metode pengukuran | Metode pengaturan, pergantian suku cadang, dan kondisi pembatas |
| Apakah paket terhubung ke pabrik? | Gambar payoff dan take-up, massa, dan rute penanganan | Antarmuka reel, adaptor, metode traverse dan pemuatan |
| Apakah kontrol dapat mengelola status produksi? | Campuran produk, peralihan, dan kendala operator | Konsep ketegangan, resep, alarm, dan izin |
| Apakah ruang lingkup dapat diterima? | FAT sampel, uji, instrumen, dan catatan | Rencana pra-uji, rencana observasi, dan proses penyimpangan |
Mesin yang lebih besar tidak otomatis merupakan investasi yang lebih aman. Mesin tersebut dapat mengubah ruang lantai, massa berputar, penanganan paket, akses, utilitas, dan ekonomi produk yang lebih kecil. Mesin yang lebih kecil tidak otomatis lebih efisien jika ia mengecualikan konduktor yang direncanakan atau memerlukan transfer frekuensi ke proses lain. Pembeli harus membandingkan jangkauan saat ini yang disetujui dengan satu jangkauan masa depan yang realistis, lalu menyatakan setiap kemungkinan lain sebagai di luar ruang lingkup.
Konfigurasi referensi lokal Φ800 HONGKAI mencakup Siemens PLC, layar sentuh Weinview, ketegangan pengambilan serbuk magnetik, pengereman elektromagnetik, pengangkat gulungan pompa minyak, penghenti pemutusan kawat dan pintu terbuka, pengukuran panjang digital, roda gigi pitch yang dapat ditukar, dan set alat cadangan yang ditentukan. Fungsi-fungsi tersebut adalah petunjuk yang berguna RFQ. Ini bukan spesifikasi HONGKAI universal, dan setiap merek, jangkauan, nilai daya, dimensi gulungan, dan fungsi kontrol harus diterbitkan ulang untuk proyek yang dipilih.
Mesin kecil khusus harus dievaluasi ketika produk yang dikonfirmasi menggunakan kawat lebih halus di luar jangkauan praktis kandidat yang lebih besar. Mesin dengan jangkauan lebih luas hanya dibenarkan ketika konduktor masa depan yang disebut memetakan bahan, kawat individu, diameter selesai, pelayuan, dan gulungan ke jendela mesin yang telah diverifikasi. “Ekspansi masa depan” tanpa definisi produk tersebut bukan alasan untuk membeli jangkauan yang tidak digunakan.
Perbandingan akhir harus menunjukkan di mana produk pembeli tumpang tindih dengan model yang diusulkan dan di mana tidak. Setiap kemampuan masa depan yang diklaim harus dikaitkan dengan konduktor bernama, set peralatan, paket, dan rencana uji. “Dapat diperluas” tanpa rincian tersebut bukan batas teknis.
Catatan: Ukuran model adalah konsekuensi dari portofolio konduktor yang disetujui, bukan keputusan pertama dalam proses pemilihan.
Apa yang Harus Diminta oleh RFQ dan FAT Sebelum Mesin Pemutar Kawat Disetujui?
Sebuah RFQ yang lengkap harus memungkinkan pemasok memilih mesin pemutar kawat tanpa tebakan, dan rencana FAT yang lengkap harus membuktikan konfigurasi yang dikembalikan tanpa mengubah dasar penerimaan. Pembeli harus melampirkan data produk, kawat masukan, reel, tata letak, utilitas, kontrol, dan uji dalam satu paket terkendali. Pemasok harus mengembalikan matriks pemilihan model, ruang lingkup lengkap, eksklusi, gambar, deskripsi kontrol, dan rencana sampel. Persetujuan tetap ditunda hingga asumsi teknis yang belum terselesaikan diubah menjadi persyaratan yang ditandatangani atau kondisi eksklusi yang jelas.
- ☐ Gambar konduktor jadi yang disetujui dan standar kabel yang berlaku
- ☐ Material kawat individu, lapisan, diameter, jumlah, dan variasi
- ☐ Area konduktor selesai, konstruksi, dimensi, dan dasar resistansi
- ☐ Panjang pelayuan yang diperlukan, toleransi, arah, dan metode pengukuran
- ☐ Gambar gulungan masuk dan keluar, massa paket, dan metode pemuatan
- ☐ Ruang lingkup pelepasan, metode ketegangan, deteksi kawat putus, dan susunan panduan
- ☐ Konsep ketegangan penarikan, pergerakan melintang, perilaku dari kosong ke penuh, dan resep
- ☐ Roda gigi, peralatan, adaptor, dan gulungan produksi yang disediakan yang diperlukan
- ☐ Perlindungan, interlock, tombol darurat, pengereman, dan informasi isolasi
- ☐ Sumber daya listrik, udara terkompresi, beban lantai, akses, dan batasan pengangkatan
- ☐ Tingkat kendali operator, alarm, riwayat kesalahan, dan tanggung jawab cadangan
- ☐ FAT material, identitas sampel, kondisi operasi, dan titik observasi
- ☐ Lay, dimensions, resistance and downstream-handling acceptance evidence
- ☐ Protective-function and controlled fault-recovery tests
- ☐ Mechanical, electrical and utility drawings matching the supplied revision
- ☐ Tools, spare parts, manuals, recipes and training included in the scope
- ☐ Deviations, exclusions and future products with responsible owners
Before issue, the buyer should remove contradictory ranges and separate present products from possible future products. One specification should not ask for the smallest fine-wire product, the largest future conductor and maximum speed simultaneously unless the project genuinely needs that combination and the supplier can test it. If more than one machine family is technically reasonable, request the trade-off in package, floor space, changeover, stable operating window and evidence rather than asking for a single unexplained recommendation.
At FAT, begin with identity. Confirm the machine model, supplied components, drawings, guards, control versions, tooling and reels against the signed scope. Then trace the agreed conductor from identified input packages through settings and protective functions to the finished reel. Retain raw measurement records and unresolved items, not only a promotional video.
The next-stage interface is part of acceptance. A conductor can pass a bunching-stage appearance check yet create trouble during extrusion or cabling if reel build, payoff behavior, surface or tension history is unsuitable. Where practical, retain enough identified conductor for downstream verification or agree another project-specific method. Final cable release still follows the approved finished-product control plan.
If the factory is comparing a complete low-voltage route rather than a single machine, use the HONGKAI low-voltage cable production line selection guide to map conductor preparation, bunching, insulation, cabling, conditional protection, sheathing, testing and handling. The wire bunching machine should enter that route only when the approved conductor construction requires it.
Note: A purchase decision is auditable when another engineer can reconstruct why the model was selected, what it must produce, how it will be tested and which conditions remain outside scope.
-
IEC 60228:2023, Conductors of insulated cables. The official IEC record covers nominal cross-sectional areas, wire numbers and sizes, and resistance values for several conductor types in power cables and cords; applicability depends on the cable standard. ↩ ↩
-
IEC 60204-1:2016, Keselamatan mesin — Peralatan listrik mesin — Bagian 1, with Amendment 1:2021 available from the IEC publication record. It covers electrical, electronic and programmable electronic equipment of machines from the supply connection. ↩
-
ISO 12100:2010, Keselamatan mesin — Prinsip umum untuk desain — Penilaian risiko dan pengurangan risiko. ISO states that the standard was last reviewed and confirmed in 2022 while a revision remains under development. ↩
