


A wire bunching machine should be selected from the finished conductor backward, not from a reel size or maximum-speed headline. A factory owner or technical buyer must first define what enters the machine, what conductor must leave it, how that conductor will be tested, and which package must connect to the next process.
The correct wire bunching machine is the smallest project configuration that can produce the approved conductor across its required wire range, lay window and reel interface while maintaining controllable tension and measurable acceptance evidence. Nominal speed does not prove that the conductor will remain stable from an empty to a full take-up reel. The RFQ should therefore define the input wires, finished conductor, lay direction, packages, control functions, safeguards and FAT samples before a model is approved. HONGKAI can map those inputs to a machine family, but final performance must be confirmed against the exact cable and project conditions.
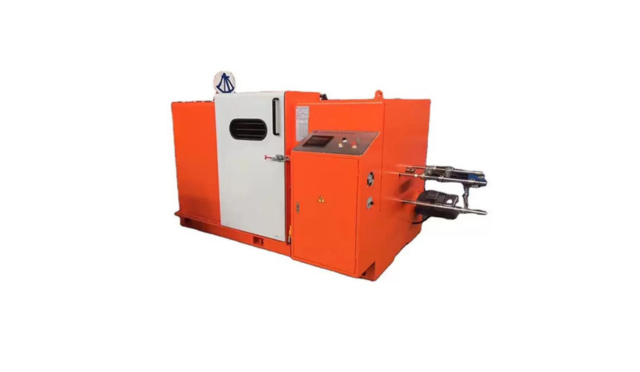
Real HONGKAI wire bunching machine reference. This smaller buncher is shown for the selection discussion; the exact model, input arrangement and supplied scope must still be confirmed in the project specification.
This guide is for low-voltage cable factory owners, production managers and technical procurement teams. It does not treat bunching, ordered stranding and cable laying-up as interchangeable names. The buyer’s decision is whether a proposed buncher matches one approved conductor design and whether the supplier can prove that match before shipment.
What Must Buyers Define Before Selecting a Wire Bunching Machine?
A buyer should freeze eight connected decisions before selecting a wire bunching machine: the finished conductor, input wires, governing product standard, lay window, reel interfaces, tension method, safety controls and FAT evidence. Each decision changes the usable machine configuration and the evidence required at acceptance. A broad catalog range is useful for screening, but it cannot replace the approved conductor drawing and sample plan. The supplier needs the complete input-and-output definition before confirming a model or stable production condition.
1. Finished Conductor: Which conductor must the machine produce?
Why it matters: The finished conductor is the selection anchor. Nominal cross-sectional area alone does not state whether the conductor is bunched, concentrically stranded, compacted, flexible, coated, insulated or made to a special construction. Two conductors with the same nominal area can require different individual-wire counts, wire diameters, lay behavior, tension and downstream handling. A supplier cannot responsibly select a wire bunching machine from a cable name such as “flexible wire” without the approved construction.
What to ask: Send the finished-conductor drawing or specification with material, nominal area, construction class or product-standard reference, individual-wire count and diameter, finished diameter where controlled, coating or plating, direction, lay requirement, joint policy and downstream process. State whether the buncher receives bare wires, coated wires or already insulated cores. Mark every range as required, optional or future instead of combining unrelated products into one maximum envelope.
How to verify: Compare the supplier’s proposed operating window with every approved conductor at its smallest and largest required condition. Require the quotation to show which inputs were used to select the machine and which products remain outside the scope. IEC 60228:2023 covers nominal cross-sectional areas, wire numbers and sizes, and resistance values for several conductor types in power cables and cords, but the applicable finished-cable standard still decides whether IEC 60228 applies to the product.1
Red flags: The proposal lists only finished cable diameter, treats a conductor class as a machine model, assumes that all fine-wire conductors use the same process, or includes compacted and non-compacted constructions without separate tooling and acceptance review.
Use the individual-wire material, diameter and count together with the finished outside diameter, required lay and finished-product characteristics to decide whether a buncher, cage strander or another stranding system is appropriate. The route remains product-specific rather than being fixed by nominal conductor area or a generic cable name.
2. Input Wires: Are the material, diameter, count and condition complete?
Why it matters: A wire bunching machine handles individual inputs before it creates the finished bundle. Their material, diameter, count, surface, coating, hardness, incoming package and tension condition affect routing, guide contact, wire-break detection and the usable operating window. A machine that accepts the final nominal area on paper may still be unsuitable for the actual individual wires or packages.
What to ask: Define conductor material and coating, individual-wire diameter range, exact wire count for each product, incoming spool dimensions, flange and barrel condition, maximum approved package mass, payoff arrangement, allowable joints, surface cleanliness and any sensitivity to scratching or deformation. Identify whether the factory will buy prepared wire or draw, anneal or tin it on site. State the expected variation from upstream production rather than giving only a nominal value.
How to verify: Inspect the complete material path from every payoff position through guides and wire-break devices into the bunching zone. During FAT, use the agreed incoming packages and representative wires rather than substitute material chosen only because it runs easily. Confirm that guides, contact points and detection devices are suitable for the defined wire surface and that an input fault can be identified without damaging the retained conductor.
Red flags: The supplier selects a buncher from finished area only, the proposed payoff cannot accept the buyer’s actual spools, input wire count is described as “about” a value, or the FAT plan allows different wire material and package geometry from production.
Treat a proposal as preliminary when the conductor material, individual-wire diameter before bunching, wire count, finished outside diameter or required finished characteristics is missing, even if the nominal cross-sectional area is already known.
3. Acceptance Basis: Which standard and finished tests control approval?
Why it matters: The wire bunching machine creates geometry, but the factory sells a conductor or cable that must meet an approved product specification. A visually uniform bundle does not prove conductor resistance, construction, dimensions or suitability for the next process. The buyer must separate machine functions from finished-product acceptance and name who supplies each test method and instrument.
What to ask: Identify the finished-cable standard, conductor clause, customer drawing and factory control plan that apply. State which properties are checked at the bunching stage and which are verified only after insulation or final cable production. Define sample conditioning, measurement temperature where relevant, instrument responsibility, pass/fail limits, record format and disposition of material made during setup or adjustment.
How to verify: Build an acceptance matrix that connects each requirement to a sample, test method, instrument, responsible party and retained record. If IEC 60228 applies, confirm the exact conductor type and edition rather than citing the standard as a general quality badge. The IEC publication record notes that its requirements generally relate to conductors in finished cable, so an intermediate bunching check must be connected to the finished-product control plan instead of being presented as automatic compliance.1
Red flags: The quotation says only “according to IEC,” a resistance result has no sample temperature or method, the FAT checks appearance but not the agreed conductor properties, or the supplier promises certification that neither the machine nor the FAT can establish.
4. Lay Window: Which lay length and direction must remain stable?
Why it matters: Lay length is a product setting, not a decorative parameter in a catalog table. The required window, S or Z direction, wire construction, speed and tension interact. A very wide nominal range is not useful if the machine cannot produce the buyer’s actual conductor with stable lay and acceptable handling under the agreed production condition.
What to ask: List every required lay length or approved range by conductor, the lay direction, tolerance and measurement method. Define whether settings change through gears, electronic control or another mechanism, and include the supplied change parts in the scope. Ask the supplier to state any speed, package or conductor condition that limits the requested lay window rather than quoting one universal maximum.
How to verify: First compare the requested lay with the pitch table for the exact proposed machine. A value inside that table is only a candidate setting, so measure actual lay on agreed FAT samples after the machine reaches the test condition and repeat at more than one take-up state when the project risk justifies it. Record the recipe or gear combination, direction, line state, sample identity and result. One Φ800 configuration reviewed in HONGKAI’s local material uses interchangeable pitch gears and supports S or Z operation; that is a configuration example, not proof that every HONGKAI wire bunching machine uses the same mechanism or range.
Red flags: The supplier lists lay length without direction or tolerance, substitutes calculated pitch for measured conductor evidence, omits change gears or recipes from the supply, or promises the same stable speed at every lay and conductor condition.
A requested lay outside the exact machine table should remain outside scope unless a revised configuration and new product evidence are agreed. During FAT, compare the set value with the actual conductor by counting or measuring lays over a known sample length using the approved method.
5. Reel Interface: Do the payoff and take-up packages fit factory flow?
Why it matters: Reel diameter is only one interface. Flange condition, barrel diameter, traverse width, center hole, loading method, package mass, lifting access, traverse control and downstream handling decide whether the machine can be used safely and efficiently. A reel mismatch can delay commissioning even when the bunching head itself is suitable.
What to ask: Supply drawings or verified dimensions for every incoming and outgoing package, including tolerances and maximum approved mass. Define shafted or shaftless loading, lifting method, reel clamping, traverse range, loading aisle, finished package build and transfer to the next process. Confirm whether the supplied reel is a machine reel, shipping reel or production package and whether adapters are included.
How to verify: Load the agreed reels during FAT or perform a dimensional and functional interface check when production reels cannot be shipped. Run traverse across the usable width, inspect edge build and confirm that lifting, clamping, braking and removal can be completed by the approved method. Check the factory layout for actual reel movement and service access instead of assuming that machine footprint alone proves fit.
Red flags: A proposal says “800 mm reel” without a drawing, the flange fits but the center hole or traverse width does not, hydraulic lifting is listed without load and interface confirmation, or the buyer discovers after delivery that production reels cannot pass through the access route.
Confirm the dimensions of every payoff and take-up position before the machine is finalized, whether the arrangement uses one reel or several. Send any custom package to the supplier early enough to verify or modify the loading, clamping and traverse interfaces. For empty-to-full tension checks, retain the machine display record when available; otherwise agree a controlled manual or mechanical measurement method instead of relying on visual judgment.
6. Tension Control: How will the conductor remain stable from empty to full reel?
Why it matters: Take-up diameter changes during production, so the control system must manage tension as the package builds. Excess tension can deform or stretch fine wires; insufficient or unstable tension can disturb the bundle, traverse and downstream payoff. A named controller or magnetic-powder device is not evidence until the complete control behavior is demonstrated with the agreed conductor.
What to ask: Request the tension-control principle, sensing or feedback method, adjustment range, empty-to-full compensation, startup and slowdown behavior, recipe control, alarm conditions and operator permissions. Define how upstream payoff tension and downstream take-up tension are coordinated. Ask what evidence will show that adjustment can be made safely and that a wire break or abnormal condition does not leave uncontrolled stored motion.
Как проверить: Наблюдайте за запуском, устойчивой работой, изменением скорости, управляемой остановкой и типичной сборкой катушки. Сохраните настройки работы и проверьте проводник, кручение, сборку катушки и любые доступные записи натяжения от системы. Локальная конфигурация Φ800, рассмотренная HONGKAI, использует отслеживание PLC с магнитно-порошковым натяжением на намотке; проект все еще требует доказательств, специфичных для проводника FAT, прежде чем эта концепция управления может быть принята.
Красные флаги: Поставщик описывает натяжение как “автоматическое” без объяснения управления, FAT начинается с частично заполненной катушки, операторы могут перезаписывать настройки без контроля, или машина продолжает работать после обрыва входного провода.
7. Системы безопасности: Какие опасности и автоматические остановки необходимо проверить?
Почему это важно: Высокоскоростное вращающееся оборудование, движущиеся катушки, накопленное натяжение и электрические системы создают опасности, которые должны быть учтены в конструкции машины, оценке рисков на заводе и системах управления. Закрытый кожух или кнопка аварийной остановки в одиночку не доказывают, что все опасности контролируются. План приемки должен подтвердить наличие защитных устройств, поставляемых в точной конфигурации, и интерфейсов, остающихся ответственностью покупателя.
Что спросить: Требуйте обзор рисков и защитных мер, специфичный для машины, описание ограждений и блокировок, функции аварийной остановки, поведение при обрыве провода и открытии двери, метод торможения, безопасную процедуру загрузки катушки, точки изоляции, предупреждающие надписи и необходимые заводские коммуникации. Определите последовательность остановки и повторного запуска после каждого защитного события. Укажите, кто поставляет внешние ограждения, подъемные устройства, сжатый воздух, фундаменты и защиту электросети на площадке, где это применимо.
Как проверить: Проверьте согласованные защитные функции во время FAT без обхода защитных мер. Убедитесь, что окончательная электрическая документация соответствует поставленной машине и что сбои требуют намеренного и управляемого сброса. IEC 60204-1:2016 с поправкой 1:2021 применяется к электрическому, электронному и программируемому электронному оборудованию машин от точки подключения питания, в то время как ISO 12100:2010 предоставляет принципы оценки рисков и снижения рисков.23
Красные флаги: Дверь безопасности показана, но не заблокирована, тест остановки пропущен, потому что он нарушает производство, поведение торможения не определено, или предложение использует стандартный номер как утверждение сертификации без проектно-специфичных доказательств.
8. FAT Доказательства: Какие образцы и документы подтверждают приемлемость машины?
Почему это важно: Тест вращения без нагрузки подтверждает только сборку и базовое управление. Покупателю нужны доказательства того, что машина для скручивания проводов может обрабатывать типичные входные данные, производить согласованное кручение и намотку, реагировать на сбои и передавать пригодный проводник на следующий этап. FAT должен быть разработан до заказа, чтобы поставщик мог подготовить материалы, катушки, оснастку и испытательные приборы.
Что спросить: Определите проводник или семейство проводников FAT, входной провод, состояние намотки, кручение, направление, условия пробега, точки отбора проб, измеряемые параметры, защитные меры для тестирования, документы для проверки и подход к открытым вопросам. Включите ожидаемый рецепт, оснастку и заменяемые детали в отчет. Разделите свидетельские испытания от предварительных испытаний поставщика и укажите, какие исходные данные, фотографии, видео и длины образцов получит покупатель.
Как проверить: Отследите один образец от идентифицированных входных катушек через настройки машины до готовой катушки и сохраненного тестового отчета. Сравните фактически поставленную машину, шильдики, чертежи, версию программного обеспечения или рецепта, запасные части и оснастку с подписанным объемом работ. Повторите изменение настройки или восстановление после сбоя, если это имеет значение для производства, затем подтвердите, что полученный проводник по-прежнему соответствует согласованному критерию приемки.
Красные флаги: FAT использует неидентифицированный материал, принятый проводник отличается от наименьшего или самого требовательного продукта покупателя без письменного обоснования, сохранен только короткий отредактированный видеоролик, или отклонения закрыты устно без указания ответственного, даты и доказательств проверки.
Decision criterion: Choose the FAT conductor from the confirmed finished outside diameter and requested lay, including the operating condition that makes the agreed lay-and-speed combination most demanding. Check the machine setting against the actual sample over a known length. A matching result demonstrates the pitch condition for that sample only; it does not prove an untested conductor or speed.
Примечание: Скрутильная машина готова к выбору только тогда, когда ее входные, выходные, намоточные, управляющие и приемочные границы могут быть полностью описаны в одной спецификации проекта.
Как покупателю сравнивать модели машин для скручивания проводов?
Модели машин для скручивания проводов следует сравнивать по требуемому рабочему перекрытию, а не по выбору самой большой катушки или самой высокой каталогной скорости. Пригодная модель должна одновременно охватывать отдельные провода, готовый проводник, окно кручения и интерфейсы намотки. Управление, защитные меры, заменяемые детали, доступ и последующая обработка определяют, является ли этот механический диапазон практичным. Текущее семейство продуктов HONGKAI служит справочным ориентиром; окончательным авторитетом должна оставаться подписанная спецификация проекта.
Текущий HONGKAI страница машины для скручивания проводов представляет несколько размеров моделей от HK-300 до HK-1250. Ее таблица изменяет диапазон входа, диапазон готового проводника, диапазон кручения, катушку, скорость вращения, привод и габариты машины в зависимости от модели. Покупателям следует использовать эту страницу для выявления кандидатов, а затем требовать возвращенную матрицу выбора на основе фактического списка проводников.
| Вопрос для сравнения | Доказательства, предоставляемые покупателем | Доказательства, возвращаемые поставщиком |
|---|---|---|
| Принимает ли модель каждую требуемую отдельную жилу? | Материал, покрытие, диаметр, количество и входящая упаковка по продукту | Рабочее входное окно и исключенные условия |
| Может ли модель производить каждый одобренный проводник? | Конструкция, готовая площадь, размеры, шаг и стандарт | Выбранная модель, оснастка и сопоставление по продуктам |
| Практичен ли требуемый шаг? | Значения шага, направление, допуск и метод измерения | Метод настройки, заменяемые детали и ограничивающие условия |
| Соединяются ли упаковки с заводом? | Чертежи разматывания и намотки, масса и маршрут обработки | Интерфейсы катушек, адаптеры, поперечное перемещение и метод загрузки |
| Могут ли системы управления управлять производственным процессом? | Смесь продуктов, переналадка и ограничения оператора | Концепция натяжения, рецептуры, сигналы и разрешения |
| Можно ли принять объем работ? | FAT образцы, испытания, приборы и документы | План предварительного тестирования, план наблюдения и процесс отклонений |
Большая машина не является автоматически более безопасной инвестицией. Она может изменить площадь пола, вращающуюся массу, обработку пакетов, доступ, коммунальные услуги и экономическую эффективность для меньших продуктов. Меньшая машина не является автоматически более эффективной, если она исключает запланированный проводник или требует частой передачи в другой процесс. Покупатель должен сравнить утвержденный текущий диапазон и один реалистичный будущий диапазон, затем классифицировать все остальные возможности как вне области применения.
A local Φ800 HONGKAI reference configuration includes a Siemens PLC, Weinview touchscreen, magnetic-powder take-up tension, electromagnetic braking, oil-pump reel lifting, wire-break and door-open stops, digital length measurement, interchangeable pitch gears and a defined spare-tool set. Those functions are useful RFQ prompts. They are not a universal HONGKAI specification, and every brand, range, power value, reel dimension and control function must be reissued for the selected project.
A dedicated smaller machine should be evaluated when the confirmed product uses finer wires outside the practical range of a larger candidate. A broader-range machine is justified only when a named future conductor maps its material, individual wires, finished diameter, lay and reels to a verified machine window. “Future expansion” without that product definition is not a reason to buy unused range.
Окончательное сравнение должно показывать, где продукты покупателя пересекаются с предложенной моделью, а где — нет. Любые заявленные будущие возможности должны быть связаны с конкретным проводником, комплектом оснастки, пакетом и планом тестирования. “Расширяемость” без этих деталей не является инженерным ограничением.
Примечание: Размер модели является следствием утвержденного портфеля проводников, а не первым решением в процессе выбора.
Что должны требовать RFQ и FAT до утверждения машины для скручивания проводов?
Полный RFQ должен позволить поставщику выбрать машину для скручивания проводов без догадок, а полный FAT план должен подтвердить возвращенную конфигурацию без изменения основы приемки. Покупатель должен приложить данные о продукте, входящих проводах, катушках, компоновке, коммунальных услугах, управлении и тестировании в одном контролируемом пакете. Поставщик должен вернуть матрицу выбора модели, полный объем работ, исключения, чертежи, описание управления и примерный план. Утверждение должно оставаться в ожидании, пока нерешенные технические допущения не будут преобразованы в подписанные требования или четко исключенные условия.
- ☐ Утвержденный чертеж готового проводника и применимый стандарт кабеля
- ☐ Материал, покрытие, диаметр, количество и отклонение отдельных проводов
- ☐ Площадь, конструкция, размеры и базовое сопротивление готового проводника
- ☐ Требуемая длина скрутки, допуск, направление и метод измерения
- ☐ Чертежи входящих и выходящих катушек, масса пакета и метод загрузки
- ☐ Область размотки, метод натяжения, обнаружение обрыва провода и расположение направляющих
- ☐ Концепция натяжения намотки, поперечное перемещение, поведение от пустой до полной катушки и рецепты
- ☐ Требуемые сменные шестерни, оснастка, адаптеры и поставляемые производственные катушки
- ☐ Информация о защитных устройствах, блокировках, аварийных остановках, торможении и изоляции
- ☐ Питание, сжатый воздух, нагрузка на пол, доступ и ограничения подъема
- ☐ Уровни управления оператором, сигналы тревоги, история неисправностей и ответственность за резервирование
- ☐ Материал FAT, идентификация образца, условия прогона и точки наблюдения
- ☐ Доказательства принятия параметров укладки, размеров, сопротивления и дальнейшей обработки
- ☐ Испытания защитных функций и управляемого восстановления после сбоя
- ☐ Механические, электрические и вспомогательные чертежи, соответствующие предоставленной ревизии
- ☐ Инструменты, запасные части, руководства, рецептуры и обучение, включенные в объем поставки
- ☐ Отклонения, исключения и будущие продукты с ответственными владельцами
Перед утверждением покупатель должен устранить противоречивые диапазоны и разделить текущие продукты от потенциальных будущих. Один спецификационный документ не должен одновременно требовать самый мелкий продукт из тонкой проволоки, самый крупный будущий проводник и максимальную скорость, если только проект действительно не требует этой комбинации и поставщик не может ее протестировать. Если технически обосновано более одного семейства машин, запросите сравнение по комплектации, занимаемой площади, времени переналадки, стабильному рабочему окну и доказательствам, а не одну необъясненную рекомендацию.
На FAT начните с идентификации. Подтвердите модель машины, поставленные компоненты, чертежи, ограждения, версии управления, оснастку и катушки в соответствии с подписанным объемом. Затем проследите согласованный проводник от идентифицированных входных пакетов через настройки и защитные функции до готовой катушки. Сохраняйте исходные измерительные записи и нерешенные вопросы, а не только рекламное видео.
Следующий этап интерфейса является частью приемки. Проводник может пройти визуальную проверку на этапе скручивания, но вызвать проблемы при экструзии или кабелепрокладке, если сборка катушки, поведение при размотке, поверхность или история натяжения не соответствуют требованиям. Где это возможно, сохраняйте достаточное количество идентифицированного проводника для последующей верификации или согласуйте другой проектно-специфичный метод. Окончательный выпуск кабеля по-прежнему следует утвержденному плану контроля готовой продукции.
Если завод сравнивает полную низковольтную линию, а не отдельную машину, используйте HONGKAI low-voltage cable production line selection guide для определения последовательности подготовки проводников, скручивания, изоляции, кабелирования, условной защиты, оболочки, испытаний и обращения. Машина для скручивания проводов должна использоваться в этом процессе только в случае, если утвержденная конструкция проводника требует этого.
Примечание: Решение о покупке подлежит аудиту, если другой инженер может восстановить причины выбора модели, что она должна производить, как будет проводиться ее испытание и какие условия находятся за пределами объема работ.
-
IEC 60228:2023, Conductors of insulated cables. Официальный документ IEC охватывает номинальные поперечные сечения, номера и размеры проводов, а также значения сопротивления для нескольких типов проводников в силовых кабелях и шнурах; применимость зависит от стандарта кабеля.↩ ↩
-
IEC 60204-1:2016, Безопасность машин — Электрооборудование машин — Часть 1, с поправкой 1:2021 available из публикационного реестра IEC. Он охватывает электрическое, электронное и программируемое электронное оборудование машин от точки подключения питания.↩
-
ISO 12100:2010, Безопасность машин — Общие принципы проектирования — Оценка рисков и снижение рисков. ISO указывает, что стандарт последний раз рассматривался и подтверждался в 2022, в то время как пересмотр все еще находится в разработке.↩



