


A wire bunching machine should be selected from the finished conductor backward, not from a reel size or maximum-speed headline. A factory owner or technical buyer must first define what enters the machine, what conductor must leave it, how that conductor will be tested, and which package must connect to the next process.
The correct wire bunching machine is the smallest project configuration that can produce the approved conductor across its required wire range, lay window and reel interface while maintaining controllable tension and measurable acceptance evidence. Nominal speed does not prove that the conductor will remain stable from an empty to a full take-up reel. The RFQ should therefore define the input wires, finished conductor, lay direction, packages, control functions, safeguards and FAT samples before a model is approved. HONGKAI can map those inputs to a machine family, but final performance must be confirmed against the exact cable and project conditions.
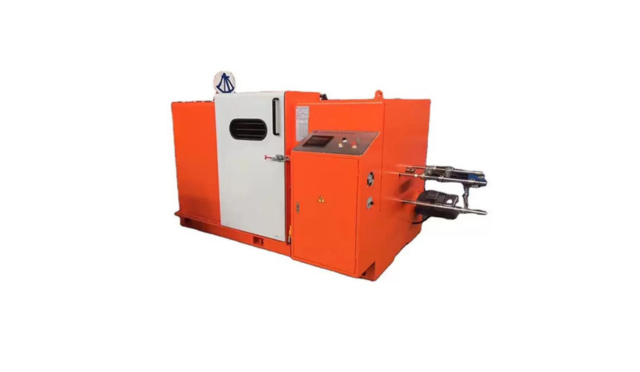
مرجع آلة تجميع الأسلاك HONGKAI. تُعرض هذه الآلة الأصغر لمناقشة الاختيار؛ يجب تأكيد الطراز الدقيق، وترتيب المدخلات، ونطاق التوريد في مواصفات المشروع.
This guide is for low-voltage cable factory owners, production managers and technical procurement teams. It does not treat bunching, ordered stranding and cable laying-up as interchangeable names. The buyer’s decision is whether a proposed buncher matches one approved conductor design and whether the supplier can prove that match before shipment.
What Must Buyers Define Before Selecting a Wire Bunching Machine?
يجب على المشتري تثبيت ثمانية قرارات مترابطة قبل اختيار آلة تجميع الأسلاك: الموصل النهائي، الأسلاك المدخلة، معيار المنتج المُحكم، نافذة التلويح، واجهات البكرات، طريقة الشد، ضوابط السلامة، ودليل FAT. كل قرار يغير تكوين الآلة القابل للاستخدام والدليل المطلوب عند القبول. يُعد نطاق كتالوج واسع مفيدًا للفحص الأولي، لكنه لا يمكنه استبدال رسم الموصل المعتمد وخطة العينة. يحتاج المورد إلى تعريف كامل للمدخلات والمخرجات قبل تأكيد الطراز أو حالة الإنتاج المستقرة.
1. Finished Conductor: Which conductor must the machine produce?
Why it matters: The finished conductor is the selection anchor. Nominal cross-sectional area alone does not state whether the conductor is bunched, concentrically stranded, compacted, flexible, coated, insulated or made to a special construction. Two conductors with the same nominal area can require different individual-wire counts, wire diameters, lay behavior, tension and downstream handling. A supplier cannot responsibly select a wire bunching machine from a cable name such as “flexible wire” without the approved construction.
What to ask: Send the finished-conductor drawing or specification with material, nominal area, construction class or product-standard reference, individual-wire count and diameter, finished diameter where controlled, coating or plating, direction, lay requirement, joint policy and downstream process. State whether the buncher receives bare wires, coated wires or already insulated cores. Mark every range as required, optional or future instead of combining unrelated products into one maximum envelope.
How to verify: Compare the supplier’s proposed operating window with every approved conductor at its smallest and largest required condition. Require the quotation to show which inputs were used to select the machine and which products remain outside the scope. IEC 60228:2023 covers nominal cross-sectional areas, wire numbers and sizes, and resistance values for several conductor types in power cables and cords, but the applicable finished-cable standard still decides whether IEC 60228 applies to the product.1
Red flags: The proposal lists only finished cable diameter, treats a conductor class as a machine model, assumes that all fine-wire conductors use the same process, or includes compacted and non-compacted constructions without separate tooling and acceptance review.
استخدم مادة السلك الفردي، وقطره، وعدد الأسلاك مع القطر الخارجي النهائي، والتلويح المطلوب، وخصائص المنتج النهائي لتحديد ما إذا كانت آلة التجميع، أو آلة التلفيف القفصية، أو نظام تلفيف آخر مناسبًا. تظل المسار محددًا بالمنتج وليس ثابتًا حسب المساحة المقطعية الاسمية أو اسم كابل عام.
2. Input Wires: Are the material, diameter, count and condition complete?
Why it matters: A wire bunching machine handles individual inputs before it creates the finished bundle. Their material, diameter, count, surface, coating, hardness, incoming package and tension condition affect routing, guide contact, wire-break detection and the usable operating window. A machine that accepts the final nominal area on paper may still be unsuitable for the actual individual wires or packages.
What to ask: Define conductor material and coating, individual-wire diameter range, exact wire count for each product, incoming spool dimensions, flange and barrel condition, maximum approved package mass, payoff arrangement, allowable joints, surface cleanliness and any sensitivity to scratching or deformation. Identify whether the factory will buy prepared wire or draw, anneal or tin it on site. State the expected variation from upstream production rather than giving only a nominal value.
How to verify: Inspect the complete material path from every payoff position through guides and wire-break devices into the bunching zone. During FAT, use the agreed incoming packages and representative wires rather than substitute material chosen only because it runs easily. Confirm that guides, contact points and detection devices are suitable for the defined wire surface and that an input fault can be identified without damaging the retained conductor.
Red flags: The supplier selects a buncher from finished area only, the proposed payoff cannot accept the buyer’s actual spools, input wire count is described as “about” a value, or the FAT plan allows different wire material and package geometry from production.
اعتبر الاقتراح أوليًا عندما تفتقر إلى مادة الموصل، وقطر السلك الفردي قبل التجميع، وعدد الأسلاك، والقطر الخارجي النهائي، أو الخصائص النهائية المطلوبة، حتى لو كان المساحة المقطعية الاسمية معروفة بالفعل.
3. Acceptance Basis: Which standard and finished tests control approval?
Why it matters: The wire bunching machine creates geometry, but the factory sells a conductor or cable that must meet an approved product specification. A visually uniform bundle does not prove conductor resistance, construction, dimensions or suitability for the next process. The buyer must separate machine functions from finished-product acceptance and name who supplies each test method and instrument.
What to ask: Identify the finished-cable standard, conductor clause, customer drawing and factory control plan that apply. State which properties are checked at the bunching stage and which are verified only after insulation or final cable production. Define sample conditioning, measurement temperature where relevant, instrument responsibility, pass/fail limits, record format and disposition of material made during setup or adjustment.
How to verify: Build an acceptance matrix that connects each requirement to a sample, test method, instrument, responsible party and retained record. If IEC 60228 applies, confirm the exact conductor type and edition rather than citing the standard as a general quality badge. The IEC publication record notes that its requirements generally relate to conductors in finished cable, so an intermediate bunching check must be connected to the finished-product control plan instead of being presented as automatic compliance.1
Red flags: The quotation says only “according to IEC,” a resistance result has no sample temperature or method, the FAT checks appearance but not the agreed conductor properties, or the supplier promises certification that neither the machine nor the FAT can establish.
4. Lay Window: Which lay length and direction must remain stable?
Why it matters: Lay length is a product setting, not a decorative parameter in a catalog table. The required window, S or Z direction, wire construction, speed and tension interact. A very wide nominal range is not useful if the machine cannot produce the buyer’s actual conductor with stable lay and acceptable handling under the agreed production condition.
What to ask: List every required lay length or approved range by conductor, the lay direction, tolerance and measurement method. Define whether settings change through gears, electronic control or another mechanism, and include the supplied change parts in the scope. Ask the supplier to state any speed, package or conductor condition that limits the requested lay window rather than quoting one universal maximum.
كيفية التحقق: أولاً، قارن التلويح المطلوب مع جدول الخطوة للآلة المقترحة بالضبط. القيمة داخل هذا الجدول هي فقط إعداد مرشح، لذا قس التلويح الفعلي على عينات FAT المتفق عليها بعد وصول الآلة إلى حالة الاختبار، وكرر القياس في أكثر من حالة تجميع عندما تبرر مخاطر المشروع ذلك. سجّل الوصفة أو تركيبة التروس، والاتجاه، وحالة الخط، وهوية العينة، والنتيجة. تستخدم إحدى التكوينات Φ800 المُراجعة في HONGKAI مواد محلية تستخدم تروس خطوة قابلة للتبديل وتدعم التشغيل S أو Z؛ هذه مثال على التكوين، وليس دليلاً على أن كل آلة تجميع أسلاك HONGKAI تستخدم الآلية أو النطاق نفسه.
Red flags: The supplier lists lay length without direction or tolerance, substitutes calculated pitch for measured conductor evidence, omits change gears or recipes from the supply, or promises the same stable speed at every lay and conductor condition.
يجب أن يظل التلويح المطلوب خارج النطاق إذا كان خارج جدول الآلة الدقيق، ما لم يُوافق على تكوين مُعدّل ودليل منتج جديد. أثناء FAT، قارن القيمة المضبوطة مع الموصل الفعلي عن طريق عد أو قياس التلويحات على طول عينة معروف باستخدام الطريقة المعتمدة.
5. Reel Interface: Do the payoff and take-up packages fit factory flow?
Why it matters: Reel diameter is only one interface. Flange condition, barrel diameter, traverse width, center hole, loading method, package mass, lifting access, traverse control and downstream handling decide whether the machine can be used safely and efficiently. A reel mismatch can delay commissioning even when the bunching head itself is suitable.
What to ask: Supply drawings or verified dimensions for every incoming and outgoing package, including tolerances and maximum approved mass. Define shafted or shaftless loading, lifting method, reel clamping, traverse range, loading aisle, finished package build and transfer to the next process. Confirm whether the supplied reel is a machine reel, shipping reel or production package and whether adapters are included.
How to verify: Load the agreed reels during FAT or perform a dimensional and functional interface check when production reels cannot be shipped. Run traverse across the usable width, inspect edge build and confirm that lifting, clamping, braking and removal can be completed by the approved method. Check the factory layout for actual reel movement and service access instead of assuming that machine footprint alone proves fit.
Red flags: A proposal says “800 mm reel” without a drawing, the flange fits but the center hole or traverse width does not, hydraulic lifting is listed without load and interface confirmation, or the buyer discovers after delivery that production reels cannot pass through the access route.
أكد أبعاد كل موقف تفريغ وتجميع قبل تثبيت الآلة، سواء استخدم الترتيب بكرة واحدة أو عدة بكرات. أرسل أي حزمة مخصصة إلى المورد في وقت مبكر بما يكفي للتحقق من أو تعديل واجهات التحميل، والتشديد، والحركة. بالنسبة لفحوصات الشد من فارغ إلى ممتلئ، احتفظ بسجل العرض الآلي عند توفره؛ وإلا فاتفق على طريقة قياس يدوية أو ميكانيكية مُضبوطة بدلًا من الاعتماد على التقييم البصري.
6. Tension Control: How will the conductor remain stable from empty to full reel?
Why it matters: Take-up diameter changes during production, so the control system must manage tension as the package builds. Excess tension can deform or stretch fine wires; insufficient or unstable tension can disturb the bundle, traverse and downstream payoff. A named controller or magnetic-powder device is not evidence until the complete control behavior is demonstrated with the agreed conductor.
What to ask: Request the tension-control principle, sensing or feedback method, adjustment range, empty-to-full compensation, startup and slowdown behavior, recipe control, alarm conditions and operator permissions. Define how upstream payoff tension and downstream take-up tension are coordinated. Ask what evidence will show that adjustment can be made safely and that a wire break or abnormal condition does not leave uncontrolled stored motion.
كيفية التحقق: راقب التشغيل الأولي، التشغيل المستقر، تغيير السرعة، التوقف المُتحكم فيه، وبناء الحزمة التمثيلية. احتفظ بإعدادات التشغيل وافحص الموصل، التجميع، بناء البكرة، وأي سجلات تشنج متاحة من النظام. تستخدم إعدادات مرجعية محلية Φ800 مراجعة من قبل HONGKAI تتبع PLC مع تشنج استلام بالمسحوق المغناطيسي؛ لا يزال المشروع بحاجة إلى دليل محدد للموصل FAT قبل قبول هذا المفهوم التحكمي.
علامات تحذيرية: يصف المورد التشنج بأنه “تلقائي” دون شرح للتحكم، يبدأ FAT ببكرة جزئية فقط، يمكن للمشغلين تجاوز الإعدادات دون تحكم، أو تظل الآلة تعمل بعد كسر الأسلاك الإدخال.
7. ضوابط السلامة: ما هي المخاطر وعمليات التوقف التلقائي التي يجب التحقق منها؟
لماذا يهم ذلك: تخلق المعدات الدوارة عالية السرعة، والبكرات المتحركة، وتشنجات التخزين، وأنظمة الكهرباء مخاطر يجب معالجتها من خلال تصميم الآلة، وتقييم المخاطر في المصنع، وضوابط التشغيل. لا يثبت غطاء مغلق أو زر إيقاف طارئ وحده أن جميع المخاطر مُسيطر عليها. يجب أن يتحقق خطة القبول من الحمايات المزودة مع الإعداد الدقيق والواجهات التي تظل مسؤولية المشتري.
ما الذي يجب السؤال عنه: اطلب مراجعة مخاطر وحماية محددة للآلة، وصف الحمايات والربطات، ووظائف الإيقاف الطارئ، وسلوك الأسلاك المكسورة وفتح الأبواب، وطريقة الكبح، وإجراء تحميل البكرة بأمان، ونقاط العزل، وملصقات التحذير، والمرافق المطلوبة في المصنع. عرّف تسلسل الإيقاف وإعادة التشغيل بعد كل حدث وقائي. حدد من يزود السياج الخارجي، وأجهزة الرفع، والهواء المضغوط، والأساسات، وحماية الكهرباء في الموقع، حسب التطبيق.
كيفية التحقق: اختبر الوظائف الوقائية المتفق عليها أثناء FAT دون تجاوز الحمايات. تأكد من أن الوثائق الكهربائية النهائية تتطابق مع الآلة المزودة، وأن الأعطال تتطلب إعادة تعيين متعمدة ومُتحكم فيها. IEC 60204-1:2016 with Amendment 1:2021 ينطبق على المعدات الكهربائية والإلكترونية والبرمجية القابلة للبرمجة للآلات من نقطة التوصيل، بينما ISO 12100:2010 يوفر مبادئ تقييم المخاطر وتقليلها.23
علامات تحذيرية: يُظهر باب سلامة لكنه غير مرتبط، يتم تخطي اختبار الإيقاف لأنه يعطل الإنتاج، لا يتم تعريف سلوك الكبح، أو يستخدم الاقتراح رقمًا قياسيًا كادعاء شهادة دون دليل محدد للمشروع.
8. FAT الأدلة: أي عينة وسجلات تثبت أن الآلة مقبولة؟
لماذا يهم ذلك: يثبت اختبار الدوران بدون حمل التجميع والتحكم الأساسي فقط. يحتاج المشتري إلى دليل على أن آلة تجميع الأسلاك تستطيع التعامل مع مدخلات تمثيلية، وإنتاج التجميع والحزمة المتفق عليهما، والاستجابة للأعطال، ونقل الموصل القابل للاستخدام إلى المرحلة التالية. يجب تصميم FAT قبل الطلب حتى يتمكن المورد من إعداد المواد، والبكرات، والأدوات، وأدوات الاختبار.
ما الذي يجب السؤال عنه: عرّف الموصل FAT أو عائلة الموصلات، وسلك الإدخال، وحالة الحزمة، والتجميع، والاتجاه، وحالة التشغيل، ونقاط العينة، والخصائص المقاسة، والحماية التي يجب اختبارها، والوثائق التي يجب مراجعتها، ومعالجة البنود المفتوحة. شمل الوصفة المتوقعة، والأدوات، وأجزاء التغيير في السجل. فصل اختبارات الشهود عن اختبارات المورد المسبقة، وحدد نتائج الخام، والصور، والفيديوهات، وأطوال العينات التي يتلقاها المشتري.
كيفية التحقق: تتبع عينة واحدة من البكرات المدخلة المحددة عبر إعدادات الآلة إلى البكرة النهائية وسجل الاختبار المحفوظ. قارن الآلة المزودة فعليًا، والملصقات، والرسومات، أو إصدار البرنامج أو الوصفة، والقطع الاحتياطية، والأدوات مع النطاق الموقع. كرر تغيير إعداد أو استعادة عطل عندما يكون ذا أهمية للإنتاج، ثم تأكد من أن الموصل الناتج لا يزال يلبي أساس القبول المتفق عليه.
علامات تحذيرية: يستخدم FAT مواد غير محددة، يختلف الموصل المقبول عن أصغر منتج أو أكثر منتجات المشتري طلبًا دون تبرير مكتوب، يتم الاحتفاظ بفيديو محرر قصير فقط، أو تُغلق الانحرافات شفهيًا دون مالك أو تاريخ أو دليل تحقق.
معيار القرار: اختر الموصل FAT من القطر الخارجي النهائي المؤكد والتلويح المطلوب، بما في ذلك ظروف التشغيل التي تجعل تركيبة التلويح والسرعة المتفق عليها الأكثر طلبًا. تحقق من إعداد الآلة على العينة الفعلية عبر طول معروف. النتيجة المتطابقة تُظهر حالة الخطوة لتلك العينة فقط؛ ولا تثبت موصلًا أو سرعة غير مختبرة.
ملاحظة: تكون آلة التجميع جاهزة للاختيار فقط عندما يمكن كتابة حدود الإدخال، والإخراج، والحزمة، والتحكم، والقبول جميعها في مواصفات المشروع نفسها.
كيف يجب على المشتري مقارنة نماذج آلات تجميع الأسلاك؟
يجب مقارنة نماذج آلات تجميع الأسلاك بناءً على التداخل التشغيلي المطلوب، وليس باختيار أكبر بكرة أو أعلى قيمة في الكتالوج. يجب أن تغطي النموذج القابل للاستخدام الأسلاك الفردية، والموصل النهائي، ونافذة التجميع، وواجهات الحزمة في نفس الوقت. ثم تقرر الضوابط، والحماية، وأجزاء التغيير، والوصول، والمعالجة التالية ما إذا كان هذا النطاق الميكانيكي عمليًا. عائلة المنتجات الحالية لـ HONGKAI هي مرجع فحص؛ يجب أن تظل مواصفات المشروع الموقع هي السلطة النهائية.
الحالي HONGKAI صفحة آلة تجميع الأسلاك تقدم عدة أحجام نماذج من HK-300 إلى HK-1250. تتغير جدولتها نطاق الإدخال، ونطاق الموصل النهائي، ونطاق التجميع، والبكرة، والسرعة الدورانية، والمحرك، وأبعاد الآلة حسب النموذج. يجب على المشترين استخدام هذه الصفحة لتحديد المرشحين، ثم طلب مصفوفة اختيار مُعاد تعبئتها بناءً على قائمة الموصلات الفعلية.
| سؤال المقارنة | دليل يقدمه المشتري | دليل يعيده المورد |
|---|---|---|
| هل يقبل النموذج كل سلك فردي مطلوب؟ | المواد، الطلاء، القطر، العدد والتعبئة الواردة حسب المنتج | نافذة الإدخال القابلة للاستخدام والشروط المستبعدة |
| هل يمكن للنموذج تصنيع كل موصل معتمد؟ | البناء، المساحة النهائية، الأبعاد، اللّف والمعيار | النموذج المختار، الأدوات وخرائط المنتج-ب-produce |
| هل اللّف المطلوب عملي؟ | قيم اللّف، الاتجاه، التسامح وأسلوب القياس | طريقة الضبط، قطع الغيار والشروط المحدودة |
| هل تتصل التغليف بالمصنع؟ | رسومات التفريغ والالتقاط، الكتلة ومسار المعالجة | واجهات البكرات، المحولات، طريقة العبور والتحميل |
| هل يمكن للتحكم إدارة حالة الإنتاج؟ | مزيج المنتج، التحويل وقيود المشغل | مفهوم الشد، الوصفات، الإنذارات والصلاحيات |
| هل يمكن قبول النطاق؟ | FAT العينات، الاختبارات، الأدوات والسجلات | خطة ما قبل الاختبار، وخطة الشهود، وعملية الانحراف |
الآلة الأكبر ليست استثمارًا أكثر أمانًا تلقائيًا. فقد تغير مساحة الأرضية، الكتلة الدوارة، معالجة الحزم، الوصول، المرافق، واقتصاديات المنتجات الأصغر. الآلة الأصغر ليست أكثر كفاءة تلقائيًا إذا استبعدت موصلًا مخططًا أو احتاجت إلى نقل متكرر إلى عملية أخرى. يجب على المشتري مقارنة النطاق الحالي المعتمد والنطاق المستقبلي الواقعي الواحد، ثم تصنيف كل احتمال آخر خارج النطاق.
تشمل تكوين مرجعي محلي Φ800 HONGKAI: Siemens PLC، شاشة لمس Weinview، شد تجميع بمسحوق مغناطيسي، فرامل كهرومغناطيسية، رفع البكرة بمضخة زيت، إيقافات قطع السلك وفتح الباب، قياس طول رقمي، تروس خطوة قابلة للتبديل، ومجموعة محددة من الأدوات الاحتياطية. هذه الوظائف مفيدة كإشارات RFQ. وهي ليست مواصفة HONGKAI عالمية، ويجب إعادة إصدار كل علامة تجارية، ونطاق، وقيمة طاقة، وأبعاد البكرة، ووظيفة تحكم للمشروع المختار.
يجب تقييم آلة أصغر مخصصة عندما يستخدم المنتج المؤكد أسلاكًا أدق من النطاق العملي للآلة الأكبر المرشحة. لا يُبرر استخدام آلة بنطاق أوسع إلا عندما يتطابق موصل مستقبلي محدد مع مادته، واسلاكه الفردية، وقطره النهائي، وتلويحه، وبكراته ضمن نافذة آلة مُثبتة. .
يجب أن يُظهر المقارنة النهائية أين تتداخل منتجات المشتري مع النموذج المقترح وأين لا تتداخل. يجب ربط أي قدرة مستقبلية مزعومة بموصل مسمى، مجموعة أدوات، حزمة، وخطة اختبار. “قابل للتوسع” دون هذه التفاصيل ليس حدًا هندسيًا.
ملاحظة: حجم النموذج هو نتيجة محفظة الموصلات المعتمدة، وليس القرار الأول في عملية الاختيار.
ماذا يجب أن يطلب RFQ وFAT قبل الموافقة على آلة تجميع الأسلاك؟
يجب أن يسمح RFQ الكامل للمورد باختيار آلة تجميع الأسلاك دون تخمين، ويجب أن تثبت خطة FAT الكاملة التكوين المسترد دون تغيير أساس القبول. يجب على المشتري إرفاق بيانات المنتج، الأسلاك المدخلة، البكرة، التخطيط، المرافق، التحكم، والاختبار في حزمة واحدة مُحكمة. يجب على المورد إعادة نموذج مصفوفة الاختيار، النطاق الكامل، الاستثناءات، الرسومات، وصف التحكم، وخطة العينة. يجب أن تبقى الموافقة معلقة حتى يتم تحويل الافتراضات الفنية غير المحلولة إلى متطلبات موقعة أو شروط مستبعدة بوضوح.
- ☐ رسم الموصل النهائي المعتمد والمعيار المطبق للكابل
- ☐ مادة السلك الفردي، الطلاء، القطر، العدد، والتباين
- ☐ المساحة النهائية للموصل، التصميم، الأبعاد والأساس المقاوم
- ☐ طول التلفيف المطلوب، التسامح، الاتجاه وأسلوب القياس
- ☐ رسومات البكرات الداخلة والخارجة، كتلة التغليف وأسلوب التحميل
- ☐ نطاق التفريغ، طريقة الشد، كشف كسر السلك وترتيب الدليل
- ☐ مفهوم شد التجميع، الحركة العرضية، السلوك من الفارغ إلى الكامل والوصفات
- ☐ التروس المطلوبة، الأدوات، المحولات وبكرات الإنتاج المزودة
- ☐ معلومات الحماية، التداخلات، إيقاف الطوارئ، الكبح والعزل
- ☐ إمداد الطاقة، الهواء المضغوط، تحميل الأرضية، الوصول وحدود الرفع
- ☐ مستويات تحكم المشغل، الإنذارات، سجل الأعطال ومسؤولية النسخ الاحتياطي
- ☐ FAT المادة، هوية العينة، ظروف التشغيل ونقاط الشهود
- ☐ أدلة القبول لللف، الأبعاد، المقاومة ومعالجة ما بعد التجميع
- ☐ اختبارات وظائف الحماية واستعادة الأعطال المُحكمة
- ☐ الرسومات الميكانيكية والكهربائية والمرافق المطابقة للنسخة المزودة
- ☐ الأدوات، قطع الغيار، الكتيبات، الوصفات والتدريب المضمنة في النطاق
- ☐ الانحرافات، الاستثناءات والمنتجات المستقبلية مع أصحاب المسؤولية
قبل الإصدار، يجب على المشتري إزالة النطاقات المتناقضة وفصل المنتجات الحالية عن المنتجات المستقبلية المحتملة. لا ينبغي لمواصفة واحدة أن تطلب في نفس الوقت أصغر منتج سلك دقيق، وأكبر موصل مستقبلي وأقصى سرعة، إلا إذا كان المشروع يحتاج فعلاً هذا المزيج ويمكن للمورد اختباره. إذا كان هناك أكثر من عائلة آلات منطقية تقنيًا، فاطلب المقارنة بين الحزمة، مساحة الأرضية، التحويل، نافذة التشغيل المستقرة والأدلة بدلاً من طلب توصية واحدة غير مفسرة.
في FAT، ابدأ بالهوية. تأكد من نموذج الآلة، المكونات المزودة، الرسومات، الحواجز، إصدارات التحكم، الأدوات والبكرات مقابل النطاق الموقع. ثم تتبع الموصل المتفق عليه من حزم الإدخال المحددة عبر الإعدادات ووظائف الحماية حتى البكرة النهائية. احتفظ بسجلات القياس الخام والبنود غير المحلولة، وليس فقط بفيديو ترويجي.
واجهة المرحلة التالية هي جزء من القبول. يمكن أن يمر الموصل بفحص المظهر في مرحلة التجميع مع إحداث مشاكل أثناء البثق أو التجميع إذا كان بناء البكرة، سلوك التفريغ، السطح أو تاريخ الشد غير مناسب. حيثما كان ذلك عمليًا، احتفظ بكمية كافية من الموصل المحدد للتحقق اللاحق، أو اتفق على طريقة أخرى محددة للمشروع. لا يزال إصدار الكابل النهائي يتبع خطة التحكم المعتمدة للمنتج النهائي.
إذا كانت المصنع تقارن مسارًا كاملاً منخفض الجهد بدلاً من آلة واحدة، فاستخدم HONGKAI دليل اختيار خط إنتاج كابلات منخفضة الجهد لرسم إعداد الموصل، التجميع، العزل، التكبيل، الحماية الشرطية، التغليف، الاختبار، والمعالجة. يجب أن تدخل آلة تجميع الأسلاك هذا المسار فقط عندما تتطلب بنية الموصل المعتمدة ذلك.
ملاحظة: قرار الشراء قابل للتدقيق عندما يستطيع مهندس آخر إعادة بناء سبب اختيار النموذج، وما يجب أن ينتجه، وكيف سيتم اختباره، وأي الشروط لا تزال خارج النطاق.
-
IEC 60228:2023, Conductors of insulated cables. يغطي السجل الرسمي IEC المساحات العرضية الاسمية، وأعداد الأسلاك وأحجامها، وقيم المقاومة لأنواع متعددة من الموصلات في الكابلات والأسلاك الكهربائية؛ التطبيق يعتمد على معيار الكابل.↩ ↩
-
IEC 60204-1:2016، سلامة الآلات — المعدات الكهربائية للآلات — الجزء 1, مع التعديل 1:2021 a متاح من سجل نشر IEC. يغطي المعدات الكهربائية والإلكترونية والبرمجية الإلكترونية للآلات من نقطة التوصيل.↩
-
ISO 12100:2010، سلامة الآلات — المبادئ العامة للتصميم — تقييم المخاطر وتقليلها. تنص ISO على أن المعيار تم مراجعته وتأكيده آخر مرة في 2022 بينما لا يزال هناك مراجعة قيد التطوير.↩



