


Um proprietário de fábrica, gerente de produção ou comprador técnico comparando máquinas de torção deve decidir qual sistema rotativo pode produzir o condutor ou núcleo de cabo aprovado — não qual nome de catálogo soa mais rápido. A escolha afeta pacotes de entrada, comportamento de torção, controle de passo, carregamento, interfaces de piso, ferramentas e as evidências exigidas na aceitação na fábrica.
Máquinas de torção de gaiola, arco e rígidas não são níveis de modelo intercambiáveis. Comece com a construção do produto final, depois relate o elemento sendo torcido, pacotes de fio individual ou núcleo, passo necessário, comportamento de compactação ou contra-torção, pacote de recebimento e testes de aceitação a uma configuração de máquina verificada.
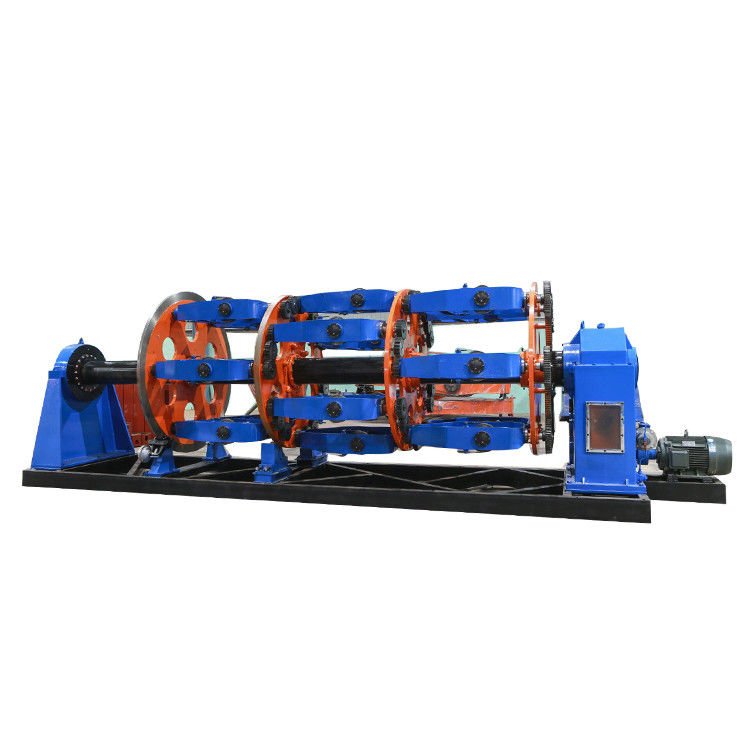
Referência real de máquina de torção de gaiola/planeta HONGKAI. A disposição final da gaiola, número de bobinas, tamanho do pacote e aplicação devem ser confirmados para o projeto.
Este guia usa os termos “gaiola planetária”, “arco” e “rígida” como três rotas de comparação. A terminologia dos fornecedores não é consistente: uma máquina rígida também é uma máquina do tipo gaiola, e uma página rotulada apenas como “máquina de torção de gaiola” pode descrever uma disposição planetária, rígida ou específica do projeto. A especificação de compra deve, portanto, descrever o mecanismo e a função do produto, não confiar apenas no nome da categoria.
Por Que os Nomes das Máquinas Sozinhos Não São Suficientes?
Os três nomes descrevem arranjos rotativos, não uma capacidade de produção completa. Uma seleção válida ainda exige o elemento sendo torcido, sua construção, pacotes de entrada, pacote de saída, passo, direção, comportamento de tensão, ferramentas e processo subsequente.
A mesma fábrica pode usar equipamentos de torção para condutores nus, núcleos isolados, montagem de cabos, blindagem, armadura ou outro trabalho específico do projeto. Essas funções impõem requisitos diferentes, mesmo quando o diâmetro final nominal se sobrepõe. Um condutor redondo de fio nu e um grupo montado de núcleos isolados não devem ser atribuídos a uma única máquina apenas porque ambos são chamados de “torcidos.”
O primeiro desenho deve ser a construção aprovada do condutor ou cabo. Para um condutor, defina o material, número e diâmetro dos fios individuais, área transversal nominal, geometria final, requisito de compactação ou setor, passo e direção. Para núcleos isolados ou elementos de cabo, adicione o diâmetro do elemento, rigidez, torção admissível, sequência de cores, requisitos de enchimento ou ligante e a rota de revestimento ou armadura subsequente.
IEC 60228:2023 abrange áreas transversais nominais, números e tamanhos de fios, e valores de resistência para vários tipos de condutores usados em cabos e cordões de energia. O registro IEC também explica que a aplicabilidade depende do padrão de cabo relevante e geralmente diz respeito ao condutor no cabo final.1 Uma cotação de máquina deve, portanto, conectar o processo de torção à especificação do produto final, em vez de tratar um número padrão como prova de que o equipamento é adequado.
Erros comuns: Um fornecedor recebe apenas o nome do cabo final, diâmetro externo final ou área do condutor e seleciona uma máquina antes que a construção do torcido seja conhecida. Outro erro comum é comparar a velocidade rotacional máxima sem confirmar o passo real, estado do pacote, condição do fio e resultado estável do produto.
Como as Máquinas de Torção de Gaiola, Arco e Rígidas se Comparam?
Use uma matriz de mesma dimensão para restringir a rota, depois solicite uma janela operacional específica do projeto. A tabela abaixo é uma ferramenta de triagem; ela não substitui a especificação de máquina assinada ou o plano FAT.
| Dimensão de comparação | Rota de gaiola planetária | Rota de arco | Rota de máquina rígida |
|---|---|---|---|
| Conceito rotativo | Bobinas estão em suportes transportados por uma gaiola rotativa; uma disposição planetária pode controlar a orientação do elemento ou contra-torção | Elementos de arco rotativos imprimem a torção ao fio; uma configuração arco-salto pode também incluir torção controlada inversa | Os fusos de alimentação são montados em suportes rigidamente fixados que giram com o rotor, normalmente sem torção inversa planetária |
| Primeira pergunta de aplicação | O produto contém núcleos isolados, elementos moldados ou outras entradas cuja orientação ou torção requer controle? | O modelo de arco verificado cobre exatamente o condutor, a torção de cabo isolado ou fio, incluindo o comportamento de torção inversa, passo e pacotes? | A aplicação é um condutor de potência, condutor aéreo, camada de blindagem ou outra construção adequada a uma configuração de rotor rígido? |
| Pergunta sobre pacote de entrada | Quantos fusos, quais dimensões e massa, e qual arranjo de suporte/torção inversa são necessários? | Onde estão os pacotes de entrada, como são carregados e quais tamanhos de pacote são comprovados nas condições exigidas? | Qual diâmetro do fuso, sistema de carregamento, seção da gaiola e contagem de fios são necessários para cada camada do produto? |
| Evidência do produto | Orientação dos elementos, passo, geometria do núcleo, comportamento do binder e construção do carretel | Passo, geometria do condutor, comportamento da tensão, condição da superfície e construção do carretel | Passo, geometria do condutor, resultado de compactação ou formação, base de teste elétrico e construção do carretel |
| Risco principal de seleção | “A ”gaiola" é aceita sem especificar comportamento planetário ou rígido | A velocidade do catálogo é tratada como evidência de produção estável para cada passo e condutor | Grande capacidade do rotor é adquirida sem comprovar o menor produto, método de carregamento ou ferramentas necessárias |
| Status da configuração | Número de fusos, razão de torção inversa, binder, capstan e recolhimento permanecem específicos do projeto | A tabela de modelos ativos do HONGKAI é apenas uma referência inicial de triagem; o intervalo exato deve ser reemitido | HONGKAI não possui uma tabela universal de estrandagem rígida aprovada para este artigo; o escopo completo deve ser confirmado por projeto |
O HONGKAI cage stranding machine page mostra que os arranjos de gaiola variam conforme a quantidade de fusos, o diâmetro de estrandagem e a forma de suporte. Essa variação é mais útil para um comprador do que o nome da categoria: prova que o bloco de gaiola, o pacote e a janela do produto devem ser configurados juntos.
O HONGKAI bow-type stranding machine page separa igualmente os modelos por faixa de fio de entrada, faixa de condutor final, janela de torção e velocidade da máquina. Esses valores publicados podem iniciar uma discussão técnica, mas este artigo deliberadamente não os repete como capacidade universal. A proposta final deve identificar qual modelo exato, produto, pacote, torção e condição de teste suportam cada valor citado.
Arco não significa apenas fio fino. Um catálogo oficial de máquinas MFL GROUP do tipo arco-skip descreve configurações de contra-torção para condutores de cobre nu, alumínio e liga de alumínio, torção de cabos isolados e trens de aço.2 Isso estabelece aplicações em nível de categoria, não uma garantia de modelo HONGKAI; o serviço exato ainda exige uma proposta verificada e teste de produto.
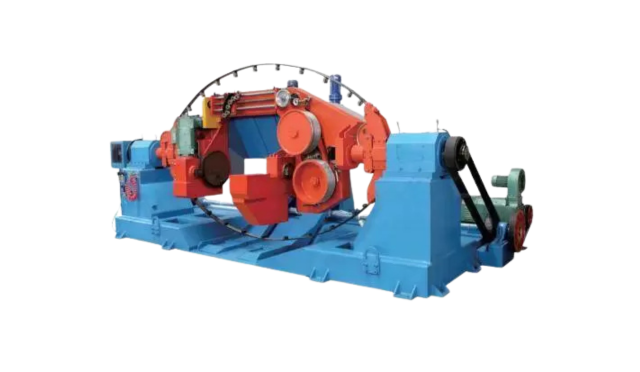
Referência real de máquina de estrandagem do tipo arco HONGKAI. Modelo exato, faixa de fio, torção, pacote e controles fornecidos exigem confirmação do projeto.
Nota: “Gaiola” e “rígido” nem sempre são categorias de vendas mutuamente exclusivas. Exija uma descrição de layout e mecanismo que indique se os suportes dos fusos permitem contra-torção, giram rigidamente com a gaiola ou usam outro arranjo.
Quais Entradas do Produto Decidem a Rota?
Cinco entradas conectadas decidem a rota: construção finalizada, elementos individuais, torção e direção, interfaces de pacote e prova exigida. Um valor ausente em qualquer um dos grupos pode alterar a máquina de torção selecionada ou tornar sua janela de operação alegada inviável.
Construção finalizada e função de torção
Liste cada produto de lançamento separadamente. Para cada um, indique se a máquina produz um condutor nu, um condutor compactado ou moldado, um núcleo de cabo torcido, uma tela, uma camada de armadura ou outro produto intermediário definido. Adicione o desenho de cabo aplicável e o padrão do produto final. Não combine produtos futuros em um único “intervalo máximo” não suportado.”
Fios, núcleos ou elementos de cabo individuais
Defina o material, revestimento, diâmetro, quantidade, condição superficial, rigidez e torção admissível. Para núcleos isolados, inclua o diâmetro externo da isolamento e a tolerância. Para fios nus, inclua a condição do fio de entrada e o requisito de formação ou compactação. Se um produto utilizar enchimentos, ligantes, fitas ou elementos de bloqueio de água, indique sua posição e pacote de fornecimento.
Torção, direção e sequência de camadas
Escreva a torção ou faixa de torção exigida por produto e camada, incluindo direção S ou Z e o método de medição. Indique se são exigidas camadas alternadas, construção concêntrica, formação setorial, pré-formação ou pós-formação. Uma faixa nominal de passo não prova que a máquina pode manter o resultado do produto nas condições de operação solicitadas.
Pacotes de desenrolamento e enrolamento
Forneça desenhos ou dimensões verificadas para cada carretel de entrada e saída: diâmetro da aba, diâmetro do cilindro, largura de travessia, furo central ou interface de pino, massa aprovada e método de elevação. Especifique carregamento com ou sem eixo, carrinho, guindaste ou assistência hidráulica, corredor e acesso de serviço. O diâmetro do carretel sozinho não prova que o pacote pode ser carregado, fixado, frenado ou travessado corretamente.
Base de aceitação
Conecte cada produto a uma amostra representativa, receita da máquina ou configuração de engrenagem, método de teste, instrumento, limite de aprovação e registro retido. Defina quais verificações ocorrem na fase de torção e quais são válidas apenas no condutor ou cabo final. Um teste de rotação sem carga é uma verificação de montagem, não aceitação do produto.
Keep the stranding route provisional when an enquiry says only “stranding machine.” First define the outside diameter of each wire, core or cable element before stranding, the required finished outside diameter, the number of elements and the complete product specification. Required lay and payoff/take-up reel details can then narrow the candidate machine, but they do not replace the approved construction drawing.
Do not require planetary backtwist solely because the inputs are copper-wire subunits; first confirm whether the construction imposes an orientation or torsion condition. Where a plastic optical loose-tube construction needs relief from accumulated twist, bending or overlap, an alternating-direction SZ route may be considered. LAN cable machinery is also product-specific: an official SETIC equipment page lists non-backtwist, single-backtwist and triple-twist solutions for LAN applications.3 Portanto, o nome do material sozinho não pode decidir o mecanismo; a construção do cabo, a torção admissível e o resultado de transmissão exigido devem ser confirmados.
Critério de decisão: Se o fornecedor não conseguir mapear todos os cinco grupos para uma configuração assinada e a matriz FAT, mantenha a rota como provisória. Não use o maior diâmetro ou a maior velocidade listada para preencher as decisões ausentes.
Como um Comprador Deve Escolher a Rota Passo a Passo?
Elimine rotas incompatíveis antes de comparar ofertas comerciais. Aprovar o produto, definir todas as entradas, relacionar o mecanismo de rotação à função e acordar a prova exigida para a janela de operação.
-
Produto — Nomeie a saída exata. Aprovar o desenho, a função de construção, o padrão aplicável, os produtos de lançamento e os produtos futuros que realmente pertencem ao escopo.
-
Elementos — Defina todas as entradas. Liste fios ou núcleos individuais, material, diâmetro, quantidade, sensibilidade à torção, ligantes, ferramentas e pacotes de entrada.
-
Mecanismo — Ajuste a rotação à função. Decida se o controle de orientação/contra-torção, um arranjo de arco ou um rotor rígido é tecnicamente apropriado para a construção confirmada.
-
Evidência — Prove a janela de operação. Acerte os fusos, a torção, a condição de operação, a amostra, os testes, os dispositivos de segurança e os registros antes de aprovar o modelo.
Use a seguinte lógica de rota como primeiro filtro técnico:
- Se núcleos isolados ou elementos de cabo moldados devem manter uma orientação controlada, revise um arranjo de gaiola planetária e especifique o comportamento de contra-torção necessário.
- Se o produto confirmado for um condutor nu, uma função de torção de cabo isolado ou um fio coberto por um modelo de arco verificado, compare a carga de arco, o comportamento de contra-torção, a torção, a tensão, a condição da superfície e evidências estáveis do produto.
- Se o produto for um condutor de potência, condutor aéreo, tela ou outra função adequada a um rotor rígido, revise as seções de gaiola rígida, a carga dos fusos, as ferramentas de compactação/formação, o capstan e a retirada como uma única linha. Informações oficiais de equipamentos de gaiola rígida mostram configurações separadas para funções de condutor e tela em aplicações de cabos aéreos, submarinos e eólicos.4
- Se a função for apenas reunir fios finos em um condutor flexível, compare uma máquina de emaranhamento de fios antes de assumir que uma gaiola, arco ou linha rígida é necessária. HONGKAI’s guia de seleção de máquina de emaranhamento de fios explica as entradas de condutor, torção, carretel, tensão e FAT para essa rota separada.
A rota ainda pode mudar após esse filtro. Um comprador pode descobrir que uma família de produtos exige duas máquinas, pois as construções menor e maior não compartilham uma janela operacional prática. A alternativa não é automaticamente uma máquina superdimensionada: a fábrica deve comparar trocas de ferramental, pacotes de entrada, evidência de operação estável, manuseio no piso e volume futuro de produtos.
Add cage positions only when the buyer’s actual element counts, product range and reel sizes map to them. For example, list a future concentric-cable family by real construction and required number of elements before adding extra bobbin positions. “More positions for expansion” is not enough without a product matrix that shows where those positions will be used.
Sinais de alerta: Uma proposta chama uma máquina de “multifuncional” mas não lista produtos excluídos; o layout omite zonas de carregamento ou serviço; uma máquina de torção é selecionada apenas pela velocidade máxima; ou uma máquina rígida é selecionada apenas porque possui mais bobinas do que o produto inicial exige.
Quais Interfaces da Fábrica Podem Alterar a Decisão?
O mecanismo selecionado também deve se adequar à fábrica. Energia, fundação, proteção, movimento de carretéis, elevação, fluxo de materiais, acesso do operador e pacotes downstream podem descartar uma máquina tecnicamente plausível.
Montagens rotativas grandes exigem fundação aprovada, método de alinhamento e acesso controlado. A carga civil exata, tolerância de instalação e método de ancoragem devem vir do desenho fornecido pelo fornecedor selecionado. Não copie dados de fundação de outro modelo nem assuma que as dimensões gerais da máquina definem a área operacional necessária.
A logística de carretéis merece uma verificação separada de layout. Marque o caminho desde o armazenamento de carretéis entrantes até cada desenrolador, o dispositivo de carregamento e o clearance, o caminho de remoção dos carretéis acabados e a transferência para o próximo processo. Inclua o maior pacote aprovado e o raio de elevação. Um carretel que cabe dentro da máquina ainda pode falhar na porta, corredor, guindaste, carrinho ou desenrolador downstream.
O escopo elétrico e de segurança deve ser específico da máquina. IEC 60204-1:2016 with Amendment 1:2021 Aplica-se a equipamentos elétricos, eletrônicos e eletrônicos programáveis das máquinas a partir da conexão de fornecimento.5 ISO 12100:2010 fornece princípios e uma metodologia para avaliação e redução de riscos de máquinas.6 Nenhuma das referências substitui os testes exatos de proteção, intertravamento, parada de emergência, frenagem, isolamento, carregamento e reinicialização exigidos pela linha fornecida.
Lista de verificação:
- ☐ Fonte de energia aprovada e escopo elétrico da máquina
- ☐ Desenho da fundação, fixação e alinhamento
- ☐ Proteção, controle de acesso e comportamento de parada segura
- ☐ Dispositivo de carregamento de carretel, massa aprovada e trajeto de deslocamento
- ☐ Fluxo de material da desenroladora para a enroladora e clearance de serviço
- ☐ Interfaces de emaranhador, fita, compactação, formação e medição
- ☐ Compatibilidade e método de manuseio do carretel a jusante
- ☐ Utilidades, documentação e responsabilidades atribuídas por parte
Nota: Uma cabeça de torção tecnicamente correta não constitui uma linha completa e utilizável. O escopo assinado deve incluir todas as interfaces necessárias para carregar, operar, medir, parar, descarregar e transferir o produto aprovado com segurança.
O que a FAT deve comprovar para máquinas de torção?
A FAT deve comprovar a rota do produto acordada, não apenas a rotação. As evidências aceitas devem conectar os pacotes de entrada identificados e os materiais às configurações da máquina, um carretel de saída rastreável, medições do produto, testes de proteção e a configuração assinada.
Construa a matriz FAT enquanto a cotação ainda estiver sendo comparada. Isso evita substituições de última hora de materiais, carretéis, ferramentas ou instrumentos. Selecione amostras que representem o risco real do comprador: o fio de entrada mais fino, o produto maior ou mais exigente, o passo mais curto ou crítico, geometria moldada ou compactada, transição de pacote e qualquer condição que altere a tensão ou a carga.
| Evidência FAT | O que o registro deve conter | Por que o comprador precisa disso |
|---|---|---|
| Correspondência da configuração | Seções da máquina, número e tamanho dos fusos, acionamentos, capstan, enroladora, ferramentas, emaranhadores, proteções e versão do software/receita | Comprova que a máquina testada é a máquina comprada |
| Rastreabilidade da entrada | Material, dimensões e contagem do fio/núcleo, desenhos de carretel, estado do pacote e fonte | Impede que uma entrada substituta fácil oculte a carga de produção |
| Torção e direção | Valor definido, medição real, método, comprimento da amostra, direção S/Z e camada | Conecta a configuração à saída real torcida |
| Geometria e testes de produto | Diâmetro, redondeza ou geometria formatada, evidência de compactação/formação, superfície e testes elétricos ou de cabo aplicáveis | Mostra se a saída é utilizável e atende à base acordada |
| Comportamento de tensão e pacote | Inicialização, funcionamento estável, redução de velocidade, parada, construção do carretel e condição representativa de vazio-para-cheio ou simulação acordada | Revela instabilidades ocultas por uma demonstração curta e constante |
| Proteções e falhas | Guarda/intertravamento, parada de emergência, quebra de fio, frenagem, comportamento de redefinição e reinício controlados conforme fornecido | Confirma as funções de proteção e a resposta a falhas |
| Documentos e itens em aberto | Desenhos, manuais, listas de peças, configurações, resultados brutos, amostras, desvios, proprietário e data de fechamento | Torna a aceitação auditável após a entrega |
Evidência a solicitar: Mantenha os desenhos aprovados de entrada e saída, layout da máquina, lista de configuração, configurações, medições brutas, identidade da amostra, fotografias ou registros de funcionamento não editados, resultados de proteção e uma lista datada de itens em aberto. Se um resultado se aplicar apenas a um produto ou condição de operação, rotule esse limite no relatório FAT.
Erros comuns: FAT utiliza fio não identificado, um carretel diferente, um passo mais longo e mais fácil, uma bobina parcialmente cheia ou um produto fora do plano de lançamento do comprador. Outra falha é aceitar o passo calculado, valores exibidos ou um vídeo curto sem medir o fio real e manter o resultado.
Choose the representative FAT product from the confirmed specification, required lay range, tension requirement and payoff/take-up reel sizes. Include the product condition that exercises the agreed limits and retain the actual lay and tension evidence. Passing one easier sample proves that sample only; it does not validate every product in the proposed range.
Como o HONGKAI Estrutura uma Comparação Específica do Projeto?
O HONGKAI estrutura a consulta como uma comparação produto-processo, distinguindo então as famílias de referência atuais do HONGKAI de equipamentos especializados que exigem uma configuração específica do projeto. A proposta deve manter visíveis a fonte, a responsabilidade, as exclusões e a base de aceitação.
O escopo atual de equipamentos do HONGKAI distingue máquinas principais fabricadas pela HONGKAI de processos especializados que podem ser integrados por fabricantes qualificados. Desenho, torção, encaracolamento e blindagem caem no grupo de processos especializados no Visão geral do escopo do projeto HONGKAI. Isso significa que o comprador deve esperar um escopo de projeto coordenado, enquanto a responsabilidade exata e a fonte de cada máquina devem permanecer visíveis na cotação.
Para uma consulta de gaiola ou arco, o HONGKAI pode começar com as famílias de produtos atuais e depois reemitir a aplicação exata, modelo, faixa e interfaces para o projeto. Para uma consulta de torcedor rígido, este rascunho não afirma que um modelo específico de HONGKAI, arranjo de bobina, velocidade, faixa de condutor ou sistema de carregamento já esteja aprovado. Esses detalhes devem ser confirmados contra o portfólio de produtos e a configuração especializada selecionada.
O comprador deve enviar uma matriz de produto antes de solicitar uma comparação comercial:
| Campo obrigatório | Buyer input |
|---|---|
| Finished product | Desenho do condutor/cabo, dever e norma aplicável |
| Individual elements | Material, revestimento, diâmetro, contagem, isolamento e sensibilidade à torção |
| Strand geometry | Diâmetro/forma final, requisito de compactação ou setor, sequência das camadas |
| Lay | Valor ou intervalo, direção S/Z, tolerância e método de medição |
| Packages | Cada diagrama de carretel de descarga e alimentação, massa e método de carregamento |
| Adições de processo | Unidades de ligação, fita, bloqueio de água, pré-formação, pós-formação, compactação ou medição |
| Interfaces de fábrica | Energia, fundação, proteção, elevação, corredor e transferência a jusante |
| Aceitação | FAT amostras, condições de operação, testes de produto, salvaguardas e registros retidos |
O que perguntar: Exija que a proposta de HONGKAI especifique o mecanismo selecionado, por que ele corresponde a cada produto de lançamento, quais produtos estão excluídos, quais valores ainda precisam ser confirmados e quais equipamentos especializados são integrados em vez de fabricados diretamente por HONGKAI. Isso cria uma comparação técnica mais clara do que três tabelas de catálogo com definições diferentes.
Nota: A compra correta é a configuração verificada mais restrita que abrange o portfólio de produtos aprovados, as interfaces de fábrica e as evidências de aceitação. Categoria da máquina, diâmetro máximo e velocidade máxima são rótulos de triagem—não a decisão final.
-
IEC, “IEC 60228:2023 — Conductors of insulated cables,” official publication record. ↩
-
MFL GROUP, “Wire & Cable Machinery Catalogue,” bow skip stranding-machine application and backtwist information. ↩
-
SETIC & POURTIER, “Group Twinners,” official LAN cable equipment page. ↩
-
MFL GROUP, “Wire & Cable Machinery Solutions,” official product-family page listing CES and RCS rigid-cage conductor and screening routes. ↩
-
IEC, “IEC 60204-1:2016+AMD1:2021 — Safety of machinery — Electrical equipment of machines — Part 1: General requirements,” official publication record. ↩
-
ISO, “ISO 12100:2010 — Safety of machinery — General principles for design — Risk assessment and risk reduction,” official publication record. ↩



