


공장 주인, 생산 관리자 또는 기술 구매자는 어떤 회전 시스템이 승인된 도체 또는 케이블 코어를 생산할 수 있는지 결정해야 합니다. 카탈로그 이름이 가장 빠르게 들리는지가 아니라, 이 선택은 입력 패키지, 비틀림 특성, 레이 제어, 로딩, 바닥 인터페이스, 공구 및 공장 수락 시 요구되는 증거에 영향을 미칩니다.
케이지, 보우 및 고정식 스트랜딩 기계는 교환 가능한 모델 계층이 아닙니다. 완성된 제품 구조부터 시작하여, 스트랜딩되는 요소, 개선선 또는 코어 패키지, 요구되는 레이, 압축 또는 백투위스트 특성, 테이크업 패키지 및 수락 테스트를 검증된 기계 구성과 매칭하십시오.
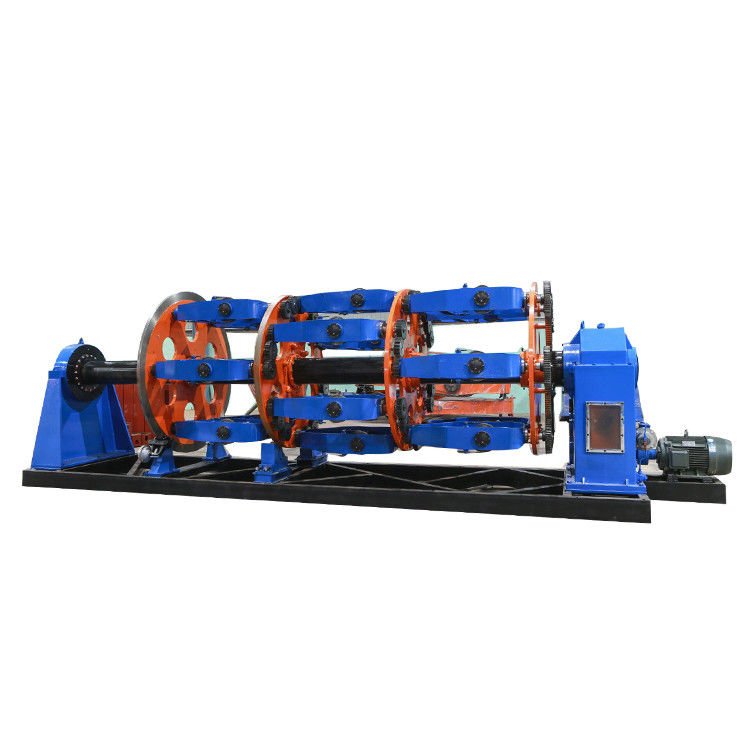
실제 HONGKAI 케이지/행성식 스트랜딩 기계 참조. 최종 케이지 배열, 볼빈 수, 패키지 크기 및 적용 분야는 프로젝트에 따라 확인되어야 합니다.
이 가이드는 “행성식 케이지”, “보우”, “고정식”을 세 가지 비교 경로로 사용합니다. 공급업체의 용어는 일관되지 않습니다. 고정식 스트랜더는 또한 케이지 유형 기계이며, 단지 “케이지 스트랜더”라고 레이블된 페이지는 행성식, 고정식 또는 프로젝트 특화 배열을 설명할 수 있습니다. 따라서 구매 사양은 카테고리 이름에만 의존하지 않고 메커니즘과 제품 용도를 명확히 기술해야 합니다.
기계 이름만으로는 충분하지 않은 이유는 무엇인가?
세 가지 이름은 회전 구조를 설명할 뿐 완전한 생산 능력을 나타내지 않습니다. 타당한 선택을 위해서는 스트랜딩되는 요소, 그 구조, 입력 패키지, 출력 패키지, 레이, 방향, 장력 특성, 공구 및 하류 공정이 필요합니다.
동일한 공장은 무도체, 절연 코어, 케이블 레이업, 스크리닝, 갑옷 또는 기타 프로젝트 특화 작업에 스트랜딩 장비를 사용할 수 있습니다. 이러한 용도는 명목상 완성 직경이 겹치더라도 서로 다른 요구 사항을 부과합니다. 무도체 원선과 절연 코어의 레이업 그룹은 둘 다 “스트랜드”라고 불리기 때문에 하나의 기계에 할당되어서는 안 됩니다.”
첫 번째 도면은 승인된 도체 또는 케이블 구조여야 합니다. 도체의 경우, 재질, 개선선 수 및 직경, 명목 단면적, 완성 형상, 압축 또는 세그먼트 요구 사항, 레이 및 방향을 정의하십시오. 절연 코어 또는 케이블 요소의 경우, 요소 직경, 강성, 허용 비틀림, 색상 순서, 필러 또는 바인더 요구 사항 및 하류 쉬스 또는 갑옷 경로를 추가하십시오.
IEC 60228:2023 이 표는 전력 케이블 및 코드에 사용되는 여러 종류의 도체에 대한 명목 단면적, 선수 및 선경, 저항 값을 포함합니다. IEC 기록은 또한 적용 가능성은 관련 케이블 표준에 따라 달라지며 일반적으로 완성된 케이블 내의 도체에 관련된 것임을 설명합니다.1 따라서 기계 견적은 표준 번호를 장비 적합성의 증거로 처리하는 대신 스트랜딩 공정을 완성된 제품 사양과 연결해야 합니다.
흔한 실수: 공급업체는 완성된 케이블 이름, 완성 외경 또는 도체 단면적만을 받고 스트랜드 구조를 알기 전에 기계를 선택합니다. 또 다른 흔한 오류는 실제 레이, 패키지 상태, 선 조건 및 안정적인 제품 결과를 확인하지 않고 최대 회전 속도만 비교하는 것입니다.
케이지, 보우 및 고정식 스트랜딩 기계는 어떻게 비교되는가?
동일한 치수 매트릭스를 사용하여 경로를 좁힌 후, 프로젝트 특화 운영 창을 요청하십시오. 아래 표는 선별 도구일 뿐, 서명된 기계 사양 또는 FAT 계획을 대체하지 않습니다.
| 비교 기준 | 행성식 케이지 경로 | 보우 경로 | 고정식 스트랜더 경로 |
|---|---|---|---|
| 회전 개념 | 볼빈은 회전하는 케이지에 장착된 크래들에 위치하며, 행성식 구조는 요소 방향 또는 백투위스트를 제어할 수 있습니다 | 회전하는 보우 요소가 스트랜드를 부여하며, 보우-스킵 구성을 사용하면 제어된 백트위스트가 포함될 수 있습니다. | 패오프 볼빈은 로터와 함께 회전하는 고정 캐들에 장착되며, 일반적으로 행성식 백트위스트 없이 회전합니다. |
| 첫 번째 적용 질문 | 제품에 절연 코어, 형상 요소 또는 방향 또는 토션을 제어해야 하는 기타 입력물이 포함되어 있습니까? | 확인된 보우 모델은 백트위스트 동작, 레이 및 패키지를 포함하여 정확한 도체, 절연 케이블 레이업 또는 스트랜드 용도를 커버합니까? | 용도는 강성 로터 구조에 적합한 전력 도체, 공중 도체, 차폐 층 또는 다른 구조입니까? |
| 입력 패키지 질문 | 필요한 볼빈 수, 치수 및 질량, 그리고 캐들/백트위스트 구조는 무엇입니까? | 입력 패키지는 어디에 있으며, 어떻게 적재되며, 필요한 조건에서 검증된 패키지 크기는 무엇입니까? | 각 제품 층에 필요한 볼빈 직경, 적재 시스템, 케이지 단면 및 도선 수는 무엇입니까? |
| 제품 증거 | 요소 방향, 레이, 코어 기하학, 바인더 동작 및 리ール 구조 | 레이, 도체 기하학, 장력 동작, 표면 상태 및 리ール 구조 | 레이, 도체 기하학, 압축 또는 성형 결과, 전기 테스트 기준 및 리ール 구조 |
| 주요 선택 리스크 | “케이지가 행성식 또는 강성 동작을 명시하지 않고 수용됩니다. | 카탈로그 속도가 모든 레이와 도체에 대한 안정적인 생산 증거로 간주됩니다. | 가장 작은 제품, 적재 방법 및 필요한 툴링을 증명하지 않고도 큰 로터 용량을 구매합니다. |
| 구성 상태 | 볼빈 수, 백트위스트 비율, 바인더, 캡스탄 및 테이크업은 프로젝트별로 유지됩니다. | HONGKAI의 실시간 모델 테이블은 초기 스크리닝 참조용일 뿐이며, 정확한 범위는 재발행되어야 합니다. | 이 제품에 대해 승인된 유니버설 리지드 스트랜더 테이블이 HONGKAI에 없습니다. 전체 범위는 프로젝트별로 확인해야 합니다. |
그만큼 HONGKAI 케이지 스트랜딩 기계 페이지 케이지 배열은 볼빈 수량, 스트랜딩 직경 및 지지 형태에 따라 달라짐을 보여줍니다. 이러한 변동은 카테고리 이름보다 구매자에게 더 유용합니다. 즉, 케이지 블록, 패키지 및 제품 윈도우는 함께 구성되어야 함을 입증합니다.
그만큼 HONGKAI 보우형 스트랜딩 기계 페이지 마찬가지로 입력선 범위, 완성 도체 범위, 레이 윈도우 및 기계 속도에 따라 모델을 구분합니다. 공개된 값은 기술적 논의의 출발점이 될 수 있으나, 본 문서는 이를 보편적 기능으로 반복하지 않습니다. 최종 제안서는 인용된 각 값이 정확한 모델, 제품, 패키지, 레이 및 테스트 조건에서 지원됨을 명시해야 합니다.
보우는 단순히 미세선만을 의미하지 않습니다. 공식적인 MFL GROUP 보우-스킵 기계 카탈로그는 무도체, 알루미늄 및 알루미늄 합금 도체, 절연 케이블 레이업 및 강선에 대한 백투위스트 구성 방식을 설명합니다.2 이것은 카테고리 수준의 적용을 확립할 뿐, HONGKAI 모델 보증이 아닙니다. 정확한 작업 조건은 검증된 제안서 및 제품 테스트를 통해 확인되어야 합니다.
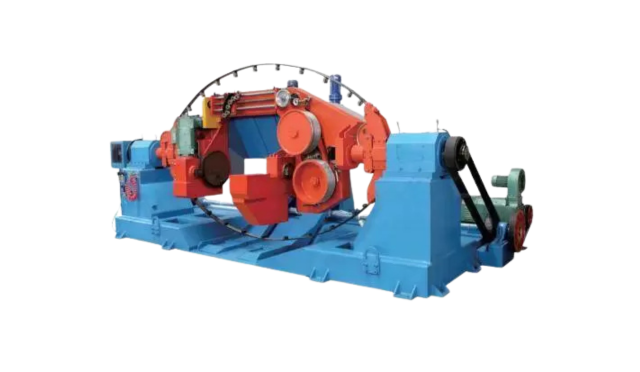
실제 HONGKAI 보우형 스트랜딩 기계 참조 사례. 정확한 모델, 선재 범위, 레이, 패키지 및 제공된 제어 장치는 프로젝트 확인이 필요합니다.
참고: “케이지”와 “리지드”는 항상 상호 배타적인 판매 카테고리는 아닙니다. 볼빈 크래들가 백투위스트를 지지하는지, 케이지와 함께 고정 회전하는지, 또는 다른 구조를 사용하는지 명시하는 레이아웃 및 메커니즘 설명을 요구하세요.
어떤 제품 입력이 경로를 결정합니까?
다섯 가지 연결된 입력이 경로를 결정합니다: 완성 구조, 개별 요소, 레이 및 방향, 패키지 인터페이스, 그리고 요구되는 증명입니다. 어느 한 그룹의 값이 누락되면 선택된 스트랜딩 기계가 변경되거나, 그 기계가 주장하는 작동 범위가 사용 불가능해질 수 있습니다.
완성 구조 및 스트랜드 작업
각 출시 제품을 별도로 나열하세요. 각 제품에 대해 기계가 무도체, 압축 또는 형상 도체, 레이업된 케이블 코어, 스크린, 방호층 또는 기타 정의된 중간 제품을 생산하는지 명시하세요. 해당 케이블 도면 및 완성 제품 표준을 추가하세요. 미래 제품을 하나의 지원되지 않는 “최대 범위”로 합치지 마세요.”
개별 선재, 코어 또는 케이블 요소
재질, 코팅, 직경, 개수, 표면 조건, 강성 및 허용 토션을 정의하세요. 절연 코어의 경우 절연 외경 및 공차를 포함하세요. 무도체의 경우 입력 선재 상태 및 성형 또는 압축 요구사항을 포함하세요. 제품에 충전재, 바인더, 테이프 또는 수분 차단 요소가 사용되는 경우, 그 위치와 공급 패키지를 표시하세요.
레이, 방향 및 층 순서
제품 및 층별로 필요한 레이 또는 레이 범위를 S 또는 Z 방향과 측정 방법으로 기술하세요. 교대 층, 동심 구조, 세터 형성, 사전 성형 또는 사후 성형이 필요한지 명시하세요. 명목상 피치 범위만으로는 요청된 작동 조건에서 제품 결과를 유지할 수 있는지 증명할 수 없습니다.
공급 및 수취 패키지
모든 입력 및 출력 리ール에 대해 도면 또는 검증된 치수를 제공하세요: 플랜지 직경, 배럴 직경, 트래버스 폭, 중심 구멍 또는 핀틀 인터페이스, 승인된 질량 및 리프팅 방법. 샤프트 있음 또는 샤프트 없음 로딩, 트롤리, 크레인 또는 유압 보조, 통로 및 서비스 접근을 명시하세요. 리ール 직경만으로는 패키지가 올바르게 로딩, 클램핑, 브레이크 및 트래버스될 수 있는지 증명할 수 없습니다.
수락 기준
각 제품을 대표적인 샘플, 기계 레시피 또는 기어 설정, 테스트 방법, 장비, 통과 한계 및 보관 기록과 연결하세요. 스트랜딩 단계에서 수행되는 검사와 완성 도체 또는 케이블에서만 유효한 검사가 무엇인지 정의하세요. 무하중 회전 테스트는 조립 검사일 뿐, 제품 수락이 아닙니다.
Keep the stranding route provisional when an enquiry says only “stranding machine.” First define the outside diameter of each wire, core or cable element before stranding, the required finished outside diameter, the number of elements and the complete product specification. Required lay and payoff/take-up reel details can then narrow the candidate machine, but they do not replace the approved construction drawing.
Do not require planetary backtwist solely because the inputs are copper-wire subunits; first confirm whether the construction imposes an orientation or torsion condition. Where a plastic optical loose-tube construction needs relief from accumulated twist, bending or overlap, an alternating-direction SZ route may be considered. LAN cable machinery is also product-specific: an official SETIC equipment page lists non-backtwist, single-backtwist and triple-twist solutions for LAN applications.3 재료명만으로는 메커니즘을 결정할 수 없으며, 케이블 구조, 허용 가능한 토션 및 요구되는 전송 결과를 확인해야 합니다.
결정 기준: 공급업체가 다섯 개 그룹을 하나의 서명된 구성과 FAT 매트릭스에 매핑할 수 없는 경우, 경로를 잠정적으로 유지하십시오. 누락된 결정을 채우기 위해 최대 직경이나 최고 등록 속도를 사용하지 마십시오.
구매자는 어떻게 단계별로 경로를 선택해야 합니까?
상업적 제안을 비교하기 전에 호환되지 않는 경로를 제거하십시오. 제품을 승인하고 모든 입력을 정의하며 회전 메커니즘을 작업 조건에 맞추고 운영 창에 필요한 증명을 합의하십시오.
-
제품 — 정확한 출력명을 명시하십시오. 도면, 구조 작업, 적용 표준을 승인하고 실제 범위에 속하는 제품과 향후 제품을 출시하십시오.
-
요소 — 모든 입력을 정의하십시오. 개별 와이어 또는 코어, 재질, 직경, 개수, 토션 민감도, 바인더, 공구 및 입고 패키지를 나열하십시오.
-
메커니즘 — 회전을 작업 조건에 맞추십시오. 확인된 구조에 적합한 기술적 방법으로 계획형 케이지 배열, 백트위스트 제어, 또는 강성 로터 중 어느 것을 선택할지 결정하십시오.
-
증거 — 작동 창을 입증하십시오. 모델 승인 전에 리ール, 레이, 작동 조건, 샘플, 시험, 안전 장치 및 기록을 확정하십시오.
다음 경로 논리를 첫 번째 기술적 필터로 사용하십시오:
- 절연 코어 또는 형상 케이블 요소가 제어된 방향을 유지해야 하는 경우, 행성 케이지 배열을 검토하고 필요한 백트위스트 동작을 명시하십시오.
- 확인된 제품이 벌크 도체, 절연 케이블 레이업 작업 또는 검증된 보우 모델로 덮인 스트랜드인 경우, 보우 로딩, 백트위스트 동작, 레이, 장력, 표면 상태 및 안정적인 제품 증거를 비교하십시오.
- 제품이 전력 도체, 공중 도체, 스크린 또는 강성 로터에 적합한 기타 작업인 경우, 강성 케이지 섹션, 볼빈 로딩, 압축/성형 도구, 캡스탄 및 테이크업을 하나의 라인으로 검토하십시오. 공식 강성 케이지 장비 정보는 공중, 해저 및 풍력 케이블 응용 분야에서 도체 및 스크린 작업에 대해 별도의 구성을 보여줍니다.4
- 작업이 미세한 와이어를 유연한 도체로 뭉치는 것만을 목표로 한다면, 케이지, 보우 또는 강성 라인이 필요한 것으로 가정하기 전에 와이어 뭉치기 기계를 비교하십시오. HONGKAI’s 와이어 뭉치기 기계 선택 가이드 해당 별도 경로에 대한 도체, 레이, 리ール, 장력 및 FAT 입력을 설명합니다.
이 필터 이후에도 경로는 변경될 수 있습니다. 구매자는 가장 작은 구조와 가장 큰 구조가 실용적인 작동 창을 공유하지 않아 하나의 제품 가족에 두 대의 기계가 필요하다는 것을 발견할 수 있습니다. 대안은 자동으로 하나의 과대규모 기계가 아닙니다. 공장은 교체 시간, 입력 패키지, 안정적인 작동 증거, 플로어 처리 및 향후 제품 볼륨을 비교해야 합니다.
Add cage positions only when the buyer’s actual element counts, product range and reel sizes map to them. For example, list a future concentric-cable family by real construction and required number of elements before adding extra bobbin positions. “More positions for expansion” is not enough without a product matrix that shows where those positions will be used.
적신호: 제안서가 기계를 “다목적”이라고 부르지만 제외된 제품을 명시하지 않음; 레이아웃에 로딩 또는 서비스 영역이 누락됨; 보우 기계가 최대 속도만으로 선택됨; 또는 강성 기계가 출시 제품보다 더 많은 볼빈을 갖추고 있기 때문에만 선택됨.
어떤 공장 인터페이스가 결정을 변경할 수 있습니까?
선택된 메커니즘은 공장 환경에도 적합해야 합니다. 전원, 기초, 보호 장치, 리ール 이동, 리프팅, 재료 흐름, 작업자 접근 및 하류 패키지가 기술적으로 타당한 기계를 배제할 수 있습니다.
대형 회전 부품은 승인된 기초, 정렬 방법 및 제어된 접근이 필요합니다. 정확한 토목 하중, 설치 허용 오차 및 고정 방법은 선택된 공급업체 도면에서 가져와야 합니다. 다른 모델의 기초 데이터를 복사하거나 전체 기계 치수가 필요한 작동 영역을 정의한다고 가정하지 마십시오.
리ール 로지스틱스는 별도의 레이아웃 검토가 필요합니다. 입고 리ール 보관소에서 각 패요, 로딩 장치 및 여유 공간, 완성된 리ール 제거 경로 및 다음 공정으로의 이동 경로를 표시하십시오. 가장 큰 승인된 패키지와 리프팅 반경을 포함하십시오. 기계 내부에 들어가는 리ール이 문, 통로, 크레인, 트롤리 또는 하류 패요에서 실패할 수 있습니다.
전기 및 안전 범위는 기계별로 명확히 정의되어야 합니다. IEC 60204-1:2016 with Amendment 1:2021 공급 연결로부터 기계의 전기, 전자 및 프로그래머블 전자 장비에 적용됩니다.5 ISO 12100:2010 기계 위험 평가 및 위험 감소를 위한 원칙과 방법론을 제공합니다.6 이 두 참조 문서는 공급된 라인에서 요구하는 정확한 보호장치, 인터록, 비상 정지, 브레이크, 절연, 적재 및 재시동 테스트를 대체할 수 없습니다.
체크리스트:
- ☐ 승인된 전원 공급 장치 및 기계 전기 범위
- ☐ 기초, 고정 및 정렬 도면
- ☐ 보호장치, 접근 제어 및 안전 정지 동작
- ☐ 리ール 적재 장치, 승인된 질량 및 이동 경로
- ☐ 패오프에서 테이크업까지의 재료 흐름 및 서비스 여유 공간
- ☐ 바인더, 테이프, 압축, 성형 및 측정 인터페이스
- ☐ 하류 리ール 호환성 및 처리 방법
- ☐ 당사가 할당한 유틸리티, 문서 및 책임
참고: 기술적으로 정확한 뭉치 헤드만으로는 완전히 사용 가능한 라인을 구성할 수 없습니다. 서명된 범위에는 승인된 제품을 안전하게 로드하고 실행하며 측정하고 정지하고 언로드하며 전달하는 데 필요한 모든 인터페이스가 포함되어야 합니다.
뭉치 기계에 대해 FAT이 입증해야 하는 내용은 무엇입니까?
FAT은 회전만이 아니라 합의된 제품 경로를 입증해야 합니다. 승인된 증거는 식별된 입력 패키지 및 재료를 기계 설정, 추적 가능한 출력 릴, 제품 측정값, 안전 검사 및 서명된 구성과 연결해야 합니다.
견적을 비교하는 동안 FAT 매트릭스를 구축하십시오. 이를 통해 재료, 릴, 공구 또는 장비가 최종 단계에서 대체되는 것을 방지할 수 있습니다. 구매자의 실제 위험을 대표하는 샘플을 선택하십시오: 가장 작은 입력 와이어, 가장 크거나 가장 까다로운 제품, 가장 짧거나 중요한 레이, 형상 또는 압축된 구조, 패키지 전환, 그리고 장력 또는 하중이 변경되는 모든 조건.
| FAT 증거 | 기록에 포함되어야 할 내용 | 구매자가 필요한 이유 |
|---|---|---|
| 구성 일치 | 기계 부위, 볼빈 수 및 크기, 드라이브, 캡스탄, 테이크업, 공구, 바인더, 가드 및 소프트웨어/레시피 버전 | 시험된 기계가 구매한 기계임을 증명합니다 |
| 입력 추적성 | 재료, 와이어/코어 치수 및 개수, 리ール 도면, 포장 상태 및 출처 | 간단한 대체 입력이 생산 의무를 가리지 않도록 방지합니다 |
| 레이 및 방향 | 설정값, 실제 측정값, 방법, 샘플 길이, S/Z 방향 및 층 | 설정을 실제 트위스트 출력과 연결합니다 |
| 기하학 및 제품 테스트 | 직경, 원형도 또는 형상 기하학, 압축/성형 증거, 표면 및 적용 가능한 전기 또는 케이블 테스트 | 출력이 사용 가능하고 합의된 기준을 충족하는지 여부를 보여줍니다 |
| 장력 및 포장 동작 | 시동, 안정적인 운전, 감속, 정지, 리ール 구축 및 대표적인 공백에서 전체 상태 또는 합의된 시뮬레이션 | 짧은 안정된 시연으로 숨겨진 불안정성을 드러냅니다 |
| 안전 장치 및 고장 | 보호장치/인터록, 긴급 정지, 와이어 단선, 브레이크, 제어된 재설정 및 재시작 동작(공급 상태 그대로) | 보호 기능 및 고장 대응을 확인합니다 |
| 문서 및 열린 항목 | 도면, 매뉴얼, 부품 목록, 설정, 원시 결과, 샘플, 편차, 소유자 및 마감일 | 납품 후 수락을 감사 가능하게 문서화합니다 |
요청할 증거: 승인된 입력 및 출력 도면, 기계 배치, 구성 목록, 설정, 원시 측정값, 샘플 식별자, 사진 또는 편집되지 않은 운전 기록, 안전 장치 결과 및 날짜가 기재된 열린 항목 목록을 보관하세요. 결과가 특정 제품 또는 운영 조건에만 적용되는 경우, 해당 경계를 FAT 보고서에 표시하세요.
흔한 실수: FAT은 식별되지 않은 와이어, 다른 릴, 더 길고 쉬운 레이, 부분적으로만 채워진 테이크업 또는 구매자의 출시 계획 외부의 제품을 사용합니다. 또 다른 실패는 계산된 레이, 디스플레이 값 또는 짧은 동영상을 측정 없이 수용하고 실제 뭉치 결과를 보존하지 않는 것입니다.
Choose the representative FAT product from the confirmed specification, required lay range, tension requirement and payoff/take-up reel sizes. Include the product condition that exercises the agreed limits and retain the actual lay and tension evidence. Passing one easier sample proves that sample only; it does not validate every product in the proposed range.
HONGKAI은 프로젝트 특화 비교를 어떻게 정의합니까?
HONGKAI은 문의를 제품 대 공정 비교로 정의하고, 현재의 HONGKAI 참조 가족과 프로젝트 특화 구성이 필요한 전문 장비를 구분합니다. 제안서는 출처, 책임, 제외 사항 및 수락 기준을 명확히 유지해야 합니다.
HONGKAI의 현재 장비 범위는 HONGKAI에서 제조한 핵심 기계와 자격을 갖춘 제조업체에서 통합할 수 있는 전문 공정을 구분합니다. 끌기, 뭉치기, 뭉치기 및 방호는 해당 전문 공정 그룹에 속하며, HONGKAI 프로젝트 범위 개요. 구매자는 하나의 조정된 프로젝트 범위를 기대해야 하지만, 각 기계의 정확한 책임과 출처는 견적에서 명확히 표시되어야 합니다.
케이지 또는 보우 문의의 경우, HONGKAI은 현재 활성 제품 가족에서 시작하여 프로젝트에 대한 정확한 적용, 모델, 범위 및 인터페이스를 재발행할 수 있습니다. 경직형 뭉치기 문의의 경우, 이 초안은 특정 HONGKAI 모델, 볼빈 배열, 속도, 도체 범위 또는 하중 시스템이 이미 승인되었다고 주장하지 않습니다. 이러한 세부 사항은 제품 포트폴리오 및 선택된 전문 구성과 대조하여 확인되어야 합니다.
구매자는 상업적 비교를 요청하기 전에 하나의 제품 매트릭스를 보내야 합니다:
| 필수 항목 | 구매자 입력 |
|---|---|
| 완제품 | 도체/케이블 도면, 사용 조건 및 적용 표준 |
| 개별 요소 | 재질, 코팅, 직경, 수량, 절연 및 비틀림 민감도 |
| 스트랜드 구조 | 완제 직경/형상, 압축 또는 세그먼트 요구사항, 층 순서 |
| 레이 | 값 또는 범위, S/Z 방향, 허용 오차 및 측정 방법 |
| 패키지 | Every payoff and take-up reel drawing, mass and loading method |
| Process additions | Binder, tape, water blocking, preforming, post-forming, compaction or measuring units |
| Factory interfaces | Power, foundation, guarding, lifting, aisle and downstream transfer |
| 수락 | FAT samples, operating conditions, product tests, safeguards and retained records |
What to ask: Require HONGKAI’s proposal to state the selected mechanism, why it matches each launch product, which products are excluded, which values remain to be confirmed and which specialist equipment is integrated rather than manufactured directly by HONGKAI. This creates a clearer technical comparison than three catalog tables with different definitions.
Note: The correct purchase is the narrowest verified configuration that covers the approved product portfolio, factory interfaces and acceptance evidence. Machine category, maximum diameter and maximum speed are screening labels—not the final decision.
-
IEC, “IEC 60228:2023 — Conductors of insulated cables,” 공식 발행 기록.↩
-
MFL GROUP, “와이어 및 케이블 기계 카탈로그,” 보우 스킵 스트랜딩 머신 적용 및 백트위스트 정보.↩
-
SETIC & POURTIER, “Group Twinners,” 공식 LAN 케이블 장비 페이지.↩
-
MFL GROUP, “와이어 및 케이블 기계 솔루션,” 공식 제품군 페이지에서 CES 및 RCS 강성 케이지 도체와 스크리닝 루트를 나열함.↩
-
IEC, “IEC 60204-1:2016+AMD1:2021 — Safety of machinery — Electrical equipment of machines — Part 1: General requirements,” 공식 발행 기록.↩
-
ISO, “ISO 12100:2010 — Safety of machinery — General principles for design — Risk assessment and risk reduction,” 공식 발행 기록.↩



