


광섬유 케이블 공장 주인, 생산 관리자 또는 기술 구매자는 ADSS 케이블 생산 라인을 계획할 때 승인된 케이블 설계를 모든 제조 스테이지에 연결해야 합니다. 실질적인 질문은 공급업체가 “ADSS 라인”을 제공하는지가 아니라, 제안된 공정 경로가 목표 케이블에 필요한 모든 구성 요소, 인터페이스 및 수락 결과를 제어할 수 있는지입니다.
타당한 ADSS 생산 경로는 완성된 케이블 사양에서 시작하여 외부 보호층, 아라미드 강화, 케이블 코어 비틀기, 루즈튜브 형성 및 섬유 준비 단계로 거슬러 올라갑니다. 기존 장비는 재료 처리, 패키지, 장력, 공정 창 및 테스트 증거가 승인된 ADSS 구조와 일치하는 경우에만 범위에 포함될 수 있습니다.
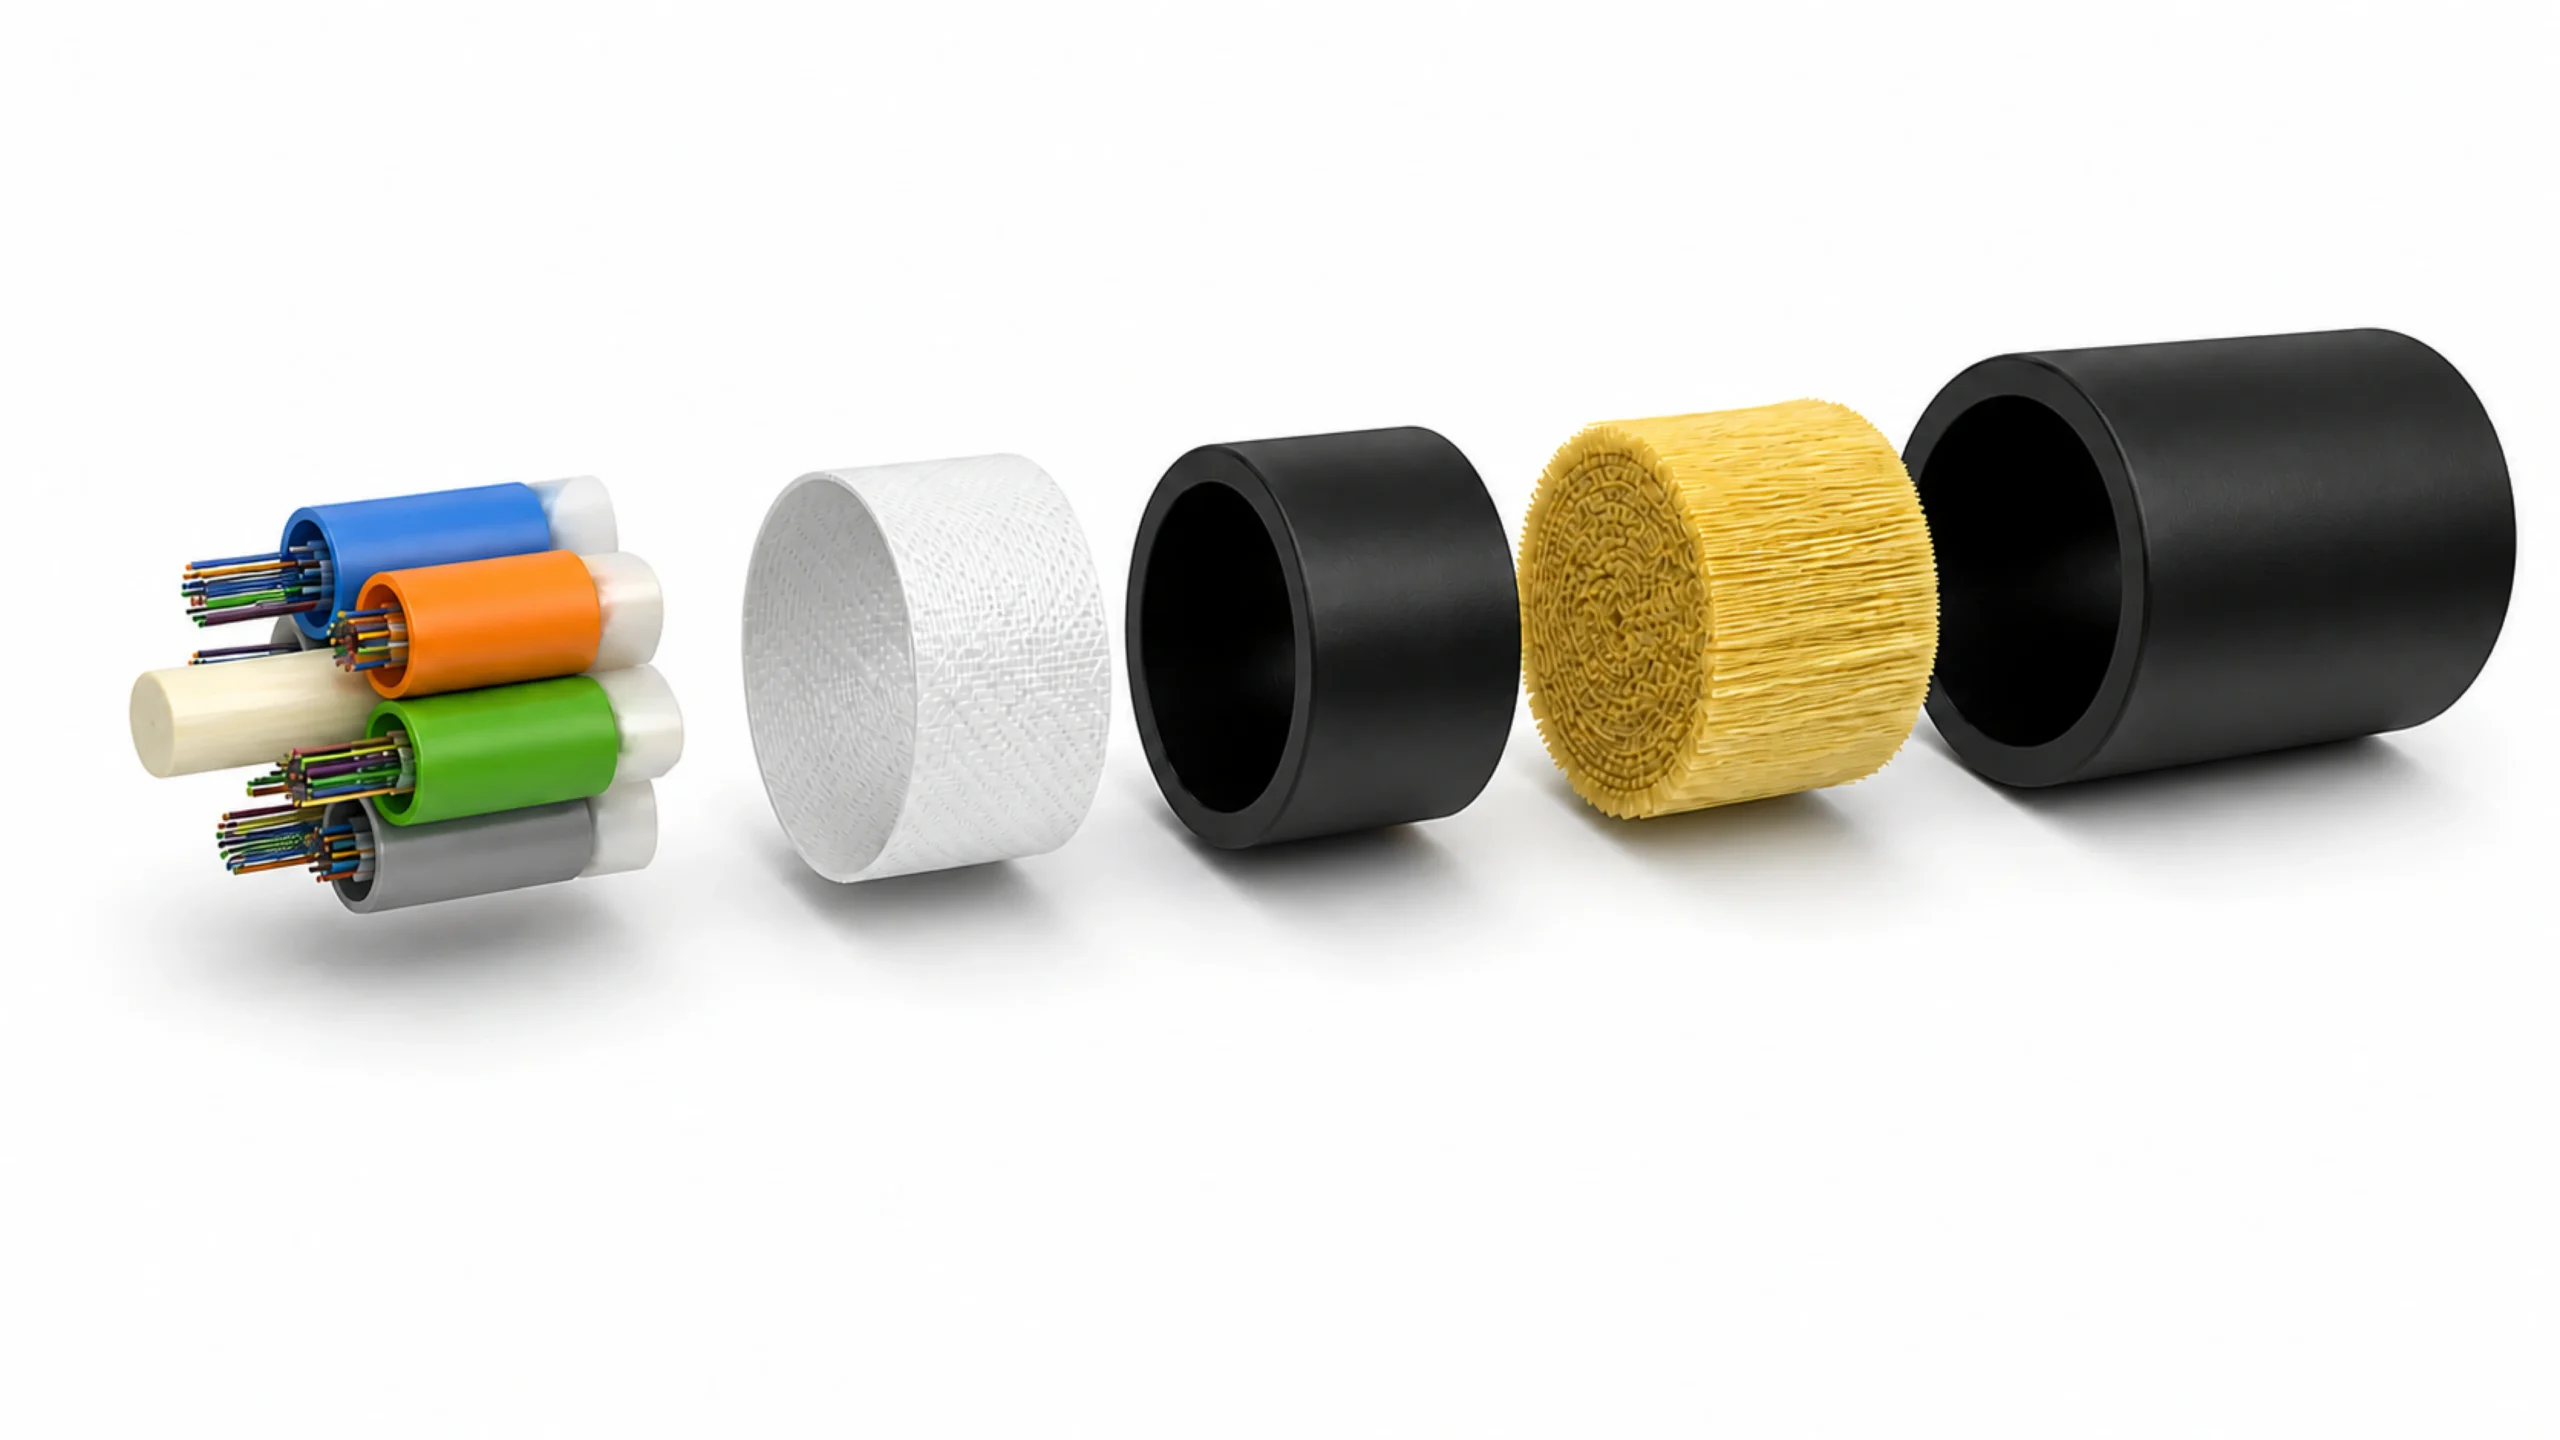
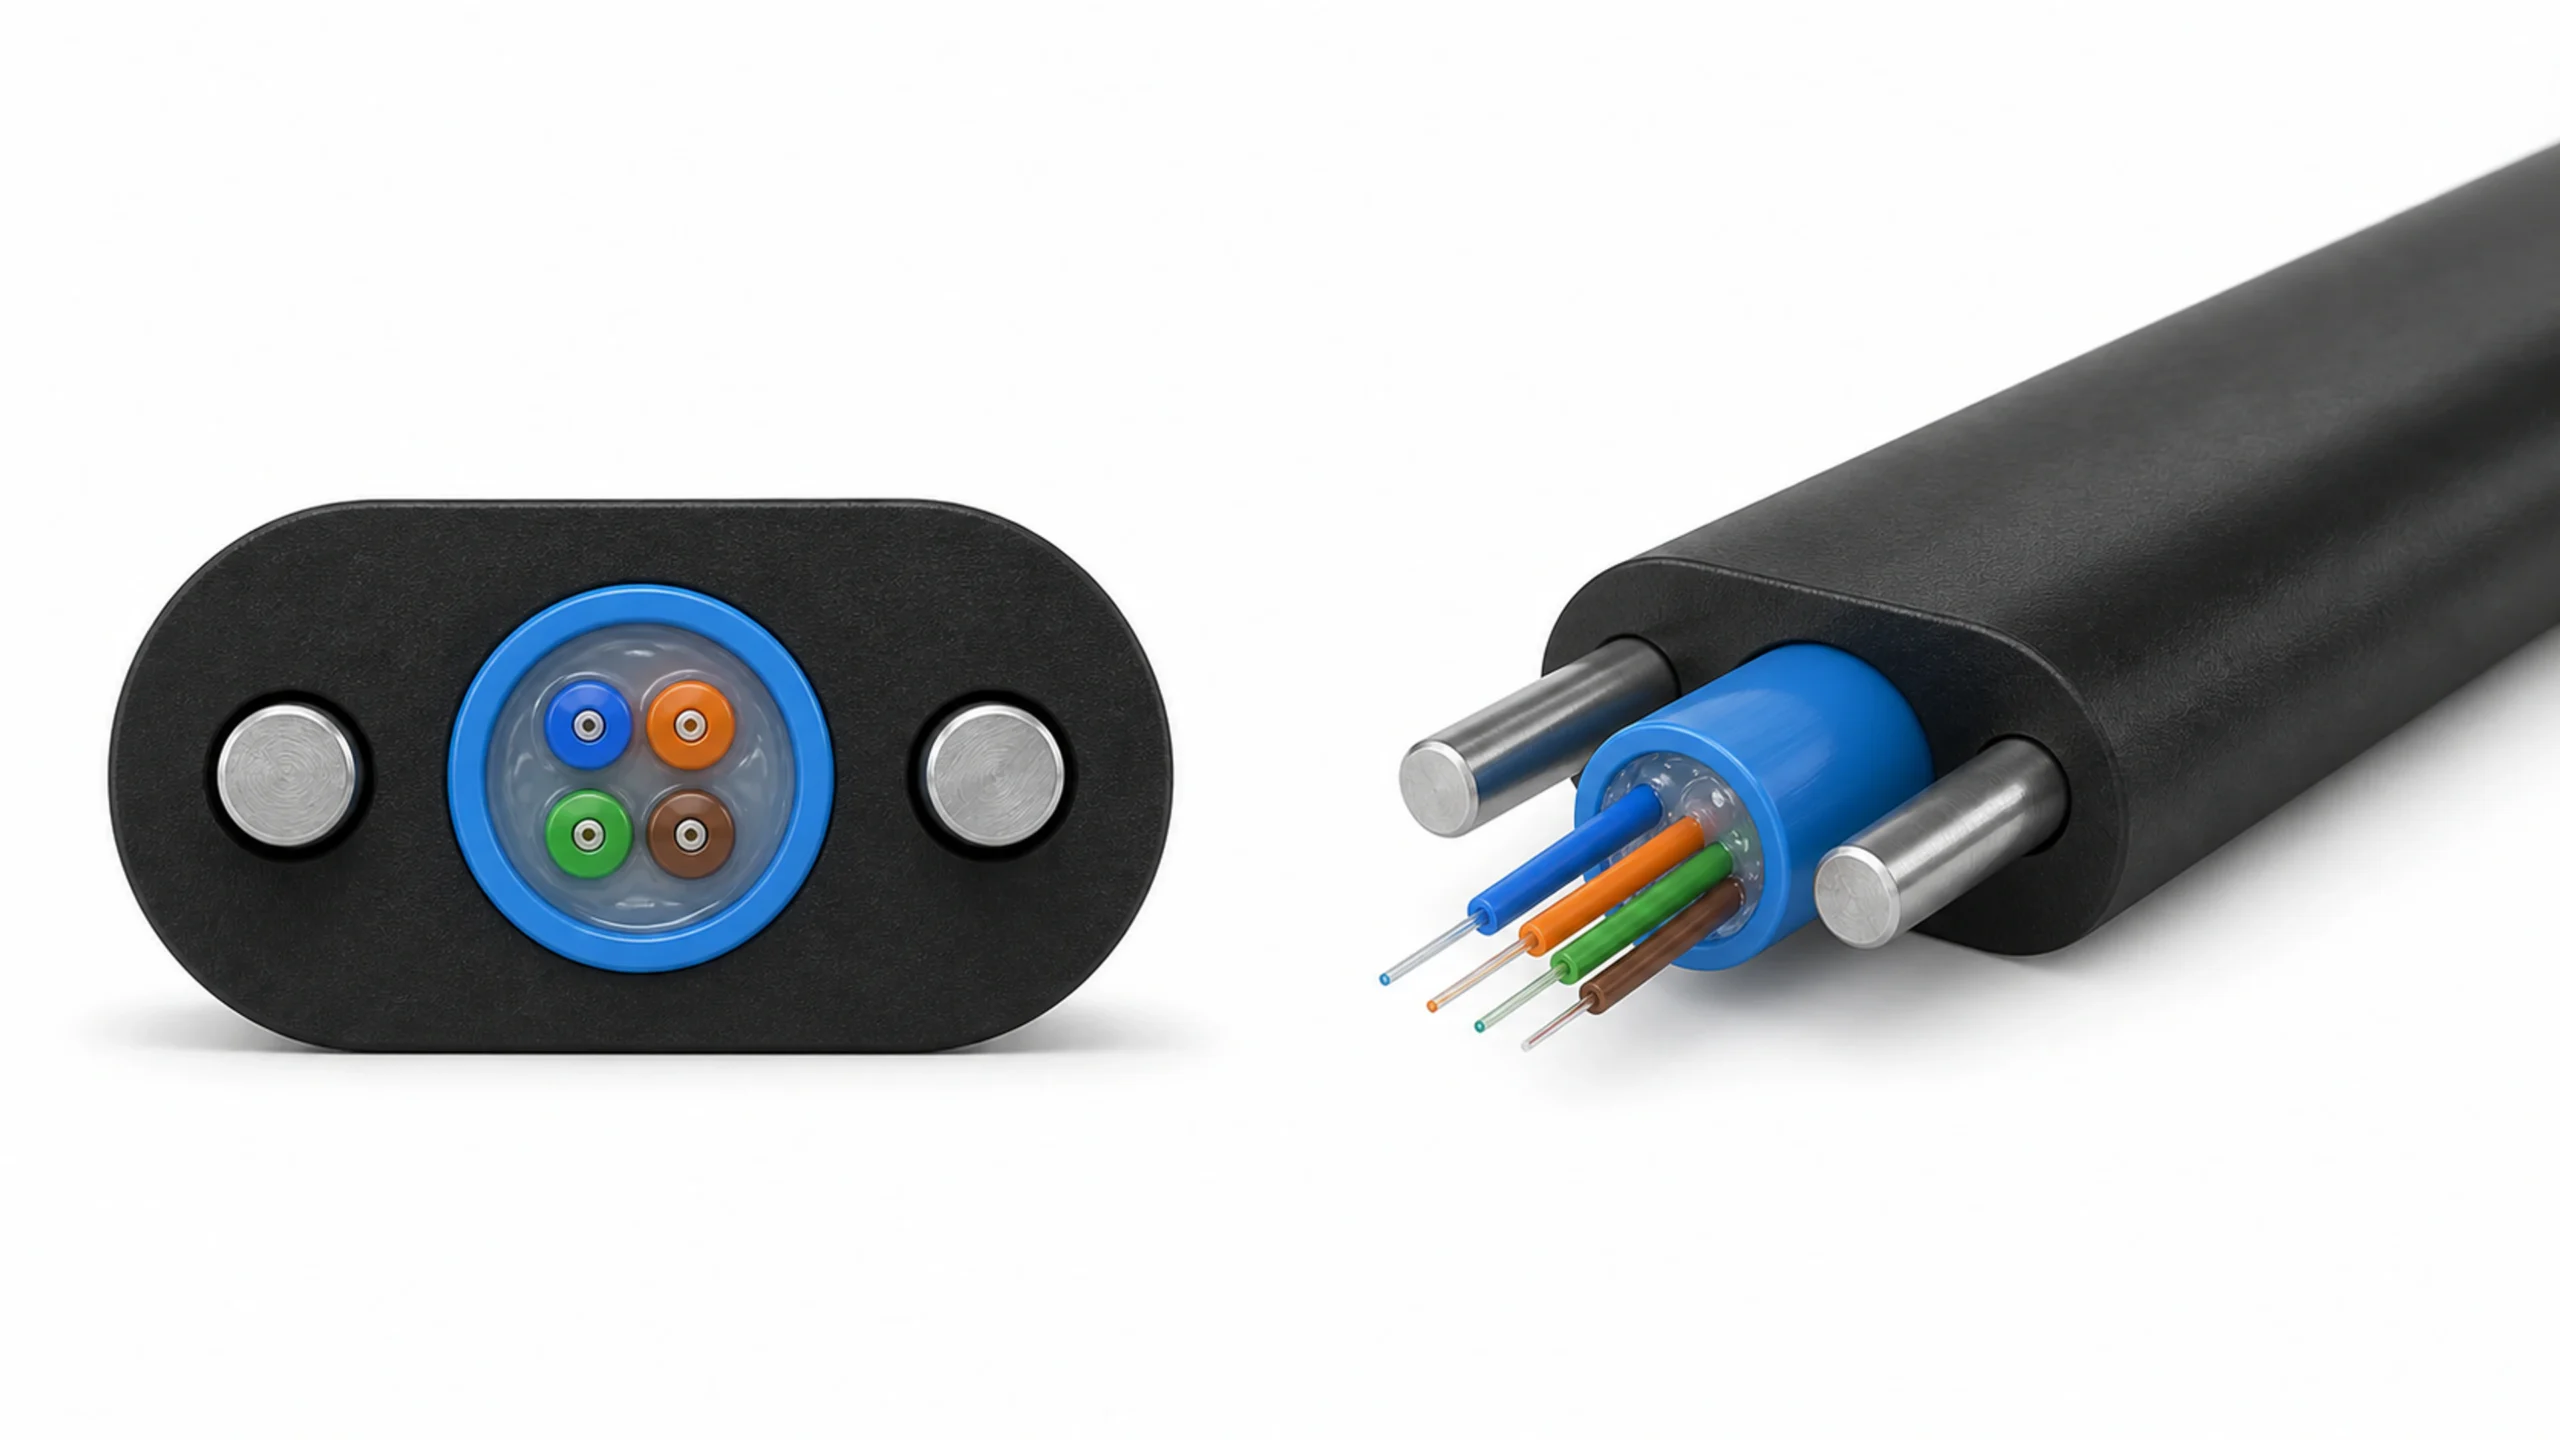
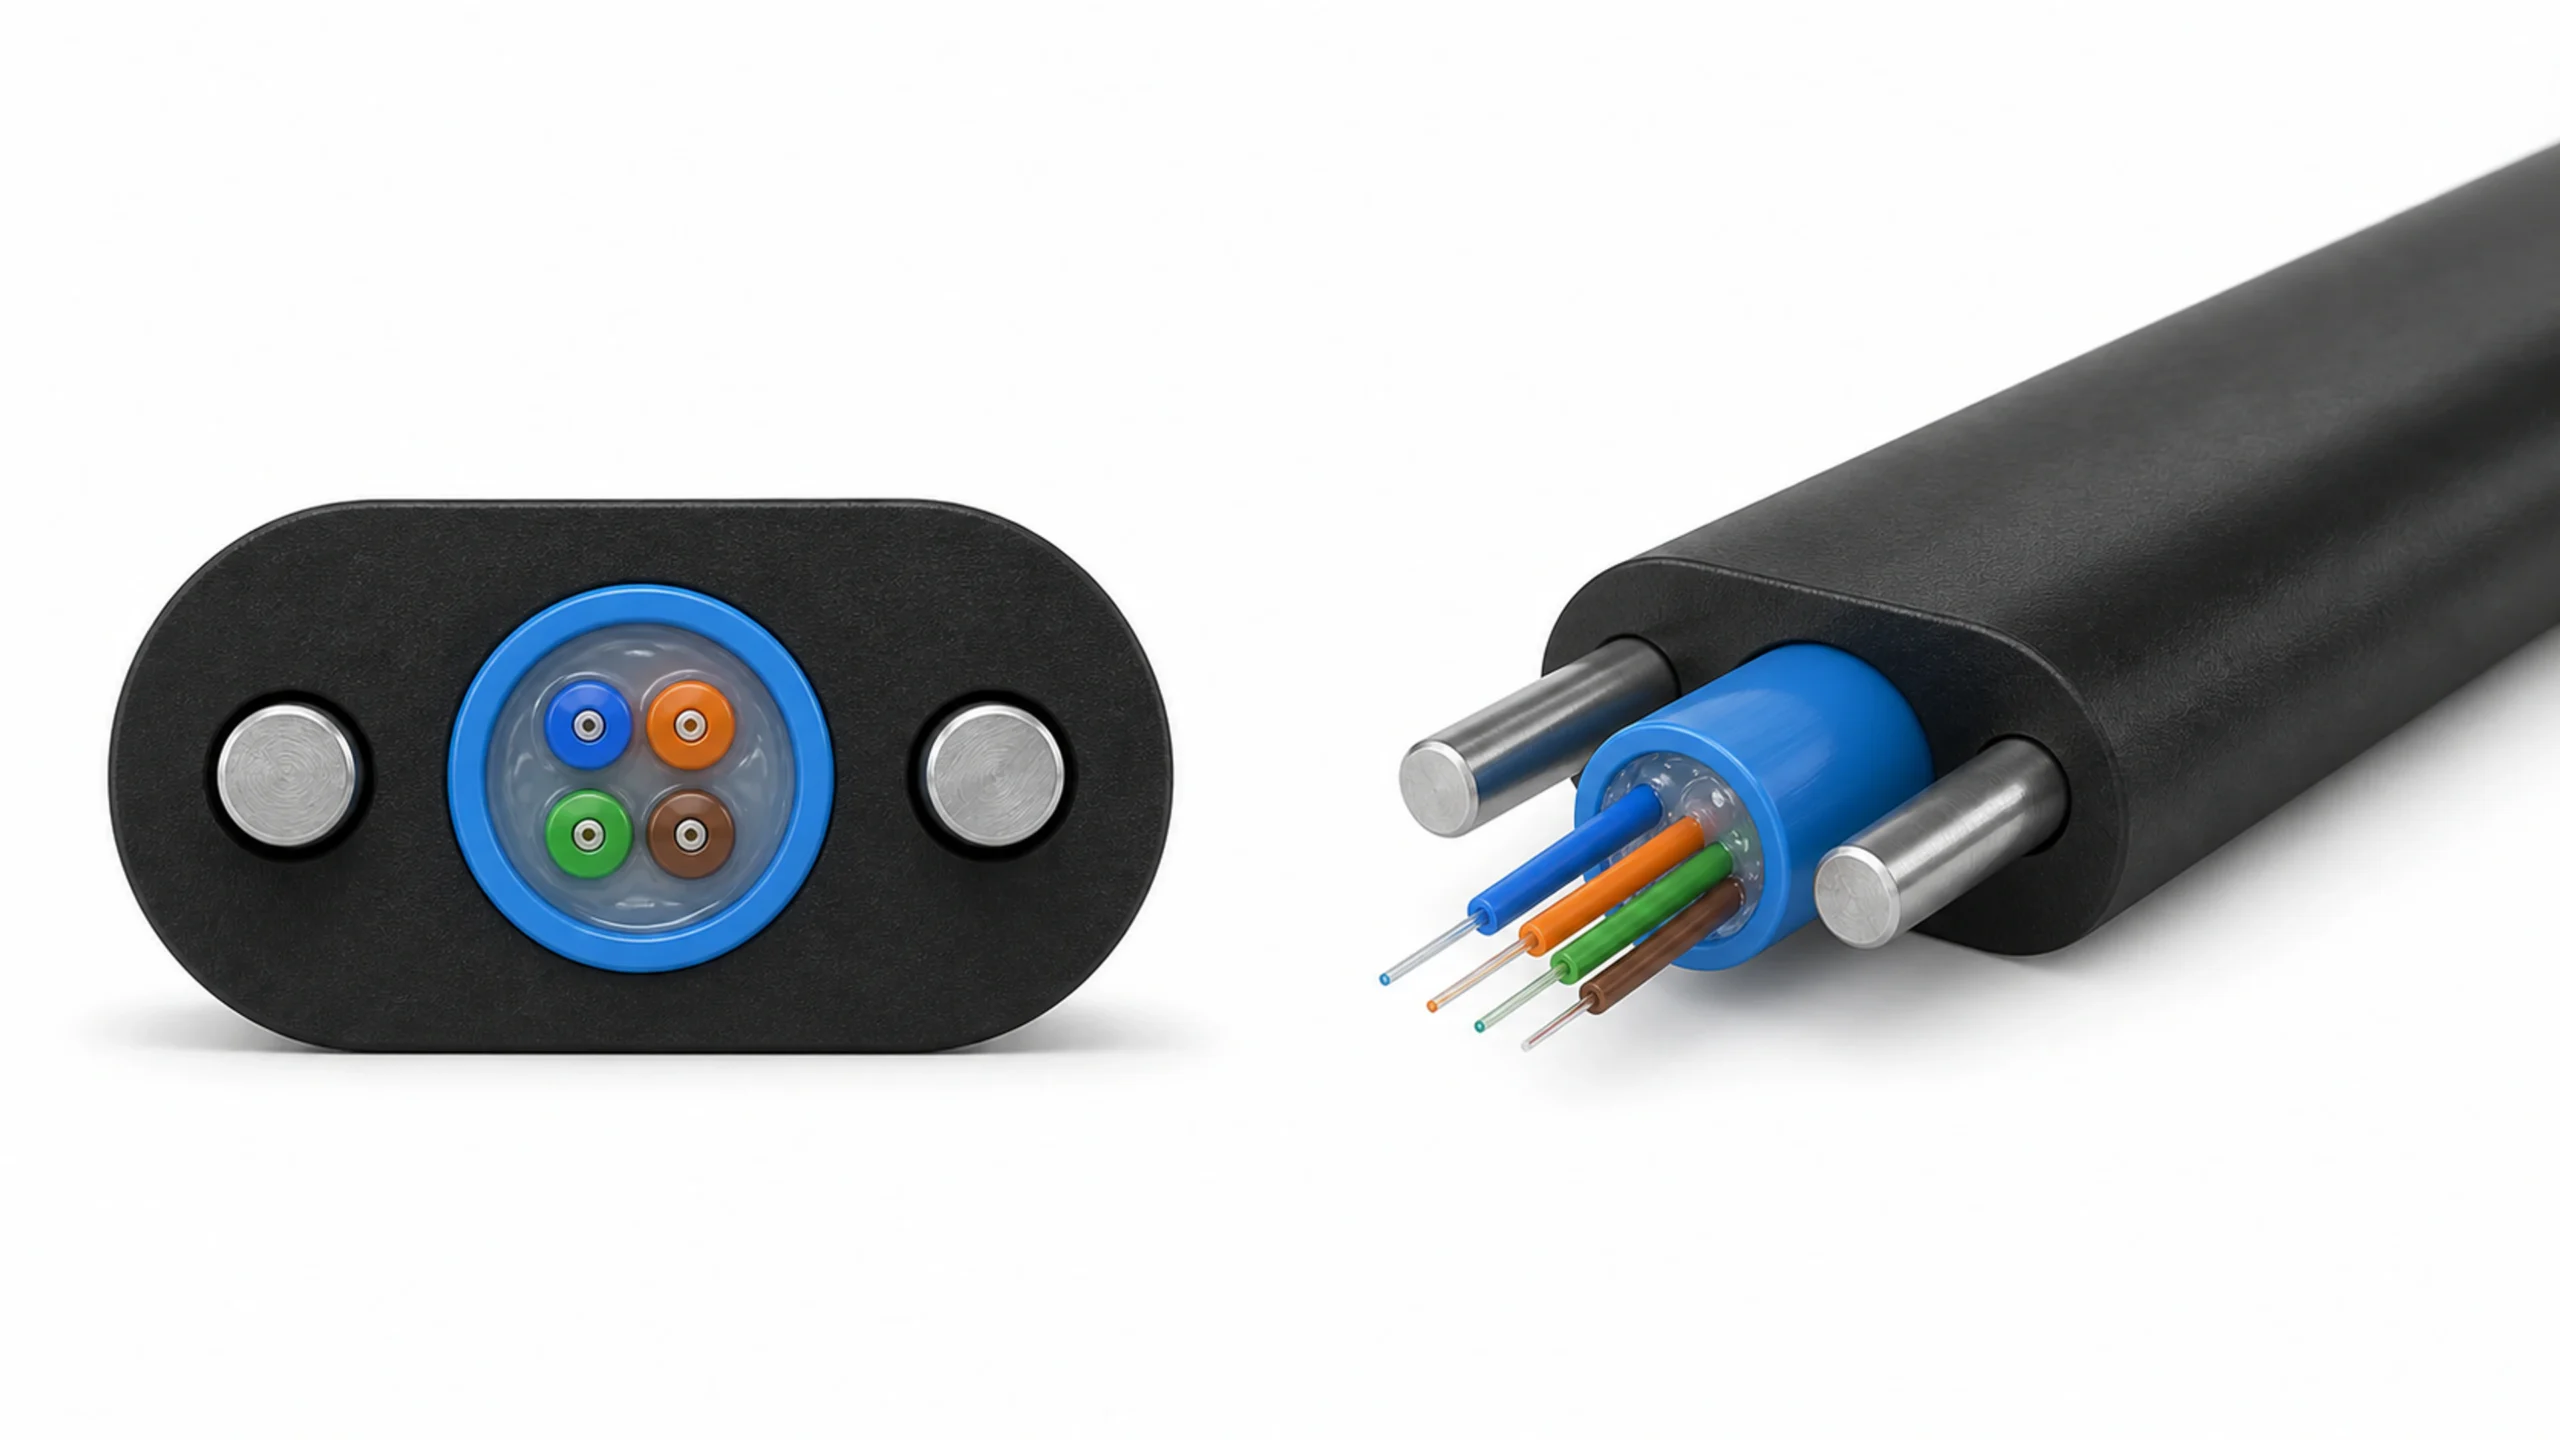
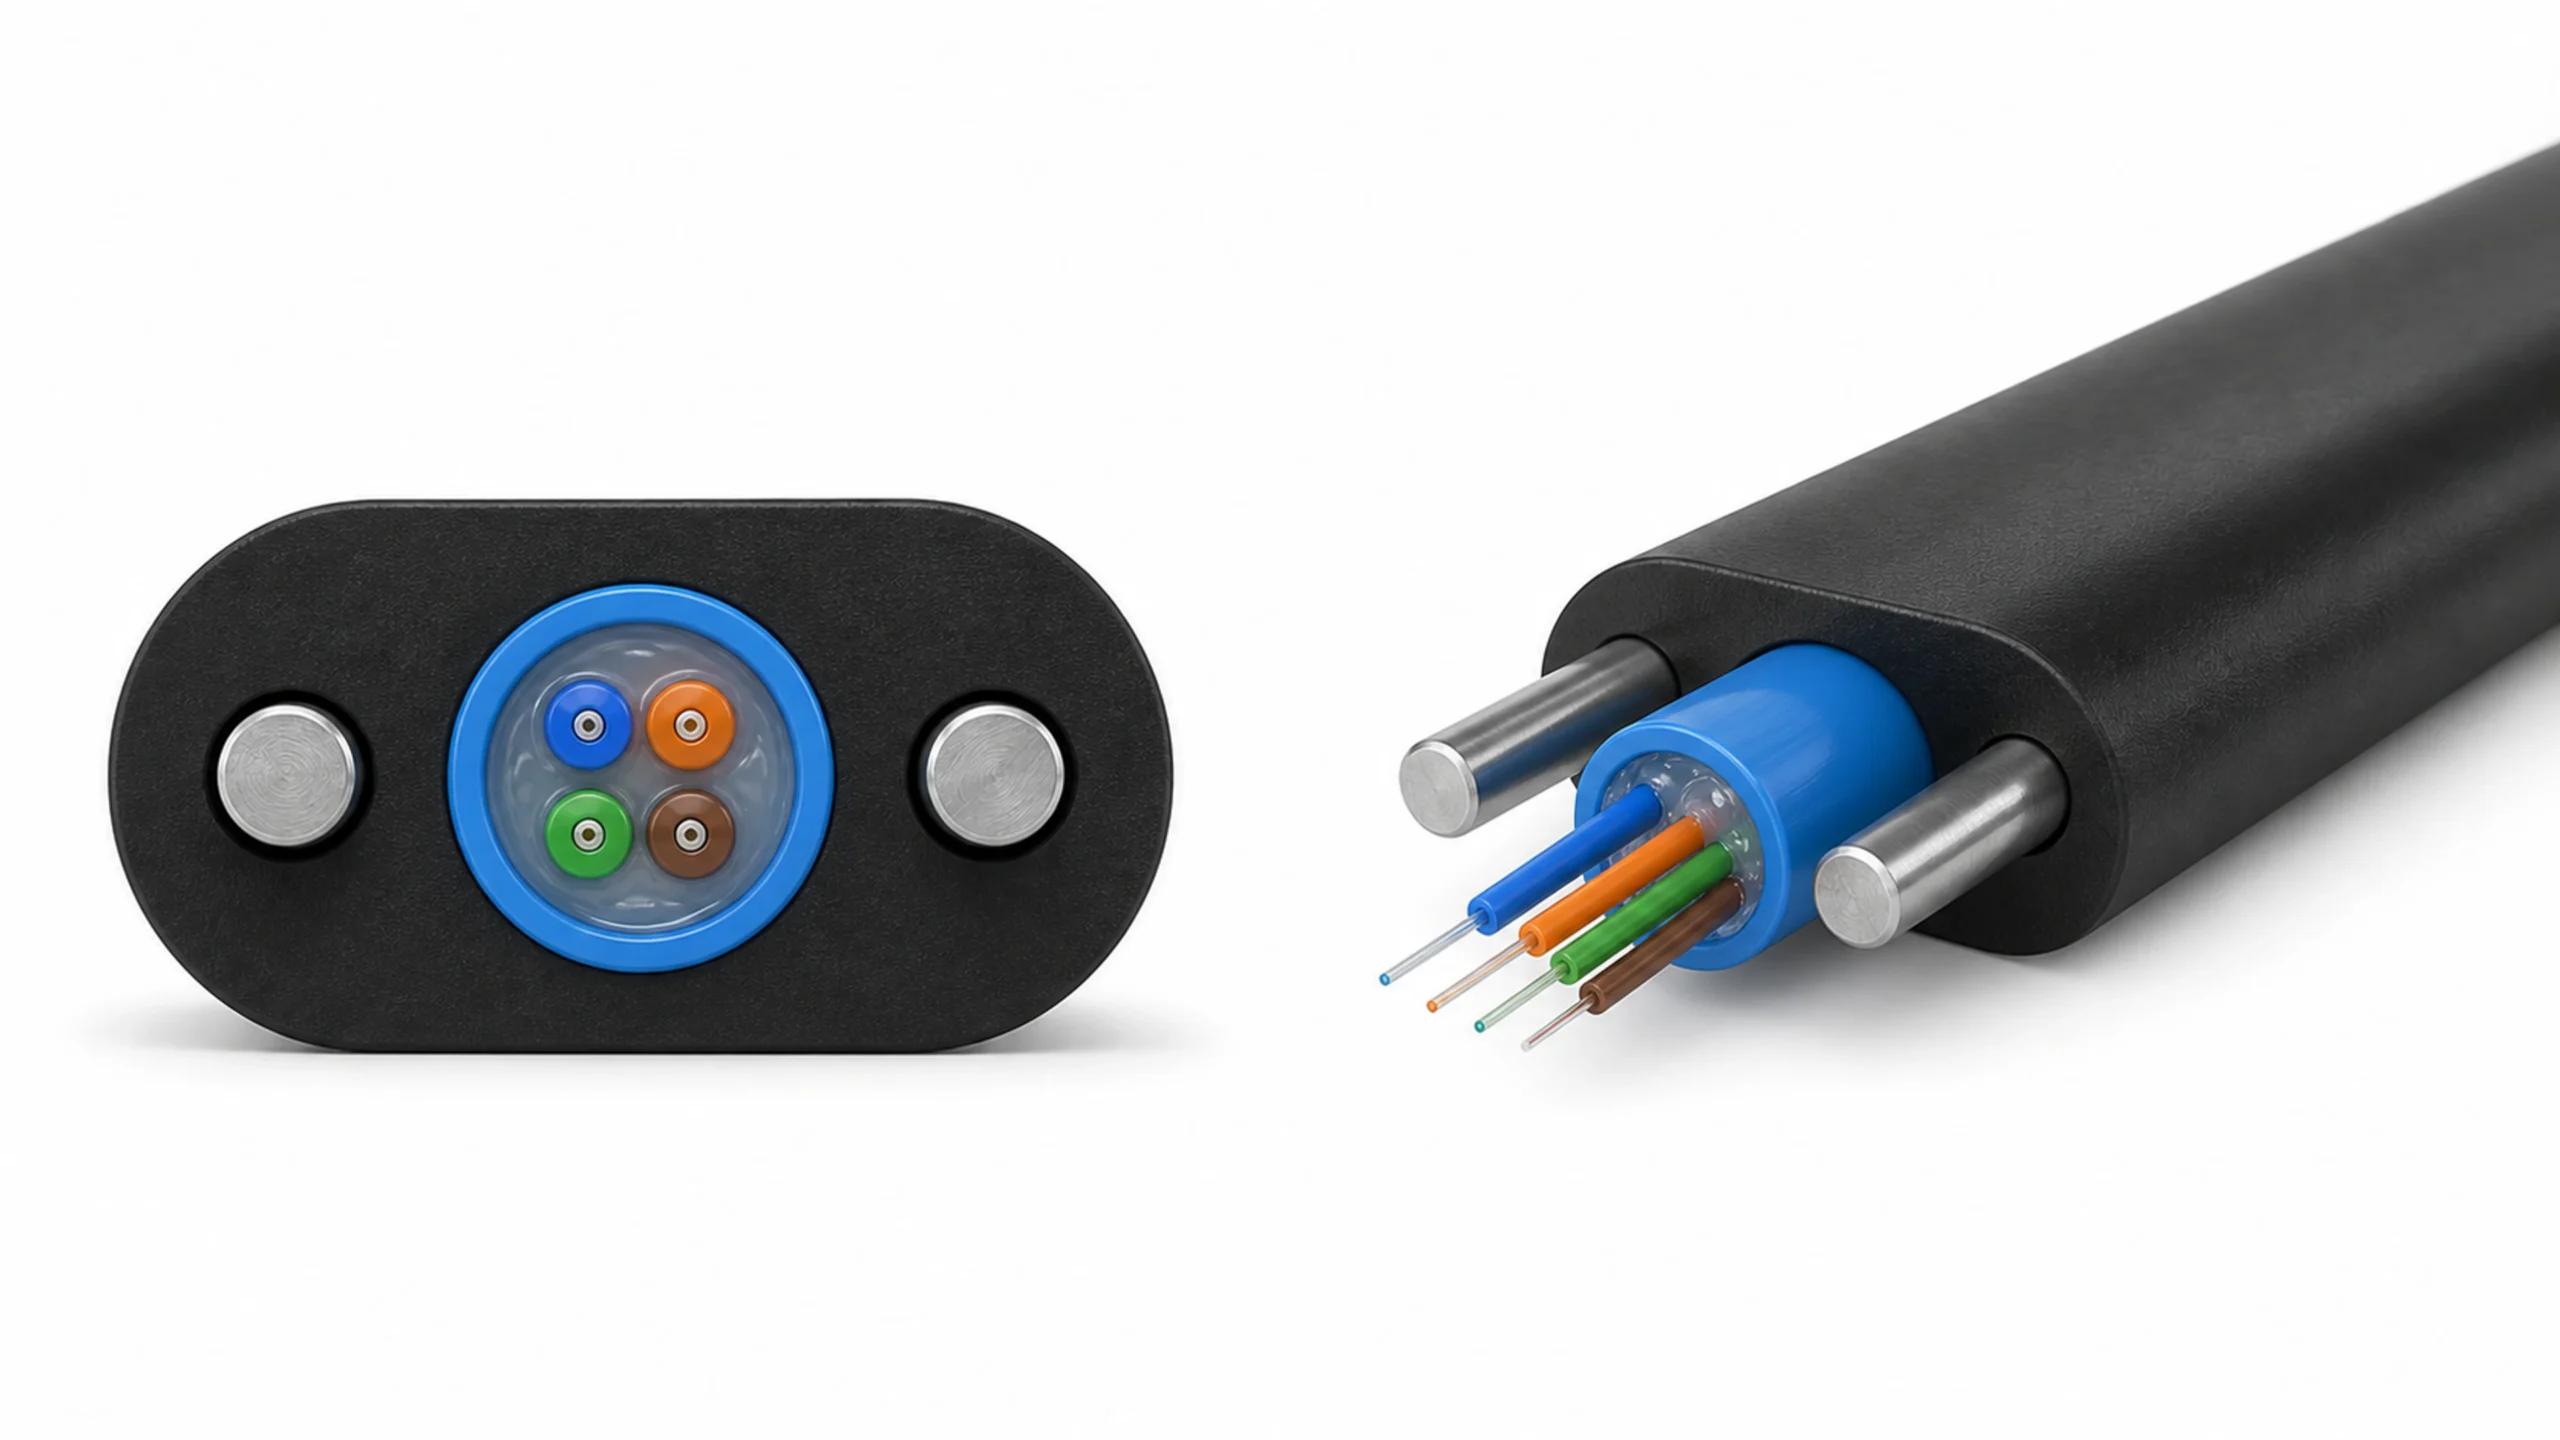
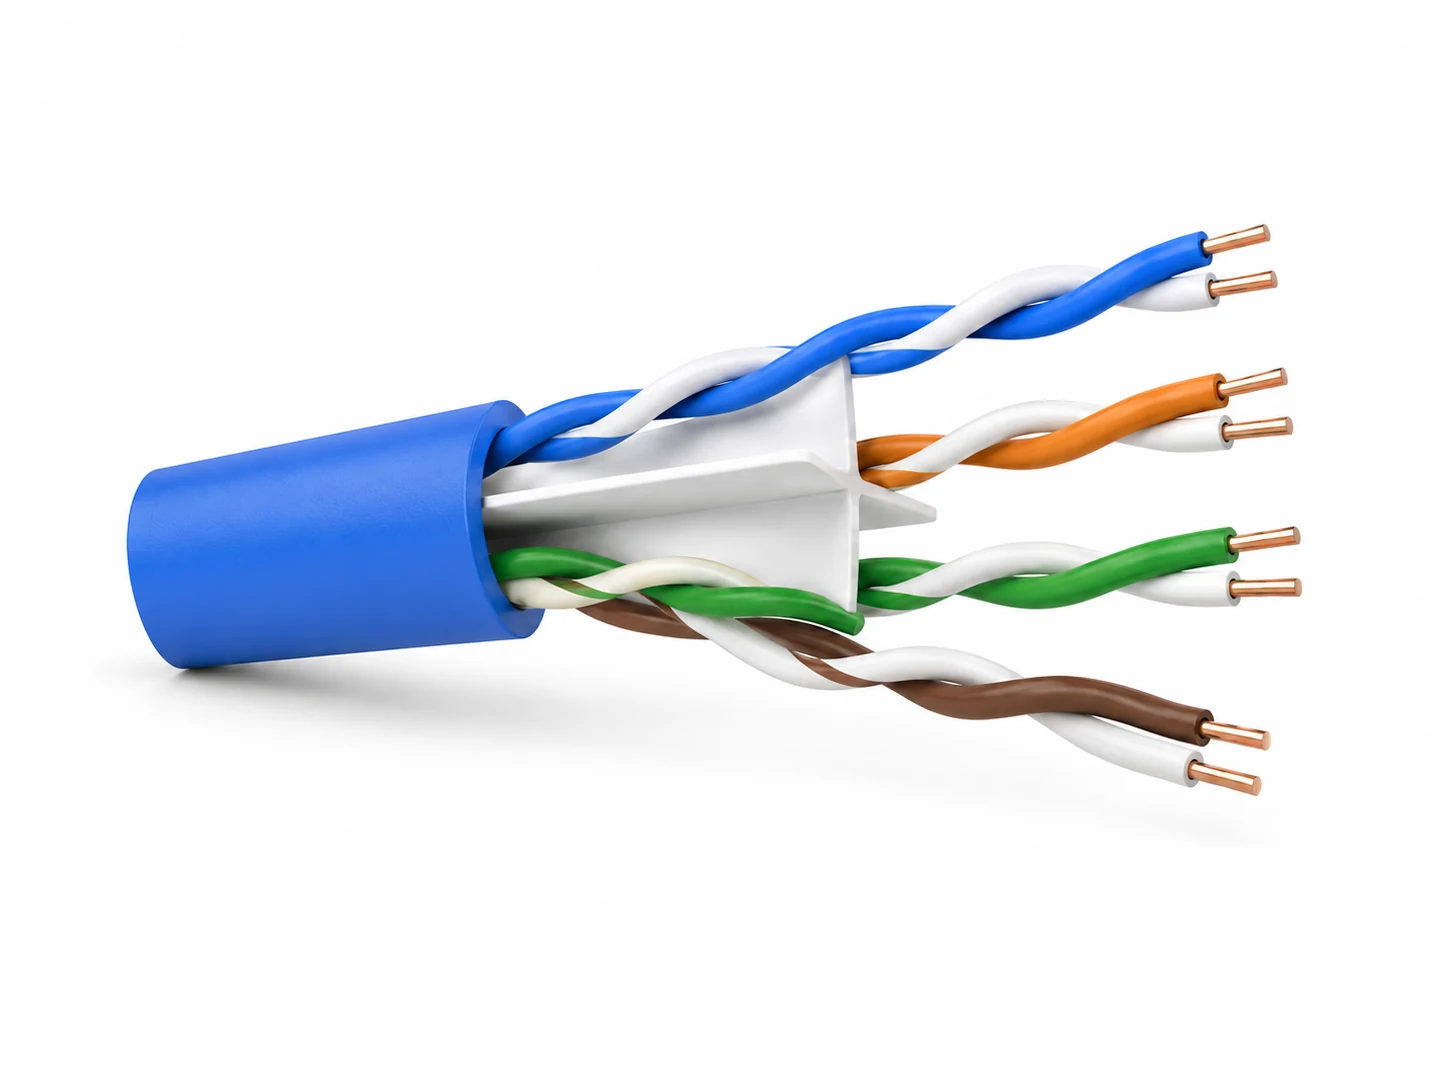
비틀린 루즈튜브 ADSS 구조의 검증된 참조 도면입니다. 최종 레이어 수, 치수, 재료 및 성능 요구 사항은 승인된 케이블 도면을 따라야 합니다.
이 가이드는 동일한 URL에 있는 HONGKAI의 이전 공정 문서를 대체합니다. 이 가이드는 제품 요구 사항과 기계 주장 구분하고, 현재 HONGKAI ADSS 케이블 생산 라인 을 참조 경로로 간주하며, 기계 수량 및 운영 값은 프로젝트별로 유지합니다.
ADSS 생산 경로를 선택하기 전에 정의해야 할 사항은 무엇입니까?
대상 케이블, 설치 환경 및 수락 사양에서 시작하십시오. 섬유 수 또는 완성된 직경만으로는 루즈튜브 설계, 케이블 코어 배열, 아라미드 요구 사항, 보호층 화합물, 생산 장비 또는 FAT 프로그램을 결정할 수 없습니다.
ADSS은 모든 비금속 자기지지 케이블을 의미합니다. 인장 강화재는 비금속이며, 완성된 설계는 지정된 공중 설치 및 작동 하중 하에서 자체 지지되어야 합니다. 현재 IEC 60794-4-20:2018 범위는 ADSS 구조뿐 아니라 기계적, 전기적, 광학적, 환경적, 설치 및 수락 요구 사항을 포함합니다. 이 표준은 기계를 인증하거나 하나의 보편적인 공장 구성을 정의하지 않습니다.
구매자의 첫 번째 엔지니어링 패키지는 다음을 포함해야 합니다:
- 승인된 케이블 단면도 및 재료 일정;
- 섬유 유형, 섬유 수, 색상 순서 및 공급 리ール 형식;
- 루즈튜브 수, 튜브 치수, 튜브당 섬유 수 및 필러 배열;
- 중앙 비금속 부재, 수분 차단 및 결합 구조;
- 내부 보호층 요구 사항, 아라미드 레이어 설계, 리프카드 및 외부 보호층 구조;
- 적용되는 제품 표준, 프로젝트 사양 및 설치 환경;
- 의도된 스팬, 루트 유형 및 적용 시나리오, 고객의 제품별 치수 및 성능 한계를 함께 포함;
- 필요한 기계적, 광학적, 환경적 및 전기적 시험;
- 모든 생산 단계에 대한 입력 및 출력 패키지 도면.
전력선 근처에 사용되는 공중 케이블과 통신용 전봇대에 설치되는 자가지지 케이블은 서로 다른 성능 및 외피 설계 요구사항을 충족할 수 있습니다. 예를 들어, IEC 60794-3-20:2016 자가지지 공중 통신 케이블을 다루지만, 특수한 추적 및 침식 저항 외피 재료가 필요한 전력선 상의 ADSS 구조는 명시적으로 제외합니다. 프로젝트 사양은 “공중 케이블”이라는 일반적인 용어를 전체 설계 입력으로 사용하지 않고, 적용 가능한 경로를 명확히 식별해야 합니다.
흔한 실수: 구매자가 섬유 수, 스팬 또는 완성된 직경만 전달하고 완전한 기계 목록을 요청합니다. 또 다른 실수는 선로 전압, 환경 노출, 하중, 케이블 직경, 인장 설계 및 요구되는 시험 프로그램을 확인하지 않고 이전의 ADSS 재료 명세서를 복사하는 것입니다.
결정 기준: “ADSS + 섬유 수 + 스팬”을 불완전한 입력 집합으로 간주하십시오. 생산 경로를 검증하기 전에 상세한 제품 구조 및 사양을 요청하십시오. 이 입력들은 기계 구성과 시험 수용 기준을 모두 정의하기 때문입니다. 기계의 이론적 성능만으로는 고객의 목표 케이블이 검증되었음을 증명할 수 없습니다.
케이블 구조는 어떻게 생산 단계와 매핑되나요?
각 재료 층을 생성하거나 통합하는 단계에 매핑한 후, 단계 간 인수를 정의하십시오. 일반적인 참조 스트랜드 풀튜브 ADSS 라인은 섬유 준비, 풀튜브 압출, SZ 코어 스트랜딩, 아라미드 보강 및 외피 코팅을 포함하며, 그 후 제품 시험 및 포장이 이어집니다.
| 케이블 요소 또는 출력 | 제조 책임 | 참조 HONGKAI 모듈 | 선택 전 구매자 증거 |
|---|---|---|---|
| 색상이 있는 광섬유 | 사전에 색상이 지정된 섬유를 사용하지 않을 경우 식별 및 제어된 공급 리ール을 준비하십시오. | HK-235 색상 처리 및 재감김 | 섬유 사양, 색상 순서, 리ール 형식 및 자격 기록 |
| 충전된 풀튜브 | 섬유 공급, 충전제 계량, 튜브 압출 및 냉각, 기하학적 제어 및 검증된 튜브 수취 | HK-50 풀튜브 생산 라인 | 튜브 재질, 튜브당 섬유 수, 튜브 드로잉, 여분 길이 방법 및 시험 계획 |
| 선심이 꼬인 케이블 | 중앙 FRP 및 루스튜브를 풀어 SZ 연선을 적용하고, 묶은 후 지정된 방수 요소를 추가하십시오. | HK-SZ / HK-800-12 reference route | 요소 수, 치수, 연선 계획, 역방향 요구사항, 장력 범위 및 코어 시험 기록 |
| 아라미드 강화 코어 | 지정된 절연 인장 보강재를 제어된 분포와 장력으로 적용하십시오. | 프로젝트별 아라미드 보강 시스템 | 원사 종류, 패키지, 레이어 설계, 수량, 장력 조절 방법 및 피복도 증빙 자료 |
| 마감 외부 피복 | 승인된 코어를 정리하고, 보강재/리프코드 인터페이스를 통합한 후 압출, 냉각, 측정, 인장 및 권취합니다. | HK-90 ADSS sheathing route | 컴파운드, 시스 구조, 마킹, 형상, 스파크/온라인 검사 및 최종 릴 |
| 방출된 ADSS 케이블 | 합의된 광학적, 치수적, 기계적 및 환경적 요구사항을 시험하십시오. | Buyer laboratory, qualified third party or agreed test scope | 시험 방법, 시료, 장비, 한계, 입회자 및 보관 보고서 |
This matrix is a process map, not a universal bill of equipment. A factory that buys qualified pre-colored fiber may not need a coloring line. A factory with a verified loose-tube or SZ line may reuse it if the approved materials, packages, process limits and quality evidence fit the new ADSS range.
- Process names alone do not prove equipment reuse. An existing optical-cable plant may already have coloring, loose-tube extrusion, SZ stranding or sheathing equipment, but the decision must still be made against the target product and required operating tier. Low-, medium- and higher-throughput configurations can differ in control scope and line capability even when the process names are the same.
-
::flow
01 · DEFINE|Approve the cable
구조, 재료, 적용 가능한 표준, 출시 제품 및 승인 요구사항을 동결하십시오.
02 · MAP|Assign each layer
각 섬유, 튜브, 강도 부재, 방수 요소, 원사, 절단용 코드 및 시스를 형성하거나 통합하는 공정 단계를 식별합니다.
03 · MATCH|Audit equipment
필요한 패키지, 장력, 형상, 제어 장치 및 공장 인터페이스를 기준으로 기존 설비와 제안된 설비를 비교하십시오.
04 · PROVE|Run acceptance
- 추적 가능한 재료와 대표적인 케이블을 사용하여 합의된 공정 윈도우 및 완제품 증거를 검증하십시오.
-
::
Decision criterion: Do not purchase a “complete ADSS line” until every row in the structure-to-process matrix has an assigned machine, responsible party, input specification, output record and acceptance method.
Which Process Interfaces Are Most Likely to Break the Route?
The highest-risk points are usually the handoffs between stages, not the presence of the headline machines. A qualified loose tube can still be damaged during payoff or SZ stranding; a stable cable core can still fail if aramid distribution, sheath extrusion or take-up handling is not coordinated.
광섬유 준비에서 루즈 튜브 압출까지
공장에서 사전 도색된 광섬유를 사용할지, 또는 내부에서 도색하고 재권취할지 확인하세요. 인수인계 과정에서는 광섬유 식별, 코팅 상태, 리ール 구조 및 풀아웃 특성을 유지해야 합니다. 루즈 튜브 라인은 적절한 광섬유 리얼 인터페이스, 충진 시스템, 튜브 재료 준비, 압출 공구, 냉각 경로, 온라인 기하학 검사 및 권취 패키지를 필요로 합니다.
튜브 도면은 명목 외경 이상을 명시해야 합니다. 벽 구조, 광섬유 수, 광섬유 여유 길이 요구사항, 충진 조건 및 시험 방법을 명시해야 합니다. 광학적 결과가 케이블링, 온도 조건화 또는 기계적 하중 후 변화한다면, 겉보기 안정적인 튜브만으로는 충분하지 않습니다.
루즈 튜브에서 SZ 케이블 코어 래핑까지
SZ 단계는 호환되는 패키지와 제어된 상태로 루즈 튜브 및 중앙 FRP을 받아야 합니다. 요소 직경, 수량, 필러, 중앙 멤버 인터페이스, 레이 또는 역전 프로그램, 바인더 및 수분 차단 재료, 장력 방법, 캡스탄 및 출력 리ール을 확인하세요. 이러한 변수들은 상호 연결되어 있으며, 별도의 카탈로그 옵션으로 승인해서는 안 됩니다.
래핑 후 케이블 코어의 기하학, 튜브 상태, 바인딩 안정성 및 합의된 광학적 증거를 확인하세요. 라인 시험은 시작, 정지, 역전 동작, 가속 및 다음 단계에서 요구되는 리ール 구조도 보여야 합니다. 무하중 단시간 회전 테스트만으로는 케이블 코어 인수인계를 입증할 수 없습니다.
케이블 코어에서 아라미드 강화 및 외피까지
최종 단계 제안서에는 케이블 코어가 풀어지는 위치, 아라미드가 적용되는 위치, 요사 패키지의 적재 및 제어 방법, 리프카드 또는 기타 지정 요소가 들어오는 위치, 그리고 강화된 코어가 크로스헤드에 도달하는 방식이 명시되어야 합니다. 하류 압출기, 냉각 경로, 직경 측정, 트랙션 및 권취는 동일한 일관된 라인 속도 기준을 따라야 합니다.
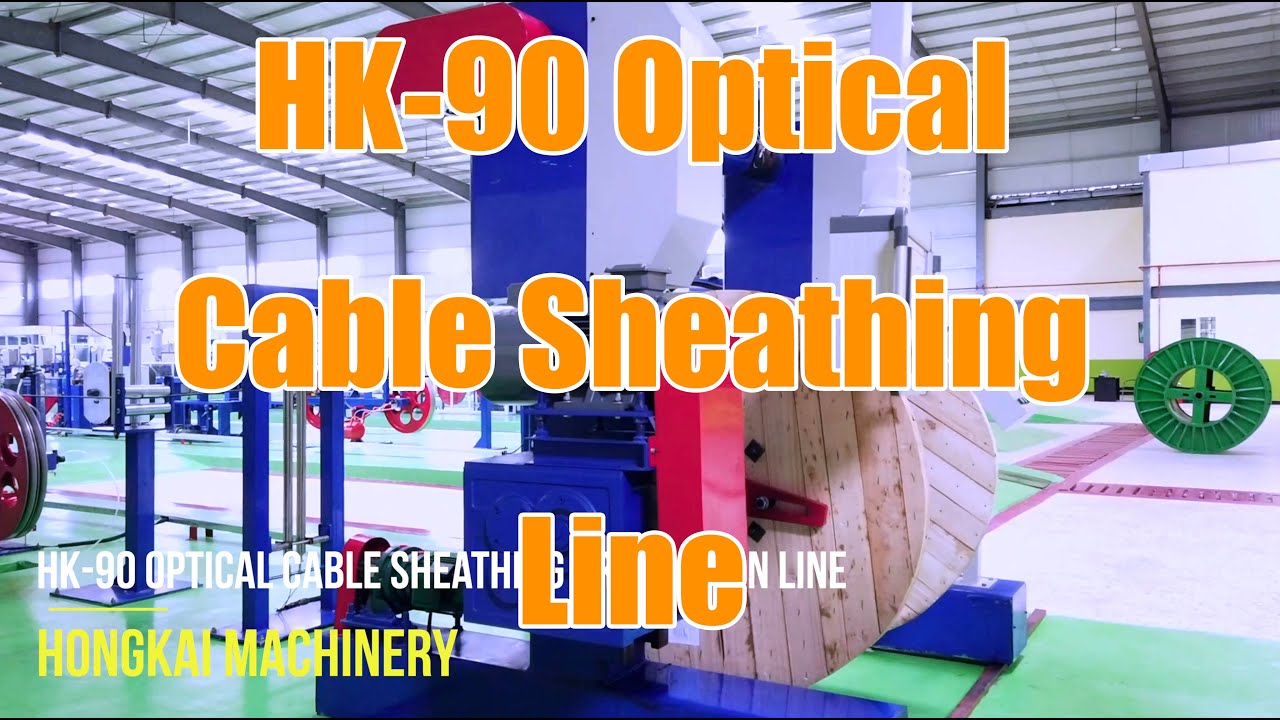
실제 HONGKAI HK-90 광케이블 외피 단계 기준입니다. 완전한 아라미드 배열, 라인 인터페이스, 치수 및 작동 범위는 프로젝트 승인을 필요로 합니다.
참고: 제품 페이지는 아라미드 강화 및 최종 외피를 마지막 참조 단계로 그룹화합니다. 서명된 제안서는 강화 시스템이 별도 기계인지, 인라인 모듈인지, 또는 다른 검증된 배열인지, 그리고 그 제어가 외피 라인과 어떻게 연동되는지 명시해야 합니다.
아라미드 강화 공정은 무엇을 제어해야 합니까?
아라미드는 자켓 전에 추가되는 장식용 실이 아니라 구조적 입력입니다. 공정은 케이블 코어 주변에 지정된 강화를 불허용되는 국소 응력, 간극, 중첩, 비틀림, 실 손상 또는 외피 크로스헤드로의 불안정한 인수 없이 분포해야 합니다.
필요한 실 유형, 선형 밀도, 처리, 패키지, 엔드 수 및 층 설계는 승인된 케이블 구조에서 유래합니다. 기계 선택은 패키지 치수, 적재, 개별 또는 그룹 장력 제어, 실 경로, 가이드, 단선 감지, 래핑 방향 또는 적용 패턴, 교체 및 라인 동기화를 해결해야 합니다. 케이블 직경만으로 이러한 값을 유추하지 마세요.
승인된 케이블 구조에서 필요한 아라미드 엔드 수를 도출하세요. 더 많은 강화가 필요한 구조는 더 많은 활성 실 패키지를 요구할 수 있습니다. ADSS 프로젝트에서 여러 실 엔드가 필요한 경우, 수동 라인 풀이가 충분하다고 가정하지 말고 장력 제어가 있는 활성 풀아웃을 평가하세요. 케이지 형 배열은 HONGKAI 기준 구성을 제공하지만, 헤드 수, 층 패턴 및 적합성은 승인된 케이블에 대해 확인되어야 합니다.
아라미드 시스템과 외피 공정은 함께 검토되어야 합니다. 불일치는 강화된 코어 직경, 실 분포, 크로스헤드 진입, 자켓 동심도, 표면 외관 또는 권취 동작을 방해할 수 있습니다. 따라서 FAT은 완성된 샘플 내부에 강화층을 숨기지 않고, 외피 전, 중, 후의 증거를 포착해야 합니다.
일부 승인된 구조는 내부 및 외부 외피를 포함하며, 일부는 그렇지 않습니다. 케이블이 백본 루트 또는 다른 설치 환경용인지 여부를 포함한 적용 시나리오는 HONGKAI이 외피 및 아라미드 배열을 고정하기 전에 제공되어야 합니다. 이 프로젝트별 검토는 모든 ADSS 케이블이 동일한 최종 단계 구성을 사용한다고 가정하여 대체되어서는 안 됩니다.
요청할 증거:
- 승인된 실 식별 및 패키지 세부사항;
- 스레드업 도면 및 기록된 장력 제어 방법;
- 활성 실 엔드 및 층 배열의 검증;
- images or retained samples showing distribution before sheathing;
- recorded line settings for the representative product;
- finished-cable geometry and optical results linked to the same run;
- the agreed mechanical tests or qualified external reports for the final design.
Red flags: The proposal states only a head count, treats all yarn packages as interchangeable or claims one tension value for every ADSS design. Another warning is an FAT plan that inspects only the outer jacket and never records the reinforced core before it enters the crosshead.
Which Quality Evidence Belongs at Each Stage?
Separate process checks from finished-cable qualification. Factory acceptance can prove machine assembly, interfaces, repeatable settings and representative production evidence, but the finished ADSS design may also require mechanical, optical, environmental and electrical tests that are not practical on the production floor.
| Stage | In-process evidence | Output evidence | 기록할 경계 |
|---|---|---|---|
| 섬유 준비 | Reel identity, color sequence, winding condition and payoff behavior | Color-adhesion/no-color-loss evidence and qualified prepared fiber reel | Whether fiber is buyer-supplied, pre-colored or processed in-house |
| 루즈튜브 압출 | Material lot, fiber feed, filling, temperature/pressure recipe, cooling and online geometry | Controlled fiber excess length, stable tube outside diameter, optical evidence and reel build | Which tests are line checks and which require a lab method |
| SZ 스트랜딩 | Element identity, payoff tension method, lay/reversal settings, binder and water-blocking application | Normal cable-core formation, tube condition, binding stability, optical result and output reel | Which product and operating condition represent acceptance |
| Aramid application | 원사 식별, 활성 엔드 수, 패키지 상태, 장력 조절 방식, 경로 및 분포 | 강화 코어 직경, 피복 증거 및 보유 샘플 | Layer design and pass limits from the approved cable specification |
| 외부 보호층 | 컴파운드 아이덴티티, 크로스헤드/공구, 압출/냉각 설정, 아라미드 적용, 온라인 직경 및 라인 동기화 | Sheath surface, outside diameter, eccentricity/deviation, marking, length, reel build and agreed online tests | 컴파운드 및 전기적 환경 요구사항은 프로젝트별로 다릅니다. |
| Finished cable | 샘플에 이르기까지 재료 및 레시피의 추적성 | Optical, dimensional, mechanical, environmental and applicable electrical reports | 시험 위치, 입회자, 시료 길이, 방법, 기준 및 책임 |
IEC 60794-4-20:2018 includes ADSS acceptance and test requirements at the product level. ITU-T L.102 (11/2025) defines ADSS as a self-supporting cable whose tensile element is non-metallic reinforcement under or within the plastic sheath and discusses aerial-cable construction and performance considerations. Newer test-method publications can also apply to specific phenomena: IEC 60794-1-119:2025 공중 광케이블(ADSS 포함)에 대한 에올리안 진동 시험 방법을 규정한다.
These sources help define what the cable must prove. They do not establish that every test belongs inside a machinery FAT or that HONGKAI supplies every laboratory. The RFQ should assign each required result to machine FAT, buyer laboratory, independent laboratory, type-test evidence or another agreed verification route.
How to verify: Select the FAT cable from the customer’s approved product specification, then keep stage-linked evidence: color adhesion after coloring; fiber excess length, optical result and outside-diameter stability after loose-tube extrusion; normal cable-core formation after SZ stranding; and aramid application, sheath surface, diameter and eccentricity/deviation at the final stage. Exact limits remain those of the agreed product specification. If the complete line does not produce a conforming cable, start with the failed finished-cable characteristic and trace it backward—for example, color loss, poor excess-length control or excessive loose-tube diameter variation—to the responsible upstream process.
완전한 라인을 구매하기 전에 기존 장비를 어떻게 감사해야 합니까?
Audit the plant stage by stage and keep only equipment that can prove the required input, process and output window. Reusing a machine because its nominal diameter or speed appears sufficient can leave hidden gaps in yarn handling, package interfaces, controls, test capability or downstream compatibility.
For each existing line, collect the nameplate and configuration, general arrangement, payoff/take-up drawings, tooling, control architecture, material limitations, maintenance condition and recent qualified product records. Then compare those records with the launch ADSS matrix. Mark each stage as reusable, reusable with modification, new equipment required or external responsibility.
그만큼 HONGKAI 루즈튜브 생산 라인 가이드 튜브 스테이지 입력을 정의하는 데 도움을 줄 수 있으며, 동시에 광섬유 케이블 생산 라인 설치 가이드 시운전 전에 고정되어야 할 프로젝트 인터페이스를 설명합니다. 해당 페이지는 계획 참고 자료로 사용하시되, 기술적 합의서를 대체해서는 안 됩니다.
체크리스트:
- ☐ 승인된 ADSS 제품 매트릭스 및 적용 가능한 표준
- ☐ 기존 장비 구성 및 상태 기록
- ☐ 각 공정별 입력 및 출력 릴 도면
- ☐ 재질 등급, 포장 형태 및 보관 조건
- ☐ 툴링, 크로스헤드, 다이, 가이드 및 교체 부품 식별됨
- ☐ 라인 제어, 동기화 및 데이터 기록 인터페이스
- ☐ 유틸리티, 바닥 배치, 리프팅, 가드 및 작업자 접근
- ☐ 공정 중 및 최종 검사 책임이 배정됨
- ☐ 대표적인 FAT 제품, 합격 기준 및 보관된 기록
- ☐ 변경, 설치, 교육 및 인수인계 범위
Common mistakes: A factory counts machines instead of verifying stage interfaces, or assumes the existing laboratory can perform every project-specific ADSS qualification test. A gap register is more useful than an optimistic “complete line” label.
RFQ 및 FAT 패키지에는 무엇이 포함되어야 합니까?
The RFQ should make the supplier map the cable construction to the proposed route, and the FAT should prove the agreed representative operating conditions with traceable records. Commercial comparison should begin only after the technical scope and evidence matrix are aligned.
Send the supplier a controlled input pack containing the cable drawing, material schedule, product matrix, standards, stage capacities required by the production plan, package drawings, factory utilities, existing-equipment interfaces and acceptance matrix. Ask for a returned line-by-line responsibility schedule that identifies every supplied machine, optional module, buyer item, utility, test instrument and excluded scope.
For FAT, select products that exercise the important boundaries of the proposed route. The chosen sample should be stated by construction, materials, package, lay/reversal program, aramid layer, sheath and test method—not merely “one ADSS cable.” Record material lots, setup, recipes, line condition, sample length, measuring instruments, pass limits, deviations and retained samples or files.
그만큼 HONGKAI ADSS 솔루션 페이지 uses HK-235 fiber preparation, HK-50 loose-tube extrusion, HK-SZ core stranding and HK-90 reinforcement/sheathing as a reference route. HONGKAI can use the buyer’s approved product matrix to review which modules are new, which can be integrated with existing equipment and which tests remain the buyer’s or a laboratory’s responsibility.
Note: No machine list, head count, speed, output or test package is universal for ADSS cable. Final values and responsibilities belong in the mutually approved technical proposal and FAT plan.
 English
 हिन्दी
 فارسی