


Владелец завода по производству волоконно-оптических кабелей, производственный менеджер или технический закупщик, планирующий линию производства кабеля ADSS, должен соединить утвержденную конструкцию кабеля с каждым этапом производства. Практический вопрос заключается не в том, предлагает ли поставщик “линию ADSS”, а в том, может ли предложенная схема контролировать каждый компонент, интерфейс и результат приемки, требуемые для целевого кабеля.
Обоснованная производственная схема ADSS начинается с технических требований к готовому кабелю и движется обратно через наружную оболочку, арамидное армирование, скручивание сердечника кабеля, формирование свободных трубок и подготовку волокон. Существующее оборудование может оставаться в рамках проекта только тогда, когда его управление материалами, упаковка, натяжение, технологический окно и данные испытаний соответствуют утвержденной конструкции ADSS.
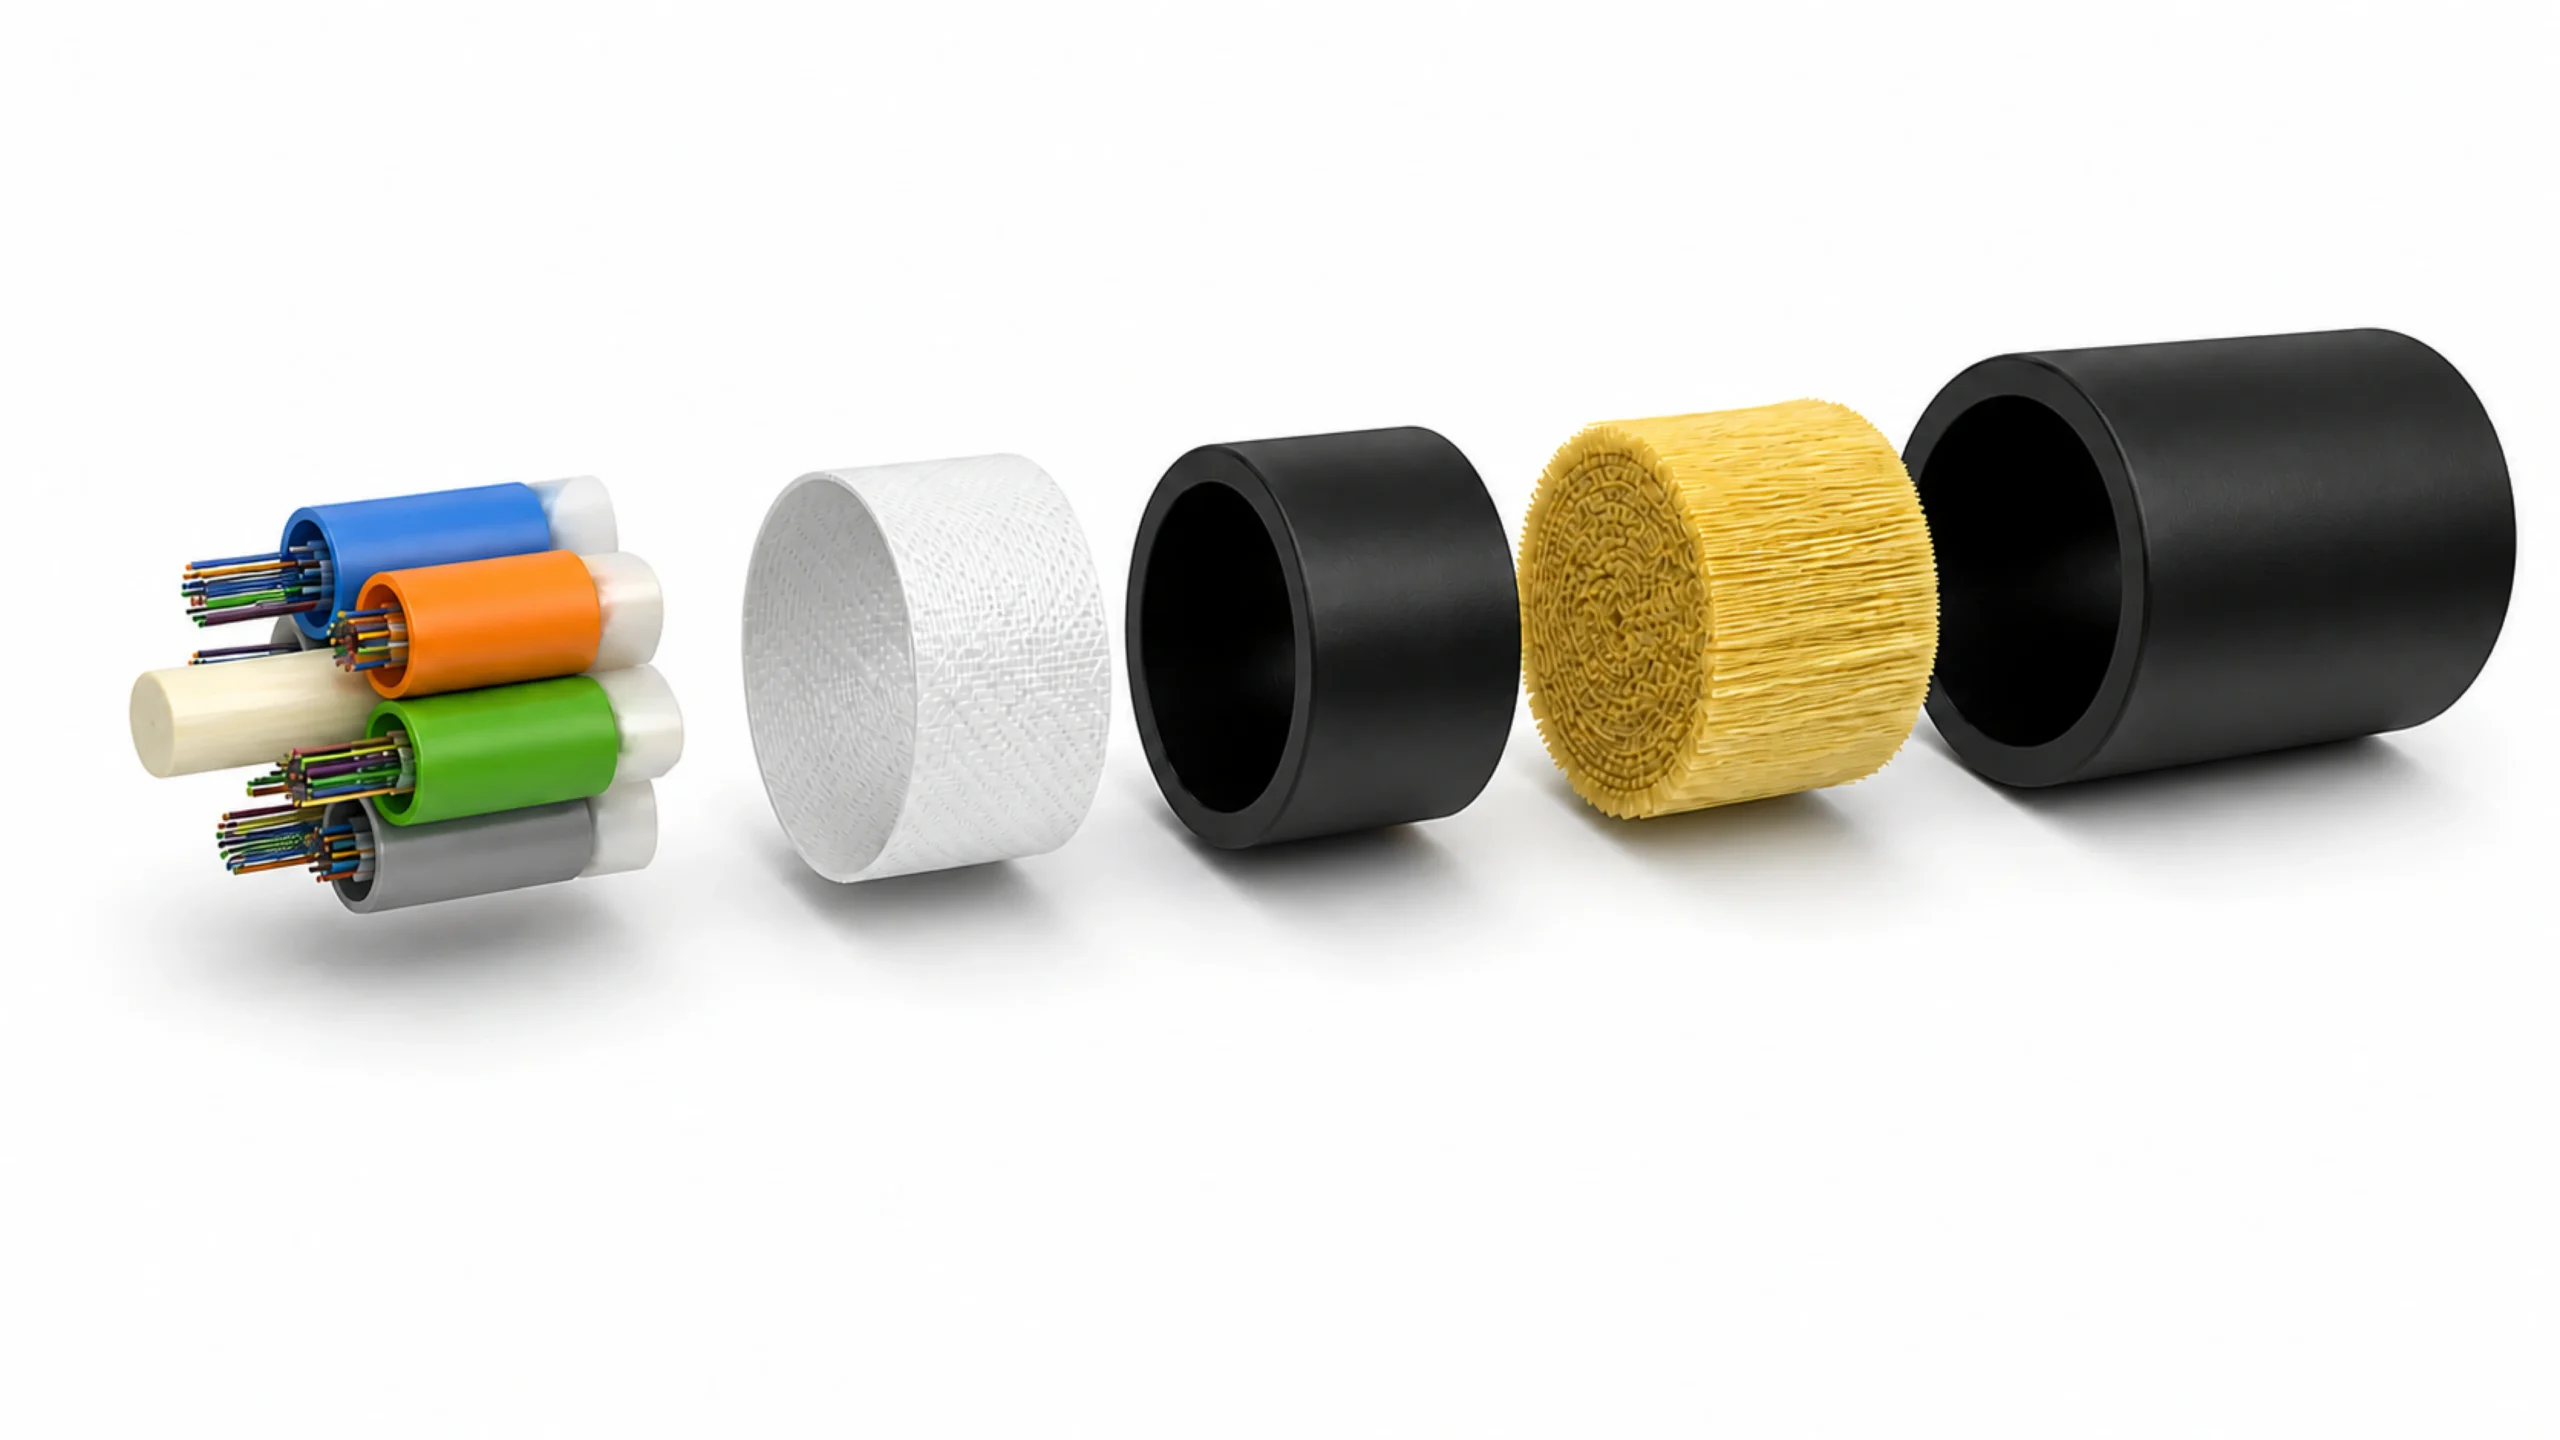
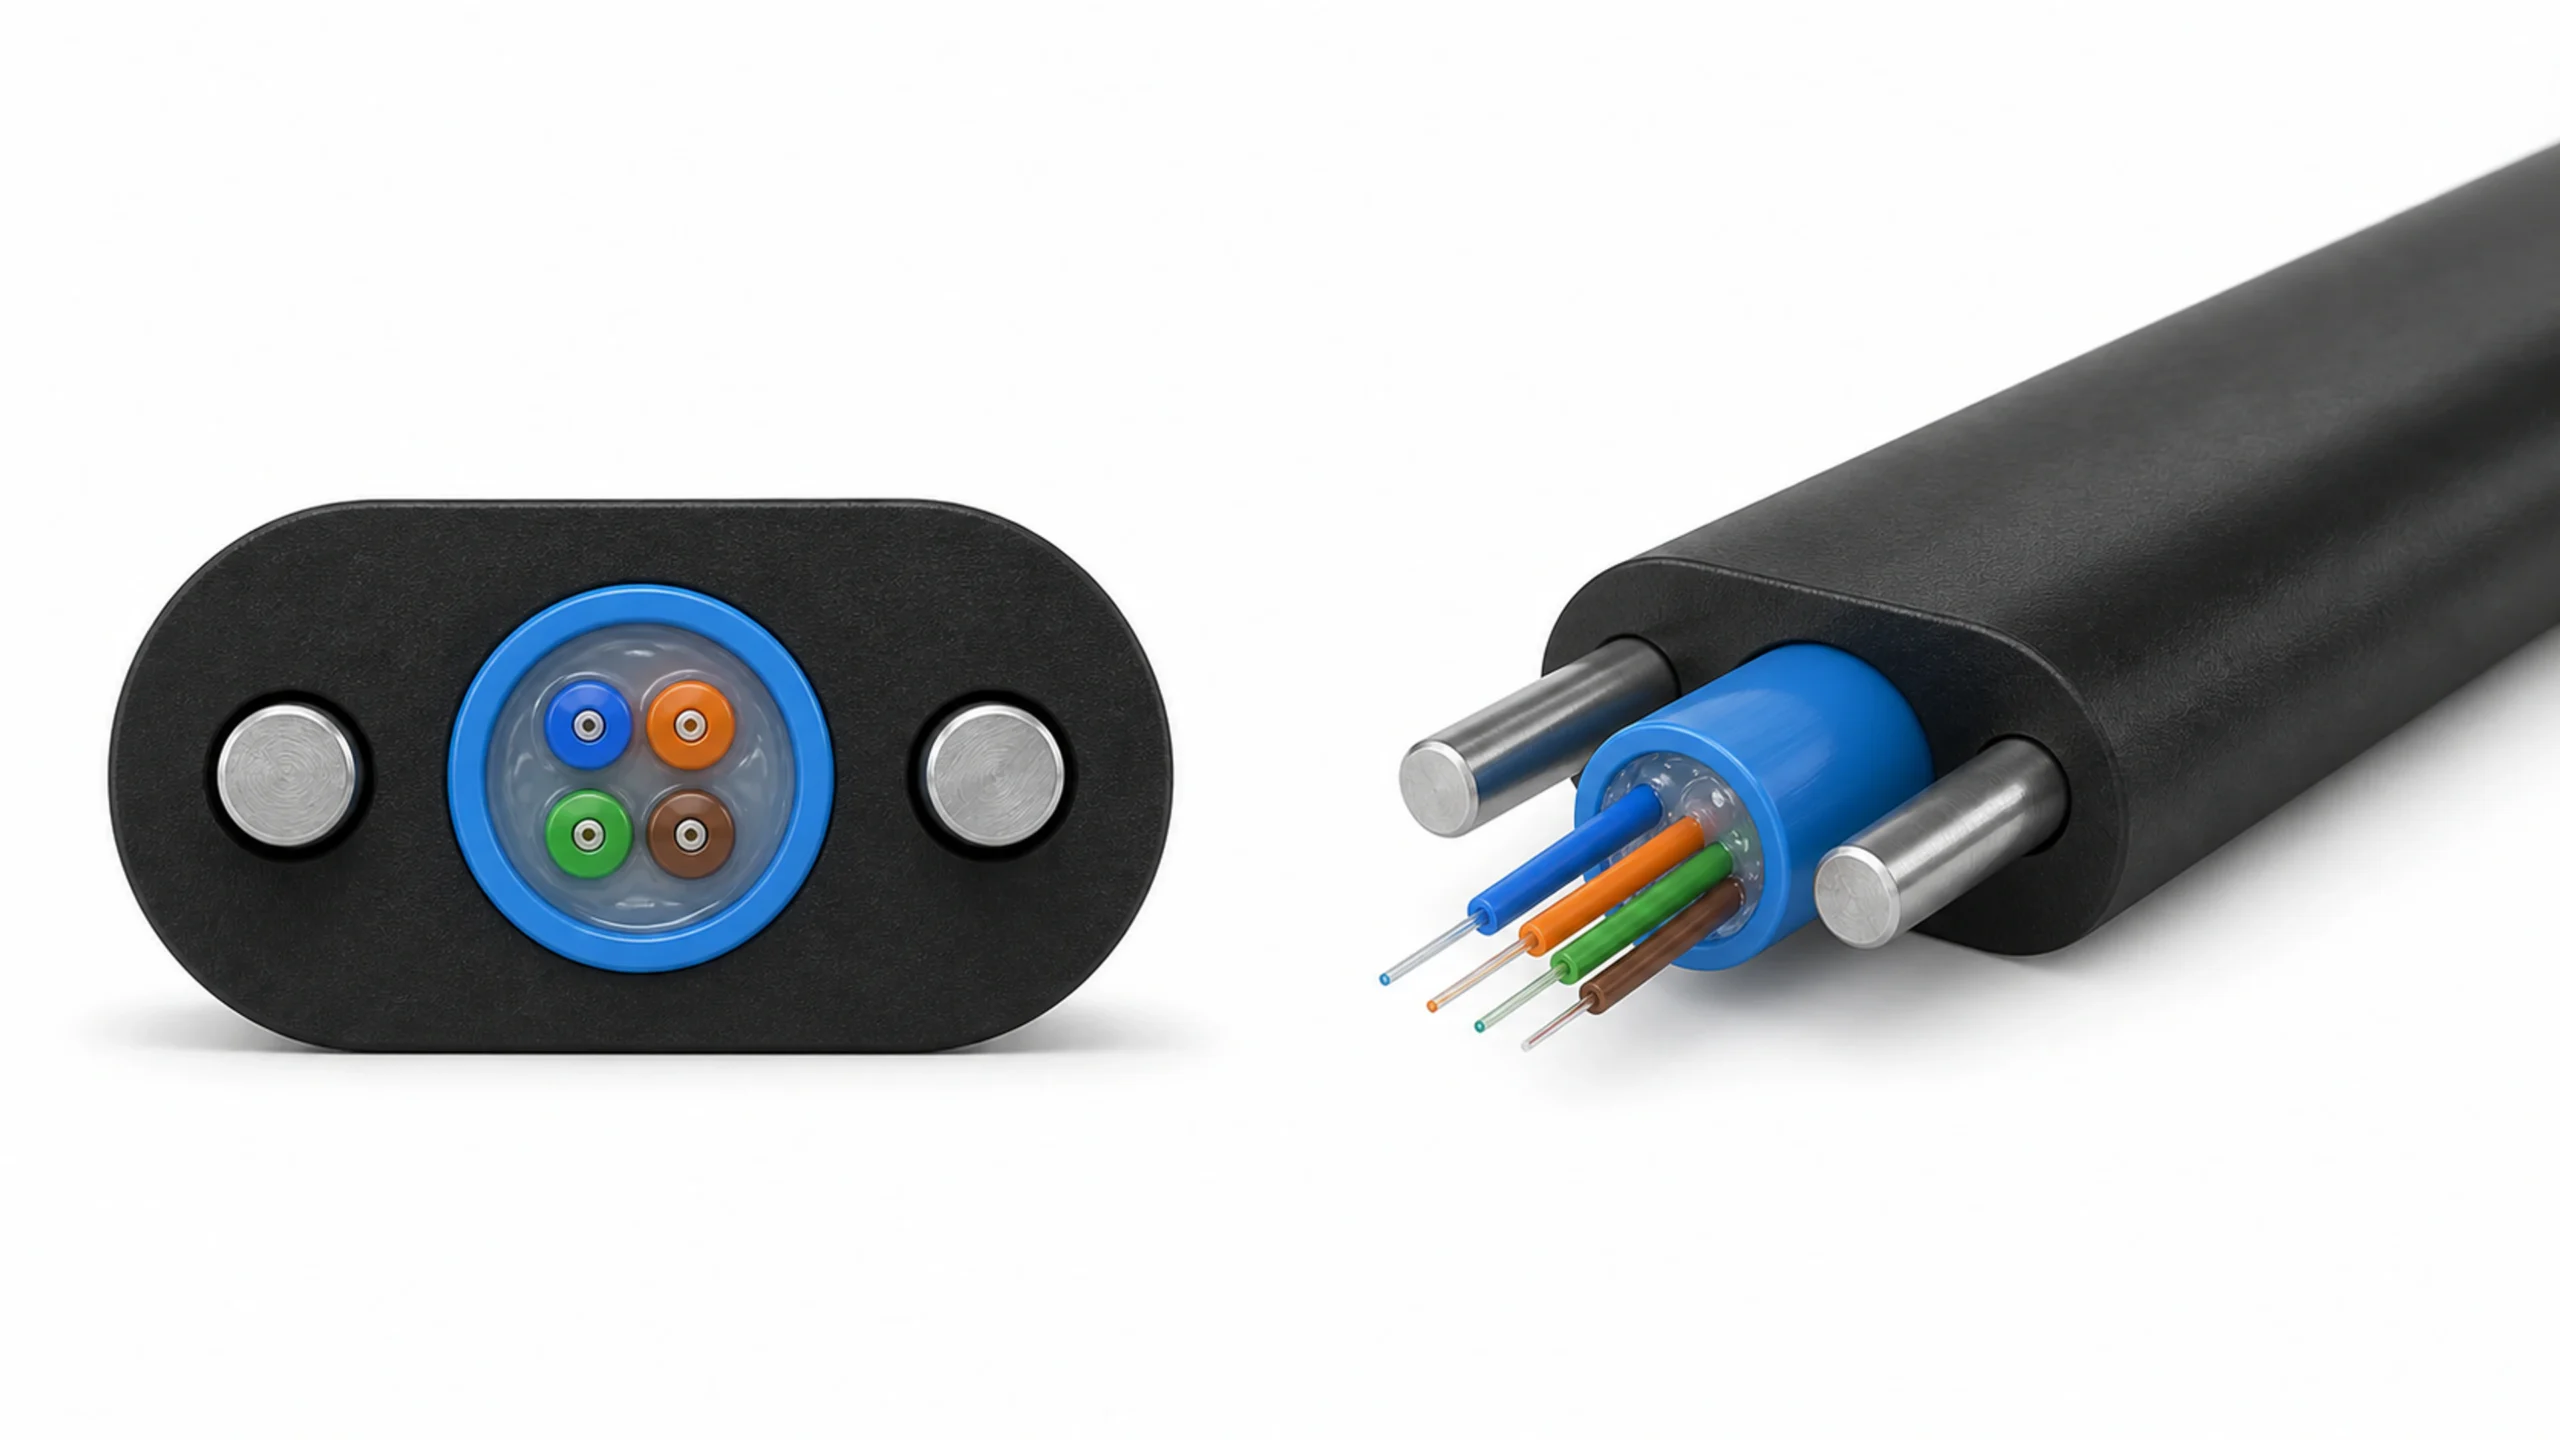
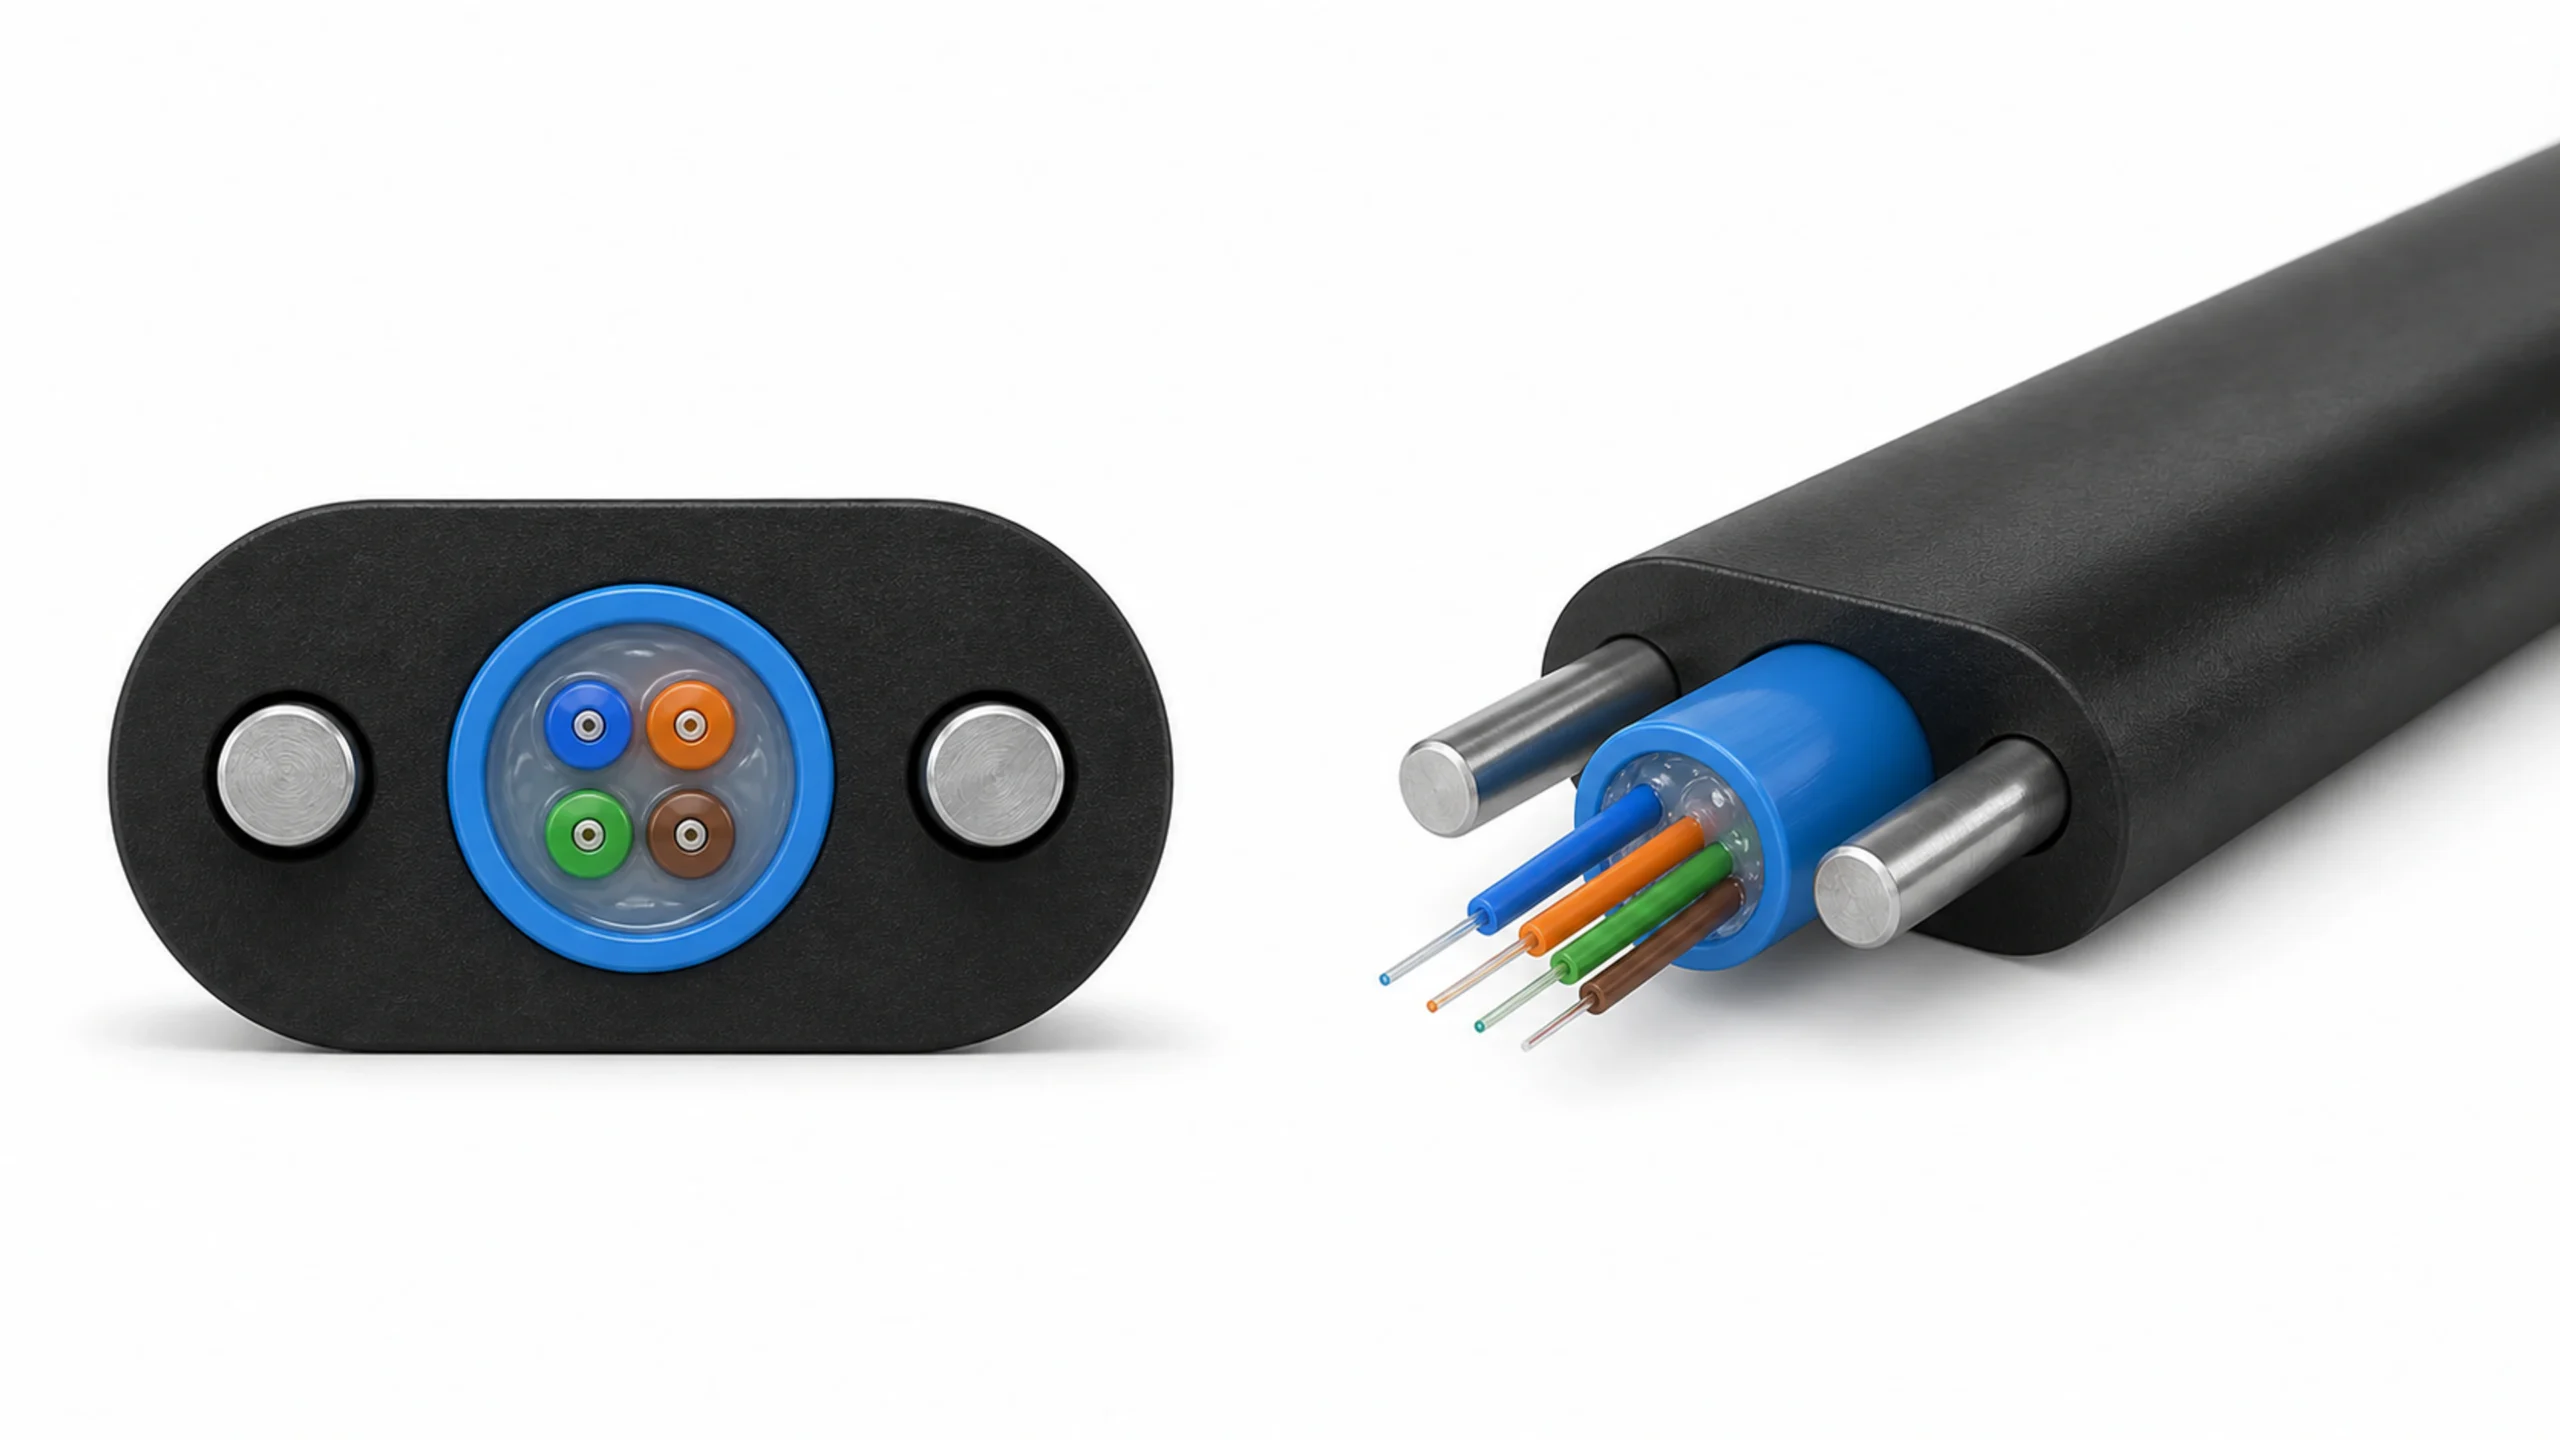
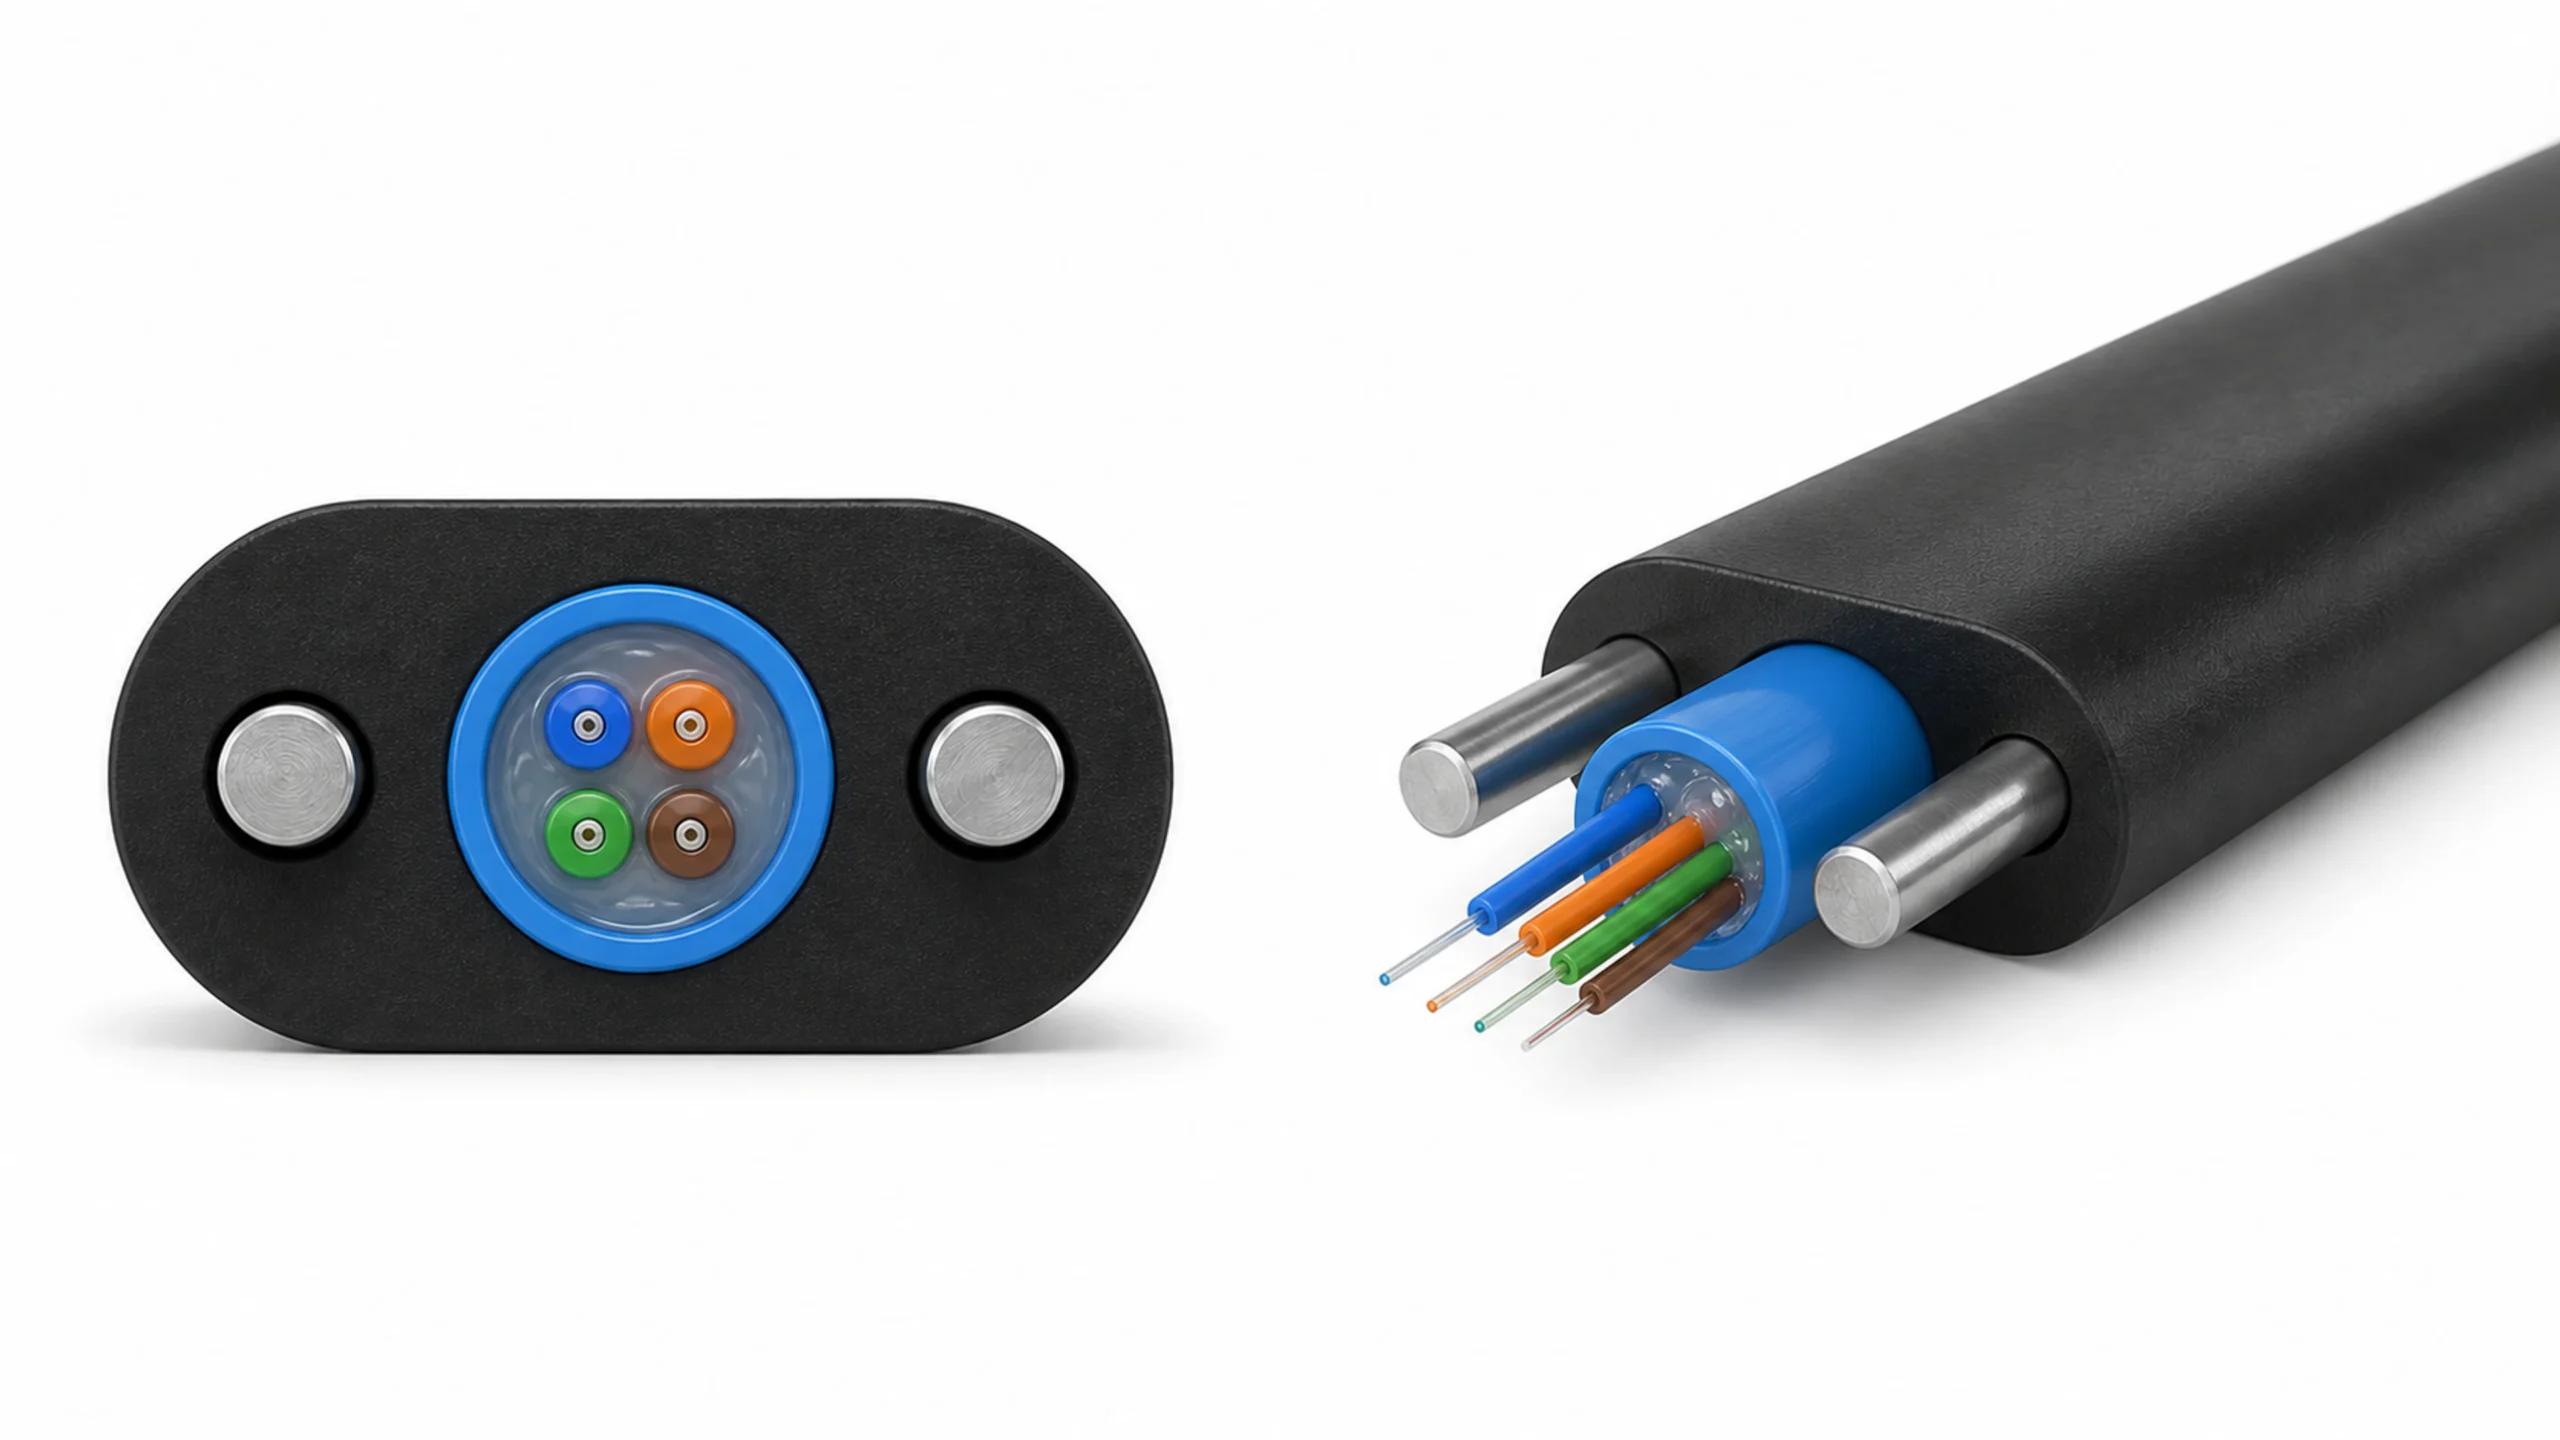
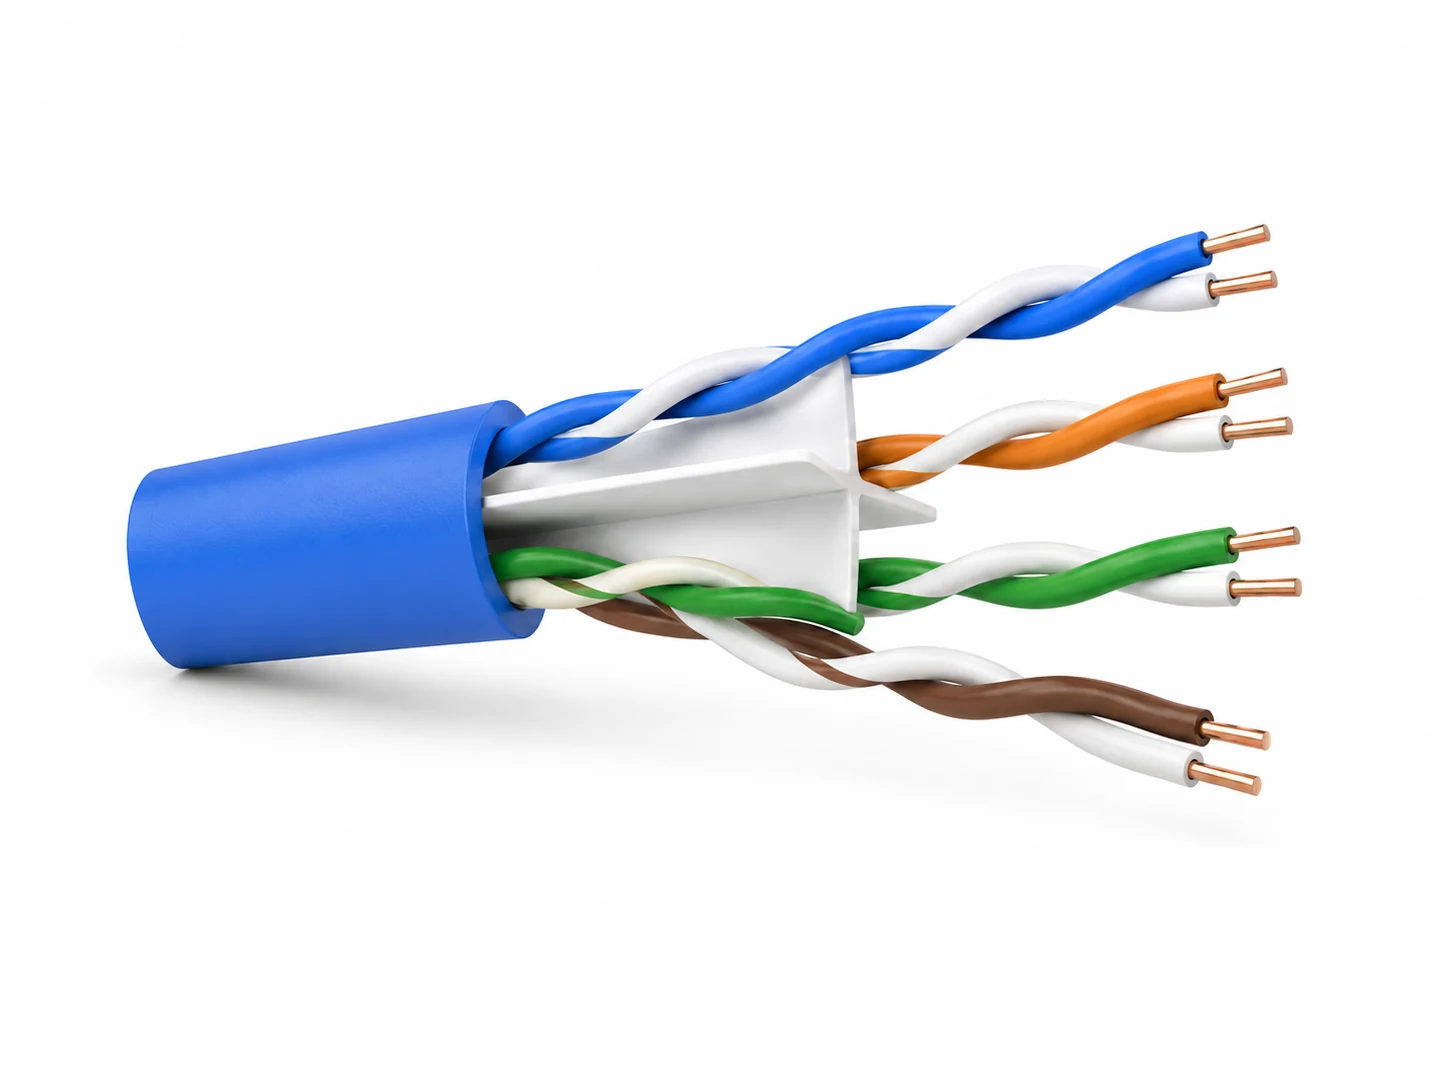
Проверенная иллюстрация скрученной конструкции с свободными трубками ADSS. Конечное количество слоев, размеры, материалы и требования к характеристикам должны соответствовать утвержденному чертежу кабеля.
Настоящее руководство заменяет более раннюю статью о процессе HONGKAI по тому же URL. Оно разделяет требования к продукту и заявления производителей оборудования, рассматривает текущую HONGKAI ADSS линию производства кабеля как эталонную схему и сохраняет количество оборудования и рабочие параметры как проектно-специфичные.
Что должно быть определено до выбора производственной схемы ADSS?
Начните с целевого кабеля, условий монтажа и спецификации приемки. Количество волокон или конечный диаметр сами по себе не могут определить конструкцию свободной трубки, расположение сердечника кабеля, требования к арамиду, состав наружной оболочки, производственное оборудование или программу FAT.
ADSS означает полностью диэлектрический самонесущий кабель. Усиление по растяжению не металлическое, и окончательная конструкция должна самостоятельно выдерживать заданные нагрузки при наземной установке и эксплуатации. Текущий IEC 60794-4-20:2018 объем охватывает конструкцию ADSS, а также механические, электрические, оптические, экологические, монтажные и приемочные требования. Стандарт не сертифицирует оборудование и не определяет единую универсальную конфигурацию завода.
Первый инженерный пакет покупателя должен включать:
- утвержденное сечение кабеля и спецификацию материалов;
- тип волокна, количество волокон, последовательность цветов и формат намотки на катушку;
- количество свободных трубок, размеры трубок, количество волокон в трубке и расположение наполнителей;
- центральный диэлектрический элемент, конструкция для предотвращения проникновения воды и связующего слоя;
- требования к внутренней оболочке, конструкция арамидного слоя, рвущая нить и конструкция наружной оболочки;
- применимый стандарт продукта, спецификацию проекта и условия монтажа;
- предполагаемый пролет, тип трассы и сценарий применения, а также специфические размерные и эксплуатационные ограничения заказчика;
- требуемы механическ, оптичес, энвиронментны и электрические испыт;
- чертежи входных и выходных упаковок для каждого этапа производства.
An aerial cable used near power lines and a self-supporting cable used on a telecommunication pole route may fall under different performance and sheath-design requirements. For example, IEC 60794-3-20:2016 covers self-supporting aerial telecommunication cables but explicitly excludes ADSS constructions on power lines that require special tracking- and erosion-resistant sheath materials. The project specification must identify the applicable route rather than using “aerial cable” as a complete design input.
Common mistakes: A buyer sends only fiber count, span or finished diameter and asks for a complete machine list. Another mistake is to copy a previous ADSS bill of materials without confirming line voltage, environmental exposure, loading, cable diameter, tensile design and required test program.
Decision criterion: Treat “ADSS + fiber count + span” as an incomplete input set. Request the detailed product construction and specification before validating a production route, because those inputs define both the machine configuration and the acceptance basis for the trial. A machine’s theoretical capability does not by itself prove that the customer’s target cable has been validated.
Как структура кабеля соотносится с этапами производства?
Map each material layer to the stage that creates or integrates it, then define the handoff between stages. A reference stranded loose-tube ADSS route normally includes fiber preparation, loose-tube extrusion, SZ core stranding, aramid reinforcement and outer sheathing, followed by product testing and packing.
| Элемент кабеля или выход | Manufacturing responsibility | Модуль HONGKAI для справки | Доказательства со стороны покупателя до выбора |
|---|---|---|---|
| Окрашенные оптические волокна | Подготовьте бирки и барабаны с контролируемой подачей, когда не используется предварительно окрашенное волокно | HK-235 coloring and rewinding | Спецификация волокна, цветовая последовательность, формат катушки и протокол квалификационных испытаний |
| Заполненные свободные трубки | Подавайте волокна, дозируйте заполнитель, экструдируйте и охлаждайте трубку, контролируйте геометрию и наматывайте годную трубку | HK-50 loose-tube production line | Материал трубки, количество волокон в трубке, чертёж трубки, метод избыточной длины и план испытаний |
| Многожильная жила кабеля | Pay off the central FRP and loose tubes, apply SZ stranding, bind and add specified water-blocking elements | HK-SZ / HK-800-12 reference route | Количество элементов, размеры, схема скрутки, требования к направлению скрутки, диапазон натяжения и протокол испытаний сердечника |
| Арамидоармированный сердечник | Нанесите указанное диэлектрическое армирование на растяжение с контролируемым распределением и натяжением | Система арамидного армирования, специфичная для проекта | Тип пряжи, упаковка, конструкция слоя, количество, метод натяжения и подтверждение покрытия |
| Готовая внешняя оболочка | Удалите утвержденный сердечник, выполните интеграцию интерфейсов армирования/разрывного шнура, экструдируйте, охладите, измерьте, протяните и намотайте | маршрут оболочки HK-90 ADSS | Компаунд, конструкция оболочки, маркировка, геометрия, контроль искрой/онлайн-контроль и финальная катушка |
| Выпущенный кабель ADSS | Проверка согласованных оптических, геометрических, механических и климатических требований | Лаборатория покупателя, квалифицированная третья сторона или согласованный объем испытаний | Метод испытания, образец, прибор, предел, сторона-наблюдатель и сохраняемый отчет |
Эта матрица — это карта процесса, а не универсальный перечень оборудования. Завод, покупающий квалифицированную предварительно окрашенную волоконную ленту, может не нуждаться в линии окраски. Завод с подтвержденной линией для свободной трубки или SZ может повторно использовать ее, если одобренные материалы, упаковка, пределы процесса и доказательства качества соответствуют новому диапазону ADSS.
- Process names alone do not prove equipment reuse. An existing optical-cable plant may already have coloring, loose-tube extrusion, SZ stranding or sheathing equipment, but the decision must still be made against the target product and required operating tier. Low-, medium- and higher-throughput configurations can differ in control scope and line capability even when the process names are the same.
-
::flow
01 · DEFINE|Утвердить кабель
Заморозить конструкцию, материалы, применимый стандарт, запуск продуктов и требования к приемке.
02 · MAP|Назначить каждый слой
Определить, на каком этапе формируется или интегрируется каждое волокно, трубка, усиливающий элемент, водонепроницаемый элемент, нить, рипкорд и оболочка.
03 · MATCH|Аудит оборудования
Сравнить существующее и предлагаемое оборудование с требуемыми пакетами, натяжениями, геометрией, системами управления и интерфейсами завода.
04 · PROVE|Провести приемку
- Использовать прослеживаемые материалы и типовой кабель для проверки согласованного процессного окна и доказательств готовой продукции.
-
::
Критерий решения: Не закупайте “полную линию ADSS”, пока каждая строка в матрице «структура-процесс» не будет иметь назначенного оборудования, ответственной стороны, входных спецификаций, выходных записей и метода приемки.
Какие процессные интерфейсы наиболее вероятно нарушат маршрут?
Наиболее рискованными точками, как правило, являются передачи между этапами, а не наличие основных машин. Квалифицированная свободная трубка все еще может быть повреждена при размотке или скручивании SZ; стабильное сердечник кабеля все еще может выйти из строя, если распределение арамидных нитей, экструзия оболочки или управление намоткой не скоординированы.
Подготовка волокна к экструзии свободной трубки
Confirm whether the plant will use pre-colored fiber or color and rewind it in-house. The handoff must preserve fiber identification, coating condition, reel build and payoff behavior. The loose-tube line then needs the correct fiber reel interface, filling system, tube material preparation, extrusion tooling, cooling path, online geometry check and take-up package.
The tube drawing should define more than nominal outside diameter. It should state wall construction, fiber count, fiber excess-length requirement, filling condition and test method. A stable-looking tube is not sufficient if the optical result changes after cabling, temperature conditioning or mechanical loading.
Loose tubes to SZ cable-core stranding
The SZ stage must receive loose tubes and the central FRP in compatible packages and controlled condition. Confirm element diameters, counts, fillers, central-member interface, lay or reversal program, binder and water-blocking materials, tension method, capstan and output reel. These variables are connected; they should not be approved as separate catalog options.
Check the cable core after stranding for geometry, tube condition, binding stability and the agreed optical evidence. The line trial should also show starts, stops, reversal behavior, acceleration and the reel build required by the next stage. A short no-load rotation test cannot prove the cable-core handoff.
Cable core to aramid reinforcement and sheathing
The final-stage proposal must show where the cable core is paid off, where aramid is applied, how the yarn packages are loaded and controlled, where ripcords or other specified elements enter, and how the reinforced core reaches the crosshead. The downstream extruder, cooling path, diameter measurement, traction and take-up must follow the same coordinated line-speed reference.
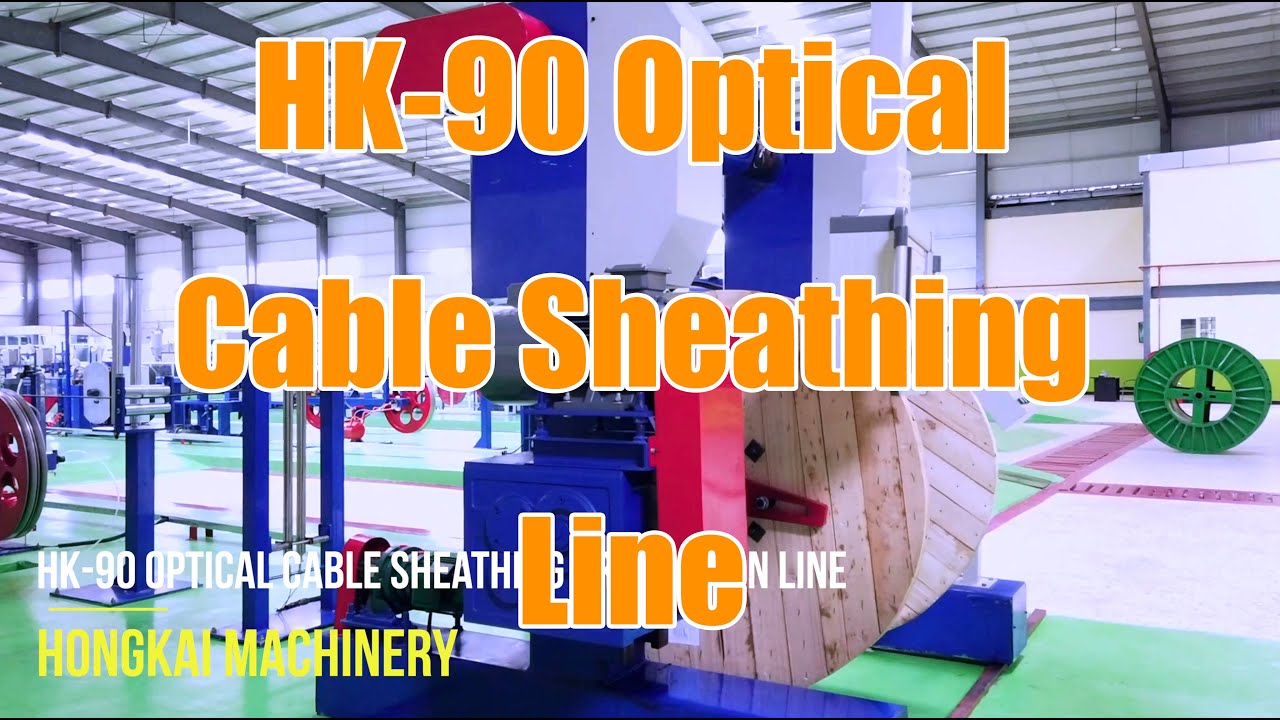
Real HONGKAI HK-90 optical cable sheathing-stage reference. The complete aramid arrangement, line interfaces, dimensions and operating range require project confirmation.
Note: The product page groups aramid reinforcement and final sheathing into the last reference stage. The signed proposal must still state whether the reinforcement system is a separate machine, an inline module or another verified arrangement and how its controls interlock with the sheathing line.
What Must the Aramid Reinforcement Process Control?
Aramid is a structural input, not decorative yarn added before the jacket. The process must distribute the specified reinforcement around the cable core without unacceptable local stress, gaps, overlap, twist, yarn damage or unstable handoff into the sheath crosshead.
The required yarn type, linear density, treatment, package, number of ends and layer design come from the approved cable construction. Machine selection must then address package dimensions, loading, individual or grouped tension control, yarn path, guiding, break detection, stranding direction or application pattern, changeover and line synchronization. Do not infer these values from cable diameter alone.
Derive the required number of aramid ends from the approved cable construction; a structure needing more reinforcement may require more active yarn packages. For ADSS projects with multiple yarn ends, evaluate an active payoff with tension control rather than assuming that passive line pull will be adequate. A cage-type arrangement is a HONGKAI reference configuration, but its head count, layer pattern and suitability must be confirmed for the approved cable.
The aramid system and sheathing process must be reviewed together. A mismatch can disturb the reinforced-core diameter, yarn distribution, crosshead entry, jacket concentricity, surface appearance or take-up behavior. The FAT should therefore capture evidence before, during and after sheathing rather than hiding the reinforcement layer inside the finished sample.
Some approved constructions include an inner and outer sheath, while others do not. The application scenario—including whether the cable is intended for a backbone route or another installation environment—must therefore be supplied before HONGKAI freezes the sheath and aramid arrangement. This project-specific review must not be replaced by the assumption that every ADSS cable uses the same final-stage configuration.
Доказательства для запроса:
- approved yarn identification and package details;
- a thread-up diagram and recorded tension-control method;
- verification of the active yarn ends and layer arrangement;
- изображения или сохраненные образцы, демонстрирующие распределение до оболочки;
- recorded line settings for the representative product;
- геометрия готового кабеля и оптические результаты, привязанные к одному и тому же циклу;
- the agreed mechanical tests or qualified external reports for the final design.
Red flags: The proposal states only a head count, treats all yarn packages as interchangeable or claims one tension value for every ADSS design. Another warning is an FAT plan that inspects only the outer jacket and never records the reinforced core before it enters the crosshead.
Какие доказательства качества относятся к каждому этапу?
Separate process checks from finished-cable qualification. Factory acceptance can prove machine assembly, interfaces, repeatable settings and representative production evidence, but the finished ADSS design may also require mechanical, optical, environmental and electrical tests that are not practical on the production floor.
| Stage | Промежуточные доказательства | Output evidence | Граница для записи |
|---|---|---|---|
| Подготовка волокна | Идентификация бухты, цветовая последовательность, состояние намотки и поведение при размотке | Подтверждение адгезии цвета/отсутствия потери цвета и квалифицированная подготовленная бухта волокна | Whether fiber is buyer-supplied, pre-colored or processed in-house |
| Экструзия свободных трубок | Партия материала, подача волокна, заполнение, режим температуры/давления, охлаждение и онлайн-геометрия | Контролируемая избыточная длина волокна, стабильный наружный диаметр трубки, оптическая маркировка и намотка на катушку | Какие испытания являются линейными проверками, а какие требуют лабораторного метода |
| SZ-скрутка | Идентификация элемента, метод натяжения при размотке, настройки шага скрутки/направления скрутки, нанесение бандажа и водоотталкивающего состава | Нормальное формирование кабельной сердцевины, состояние трубки, стабильность обмотки, оптический результат и приёмная катушка | Какой продукт и условия эксплуатации представляют приемлемость |
| Aramid application | Идентификация пряжи, активные нити, состояние бобины, метод натяжения, траектория и распределение | Диаметр армированной жилы, подтверждение покрытия и сохраненный образец | Конструкция слоев и предельные значения, указанные в утверждённой спецификации кабеля |
| Внешняя оболочка | Идентификация компаунда, кросс-головка/оснастка, параметры экструзии/охлаждения, нанесение арамида, контроль диаметра в режиме онлайн и синхронизация линии | Sheath surface, outside diameter, eccentricity/deviation, marking, length, reel build and agreed online tests | Compound and electrical-environment requirements are project-specific |
| Finished cable | Прослеживаемость от материалов и рецептур до образца | Оптические, размерные, механические, климатические и соответствующие электрические отчеты | Место испытания, свидетель, длина образца, метод, предел и ответственность |
IEC 60794-4-20:2018 includes ADSS acceptance and test requirements at the product level. ITU-T L.102 (11/2025) defines ADSS as a self-supporting cable whose tensile element is non-metallic reinforcement under or within the plastic sheath and discusses aerial-cable construction and performance considerations. Newer test-method publications can also apply to specific phenomena: IEC 60794-1-119:2025 определяет метод испытания на ветровую (эолову) вибрацию для воздушных оптических кабелей, включая ADSS.
These sources help define what the cable must prove. They do not establish that every test belongs inside a machinery FAT or that HONGKAI supplies every laboratory. The RFQ should assign each required result to machine FAT, buyer laboratory, independent laboratory, type-test evidence or another agreed verification route.
How to verify: Select the FAT cable from the customer’s approved product specification, then keep stage-linked evidence: color adhesion after coloring; fiber excess length, optical result and outside-diameter stability after loose-tube extrusion; normal cable-core formation after SZ stranding; and aramid application, sheath surface, diameter and eccentricity/deviation at the final stage. Exact limits remain those of the agreed product specification. If the complete line does not produce a conforming cable, start with the failed finished-cable characteristic and trace it backward—for example, color loss, poor excess-length control or excessive loose-tube diameter variation—to the responsible upstream process.
Как следует проводить аудит существующего оборудования перед покупкой полной линии?
Audit the plant stage by stage and keep only equipment that can prove the required input, process and output window. Reusing a machine because its nominal diameter or speed appears sufficient can leave hidden gaps in yarn handling, package interfaces, controls, test capability or downstream compatibility.
For each existing line, collect the nameplate and configuration, general arrangement, payoff/take-up drawings, tooling, control architecture, material limitations, maintenance condition and recent qualified product records. Then compare those records with the launch ADSS matrix. Mark each stage as reusable, reusable with modification, new equipment required or external responsibility.
The HONGKAI руководство по линии производства loose-tube может помочь определить входные параметры трубной стадии, в то время как руководство по установке линии производства оптоволоконного кабеля поясняет проектные интерфейсы, которые должны быть зафиксированы до ввода в эксплуатацию. Используйте эти страницы в качестве справочных материалов для планирования, а не как замену технических соглашений.
Чек-лист:
- ☐ Утверждённая матрица продукции ADSS и применимые стандарты
- ☐ Документация по конфигурации и состоянию существующего оборудования
- ☐ Чертежи входной и выходной катушек для каждого этапа
- ☐ Марки материалов, форматы упаковки и условия хранения
- ☐ Тоолинг, кроссшеад, диес, гуидес инд кабель партс идентифиед
- ☐ Интерфейсы управления линией, синхронизации и записи данных
- ☐ Коммуникации, планировка цеха, подъемные устройства, ограждения и доступ оператора
- ☐ Назначены ответственные за испытания в процессе производства и окончательные испытания
- ☐ Типовые изделия, прошедшие приёмочные испытания (FAT), предельные значения и сохранённые записи
- ☐ Границы модификации, установки, обучения и передачи
Common mistakes: A factory counts machines instead of verifying stage interfaces, or assumes the existing laboratory can perform every project-specific ADSS qualification test. A gap register is more useful than an optimistic “complete line” label.
What Should the RFQ and FAT Package Contain?
The RFQ should make the supplier map the cable construction to the proposed route, and the FAT should prove the agreed representative operating conditions with traceable records. Commercial comparison should begin only after the technical scope and evidence matrix are aligned.
Send the supplier a controlled input pack containing the cable drawing, material schedule, product matrix, standards, stage capacities required by the production plan, package drawings, factory utilities, existing-equipment interfaces and acceptance matrix. Ask for a returned line-by-line responsibility schedule that identifies every supplied machine, optional module, buyer item, utility, test instrument and excluded scope.
For FAT, select products that exercise the important boundaries of the proposed route. The chosen sample should be stated by construction, materials, package, lay/reversal program, aramid layer, sheath and test method—not merely “one ADSS cable.” Record material lots, setup, recipes, line condition, sample length, measuring instruments, pass limits, deviations and retained samples or files.
The Страница решения HONGKAI ADSS uses HK-235 fiber preparation, HK-50 loose-tube extrusion, HK-SZ core stranding and HK-90 reinforcement/sheathing as a reference route. HONGKAI can use the buyer’s approved product matrix to review which modules are new, which can be integrated with existing equipment and which tests remain the buyer’s or a laboratory’s responsibility.
Note: No machine list, head count, speed, output or test package is universal for ADSS cable. Final values and responsibilities belong in the mutually approved technical proposal and FAT plan.
 English
 हिन्दी
 فارسی