


Pemilik pabrik kabel serat optik, manajer produksi, atau pembeli teknis yang merencanakan jalur produksi kabel ADSS harus menghubungkan desain kabel yang disetujui ke setiap tahap manufaktur. Pertanyaan praktisnya bukan apakah pemasok menawarkan “jalur ADSS”, tetapi apakah rute yang diusulkan dapat mengendalikan setiap komponen, antarmuka, dan hasil penerimaan yang diperlukan oleh kabel target.
Rute produksi ADSS yang dapat dipertahankan dimulai dengan spesifikasi kabel jadi dan bekerja mundur melalui pelindung luar, penguatan aramid, pelintiran inti kabel, pembentukan tabung longgar, dan persiapan serat. Peralatan yang sudah ada tetap dalam cakupan hanya jika penanganan material, paket, ketegangan, jendela proses, dan bukti pengujian sesuai dengan konstruksi ADSS yang disetujui.

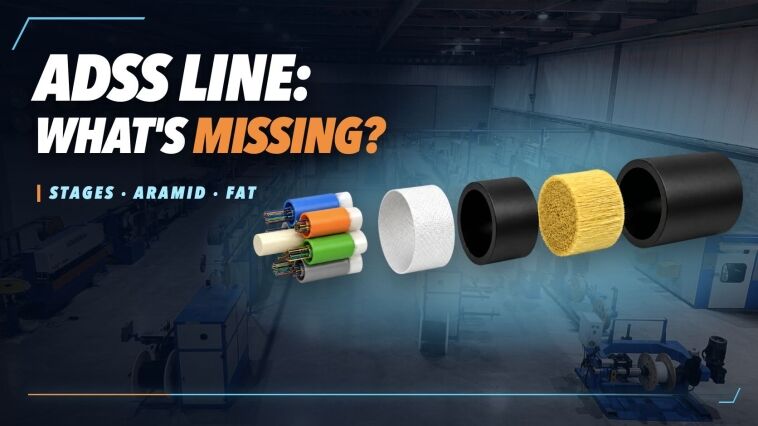
Ilustrasi referensi terverifikasi dari konstruksi ADSS yang dipilin berupa tabung longgar. Jumlah lapisan akhir, dimensi, bahan, dan persyaratan kinerja harus mengikuti gambar kabel yang disetujui.
Panduan ini menggantikan artikel proses lama HONGKAI di URL yang sama. Panduan ini memisahkan persyaratan produk dari klaim mesin, memperlakukan jalur saat ini jalur produksi kabel HONGKAI ADSS sebagai rute referensi, dan menjaga jumlah mesin serta nilai operasi bersifat spesifik proyek.
Apa yang Harus Didefinisikan Sebelum Memilih Rute Produksi ADSS?
Mulailah dengan kabel target, lingkungan pemasangan, dan spesifikasi penerimaan. Jumlah serat atau diameter jadi saja tidak dapat menentukan desain tabung longgar, susunan inti kabel, kebutuhan aramid, senyawa pelindung, peralatan produksi, atau program FAT.
ADSS berarti kabel self-supporting dielektrik sepenuhnya. Penguat tarik bersifat non-logam, dan desain jadi harus mampu menopang dirinya sendiri di bawah beban pemasangan dan operasi udara yang ditentukan. Saat ini, cakupan IEC 60794-4-20:2018 mencakup konstruksi ADSS serta persyaratan mekanis, listrik, optik, lingkungan, pemasangan, dan penerimaan. Standar ini tidak bersertifikasi mesin atau mendefinisikan satu konfigurasi pabrik universal.
Paket teknik pertama pembeli harus mencakup:
- penampang kabel dan jadwal material yang disetujui;
- jenis serat, jumlah serat, urutan warna, dan format gulungan pasokan;
- jumlah tabung longgar, dimensi tabung, jumlah serat per tabung, dan susunan pengisi;
- anggota dielektrik pusat, konstruksi penghambat air, dan pengikat;
- persyaratan pelindung dalam, desain lapisan aramid, ripcord, dan konstruksi pelindung luar;
- standar produk yang berlaku, spesifikasi proyek, dan lingkungan pemasangan;
- rentang yang dimaksud, jenis rute, dan skenario aplikasi, bersama dengan batasan dimensi dan kinerja spesifik produk pelanggan;
- required mechanical, optical, environmental and electrical tests;
- input and output package drawings for every production stage.
An aerial cable used near power lines and a self-supporting cable used on a telecommunication pole route may fall under different performance and sheath-design requirements. For example, IEC 60794-3-20:2016 covers self-supporting aerial telecommunication cables but explicitly excludes ADSS constructions on power lines that require special tracking- and erosion-resistant sheath materials. The project specification must identify the applicable route rather than using “aerial cable” as a complete design input.
Common mistakes: A buyer sends only fiber count, span or finished diameter and asks for a complete machine list. Another mistake is to copy a previous ADSS bill of materials without confirming line voltage, environmental exposure, loading, cable diameter, tensile design and required test program.
Decision criterion: Treat “ADSS + fiber count + span” as an incomplete input set. Request the detailed product construction and specification before validating a production route, because those inputs define both the machine configuration and the acceptance basis for the trial. A machine’s theoretical capability does not by itself prove that the customer’s target cable has been validated.
How Does the Cable Structure Map to the Production Stages?
Map each material layer to the stage that creates or integrates it, then define the handoff between stages. A reference stranded loose-tube ADSS route normally includes fiber preparation, loose-tube extrusion, SZ core stranding, aramid reinforcement and outer sheathing, followed by product testing and packing.
| Cable element or output | Manufacturing responsibility | Reference HONGKAI module | Buyer evidence before selection |
|---|---|---|---|
| Serat optik berwarna | Prepare identification and controlled supply reels when pre-colored fiber is not used | HK-235 coloring and rewinding | Fiber specification, color sequence, reel format and qualification record |
| Filled loose tubes | Feed fibers, meter filling compound, extrude and cool the tube, control geometry and take up the qualified tube | HK-50 loose-tube production line | Tube material, fibers per tube, tube drawing, excess-length method and test plan |
| Inti kabel berpilin | Lepaskan FRP pusat dan tabung longgar, lakukan penganyaman SZ, ikat, dan tambahkan elemen pemblokir air sesuai spesifikasi | HK-SZ / HK-800-12 reference route | Jumlah elemen, dimensi, rencana pilinan, persyaratan pembalikan, jendela tegangan, dan catatan uji inti |
| Inti yang diperkuat aramid | Terapkan penguatan tarik dielektrik yang ditentukan dengan distribusi dan tegangan yang terkendali | Sistem penguatan aramid khusus proyek | Jenis benang, kemasan, desain lapisan, kuantitas, metode tegangan, dan bukti cakupan |
| Selubung luar jadi | Lunasi inti yang telah disetujui, integrasikan antarmuka penguat/ripcord, ekstrusi, pendinginan, pengukuran, penarikan, dan penggulungan | jalur pelindung HK-90 ADSS | Komponen, konstruksi pelindung, tanda, geometri, pemeriksaan spark/online, dan gulungan akhir |
| Kabel ADSS yang telah dirilis | Uji persyaratan optik, dimensi, mekanis, dan lingkungan yang disepakati | Laboratorium pembeli, pihak ketiga yang memenuhi syarat, atau lingkup pengujian yang disepakati | Metode pengujian, sampel, instrumen, batas, pihak yang menyaksikan, dan laporan yang disimpan |
Matriks ini adalah peta proses, bukan daftar peralatan universal. Pabrik yang membeli serat berwarna siap pakai mungkin tidak memerlukan lini pewarnaan. Pabrik dengan lini tabung longgar atau SZ yang telah diverifikasi dapat menggunakannya kembali jika bahan yang disetujui, paket, batas proses, dan bukti kualitas sesuai dengan jangkauan ADSS baru.
- Process names alone do not prove equipment reuse. An existing optical-cable plant may already have coloring, loose-tube extrusion, SZ stranding or sheathing equipment, but the decision must still be made against the target product and required operating tier. Low-, medium- and higher-throughput configurations can differ in control scope and line capability even when the process names are the same.
-
::flow
01 · DEFINE|Setujui kabel
Bekukan konstruksi, bahan, standar yang berlaku, produk yang diluncurkan, dan persyaratan penerimaan.
02 · MAP|Tetapkan setiap lapisan
Identifikasi tahap mana yang membentuk atau mengintegrasikan setiap serat, tabung, elemen penguat, elemen penghambat air, benang, ripcord, dan pelindung.
03 · MATCH|Audit peralatan
Bandingkan mesin yang ada dan yang diusulkan dengan paket, ketegangan, geometri, kontrol, dan antarmuka pabrik yang diperlukan.
04 · PROVE|Jalankan penerimaan
- Gunakan bahan yang dapat dilacak dan kabel representatif untuk memverifikasi jendela proses yang disepakati dan bukti produk jadi.
-
::
Kriteria keputusan: Jangan membeli “lini ADSS lengkap” sampai setiap baris dalam matriks struktur-ke-proses memiliki mesin yang ditugaskan, pihak yang bertanggung jawab, spesifikasi masukan, catatan keluaran, dan metode penerimaan.
Antarmuka Proses Mana yang Paling Mungkin Mengganggu Jalur?
Titik-titik berisiko tertinggi biasanya adalah serah terima antar tahap, bukan keberadaan mesin utama. Tabung longgar yang memenuhi syarat masih bisa rusak selama pelepasan atau pemolesan SZ; inti kabel yang stabil masih bisa gagal jika distribusi aramid, ekstrusi pelindung, atau penanganan pengambilan tidak terkoordinasi.
Persiapan serat hingga ekstrusi tabung longgar
Confirm whether the plant will use pre-colored fiber or color and rewind it in-house. The handoff must preserve fiber identification, coating condition, reel build and payoff behavior. The loose-tube line then needs the correct fiber reel interface, filling system, tube material preparation, extrusion tooling, cooling path, online geometry check and take-up package.
The tube drawing should define more than nominal outside diameter. It should state wall construction, fiber count, fiber excess-length requirement, filling condition and test method. A stable-looking tube is not sufficient if the optical result changes after cabling, temperature conditioning or mechanical loading.
Tabung longgar ke pengalihan inti kabel SZ
The SZ stage must receive loose tubes and the central FRP in compatible packages and controlled condition. Confirm element diameters, counts, fillers, central-member interface, lay or reversal program, binder and water-blocking materials, tension method, capstan and output reel. These variables are connected; they should not be approved as separate catalog options.
Check the cable core after stranding for geometry, tube condition, binding stability and the agreed optical evidence. The line trial should also show starts, stops, reversal behavior, acceleration and the reel build required by the next stage. A short no-load rotation test cannot prove the cable-core handoff.
Inti kabel ke penguatan aramid dan selubung
The final-stage proposal must show where the cable core is paid off, where aramid is applied, how the yarn packages are loaded and controlled, where ripcords or other specified elements enter, and how the reinforced core reaches the crosshead. The downstream extruder, cooling path, diameter measurement, traction and take-up must follow the same coordinated line-speed reference.

Real HONGKAI HK-90 optical cable sheathing-stage reference. The complete aramid arrangement, line interfaces, dimensions and operating range require project confirmation.
Note: The product page groups aramid reinforcement and final sheathing into the last reference stage. The signed proposal must still state whether the reinforcement system is a separate machine, an inline module or another verified arrangement and how its controls interlock with the sheathing line.
Apa yang Harus Dikendalikan dalam Proses Penguatan Aramid?
Aramid is a structural input, not decorative yarn added before the jacket. The process must distribute the specified reinforcement around the cable core without unacceptable local stress, gaps, overlap, twist, yarn damage or unstable handoff into the sheath crosshead.
The required yarn type, linear density, treatment, package, number of ends and layer design come from the approved cable construction. Machine selection must then address package dimensions, loading, individual or grouped tension control, yarn path, guiding, break detection, stranding direction or application pattern, changeover and line synchronization. Do not infer these values from cable diameter alone.
Derive the required number of aramid ends from the approved cable construction; a structure needing more reinforcement may require more active yarn packages. For ADSS projects with multiple yarn ends, evaluate an active payoff with tension control rather than assuming that passive line pull will be adequate. A cage-type arrangement is a HONGKAI reference configuration, but its head count, layer pattern and suitability must be confirmed for the approved cable.
The aramid system and sheathing process must be reviewed together. A mismatch can disturb the reinforced-core diameter, yarn distribution, crosshead entry, jacket concentricity, surface appearance or take-up behavior. The FAT should therefore capture evidence before, during and after sheathing rather than hiding the reinforcement layer inside the finished sample.
Some approved constructions include an inner and outer sheath, while others do not. The application scenario—including whether the cable is intended for a backbone route or another installation environment—must therefore be supplied before HONGKAI freezes the sheath and aramid arrangement. This project-specific review must not be replaced by the assumption that every ADSS cable uses the same final-stage configuration.
Bukti yang harus diminta:
- identifikasi benang yang disetujui dan detail kemasan;
- diagram threading-up dan metode kontrol tegangan yang terekam;
- verifikasi ujung benang aktif dan susunan lapisan;
- gambar atau sampel yang disimpan yang menunjukkan distribusi sebelum pelapisan;
- pengaturan jalur yang terekam untuk produk representatif;
- geometri kabel jadi dan hasil optik yang dikaitkan dengan run yang sama;
- pengujian mekanis yang disepakati atau laporan eksternal yang memenuhi syarat untuk desain akhir.
Red flags: The proposal states only a head count, treats all yarn packages as interchangeable or claims one tension value for every ADSS design. Another warning is an FAT plan that inspects only the outer jacket and never records the reinforced core before it enters the crosshead.
Bukti Kualitas Mana yang Termasuk pada Setiap Tahap?
Separate process checks from finished-cable qualification. Factory acceptance can prove machine assembly, interfaces, repeatable settings and representative production evidence, but the finished ADSS design may also require mechanical, optical, environmental and electrical tests that are not practical on the production floor.
| Stage | Bukti dalam proses | Output evidence | Batas untuk mencatat |
|---|---|---|---|
| Persiapan serat | Identitas gulungan, urutan warna, kondisi penggulungan, dan perilaku payoff | Bukti adhesi warna/tidak ada kehilangan warna dan gulungan serat yang telah disiapkan memenuhi syarat | Apakah serat disediakan oleh pembeli, telah diwarnai sebelumnya, atau diproses di dalam perusahaan |
| Loose-tube extrusion | Lot material, umpan serat, pengisian, resep suhu/tekanan, pendinginan, dan geometri online | Panjang serat berlebih terkendali, diameter luar tabung stabil, bukti optik, dan gulungan reel | Pemeriksaan mana yang merupakan pemeriksaan jalur dan mana yang memerlukan metode laboratorium |
| SZ terdampar | Identitas elemen, metode tegangan payoff, pengaturan lay/pembalikan, aplikasi binder dan pemblokir air | Pembentukan inti kabel normal, kondisi tabung, stabilitas pengikat, hasil optik, dan gulungan keluaran | Produk dan kondisi operasi mana yang merepresentasikan penerimaan |
| Aramid application | Identitas benang, jumlah helai aktif, kondisi kemasan, metode tegangan, jalur, dan distribusi | Diameter inti yang diperkuat, bukti cakupan, dan sampel yang disimpan | Desain lapisan dan batas lolos dari spesifikasi kabel yang telah disetujui |
| Pelindung luar | Identitas kompon, crosshead/perkakas, pengaturan ekstrusi/pendinginan, aplikasi aramid, diameter online, dan sinkronisasi lini | Permukaan selubung, diameter luar, eksentrisitas/penyimpangan, tanda, panjang, konstruksi gulungan, dan pengujian online yang disepakati | Persyaratan komponen dan lingkungan kelistrikan bersifat spesifik proyek |
| Finished cable | Ketertelusuran dari bahan dan resep hingga sampel | Laporan optik, dimensi, mekanis, lingkungan, dan laporan listrik yang berlaku | Lokasi pengujian, saksi, panjang sampel, metode, batas, dan tanggung jawab |
cakupan IEC 60794-4-20:2018 mencakup persyaratan penerimaan dan pengujian ADSS pada tingkat produk. ITU-T L.102 (11/2025) defines ADSS as a self-supporting cable whose tensile element is non-metallic reinforcement under or within the plastic sheath and discusses aerial-cable construction and performance considerations. Newer test-method publications can also apply to specific phenomena: IEC 60794-1-119:2025 menetapkan metode uji getaran aeolian untuk kabel optik udara termasuk ADSS.
These sources help define what the cable must prove. They do not establish that every test belongs inside a machinery FAT or that HONGKAI supplies every laboratory. The RFQ should assign each required result to machine FAT, buyer laboratory, independent laboratory, type-test evidence or another agreed verification route.
How to verify: Select the FAT cable from the customer’s approved product specification, then keep stage-linked evidence: color adhesion after coloring; fiber excess length, optical result and outside-diameter stability after loose-tube extrusion; normal cable-core formation after SZ stranding; and aramid application, sheath surface, diameter and eccentricity/deviation at the final stage. Exact limits remain those of the agreed product specification. If the complete line does not produce a conforming cable, start with the failed finished-cable characteristic and trace it backward—for example, color loss, poor excess-length control or excessive loose-tube diameter variation—to the responsible upstream process.
Bagaimana Peralatan yang Ada Harus Diaudit Sebelum Membeli Jalur Lengkap?
Audit the plant stage by stage and keep only equipment that can prove the required input, process and output window. Reusing a machine because its nominal diameter or speed appears sufficient can leave hidden gaps in yarn handling, package interfaces, controls, test capability or downstream compatibility.
For each existing line, collect the nameplate and configuration, general arrangement, payoff/take-up drawings, tooling, control architecture, material limitations, maintenance condition and recent qualified product records. Then compare those records with the launch ADSS matrix. Mark each stage as reusable, reusable with modification, new equipment required or external responsibility.
Itu HONGKAI panduan lini produksi loose-tube dapat membantu menentukan input tahap tabung, sedangkan panduan pemasangan lini produksi kabel serat optik menjelaskan antarmuka proyek yang harus dibekukan sebelum commissioning. Gunakan halaman-halaman ini sebagai referensi perencanaan, bukan sebagai pengganti perjanjian teknis.
Daftar Periksa:
- ☐ Matriks produk ADSS yang disetujui dan standar yang berlaku
- ☐ Catatan konfigurasi dan kondisi mesin yang ada
- ☐ Gambar reel input dan output untuk setiap tahap
- ☐ Tingkat bahan, format kemasan, dan kondisi penyimpanan
- ☐ Peralatan, crosshead, dies, panduan, dan suku cadang pengganti telah diidentifikasi
- ☐ Antarmuka kontrol lini, sinkronisasi, dan perekaman data
- ☐ Utilitas, tata letak lantai, pengangkatan, pengamanan, dan akses operator
- ☐ Tanggung jawab pengujian proses dan akhir telah ditetapkan
- ☐ Produk FAT perwakilan, batas lolos, dan catatan yang disimpan
- ☐ Batasan modifikasi, instalasi, pelatihan, dan serah terima
Common mistakes: A factory counts machines instead of verifying stage interfaces, or assumes the existing laboratory can perform every project-specific ADSS qualification test. A gap register is more useful than an optimistic “complete line” label.
Apa Saja yang Harus Dimasukkan dalam Paket RFQ dan FAT?
The RFQ should make the supplier map the cable construction to the proposed route, and the FAT should prove the agreed representative operating conditions with traceable records. Commercial comparison should begin only after the technical scope and evidence matrix are aligned.
Send the supplier a controlled input pack containing the cable drawing, material schedule, product matrix, standards, stage capacities required by the production plan, package drawings, factory utilities, existing-equipment interfaces and acceptance matrix. Ask for a returned line-by-line responsibility schedule that identifies every supplied machine, optional module, buyer item, utility, test instrument and excluded scope.
For FAT, select products that exercise the important boundaries of the proposed route. The chosen sample should be stated by construction, materials, package, lay/reversal program, aramid layer, sheath and test method—not merely “one ADSS cable.” Record material lots, setup, recipes, line condition, sample length, measuring instruments, pass limits, deviations and retained samples or files.
Itu HONGKAI halaman solusi ADSS uses HK-235 fiber preparation, HK-50 loose-tube extrusion, HK-SZ core stranding and HK-90 reinforcement/sheathing as a reference route. HONGKAI can use the buyer’s approved product matrix to review which modules are new, which can be integrated with existing equipment and which tests remain the buyer’s or a laboratory’s responsibility.
Note: No machine list, head count, speed, output or test package is universal for ADSS cable. Final values and responsibilities belong in the mutually approved technical proposal and FAT plan.
