


A low-voltage cable factory owner should not start an equipment enquiry with a generic request for “one cable line.” Building wire, THHN or THWN, flexible cable and control cable can share some processes, but their conductor construction, applied layers, core assembly, testing and finished handling create different production routes.
The correct low-voltage cable production line starts with one approved finished-cable design, not a machine model. A buyer should define the conductor, insulation and covering layers, number of cores, protection elements, target package and acceptance basis before equipment is selected. Only the required stages should enter the project scope, and every interface between those stages should be written into the quotation and factory acceptance test. HONGKAI can then map the confirmed design to a project-specific combination of conductor preparation, bunching or stranding, extrusion, assembly, testing and handling equipment.
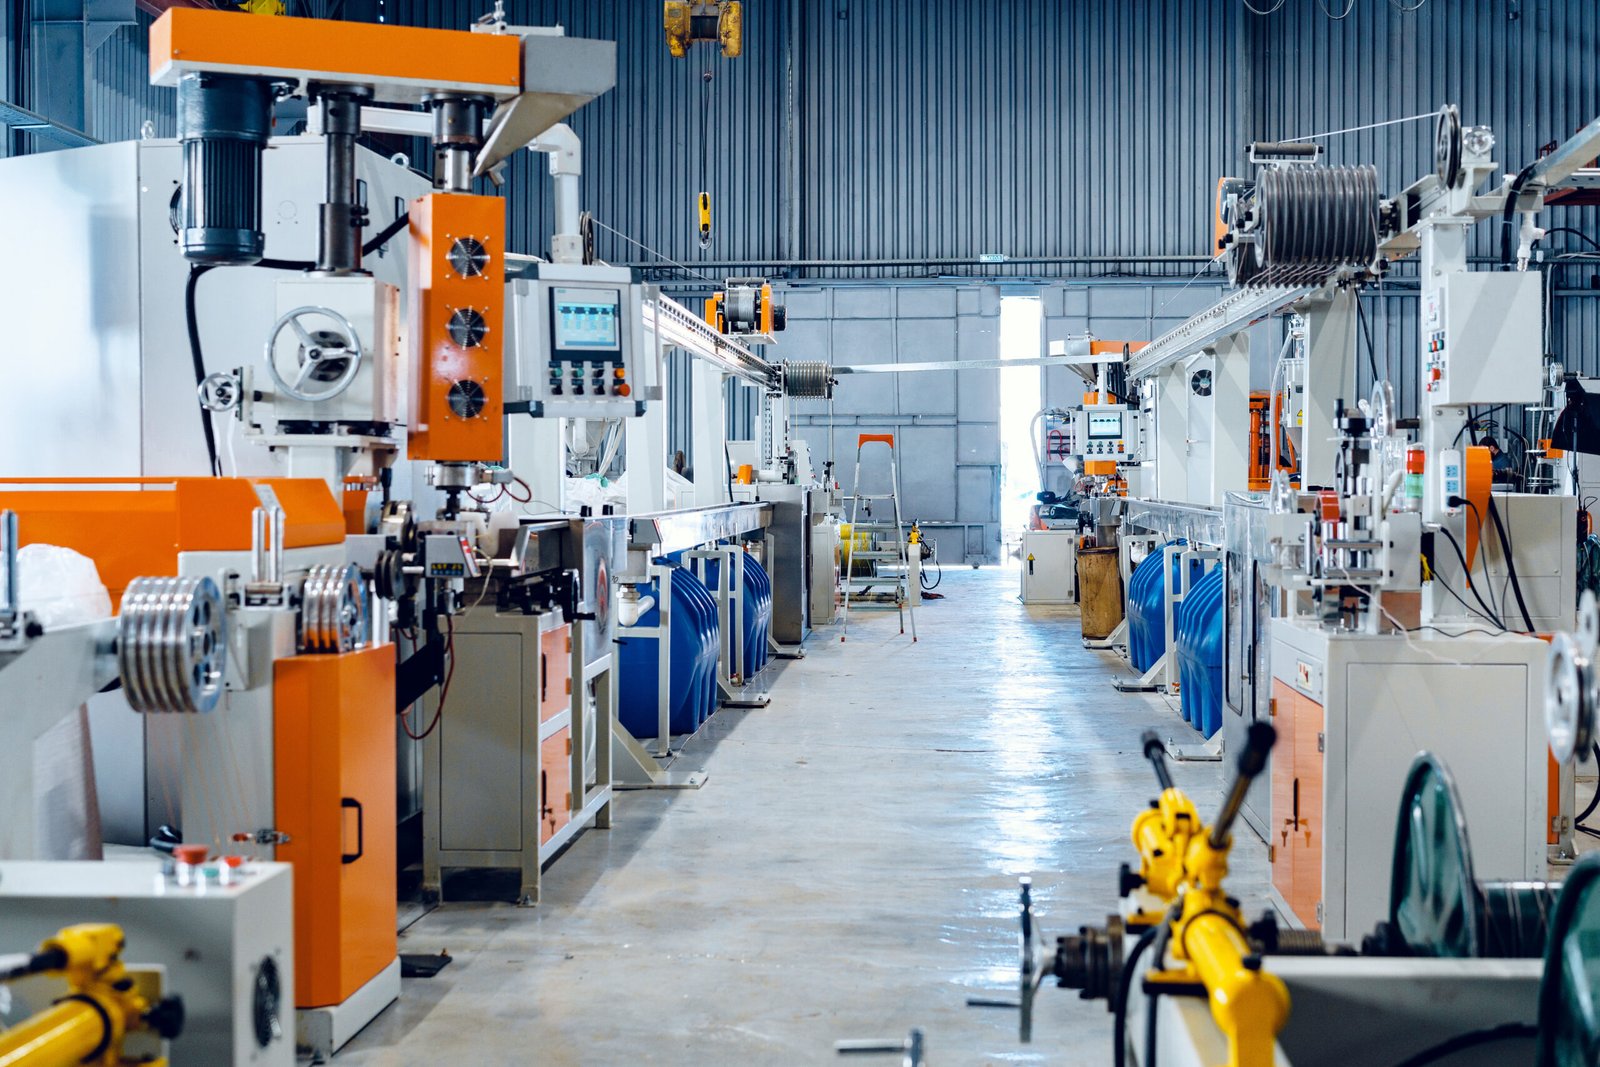
Real HONGKAI workshop image of electrical cable production equipment. It is a machinery reference, not a claim that every low-voltage cable uses the same configuration.
This guide is for factory owners, production managers and technical procurement teams choosing a route for building wire, THHN or THWN, flexible cable or control cable. The decision is not which catalog has the most machines. The decision is which minimum complete route can make the approved product, connect to the factory and produce evidence that the buyer can accept.
What Must Buyers Specify Before Selecting a Low-Voltage Cable Production Line?
A buyer should lock eight decisions before comparing low-voltage cable production line proposals: finished product, acceptance basis, conductor, conductor-forming process, applied materials, core assembly, testing and handling, and factory integration. Each decision changes either the required machine stages or the interfaces between them. HONGKAI should receive the cable drawing and project brief before proposing models because a family name alone does not define the construction. Unconfirmed values should remain marked for project confirmation instead of being copied from another cable.
1. Finished Cable: Which saleable cable must the factory make first?
Why it matters: “Low-voltage cable” is a market category, not a complete production specification. A single insulated building wire may need conductor preparation, insulation, testing and coiling, while a flexible multicore cable can also need fine-wire bunching, core cabling and an outer sheath. A control cable may add shielding or other protection only when the approved design requires it. Selecting every possible stage wastes capital and floor space; omitting one required stage creates an incomplete factory.
Cần hỏi gì: Nêu rõ loại cáp đầu tiên có thể bán được, bao gồm tên gọi, vật liệu và cấu trúc ruột dẫn, số lượng lõi, lớp cách điện, lớp vỏ ngoài, cấu tạo bảo vệ, đường kính thành phẩm hoặc dải kích thước được phê duyệt, bao bì và thị trường mục tiêu. Đính kèm bản vẽ cáp hiện hành hoặc mẫu đã được phê duyệt kèm theo kế hoạch tái tạo có thể đo đạc được. Đối với đánh giá sơ bộ tuyến sản phẩm HONGKAI, tập thông tin tối thiểu ban đầu bao gồm tên sản phẩm chính xác, đặc tả thành phẩm và mặt cắt ngang của cáp ở dạng dễ đọc; mặt cắt này phải thể hiện rõ chi tiết ruột dẫn, số lõi, các lớp được áp dụng và các yếu tố bảo vệ mà tên gọi chung của dòng sản phẩm có thể che khuất. Liệt kê riêng biệt các dòng cáp dự kiến trong tương lai để nhà cung cấp có thể phân biệt rõ phạm vi triển khai ngay từ đầu với lộ trình mở rộng tùy chọn.
How to verify: Trace every layer of the finished cable backward to an incoming material and a manufacturing stage. Use HONGKAI’s low-voltage wire and cable production hub to compare preliminary routes for building wire, THHN or THWN, flexible cable and control cable. Then require the supplier to mark which stages are supplied, integrated from a specialist manufacturer, already owned by the buyer or excluded.
Red flags: The proposal says only “electrical cable line,” uses one machine list for every product family, or adds future products without a drawing, material system or acceptance method.
2. Acceptance Basis: Which document controls the cable design and tests?
Why it matters: A familiar cable name can refer to different construction and marking obligations in different markets. The buyer’s approved standard, drawing and customer specification decide conductor requirements, materials, dimensions, electrical tests, mechanical tests, markings and packaging. Machinery cannot create compliance by itself, and a machine supplier should not promise certification for a cable that has not been defined and tested through the required process.
What to ask: Identify the applicable product standard and edition, customer specification, drawing revision, sampling plan, test methods, pass limits, marking text and certification responsibility. State whether the factory will use an existing approved design or develop a new product that needs qualification. Keep machinery acceptance separate from finished-product certification while connecting the same controlled drawing to both.
How to verify: Build a requirements matrix with one row for each cable characteristic and one column for the document, production control, test method, instrument and retained record. IEC 60228:2023 covers nominal conductor cross-sections, conductor constructions and resistance requirements for a broad range of power cables and cords, but the product-specific standard decides whether and how it applies.1 For PVC-insulated cable families within its scope, IEC 60227-1:2024 supplies general requirements and points to the relevant particular parts and test methods.2
Red flags: The quotation uses “IEC standard” without a number or edition, the supplier selects tests after the machine is built, or a proposed UL mark is treated as a machine feature rather than a finished-product certification responsibility.
3. Conductor Input: What conductor structure enters the insulation stage?
Why it matters: The insulation line sees a physical input, not a marketing name. Solid, stranded and fine-stranded conductors require different upstream preparation, reel formats, tension control and surface-condition checks. A factory that buys ready-to-insulate conductor needs a different project scope from a factory that begins with rod or individual fine wires.
What to ask: Define conductor material, solid or stranded construction, nominal size system, individual-wire data where applicable, compacted or non-compacted form, incoming package, allowable range, joint policy, surface condition and resistance acceptance. State whether drawing, annealing, tinning, bunching or rigid stranding is in the new project, already available in the factory or purchased as prepared conductor.
Cách kiểm tra: Kiểm tra bản vẽ dây dẫn đã được phê duyệt và một cuộn dây đầu vào tiêu biểu. Kết nối từng phép biến đổi yêu cầu với một máy và phép đo cụ thể. Đối với các dự án yêu cầu kéo dây đồng trung gian, sử dụng tham chiếu máy kéo dây trung gian kiểm tra kích thước đầu vào và đầu ra đề xuất trước khi chọn thiết bị thượng nguồn và hạ nguồn. Xác nhận gói trả dây, đường dẫn dẫn hướng, dải lực căng và giao diện cách điện hạ nguồn phù hợp với ruột dẫn thực tế, sau đó đưa cùng thông tin đầu vào này vào danh sách vật tư nghiệm thu tại xưởng (FAT). Tiêu chuẩn IEC 60228 chủ yếu liên quan đến ruột dẫn trong cáp thành phẩm, do đó người mua vẫn cần các biện pháp kiểm soát quá trình đối với ruột dẫn trung gian trước khi đưa vào sản xuất.1 Nếu dự án đang cân nhắc việc chuẩn bị ruột dẫn tại chỗ, hãy so sánh nhu cầu hàng tháng và ngân sách hiện có với phương án mua ruột dẫn đã được chế tạo sẵn. Trong một ví dụ dự án của HONGKAI, nhu cầu chỉ ở mức vài chục kilômét mỗi tháng khiến việc mua ruột dẫn chế tạo sẵn trở nên thiết thực hơn so với việc đầu tư thêm thiết bị kéo sợi và ủ mềm mà nhà máy không thể vận hành hết công suất; tuy nhiên, ví dụ đó không phải là ngưỡng áp dụng chung, và quyết định cuối cùng vẫn phụ thuộc vào cơ cấu sản phẩm thực tế, nhu cầu hàng tháng và kế hoạch đầu tư của người mua.
Red flags: The supplier assumes copper when aluminum is possible, assumes a fine-stranded conductor can be handled like a solid conductor, or quotes a buncher without the individual-wire, finished-conductor and package definitions.
4. Conductor Forming: Does the route require bunching or stranding?
Why it matters: Bunching and ordered stranding are not interchangeable labels. The approved conductor construction, individual-wire input, finished size, lay requirements, package and downstream use decide the process. Flexible conductors commonly require a bunching stage, while other low-voltage power conductors may require a different stranding method; a solid conductor needs neither.
What to ask: Specify the individual-wire count and range, finished conductor construction, lay direction and required lay range, finished package, conductor test plan and intended insulation line. Ask whether the machine forms bare conductor, insulated cores or both, because those are different production tasks. Request a machine configuration tied to the exact input and output rather than to the largest model in a series.
How to verify: Run the agreed conductor using the specified pay-off and take-up packages, then verify the finished construction, dimensions, resistance and downstream handling by the project method. HONGKAI’s wire bunching machine reference shows that model selection changes with conductor input, finished size, lay range and package. The double-twist bunching machine reference is a separate equipment family and should be reviewed against the same approved conductor data.
Red flags: A proposal uses “stranding machine” without naming the process, quotes a maximum speed without the conductor and package, or cannot show how the finished conductor will feed the insulation stage.
5. Applied Layers: Which insulation and outer coverings must the line apply?
Why it matters: Material names alone do not define an extrusion process. The approved compound grade, conductor, layer construction, thickness controls, cooling route, marking method and finished handling determine the extruder, crosshead, tooling and auxiliary scope. THHN or THWN also should not be reduced to “ordinary PVC wire” because the designation and construction include specific marking and evaluation requirements.
Cần hỏi gì: Cung cấp vật liệu cách điện và vật liệu bao phủ theo cấp được phê duyệt, thứ tự các lớp, quy định về độ dày danh nghĩa và độ dày tối thiểu, bảng màu, yêu cầu làm nóng trước ruột dẫn (nếu có), độ hoàn thiện bề mặt, phương pháp kiểm tra độ đồng tâm, yêu cầu thử nghiệm xung điện (spark-test), nội dung in trên dây cáp, giới hạn làm nguội và dạng đóng gói thành phẩm. Đối với kết cấu nhiều lớp, cần xác định rõ các lớp này được áp dụng đồng thời, đùn đồng trục hay được sản xuất qua các lần riêng biệt theo quy trình đã được phê duyệt. Trong trường hợp xem xét cấu hình HONGKAI THHN hoặc THWN, cụm “PVC cộng nylon” không phải là thông tin đầy đủ: cấu trúc sản phẩm chính xác, nội dung in yêu cầu, dạng đóng gói thành phẩm và các phép thử cáp dự kiến cũng cần được cung cấp để đảm bảo các yếu tố ứng dụng, ghi nhãn, thử nghiệm và thiết bị phụ trợ phù hợp với phạm vi đùn.
How to verify: Review the cable cross-section and bill of materials with the tooling and auxiliary list. Challenge the proposal against every layer and require samples tied to the material lot, recipe, line condition and test results. The UL Solutions Wire and Cable Application Guide explains that THHN identifies thermoplastic insulation for dry use with a nylon jacket and that wire designations communicate intended use and evaluated characteristics.3 The buyer must still provide the exact product and certification basis for the target market.
Red flags: The machine list does not name how a nylon or other outer layer is applied, compound compatibility is assumed from a generic polymer name, or the supplier presents a cable designation as proof that the proposed line can meet it.
6. Core Assembly: Does the cable need cabling, shielding or an outer sheath?
Why it matters: An insulated single conductor can leave the extrusion stage as a finished product, but a flexible or control cable usually continues through additional assembly. Core count, lay, fillers, binders, identification, shield construction and outer sheath create new tension zones, pay-offs, tooling and acceptance checks. These stages must be mapped from the approved cable drawing rather than copied from a power-cable template.
What to ask: Define core count and identification, cabling lay, direction, filler and binder, shield material and coverage method when required, drain wire if specified, separator, inner covering and outer sheath. State which stages occur online and which are separate operations. Specify the reel presented by the insulation stage and the reel required by cabling or sheathing equipment.
Cách xác minh: Xây dựng sơ đồ ánh xạ từng lớp với từng công đoạn và lần theo đường đi của vật liệu từ các lõi cách điện đến cáp thành phẩm. Kiểm tra mọi vị trí cấp dây, điểm tiếp giáp lực kéo, bộ dẫn hướng, máy quấn băng, đầu cấp lá chắn, tang kéo và bộ thu cuộn so với bản vẽ dự án. Coi mỗi lớp được thể hiện là một đầu vào bắt buộc của quy trình: một lớp chắn được chỉ định cần có quy trình bọc chắn tương ứng, một ruột dẫn cấu tạo từ nhiều sợi nhỏ cần quy trình bện phù hợp, nhiều lõi cách điện cần được bện lại với nhau, và một lớp vỏ ngoài cần được ép đùn. Do đó, không thể mặc định rằng kết cấu một lớp vỏ và hai lớp vỏ sử dụng cùng cấu hình cuối cùng. Trong quy trình cáp hạ thế của HONGKAI, các công đoạn bọc chắn và bảo vệ được coi là điều kiện; chúng chỉ được đưa vào phạm vi khi thiết kế cáp điều khiển đã được xác nhận yêu cầu các công đoạn này.
Red flags: The proposal assumes every control cable is shielded, uses one cabling arrangement for different core counts without review, or omits the reel and tension interface between core insulation and final assembly.
7. Testing and Handling: How will the factory prove and package the product?
Why it matters: A production route is incomplete if the factory can extrude cable but cannot measure, test, identify and package it as the approved product. Online checks support process control; routine and final tests support release. Coiling and reel handling also change with product dimensions, package rules, batch length and customer presentation.
What to ask: Define online diameter or other required gauges, spark testing where applicable, length measurement, print verification, conductor resistance, voltage or other product tests, sampling frequency, laboratory instruments, traceability fields, coil or reel format, standard length, wrapping, labeling and pallet requirements. State which instruments belong online, in a routine-test area or in the final laboratory.
How to verify: Trace one FAT sample from raw-material identity through recipe, online records, offline test results and finished label. Compare the line counter with the approved length-verification method. Inspect coil or reel quality at the target package and confirm the next handling step does not damage the cable or obscure traceability. Build the FAT from the target cable specification because equipment sharing across products remains configuration-specific. A no-load rotation test is not finished-product acceptance; the record should connect the approved product specification, tested machine configuration, identified sample and measured result.
Các dấu hiệu cảnh báo: Báo giá kết thúc tại thiết bị cuộn, thiết bị kiểm tra được liệt kê mà không có phương pháp hoặc phạm vi, yêu cầu đóng gói chỉ xuất hiện sau FAT, hoặc nhãn mẫu không thể truy xuất về hồ sơ sản xuất và kiểm tra.
8. Tích hợp nhà máy: Mỗi giai đoạn cần thiết có thể vận hành như một tuyến đường được kiểm soát không?
Tại sao điều này quan trọng: Ngay cả những máy móc đúng đắn cũng có thể tạo thành một dự án kém nếu các gói, hướng dây chuyền, tiện ích, diện tích sàn, trách nhiệm điều khiển và luồng vật liệu không kết nối với nhau. Quản lý sản xuất cần một tuyến đường mà người vận hành có thể vận hành, nhân viên bảo trì có thể tiếp cận và nhân viên chất lượng có thể kiểm tra. Máy móc hiện có và kế hoạch mở rộng phải được xem là các giao diện thực tế, không phải không gian trống trên bản vẽ bố trí.
Cần hỏi gì: Cung cấp bản vẽ nhà máy, diện tích sàn có thể sử dụng, tuyến đường tiếp cận và nâng, dữ liệu điện và nối đất, điều kiện làm mát và khí nén, hệ thống thoát nước, thông gió, kho lưu trữ nguyên liệu thô, đường đi của sản phẩm dở, vị trí phòng thí nghiệm, thiết bị hiện có, khoảng trống bảo trì, kế hoạch nhân sự và ranh giới mở rộng. Yêu cầu một ma trận trách nhiệm duy nhất bao gồm thiết bị sản xuất HONGKAI-, hệ thống chuyên dụng, sản phẩm do người mua cung cấp và công việc tại hiện trường.
How to verify: Review the complete layout and utility matrix before the configuration is frozen. Walk reel movement from incoming conductor to finished package and record every manual transfer. Add a diameter-and-package interface sheet that records the diameter before and after stranding, core count, diameter before and after extrusion, and whether every result stays inside the selected machine’s verified processing range. Select each take-up from the cable diameter, required reel size and commercial plan, including whether the factory sells the production reel directly or transfers the cable into smaller sales packages. Confirm that maintenance access, operator aisles, safety zones and laboratory sampling remain usable during normal production. Use one linked FAT and site-acceptance matrix for interfaces rather than accepting isolated machine demonstrations.
Các dấu hiệu cảnh báo: Bản vẽ bố trí được tạo ra sau khi đặt hàng, các hệ thống phụ trợ không có nhà cung cấp được đặt tên, các gói thay đổi giữa các giai đoạn mà không có thiết bị xử lý, hoặc tiện ích chỉ được mô tả là “cung cấp tiêu chuẩn của nhà máy.”
Lưu ý: Một dây chuyền sản xuất cáp điện áp thấp chỉ trở thành lựa chọn khi mọi lớp, chuyển đổi, giao diện và hồ sơ chấp thuận đều có thể truy xuất ngược về cáp thành phẩm đã được phê duyệt.
Dây chuyền sản xuất dây xây dựng, THHN, cáp linh hoạt và cáp điều khiển khác nhau như thế nào?
Dây xây dựng, THHN hoặc THWN, cáp linh hoạt và cáp điều khiển nên được xem là bốn tuyến tham chiếu thay vì một dây chuyền phổ quát. Dây xây dựng có thể kết thúc sau khi chuẩn bị dây dẫn, cách điện, kiểm tra và cuộn; THHN hoặc THWN thêm các lớp và kiểm soát yêu cầu bởi cấu trúc đã được phê duyệt. Cáp linh hoạt thường thêm việc bó dây nhỏ và có thể thêm xoắn và bao bọc, trong khi cáp điều khiển thêm lắp ráp đa lõi và chỉ lớp cách điện hoặc bảo vệ được hiển thị trong thiết kế của nó. HONGKAI ánh xạ từng tuyến từ bản vẽ cáp thành phẩm và đánh dấu các giai đoạn điều kiện riêng biệt.
| Cáp tham chiếu | Tuyến sản xuất sơ bộ | Quyết định của người mua thay đổi phạm vi | Bằng chứng cần lưu giữ |
|---|---|---|---|
| Dây xây dựng | Dây dẫn đã chuẩn bị → cách điện → đánh dấu và kiểm tra → cuộn hoặc reel | Dây dẫn rắn, dây dẫn xoắn hoặc linh hoạt; hệ thống cách điện; một lần hoặc thêm lớp phủ | Hồ sơ dây dẫn, lô vật liệu, kích thước, kiểm tra điện, in ấn và hồ sơ gói |
| THHN / THWN | Dây dẫn được phê duyệt → cách điện nhiệt dẻo → lớp ngoài nylon hoặc được phê duyệt → đánh dấu, kiểm tra và đóng gói | Tên gọi chính xác, tiêu chuẩn thị trường, phương pháp lớp, trách nhiệm đánh dấu và chứng nhận | Bản vẽ kiểm soát, phê duyệt hợp chất, đo lường lớp, hồ sơ kiểm tra và chứng nhận |
| Dây cáp linh hoạt | Chuẩn bị dây mảnh → xoắn → cách điện lõi → đan cáp khi đa lõi → vỏ khi cần thiết → kiểm tra và xử lý | Cấu trúc sợi, yêu cầu độ linh hoạt, số lượng lõi, bước đan cáp và vỏ | Dữ liệu dây dẫn hoàn chỉnh, nhận dạng lõi, hồ sơ đan cáp và vỏ, các bài kiểm tra cuối cùng |
| Dây điều khiển | Chuẩn bị dây dẫn → cách điện lõi → đan cáp đa lõi → lớp bảo vệ hoặc che chắn nếu được chỉ định → vỏ → kiểm tra và xử lý | Số lượng lõi, nhận dạng, cấu trúc lớp che chắn, dây thoát hoặc dây buộc, môi trường bảo vệ và lắp đặt | Bản đồ lõi, bằng chứng về bước đan và lớp che chắn, dữ liệu vỏ, các bài kiểm tra điện và nhãn cuối cùng |
Các tuyến đường này được thiết kế sơ bộ. Một dây xây dựng làm từ dây dẫn đã chuẩn bị có thể không cần kéo hoặc xoắn tại nhà máy mới. Một sản phẩm đơn lõi linh hoạt có thể không cần giai đoạn đan cáp. Một dây điều khiển không có lớp che chắn không nên được trang bị thiết bị che chắn chỉ vì một thiết kế dây điều khiển khác sử dụng nó.
Cùng một nguyên tắc áp dụng cho các tuyên bố do máy tạo ra. Trung tâm điện áp thấp hiện tại của HONGKAI xác định các thiết bị đùn lõi được chọn là thiết bị được sản xuất bởi HONGKAI- và ghi nhận riêng các máy chuyên dụng. Người mua nên yêu cầu sự ghi nhận này trong đề xuất kỹ thuật, cùng với chủ sở hữu giao diện, tài liệu, trách nhiệm của FAT, nguồn cung phụ tùng và tuyến đường hậu mãi cho mỗi giai đoạn cung cấp. Trang HONGKAI phụ tùng máy dây cáp cung cấp đường dẫn nhận dạng cho các yêu cầu thay thế, nhưng dự án vẫn cần đính kèm danh sách phụ tùng ban đầu gắn với cấu hình thiết bị cuối cùng.
Lưu ý: Họ sản phẩm thu hẹp tuyến đường quy trình, nhưng bản vẽ được phê duyệt quyết định các giai đoạn nào là bắt buộc, điều kiện hoặc loại trừ.
Những bằng chứng nào nên được ghi vào Kế hoạch RFQ và FAT?
RFQ phải mô tả đầu vào, quá trình biến đổi, đầu ra và bằng chứng chấp nhận cho mọi giai đoạn yêu cầu. Nhà cung cấp phải trả về ma trận tuân thủ, danh sách thiết bị, ghi nhận nguồn gốc, lịch trình giao diện và kế hoạch FAT gắn với cùng bản vẽ dây cáp. Các tham chiếu máy HONGKAI có thể hỗ trợ cấu hình sơ bộ, nhưng các mô hình chính xác, dải, tốc độ, tiện ích và bài kiểm tra vẫn mang tính đặc thù dự án cho đến khi yêu cầu vật liệu và sản phẩm được xác nhận. Người mua nên từ chối bất kỳ giá trị nào không thể truy xuất đến điều kiện vận hành và phương pháp kiểm tra đã nêu.
Danh sách kiểm tra sau đây biến bài viết thành bản yêu cầu mua hàng:
- ☐ Bản vẽ dây cáp hoàn chỉnh, danh hiệu, thị trường mục tiêu và phiên bản được kiểm soát
- ☐ Tiêu chuẩn sản phẩm, thông số kỹ thuật khách hàng, phương pháp kiểm tra và trách nhiệm chứng nhận
- ☐ Vật liệu dây dẫn, cấu trúc, hệ thống kích thước, gói đầu vào và dữ liệu chấp nhận
- ☐ Các giai đoạn yêu cầu về bản vẽ, tôi, mạ thiếc, xoắn hoặc đan sợi
- ☐ Các vật liệu cách điện, bao phủ, lớp chắn, lớp dán, vật liệu lấp đầy và lớp vỏ đã được phê duyệt
- ☐ Thứ tự lớp, kích thước, màu sắc, đánh dấu và yêu cầu bề mặt
- ☐ Số lượng lõi, nhận dạng, bước xoắn và các giai đoạn bảo vệ điều kiện
- ☐ Các kiểm tra trực tuyến, kiểm tra định kỳ, kiểm tra cuối cùng, lấy mẫu và khả năng truy xuất nguồn gốc
- ☐ Định dạng cuộn hoặc giá, chiều dài tiêu chuẩn, bao bọc, nhãn và yêu cầu palet
- ☐ Máy móc hiện có, hướng tuyến, chuyển đổi gói và ranh giới mở rộng
- ☐ Bố trí, tiện ích, giao diện an toàn, khả năng tiếp cận bảo trì và nhân sự
- ☐ Nguồn thiết bị, phạm vi cung cấp, loại trừ và trách nhiệm giao diện
- ☐ Vật liệu FAT, điều kiện vận hành, quy tắc ổn định, mẫu và tiêu chí đạt yêu cầu
- ☐ Sổ tay, bản vẽ, công thức, đào tạo, phụ tùng ban đầu và bàn giao hỗ trợ
The RFQ cũng cần phân biệt giữa đánh giá năng lực và bảo đảm. Nhà cung cấp có thể chứng minh rằng một dòng máy có thể được cấu hình để đáp ứng phạm vi đầu vào và đầu ra, nhưng đề xuất cuối cùng phải xác định chính xác điều kiện dự án. Tốc độ danh mục tối đa không chứng minh được khả năng sản xuất ổn định cho dây dẫn, hợp chất, cấu trúc lớp và gói của người mua. Công suất cần được cân bằng qua mọi giai đoạn yêu cầu và được xác nhận thông qua bằng chứng sản xuất đã thống nhất.
Đối với nhà máy mới, gửi danh sách kiểm tra và bản vẽ đã hoàn thành qua HONGKAI project enquiry page. For an expansion project, add nameplates, manuals, reel drawings, line direction, control interfaces and stable production records from the existing equipment. That evidence allows HONGKAI to separate replacement, integration and new-equipment scope without assuming that every existing asset is compatible. For a budget-limited new factory, HONGKAI’s project review first maps the cable specifications supported by current orders. Named cable families planned for roughly the next one to two years can then be reviewed as an expansion route, provided the additional compatibility does not add disproportionate cost and the initial layout preserves practical space and access for the specified future machines.
Lưu ý: Một báo giá mạnh không phải là danh sách thiết bị dài nhất; đó là lộ trình ngắn nhất nhưng đầy đủ, với đầu vào, đầu ra, giao diện và bằng chứng chấp thuận phù hợp với loại dây cáp mà nhà máy định bán.
-
IEC 60228:2023, Dây dẫn của cáp cách điện. Trang chính thức của IEC mô tả các tiết diện, cấu trúc và yêu cầu điện trở của dây dẫn, đồng thời ghi chú rằng các tiêu chuẩn sản phẩm cụ thể quyết định tính áp dụng.↩ ↩
-
IEC 60227-1:2024, Cáp cách điện bằng polyvinyl chloride có điện áp định mức đến và bao gồm 450/750 V — Phần 1. Trang chính thức của IEC xác định phạm vi chung và các phần cũng như phương pháp thử nghiệm cụ thể cần thiết cho từng loại cáp.↩
-
UL Hướng dẫn Ứng dụng Dây và Cáp. Hướng dẫn chính thức giải thích các ký hiệu dây, nhãn hiệu và mối quan hệ giữa danh tính sản phẩm, mục đích sử dụng và bằng chứng chứng nhận.↩



