



케이블 공장은 일반적인 예비부품 카탈로그를 바탕으로 정비 시스템을 구축해서는 안 됩니다. 생산 관리자는 먼저 어떤 자산이 판매 가능한 생산을 중단시키는지, 어떤 조건을 점검할 수 있는지, 어떤 작업이 통제된 격리가 필요한지, 그리고 어떤 교체 세부 사항이 고장 발생 전에 고정되어야 하는지 알아야 합니다.
케이블 생산 라인 정비 계획은 각 기계 위치를 안전한 작업, 점검 증거, 행동 한계, 책임자 및 정확한 예비부품 식별자와 연결해야 합니다. 핵심 재고는 단순히 가장 비싼 재고나 가장 긴 목록이 아니라, 그 고장, 조달 어려움 및 공정적 결과를 공장이 용인할 수 없는 최소한의 정당화된 부품 집합입니다. 마모 부품, 수리 가능한 어셈블리, 제어 부품 및 업체 고유 항목은 별도로 검토해야 합니다. HONGKAI은 부품을 확인된 기계 및 구성에 매칭하는 데 도움을 줄 수 있지만, 공장은 실제 운영 조건과 현지 안전 요구 사항을 바탕으로 최종 정비 및 재고 정책을 설정해야 합니다.
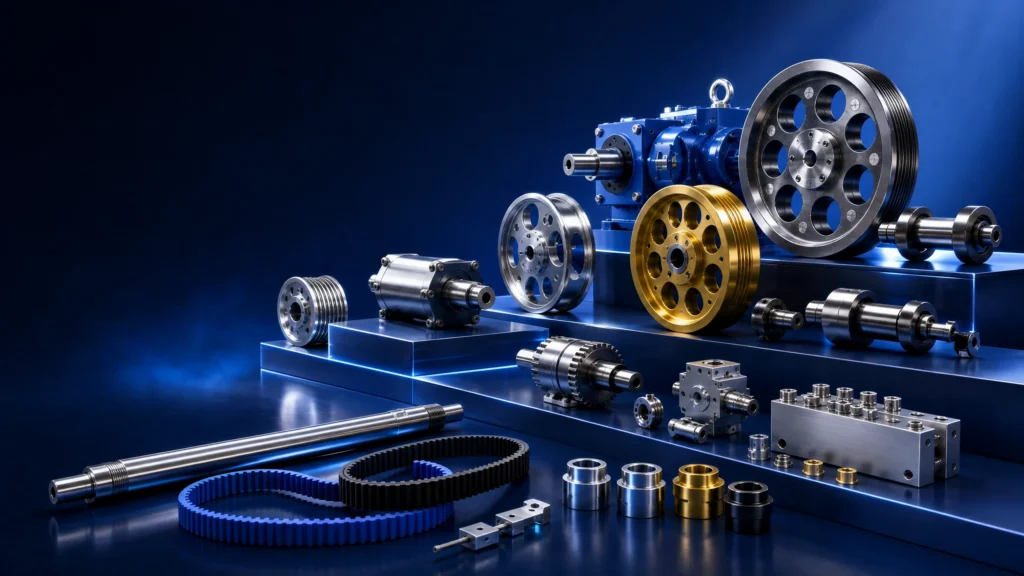
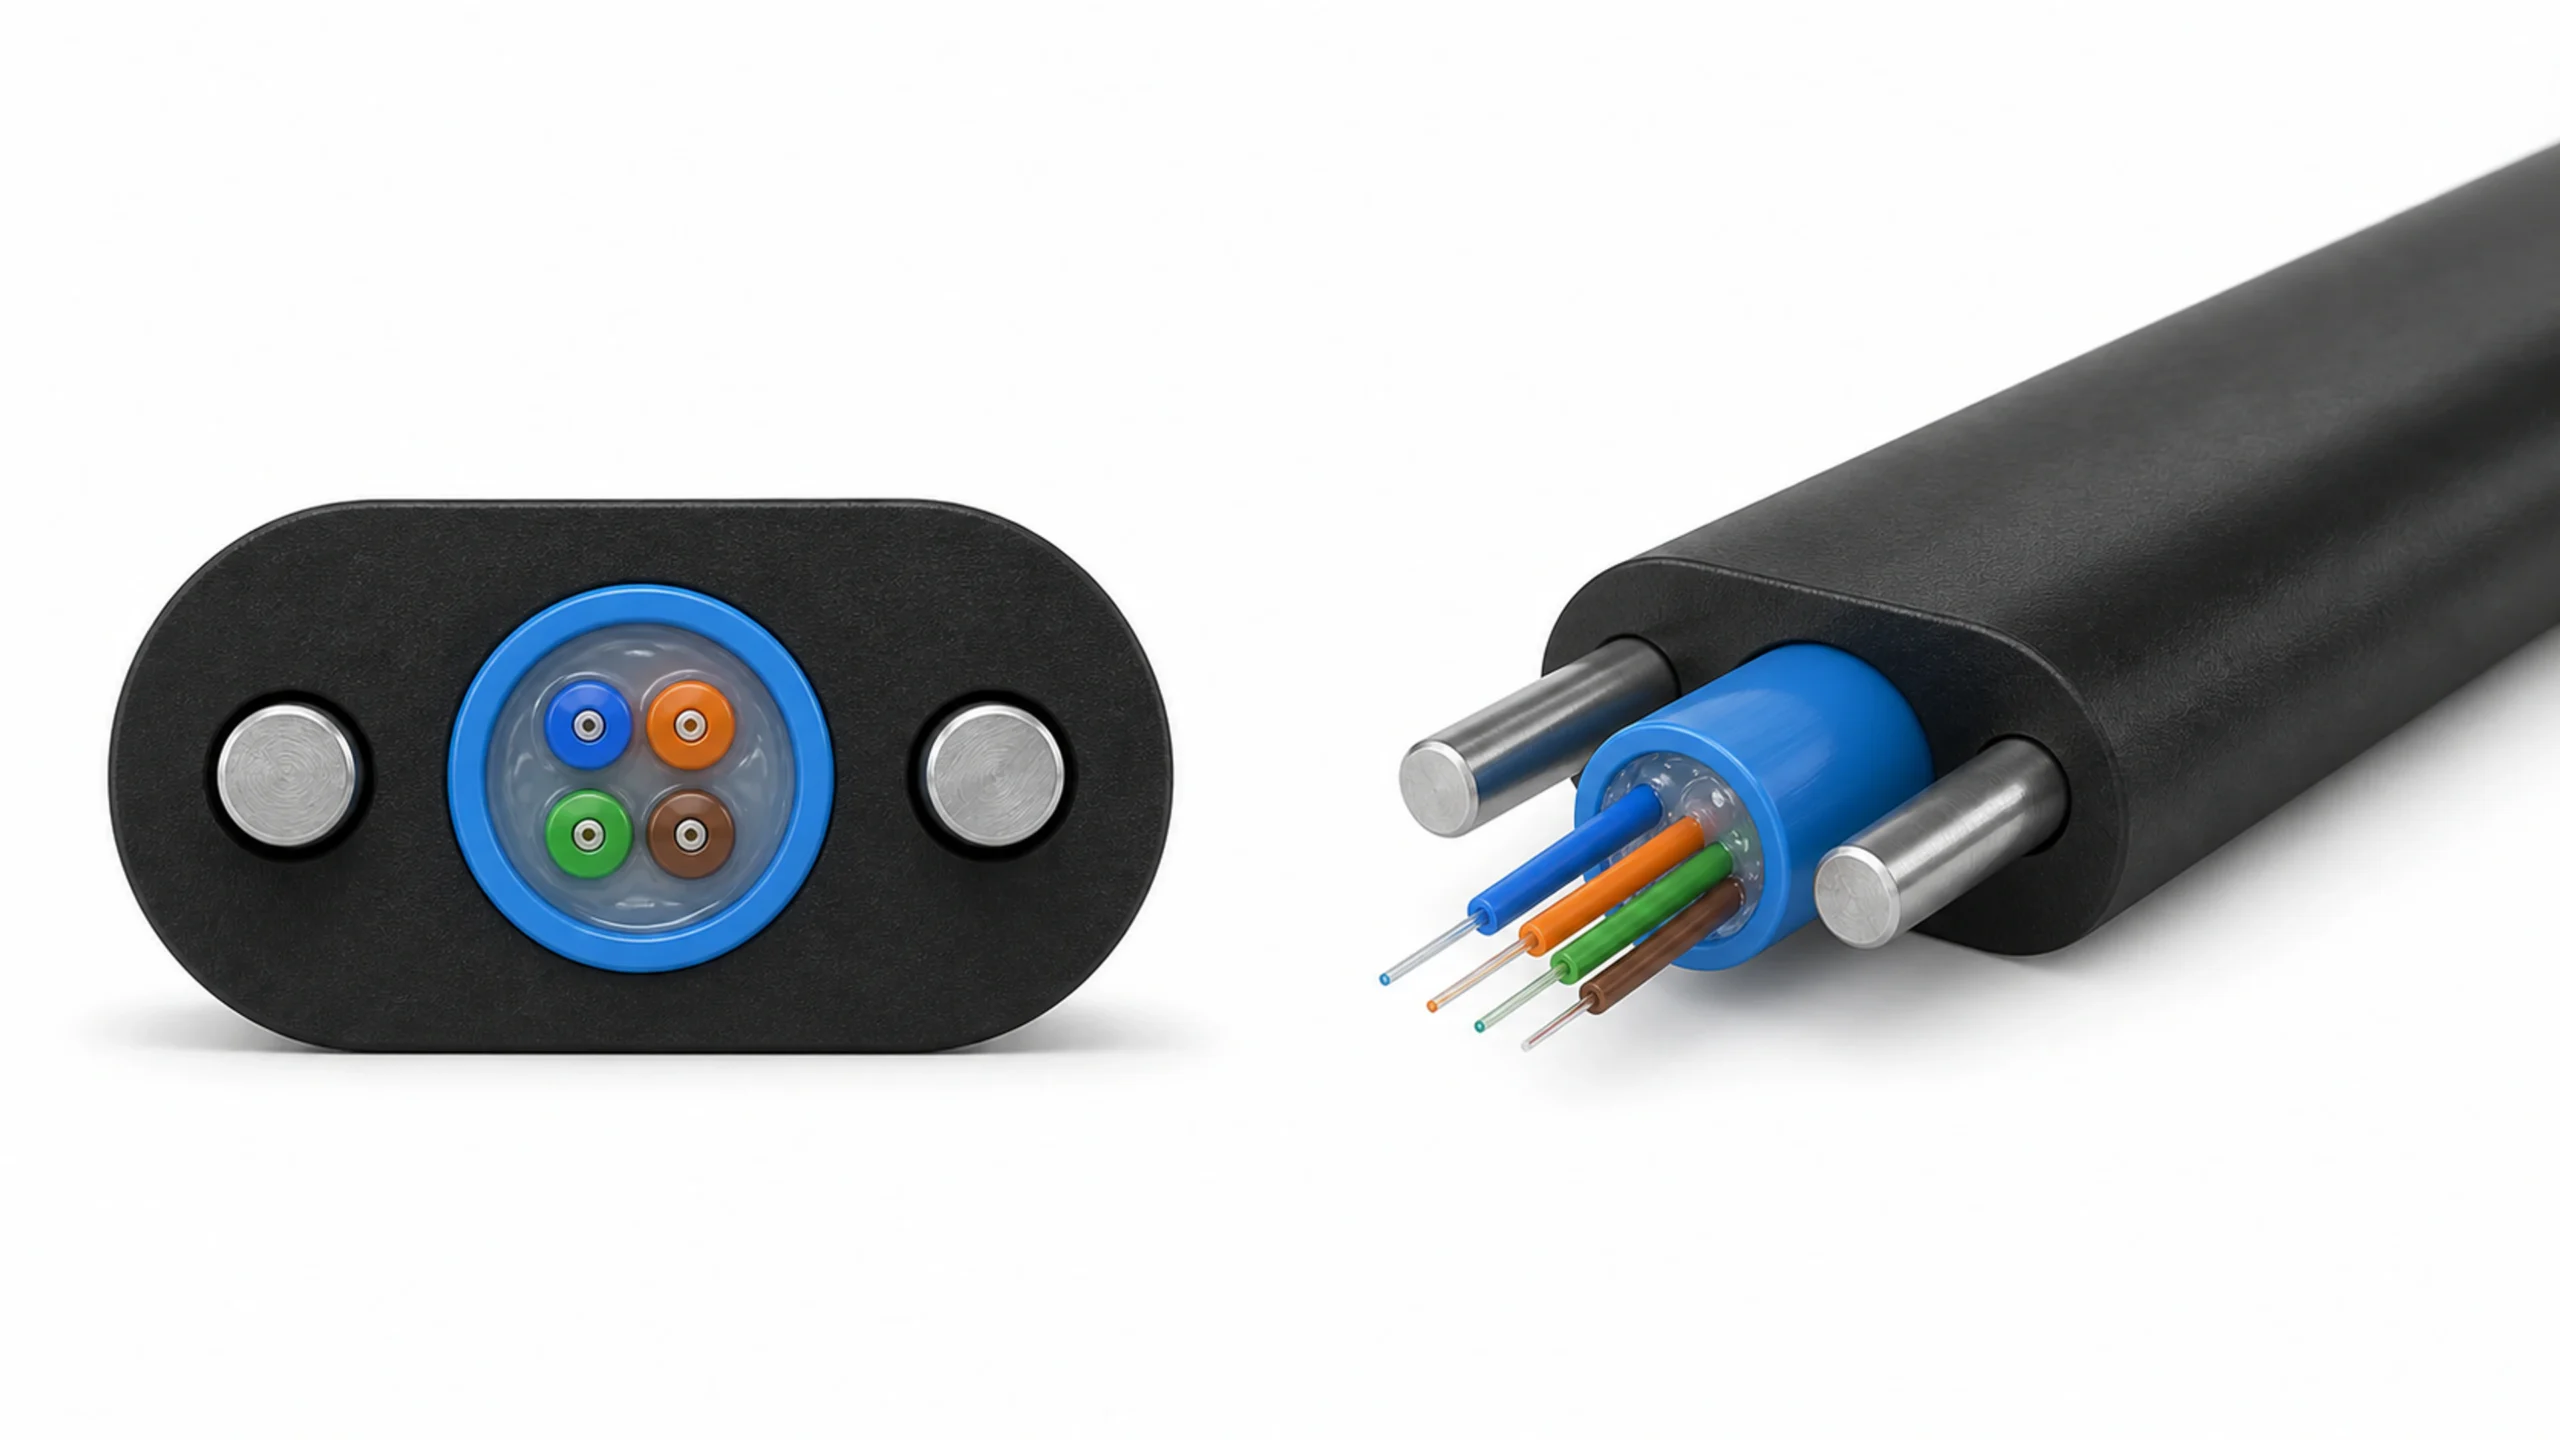
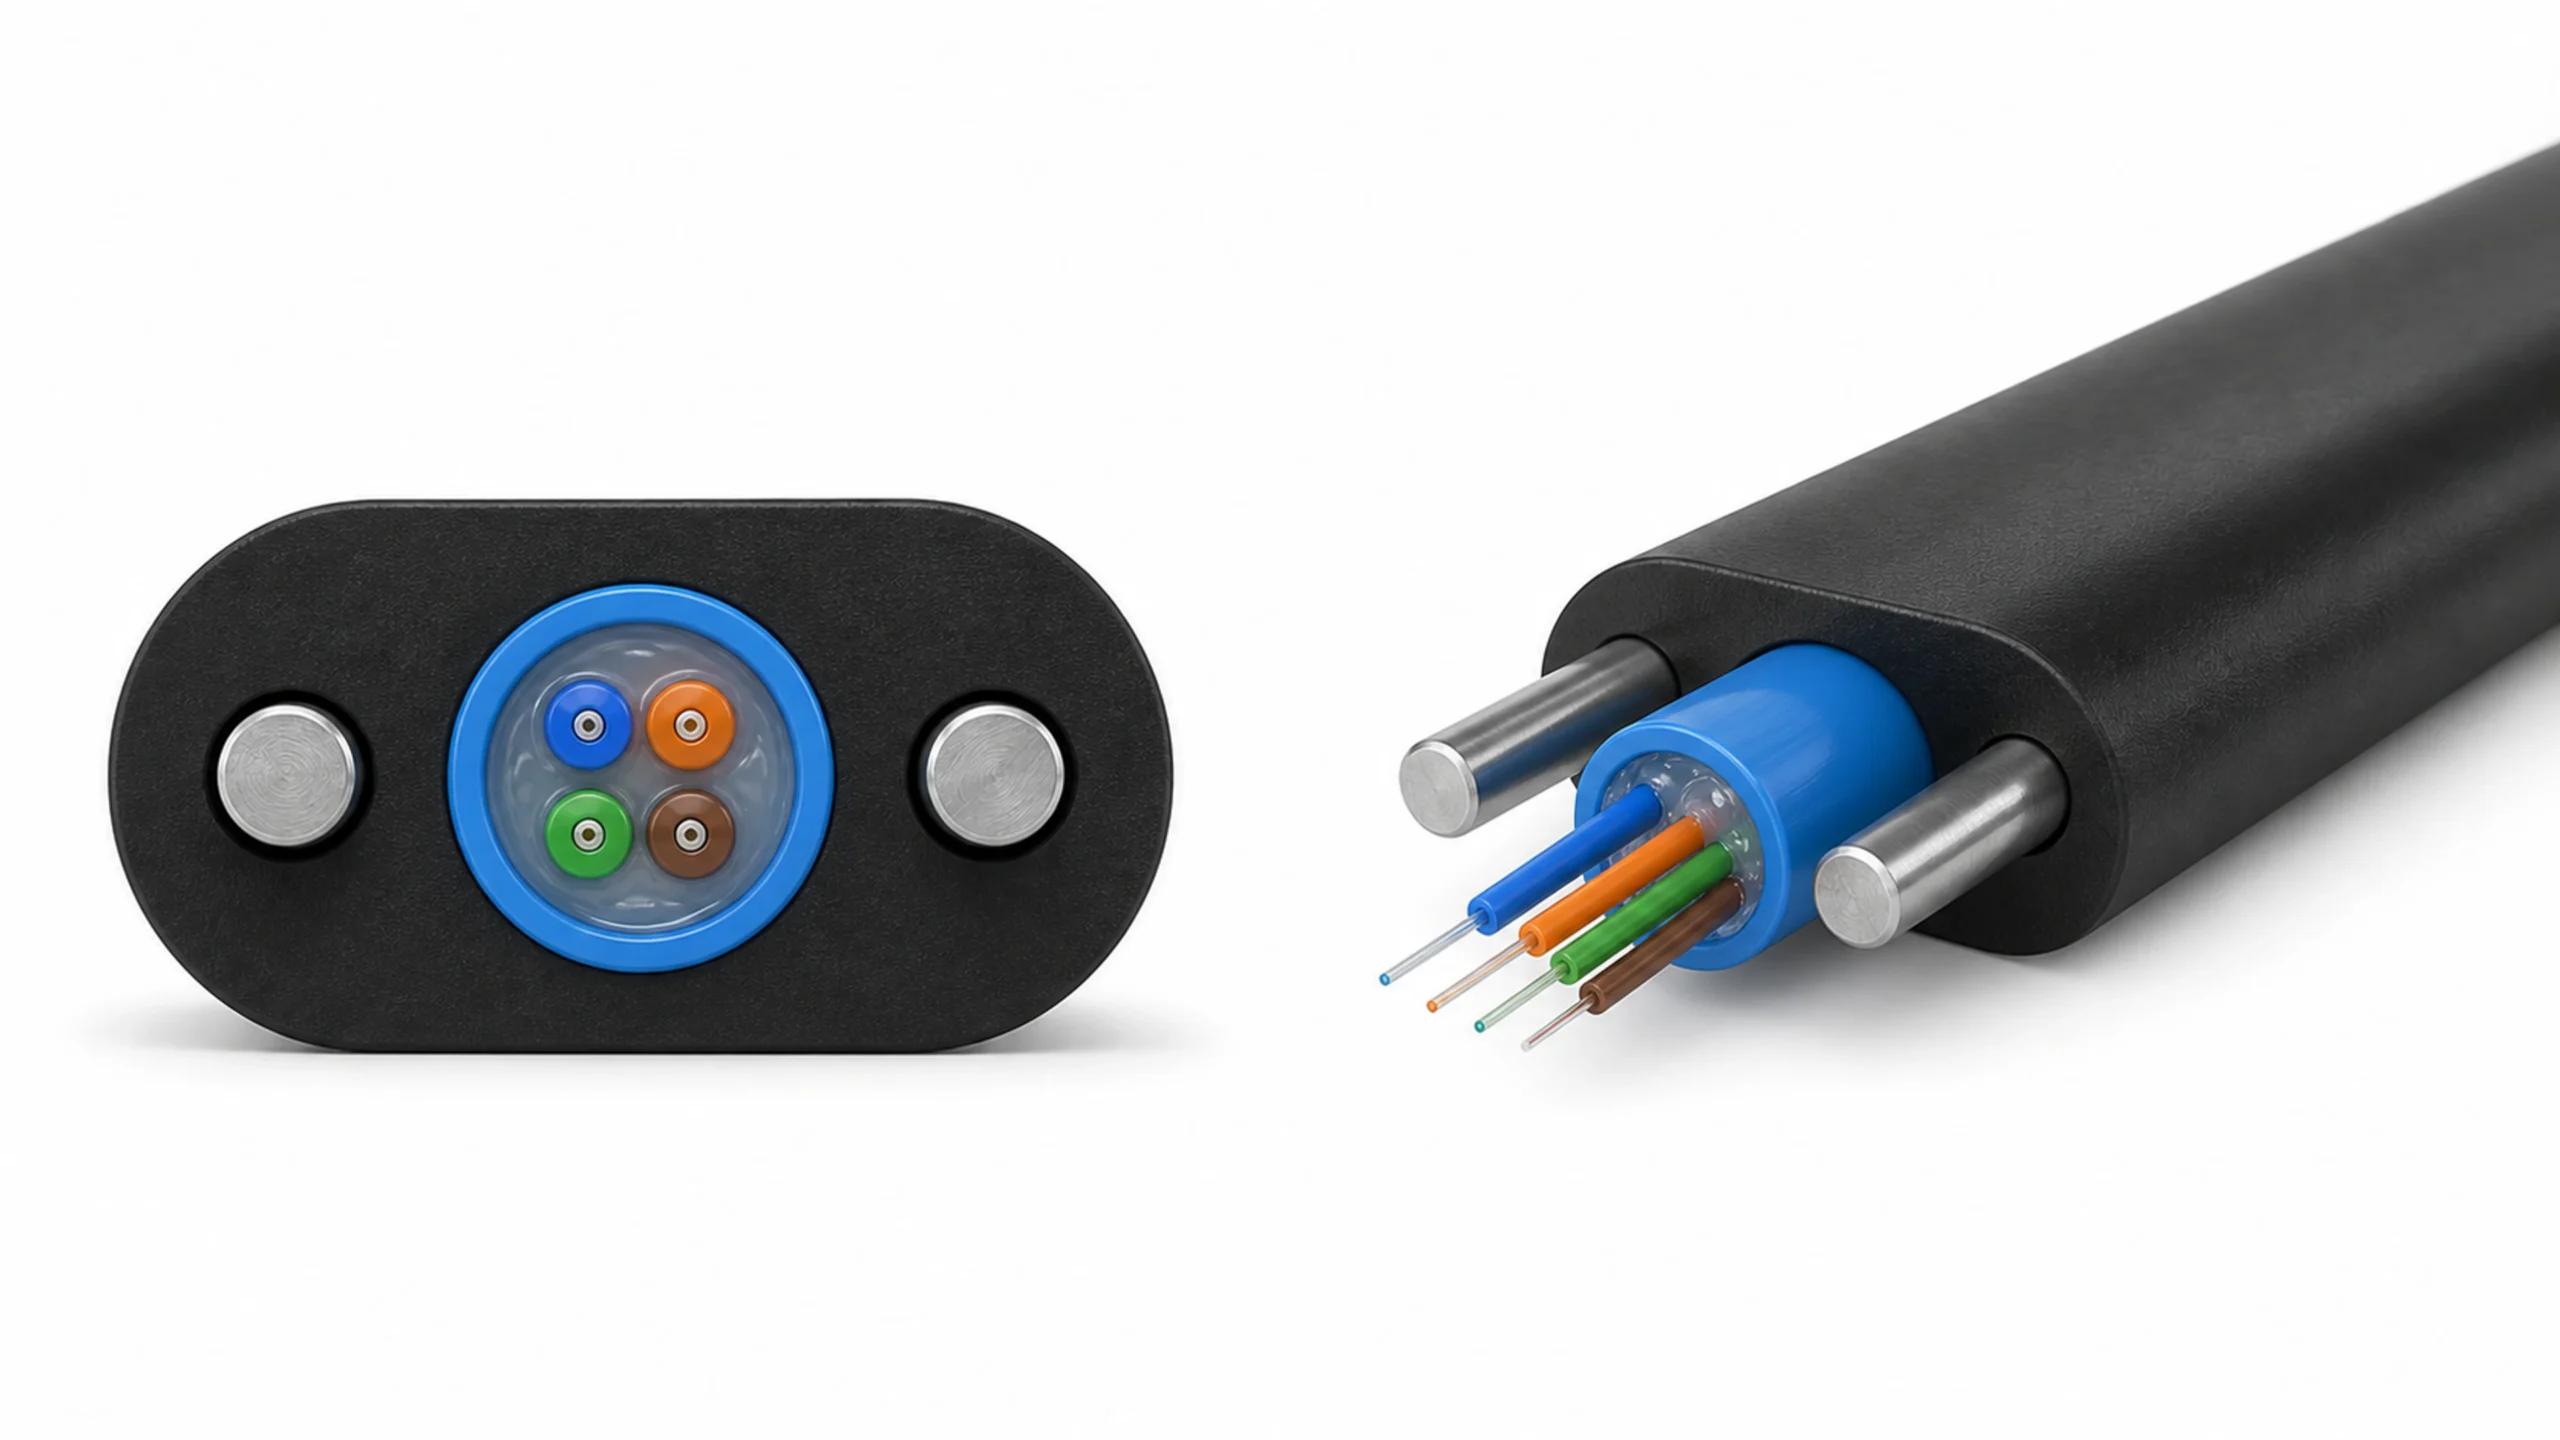
HONGKAI 기계식 케이블 기계 부품의 기술 참조 도표. 이 이미지는 모든 생산 라인에 적용되는 보편적인 예비부품 키트가 아니라 카테고리 가이드입니다.
이 가이드는 새 라인을 가동하기 전 또는 기존 라인을 인수할 때 실용적인 시스템이 필요한 공장 주인, 생산 관리자, 정비 팀 및 기술 구매자용입니다. 결정의 핵심은 “예비부품을 더 많이 구매할 것인가’가 아니라, 예방 가능한 고장을 통제되지 않는 수리, 추적 불가능한 품질 변화 또는 식별되지 않은 부품에 대한 장기간 대기로 전환하지 않는 방법입니다.
케이블 생산 라인 정비 계획을 승인하기 전에 공장이 정의해야 할 사항은 무엇인가?
공장은 여덟 가지 연결된 결정을 승인해야 합니다: 자산 등록부, 안전 작업 경계, 공정 중요도, 조건 증거, 작업 소유권, 예비부품 식별자, 재고 정책 및 공급업체 인수. 이러한 결정들은 기계 목록을 통제된 케이블 생산 라인 정비 시스템으로 전환합니다. 같은 프레임워크를 압출, 드로잉, 뭉치기, 꼬기, 섬유 가공, 테스트 및 취급 작업에 적용할 수 있으며, 각 작업은 구성별로 유지됩니다. 제안된 주기, 행동 한계 또는 재고 수량은 기계 문서와 공장 운영 이력이 이를 뒷받침할 때까지 프로젝트 특화된 상태로 유지되어야 합니다.
1. 자산 등록부: 모든 정비 대상 항목을 정확한 기계 위치에서 식별할 수 있는가?
왜 중요한가: 한 생산 라인에 여러 개의 센서, 컨트롤러, 드라이브 및 장력 구역이 존재할 때, “센서 교체’와 같은 정비 요청은 실행 불가능합니다. 자산 등록부는 전체 라인, 각 기계 유닛, 설치된 어셈블리 및 교체 부품을 연결해야 합니다. 이러한 계층 구조가 없으면 기술자는 시각적으로 유사하지만 범위, 신호, 장착 방식, 재질 또는 제어 동작이 다른 부품을 장착할 수 있습니다.
질문 항목: 라인명, 기계 모델, 일련번호 또는 프로젝트 식별자, 장치 위치, 장비 도면 참조, 전기 표기, 부품 제조업체, 완성 부품 번호, 개정판, 설치 수량 및 사진을 기록하세요. 공구 또는 기계 부품의 경우, 승인된 도면, 치수, 재질, 표면 처리 및 맞물리는 부품을 추가하세요. HONGKAI 교체 검토의 경우, 손상의 명백한 원인과 부품이 완전히 식별되지 않을 때 설치 위치 및 측정 세부사항을 명확히 보여주는 사진을 제공하세요. 소프트웨어 제어 장비의 경우, PLC, HMI 및 드라이브 버전과 제어 백업 위치를 기록하되, 정비 등록부에 비밀번호를 저장하지 마세요.
확인 방법: 서명된 장비 목록, 전기 도면, 매뉴얼 및 포장 목록을 가지고 실제 케이블 생산 라인을 점검하세요. 명판과 설치 위치를 촬영하고, 등록부를 작성하지 않은 사람이 올바른 항목과 관련 문서를 찾을 수 있는지 테스트하세요. HONGKAI의 케이블 기계 예비부품 허브 생산 공정, 부품명, 사진 및 기계 식별자별로 교체 문의를 정리합니다. 공장 등록부는 이 네 가지 경로를 모두 보유해야 합니다.
경고 신호: 등록부에 일반적인 명칭만 포함되어 있거나, 사진에 설치 위치가 누락되었거나, 도면에 개정판이 없거나, 두 개의 다른 부품이 하나의 저장 라벨을 공유하거나, 공급업체 코드가 원본 부품 사양으로 추적되지 않는 경우.
2. 안전 작업: 모든 정비 작업이 승인된 에너지 제어 방법과 연결되어 있는가?
왜 중요한가: 청소, 윤활, 조정 및 교체 작업은 인력에게 전기, 공기압, 유압, 열, 회전, 중력 또는 저장된 장력 위험을 노출시킬 수 있습니다. HMI 정지 또는 긴급 정지를 누른다고 해서 모든 위험 에너지 원이 격리되었음을 보장하지 않습니다. 정비 계획은 공장의 위험 평가, 지역 법규 및 기계별 안전 작업 절차에 종속되어야 합니다.
질문할 내용: 각 기계의 승인, 격리, 확인, 테스트 및 서비스 복귀를 누구에게 허가할 것인지 정의하세요. 주요 및 보조 에너지 원, 저장 에너지 위치, 격리 장치, 방전 또는 제한 절차, 테스트 포인트, 필요한 도구 및 운영과 정비 간의 커뮤니케이션을 식별하세요. 보호 장치를 언제 제거할 수 있는지, 격리가 재적용되기 전에 통제된 테스트 또는 위치 조정 단계를 어떻게 수행하는지도 명시하세요.
확인 방법: 자격을 갖춘 인원과 함께 각 에너지 제어 절차에 대해 문서화된 현장 시험을 수행하세요. IEC 60204-1:2016 with Amendment 1:2021 공급 연결로부터 기계의 전기 장비를 보호하며 유용한 기술 참조 자료가 되지만, 적용되는 법규 및 프로젝트 위험 평가가 우선적으로 적용된다.1 미국 규정의 적용을 받는 공장의 경우, OSHA 29 CFR 1910.147 에너지 제어 프로그램, 해당 사례에 대한 문서화된 절차, 정비 전 교육 및 확인을 요구한다.2
적신호: 절차가 단지 “전원을 끄라”고만 명시하고, 저장된 공기압 또는 기계적 에너지는 다루지 않으며, 외부 기술자가 협의 없이 다른 격리 방법을 사용하거나, 정비 인원이 노출된 상태에서 생산이 재개될 수 있다.
3. 중요도: 어떤 고장이 생산, 안전 또는 품질에 받아들일 수 없는 결과를 초래하는가?
왜 중요한가: 모든 설치된 부품이 동일한 재고 및 모니터링 정책을 받을 필요는 없다. 일반적인 패스너, 공정 접촉 도구, 매칭된 기계 조립체, 단종된 컨트롤러는 각기 다른 결과를 초래한다. 중요도는 부품 기능 상실 시 사람, 제품, 추적 가능성 및 생산 경로에 미치는 영향을 반영해야 하며, 부품의 시각적 크기나 구매 가격이 아니다.
질문 항목: 각 자산 또는 부품에 대해 고장 영향, 라인이 안전하게 운영 가능한지, 검출 전 생산된 제품을 격리해야 하는지, 승인된 임시 방법이 존재하는지, 고장 진단 방법, 수리가 가능한지, 이미 확보된 조달 정보를 기록하세요. 라인 정지와 숨겨진 품질 변동을 구분하세요. 하나의 부품이 하류 여러 단계를 차단하거나 보류된 제품 증거를 신뢰할 수 없게 만드는 단일 지점을 명시하세요. HONGKAI 스페어 부품 검토의 시작 화면에서 핵심 전자 부품과 자주 사용되는 마모 부품에 우선적으로 주목합니다. 이는 범용 재고 목록이 아니므로 공장은 공정 정지 여부, 교환 가능성 및 확인된 교체 부품이 허용 가능한 중단 기간 내에 도착할 수 있는지 여부를 반드시 확인해야 합니다.
확인 방법: 생산, 품질, 정비, 안전, 구매 부서가 참여하는 다부서 협의를 수행하라. 기계 위치에서 케이블 치수, 인장력, 온도, 표면, 전기적 결과, 마킹, 포장 또는 기타 제어 특성으로의 연관성을 추적할 때만, 해당 관계가 승인된 공정에 적용될 때만 수행하라. 모든 “중요” 등급에 대해 하나의 서면 이유와 모든 감지된 조건에 대해 하나의 정의된 대응을 요구하라.
적신호: 모든 부품이 중요하다고 표시되며, 품질 영향은 고려되지 않거나, 기술 승인 없이 우회가 허용되거나, 라인, 재료 및 지원 네트워크가 다른 다른 공장의 등급을 그대로 복사한다.
4. 상태 증거: 어떤 관찰이 공장에 점검, 조정 또는 교체를 요구하는가?
왜 중요한가: 달력 기반 정비만으로는 불필요한 개입을 초래할 수 있으며, 간격 사이의 열화를 놓칠 수 있다. 상태 모니터링은 공장이 매개변수, 측정 방법, 기준, 추세, 행동 경계 및 대응을 정의할 때만 유용하다. 진동, 온도, 전류, 압력, 인장력, 마모, 누출, 표면 상태 및 제품 측정은 서로 다른 증거 흐름이며, 명시된 관계 없이 혼합해서는 안 된다.
질문할 내용: 모든 모니터링 대상에 대해 고장 형태, 관찰 가능한 상태, 측정 장비 또는 점검 방법, 측정 위치, 작동 조건, 단위, 기준 출처, 검토 책임자 및 조치 규칙을 명시하라. 부품이 점진적 품질 변화를 유발할 수 있는 경우 공정 측정을 케이블 사양과 연결하라. 즉각적인 안전 정지가 필요한 조건과 계획된 점검을 유발하는 조건을 별도로 표시하라.
확인 방법: 유사한 기계 및 생산 조건 하에서 측정을 반복하고, 원시 결과를 보관하며, 다양한 자격을 갖춘 인원이 이 방법을 일관되게 적용할 수 있는지 확인하세요. 반복적으로 재발하는 생산 경보는 반복적인 재설정이 아니라 통제된 진단의 트리거로 처리하세요. 압출 라인의 경우, 설정 온도에 도달하지 못하는 가열 구역, 불안정한 재료 출력, 또는 장치 내부에서 유래한 새로운 소음은 조사의 근거가 되지만, 이러한 관찰 단독으로는 고장 부품을 특정하거나 지속 생산을 승인하지 않습니다. ISO 17359:2018 기계 상태 모니터링 프로그램을 수립하기 위한 일반 절차를 제공하며, ISO의 2023 검토 후에도 유효하다.3 이 표준은 케이블 생산 라인에 대한 보편적 경고 값이 아니라 프레임워크를 제공한다.
Red flags: The plan says “check regularly” without a method, a handheld reading has no measurement position, thresholds come from an unrelated machine, or a product defect is treated as the first acceptable warning of equipment deterioration.
5. Task Plan: Are maintenance tasks, evidence and ownership usable on the factory floor?
Why it matters: A maintenance schedule fails when it lists activities but not safe conditions, acceptance evidence or responsibility. “Lubricate bearings” is incomplete if the lubricant, point, machine state, amount, contamination control and record are unknown. “Check alignment” is incomplete if the reference, method and action boundary are absent.
질문 항목: 각 작업을 자산, 목적, 트리거 또는 승인된 주기, 전제 조건, 격리 상태, 도구 및 재료, 절차 참조, 예상 상태, 한계 초과 시 조치, 기록 및 책임 역할로 작성하세요. 운영자 관리, 계획 정비, 상태 기반 검사, 캘리브레이션, 안전 장치 검증, 통제된 청소 및 정정 수리를 구분하세요. HONGKAI 케이블 압출 라인의 초기 검토는 압출 부문, 트랙션 장치, 가이드 휠, 감속기, 스크류 및 냉각 트rough를 포함합니다. 반복 운동 부품은 검사 및 정비가 필요하며, 스크류, 트rough 및 기타 재료 접촉 부위는 통제된 청소가 필요합니다. 정확한 작업, 주기 및 수용 기준은 모든 라인에 동일한 일정을 적용하는 대신, 설치된 압출기, 처리된 재료, 제조업체 지침 및 승인된 공장 방법을 기반으로 설정하세요.
How to verify: Observe the assigned person perform the task using the controlled instruction. Confirm that the record identifies the asset, condition found, work completed, parts used, measurement result, unresolved issue and return-to-service approval. Review whether the task itself changes tooling, alignment, recipe, sensor position or any other condition that requires a product or process check afterward.
Red flags: Tasks have no document revision, operators sign work they cannot perform, completion is recorded without the condition found, or a repaired line returns to production without checking the affected cable characteristic.
6. Part Identity: Can purchasing obtain a functionally correct replacement before a breakdown?
Why it matters: A spare is useful only when its identity and compatibility are confirmed. The same visible shape can hide different voltage, current, temperature, signal, accuracy, range, material, hardness, geometry, direction, connector, firmware or mounting details. Emergency purchasing creates the highest risk when the failed part must first be reverse-engineered under time pressure.
What to ask: Freeze the original manufacturer and part number where appropriate, plus function, technical specification, drawing, photos, nameplate, connector or terminal plan, mounting dimensions, mating part and approved substitute rule. For wear tooling, retain a new-part reference and the cable products or material system for which the geometry is approved. For a custom mechanical item, identify whether HONGKAI needs a sample, drawing, measured dimensions or all three.
확인 방법: 주문 전에 제안된 스페어 부품과 설치된 부품 및 프로젝트 문서를 비교하세요. 수령 후 신원 및 핵심 치수를 검사하고, 증거를 재고 기록과 함께 보관하세요. HONGKAI 스페어 부품 프로세스는 기계 브랜드 및 모델, 부품 설명, 주요 치수, 사진 또는 도면을 수용합니다. 모든 고유 또는 커스텀 부품에 대해 단일 식별자가 신뢰할 수 없기 때문입니다. 요청은 처리 손상, 부적절한 사용, 정상 마모 및 의심되는 품질 문제를 구분해야 하며, 이를 통해 교체만으로 충분한지, 아니면 설치, 운영 조건 또는 맞물리는 조립체도 조사해야 하는지를 판단할 수 있습니다. 기계 위치와 측정 세부사항이 없는 사진은 많은 커스텀 또는 고유 부품에 대해 충분하지 않습니다.
Red flags: A substitute is chosen only from an online photo, the original drawing is unavailable, incoming inspection checks only quantity, or a custom part is first fitted during an unplanned stop.
7. Stock Policy: Which parts should be stocked, monitored, repaired or sourced on demand?
Why it matters: Criticality alone does not decide inventory. The factory should also consider failure detectability, installed quantity, interchangeability, preservation requirements, repair option, supplier status, transport and customs constraints, approved substitute and the production buffer available for the affected route. A large store can still fail if the needed item is unidentified, degraded or reserved for another machine.
What to ask: Assign each reviewed item to a clear strategy: operating consumable, planned wear stock, critical insurance spare, repairable assembly, shared interchangeable spare, supplier-held or made-to-order part, or non-stock item with a complete sourcing file. Record minimum review data without forcing a universal quantity. Include shelf condition, environmental protection, rotation, inspection, firmware or software compatibility and obsolescence review where applicable.
확인 방법: 재고 결정을 현실적인 고장 시나리오 및 공장의 생산 계획에 대비해 테스트하세요. 새로운 HONGKAI 기계에 제공된 기본 스페어 세트를 시작 패키지로 간주하고, 정확한 제공 구성에서 자주 마모되는 부품을 검토하여 선적 전 추가 초기 재고를 확정하세요. 현재 HONGKAI 제어 프로젝트는 일반적으로 시멘스 PLC 하드웨어를 선택하며, 이는 지역 채널을 통해 구할 수 있지만, 정확한 모델, 프로그램, 개정판 및 지역 공급 여부는 여전히 확인이 필요합니다. 생산 중단 또는 노후화된 부품은 조기에 논의하여 호환 가능한 예비 부품 또는 대체 경로를 확보하세요. 물리적 재고 항목이 디지털 등록과 일치하는지, 그리고 예약된 부품이 다른 라인에 의해 은밀히 소모되지 않는지 확인하세요. 케이블 혼합, 운영 부하, 장비 개정판, 공급업체 상태 또는 허용 가능한 생산 중단이 변경될 때 전략을 재평가하세요.
Red flags: Stock quantity is copied from the supplier without a consequence review, electronic parts are stored without compatibility records, seals or compounds age unnoticed, or the only critical assembly is already installed on another machine.
8. Handover: Does the supplier deliver the records needed to maintain and recover the line?
왜 중요한가: 공장은 판매 견적만으로 케이블 생산 라인을 유지할 수 없습니다. 인수인계 시 도면, 매뉴얼, 설치된 부품 식별 정보, 백업, 도구 및 예비부품 목록, 안전 절차, 고장 진단 증거 및 미해결 이슈가 모두 전달되어야 합니다. 정상 가동만을 다루는 교육은 정비 팀을 방문 엔지니어에 의존하게 만듭니다.
확인할 사항: 현재 기계 및 전기 도면, 운영 및 정비 매뉴얼, 윤활 정보, 경보 및 고장 진단 가이드, 부품 및 예비부품 목록, 공구 도면, 소프트웨어 및 레시피 백업, 파라미터 변경 관리, 교육 기록, 서비스 연락 경로 및 최종 미해결 항목 목록을 요구하십시오. 파일 소유자, 개정 버전 및 저장 위치를 명시하십시오. HONGKAI- 제조 장비와 통합 전문 장비를 분리하여 책임과 부품 공급처가 명확하게 드러나도록 하십시오.
확인 방법: FAT 및 현장 인수 과정에서 다양한 라인 구간에서 샘플 고장 및 부품을 선정하세요. 공장 인력에게 기계 위치를 식별하고, 올바른 도면을 찾고, 장비를 격리하며, 승인된 스페어를 찾고, 검증 단계를 설명하며, 문서화된 구성으로 복원하도록 요청하세요. 이전에 검증된 HONGKAI 설치 패키지는 설치 도면, 운영 매뉴얼, 전기 도면 및 포장 정보를 포함했습니다. 최종 프로젝트 목록은 여전히 정확히 제공된 라인과 일치해야 합니다. 고장이 해소되고, 운영이 안정적이며, 이상 상태가 남아 있지 않으며, 영향을 받은 기능에 대한 필요한 공정 또는 완제품 검사가 통과된 후에만 수리된 기계를 방출하세요. 경보, 불안정한 출력, 이상 소음 또는 품질 불확실성이 남아 있는 상태에서 단순히 재시작된 기계는 방출 생산에 적합하지 않습니다.
경고 신호: 백업이 공급업체 노트북에만 저장되어 있고, 예비부품 목록에 설치 위치가 없으며, 도면이 현장 변경 사항을 반영하지 않으며, 통합 기계에 명시된 지원 담당자가 없거나, 미해결 경보가 서명된 인수인계 기록에서 사라진 경우.
참고: 모든 작업과 예비부품이 실제 기계에서 위험, 고장 형태, 증거, 승인된 조치 및 복구 기록까지 추적 가능할 때 정비 계획은 감사 가능해집니다.
케이블 공장은 생산 공정별로 어떤 예비부품 가족을 검토해야 합니까?
케이블 공장은 범용 키트가 아니라 공정 위치와 고장 기능별로 예비부품을 검토해야 합니다. 압출, 섬유 가공, 뭉치, 끌어당기기, 취급 및 제어 시스템은 각각 열, 마찰, 인장, 재료 접촉, 운동 및 전기 부하에 다른 부품을 노출시킵니다. 아래 표는 재고 권장사항이 아니라 검토 지도입니다. HONGKAI은 최종 부품, 수량 및 호환성을 승인된 장비 구성 및 포장 목록과 대조하여 확인해야 합니다.
| 공정 영역 | 검토할 부품 가족 | 재고 전 필요 증거 | 최종 결정이 프로젝트별로 남는 이유 |
|---|---|---|---|
| 압출 및 외피 | 나사 및 실린더; 크로스헤드 및 다이; 가열 밴드 또는 플레이트; 열전쌍; 설치된 경우 용융 또는 압력 관련 부품; 홀오프 벨트 | 압출기 및 크로스헤드 모델, 폴리머 시스템, 공구 도면, 히터 등급, 센서 유형, 설치 위치 및 맞물림 치수 | 재료 접촉, 마모 패턴, 히터 구조 및 공구 형상은 압출기 및 케이블 설계에 따라 달라집니다. |
| 섬유 도장 및 루즈 튜브 | 도장 다이; 섬유 가이드; PBT 또는 루즈 튜브 공구; 인장 제어 부품; 설치된 경우 승인된 센서 및 히터 | 섬유 경로, 다이 또는 공구 도면, 승인된 튜브 구조, 가이드 치수, 인장 기능 및 정확한 장치 식별 | 작은 기하학적 또는 표면 차이가 민감한 섬유 또는 튜브 공정에 영향을 줄 수 있습니다. |
| SZ 뭉치 및 비틀기 | 가이드 휠; 세라믹 가이드; 장력 조절기; 자기 브레이크 또는 클러치; 바인더; 볼린 및 리일 인터페이스 | 페어오프 및 뭉치 위치, 가이드 프로파일, 브레이크 또는 클러치 등급, 리일 도면, 방향 및 제어 인터페이스 | 동일한 부품명이 서로 다른 장력 구역, 패키지 및 케이블 구조에 사용될 수 있습니다 |
| 선 금속 연신 및 담금질 | 연신 다이; 가이드 또는 캡스탄 링; 담금질 휠; 밀봉 및 윤활 관련 부품(기계 사양에 따라 지정) | 선 재질 및 범위, 다이 스케줄, 휠 또는 링 연신, 냉각 및 윤활 사양, 설치된 기계 식별자 | 마모, 표면 및 전기 접촉은 실제 연신 및 담금질 시스템에 따라 달라집니다 |
| 전기 및 제어 | 퓨즈; 컨택터; 릴레이; 버튼; 인코더; 센서; 온도 컨트롤러; 승인된 경우 VFD, PLC 또는 HMI 모듈 | 완전한 부품 번호, 전기 등급, I/O 또는 신호 유형, 단자 배치도, 프로그램 또는 파라미터 백업, 개정판 및 승인된 대체 부품 | 유사한 하우징은 기능적 또는 소프트웨어 호환성을 보장하지 않습니다 |
| 공압, 냉각 및 유틸리티 | 프로젝트에 포함된 튜빙, 피팅, 밸브, 필터, 펌프, 밀봉 및 유틸리티 인터페이스 부품 | 매체, 압력 또는 온도 기준, 재질, 포트 및 튜브 크기, 유동 방향, 밀봉 호환성 및 기계 위치 | 유틸리티 설계 및 재질은 라인, 현장 및 승인된 구성에 따라 다릅니다 |
| 공구, 패스너 및 정비 도구 | 제품 전용 몰드; 표준 및 특수 공구; 승인된 나사 및 고정 부품 | 필요한 경우 공구 목록, 토크 또는 사용 지침, 도면 개정판, 케이블 사양 및 보관 관리 | 공구 또는 몰드는 기계적으로 단순해 보이더라도 제품 전용일 수 있습니다 |
검증된 HONGKAI 프로젝트 문서는 일반적인 목록이 왜 안전하지 않은지를 보여줍니다. 하나의 PY-70+35 케이블 압출 프로젝트는 머신 넥 가열 필름, 아이 몰드 가열 링, K-형 열전쌍, 퓨즈, 포텐셔미터, 버튼 및 가열 접촉기를 공급된 예비 부품 세트에 포함했습니다. 별도로 검증된 실내 광섬유 케이블 구성은 표준 도구, 선택된 튜빙 및 패스너, 제품별 몰드, 크로스헤드 가열 부품, 소스에서 지정한 열전쌍, 선택된 전기 예비 부품 및 문서 패키지를 설명했습니다. 이는 구성 예시일 뿐, 동일한 키트, 수량 또는 구성 요소 식별이 다른 케이블 생산 라인에 적합하다는 약속이 아닙니다.
구매자는 재고 관리와 식별을 분리해야 합니다. 맞춤형 압출 다이를 제어된 마모 부품으로 계획할 수 있으며, 큰 기계 조립체는 수리용으로 문서화되거나 주문 제작 공급용으로 기록될 수 있으며, 일반적인 전기 장치는 그 등급, 프로그램 및 대체 규칙이 확인된 후에만 재고로 확보되어야 합니다. 올바른 정책은 카테고리 이름이 아니라 고장 결과 및 복구 경로를 따릅니다.
참고: 가장 유용한 예비 부품 목록은 수량에서 시작되지 않고, 설치 위치, 정확한 기능, 호환성 증거 및 복구 전략에서 시작됩니다.
구매자는 RFQ, FAT 및 인도에 어떤 유지보수 및 예비 부품 증거를 포함해야 합니까?
구매자는 케이블 생산 라인이 공급업체를 떠나기 전에 유지보수 및 예비 부품 증거를 요구하고, FAT 및 현장 인도 중에 동일한 증거를 확인해야 합니다. RFQ은 문서 범위, 식별 규칙, 교육, 초기 예비 부품 검토 및 통합 장비에 대한 책임을 정의해야 합니다. FAT는 기록이 공급된 구성과 일치함을 증명해야 하며, 인도는 공장 인력이 이를 사용할 수 있음을 증명해야 합니다. 아래 목록은 조달 통제 수단일 뿐, 공장의 안전 작업 시스템 또는 프로젝트별 유지보수 지침의 대체물이 아닙니다.
- ☐ 완전한 생산 라인 및 기계 유닛 자산 계층 구조
- ☐ 제조업체, 모델 및 출처를 명시한 서명된 장비 목록
- ☐ 현재의 기계, 전기, 공기 및 유틸리티 도면
- ☐ 부품 번호, 등급 및 기계 위치를 포함한 설치 구성 요소 목록
- ☐ 제품별 공구 목록 및 제어된 도면
- ☐ Operating, cleaning, lubrication and maintenance instructions
- ☐ Machine-specific energy-isolation information and site procedure owner
- ☐ Alarm, fault and troubleshooting reference with escalation route
- ☐ PLC, HMI, drive, recipe and parameter backups under revision control
- ☐ Condition-monitoring points, methods and project-approved action rules
- ☐ Calibration and safety-function verification responsibilities
- ☐ Initial spare-parts proposal with a written reason for each critical item
- ☐ Wear, repairable, interchangeable, made-to-order and non-stock classifications
- ☐ Incoming-inspection method for custom and compatibility-sensitive parts
- ☐ Storage, preservation, rotation and obsolescence review requirements
- ☐ Supplier and factory responsibility for integrated specialist equipment
- ☐ Operator and maintenance training records using the actual supplied line
- ☐ FAT deviations, unresolved alarms and open items tied to responsible owners
At FAT, choose samples from several process areas instead of reviewing only the parts carton. Match a tooling item to its drawing and approved cable, an electrical item to its designation and rating, a mechanical item to its installed position, and a backup to the actual controller revision. Confirm that quantities and identities agree with the final packing list, but do not treat packing-list agreement as proof of functional compatibility.
At site handover, connect the documents to work. A qualified technician should be able to find a fault record, locate the machine position, apply the approved safe procedure, identify the replacement, record the work and explain what process or product evidence is needed before production resumes. The production manager should also know which items are factory stock, supplier-sourced, repairable or pending, and which line or product would be affected by their loss.
For an existing line, send clear photos, nameplates, drawings, dimensions and the installed location through the HONGKAI 프로젝트 문의 페이지 before assuming compatibility. For a new line, attach this checklist to the RFQ and require the supplier to return a project-specific spare-parts and documentation matrix. Exact quantities, replacement intervals, lead times and stock levels remain to be confirmed per project.
Note: Maintenance readiness is proven when the factory can identify, isolate, diagnose, replace, verify and document a component without losing control of safety or product evidence.
-
IEC 60204-1:2016, 기계의 안전성 — 기계의 전기 장비 — 제1부, with Amendment 1:2021 available from the same official IEC publication record. The standard covers electrical, electronic and programmable electronic equipment of machines from the supply connection. ↩
-
OSHA 29 CFR 1910.147, The control of hazardous energy. 이 미국 규정은 해당 유지보수 및 서비스에 적용되며, 기타 지역의 공장은 해당 법 및 승인된 위험 통제를 따라야 합니다.↩
-
ISO 17359:2018, 기계의 상태 모니터링 및 진단 — 일반 지침. ISO states that the third edition was confirmed in 2023 and remains current. ↩
 English
 हिन्दी
 فارسی