



Nhiều nhà đầu tư tin rằng việc sản xuất cáp LAN đòi hỏi đầu tư hàng triệu đô la vào các dây chuyền xốp vật lý phức tạp. Điều này không phải lúc nào cũng đúng.
Để thiết lập một dây chuyền sản xuất hiệu quả cao, tiết kiệm chi phí cho Cat5e và Cat6 (và Cat6A cấp nhập môn), bạn có thể sử dụng dây chuyền cách điện xốp hóa học, máy xoắn ba (hoặc hai) cặp tốc độ cao, dây chuyền cáp Cantilever, máy đùn vỏ bọc và máy cuộn tự động. Cấu hình này làm giảm đáng kể vốn đầu tư ban đầu trong khi vẫn duy trì tốc độ sản xuất cao.
Tôi đã làm việc với nhiều khách hàng ở Đông Nam Á và châu Phi bắt đầu với ngân sách khiêm tốn. Họ không có ngân sách cho dây chuyền xốp vật lý làm bởi Thụy Sĩ. Tôi đã nói với họ: "Bạn không cần một chiếc Ferrari để giao pizza." Nếu thị trường chính của bạn là Cat5e và Cat6 tiêu chuẩn, thì thiết lập xốp hóa học hoặc cách điện đặc chắc là một lựa chọn sáng tạo và sinh lời. Nó dễ vận hành hơn, chi phí bảo trì thấp hơn và giúp bạn nhanh chóng gia nhập thị trường. Trong hướng dẫn này, tôi sẽ chỉ cho bạn cách xây dựng dây chuyền "Kinh tế Thông minh" này.
Việc lựa chọn nguyên liệu thô có khác biệt đối với xốp hóa học không?
Vì chúng ta không tiêm khí nitơ, phản ứng hóa học xảy ra bên trong viên nhựa. Bạn cần hiểu vật liệu của mình theo cách khác.
Đối với phương pháp sản xuất này, bạn cần đồng không oxy (OFC) và một hợp chất HDPE cụ thể đã được trộn sẵn với tác nhân tạo bọt hóa học (masterbatch). Khác với xốp vật lý sử dụng khí, xốp hóa học dựa vào nhiệt để kích hoạt tác nhân tạo bọt, khiến việc kiểm soát nhiệt độ máy đùn trở thành biến số quan trọng nhất.
Khi tôi thăm các nhà máy sử dụng phương pháp này, sai lầm phổ biến nhất là sử dụng "Masterbatch1." sai. Trong xốp vật lý, bạn mua HDPE tinh khiết và tiêm khí. Trong xốp hóa học, bạn mua HDPE có chứa "bột nở" bên trong. Khi nóng lên, nó giải phóng bọt khí.
Hóa học của việc giảm chi phí
Tại sao phương pháp này rẻ hơn để khởi động?
- Không có hệ thống khí: Bạn không cần máy tạo khí nitơ áp suất cao hoặc vòi phun tiêm.
- Trục đùn đơn giản hơn: Trục đùn ngắn và đơn giản hơn (tỷ lệ L/D khác biệt).
- Bảo trì thấp hơn: Ít phớt và van hơn để hỏng hóc.
Danh sách nguyên vật liệu
- Đồng: Vẫn cần là 99.99% OFC. Bạn không thể thỏa hiệp ở đây.
- Solid HDPE: Đối với Cat5e, chúng tôi thường sử dụng cách điện đặc. Nó rẻ và ổn định.
- Cách điện xốp hóa học HDPE: Đối với Cat6 và Cat6A, bạn cần giảm hằng số điện môi. Bạn trộn masterbatch tạo bọt (thường dựa trên Azodicarbonamide) với HDPE.
- Tỷ lệ: Bạn thường trộn 1% đến 3% masterbatch tùy theo tỷ lệ nở bạn cần.
- Tỷ lệ nở: Xốp hóa học thường đạt tỷ lệ nở 15%-25%. (Xốp vật lý có thể đạt 50%+). Điều này có nghĩa cáp của bạn sẽ nặng hơn một chút, nhưng về mặt điện thì đủ cho Cat6.
Phân tích chi phí: So sánh thiết lập hóa học và vật lý
| Tính năng | Dây chuyền xốp hóa học / đặc | Dây chuyền xốp vật lý |
|---|---|---|
| Chi phí máy móc | Thấp ($$) | Cao ($$$$) |
| Độ khó vận hành | Dễ dàng (Cắm và chạy) | Khó (Cần kỹ sư) |
| Chi phí vật liệu | Cao hơn một chút (Masterbatch là chi phí bổ sung) | Thấp hơn (Khí rẻ) |
| Sản phẩm Tốt Nhất | Cat5e, Cat6 | Cat6A, Cat7 |
| Thời gian Khởi Động | Nhanh (1 m tháng) | Chậm (3 m tháng) |
Tôi khuyên khách hàng: Nếu bạn đang sản xuất 80% Cat5e và 20% Cat6, hãy chọn dòng hóa chất/rắn. ROI (ROI) nhanh hơn nhiều.
Dòng cách điện hóa chất/xốp hoạt động như thế nào?
Đây là máy chủ lực của nhà máy. Nó bền bỉ và đáng tin cậy.
Dòng cách điện làm nóng chảy HDPE và kích hoạt tác nhân tạo bọt hóa học ở nhiệt độ được kiểm soát chính xác. Nó ép hỗn hợp này lên dây đồng, tạo ra cấu trúc cách điện dạng tổ ong giúp tăng tốc độ tín hiệu mà không cần hệ thống tiêm khí phức tạp.**
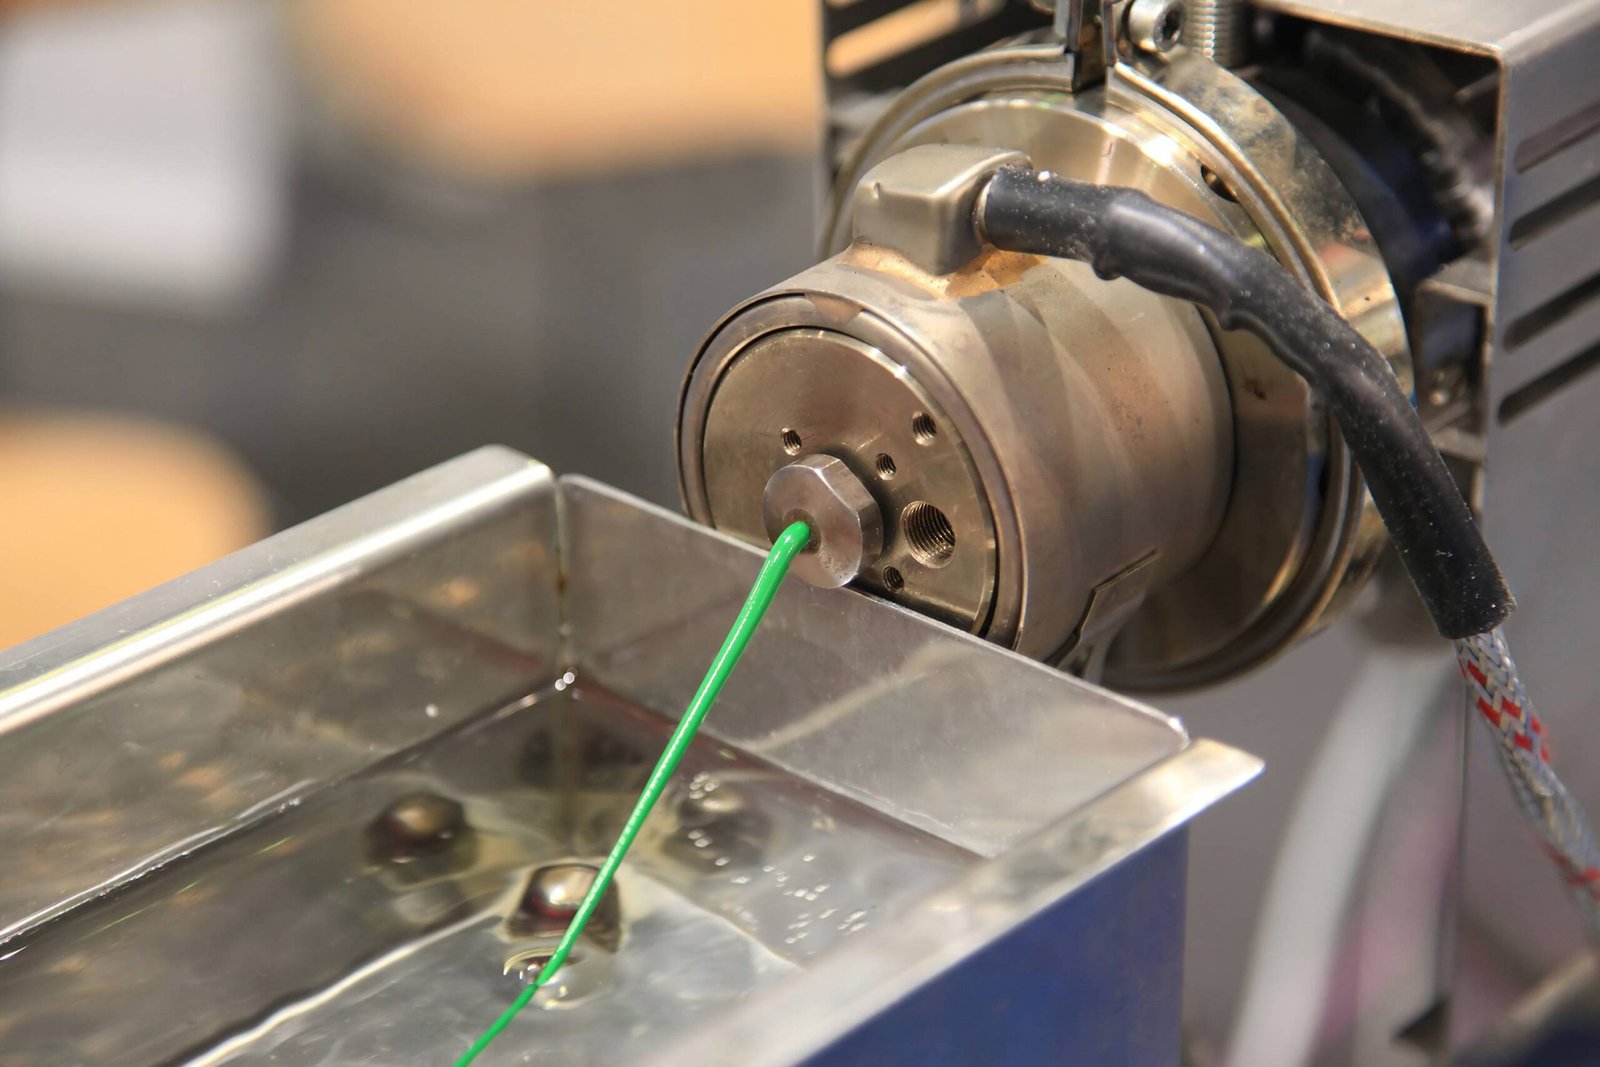
Bí mật ở đây là "Hồ sơ Nhiệt Độ."
Nếu đầu extruder quá nóng, khí sẽ giải phóng quá sớm, khiến nó thoát ra khỏi phễu.
Nếu cuối extruder quá nóng, các bọt khí sẽ trở nên quá lớn và vỡ.
Bạn cần một hồ sơ nhiệt độ dạng "đường cong chuông.".
Quy trình Sản Xuất
- Tiền thưởng: Dây đồng trần đi vào máy. Nó phải được làm nóng trước để làm khô độ ẩm.
- Máy đùn: Trục vít làm nóng chảy nhựa.
- Khu vực 1-2: Nóng chảy.
- Khu vực 3-4: Phân hủy (bắt đầu nở bọt).
- Khu vực 5 (Đầu): Định hình.
- Làm mát: Dây đi vào bể nước ấm. Đây là bước quan trọng. Nếu bạn làm nguội bọt nóng bằng nước lạnh, nó sẽ sụp đổ. Bạn cần "Làm nguội theo độ dốc2" (Ấm -> Lạnh -> Lạnh hơn).
- Kiểm soát điện dung3: Ngay cả trong quá trình nở bọt hóa học, chúng tôi sử dụng thiết bị đo điện dung dạng ống nước. Thiết bị này hướng dẫn máy đùn tăng hoặc giảm tốc độ để duy trì các đặc tính điện ổn định.
Cat5e so với Cat6A trên máy này
- Cat5e: Bạn chạy Solid HDPE. Không tạo bọt. Rất dễ dàng. Tốc độ: 1000m/min.
- Cat6: Bạn chạy Bọt hóa học. Tốc độ: 600-800m/min.
- Cat6A: Đây là thách thức. Cat6A yêu cầu điện dung rất thấp. Với bọt hóa học, việc đạt được độ giãn nở cao là khó khăn. Bạn nên làm lớp cách điện dày hơn một chút để bù đắp điều này. Điều này làm cho cáp cuối cùng dày hơn. Bạn phải kiểm tra xem các RJ45 plugs4 có thể xử lý được đường kính lớn hơn không.
Tại sao máy cặp xoắn ba lõi (hoặc tốc độ cao) lại là yếu tố tăng hiệu suất?
Việc xoắn thường là điểm nghẽn. Để kiếm lời từ cáp giá rẻ, bạn cần có khối lượng bán hàng cao.
Máy cặp xoắn ba lõi (hoặc xoắn đôi tốc độ cao) được thiết kế để tối đa hóa sản lượng. Bằng cách tối ưu hóa thiết kế cung và tốc độ quay, những máy này có thể sản xuất dây cặp nhanh đáng kể so với các máy xoắn thông thường, điều này rất quan trọng cho sản xuất khối lượng lớn Cat5e.
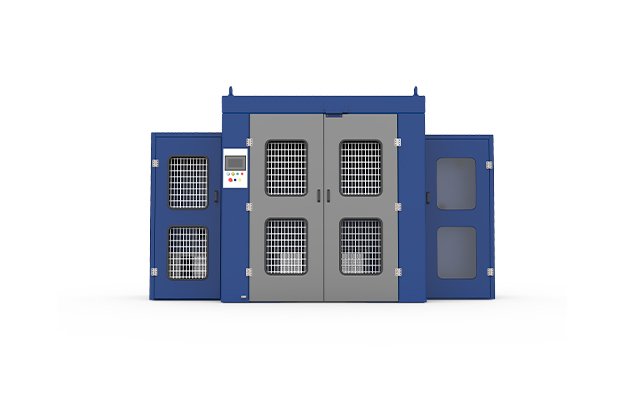
Khi chúng tôi đề cập đến "xoắn ba lõi" trong ngành, chúng tôi thường chỉ các máy hiệu suất cao tối đa hóa số vòng xoắn mỗi phút, cụ thể là các máy được thiết kế để xử lý lưu lượng lớn của cáp thông dụng. Đối với Cat5e, bạn bán theo mét, vì vậy tốc độ là lợi nhuận.
Cách hoạt động
Máy xoắn đôi tiêu chuẩn tạo ra hai vòng xoắn mỗi vòng quay.
Nếu máy chạy ở 2000 RPM = nó sẽ tạo ra 4000 vòng xoắn/phút.
Các máy cặp tốc độ cao (tối ưu hóa cho LAN) có thể chạy ở tốc độ RPM cao hơn hoặc sử dụng cung nhẹ hơn để đạt được sản lượng hiệu quả cao hơn với ít năng lượng hơn.
Kiểm soát bước xoắn để giảm nhiễu chéo
Ngay cả với các máy tốc độ cao, các nguyên lý vật lý vẫn giống nhau.
- Cặp 1: Bước ngắn.
- Cặp 2: Bước trung bình.
- Cặp 3: Bước dài.
- Cặp 4: Bước rất dài.
Bạn cần một máy có hệ thống điều khiển bước xoắn kỹ thuật số. Các máy cũ sử dụng bánh răng. Bạn phải dừng máy và thay thế những bánh răng bẩn bằng tay dính mỡ để thay đổi bước xoắn.
Các máy HONGKAI sử dụng Động cơ servo5. Bạn nhập "12mm" trên màn hình cảm ứng, và máy sẽ điều chỉnh ngay lập tức. Điều này tiết kiệm hàng giờ thời gian thiết lập mỗi tuần.
Chống xoắn: Có cần thiết không?
Đối với dòng "Kinh tế":
- Cat5e: Không cần chống xoắn. Xoắn tốc độ cao tiêu chuẩn là đủ.
- Cat6: Xoắn tiêu chuẩn thường đủ nếu lớp cách điện của bạn tốt.
- Cat6A: Ở đây, một đầu cấp dây chống xoắn là hữu ích, nhưng nếu bạn đang hạn chế ngân sách, bạn vẫn có thể vận hành mà không cần nó nếu bạn kiểm soát hoàn hảo lực căng. Tuy nhiên, khi đi qua kiểm tra Fluke6 sẽ khó hơn.
Máy cáp Cantilever đơn giản hóa việc lắp ráp như thế nào?
Bạn có bốn cặp. Bạn cần tạo một cáp. Máy Cantilever là tiêu chuẩn ngành vì lý do chính đáng.
Máy cáp Cantilever (Single Twist Cabler) là giải pháp hiệu quả nhất để lắp ráp cáp U/UTP. Nó cho phép tốc độ quay cao và tích hợp dễ dàng bộ phân cách chéo (spline) cần thiết cho Cat6, làm nền tảng cho sản xuất cáp LAN tiêu chuẩn.

Tôi yêu máy Cantilever. Nó đơn giản. Nhanh. Hoàn thành công việc. Khác với các máy "Hành tinh" phức tạp dùng cho cáp có lớp chắn, Cantilever được thiết kế để tăng tốc độ.
Thiết lập cho Cat6
- Các cuộn cấp nguyên liệu 4: Bốn cặp xoắn nằm trên các cuộn phía sau máy.
- Cấp nguyên liệu bộ phân cách chéo: Đối với Cat6, một bộ phân cách chéo bằng nhựa (+) được cấp từ phía trên.
- Đầu ép: Bốn cặp gặp bộ phân cách chéo. Chúng rơi vào các khe.
- Đoạn cong: Máy quay toàn bộ bó để tạo xoắn cuối cùng.
- Quấn băng (Tùy chọn): Nếu bạn sản xuất F/UTP (Có lớp chắn), bạn có thể thêm đầu quấn băng để bọc lá nhôm ở đây.
Tại sao chọn Cantilever?
- Tốc độ: Nó có thể chạy ở 800-1000 RPM. Vì nó là xoắn đơn (thường), hoặc xoắn đôi tùy thiết kế, nên nó sản xuất cáp rất nhanh.
- Căng thẳng: Nó xử lý tốt lực căng.
- Chi phí: Nó rẻ hơn 50% so với một cáp hành tinh.
Thách thức "Cat6A" với Cantilever
Nếu bạn sản xuất Cat6A U/UTP (Không có lớp giáp), thì Cantilever là phù hợp.
Khi sản xuất Cat6A F/UTP (Có lớp giáp), bạn cần cẩn thận. Máy Cantilever tạo ra một xoắn cho cáp. Nếu bạn quấn lá nhôm quanh nó, xoắn có thể khiến lá nhôm bị nhăn.
- Giải pháp: Sử dụng đầu dán chất lượng cao có kiểm soát lực căng chủ động. Điều này đảm bảo lá nhôm vẫn phẳng ngay cả ở tốc độ cao.
Vai trò của dây chuyền bao phủ trong thiết lập này là gì?
Dây chuyền bao phủ không chỉ thêm nhựa; nó kiểm soát chi phí.
Máy đùn bao phủ áp dụng lớp vỏ cuối cùng (PVC hoặc LSZH). Trong một dây chuyền tiết kiệm chi phí, kiểm soát đường kính chính xác là rất quan trọng để giảm thiểu lãng phí vật liệu, và dây chuyền phải linh hoạt đủ để xử lý nhiều hợp chất khác nhau mà không cần thời gian chuyển đổi dài.
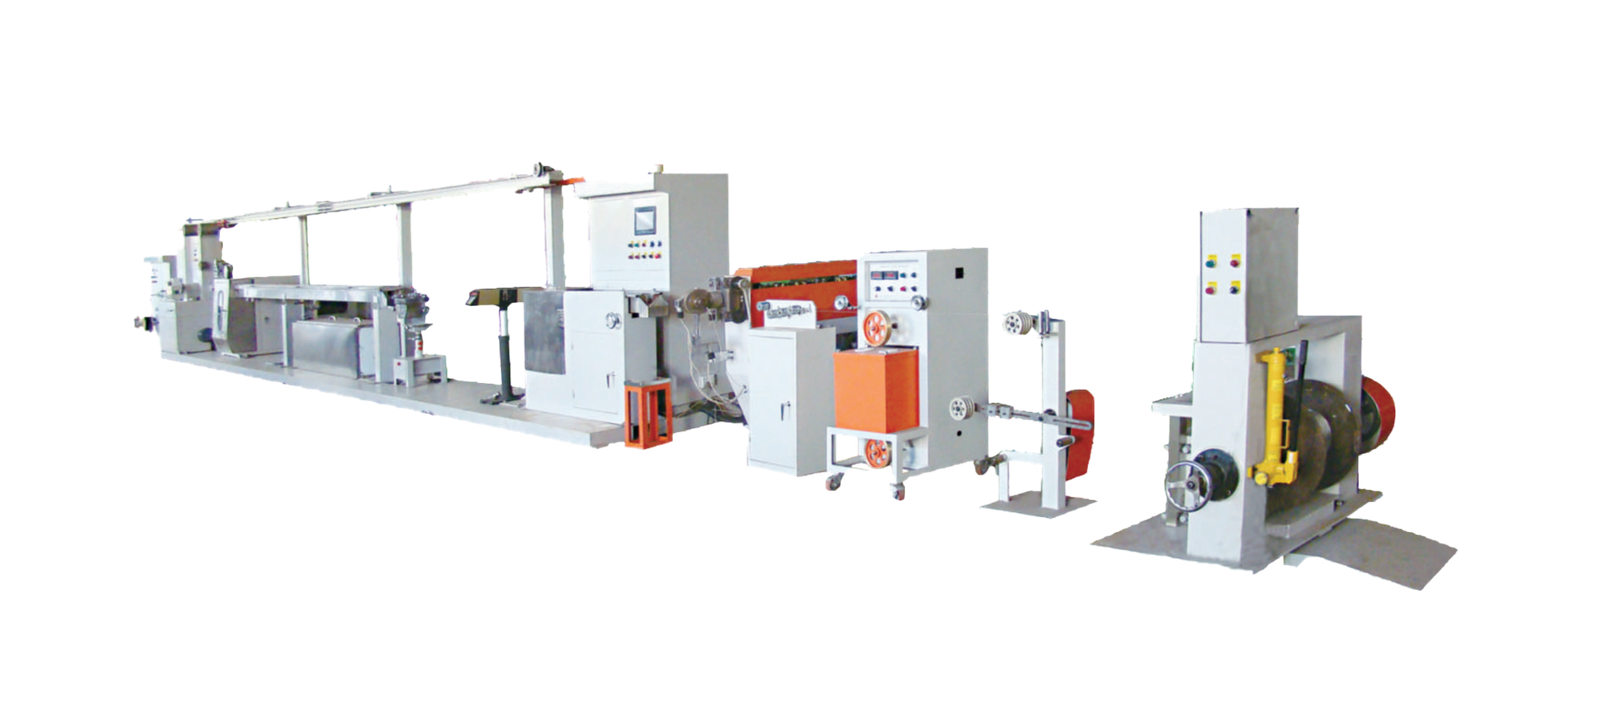
Trong thiết lập "Kinh tế", chúng tôi tập trung vào OEE (Hiệu suất thiết bị toàn diện). Chúng tôi không muốn máy ngừng hoạt động.
Thiết kế vít để linh hoạt
Bạn có thể chuyển từ PVC (rẻ) sang LSZH (chống cháy) trong cùng một ngày.
Chúng tôi sử dụng một BM (Vít trộn hàng rào). Đây là thiết kế đa năng, trộn tốt và làm chảy hiệu quả. Nó cho phép bạn vận hành PVC, PE, và LSZH trên cùng một máy (với việc làm sạch phù hợp).
Phương pháp "Phun" so với "Ống"
- Ống (Rời): Nhựa tạo thành ống bao quanh cáp. Dễ dàng bóc lớp cách điện. Đây là tiêu chuẩn cho cáp LAN.
- Áp suất (Chặt): Nhựa được đẩy vào các khe hở. Điều này hiếm khi xảy ra với LAN, nhưng đôi khi được sử dụng cho cáp ngoài trời.
Đối với dây chuyền này, chúng tôi sử dụng một Ống bán phần cài đặt. Nó mang lại vẻ ngoài chặt chẽ nhưng dễ bóc.
Ghi nhãn
Sử dụng máy In phun tốc độ cao. Đây là cách ghi nhãn rẻ nhất. Bạn có thể cung cấp "OEM Services7"cho các công ty khác. Bạn có thể thay đổi tên thương hiệu từ "HONGKAI" thành "Client X" trong 10 giây trên màn hình. Sự linh hoạt này giúp bạn nhận được nhiều đơn hàng hơn.
Máy cuộn tự động biến dây cáp thành tiền mặt như thế nào?
Bạn không thể bán trống 2km cho thợ lắp đặt tại nhà. Bạn cần hộp 305-mét.
Máy cuộn và đóng hộp tự động lấy dây cáp thành phẩm, cuộn nó thành hình chữ 305m chính xác (1000ft) dạng hình số 8 b, và thậm chí có thể đẩy nó vào hộp kéo bìa carton. Tự động hóa này giảm chi phí lao động và tạo ra sản phẩm sẵn sàng bán lẻ mà thị trường yêu cầu.**
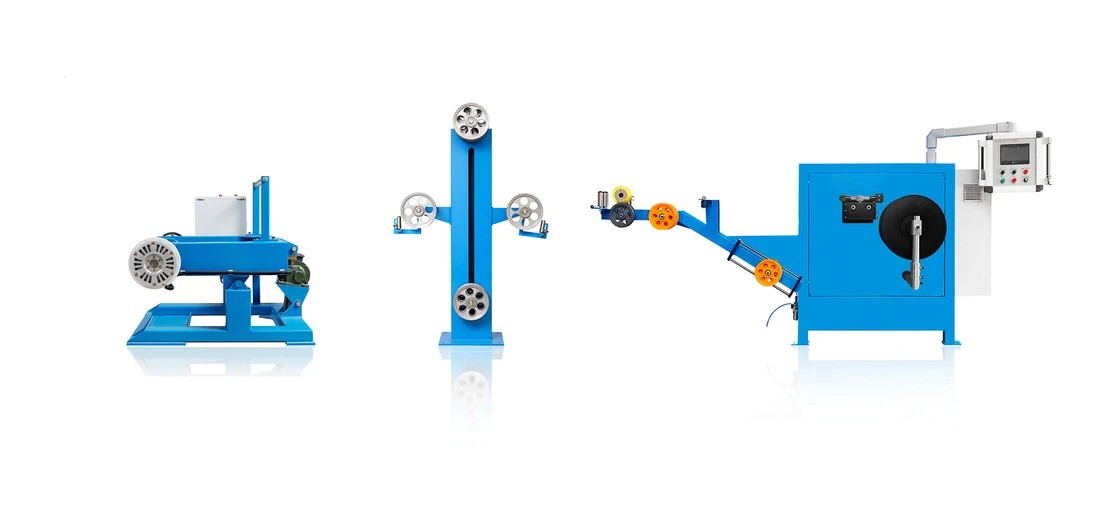
Đây là máy giúp bạn trông như một thương hiệu lớn.
Trước đây, người ta cuộn bằng tay. Việc này chậm và lộn xộn. Dây cáp sẽ bị xoắn khi kéo ra khỏi hộp.
Máy hiện đại tạo ra một "cuộn kiểu "Reelex" (hoặc cuộn dạng hình số 8). Điều này đảm bảo rằng khi thợ lắp đặt kéo dây, nó sẽ không bị xoắn hay rối.
Quy trình làm việc
- Bộ tích lũy: Dây chuyền bao phủ chạy liên tục. Máy cuộn dừng lại để cắt. Bạn cần một "Dancer/Accumulator" để lưu trữ dây trong khi máy cuộn cắt hộp.
- Đầu cuộn: Nó quay và di chuyển theo một mẫu để tạo thành hình số 8.
- Cắt: Nó cắt chính xác tại 305m.
- Đóng hộp: Một số máy đẩy cuộn vào hộp tự động. Những máy khác yêu cầu nhân viên đặt cuộn vào hộp.
- Mẹo tiết kiệm: Mua phiên bản bán tự động. Máy cuộn, nhân viên đóng hộp. Nó tiết kiệm $50,000 chi phí máy.
Liệu "Dây chuyền Kinh tế" này thực sự có thể sản xuất Cat6A?
Tôi muốn nói thật với bạn.
Mặc dù cài đặt này hoàn hảo cho Cat5e và Cat6, việc sản xuất Cat6A (500MHz) bằng cách xốp hóa hóa học là thách thức về mặt kỹ thuật. Bạn sẽ gặp hạn chế về khoảng cách truyền và suy hao tín hiệu, do đó tốt nhất là định vị sản phẩm Cat6A của bạn cho các ứng dụng khoảng cách ngắn cụ thể hoặc cáp nối.
Giới hạn Vật lý
Xốp hóa hóa học tạo ra cấu trúc "tế bào kín", nhưng các bọt khí không đồng đều bằng các bọt được tạo ra bằng xốp hóa vật lý. Hằng số điện môi cao hơn.
- Kết quả: Tín hiệu suy yếu nhanh hơn (Suy hao).
- Giải pháp: Để vượt qua bài kiểm tra, bạn phải làm dây đồng dày hơn (điện trở thấp hơn) hoặc lớp cách điện dày hơn (điện dung thấp hơn).
- Vấn đề: Nếu bạn làm lớp cách điện dày hơn, cáp có thể không vừa với phích cắm tiêu chuẩn RJ45.
Chiến lược thị trường
Nếu bạn sử dụng dây chuyền này:
- Chiếm lĩnh Cat5e: Bạn có thể sản xuất nó rẻ hơn bất kỳ ai khác.
- Dẫn đầu trong Cat6: Bạn có thể sản xuất Cat6 xuất sắc.
- Thị trường ngách Cat6A: Produce Cat6A for "Patch Cords" (1m, 3m, 5m). For short lengths, the attenuation problem is not visible. You can sell millions of patch cords. Do not try to sell 90-meter permanent link Cat6A cables to data centers with this setup. It is too risky.
Phần kết luận
Bạn không cần phải chi một khoản tiền lớn để bắt đầu một nhà máy cáp. Bằng cách sử dụng Tạo xốp hóa học dùng để cách điện, Ghép nối tốc độ cao để hiệu quả, Cáp kiểu công xôn để lắp ráp, và Automatic Coiling để đóng gói, bạn có thể xây dựng một dây chuyền sản xuất vững chắc. Thiết lập này là "Toyota" của các nhà máy cáp—đáng tin cậy, hiệu quả về chi phí và hoàn hảo cho thị trường đại trà của Cat5e và Cat6. Tại HỒNG KAI, chúng tôi chuyên giúp bạn tối ưu hóa chính xác cấu hình này để tối đa hóa biên lợi nhuận của bạn.
-
Khám phá vai trò của masterbatch trong việc đạt được các đặc tính tạo xốp mong muốn trong cáp.↩
-
Tìm hiểu các kỹ thuật làm mát đảm bảo chất lượng cáp xốp.↩
-
Tìm hiểu các kỹ thuật được sử dụng để duy trì tính chất điện ổn định trong cáp.↩
-
Khám phá tầm quan trọng của các đầu cắm RJ45 trong mạng lưới và các thông số kỹ thuật của chúng.↩
-
Khám phá những lợi thế khi sử dụng động cơ Servo trong máy móc sản xuất cáp hiện đại.↩
-
Hiểu cách kiểm tra Fluke đảm bảo độ tin cậy và hiệu suất của cáp LAN.↩
-
Hiểu cách cung cấp dịch vụ OEM có thể mở rộng cơ hội kinh doanh của bạn.↩



