







Many investors believe that producing LAN cables requires investing millions in complex physical foaming lines. This is not always true.
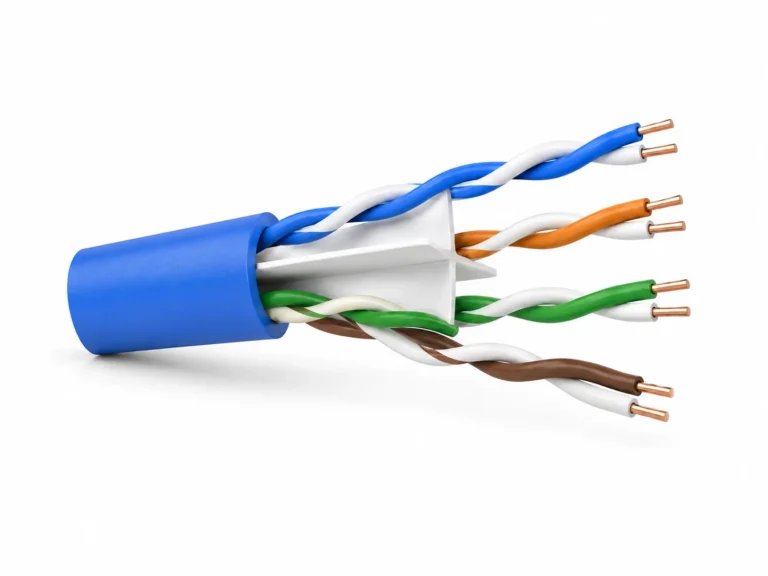
To set up a highly efficient, cost-effective production line for Cat5e and Cat6 (and entry-level Cat6A), you can utilize a Chemical Foaming Insulation line, High-Speed Triple (or Double) Twist Pairing machines, a Cantilever Cabling line, a Sheathing extruder, and an automatic Coiling machine. This configuration significantly reduces your initial capital investment while maintaining high production speeds.
I have worked with numerous clients in Southeast Asia and Africa who began with modest budgets. They did not have the budget for a Swiss-made physical foaming line. I told them, "You don’t need a Ferrari to deliver pizza." If your primary market is Cat5e and standard Cat6, a chemical foaming or solid insulation setup is an innovative and profitable choice. It is easier to operate, cheaper to maintain, and gets you into the market faster. In this guide, I will show you how to build this "Smart Economy" line.
Is raw material selection different for Chemical Foaming?
Since we are not injecting nitrogen gas, the chemistry happens inside the plastic pellet. You need to understand your materials differently.
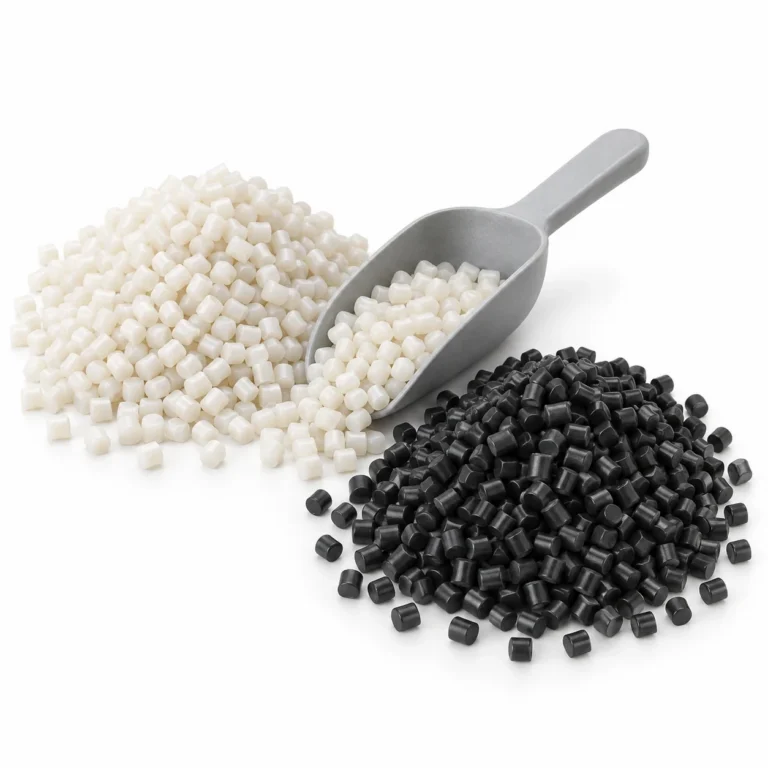
For this production method, you need Oxygen-Free Copper (OFC) and a specific HDPE compound pre-mixed with a chemical blowing agent (masterbatch). Unlike physical foaming, which uses gas, chemical foaming relies on heat to activate the foaming agent, making the extruder temperature control your most critical variable.
When I visit factories using this method, the most common mistake is using the wrong "Masterbatch1." In physical foaming, you buy pure HDPE and inject gas. In chemical foaming, you buy HDPE that has a "baking powder" inside it. When it gets hot, it releases gas bubbles.
The Chemistry of Cost Reduction
Why is this method cheaper to start?
- No Gas System: You do not need high-pressure nitrogen generators or injection nozzles.
- Simpler Screw: The extruder screw is shorter and simpler (L/D ratio is different).
- Lower Maintenance: There are fewer seals and valves to break.
Material Checklist
- Copper: Still needs to be 99.99% OFC. You cannot compromise here.
- ঠিক HDPE: Cat5e-এর জন্য, আমরা প্রায়শই ঠিক ইনসুলেশন ব্যবহার করি। এটি সস্তা এবং স্থিতিশীল।.
- রাসায়নিক ফোম HDPE: Cat6 এবং Cat6A-এর জন্য, আপনাকে ডাইলেকট্রিক ধ্রুবক কমাতে হবে। আপনি একটি ফোমিং মাস্টারব্যাচ (সাধারণত অজোডিকার্বনামাইড-ভিত্তিক) মিশ্রিত করেন HDPE-এর সাথে।.
- অনুপাত: আপনি সাধারণত 1% থেকে 3% মাস্টারব্যাচ মিশ্রিত করেন যা আপনার প্রয়োজনীয় প্রসারণ হারের উপর নির্ভর করে।.
- প্রসারণ: রাসায়নিক ফোমিং সাধারণত 15%-25% প্রসারণ অর্জন করে। (ভৌত ফোমিং 50%+ করতে পারে)। এর অর্থ আপনার ক্যাবলটি কিছুটা ভারী হবে, কিন্তু এটি Cat6-এর জন্য বৈদ্যুতিকভাবে যথেষ্ট।.
খরচ বিশ্লেষণ: রাসায়নিক বনাম ভৌত সেটআপ
| বৈশিষ্ট্য | রাসায়নিক ফোমিং / ঠিক লাইন | ভৌত ফোমিং লাইন |
|---|---|---|
| মেশিন খরচ | কম ($$) | উচ্চ ($$$$) |
| অপারেশন কঠিনতা | সহজ (প্লাগ এন্ড প্লে) | কঠিন (ইঞ্জিনিয়ারের প্রয়োজন হয়) |
| উপাদান খরচ | কিছুটা বেশি (মাস্টারব্যাচ অতিরিক্ত) | কম (গ্যাস সস্তা) |
| সেরা পণ্য | Cat5e, Cat6 | Cat6A, Cat7 |
| শুরুর সময় | দ্রুত (1 mমাস) | ধীর (3 mমাস) |
আমি ক্লায়েন্টদের পরামর্শ দিই: যদি আপনি 80% Cat5e এবং 20% Cat6 তৈরি করছেন, তাহলে কেমিক্যাল/ঠোস লাইন বেছে নিন। ROI (বিনিয়োগের ফেরত) অনেক দ্রুত।.
কেমিক্যাল ফোমিং/ঠোস ইনসুলেশন লাইনটি কিভাবে কাজ করে?
এটি কারখানার কাজের মূল যন্ত্র। এটি শক্তিশালী এবং বিশ্বস্ত।.
ইনসুলেশন লাইনটি HDPE গলিয়ে একটি সঠিকভাবে নিয়ন্ত্রিত তাপমাত্রায় কেমিক্যাল ফোমিং এজেন্টকে সক্রিয় করে।. এটি এই মিশ্রণটিকে তামা তারের উপর বের করে, যা গ্যাস ইঞ্জেকশন সিস্টেমের জটিলতা ছাড়াই সংকেতের গতি বাড়ায় এমন একটি কোষীয় ইনসুলেশন কাঠামো তৈরি করে।**
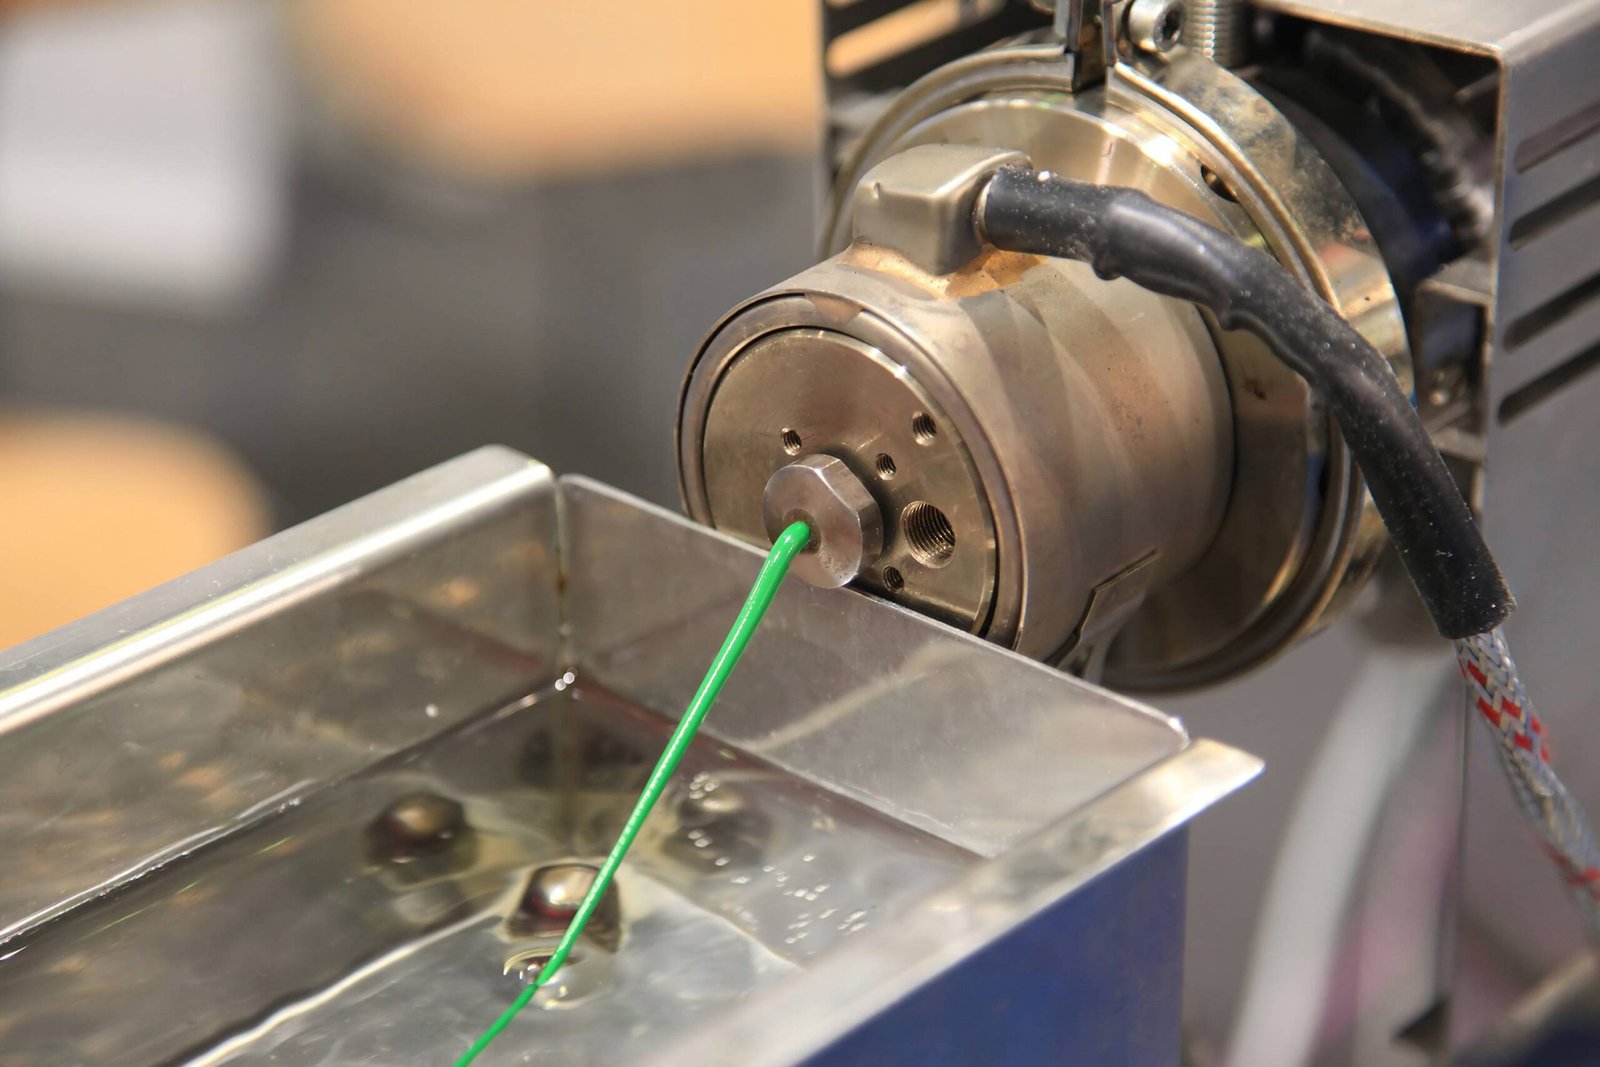
এখানে রহস্যটি হল "তাপমাত্রার প্রোফাইল।"
যদি এক্সট্রুডার শুরুতে খুব গরম হয়, তাহলে গ্যাস খুব আগেই মুক্ত হয়ে হপার থেকে বেরিয়ে যায়।.
যদি শেষে এটি খুব গরম হয়, তাহলে বুদবুদগুলি খুব বড় হয়ে ফেটে যায়।.
আপনাকে একটি "ঘণ্টার আকৃতির" তাপমাত্রার প্রোফাইল প্রয়োজন।.
প্রক্রিয়া প্রবাহ
- প্রতিদান: অপরিশোধিত তামা তারটি মেশিনে প্রবেশ করে। যেকোনো আর্দ্রতা শুকানোর জন্য এটিকে পূর্ব গরম করা প্রয়োজন।.
- এক্সট্রুডার: স্ক্রুটি প্লাস্টিককে গলায়।.
- জোন 1-2: গলানো।.
- অঞ্চল 3-4: বিয়োজন (ফোমিং শুরু হয়)।.
- অঞ্চল 5 (হেড): আকৃতি প্রদান।.
- শীতলকরণ: তারটি একটি গরম জলের ট্রough-এ প্রবেশ করে। এটি অত্যন্ত গুরুত্বপূর্ণ। যদি আপনি গরম ফোমের উপর ঠাণ্ডা জল পড়ান, তবে এটি ভেঙে পড়বে। আপনাকে প্রয়োজন "গ্রেডিয়েন্ট শীতলীকরণ2" (গরম -> ঠাণ্ডা -> শীতল)।.
- ধারকত্ব নিয়ন্ত্রণ3: রাসায়নিক ফোমিংয়ের সময়ও আমরা একটি জল-টিউব ধারকত্ব মনিটর ব্যবহার করি। এটি এক্সট্রুডারকে স্থিতিশীল বৈদ্যুতিন বৈশিষ্ট্য বজায় রাখতে দ্রুত বা ধীরে চালানোর নির্দেশ দেয়।.
এই মেশিনে Cat5e বনাম Cat6A
- Cat5e: আপনি চালান ঠিক HDPE. কোনো ফোমিং নয়। খুব সহজ। গতি: 1000m/min.
- Cat6: আপনি চালান রাসায়নিক ফোম. গতি: 600-800m/min.
- Cat6A: এটি চ্যালেঞ্জ। Cat6A এর জন্য খুব কম ক্যাপাসিট্যান্স প্রয়োজন। রাসায়নিক ফোমিংয়ের সাথে উচ্চ প্রসারণ পাওয়া কঠিন। আপনাকে এটি পূরণ করার জন্য বিচ্ছিন্নকরণটি কিছুটা পুরু করতে হবে। এতে চূড়ান্ত কেবলটি পুরু হয়ে যায়। আপনাকে নিশ্চিত করতে হবে যে আপনার RJ45 প্লাগগুলি4 বড় ব্যাস সহন করতে পারে।.
ট্রিপল টুইস্ট (বা হাই-স্পিড) পেয়ারিং মেশিনটি কেন দক্ষতা বৃদ্ধি করে?
টুইস্টিং সাধারণত বাধা হয়ে দাঁড়ায়। সস্তা কেবল থেকে লাভ করতে, আপনাকে বিক্রয়ের উচ্চ আয়তন থাকতে হবে।.
ট্রিপল টুইস্ট (বা হাই-স্পিড ডাবল টুইস্ট) মেশিনটি সর্বোচ্চ আউটপুটের জন্য ডিজাইন করা হয়েছে। বো ডিজাইন এবং ঘূর্ণন গতি অপ্টিমাইজ করে, এই মেশিনগুলি স্ট্যান্ডার্ড টুইস্টারের তুলনায় অনেক দ্রুত জোড়া তার উৎপাদন করতে পারে, যা উচ্চ আয়তনের Cat5e উৎপাদনের জন্য অপরিহার্য।.
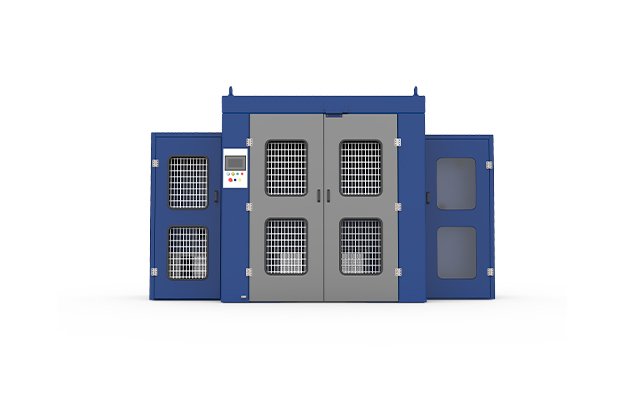
যখন আমরা শিল্পে "ট্রিপল টুইস্ট" বলি, তখন আমরা সাধারণত প্রতি মিনিটে টুইস্ট সর্বোচ্চ করার জন্য ডিজাইন করা উচ্চ দক্ষতার মেশিনগুলিকে বোঝাই, বিশেষ করে কমোডিটি কেবলের উচ্চ থ্রুপুট পরিচালনার জন্য ডিজাইন করা মেশিনগুলি। Cat5e-এর জন্য, আপনি মিটার অনুযায়ী বিক্রি করেন, তাই গতি লাভ।.
কিভাবে কাজ করে
একটি স্ট্যান্ডার্ড ডাবল-টুইস্ট মেশিন প্রতি রিভোলিউশনে দুটি টুইস্ট উৎপাদন করে।.
যদি মেশিনটি 2000 RPM = এ চলে, তবে এটি 4000 টুইস্ট/মিনিট উৎপাদন করবে।.
হাই-স্পিড পেয়ারিং মেশিনগুলি (LAN-এর জন্য অপ্টিমাইজড) উচ্চতর RPM-এ চলতে পারে বা কম শক্তি ব্যবহার করে উচ্চতর কার্যকর আউটপুট অর্জনের জন্য হালকা বো ব্যবহার করে।.
ক্রসটALK-এর জন্য পিচ নিয়ন্ত্রণ
উচ্চ গতির মেশিনের ক্ষেত্রেও পদার্থবিদ্যা একই রকম।.
- জোড়া 1: সংক্ষিপ্ত পিচ।.
- জোড়া 2: মধ্যম পিচ।.
- জোড়া 3: দীর্ঘ পিচ।.
- জোড়া 4: অত্যন্ত দীর্ঘ পিচ।.
আপনাকে একটি ডিজিটাল লে দৈর্ঘ্য নিয়ন্ত্রণ সহ মেশিন প্রয়োজন। পুরনো মেশিনগুলিতে গিয়ার ব্যবহার করা হত। আপনাকে মেশিনটি বন্ধ করে, আপনার হাতে চর্বি লেগে গিয়ার পরিবর্তন করতে হত।.
HONGKAI মেশিনগুলি ব্যবহার করে Servo Motors5. আপনি টাচস্ক্রিনে "12mm" টাইপ করেন, এবং মেশিনটি তাৎক্ষণিকভাবে সামঞ্জস্য করে। এতে প্রতি সপ্তাহে ঘন্টার পর ঘন্টা সেটআপ সময় বাঁচে।.
ব্যাক-টুইস্ট: কি প্রয়োজন?
এই "ইকোনমি লাইন"-এর জন্য:
- Cat5e: ব্যাক-টুইস্টের প্রয়োজন নেই। স্ট্যান্ডার্ড হাই-স্পিড টুইস্টিং ঠিক আছে।.
- Cat6: যদি আপনার ইনসুলেশন ভালো হয়, তবে স্ট্যান্ডার্ড টুইস্টিং সাধারণত ঠিক থাকে।.
- Cat6A: এখানে, একটি ব্যাক-টুইস্ট পেওফ সহায়ক, কিন্তু যদি আপনি বাজেটে থাকেন, তবে আপনি এটি ছাড়াই ব্যবস্থা করতে পারেন যদি আপনি আপনার টেনশন পুরোপুরি নিয়ন্ত্রণ করেন। তবে, পাস করার সময় Fluke টেস্ট6 কঠিন হয়ে যাবে।.
ক্যান্টিলিভার ক্যাবলিং মেশিনটি সংযোগ সরল করে কিভাবে?
আপনার চারটি জোড়া আছে। আপনাকে একটি ক্যাবল তৈরি করতে হবে। ক্যান্টিলিভার মেশিনটি একটি কারণে শিল্পের মানদণ্ড।.
ক্যান্টিলিভার ক্যাবলিং মেশিন (সিঙ্গেল টুইস্ট ক্যাবলার) U/UTP ক্যাবল সংযোগের জন্য সবচেয়ে দক্ষ সমাধান। এটি উচ্চ ঘূর্ণন গতি এবং Cat6-এর জন্য প্রয়োজনীয় ক্রস-সেপারেটর (স্প্লাইন) সহজে একীভূত করতে সক্ষম করে, যা মানক LAN ক্যাবল উৎপাদনের কেন্দ্রীয় অংশ হয়ে ওঠে।.

আমি ক্যান্টিলিভার মেশিনটি পছন্দ করি। এটি সরল। এটি দ্রুত। এটি কাজটি সম্পন্ন করে। শিল্ডেড ক্যাবলের জন্য ব্যবহৃত জটিল "প্ল্যানেটারি" মেশিনগুলির বিপরীতে, ক্যান্টিলিভার দ্রুততার জন্য তৈরি করা হয়েছে।.
Cat6-এর সেটআপ
- 4 পেয়াফ: চারটি টুইস্ট করা জোড়া মেশিনের পিছনে বোবিনে রাখা থাকে।.
- ক্রস-ফিলার পেয়াফ: Cat6-এর জন্য, একটি প্লাস্টিকের ক্রস (+) উপর থেকে সরবরাহ করা হয়।.
- ক্লোজিং ডাই: চারটি জোড়া ক্রসের সাথে মিলে যায়। তারা স্লটগুলিতে পড়ে যায়।.
- বো: মেশিনটি সম্পূর্ণ বান্ডিলকে ঘুরিয়ে চূড়ান্ত স্পাইরাল তৈরি করে।.
- টেপিং (ঐচ্ছিক): আপনি যদি F/UTP (শিল্ডেড) তৈরি করেন, তাহলে এখানে ফয়েল জড়ানোর জন্য একটি টেপিং হেড যোগ করতে পারেন।.
ক্যান্টিলিভার কেন?
- গতি: এটি 800-1000 RPM এ চলতে পারে। যেহেতু এটি সাধারণত একক টুইস্ট (বা ডিজাইনের উপর নির্ভর করে ডবল টুইস্ট), এটি খুব দ্রুত ক্যাবল উৎপাদন করে।.
- টান: এটি টেনশন ভালভাবে পরিচালনা করে।.
- খরচ: এটি 50% কম খরচে একটি প্ল্যানেটারি কেবলের চেয়ে।.
ক্যান্টিলিভার সহ "Cat6A" চ্যালেঞ্জ
যদি আপনি Cat6A U/UTP (অনশিল্ডেড) তৈরি করেন, তবে ক্যান্টিলিভার ঠিক আছে।.
Cat6A F/UTP (শিল্ডেড) তৈরি করার সময়, আপনাকে সতর্ক থাকতে হবে। ক্যান্টিলিভার মেশিনটি কেবলে একটি টুইস্ট যোগ করে। যদি আপনি এর উপর ফয়েল জড়ান, তবে টুইস্টটি ফয়েলকে কুঁচকে যেতে পারে।.
- সমাধান: সক্রিয় টেনশন নিয়ন্ত্রণ সহ একটি উচ্চ-মানের টেপিং হেড ব্যবহার করুন। এটি নিশ্চিত করে যে ফয়েলটি উচ্চ গতিতেও সমতল থাকে।.
এই সেটআপে শিথিং লাইনের ভূমিকা কী?
শিথিং লাইনটি শুধুমাত্র প্লাস্টিক যোগ করে না; এটি খরচ নিয়ন্ত্রণ করে।.
শিথিং এক্সট্রুডারটি চূড়ান্ত জ্যাকেট (PVC বা LSZH) প্রয়োগ করে। একটি খরচ-কার্যকর লাইনে, উপাদানের বর্জ্য কমানোর জন্য সঠিক ব্যাস নিয়ন্ত্রণ অপরিহার্য এবং লাইনটি দীর্ঘ পরিবর্তনের সময় ছাড়াই বিভিন্ন যৌগগুলি পরিচালনা করতে পারতে হবে।.
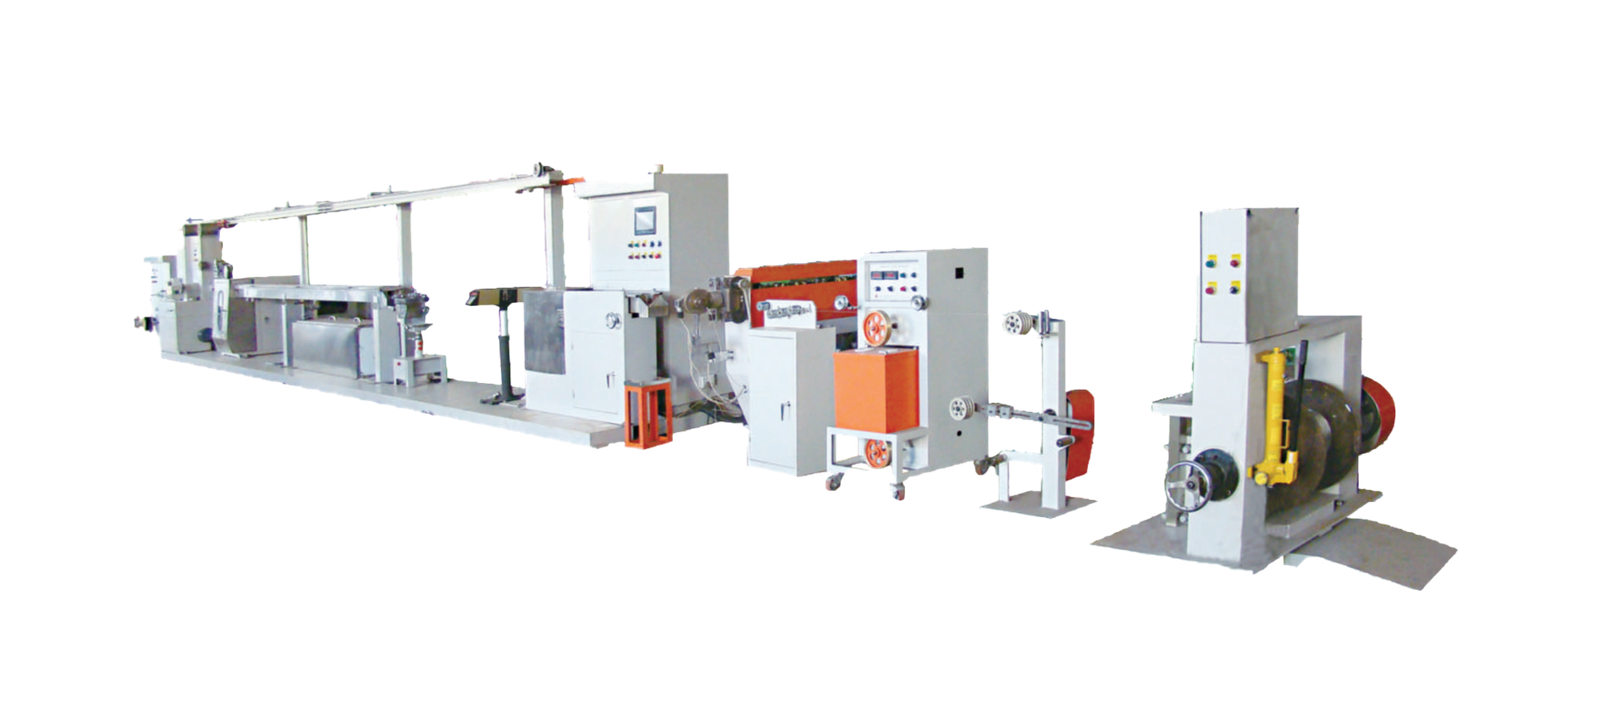
"ইকোনমি" সেটআপে, আমরা ফোকাস করি OEE (সামগ্রিক সরঞ্জাম কার্যকারিতা). । আমরা চাই না যে মেশিনটি থামুক।.
বহুমুখীতার জন্য স্ক্রু ডিজাইন
আপনি একই দিনে PVC (সস্তা) থেকে LSZH (অগ্নি-মূল্যায়নকৃত) এ স্যুইচ করতে পারেন।.
We use a BM (ব্যারিয়ার মিক্সিং) স্ক্রু. । এটি একটি সাধারণ-উদ্দেশ্য ডিজাইন যা ভালভাবে মিশ্রিত হয় এবং দক্ষতার সাথে গলে যায়। এটি আপনাকে একই মেশিনে PVC, PE এবং LSZH চালানোর অনুমতি দেয় (সঠিক পার্জিং সহ)।.
"ইনজেক্টিং" বনাম "টিউবিং" পদ্ধতি
- Tubing (Loose): প্লাস্টিকটি কেবলের চারপাশে একটি টিউব গঠন করে। এটি সহজে খোলা যায়। LAN কেবলের জন্য এটি স্ট্যান্ডার্ড।.
- Pressure (Tight): The plastic is pushed into the gaps. This is rare for LAN, but it is sometimes used for outdoor cables.
এই লাইনের জন্য, আমরা একটি ব্যবহার করি Semi-Tubing সেটআপ। এটি একটি টাইট চেহারা দেয় কিন্তু সহজেই স্ট্রিপ করা যায়।.
Branding
উচ্চ গতির ব্যবহার করুন Inkjet Printer. । এটি ব্র্যান্ড করার সবচেয়ে সস্তা উপায়। আপনি "OEM Services7" to other companies. You can change the brand name from "HONGKAI" to "Client X" in 10 seconds on the screen. This flexibility helps you get more orders.
অটোমেটিক কয়েলিং মেশিন ক্যাবলকে কীভাবে নগদে রূপান্তর করে?
আপনি একজন গৃহস্থ ইনস্টলারকে 2km ড্রাম বিক্রি করতে পারবেন না। আপনার 305-মিটার বক্সের প্রয়োজন হবে।.
অটোমেটিক কোইলিং এবং বক্সিং মেশিনটি তৈরি করা কেবলটি গ্রহণ করে, এটিকে একটি নির্ভুল 305m (1000ft) ফিগার-8 b আকারে পেঁচায় এবং এমনকি এটিকে কার্ডবোর্ড পাল বক্সের মধ্যে ঠেলে দিতে পারে।. এই স্বয়ংক্রিয়করণ শ্রম খরচ কমায় এবং বাজারের চাহিদা মেটানোর জন্য খুচরা প্রস্তুত পণ্য তৈরি করে।**
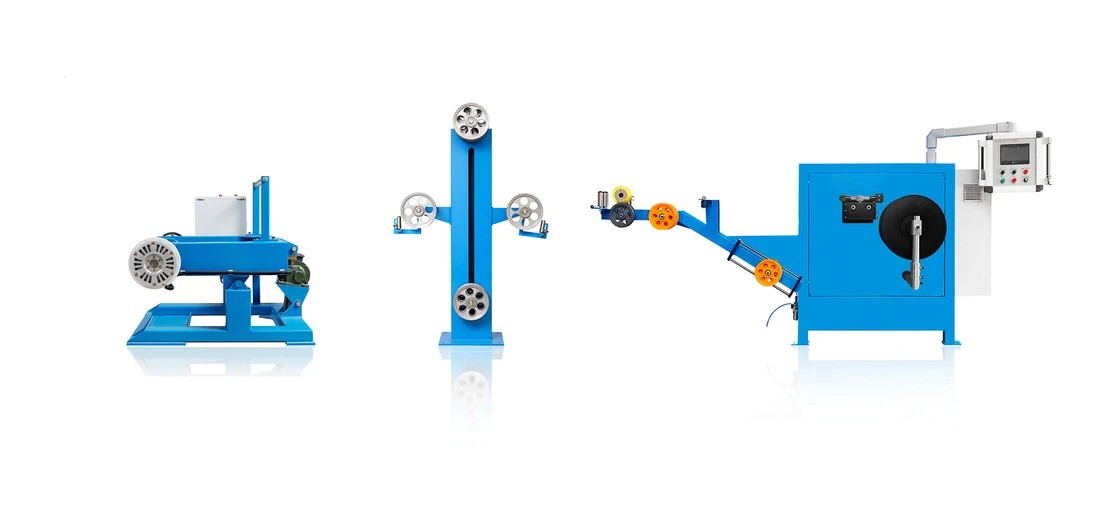
এটি সেই মেশিন যা আপনাকে বড় ব্র্যান্ডের মতো দেখায়।.
অতীতে, মানুষ হাতে কয়েল করত। এটি ধীরগতির এবং অগোছালো ছিল। বাক্স থেকে টানার সময় কেবলটি জড়িয়ে যেত।.
আধুনিক মেশিনটি একটি তৈরি করে "রিইলেক্স" স্টাইলের কয়েল (অথবা একটি ফিগার-8 বিন্যাস)। এটি নিশ্চিত করে যে, যখন ইনস্টলার তারটি টানে, তখন তা জড়িয়ে বা গিঁট খেয়ে যায় না।.
কাজের প্রক্রিয়া
- সঞ্চয়কারী: শিথিং লাইনটি নিরবচ্ছিন্নভাবে চলে। কুণ্ডলীকরণ মেশিনটি কাটার জন্য থামে। আপনাকে কুণ্ডলীকরণকারী বাক্সটি কাটার সময় তারটি সংরক্ষণ করার জন্য একটি "ড্যান্সার/অ্যাকুমুলেটর" প্রয়োজন।.
- কুণ্ডলীকরণ হেড: এটি ঘুরে বেড়ায় এবং চিত্র-8 তৈরি করার জন্য একটি প্যাটার্নে চলে।.
- কাটা: এটি ঠিক 305m তে কাটে।.
- বাক্সে রাখা: কিছু মেশিন স্বয়ংক্রিয়ভাবে কুণ্ডলীটি বাক্সে ঠেলে দেয়। অন্যগুলির জন্য একজন অপারেটরকে কুণ্ডলীটি বাক্সে রাখতে হয়।.
- অর্থনৈতিক টিপ: সেমি-অটো সংস্করণটি কিনুন। মেশিনটি কুণ্ডলীকৃত করে, অপারেটরটি বাক্সে রাখে। এটি মেশিনের খরচে $50,000 সাশ্রয় করে।.
এই "অর্থনৈতিক লাইন" কি প্রকৃতপক্ষে Cat6A উৎপাদন করতে পারে?
আমি আপনার সাথে সৎ হতে চাই।.
যদিও এই সেটআপ Cat5e এবং Cat6-এর জন্য আদর্শ, রাসায়নিক ফোমিং দিয়ে Cat6A (500MHz) উৎপাদন করা প্রযুক্তিগতভাবে চ্যালেঞ্জিং। আপনি সংক্রমণ দূরত্ব এবং ক্ষয়ে সীমাবদ্ধতার সম্মুখীন হবেন, তাই আপনার Cat6A পণ্যটিকে নির্দিষ্ট সংক্ষিপ্ত দূরত্বের অ্যাপ্লিকেশন বা প্যাচ কর্ডের জন্য পজিশন করা উত্তম।.
পদার্থবিদ্যার সীমাবদ্ধতা
রাসায়নিক ফোমিং একটি "বন্ধ কোষ" গঠন তৈরি করে, কিন্তু বুদবুদগুলি ভৌত ফোমিং দ্বারা তৈরি বুদবুদের মতো একসমান নয়। ডাইলেকট্রিক ধ্রুবকটি বেশি।.
- ফলাফল: সংকেতটি দ্রুত ম্লান হয়ে যায় (ক্ষয়)।.
- সমাধান: পরীক্ষা পাস করতে, আপনাকে তামাকে পুরু করতে হবে (কম রোধ) বা বিচ্ছিন্নকরণকে পুরু করতে হবে (কম ধারকত্ব)।.
- সমস্যা: আপনি যদি ইনসুলেশনকে পুরু করেন, তারপর ক্যাবলটি একটি স্ট্যান্ডার্ড RJ45 প্লাগে ফিট নাও করতে পারে।.
Market Strategy
যদি আপনি এই লাইনটি ব্যবহার করেন:
- Dominate Cat5e: আপনি এটিকে অন্য যে কারও চেয়ে সস্তা করতে পারেন।.
- Cat6-এর লিড ইন: আপনি চমৎকার Cat6 তৈরি করতে পারেন।.
- Niche Cat6A: Produce Cat6A for "Patch Cords" (1m, 3m, 5m). For short lengths, the attenuation problem is not visible. You can sell millions of patch cords. Do not try to sell 90-meter permanent link Cat6A cables to data centers with this setup. It is too risky.
উপসংহার
ক্যাবল ফ্যাক্টরি শুরু করতে আপনাকে একটি ভাঙা দাম খরচ করার প্রয়োজন নেই। ব্যবহার করে Chemical Foaming for insulation, উচ্চ-গতির জোড়া তৈরি for efficiency, Cantilever Cabling সংযোজনের জন্য, এবং Automatic Coiling for packaging, you can build a robust production line. This setup is the "Toyota" of cable factories—reliable, cost-effective, and perfect for the mass market of Cat5e and Cat6. At হংকাই, আমরা আপনার ঠিক এই কনফিগারেশনটি অপ্টিমাইজ করতে সাহায্য করে থাকি যাতে আপনার লাভের মার্জিন সর্বোচ্চ হয়।.
-
কেবলে কাঙ্ক্ষিত ফোমিং বৈশিষ্ট্য অর্জনে মাস্টারব্যাকের ভূমিকা অন্বেষণ করুন।↩
-
ফোমযুক্ত কেবলগুলির মান নিশ্চিত করার জন্য ব্যবহৃত শীতলীকরণ পদ্ধতিগুলি সম্পর্কে জানুন।↩
-
কেবলে স্থিতিশীল বৈদ্যুতিক বৈশিষ্ট্য বজায় রাখতে ব্যবহৃত প্রযুক্তি সম্পর্কে জানুন।↩
-
নেটওয়ার্কিং-এ RJ45 প্লাগগুলির গুরুত্ব এবং তাদের স্পেসিফিকেশনগুলি অন্বেষণ করুন।↩
-
আধুনিক কেবল উৎপাদন যন্ত্রাংশে সার্ভো মোটর ব্যবহারের সুবিধাগুলো আবিষ্কার করুন।↩
-
Fluke পরীক্ষা কীভাবে LAN কেবলগুলির নির্ভরযোগ্যতা এবং কর্মক্ষমতা নিশ্চিত করে তা বুঝুন।↩
-
কিভাবে OEM সেবা প্রদান আপনার ব্যবসার সুযোগ বৃদ্ধি করতে পারে তা বুঝুন।↩
 English
 हिन्दी
 فارسی