

Chủ nhà máy, quản lý sản xuất và người mua kỹ thuật cần một mục tiêu năng lực trước khi có thể so sánh máy móc cáp quang. Mục tiêu này phải mô tả sản lượng bán được cho một hỗn hợp sản phẩm và lịch trình xác định, chứ không phải tốc độ cao nhất của nhà cung cấp.
Lập kế hoạch năng lực sản xuất sợi quang bắt đầu từ sản phẩm cáp và nhu cầu bán được hàng tháng, sau đó làm ngược lại qua tốc độ ổn định, thay đổi cuộn, chuyển đổi, dừng kế hoạch, tỷ lệ chất lượng và quy trình chậm nhất yêu cầu. Nhà máy nên tính toán năng lực riêng biệt cho các bước chuẩn bị sợi, tạo đơn vị, lắp ráp lõi cáp, bao phủ, kiểm tra và đóng gói. Quyết định mua hàng là liệu tuyến quy trình đề xuất có thể đáp ứng sản lượng tốt yêu cầu dưới điều kiện vận hành được ghi rõ hay không. Tốc độ tối đa đơn thuần không phải là câu trả lời cho năng lực nhà máy.

Dây chuyền bao phủ cáp quang HONGKAI HK-90 thực tế. Năng lực phải được tính toán dựa trên đường kính cáp đã xác nhận, sản lượng vật liệu và điều kiện vận hành ổn định.
Hướng dẫn này giúp nhà máy mới xác định RFQ, giúp nhà máy hiện có tìm ra điểm nghẽn thực tế, và giúp bộ phận mua hàng so sánh các nhà cung cấp trên cùng một cơ sở. Mọi giả định về tốc độ, tỷ lệ chất lượng, khả năng sẵn sàng và chuyển đổi đều phải xuất phát từ hồ sơ của người mua hoặc một thử nghiệm cụ thể cho dự án.
Năng lực sản xuất có nghĩa gì đối với một nhà máy sản xuất cáp quang?
Năng lực sản xuất là lượng cáp hoặc sản phẩm trung gian đạt tiêu chuẩn mà nhà máy có thể cung cấp trong một khoảng thời gian xác định cho một hỗn hợp sản phẩm xác định. Định nghĩa phải nêu rõ sản phẩm, đơn vị, lịch trình, ranh giới chất lượng và điều kiện vận hành. Tốc độ lắp đặt chỉ là một đầu vào vì nhà máy sản xuất cáp quang chứa các quy trình riêng biệt với các vật liệu, kích thước bao bì và mô hình dừng khác nhau. Năng lực chỉ hữu ích khi sản xuất, chất lượng và mua hàng cùng sử dụng một định nghĩa.
Một tuyên bố năng lực thực tế nên trả lời năm câu hỏi:
- Những dòng cáp hoàn chỉnh và cấu trúc nào được bao gồm?
- Sản lượng được đo bằng sợi màu, ống lỏng, lõi cáp hay cáp hoàn chỉnh?
- Cơ sở thời gian là một ca, một ngày hay một tháng?
- Sản lượng có nghĩa là chiều dài sản xuất thô hay chiều dài bán được đã được kiểm soát chất lượng phát hành?
- Những lần chuyển đổi, dừng bảo trì và thử nghiệm sản phẩm nào được bao gồm?
Sự phân biệt giữa sản phẩm trung gian và sản phẩm hoàn chỉnh là quan trọng. Làm màu sợi chuẩn bị từng sợi riêng lẻ. Một dây chuyền ống lỏng nhóm các sợi bên trong một ống. SZ xoắn có thể lắp ráp nhiều ống xung quanh một thành phần trung tâm. Tuyến bao phủ thêm lớp bảo vệ cuối cùng được xác định bởi bản vẽ cáp. Một mét tại mỗi giai đoạn không đại diện cho cùng một lượng cáp hoàn chỉnh bán được.
Một cách phân chia lập kế hoạch thực tế là xử lý các tuyến tích hợp và đa giai đoạn theo cách khác nhau. Một cáp trong nhà chạy qua một dây chuyền sản xuất tích hợp có thể được lập kế hoạch dựa trên tốc độ ổn định đã được xác minh cho đúng đặc tả cáp đó. Một cáp ngoài trời cần nhiều dây chuyền sản xuất nên được tính toán ngược từ số kilômét cáp thành phẩm yêu cầu, vì mỗi công đoạn phía trước cung cấp số lượng, dạng đóng gói và màu sắc khác nhau cho công đoạn tiếp theo.
Tiêu chí ra quyết định: Viết mục tiêu năng lực dưới dạng một câu hoàn chỉnh, ví dụ: “sản lượng bán được hàng tháng cho hỗn hợp sản phẩm được phê duyệt dưới lịch trình ca dự kiến, sau các lần chuyển đổi bình thường và tổn thất chất lượng.” Giữ các giá trị thực tế trong tệp dự án thay vì mượn tỷ lệ sử dụng chung chung.
The HONGKAI bản đồ dây chuyền sản xuất cáp quang tách biệt các bước: chuẩn bị sợi, bao phủ chặt, đùn ống lỏng, SZ xoắn, gia cố, bao phủ, kiểm tra và đóng gói. Ranh giới quy trình này nên được xác định trước khi so sánh bất kỳ số lượng máy hay cam kết năng lực nào.
Lưu ý: Một con số năng lực nhà máy không có sản phẩm, khoảng thời gian và ranh giới chất lượng chỉ là tiêu đề quảng cáo, không phải kế hoạch sản xuất.
Làm thế nào để chuyển đổi nhu cầu cáp hàng tháng thành sản lượng dây chuyền yêu cầu?
Chuyển nhu cầu bán hàng hàng tháng thành yêu cầu đầu ra tốt theo giờ trước khi chọn thiết bị. Đối với tuyến cáp ngoài trời nhiều giai đoạn, bắt đầu với số kilômét cáp thành phẩm cần thiết và tính ngược từ lớp bao ngoài cuối cùng đến quá trình xoắn SZ, đùn ống lỏng và nhuộm sợi. Lặp lại phép tính này cho từng gia đình sản phẩm chính vì đường kính, vật liệu, số ống, màu sắc, chiều dài cuộn và lộ trình quy trình thay đổi cửa sổ vận hành. Không sử dụng một sản phẩm trung bình để che giấu sự hỗn hợp khó khăn.
Sử dụng chuỗi tính toán đơn giản sau đây.
| Mục lập kế hoạch | Tính toán hoặc bằng chứng | Quyết định của người mua |
|---|---|---|
| Nhu cầu bán hàng | Nhu cầu xác nhận hàng tháng theo gia đình cáp | Những sản phẩm nào mà nhà máy phải cung cấp một cách đáng tin cậy? |
| Giờ lên lịch | Lịch ca làm việc trừ các ngày lễ và thời gian ngừng hoạt động có kế hoạch | Bao nhiêu thời gian sản xuất thực sự được phân bổ? |
| Đầu ra tốt yêu cầu | Nhu cầu bán hàng chia cho giờ sản phẩm được lên lịch | Đầu ra đạt tiêu chuẩn nào phải được phát hành mỗi giờ? |
| Đầu ra tổng yêu cầu | Đầu ra tốt chia cho tỷ lệ hoàn thành đã được người mua xác nhận | Điều gì phải được quy trình sản xuất trước khi mất mát chất lượng bình thường? |
| Tốc độ ổn định yêu cầu | Đầu ra tổng chia cho thời gian vận hành đã được xác nhận | Điều kiện vận hành ổn định nào mà RFQ và FAT nên kiểm tra? |
Cùng phương pháp này phải được áp dụng ở upstream. Nếu một sợi cáp hoàn chỉnh sử dụng nhiều ống lỏng, yêu cầu về ống phải phản ánh cấu trúc cáp, số lượng ống, kế hoạch đóng gói và tổn thất upstream dự kiến. Nếu nhà máy mua sợi đã được nhuộm màu, năng lực nhuộm màu có thể không cần thiết cho sản phẩm đó. Nếu nhà máy bán cáp trong nhà có lớp đệm chặt, tính toán ống lỏng có thể không liên quan.
Để xem xét sơ bộ cáp ngoài trời, hãy sử dụng trình tự ngược này:
| Giai đoạn lập kế hoạch ngược | Đầu vào năng lực | Ranh giới lập kế hoạch dự án |
|---|---|---|
| Lớp bao bọc cuối cùng | Kilômét cáp hoàn chỉnh, đường kính ngoài cáp, polymer và sản lượng đùn | Tính toán tốc độ bao bọc thực tế cho cấu trúc đã xác nhận trước tiên |
| SZ mắc cạn | Chiều dài lõi yêu cầu, số lượng ống, chiều dài xoắn và kế hoạch đóng gói | Một tài liệu tham khảo lập kế hoạch sơ bộ của HONGKAI vào khoảng 50–60 m/min, nhưng độ dài bước xoắn và thông số cáp sẽ quyết định tốc độ ổn định thực tế |
| Đùn ống lỏng | Chiều dài ống yêu cầu theo vị trí và màu sắc của ống | Một tài liệu tham khảo lập kế hoạch sơ bộ của HONGKAI là khoảng 500–600 m/min cho một màu; tổng nhu cầu phải bao gồm mọi màu ống và thay đổi vật liệu cần thiết |
| Màu sợi | Số lượng sợi, trình tự màu, kế hoạch cuộn và chiều dài sợi nhuộm màu yêu cầu | Xác nhận xem lịch trình nhuộm màu và quấn lại có thể đáp ứng kế hoạch ống lỏng hay không |
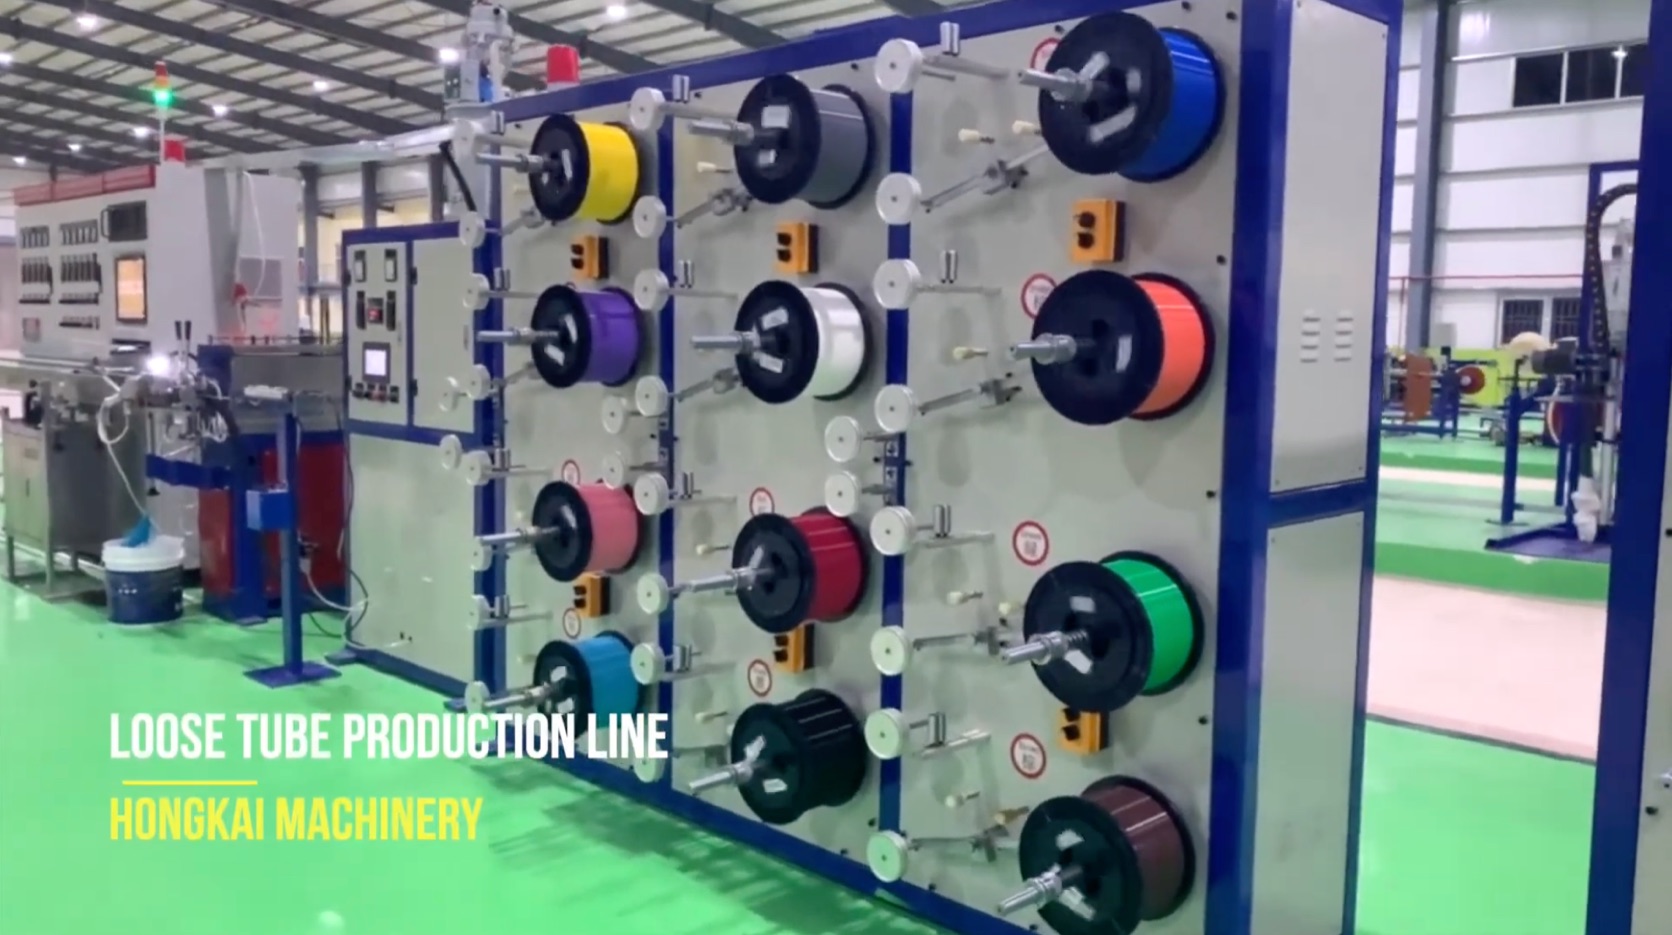
Dây chuyền sản xuất ống lỏng thực tế HONGKAI với đầu ra sợi đa màu. Năng lực upstream phải bao phủ mọi màu ống và thay đổi yêu cầu.
Các phạm vi giá trị số nêu trên xuất phát từ kinh nghiệm lập kế hoạch dự án HONGKAI đã được xác nhận; chúng không phải là các giá trị đảm bảo hay phạm vi vận hành theo tiêu chuẩn ngành. Nhà cung cấp vẫn cần bản vẽ cáp chính xác, kích thước, vật liệu, chiều dài bước xoắn, số kilômét đặt hàng và lịch sản xuất trước khi xác nhận năng lực hoặc tốc độ ổn định.
Cần hỏi gì: Yêu cầu bảng hỗn hợp sản phẩm bao gồm bản vẽ cáp hoàn chỉnh, chiều dài bán được hàng tháng, kích thước lô sản xuất, chiều dài cuộn, họ vật liệu, lộ trình quy trình yêu cầu và mô hình ca làm việc dự kiến. Các nhà máy hiện có nên bổ sung thời gian thiết lập thực tế, phế phẩm, thời gian ngừng không dự kiến và dữ liệu giữ lại do chất lượng cho từng giai đoạn.
Tránh nhập trực tiếp tốc độ trong danh mục nhà cung cấp vào kế hoạch hàng tháng. Điều kiện trong danh mục có thể đề cập đến một vật liệu, đường kính, gói, dụng cụ và phương pháp kiểm tra cụ thể. Tốc độ ổn định yêu cầu phải được chứng minh trên sản phẩm đại diện đã được phê duyệt hoặc đồng ý trong điều kiện viết ra.
Lưu ý: Tính toán nhu cầu xác định những gì nhà máy phải cung cấp; tính toán quy trình cho thấy lộ trình đề xuất có thể đáp ứng được hay không.
Tại sao quá trình nghẽn cổ chai xác định năng lực bán được của nhà máy?
Điểm nghẽn là quy trình yêu cầu giới hạn sản lượng có thể bán được sau khi đã tính đến các tổn thất trong quá trình vận hành bình thường. Một máy ở giai đoạn trước nhanh hơn không làm tăng năng lực sản xuất cáp thành phẩm khi quy trình, phòng thí nghiệm hoặc khu vực đóng gói ở giai đoạn sau không thể tiêu thụ hết sản lượng đầu ra của nó. Điểm nghẽn có thể thay đổi khi hỗn hợp sản phẩm thay đổi, do đó năng lực phải được đánh giá theo tuyến đường chứ không được gán cố định cho một máy duy nhất. Hàng tồn kho đang trong quá trình sản xuất là bằng chứng cần điều tra, không phải bằng chứng cho thấy giai đoạn trước đang hiệu quả.
Hiện tại HONGKAI Tham chiếu dây chuyền sản xuất cáp GYXTW cho thấy một tuyến ba giai đoạn đã được xác minh: HK-235 nhuộm màu và cuộn lại sợi, HK-50 đùn ống lỏng chứa đầy gel PBT, và HK-90 gia cố và PE bao ngoài cho cấu trúc GYXTW đã được phê duyệt. Những máy này thực hiện các quá trình biến đổi khác nhau và chuyển giao các gói sản phẩm khác nhau. Tốc độ dây chuyền của chúng không thể so sánh như thể mỗi mét đều là sản phẩm thành phẩm giống nhau.

Dây chuyền xoắn HONGKAI HK-800/12 SZ thực tế. Sản lượng ổn định phụ thuộc vào kết cấu cáp, số lượng ống, bước xoắn và kế hoạch gói.
| Process boundary | Bằng chứng năng lực cần thu thập | Rào cản ẩn thường gặp |
|---|---|---|
| Chuẩn bị sợi quang | Bản ghi vận hành ổn định, kích thước cuộn sợi, chất lượng di chuyển và thời gian thay đổi | Thay đổi cuộn nhỏ thường xuyên hoặc giới hạn thời gian xử lý |
| Đùn ống lỏng | Cấu trúc ống được phê duyệt, điều kiện ổn định, chiều dài gói ống và chất lượng đã đo | Thay đổi vật liệu, làm sạch, làm mát hoặc mất chất lượng ống |
| Lắp ráp lõi cáp | Số lượng thành phần theo sản phẩm, kế hoạch đóng gói và sản lượng lõi ổn định | Thay đổi đầu ra ống, vật liệu buộc hoặc độ ổn định lực căng |
| Cốt thép và lớp vỏ | Cấu trúc cáp được phê duyệt, tuyến đường vật liệu, kích thước trống và sản lượng bán được | Thay trống, chuẩn bị vật liệu, làm mát hoặc giới hạn thu cáp |
| Phát hành từ phòng thí nghiệm | Phương pháp kiểm tra, kế hoạch mẫu, sẵn có thiết bị và thời gian phát hành | Cáp thành phẩm đang chờ kiểm tra hoặc kiểm tra lại |
| Đóng gói và gửi hàng | Xử lý trống, nhận diện, kiểm tra và năng lực lưu trữ | Các trống thành phẩm không thể được dọn ra khỏi khu vực sản xuất |
Cách xác minh: Vẽ tuyến đường sản phẩm từ sợi phủ đầu vào đến cáp được phát hành. Tại mỗi giai đoạn, ghi lại các gói đầu vào cần thiết, sản lượng tốt, giờ kế hoạch, tốc độ ổn định thực tế, các loại dừng, mức độ công việc đang tiến hành và nhu cầu downstream. Giai đoạn nào thường xuyên cản trở tuyến đường đáp ứng nhu cầu sản lượng tốt là điểm nghẽn hiện tại.
Trước khi xác định điểm nghẽn, hãy xem xét cấu trúc cáp và từng giai đoạn bàn giao. Các loại cáp ống lỏng xoắn như GYXTW, ADSS và các loại khác thay đổi tốc độ và nhu cầu máy móc tùy theo thông số kỹ thuật cụ thể, số lượng ống, chiều dài bước xoắn và kế hoạch đóng gói; cáp trong nhà có lớp đệm chặt và các tuyến FTTH có thể sử dụng dây chuyền sản xuất khác biệt hoặc tích hợp.
Lưu ý: Câu hỏi về năng lực hữu ích không phải là “Máy nào nhanh nhất?” mà là “Giai đoạn nào yêu cầu ngăn cản hỗn hợp sản phẩm được phê duyệt đạt đến sản lượng bán được?”
Những tổn thất vận hành nào phải được bao gồm trước khi mua thêm thiết bị?
Bao gồm các lần dừng bình thường và tổn thất chất lượng sẽ vẫn tồn tại sau khi lắp đặt. Thay cuộn, thay dụng cụ, thay vật liệu, làm sạch, làm nóng, thiết lập công thức, bảo trì có kế hoạch, lấy mẫu chất lượng, phế phẩm và sửa chữa lại đều làm giảm sản lượng bán được. Sử dụng lịch sử đo lường của nhà máy khi có sẵn và kế hoạch thử nghiệm thận trọng khi không có. Một đề xuất năng lực nên tách riêng thời gian lên lịch, thời gian vận hành, sản lượng thô và sản lượng được phát hành thay vì gộp chúng vào một tỷ lệ không giải thích.
Xây dựng mô hình tổn thất từ các sự kiện quan sát được:
- Tổn thất do gói: thay cuộn đầu ra, thay trống thu, nối hoặc luồn cáp, và các gói không đầy.
- Mất mát do thay đổi sản phẩm: thay đổi dụng cụ, thay đổi màu sắc hoặc vật liệu, làm sạch, lựa chọn công thức và phê duyệt sản phẩm mẫu đầu tiên.
- Mất mát do quy trình: khởi động không ổn định, cảnh báo, thiết lập lại lực căng, ổn định nhiệt độ và gián đoạn vật liệu.
- Mất mát do chất lượng: kích thước không đạt yêu cầu, khuyết tật bề mặt, thất bại trong kiểm tra quang học, sửa chữa lại, kiểm tra lại và vật liệu bị cách ly.
- Mất mát có kế hoạch: bảo trì phòng ngừa, hiệu chuẩn, thời gian nghỉ của công nhân, đào tạo và các thử nghiệm kỹ thuật theo lịch trình.
- Mất mát do dòng chảy: chờ đợi ở giai đoạn trước, tắc nghẽn ở giai đoạn sau, chậm trễ giải phóng từ phòng thí nghiệm, xử lý trống và thiếu hụt vật liệu.
Những sai lầm phổ biến: Áp dụng một hệ số sử dụng chung cho mọi giai đoạn khiến kế hoạch trông hoàn chỉnh nhưng che giấu lý do mất thời gian. Các công đoạn nhuộm, đùn, xoắn, bọc và thí nghiệm phòng lab có các mẫu dừng khác nhau. Hệ số này phải được hỗ trợ bởi hồ sơ cụ thể từng giai đoạn hoặc được giữ nguyên là giả định lập kế hoạch rõ ràng để xác minh sau.
Một đánh giá bảo thủ nên xem thời gian thay đổi vật liệu là một tổn thất rõ ràng và không nên thay thế tốc độ cấu trúc bằng tốc độ sản xuất đã được xác minh. Chiều dài bước xoắn và tay nghề của người vận hành cũng có thể làm thay đổi kết quả ổn định. Để ước tính hàng tháng theo hướng bảo thủ, hãy sử dụng công suất đã được xác minh thấp nhất trong số các công đoạn yêu cầu thay vì lấy trung bình giữa một công đoạn nhanh và một công đoạn chậm.
Đối với nhà máy mới, hãy yêu cầu nhà cung cấp nêu rõ điều kiện vận hành đằng sau mỗi câu trả lời về năng lực và tách biệt khả năng máy móc với khả năng sẵn có và hiệu suất tương lai của người mua. Nhà cung cấp máy có thể chứng minh điều kiện sản xuất ổn định trong FAT; nhưng họ không thể đảm bảo kỷ luật ca làm việc, chất lượng vật liệu, thực hành bảo trì hoặc hỗn hợp đơn hàng của người mua nếu không có bằng chứng dự án.
Đối với nhà máy hiện có, hãy so sánh vài lô sản xuất đại diện gần nhất thay vì chọn ca sản xuất tốt nhất. Ghi lại lý do giai đoạn sản xuất dừng, thời gian khởi động lại, liệu vật liệu có được giải phóng hay không, và liệu các giai đoạn trước hoặc sau có đang chờ hay không. Điều này biến cuộc tranh luận về năng lực thành một danh sách cải tiến có thể đo lường được.
Lưu ý: Lập kế hoạch năng lực trở nên đáng tin cậy khi mỗi tổn thất đều được đo lường, giả định rõ ràng hoặc gán cho một bước xác minh trong tương lai.
Những bằng chứng năng lực nào nên được ghi vào RFQ và FAT?
RFQ phải xác định sản phẩm mục tiêu, vật liệu, dụng cụ, kích thước bao bì, điều kiện vận hành, phương pháp đo lường và hồ sơ chấp thuận cho sản lượng ổn định yêu cầu. FAT phải kiểm tra một sản phẩm đại diện đã thống nhất trong một khoảng thời gian liên tục xác định và liên kết các thiết lập máy với mẫu đã đo. Tốc độ cơ học hoặc cấu trúc tối đa có thể được ghi lại riêng, nhưng không được thay thế cho bài kiểm tra sản xuất ổn định. Mọi sản phẩm hoặc điều kiện chưa được kiểm tra đều phải được giữ là giới hạn rõ ràng.
Bằng chứng cần yêu cầu: Đặt các mục sau vào cùng lịch trình năng lực được kiểm soát phiên bản:
- ☐ Bản vẽ cáp thành phẩm hoặc sản phẩm trung gian và phiên bản
- ☐ Sợi đầu vào, polymer, hợp chất lấp đầy, thành phần chịu lực và vật liệu giáp, tùy trường hợp
- ☐ Tooling, component count, product dimensions and construction range
- ☐ Payoff reel, take-up reel or finished drum drawings and winding direction
- ☐ Target stable speed for the agreed representative product
- ☐ Required continuous run condition and allowed planned interventions
- ☐ Online measurements, laboratory tests, instruments and calibration status
- ☐ Gross produced length, conforming sample length, scrap and hold treatment
- ☐ Stop log with reason, duration, restart action and responsibility
- ☐ Recipe, alarm, trend and operator records retained with the sample
- ☐ Pass/fail limits and retest procedure
- ☐ Products, materials and operating conditions not demonstrated during FAT
The buyer should also separate three claims in the proposal: mechanical design speed, stable production speed for the agreed product, and expected factory output under the buyer’s schedule. These values answer different questions. Only the middle claim can normally be demonstrated directly during a machine FAT; the factory-output result requires operating data after commissioning.
Để kiểm tra năng lực ở giai đoạn đùn ép, trước tiên hãy xác định lưu lượng trục vít trong điều kiện đã nêu. Phép tính sau đó sử dụng loại polymer, kích thước trong và ngoài của cáp hoặc ống, cùng với khối lượng vật liệu yêu cầu trên mỗi mét để suy ra giá trị lý thuyết (tính bằng mét/phút) cho kích cỡ máy đùn đã chọn, chẳng hạn như máy 50 mm hoặc 90 mm. FAT sau đó phải xác minh tốc độ ổn định thực tế và chất lượng sản phẩm đối với kết cấu đã thỏa thuận; riêng kết quả công suất đầu mở (tính bằng kg/giờ) không đủ để chứng minh năng lực sản xuất cáp thành phẩm.

Technical illustration—not a site photo. A stable-speed FAT links the approved material and drawing to measured screw output, material per meter, stable speed, stop records and quality checks.
How to verify: Use the same capacity schedule for quotation comparison, design review, FAT, installation and site ramp-up. If a product is too expensive or impractical to run during FAT, agree a representative product and keep the remaining validation as a named site-acceptance hold point.
The broader fiber optic cable factory checklist helps buyers keep utilities, laboratory scope, material handling and operator preparation visible beside the main machinery.
Note: A capacity promise is enforceable only when the tested product, conditions, measurements and responsibility boundary are written beside the number.
When Should a Factory Add Equipment Instead of Improving the Existing Process?
Add equipment when the required process remains the verified constraint after recoverable losses and interface problems have been addressed. Improve the current process first when lost output comes mainly from changeovers, material supply, maintenance, quality holds, drum handling or downstream blockage. A second machine creates value only when upstream supply, downstream consumption, utilities, labor, laboratory capacity and floor flow can support it. The decision should compare complete route capacity before and after the change.
Sử dụng quyết định theo từng giai đoạn sau.
- Xác nhận khoảng cách sản lượng bán được cho hỗn hợp sản phẩm được phê duyệt.
- Xác định điểm nghẽn hiện tại bằng hồ sơ lô và thời gian dừng.
- Tách biệt các tổn thất có thể giảm từ các tổn thất đòi hỏi thêm năng lực lắp đặt.
- Mô hình hóa điểm nghẽn tiếp theo sau cải tiến đề xuất.
- Kiểm tra tiện ích, diện tích sàn, nguồn cung vật liệu, nhân sự, kiểm tra và luồng trống.
- Xác định FAT và bằng chứng chấp nhận tại hiện trường cho giai đoạn mới hoặc đã sửa đổi.
Tiêu chí quyết định: Một đề xuất nâng cấp phải thể hiện điểm nghẽn hiện tại, ranh giới quy trình thay đổi, sự chuyển giao dự kiến sang các giai đoạn trước và sau, cùng bằng chứng sẽ chứng minh sự cân bằng mới. Một máy đùn lớn hơn, hệ thống kéo nhanh hơn hoặc dây chuyền sản xuất bổ sung không nên được phê duyệt như một khoản mua sắm tốc độ đơn lẻ.
Thiết bị song song có thể được biện minh khi các dòng sản phẩm yêu cầu vật liệu, dụng cụ gia công hoặc giới hạn làm sạch không tương thích; khi một công đoạn không đáp ứng được nhu cầu dù đã ở điều kiện ổn định được xác nhận; hoặc khi rủi ro bảo trì đòi hỏi sự dư thừa. Những quyết định này mang tính đặc thù theo từng dự án và không nên suy diễn chỉ dựa trên khối lượng bán hàng hàng năm.
Một yếu tố kích hoạt mở rộng thực tế là nhu cầu duy trì vượt quá giới hạn đã được xác minh của tuyến sản xuất hiện tại. Nếu nhà máy đã vận hành hai hoặc ba ca và công đoạn nghẽn cổ chai đã đạt ngưỡng sản xuất ổn định tối đa cho sản phẩm đã được xác nhận, việc triển khai dây chuyền thứ hai hoặc thứ ba có thể được xem xét. Khi HONGKAI lập báo giá sơ bộ, có thể mô hình hóa năng lực khoảng 10%–20% vượt trên yêu cầu đơn hàng đã được xác nhận, nhưng khoản dự phòng này phải được rà soát lại dựa trên cơ cấu sản phẩm, tần suất chuyển đổi sản xuất và rủi ro đầu tư thay vì coi đó là quy tắc áp dụng chung.
Để lập kế hoạch nâng cấp, người mua cũng nên kiểm tra tính tương thích của cuộn dây, hướng đường dây, nguồn điện, hệ thống làm mát, khí nén, giao diện điều khiển, khả năng tiếp cận bảo trì và các khung thời gian ngừng hoạt động. Công suất tăng lên trên giấy có thể biến mất trong quá trình lắp đặt nếu giai đoạn mới không phù hợp với luồng nhà máy hiện tại.
Lưu ý: Dự án công suất tốt nhất loại bỏ ràng buộc hệ thống đã được xác minh; nó không tự động mua máy có thông số kỹ thuật lớn nhất.
Những thông tin nào nên được gửi để đánh giá công suất sợi quang?
Gửi sản phẩm và kế hoạch vận hành trước khi yêu cầu phản hồi về năng lực. Việc đánh giá cụ thể theo cấu hình cần có bản vẽ cáp mục tiêu, cơ cấu sản phẩm hàng tháng, yêu cầu về sản lượng có thể bán được, kế hoạch lô và cuộn dây, lịch làm ca, thiết bị hiện có, tiện ích và giới hạn chất lượng. Một nhà máy hiện hữu nên bổ sung hồ sơ sản xuất và dừng máy tiêu biểu; một nhà máy mới nên xác định rõ những giả định nào vẫn cần được thẩm định. Các giá trị thiếu hụt cần được chuyển thành các câu hỏi kỹ thuật, thay vì tự ý điền giá trị mặc định.
Danh sách kiểm tra: Chuẩn bị một bộ hồ sơ dự án bao gồm:
- ☐ Tên cáp hoàn chỉnh, ứng dụng, tiết diện và danh sách vật tư
- ☐ Nhu cầu bán được hàng tháng theo nhóm cáp
- ☐ Số kilômét đơn hàng đã xác nhận và bất kỳ khoản cho phép công suất lập kế hoạch sớm nào đã được phê duyệt
- ☐ Chiều dài lô dự kiến và kích thước trống hoàn chỉnh
- ☐ Lịch ca làm việc, ngày lễ và các khung thời gian bảo trì dự kiến
- ☐ Required process route from purchased coated fiber to packed cable
- ☐ Existing machine models, process boundaries and suspected bottleneck
- ☐ Actual stable speeds, changeovers, scrap and stop reasons where available
- ☐ Factory voltage, cooling, compressed air, layout and material-flow constraints
- ☐ Quality plan, release tests and customer acceptance boundary
- ☐ Required commissioning date and staged-expansion plan
- ☐ Products and assumptions that still require a trial
Sử dụng cấu trúc cáp để quyết định xem tuyến cáp có cần nhuộm màu, đệm chặt, đùn ống lỏng, bện SZ, gia cường, bọc giáp, bao bì, kiểm tra và đóng gói hay không. Người mua có thể sử dụng thông tin công khai fiber optic cable production solutions page as a process map, then send the project package through the clean HONGKAI contact page for a configuration-specific review.
Evidence to request: Ask for the final proposal to identify every capacity assumption, every demonstrated condition and every open item that remains the buyer’s responsibility. This prevents a preliminary planning model from being presented later as a guaranteed production result.
Khi thiếu đặc tả cáp và kế hoạch đặt hàng, bất kỳ nhà cung cấp nào cũng chỉ có thể đưa ra một phạm vi chung. Việc khớp chính xác năng lực sản xuất chỉ bắt đầu khi người mua cung cấp thông tin về kết cấu, kích thước, vật liệu, số kilômét yêu cầu và kế hoạch ca làm việc, nhờ đó cho phép tính toán ngược lại từng giai đoạn sản xuất dựa trên sản lượng cáp thành phẩm.
Note: A useful capacity review ends with a balanced process map, a testable output target and a short list of assumptions that still need project evidence.
 English
 हिन्दी
 فارسی