
Linha de produção de tubos soltos
Revestimento secundário · Troca manual e semiautomática de carretel
USD 102,300 per set
Quoted configuration: HK-50 PLC+IPC Control Loose Tube Production Line. Ex-factory delivery; the buyer arranges and pays transport. Final equipment and tooling follow the agreed configuration schedule.
Produza o elemento de tubo solto utilizado em cabos ópticos de tubo central e cabos ópticos encordoados. Revise o manuseio da fibra, a extrusão do tubo, o resfriamento e o enrolamento como um único processo coordenado e, em seguida, compare a troca manual de carretéis com as configurações semiautomáticas de troca de carretéis HK-50 a e HK-60.
- INPUT
- Approved fibers, tube polymer and specified filling system
- QUALIFIED OUTPUT
- Loose tube on the confirmed output package
- CORE PROCESS
- Pay off → apply specified filling / water blocking → extrude → cool → measure → take up
- APPLICATION
- Central-tube and stranded loose-tube cable routes
Scope boundary: this page covers secondary coating only. Fiber coloring, cable-core stranding, armoring and final sheathing remain separate stages unless included in a wider written proposal.
One process family. Four different reasons to configure it.
The equipment family is selected from the cable route, material path, output package and factory interface—not from a model number alone.
Form one qualified loose tube for an approved central loose-tube cable construction.
Confirm the tube construction, strength-member arrangement and downstream sheathing interface.
Prepare multiple loose tubes for the following SZ core-forming stage.
Confirm tube quantity, fillers, central member and the package handed to stranding.
Replace or extend one part of an operating secondary-coating line.
Document retained equipment, mechanical interfaces, signals, line direction and ownership.
Plan a complete loose-tube workshop around product and factory conditions.
Review materials, packages, utilities, layout, testing and operator workflow together.
Define the handoff before defining the machine.
The same visible line can represent different supply boundaries. The proposal should make each responsibility explicit.
Buyer provides
- Approved cable and loose-tube drawings
- Optical-fiber specification and supply package
- Tube polymer, masterbatch and filling requirements
- Target output reel or package
- Layout da fábrica, utilidades e equipamentos retidos
- Método de teste do produto e critérios de aceitação
HONGKAI configures
- Módulos de desenrolamento e manuseio de fibra
- Interface de enchimento ou interface especificada com bloqueio de água
- Preparação de material, escopo de extrusão e ferramental
- Resfriamento, medição, tração e sincronização
- Arranjo manual ou semiautomático para manuseio de carretéis
- Layout de referência, controles, intertravamentos e plano de FAT
Jointly confirm
- Compatibilidade de materiais e ferramentas
- Geometria do tubo e janela de produção
- Método de controle e teste do comprimento excessivo da fibra
- Sequência de troca de carretel e interrupção permitida
- Inclusão, exclusão e transferência downstream
- Amostras FAT, evidência de aceitação e serviços
Escolha como a linha lida com o próximo carretel.
Manual reel change uses the FTTH drop-cable-style dual-axis take-up. HK-50 and HK-60 share the same semi-automatic take-up. Compare operator tasks and equipment-assisted steps here, then review each complete line's extrusion, cooling and production requirements separately.
Explore the equipment behind each process.
Select a numbered marker or a module below to locate its equipment in the complete line and view the matching 3D detail. All equipment details open here, without leaving the page.

01 · Multi-position fiber pay-off racksLine entrance · the two fiber pay-off racks
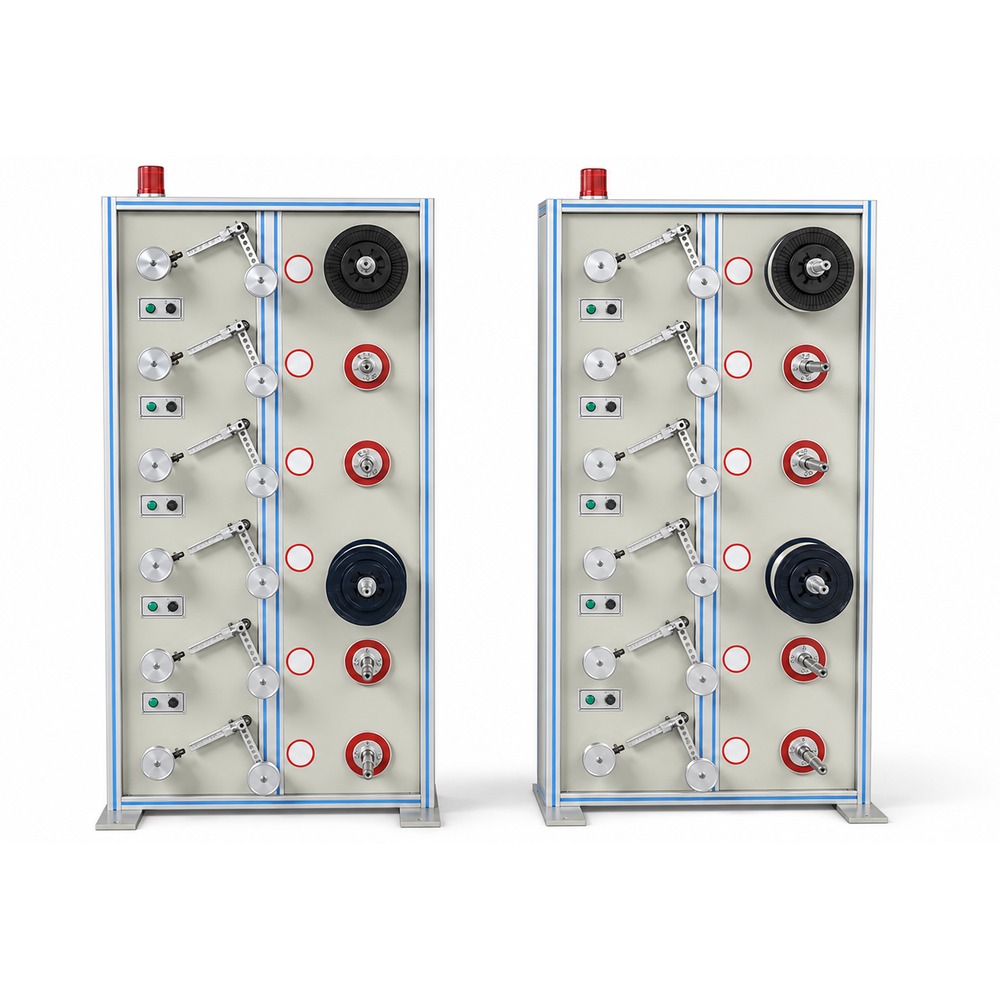
12-head pay-off assembly · proposal equipment reference, not the total line quantity
Multi-position fiber pay-off racks
The rack group at the line entrance feeds optical fibers toward extrusion. The detail shows the proposal's 12-head pay-off assembly; total rack quantity, package count, tension control and fiber routing follow the approved tube construction.
Confirme a contagem de fibras, as dimensões da bobina de entrada e os requisitos de tensão.
Selected module 01: Multi-position fiber pay-off racks. Line entrance · the two fiber pay-off racks.
Reference architecture: ten process responsibilities do not mean ten separate machines. Solid outlines locate visible equipment; the dashed outline marks an interface that is not separately resolved. Final hardware and layout follow the approved configuration.
Compare estrutura, operação e requisitos de produção.
Use the same product and acceptance conditions to compare all three configurations. Rated speed, stable running speed and net production output are different values; request each with its stated trial conditions.
Deslize pela tabela para comparar as três configurações.
| Review item | ManualOperator-managed change | HK-50 ReferenceSemi-automatic change reference | HK-60 ReferenceSemi-automatic change reference |
|---|---|---|---|
| Take-up arrangement | FTTH-style dual-axis take-up with operator-managed reel change | Shared semi-automatic take-up — same arrangement as HK-60 | Shared semi-automatic take-up — same arrangement as HK-50 |
| Changeover approach | Operator-managed reel replacement | Define operator tasks and assisted transfer steps for HK-50 | Define operator tasks and assisted transfer steps for HK-60 |
| Continuity & accumulation | Confirm whether a controlled stop is acceptable | Define storage, transfer and permitted interruption together | Size storage and transfer for the reviewed production requirement |
| Extrusion & cooling | Select from tube drawing and material | Confirm the HK-50 screw, tooling and cooling configuration | Confirm the HK-60 screw, tooling and cooling configuration separately |
| Velocidade da linha e produção | Assess stable running plus reel-change and restart time | Citar velocidade de funcionamento e produção líquida para o produto especificado | Quote its own operating window; do not reuse HK-50 values |
| Tube & reel range | Confirm tube OD, wall thickness, fiber count and output reel | Confirm tube range, reel dimensions and transfer compatibility | Confirm tube range, reel dimensions and transfer compatibility |
| Operator tasks | Substituição da bobina, reinício e verificações de qualidade | Reel preparation, removal, replenishment and fault recovery | Reel preparation, removal, replenishment and fault recovery |
| Acceptance trial | Pare, substitua o carretel, reinicie e verifique a qualidade do tubo | Witness transfer, winding, alarms and tube quality at changeover | Witness the agreed HK-60 sequence with its own trial conditions |
Numerical specifications are not yet confirmed for these three configurations. Compare their separate technical proposals against the same tube drawing, materials, reel package and output target.
Abra a lista de verificação de engenharia detalhada
Product & material
- Desenho de tubo soltoTO CONFIRM
- Contagem de fibras e pacote de entradaTO CONFIRM
- Sistema de polímero e corTO CONFIRM
- Preenchimento / bloqueio de águaTO CONFIRM
- Tooling scopeTO CONFIRM
Controle de processo
- Tensão de desenrolamentoTO CONFIRM
- Extrusion monitoringTO CONFIRM
- Cooling zonesTO CONFIRM
- Online measurementTO CONFIRM
- EFL strategyTO CONFIRM
Reel handling
- Manual / semi-automáticoTO CONFIRM
- AccumulationTO CONFIRM
- Transfer & cuttingTO CONFIRM
- Operator interventionTO CONFIRM
- Restart qualityTO CONFIRM
Factory integration
- Line directionTO CONFIRM
- Available footprintTO CONFIRM
- UtilitiesTO CONFIRM
- Retained equipmentTO CONFIRM
- Control signalsTO CONFIRM
Acceptance boundary
- Buyer materialsTO CONFIRM
- FAT productsTO CONFIRM
- Sampling methodTO CONFIRM
- Changeover trialTO CONFIRM
- Handover scopeTO CONFIRM
Adapte o equipamento ao seu mix de produtos.
Forneça seu desenho do tubo, a saída esperada e o requisito de troca de bobina para que extrusão, resfriamento, acumulação, enrolamento e controles possam ser analisados como uma única linha.
Uma etapa de tubo solto. Múltiplas aplicações de cabos.
See where secondary coating fits into each complete cable-production route. Central-tube constructions proceed to their specified protection and sheathing stages; stranded constructions need a cable-core forming stage first.
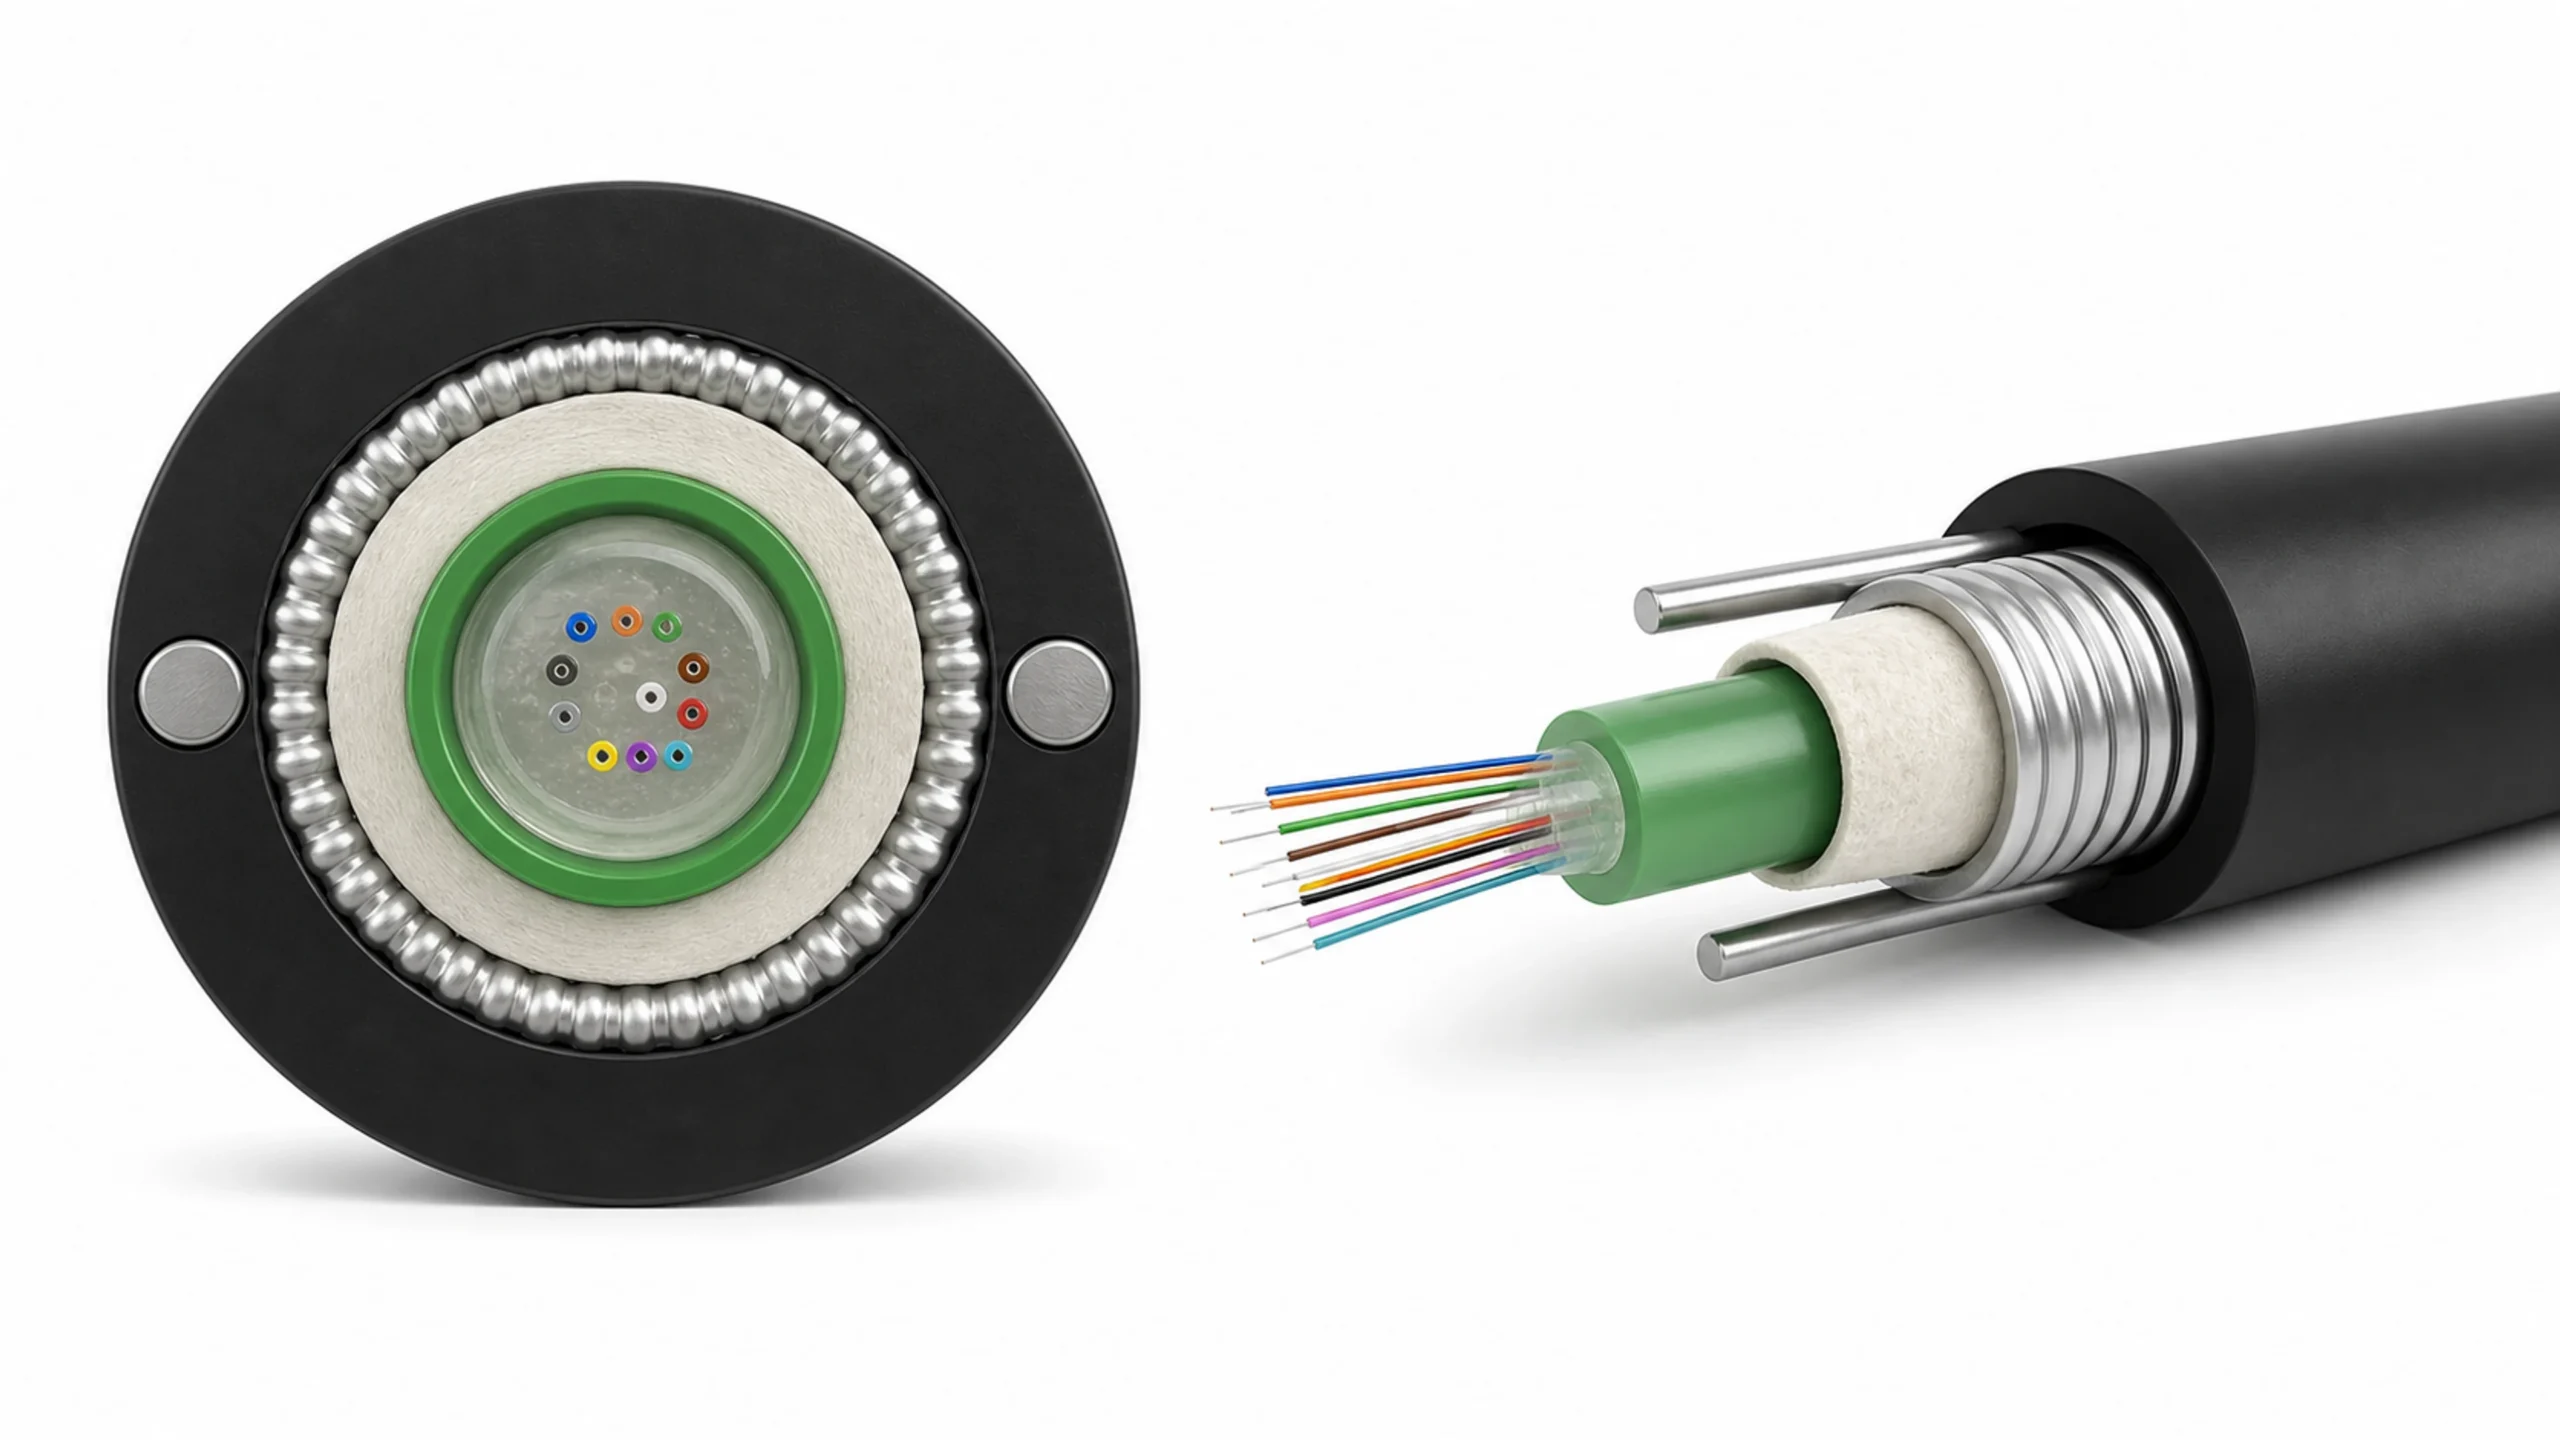
GYXTW Central Loose-Tube Cable
O processo forma o tubo solto central antes da etapa de proteção, armadura e revestimento.
Open cable solution
GYXTPY Small-Oval Central Loose-Tube Cable
O elemento de tubo solto prossegue para a integração paralela do elemento de reforço e a cobertura final.
Open cable solution
Central Loose-Tube ASU Cable
The central PBT loose tube feeds the approved non-metallic forming and sheathing route.
Open cable solution
Stranded Loose-Tube Micro Cable
Individual loose tubes proceed to compact SZ cable-core formation before final PE sheathing.
Open cable solution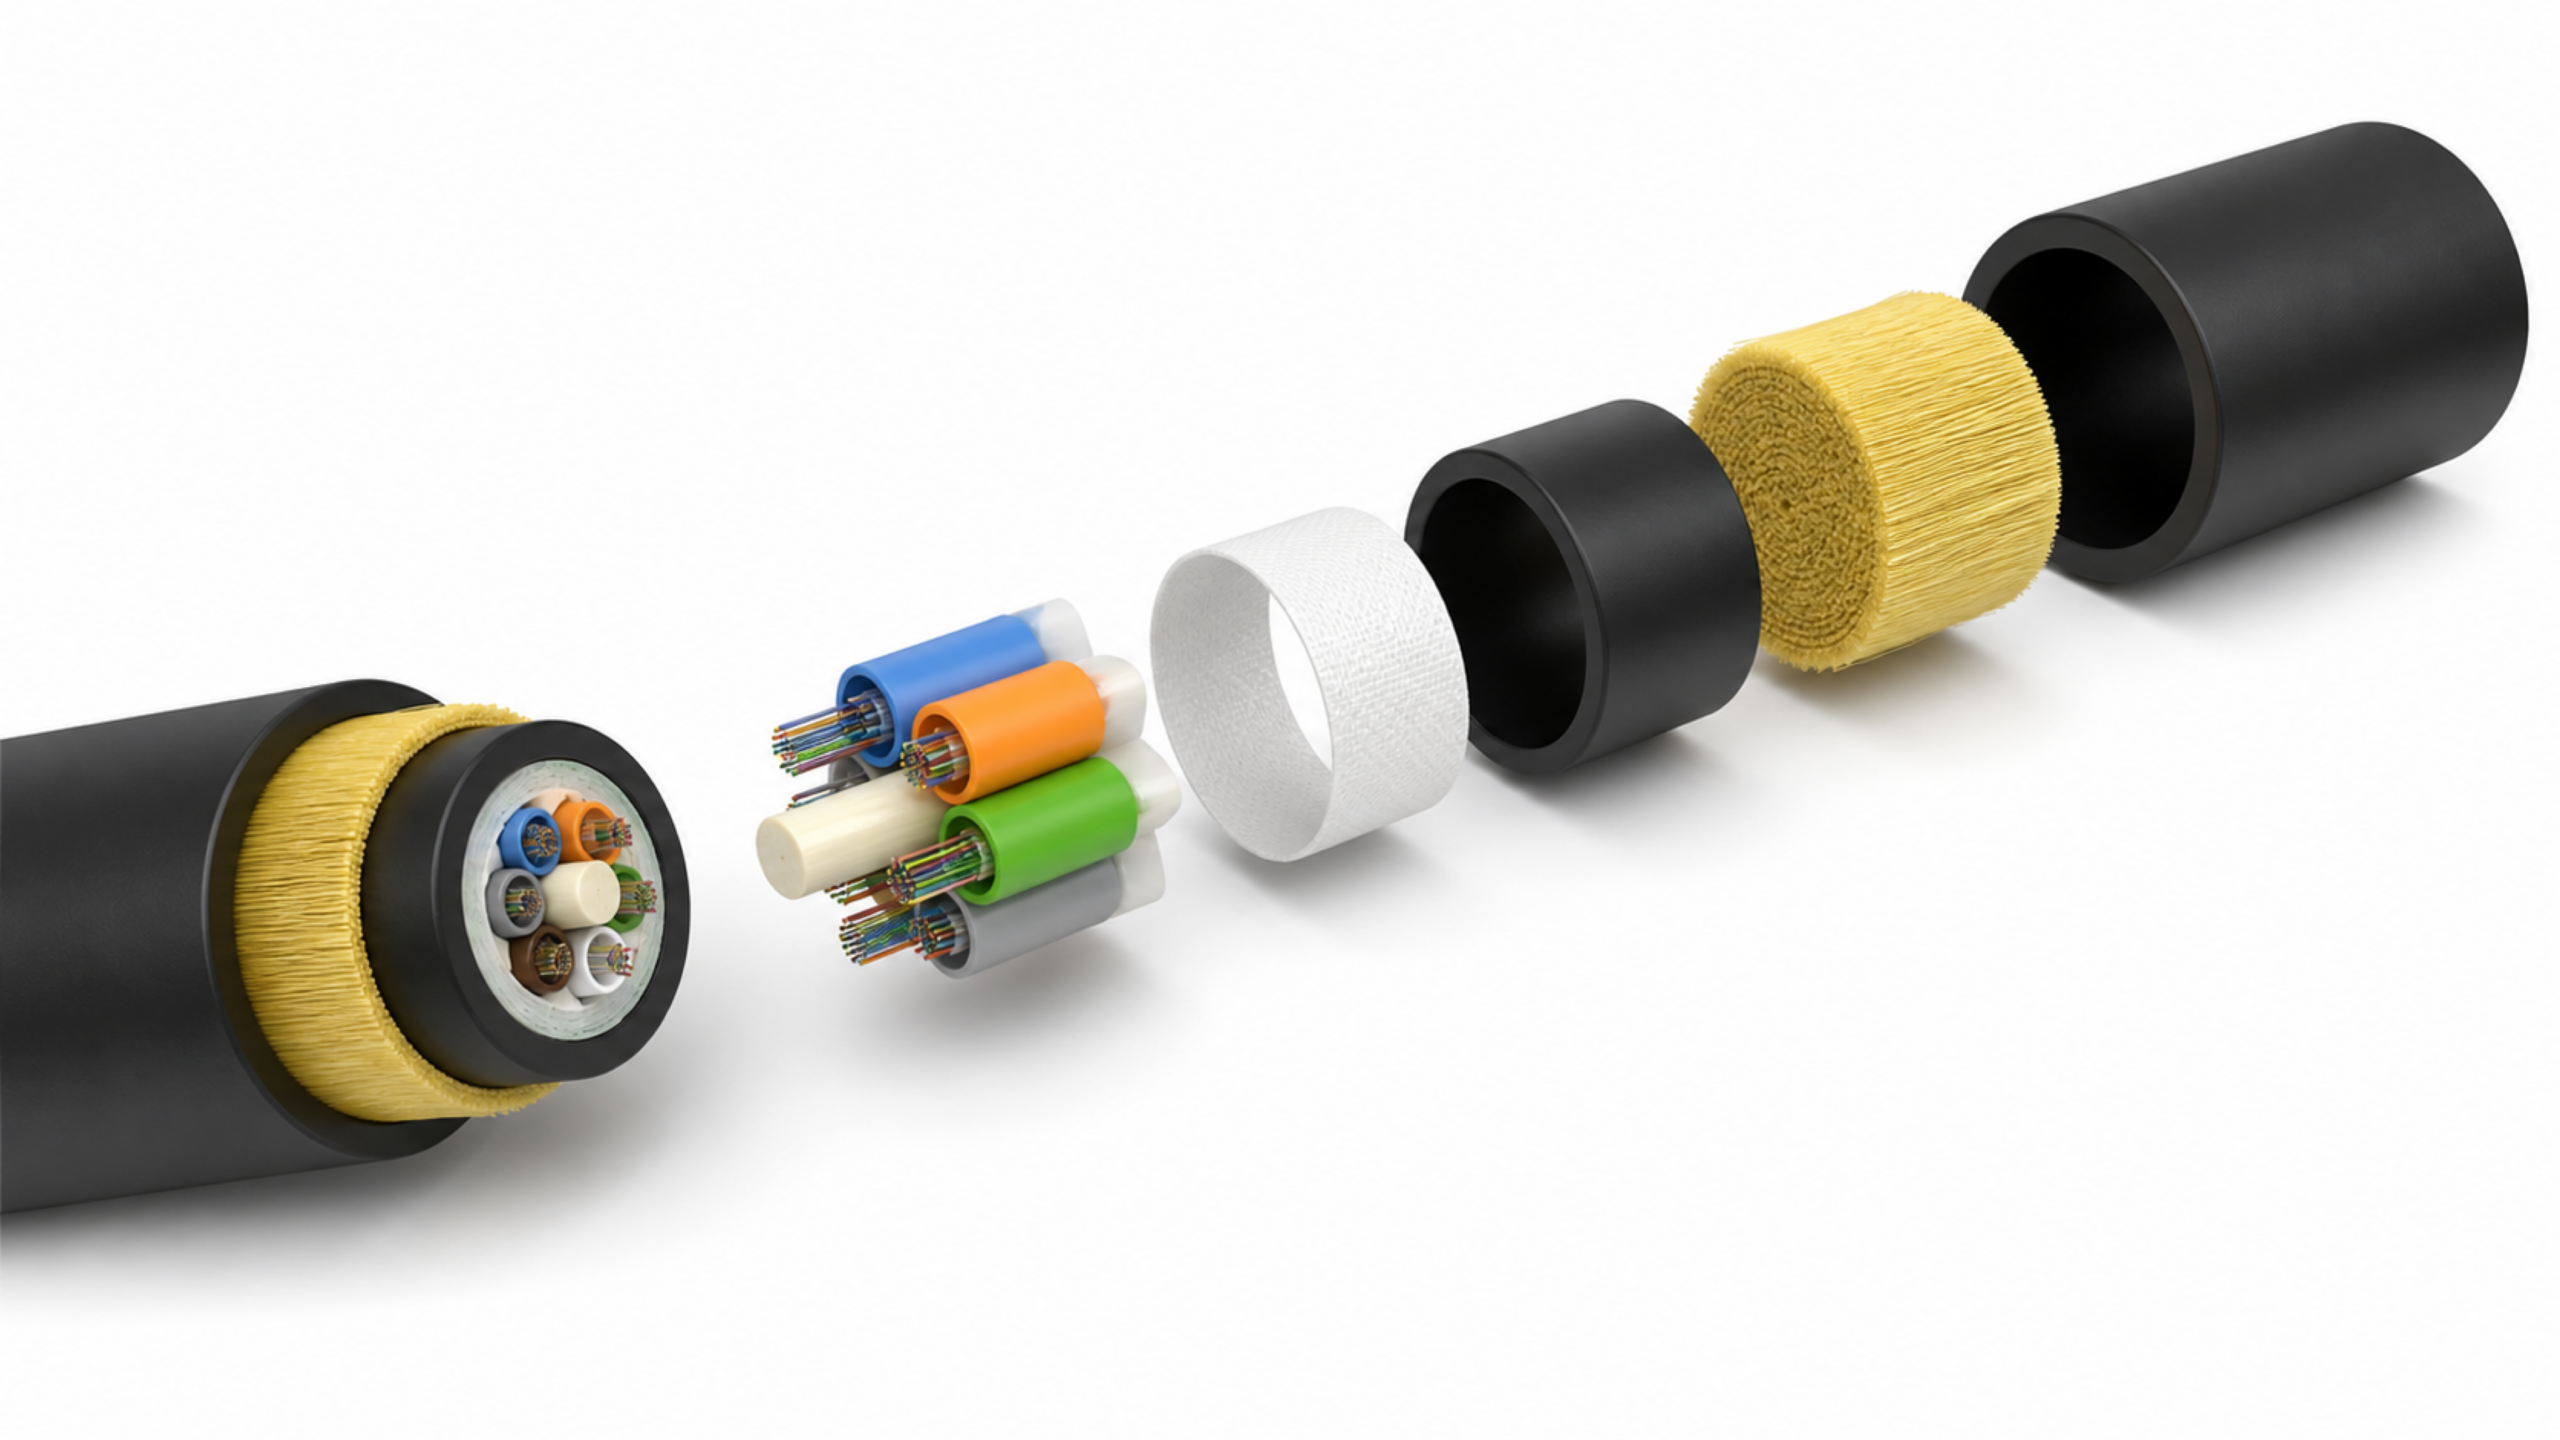
Cabo ADSS com tubo solto encordado
Loose tubes feed SZ stranding, all-dielectric reinforcement and final sheathing.
Open cable solution
GYXTC8S Figure-8 Cable
The referenced loose tubes proceed to SZ core formation before GYXTC8S armoring, messenger positioning and figure-8 sheathing.
Open cable solutionFunction before model code: these cards refer only to the published cable constructions on their linked solution pages. Other central-tube or stranded loose-tube constructions require drawing review. FTTH drop, tight-buffered, GJFJV, GJFV and Patch Cord routes are not included merely because another page may use an HK-50 label.
Use o visual para planejar a prova — não para substituí-la.
3D models support configuration review. The approved FAT plan establishes what the project must actually demonstrate.
Visible equipment arrangement
Use the 3D model to discuss module order, material path and the arrangement being reviewed.
Valores finais ou aceitação
It does not confirm final quantity, footprint, speed, capacity, continuity or an accepted result.
The agreed operating boundary
Verifique o produto, os materiais, os controles, os alarmes, a sequência de troca de bobina, o desperdício e a qualidade da reinicialização.
Real project records. Loose-tube priorities made specific.
These HONGKAI-authored summaries connect existing customer project records with the equipment and engineering responsibilities reviewed for a loose-tube production line. They are not presented as verbatim quotations or customer-issued ratings.

Equipment review
- Equipamento
- O manuseio de fibras, a interface do sistema de preenchimento, a extrusão, o resfriamento em estágios, a medição online e o manuseio das bobinas foram analisados como um único processo integrado de tubo solto.
- HONGKAI support
- HONGKAI organizou a discussão em torno da construção do tubo aprovada e da rota de produção de cabos a jusante.

Engineering coordination
- Equipamento
- O polímero do tubo, o método de preenchimento, a ferramenta, o percurso de resfriamento, o controle de EFL e o pacote de saída foram tratados como entradas de configuração conectadas.
- HONGKAI support
- HONGKAI traduziu as informações disponíveis do projeto em um escopo de equipamentos e uma lista de verificação FAT para revisão técnica.

Project support
- Equipamento
- Interfaces de linha, utilidades, layout, controles, operação de troca de bobinas e amostras de aceitação foram considerados com o equipamento de produção.
- HONGKAI support
- HONGKAI kept inclusions, exclusions, handoff responsibilities and the acceptance boundary visible throughout project planning.
Source boundary: names, roles and photos follow existing HONGKAI customer records. The loose-tube-specific wording is prepared by HONGKAI from project-review priorities; no star score, verbatim endorsement, Review or AggregateRating markup is asserted.
Tell us what you need to produce or improve.
Share your project and contact details. Add specifications or drawings if available; unknown technical values can be confirmed during the engineering review.
Nove entradas tornam a primeira avaliação útil.
- 01
Target cable family and loose-tube drawing
- 02
Fiber count, specification and supply package
- 03
Tube polymer, masterbatch and filling system
- 04
Manual or semi-automatic reel-change preference
- 05
Dimensões do carretel de saída e comprimento planejado do lote
- 06
Whether a controlled stop is acceptable
- 07
Existing upstream and downstream equipment
- 08
Factory layout, utilities and line direction
- 09
Produtos FAT exigidos e método de aceitação
Questions before you specify the line.
Review cable compatibility, reel-change operation and the information needed for a project-specific proposal.
01Os HK-50 a e HK-60 usam diferentes sistemas de enrolamento semiautomático?
Não. Ambos utilizam o mesmo arranjo de recolhimento semiautomático mostrado aqui. A troca manual do carretel utiliza, em vez disso, o sistema de recolhimento de eixo duplo no estilo de cabo drop FTTH. Compartilhar o recolhimento semiautomático não torna as duas linhas completas idênticas: extrusão, resfriamento, controles e parâmetros de produção são avaliados para cada projeto.
02Esta página é uma especificação fixa HK-50?
Não. Esta página compartilhada da família de processos compara uma referência com troca manual de bobina com as referências dos projetos HK-50 a e HK-60, cujo escopo de troca semiautomática de bobina ainda está sujeito à revisão de engenharia. Os valores finais da extrusora, controles, pacotes, área ocupada e aceitação são definidos na configuração escrita do projeto.
03HK-60 a significa automaticamente velocidade maior do que HK-50?
Não. Apenas um nome de família não comprova velocidade, capacidade ou faixa de bobinas. Esses valores exigem o desenho aprovado do tubo, o sistema de material, a lista completa de equipamentos e a proposta técnica assinada.
04Quais cabos ópticos podem usar este processo de tubo solto?
As soluções GYXTW, GYXTPY e ASU de tubo central vinculadas utilizam um elemento de tubo solto central. As soluções referenciadas de cabo micro, ADSS e GYXTC8S utilizam tubos soltos antes da estruturação do núcleo do cabo. A compatibilidade ainda depende da construção aprovada, material do tubo, dimensões e interfaces a jusante. Rotas com buffer apertado e cabos drop são processos diferentes.
05A linha pode ser conectada ao equipamento retido?
Potencialmente. A HONGKAI deve primeiro revisar interfaces mecânicas, sinais, tamanhos dos pacotes, direção da linha, responsabilidades de segurança e a sequência de operação.
06O que um FAT de troca semiautomática de bobina deve demonstrar?
O produto e os materiais acordados devem ser utilizados para testemunhar a acumulação, transferência, corte, intervenção do operador, alarmes, interrupção permitida, desperdício na troca de produção e verificações de qualidade após reinício.
 English
 हिन्दी
 فارسی