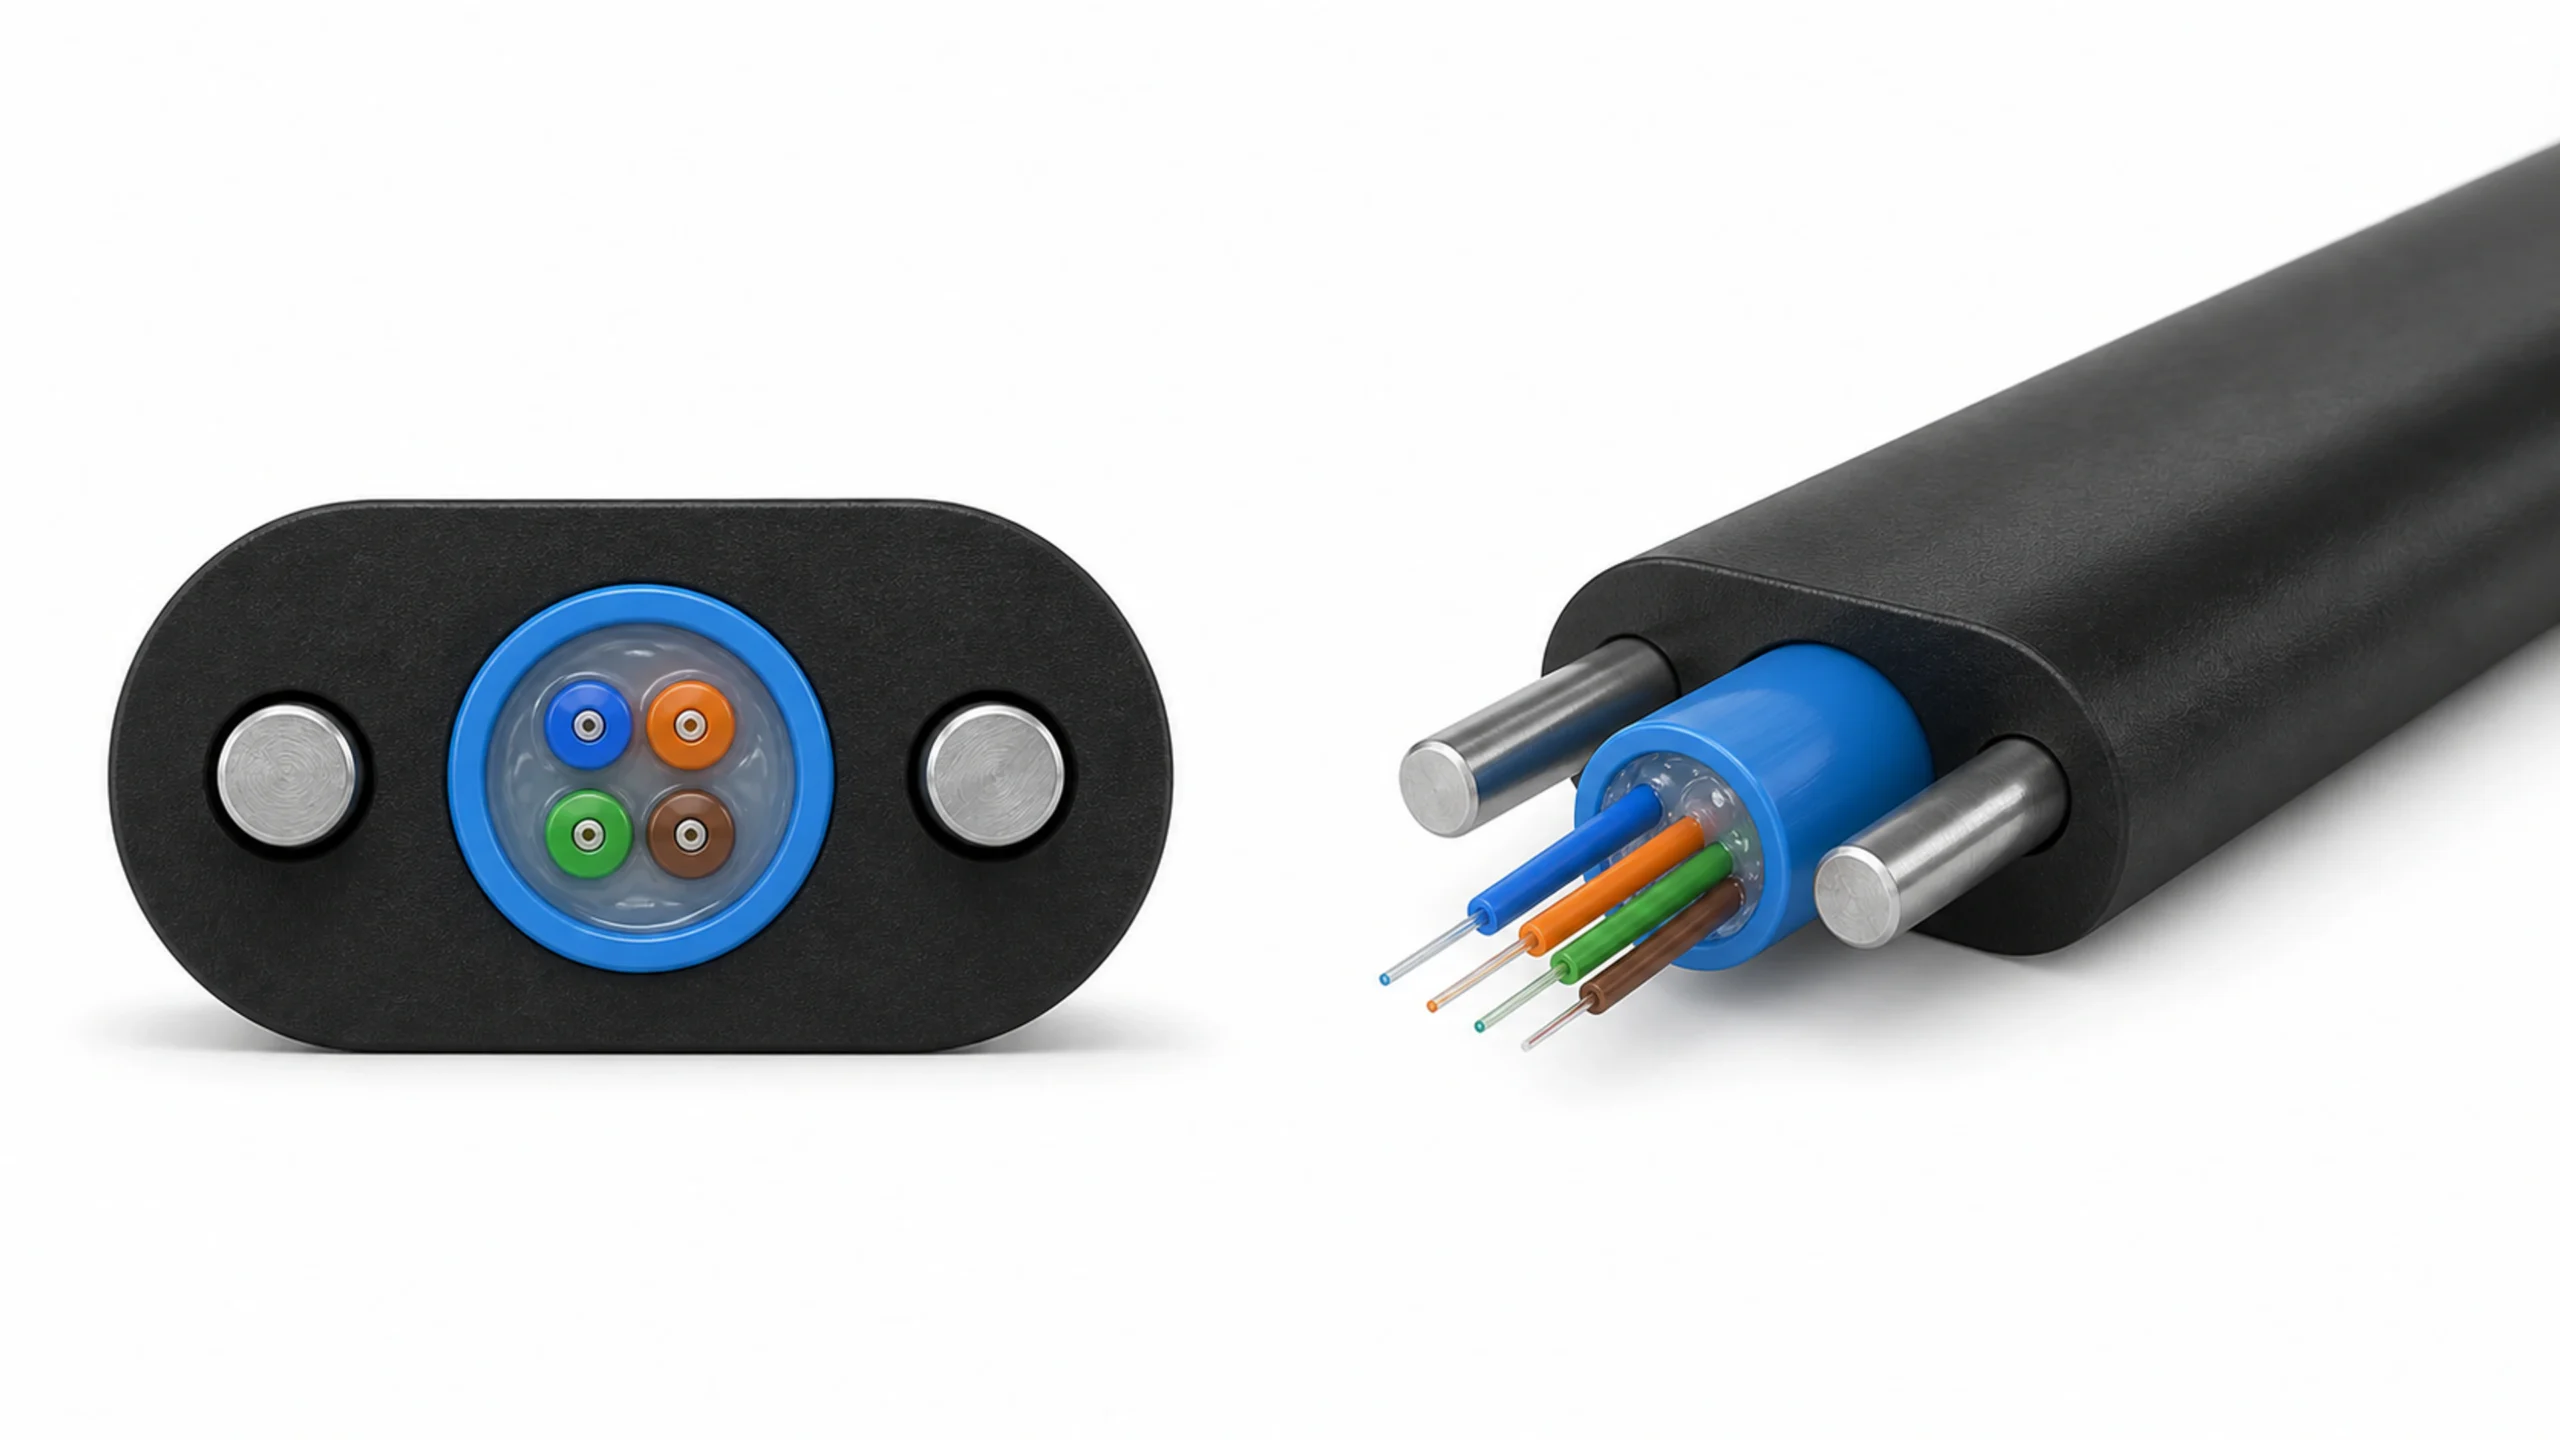



Building a Cat7 or Cat8 LAN cable production line is not the same as setting up a Cat5e or Cat6 line. The high-frequency performance1 requirements push everything to a new level. If you skip on the right machinery, you will fail quality tests every time.
To set up a Cat7–Cat8 LAN cable production line, you need five core production stages: physical foaming extrusion for insulation, horizontal twisting with back-twist, cantilever stranding with individual foil wrapping for each pair, jacketing extrusion, and coiling. Each stage requires specialized machinery with tight tolerances.

I have helped dozens of factory owners set up their LAN cable production line2s. Many of them come to me with the same question: "Peter, why can’t I just use my existing Cat6 line to make Cat7 cables?" The answer is simple. Cat7 and Cat8 cables operate at much higher frequencies. Cat7 reaches 600 MHz. Cat8 goes up to 2000 MHz. At these frequencies, every small defect in the production process shows up as signal loss or crosstalk. You need better machines. You need tighter process control. You need to understand why each step matters.
In this guide, I will walk you through the complete process of setting up a Cat73–Cat8 production line from scratch. I will explain each piece of equipment you need. I will share the technical requirements that make a real difference. By the end, you will have a clear roadmap for your investment.
Why Are Cat7 and Cat8 Cables Different from Cat5e and Cat6?
Muitos proprietários de fábricas subestimam a transição de Cat6 para Cat7. Eles acreditam que se trata apenas de uma pequena atualização. Esse erro custa a eles dinheiro, tempo e reputação. Os requisitos técnicos para cabos de alta frequência são muito mais rigorosos.
Cabos Cat7 e Cat8 exigem blindagem individual para cada par torcido, e não apenas blindagem geral. Também precisam de isolamento físico espumado com alta concentricidade para manter a impedância estável em altas frequências. Esses requisitos exigem equipamentos de produção completamente diferentes.

A principal diferença está na estrutura do cabo e nos padrões de desempenho elétrico. Deixe-me explicar detalhadamente para que você entenda por que sua linha de produção precisa ser alterada.
Compreendendo os Requisitos Técnicos
Cabos Cat7 e Cat8 devem lidar com transmissão de dados em frequências muito mais altas. Cat5e opera em 100 MHz. Cat6 opera em 250 MHz. Cat6A opera em 500 MHz. Cat7 opera em 600 MHz. Cat8 opera em 2000 MHz. À medida que a frequência aumenta, o cabo torna-se mais sensível a qualquer imperfeição em sua estrutura.
| Categoria do Cabo | Freqüência | Requisito de Blindagem | Tipo de Isolamento |
|---|---|---|---|
| Cat5e | 100 MHz | Blindagem geral opcional | PE sólido |
| Cat6 | 250 MHz | Blindagem geral opcional | PE sólido ou PE espumado |
| Cat6A | 500 MHz | Blindagem geral | Recomendado PE espumado |
| Cat7 | 600 MHz | Par individual + geral | Requerido PE físico espumado |
| Cat8 | 2000 M Hz | Par individual + geral | Requerido PE físico espumado |
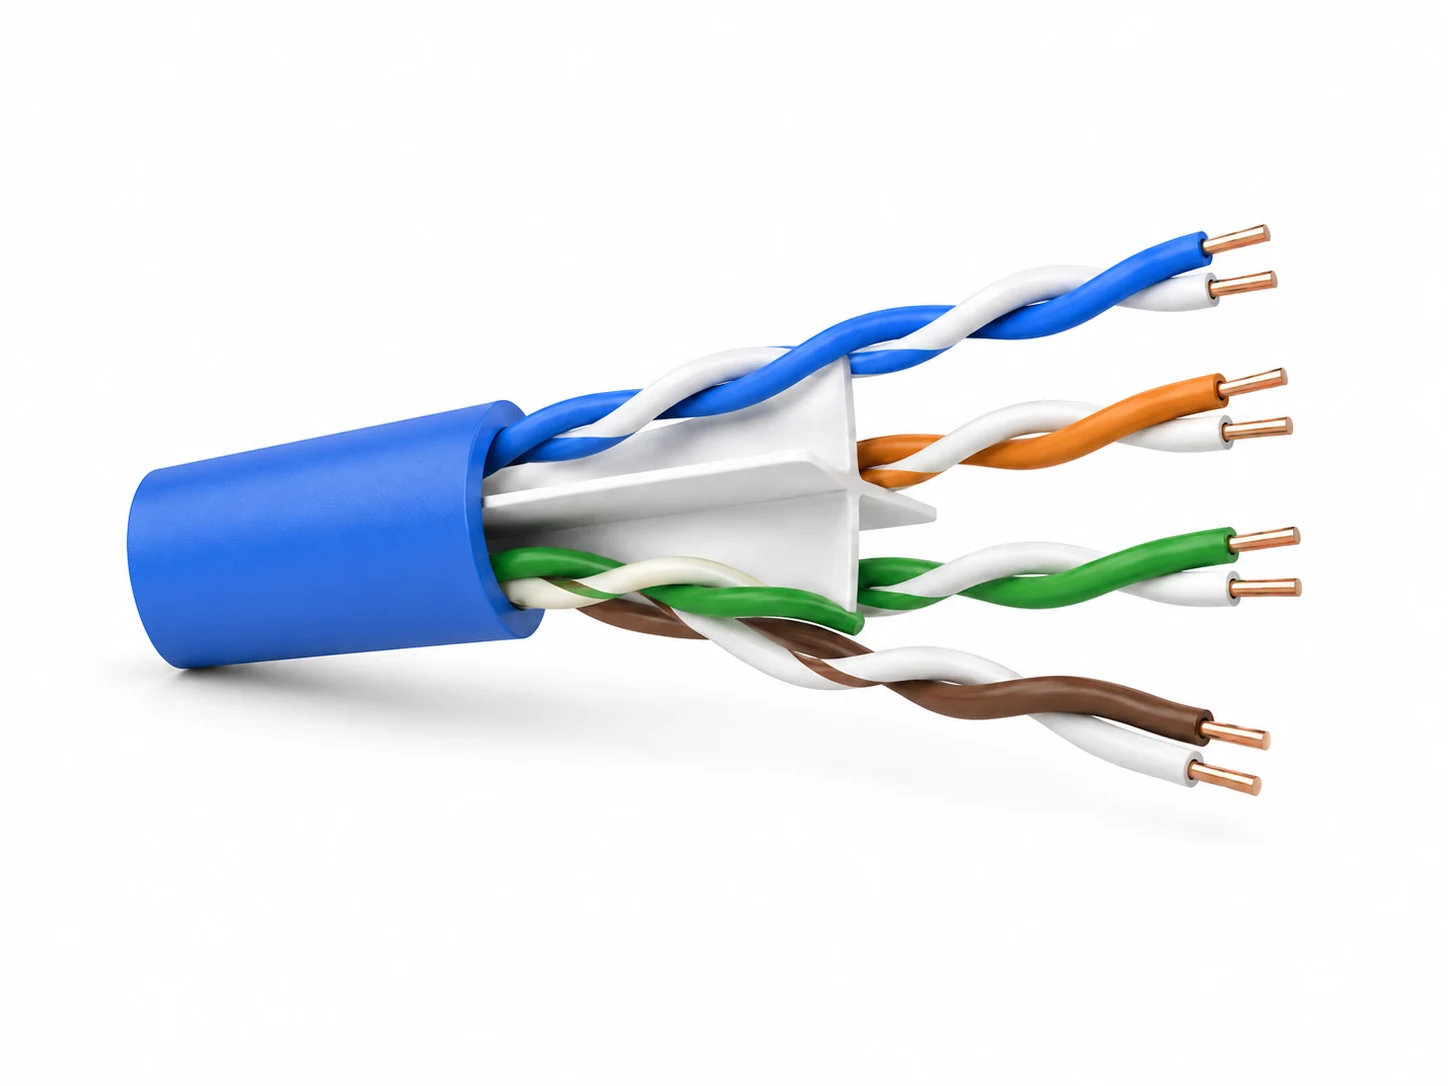
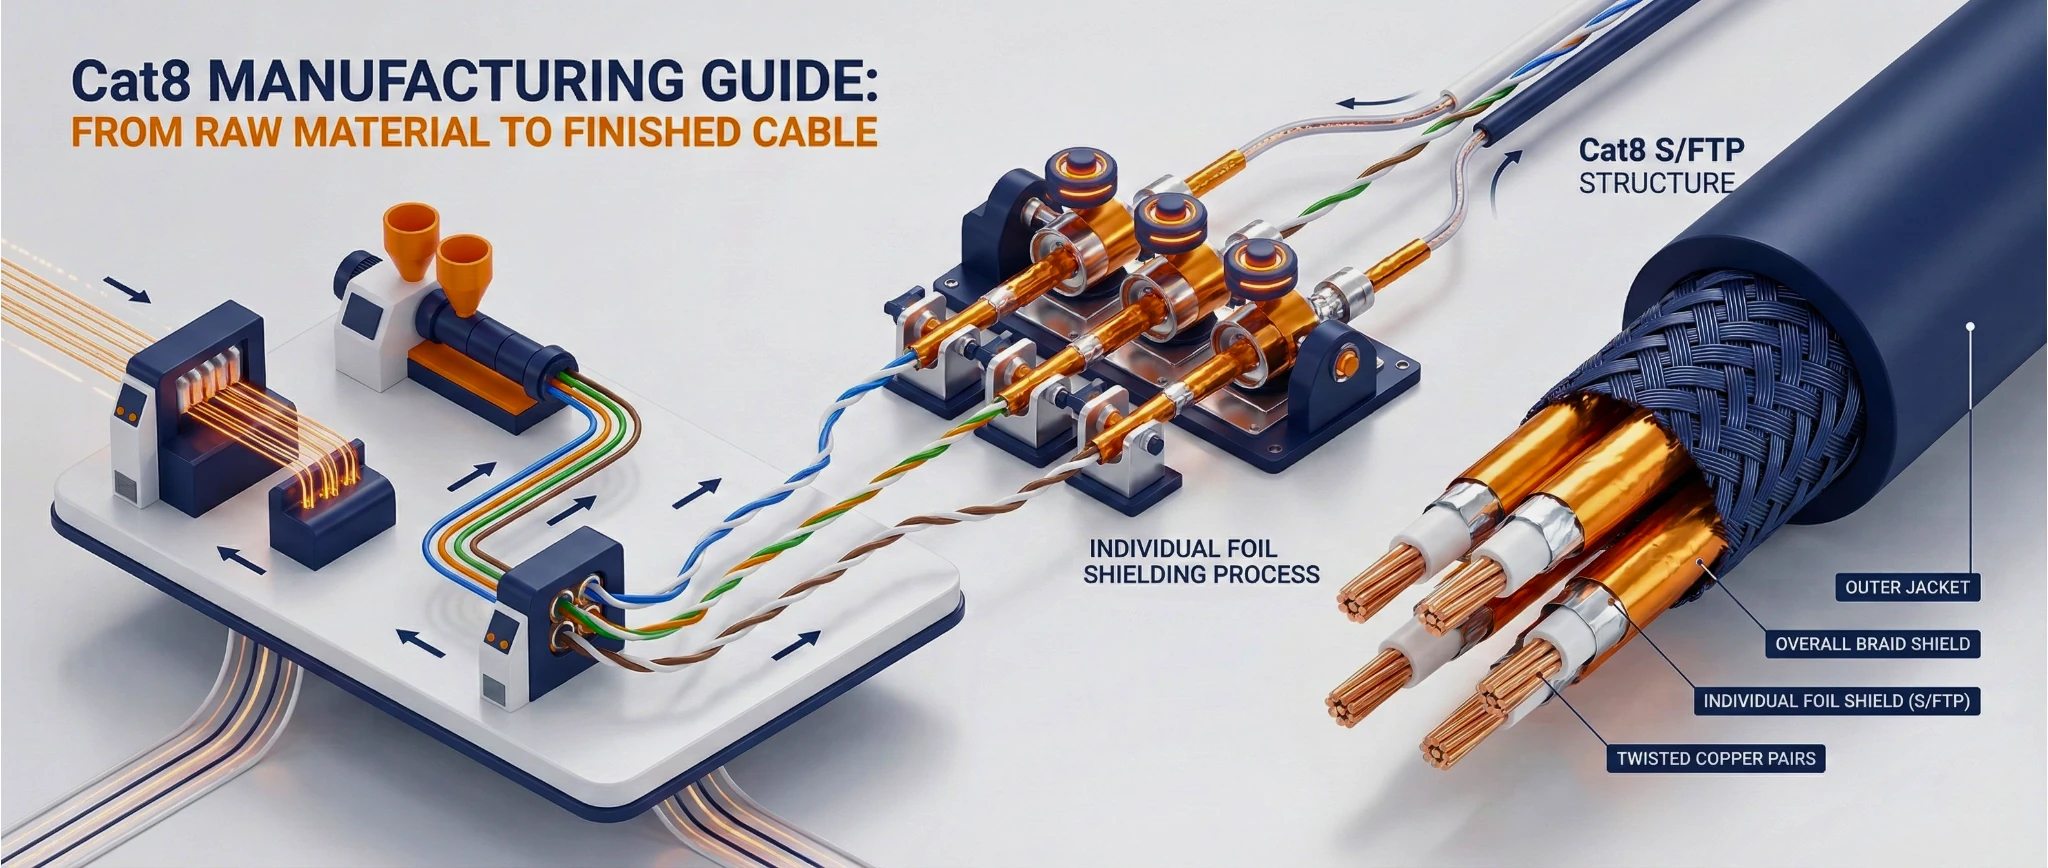
A estrutura de blindagem é a maior mudança. Em Cat5e e Cat6, é possível usar pares torcidos não blindados (UTP). Algumas versões possuem blindagem geral. Em Cat7 e Cat8, cada um dos quatro pares torcidos deve ter sua própria blindagem de folha. Em seguida, todo o cabo possui outra blindagem geral por cima. Esse design bloqueia a interferência entre pares e protege contra interferências externas.
O material de isolamento também muda. Para cabos de alta frequência, você precisa de isolamento de polietileno físico espumado (PE). Essa espuma contém minúsculas bolhas de gás que reduzem a constante dielétrica. Uma constante dielétrica mais baixa significa melhor integridade do sinal em altas frequências. O isolamento sólido PE não consegue alcançar o mesmo desempenho. O polietileno quimicamente espumado PE também não é suficiente, pois a estrutura da espuma não é uniforme.
Por que a Concentricidade é Mais Importante do que Nunca
Quando explico a produção de cabos a novos proprietários de fábricas, sempre enfatizo a concentricidade. Concentricidade significa o quão perfeitamente centralizado está o condutor dentro do isolamento. Para Cat5e e Cat6, uma concentricidade moderada é aceitável. Para Cat7 e Cat8, é necessária concentricidade quase perfeita.
Por que isso importa? Em altas frequências, a impedância do cabo depende fortemente da geometria do condutor e do isolamento. Se o condutor estiver descentralizado, a impedância varia ao longo do comprimento do cabo. Isso causa reflexões de sinal. Reflexões de sinal causam erros de dados. Seu cabo falha no teste.
A concentricidade alvo para a produção de Cat7 e Cat8 é tipicamente acima de 95%. Muitas fábricas têm dificuldade para alcançar isso. A chave é usar um extrusor de espuma física de alta qualidade com alinhamento preciso do cabeçote e sistemas de monitoramento em tempo real. Já vi fábricas perderem meses de produção porque tentaram economizar dinheiro no extrusor. Não cometa esse erro.
Que Equipamento Você Precisa para Extrusão por Espumação Física?
A primeira etapa da produção de Cat7–Cat8 é aplicar a isolamento ao condutor de cobre. Esta etapa determina as características elétricas do seu produto final. Você precisa de uma linha de extrusão por espumação física4 projetada especificamente para cabos de alta frequência.
Uma linha de extrusão por espumação física para a produção de Cat7–Cat8 inclui uma unidade de alimentação, sistema de injeção de nitrogênio, extrusora de single-screw com controle preciso de temperatura, matriz crosshead projetada para espuma PE, calha de resfriamento, monitoramento de capacitância e unidade de bobinagem. O sistema deve alcançar densidade de espuma em torno de 50-60% e concentricidade acima de 95%.
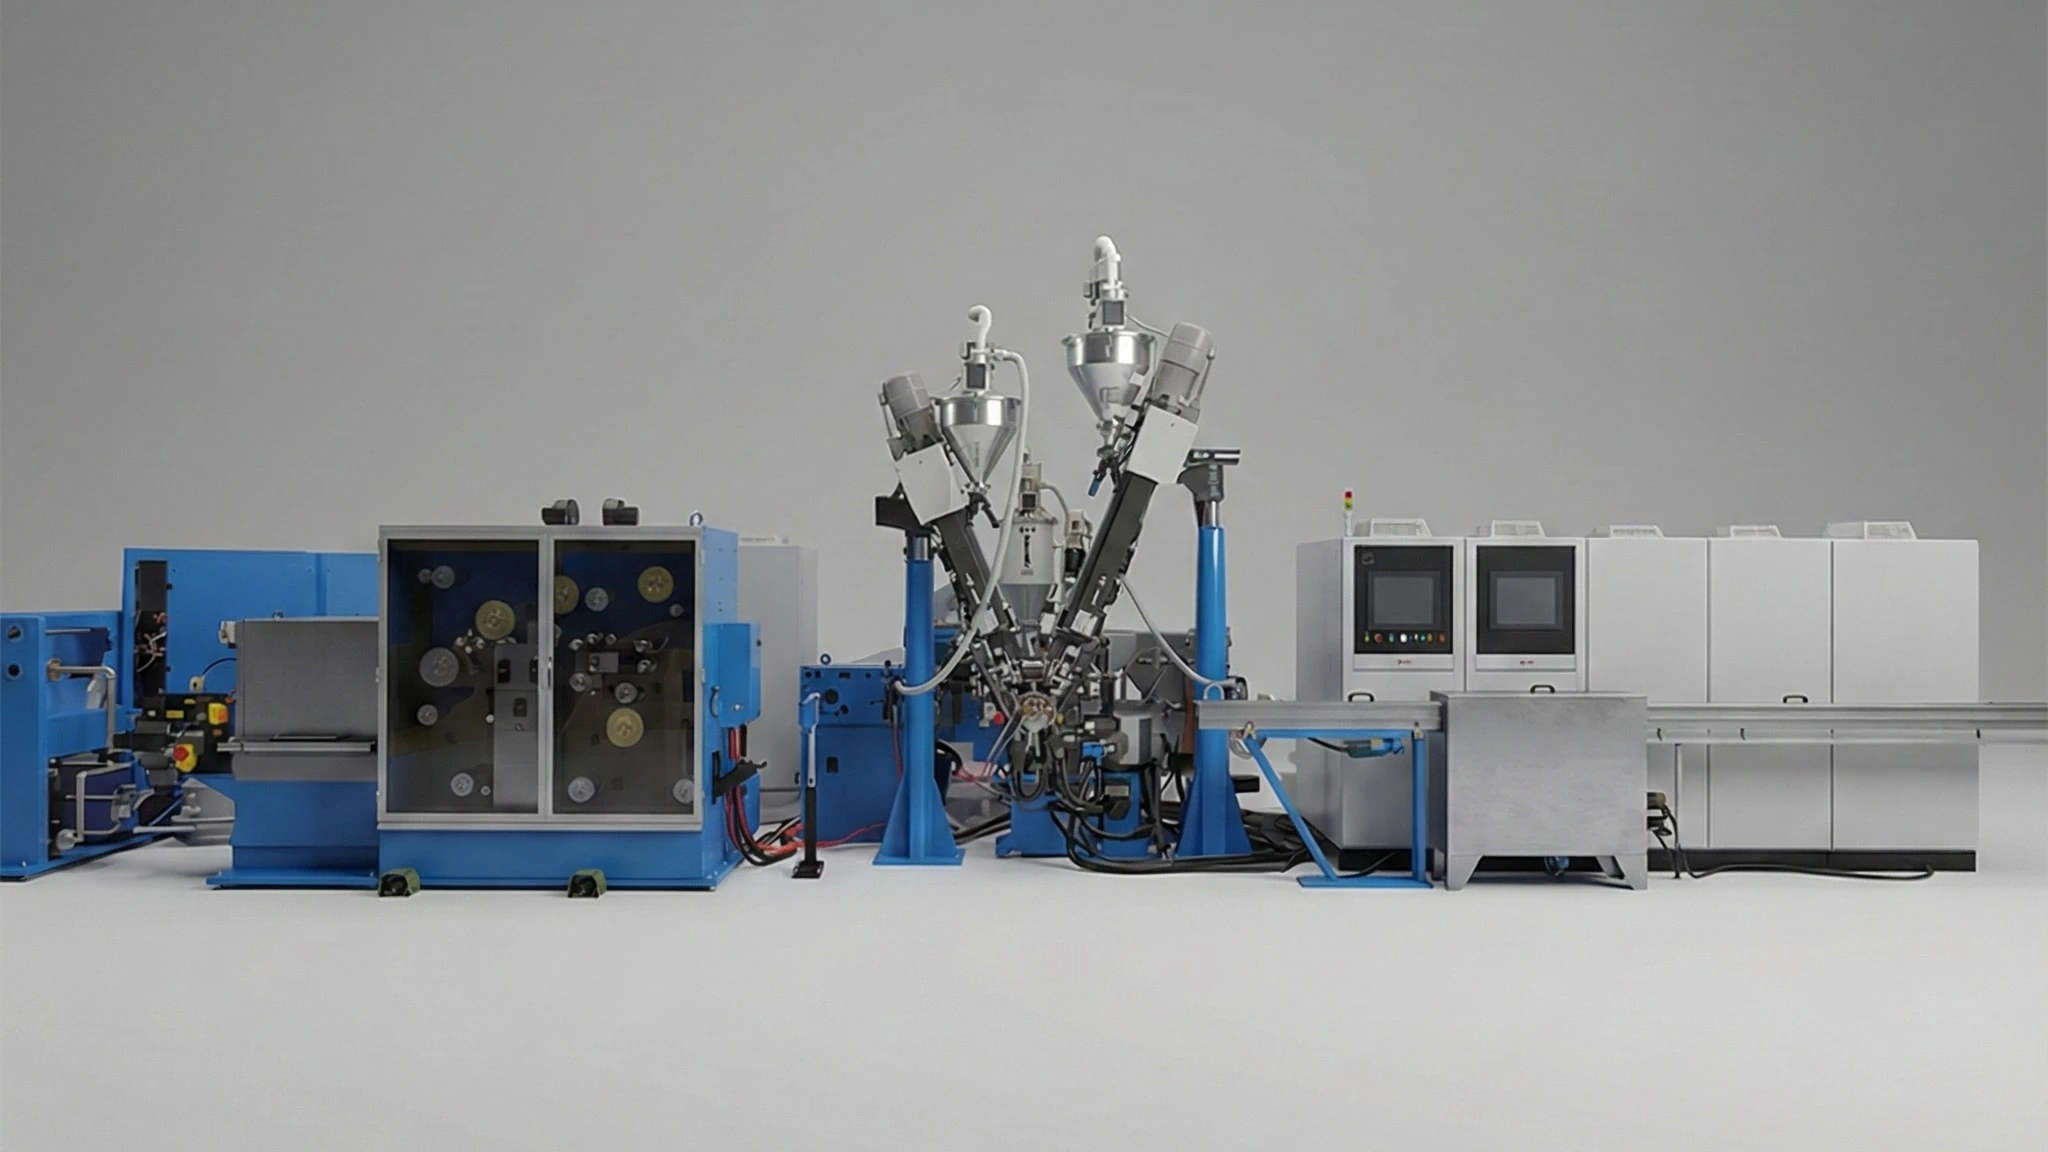
O espumamento físico é diferente do espumamento químico. No espumamento químico, você adiciona um agente espumante à composição PE. O agente libera gás durante a extrusão para criar espuma. O problema é que a estrutura das células de espuma não é uniforme. Os tamanhos das células variam. Algumas áreas têm mais espuma do que outras. Essa inconsistência afeta o constante dielétrico5 ao longo do comprimento do cabo.
No espumamento físico, você injeta gás nitrogênio diretamente no PE fundido durante a extrusão. O gás se dispersa uniformemente por todo o material. Quando o material sai da matriz e a pressão cai, o gás se expande para formar células de espuma uniformes. O resultado é densidade de espuma consistente e propriedades dielétricas estáveis.
Componentes-Chave de uma Linha de Espumamento Físico
Deixe-me guiá-lo por cada componente necessário e por que ele é importante.
| Componente | Função | Especificação-Chave |
|---|---|---|
| Unidade de desenrolamento | Fornece condutor de cobre | Controle de tensão constante |
| Pré-aquecedor | Aquece o condutor antes da extrusão | Precisão da temperatura ±2°C |
| Extrusora (de parafuso único) | Derrete e dosa a composição PE | Proporção L/D 24:1 para 30:1 |
| Sistema de injeção de nitrogênio | Injeta gás para espumamento | Controle de pressão ±0.1 bar |
| Matriz crosshead | Forma isolamento ao redor do condutor | Concentricidade6 ajuste |
| Calha de resfriamento | Solidifica a estrutura da espuma | Zonas de temperatura |
| Monitor de capacitância | Verifica a qualidade do isolamento em tempo real | precisão de ±0.5 pF/m |
| Testador de faísca | Detecta defeitos no isolamento | Tensão ajustável |
| Unidade de bobinagem | Coleta o fio acabado | Controle de tensão |
O extrusor é o coração do sistema. Para espumação física, você precisa de uma extrusora projetada para lidar com injeção de gás. O design do parafuso deve criar a ação de mistura adequada para a dispersão do gás. O controle de temperatura deve ser muito preciso. Pequenas variações de temperatura afetam a formação das células de espuma.
O sistema de injeção de nitrogênio7 requires careful calibration. Too little gas and you do not get enough foam. Too much gas and the foam becomes unstable with large cells. The target foam density is typically 50-60% for Cat73 e Cat88 applications. This gives you the right balance between dielectric performance and mechanical strength.
The crosshead die determines Concentricidade6. A well-designed crosshead allows fine adjustment of the conductor position relative to the die opening. Some advanced systems include automatic concentricity control using real-time measurement feedback. If your budget allows, invest in this feature. It will save you a lot of scrap material.
Line Speed and Production Output
Factory owners always ask me about velocidade de produção9. For a physical foaming line making Cat7 or Cat8 insulated conductors, typical line speeds range from 300 to 800 meters per minute. The exact speed depends on the conductor size, insulation thickness, and foam level required.
Faster is not always better. If you push the line too fast, you may not achieve a stable foam structure. The cooling section may not have enough time to solidify the foam properly. Start at moderate speeds and optimize gradually. Track your capacitance readings and concentricity measurements. Increase speed only when you consistently meet quality targets.
How Does Horizontal Twisting with Back-Twist Work?
After insulating the conductors, the next step is twisting them into pairs. For Cat7 and Cat8 cables, you need a horizontal twisting10 machine with a back-twist11 function. This is different from the stranding equipment used for lower category cables.
Horizontal twisting with back-twist forms the twisted pairs while simultaneously applying a reverse rotation to prevent residual stress. This produces stable pairs that maintain their twist geometry during subsequent processing and cable installation. The machine must control twist pitch precisely for each pair.

Why is back-twist11 important? When you twist two conductors together, you create mechanical stress in the wire. Without back-twist11, this stress remains in the finished pair. The pair wants to unwind. During later processing or installation, the twist can open up or become uneven. This ruins the electrical performance.
Back-twist applies a rotation in the opposite direction from the pair that is formed. This cancels out the stress. The finished pair is stable. It keeps its shape through the rest of production and throughout its service life.
Machine Configuration for Cat7–Cat8 Pairs
A horizontal twisting machine for Cat7–Cat8 production has two pay-off positions for the insulated conductors. The conductors pass through a twisting head that rotates at a controlled speed. At the same time, the bow or flyer mechanism applies the back-twist.
| Parâmetro | Typical Value for Cat7–Cat8 |
|---|---|
| Number of pay-offs | 2 per pair |
| Twist pitch range | 8–25 mm |
| Back-twist ratio | 1:1 (fully compensated) |
| Velocidade da linha | 100–300 m/min |
| Controle de tensão | ±5% |
Different pairs need different twist pitch12es. This is important for crosstalk control. If all four pairs have the same twist pitch, they interact with each other in a periodic pattern. This causes crosstalk at certain frequencies. By using different pitches for each pair, you spread out the crosstalk across the frequency spectrum.
When I help customers plan their production, I always discuss twist pitch planning at this stage. The standard approach is to use four different pitches for the four pairs. One pair might have a 10 mm pitch. Another has 12 mm. Another has 14 mm. The fourth has 16 mm. The exact values depend on your cable design and the standards you need to meet.
Quality Control During Twisting
During the twisting process, you need to monitor several parameters. Twist pitch accuracy is critical. Even small variations can affect crosstalk performance. Modern twisting machines include pitch measurement sensors that check every rotation.
Tension must be consistent for both conductors in the pair. If one conductor has higher tension than the other, the pair will not be balanced. One side will be stretched more than the other. This affects impedance balance, which is important for common-mode noise rejection.
After twisting, the pairs should pass through a quick visual inspection station. Look for any damage to the insulation. Check that the twist is consistent. Any problems at this stage will multiply when you assemble the full cable.
Why Is Individual Foil Wrapping Required for Each Pair?
This is where Cat7 and Cat8 cables really separate from lower categories. Each twisted pair must have its own foil shield. This is not optional. It is required by the standards. You need a cantilever stranding machine equipped with foil wrapping heads for each pair.
Individual foil wrapping provides electromagnetic isolation between pairs, which is essential for meeting Cat7 and Cat8 crosstalk specifications. The cantilever machine wraps aluminum-polyester foil around each pair before stranding them together, then applies an overall drain wire and outer shield.
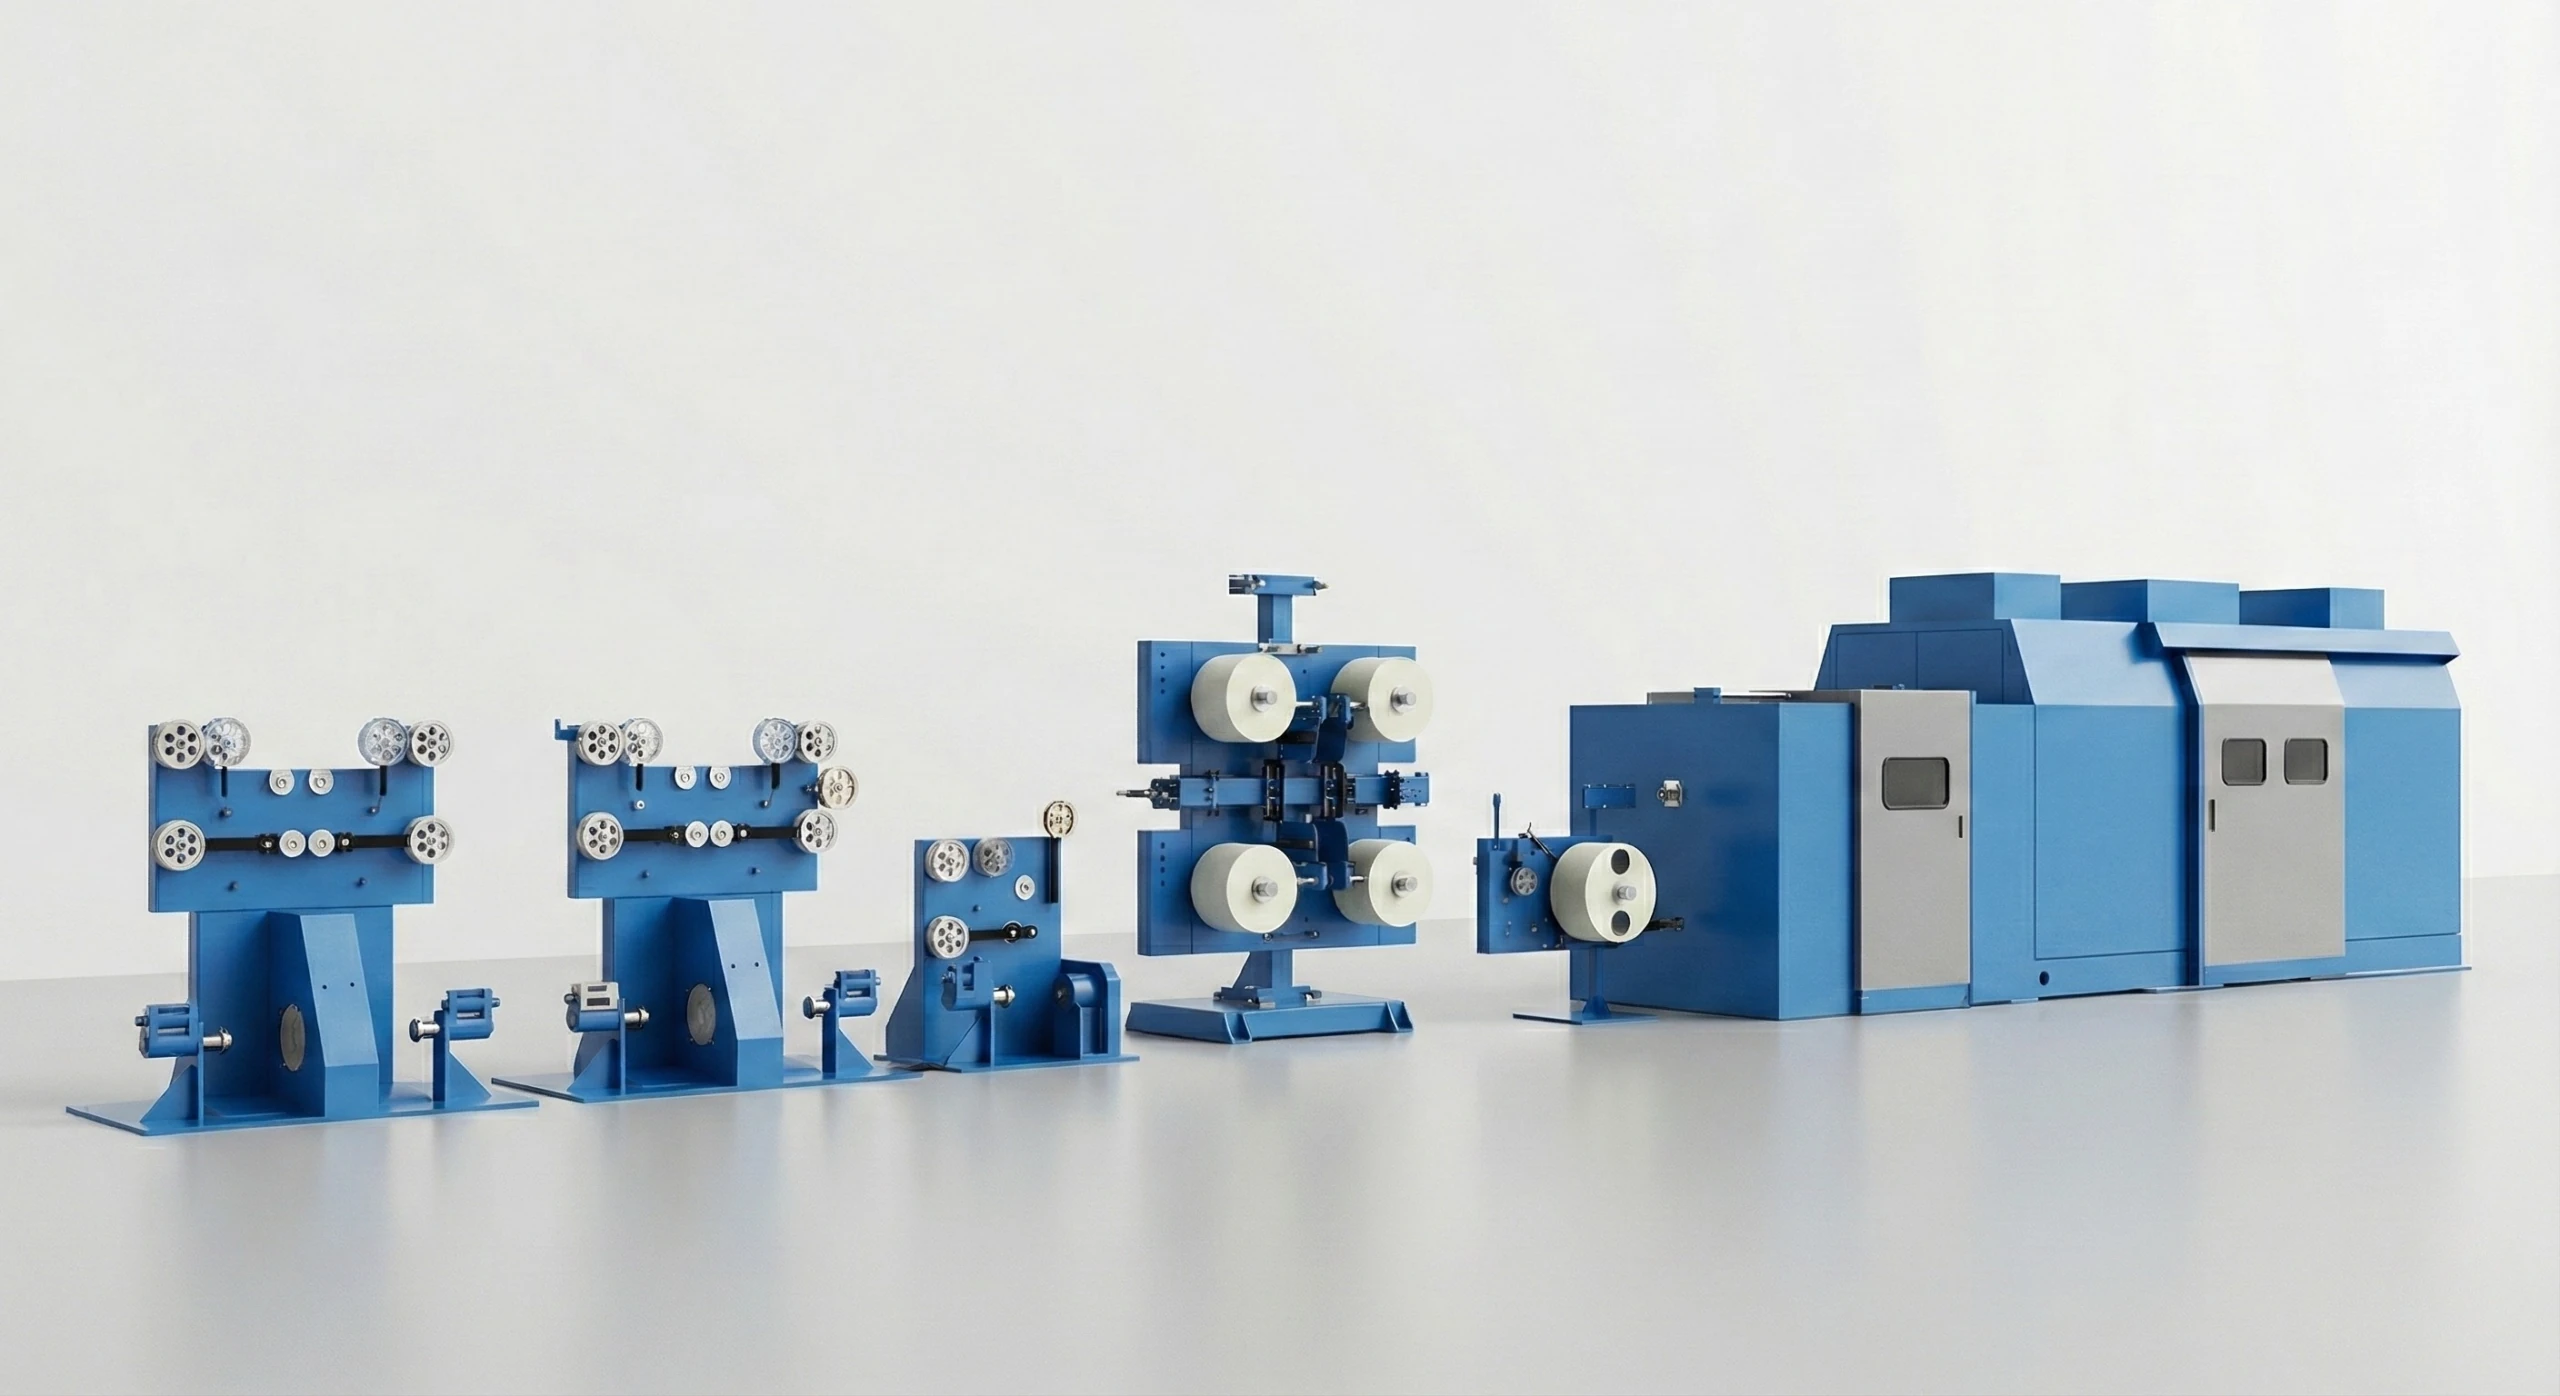
The foil wrapping step is one of the most challenging parts of Cat7–Cat8 production. You are handling delicate twisted pairs at moderate speeds while applying thin foil tape without damaging anything. The machine setup and operator skill both matter a lot.
Cantilever Machine Design for Shielded Pairs
A cantilever stranding machine for shielded LAN cable has a different design from a standard stranding machine. The key difference is the foil wrapping stations. Each of the four pairs passes through its own wrapping head before they come together at the stranding point.
| Recurso | Propósito |
|---|---|
| Four separate pay-offs | One for each twisted pair |
| Four foil wrapping13 heads | Individual shielding for each pair |
| Controle da sobreposição da folha | Ensure complete coverage |
| Drain wire applicator | Fornece contato com o escudo de folha |
| Torção central do núcleo | Monta os quatro pares juntos |
| Aplicador de escudo geral | Adiciona folha ou trança externa |
| Aplicador de fita de amarração | Mantém tudo no lugar |
O material da folha é tipicamente um laminado de alumínio-poliéster. O alumínio fornece o blindagem. O poliéster fornece resistência mecânica. A folha deve se sobrepor ao envolver o par. A sobreposição típica é de 25 a 30%. Isso garante que não haja lacunas na cobertura do escudo.
Alguns fabricantes utilizam folha dobrada longitudinalmente em vez de folha enrolada helicoidalmente. Neste método, a folha é dobrada ao redor do par em vez de ser enrolada em espiral. Ambos os métodos podem funcionar. A dobra longitudinal é mais rápida, mas exige uma largura de folha e precisão de dobra muito precisas.
Adição do Fio de Drenagem
Cada par envolto em folha precisa de um fio de drenagem. O fio de drenagem é um pequeno condutor de cobre nu ou estanhado que corre ao longo do par em contato com a folha. Ele fornece a conexão elétrica ao escudo. Sem o fio de drenagem, não é possível terminar adequadamente o escudo nos conectores.
O fio de drenagem tem tipicamente diâmetro de 0.4 a 0.5 mm. Ele é posicionado ao longo do par antes ou durante o processo de envolvimento com folha. A folha envolve o fio de drenagem, mantendo-o em contato com a superfície da folha.
Blindagem Geral e Amarração
Após os quatro pares blindados serem torcidos juntos, é necessário adicionar uma blindagem geral. Isso pode ser outra camada de folha, uma blindagem trançada ou ambas. A escolha depende do grau do cabo e dos requisitos de flexibilidade.
Para Cat7, uma blindagem geral de folha é comum. Para Cat7A e Cat8, muitos projetos utilizam tanto folha quanto trança. A trança oferece melhor cobertura em frequências mais altas e melhora a durabilidade mecânica.
Finalmente, uma fita de amarração mantém tudo unido antes da etapa de revestimento. Essa fita impede que os pares se desloquem durante o processo de revestimento. Ela também fornece uma superfície lisa para o revestimento.
Que equipamento de revestimento você precisa para cabos Cat7–Cat8?
A etapa de revestimento aplica a camada protetora externa ao cabo. Isso parece um passo simples, mas há considerações importantes para cabos de alta frequência. Você precisa de uma linha de extrusão de revestimento14 projetada para trabalho de precisão.
The jacketing line for Cat7–Cat8 cables includes a pay-off for the cable core, a preheater, a single-screw extruder for PVC or LSZH compound, a crosshead die, a cooling trough, a diameter monitor, a printer, and a take-up. The key requirement is applying a uniform jacket without disturbing the cable core geometry.

The jacket material is usually PVC (polyvinyl chloride) or LSZH (low smoke zero halogen). PVC is less expensive and easier to process. LSZH is required for many indoor applications because it produces less toxic smoke in a fire. The choice affects your extruder settings and processing temperature.
Jacketing Process Parameters
The extruder for jacketing is similar to the one used for insulation, but the requirements are different. You are processing a different material. You are coating a flexible cable core instead of a rigid conductor. The die design accounts for the larger diameter and more complex shape.
| Parâmetro | Typical Value |
|---|---|
| Extruder type | Single-screw |
| Barrel temperature (PVC) | 150–180°C |
| Barrel temperature (LSZH) | 180–200°C |
| Velocidade da linha | 50–150 m/min |
| Espessura da bainha | 0.5–0.8 mm |
| Diâmetro externo | 7.0–8.5 mm típico |
Um desafio com a bainha é manter a redondeza. O núcleo do cabo é flexível. Se a tensão não estiver correta, ou se a matriz não estiver centralizada, a bainha pode ficar deslocada ou com forma oval. Isso é principalmente um problema estético para o desempenho elétrico, mas os clientes esperam um cabo redondo. Os inspetores de qualidade verificam isso.
Marcação e Identificação da Bainha
Durante a bainha, você aplica a impressão na superfície do cabo. Isso inclui o nome do fabricante, o tipo de cabo, o padrão de desempenho e marcação em metros15. A impressão deve ser clara e durável. Ela deve resistir à abrasão durante a instalação.
Impressoras jato de tinta modernas aplicam a marcação diretamente na superfície quente da bainha. A tinta adere bem ao material aquecido. A marcação a laser é outra opção que produz marcas permanentes sem tinta.
A marcação em metros é importante para a instalação. Ela informa ao instalador quanto cabo ele já utilizou. O sistema de marcação deve ser calibrado com precisão. Erros na marcação em metros criam problemas durante a instalação e podem levar a reclamações dos clientes.
Resfriamento e Testes Pós-Bainha
Após a aplicação da bainha, o cabo passa por uma cuba de resfriamento16. A taxa de resfriamento é importante. Se você resfriar muito rápido, a bainha pode desenvolver trincas de tensão superficial. Se você resfriar muito devagar, a bainha pode deformar antes de solidificar.
Após o resfriamento, testes em linha verificam a qualidade básica. A medição do diâmetro confirma a espessura da bainha. O teste de faísca verifica a presença de poros na bainha que poderiam expor o núcleo do cabo à umidade ou danos. Algumas linhas incluem uma estação de teste elétrico que verifica continuidade e resistência.
Como Configurar a Etapa de Bobinagem e Embalagem?
A etapa final da produção é bobinar o cabo acabado em caixas ou carretéis. Isso afeta como os clientes recebem e utilizam seu produto. Uma boa bobinagem facilita a instalação. Uma má bobinagem causa emaranhados e desperdiça o tempo do instalador.
A linha de bobinagem para cabos Cat7–Cat8 inclui acumulador de cabo, contador de metros, estação de corte e cabeça de bobinagem. Para cabos a granel, você bobina em caixas de puxar (tipicamente 305 m metros). Para pedidos personalizados, você enrola em carretéis. O padrão de bobinagem deve evitar emaranhados durante a puxada do cabo.

A maioria dos cabos de rede é vendida em caixas de puxar. A caixa padrão contém 305 m metros (1000 pés). O cabo é bobinado dentro da caixa em um padrão específico que permite ao instalador puxar o cabo do centro da bobina. Quando feito corretamente, o cabo se desenrola suavemente sem empenar ou emaranhar.
Teste Final e Garantia de Qualidade
Para cabos Cat7 e Cat8, os testes elétricos são muito exigentes. Você precisa de equipamentos de teste profissionais que possam medir até 600 M Hz (Cat7) ou 2000 M Hz (Cat8). Esse equipamento é caro, mas essencial.
Quais São os Erros Comuns ao Configurar Linhas Cat7–Cat8?
Os erros mais comuns na configuração da linha de produção Cat7–Cat8 incluem: uso de espuma química em vez de espuma física, controle insuficiente de concentricidade, combinações erradas de passo de torção, sobreposição inconsistente da folha de alumínio e equipamentos de teste inadequados. Cada um desses erros causa falhas nos testes e reclamações de clientes.
Erro 5: Comprar Equipamentos de Teste Baratos
Algumas fábricas investem pesadamente em equipamentos de produção, mas depois compram equipamentos de teste inadequados. Elas não conseguem testar corretamente seus próprios cabos. Envia produtos sem saber se atendem aos padrões. Quando os clientes testam os cabos e encontram falhas, a fábrica não tem ideia do que deu errado.
Equipamentos de teste profissionais para Cat7 e Cat8 são caros. Um conjunto completo de teste pode custar $50,000 a $100,000 ou mais. Mas esse investimento protege todos os seus outros investimentos. Ele lhe dá confiança no seu produto. Fornece os dados necessários para diagnosticar problemas. Não pule isso.
Quanto Custa uma Linha de Produção Completa Cat7–Cat8?
O orçamento é sempre uma preocupação chave ao planejar uma nova linha de produção. Vou fornecer números realistas com base nas condições atuais do mercado. Estes são valores aproximados para fins de planejamento. Os custos reais dependem das especificações, marca e negociação.
Uma linha de produção de cabos Cat7–Cat8 LAN completa geralmente custa $800,000 a $1,500,000 para configurações padrão. Isso inclui extrusora de espuma física, máquinas de torção horizontal, encordoamento em cantiléver com envolvimento em folha, linha de revestimento, equipamentos de bobinagem e equipamentos de teste. Linhas automatizadas de alta gama podem custar mais.

O custo varia amplamente com base em vários fatores. A capacidade de produção é o maior fator. Uma linha que produz 1000 m metros por hora custa menos do que uma que produz 5000 m metros por hora. O nível de automação também importa. Linhas totalmente automatizadas com mínima intervenção do operador custam mais do que linhas semi-automáticas.
Decomposição dos Custos dos Equipamentos
Vou detalhar os custos típicos de cada equipamento principal.
| Equipamento | Faixa de Custo (USD) |
|---|---|
| Linha de extrusora de espuma física | $200,000–400,000 |
| Máquina de torção horizontal (4 unidades) | $80,000–150,000 |
| Encordoamento em cantiléver com envolvimento em folha | $150,000–300,000 |
| Linha de extrusora de revestimento | $100,000–200,000 |
| Linha de bobinagem e embalagem | $50,000–100,000 |
| Equipamentos de teste | $50,000–150,000 |
| Equipamentos auxiliares | $50,000–100,000 |
Esses números representam equipamentos de faixa média de fabricantes renomados. Opções de orçamento custam menos, mas podem não oferecer a precisão necessária para a produção de Cat7 e Cat8. Opções premium com automação avançada custam mais, mas oferecem maior produtividade e consistência.
Custos Adicionais a Considerar
O equipamento não é seu único custo. Você também precisa orçar para:
- Espaço e preparação da fábrica
- Instalação elétrica e de utilidades
- Matéria-prima para início e testes
- Treinamento dos operadores
- Inventário de peças de reposição
- Suporte de instalação e comissionamento
- Certificações de qualidade
A instalação e o comissionamento geralmente levam de duas a quatro semanas. Durante esse período, você paga por técnicos, hospedagem e transporte. Orce 5-10% do custo do equipamento para suporte de instalação.
A matéria-prima para a inicialização é frequentemente subestimada. Você precisará de condutor de cobre, composto PE, fita de folha, material de revestimento e outros suprimentos para configuração da máquina e testes iniciais. Espere utilizar uma quantidade significativa de material antes de alcançar a produção estável.
Considerações sobre o Retorno sobre o Investimento
O investimento parece elevado, mas os retornos podem ser atrativos. Os cabos Cat7 e Cat8 são vendidos a preços premium em comparação com Cat5e e Cat6. A concorrência é menos intensa, pois poucos fabricantes conseguem produzir esses cabos de alto desempenho.
Uma linha de produção Cat7–Cat8 bem gerenciada pode gerar margens de lucro significativas. A chave é alcançar qualidade consistente e construir reputação no mercado. Seu primeiro ano será focado em aperfeiçoar o processo e estabelecer clientes. A partir do segundo ano, você poderá esperar margens em crescimento à medida que a eficiência aumenta.
Conclusão
Configurar uma linha de produção de cabo Cat7–Cat8 LAN exige equipamentos específicos e conhecimento de processo. Espuma física, torção horizontal com contra-torção, envolvimento individual dos pares com folha de alumínio, revestimento preciso e bobinagem adequada funcionam em conjunto. Invista sabiamente em máquinas e equipamentos de teste de qualidade para ter sucesso neste mercado exigente.
Sobre HONGKAI
Na HONGKAI, especializamo-nos em máquinas para fabricação de cabos, com foco em ajudar os clientes a terem sucesso na produção de cabos de alto desempenho. Nossa equipe fornece soluções completas, desde a seleção de equipamentos até a instalação da fábrica e treinamento dos operadores.
Inovando Máquinas para Cabos, Potencializando a Conectividade
Se você está planejando uma linha de produção Cat7–Cat8, ficarei feliz em discutir suas necessidades específicas. Visite-nos em www.hkcablemachine.com ou entre em contato diretamente comigo.
— Peter He, Gerente de Marketing e Vendas, HONGKAI
-
Explore os desafios e soluções relacionados ao desempenho em alta frequência na produção de cabos.↩
-
Descubra as melhores práticas para estabelecer uma linha de produção de cabos LAN adaptada aos padrões modernos.↩
-
Explore as especificações e vantagens dos cabos Cat7 para compreender seu papel em redes de alta velocidade.↩ ↩
-
Compreenda o processo de extrusão com espuma física e sua importância na produção de cabos de alta qualidade.↩
-
Descubra a importância da constante dielétrica na isolamento de cabos e seu efeito na qualidade do sinal.↩
-
Descubra por que a concentricidade é crucial para manter a integridade do sinal em cabos de alta frequência.↩ ↩
-
Aprenda como a injeção de nitrogênio melhora a qualidade do isolamento em cabos de alta frequência.↩
-
Aprenda sobre os recursos avançados dos cabos Cat8 que melhoram a transmissão de dados e o desempenho.↩
-
Compreenda os fatores-chave que influenciam a velocidade e a qualidade da produção em fabricação de cabos.↩
-
Descubra como o torção horizontal melhora o desempenho do cabo e reduz a interferência de sinal.↩
-
Aprenda sobre a importância do contra-torção para manter a integridade e o desempenho do cabo.↩ ↩ ↩
-
Compreenda o conceito de passo de torção e seu impacto na crosstalk e na qualidade do sinal.↩
-
Aprenda sobre os benefícios da envoltória de folha para isolamento eletromagnético em cabos de alta velocidade.↩
-
Aprenda sobre os equipamentos essenciais para revestimento de cabos, garantindo produção de alta qualidade.↩
-
Descubra a importância da marcação precisa em metros para instalação eficiente e satisfação do cliente.↩
-
Aprenda como os tanques de resfriamento afetam a qualidade e a integridade do revestimento do cabo durante a produção.↩