



Полная линия по производству силовых кабелей требует семи основных категорий оборудования: вытяжные станки (18-22 проходов), машины для скручивания (способные обрабатывать 630mm² проводников), экструзионные линии (производительность ≥500 m/час), оборудование для бронирования (стальная проволока/лента), экструдеры для оболочки (возможность двухслойного нанесения), испытательные системы (соответствующие стандартам IEC 60502) и вспомогательное оборудование, включая системы подачи и намотки.
Запуск завода по производству силовых кабелей кажется ошеломляющим. Вам предстоит крупные инвестиции в оборудование, сложные технические требования и неопределенность относительно того, какие машины действительно важны.
Профессиональная линия по производству силовых кабелей включает оборудование для подготовки проводников (вытяжка и скручивание), системы экструзии изоляции, оборудование для бронирования, устройства для нанесения оболочки и комплексные испытательные установки. Согласно стандартам IEC 60502, полная линия должна обрабатывать проводники диаметром от 1.5mm² до 630mm² и производить кабели с номинальным напряжением от 0.6/1 kV до 35 kV. На основе анализа HONGKAI более чем 100 установленных линий с 2019 года, общие капитальные вложения в оборудование варьируются от $500,000 до $3,500,000 в зависимости от уровня автоматизации, производительности (обычно 50-500 km/месяц) и возможностей по классам напряжения.
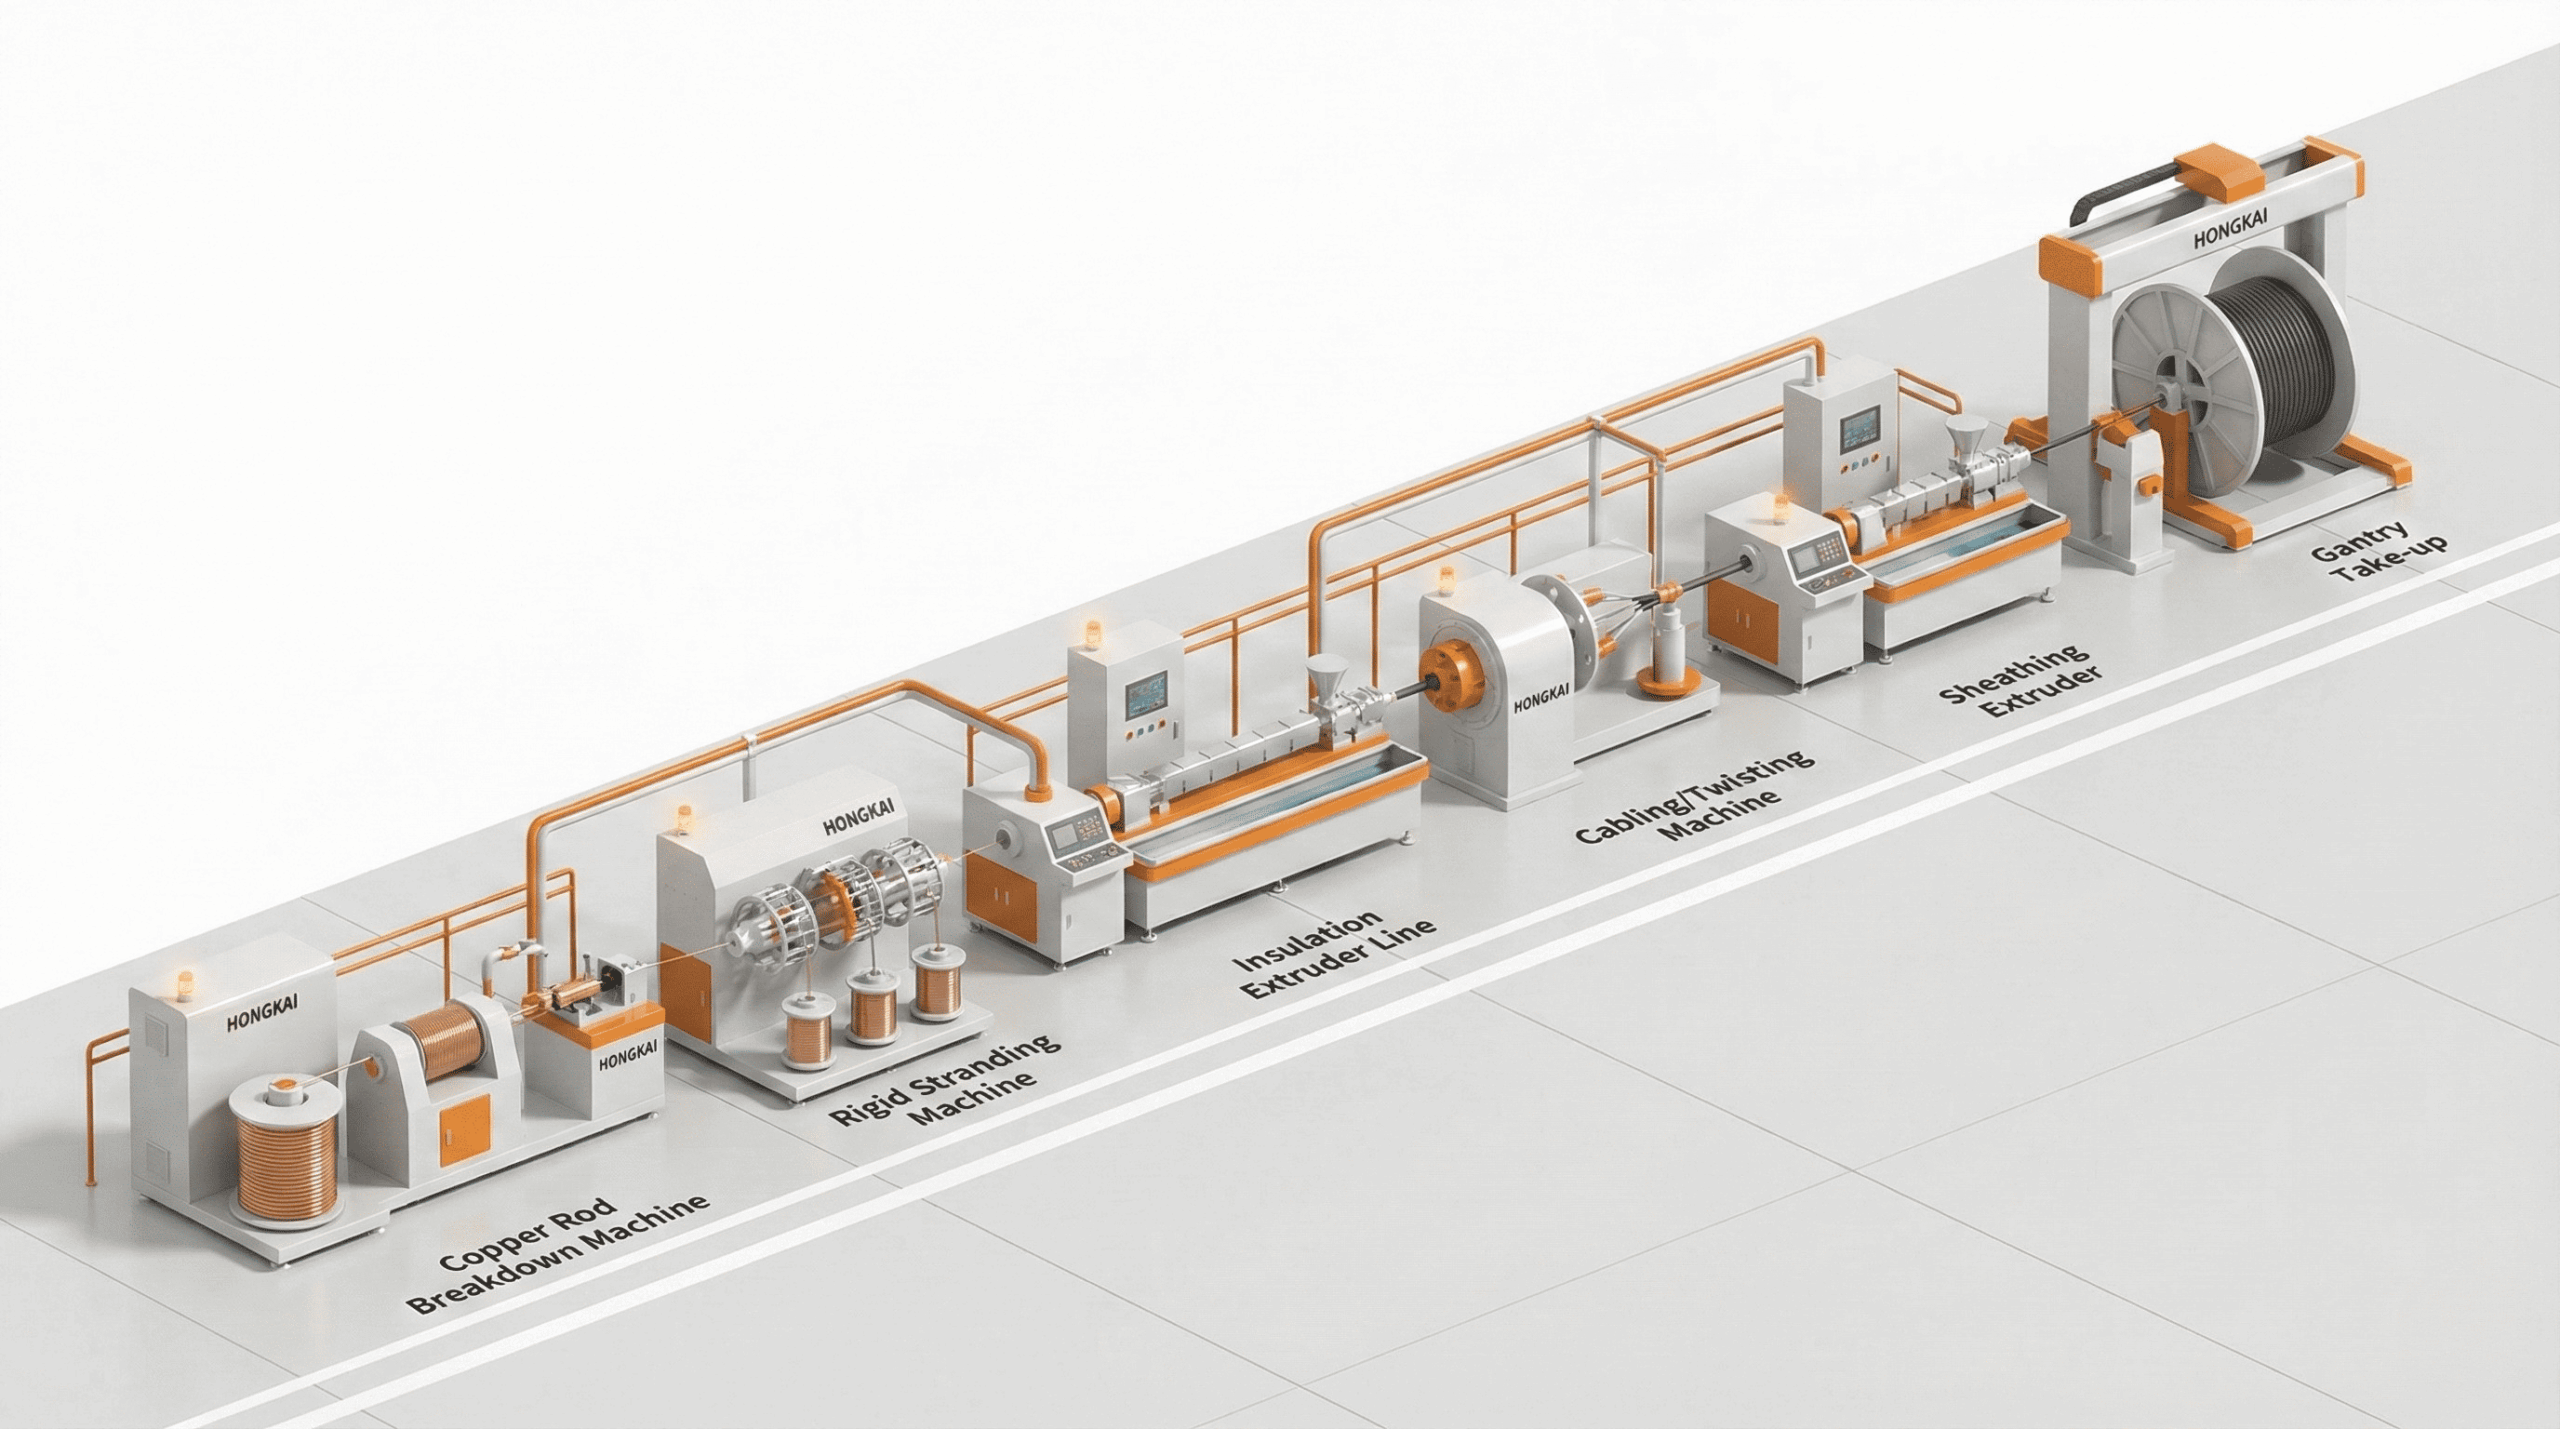
Основные компоненты оборудования:
- Вытяжные станки с 18-22 проходами, снижающие медный стержень с 8mm до диаметра 1.5-5.0mm (допуск ±0.01mm в соответствии с IEC 60228)
- Машины для скручивания, обрабатывающие 6-61 проводов со скоростью вращения до 400 rpm для проводников до 630mm²
- Изоляция экструзионные линии1 работающие при 200-700 m/min с температурным контролем ±2°C для материалов XLPE, PVC или PE
- Оборудование для бронирования, наносящее стальную проволоку (0.8-3.0mm) или стальную ленту (0.2-0.5mm × 25-50mm) со скоростью 30-120 m/min
- Высокое напряжение испытательные системы2 обеспечивающие до 50 kV AC и 100 kV DC импульсных испытаний в соответствии с требованиями IEC 60502-2
В нашем опыте установки производственных линий более чем в 40 странах мы постоянно наблюдаем, что производители недооценивают важность интегрированных контроль качества3 и автоматизации. Правильная конфигурация оборудования определяет не только вашу первоначальную производительность, но и общие затраты за 15-20 лет.
Какое оборудование для вытяжки и скручивания проводников является основой?
Conductor preparation requires wire drawing machines with 18-22 passes, achieving 99.95% IACS conductivity and stranding equipment handling 6-61 wires at precisely controlled tensions (±3% variation) to meet IEC 60228 Class 1 and Class 2 conductor specifications.
Каждый силовой кабель начинается с проводника. Плохое качество на этом этапе негативно скажется на всей линии производства.
Вытяжные станки уменьшают медный или алюминиевый стержень (обычно диаметром 8mm) через несколько матриц до конечного диаметра проводника 1.5-5.0mm с шероховатостью поверхности Ra ≤ 0.8 мкм. Согласно стандартам IEC 60228, твердые проводники класса 1 требуют допуска по диаметру ±1%, а многопроволочные проводники класса 2 требуют допуска по диаметру отдельных проводов ±0.02mm. Современные вытяжные станки работают со скоростью 500-1200 m/min с автоматическим управлением натяжением, обеспечивающим стабильность ±2%, что гарантирует равномерное электрическое сопротивление (≤18.1 Ом/км для меди при 20°C в соответствии с требованиями ASTM B3).

Многоступенчатые системы вытяжки проволоки
Вытяжка проволоки преобразует медные или алюминиевые стержни в точные проводники посредством постепенного уменьшения диаметра. Типичная вытяжная машина с 18 проходами уменьшает стержень диаметром 8mm до провода диаметром 2.6mm в одной непрерывной операции. Каждая матрица уменьшает диаметр на 15-20%, а промежуточный отжиг предотвращает закалку. Современные системы включают лазерное измерение диаметра (точность ±0.001mm) на каждом проходе.
На основе анализа инженерной команды HONGKAI, непрерывные вытяжные машины с отжигом обеспечивают производительность на 30-40% выше, чем отдельные процессы вытяжки и отжига. Эти интегрированные системы поддерживают удлинение меди на уровне 25-30% (в соответствии с требованиями ASTM B2) при скорости вытяжки до 1200 m/min для проводов малого диаметра.
Сравнение производительности вытяжки проводника:
| Тип системы вытяжки | Максимальная скорость | Конфигурация проходов | Допуск по диаметру | Годовая мощность |
|---|---|---|---|---|
| Однопроходная традиционная | 300-500 m/min | 12-15 проходов | ±0.02mm | 1,500-2,500 тонн |
| Многопроходная непрерывная | 600-900 m/min | 18-20 проходов | ±0.01mm | 3,500-5,000 тонн |
| Высокоскоростная интегрированная | 800-1200 m/min | 20-22 проходов | ±0.005mm | 5,000-8,000 тонн |
Precision Stranding Equipment Requirements
Stranding machines combine multiple wires into conductors meeting specific electrical and mechanical requirements. According to IEC 60228, a 240mm² Class 2 conductor requires 61 wires of 2.24mm diameter with a lay length of 10-16 times the conductor diameter. Stranding machines must maintain constant tension across all wires (typically 10-30N per wire) to prevent loose or tight wires affecting flexibility and current distribution.
Double-twist bunching machines handle conductor sizes from 1.5mm² to 630mm² with rotation speeds of 200-400 rpm. These machines feature individual wire tension compensators, automatic wire break detection, and PLC-controlled pitch adjustment. For medium-voltage cables (6-35 kV), compacted stranding reduces the conductor diameter by 8-12%, improving insulation uniformity and reducing material costs by 10-15%.
Key Takeaways:
- Wire drawing requires 18-22 passes with automated tension control to achieve IEC 60228 conductivity standards (≥99.95% IACS)
- Stranding precision directly impacts cable electrical performance — tension variation must stay within ±3% across all wires
- Integrated continuous annealing systems increase productivity by 30-40% while reducing energy consumption
How Does Insulation and Extrusion Equipment Protect Power Cables?
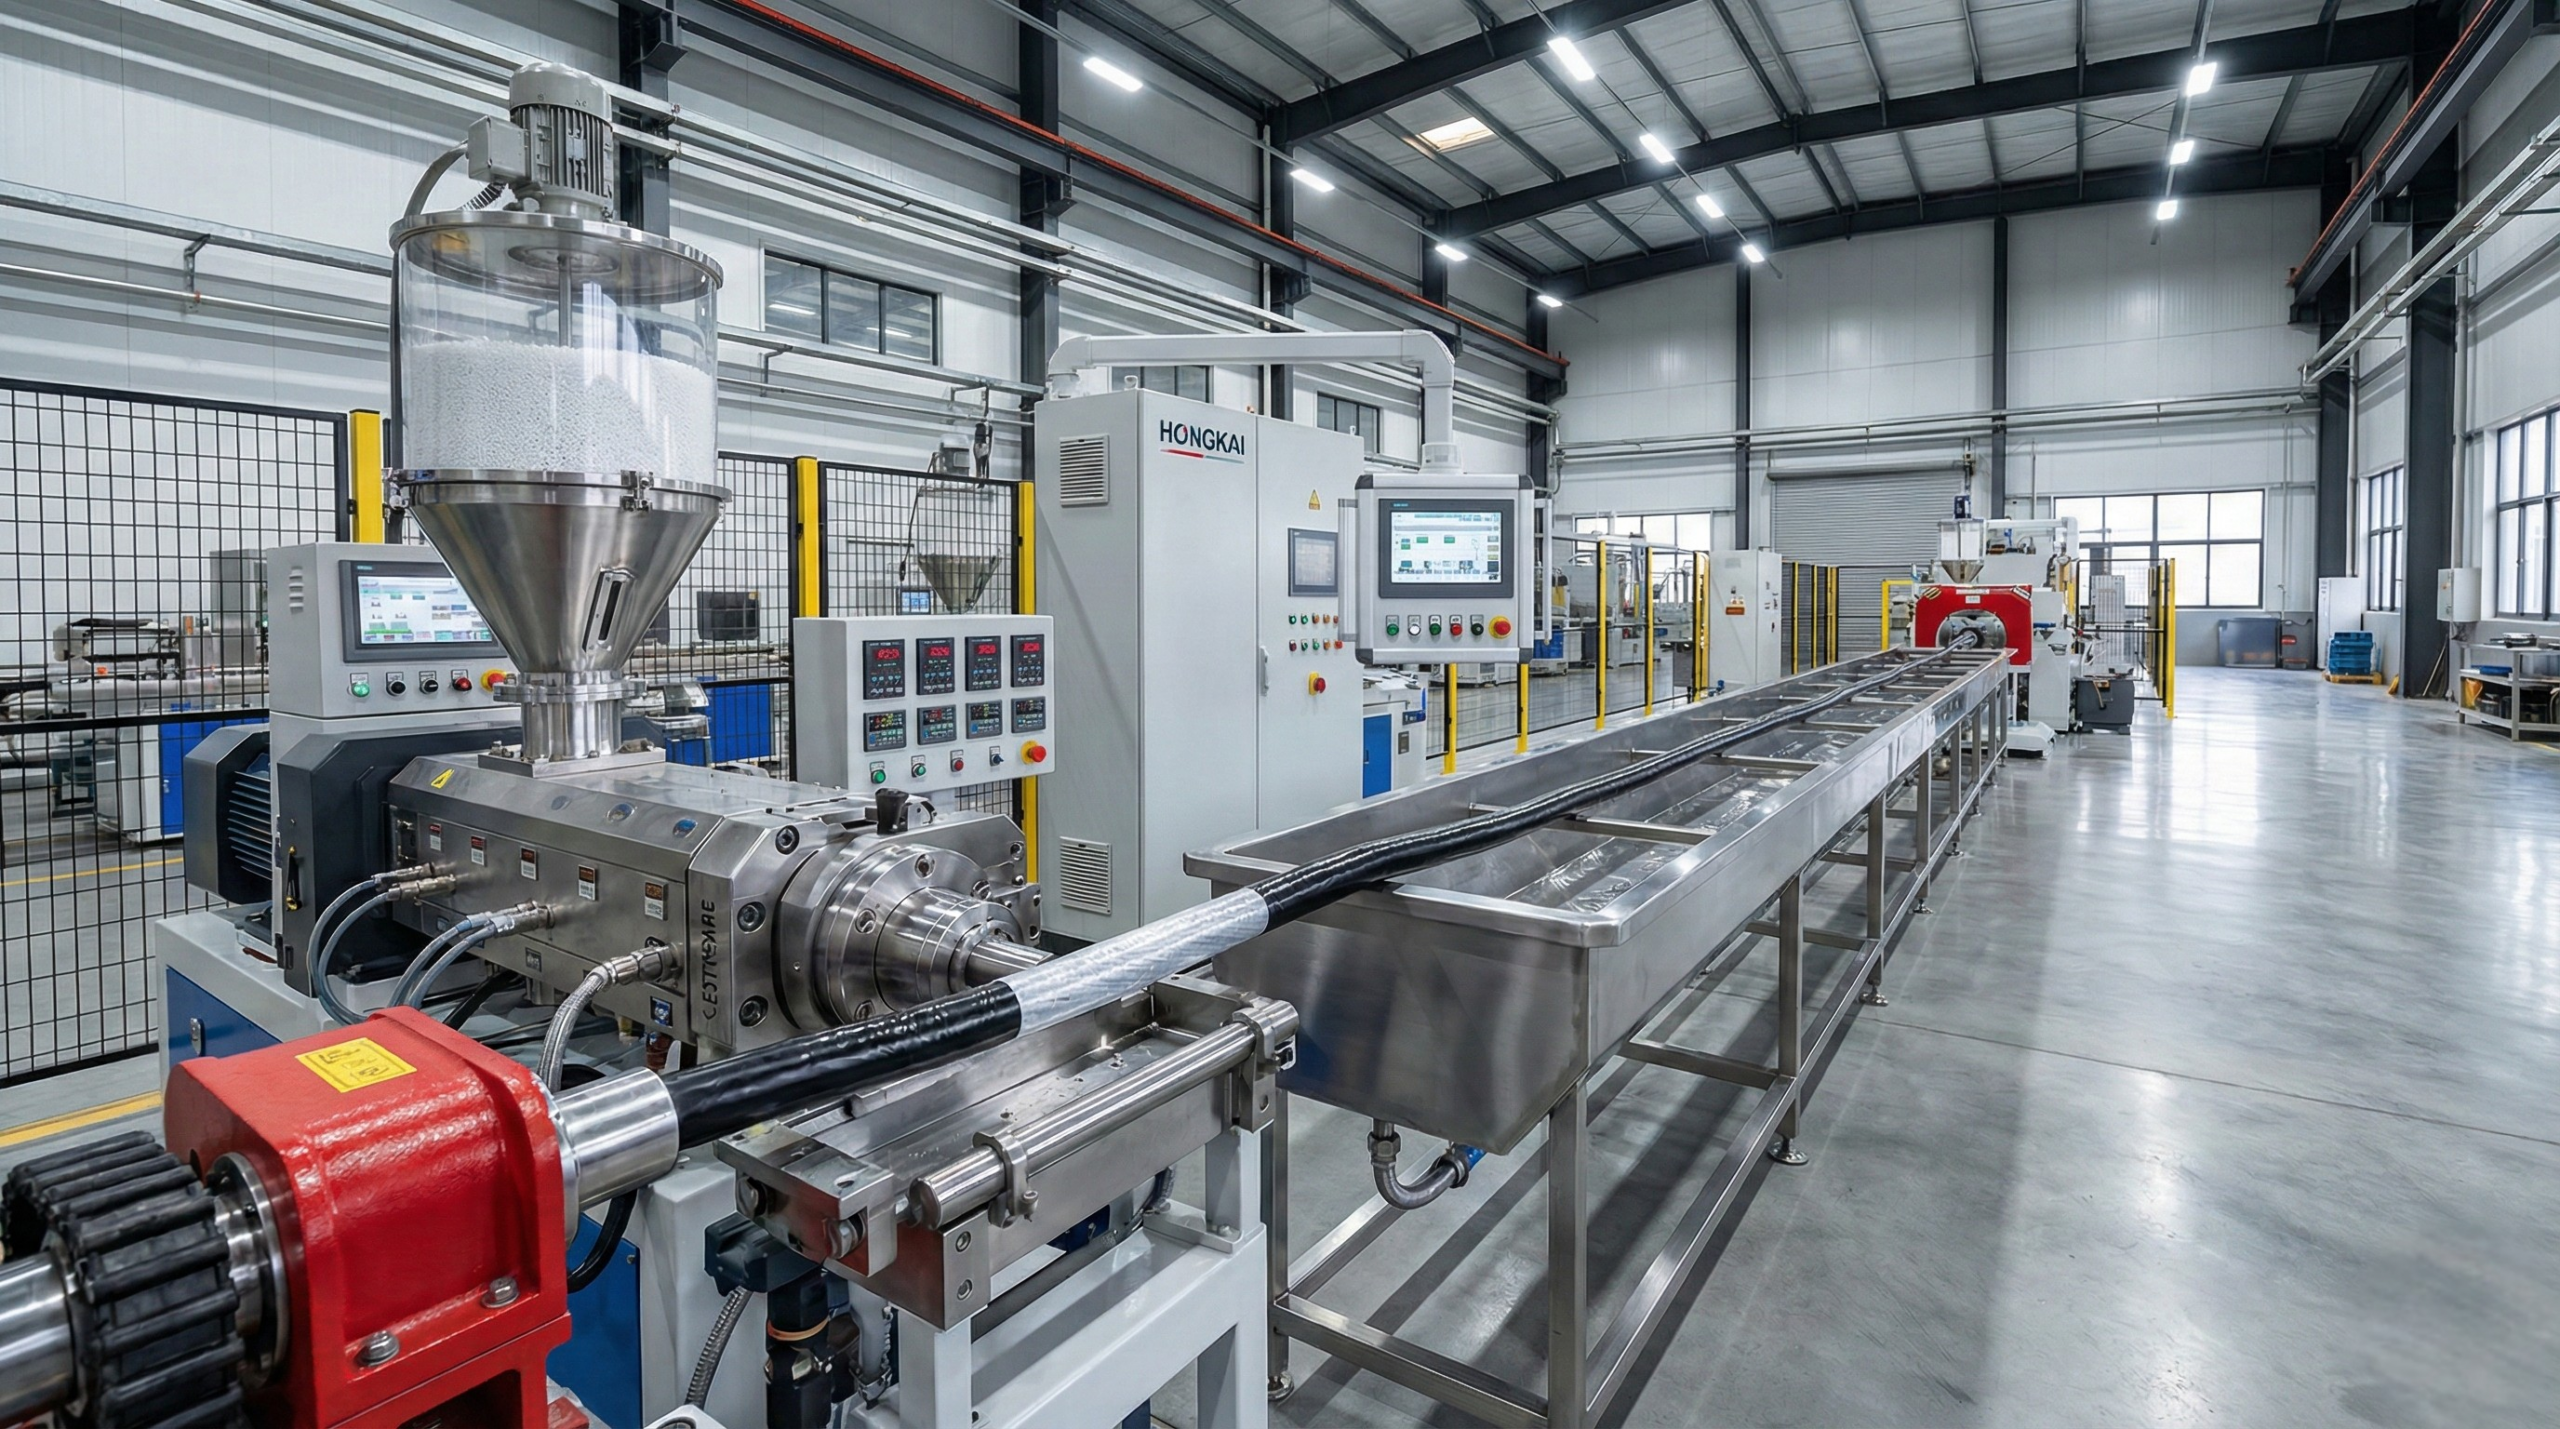
Insulation extrusion lines apply XLPE, PVC, or PE materials at 180-320°C with wall thickness precision of ±5% (typically 0.7-6.0mm for low voltage, up to 16mm for 35 kV cables) using triple-layer co-extrusion technology that achieves production speeds of 200-700 m/min depending on insulation thickness and material type.
Cable failures cost manufacturers millions in warranty claims and damage to their reputation. Insulation quality determines everything.
Modern extrusion lines integrate conductor preheating (150-200°C), precise die temperature control (±2°C variation), triple-layer simultaneous extrusion capability, and continuous outer diameter monitoring with automatic thickness correction. According to IEC 60502-1 standards, XLPE insulation must withstand AC voltage tests of 3.5 kV/mm for 4 hours at 90°C, requiring extrusion systems that maintain material purity >99.8% with zero contamination, controlled crosslinking (80-85% gel content), and concentric accuracy within ±10% of nominal thickness at any point around the conductor circumference.
XLPE Crosslinking Technology Selection
Crosslinked polyethylene (XLPE) dominates medium voltage power cables due to superior thermal performance (90°C continuous, 130°C overload, 250°C short circuit for 5 seconds). Manufacturers have the option to choose between dry curing systems (utilizing a steam or nitrogen atmosphere at 180-220°C) and continuous vulcanization (CV) tubes (operating at 320-380°C over 15-40 meters).
Based on industry research by CENELEC technical committee reports, CV tube systems achieve crosslinking degrees of 80-85% (measured according to ASTM D2765) at production speeds of up to 350 m/min for medium-voltage cables. Dry curing offers better dimensional stability, but limits speeds to 150-250 m/min. Investment costs differ significantly: CV tube lines require $800,000 to $1,500,000, versus $400,000 to $800,000 for dry curing systems of comparable capacity.
Our team has commissioned both technologies across Asia and Europe. The choice depends on production volume, voltage class focus, and quality priorities. CV tube systems justify their higher cost when monthly production exceeds 150 km of medium-voltage cable or when targeting premium markets that demand the highest electrical performance.
Insulation Extrusion System Comparison:
| Technology Type | Crosslinking Method | Скорость производства | Gel Content | Equipment Cost | Лучшее применение |
|---|---|---|---|---|---|
| Сушка сухим способом (пар) | Партия, 180-220°C | 150-250 m/min | 75-80% | $400,000-$600,000 | Низкое-среднее напряжение, умеренный объем |
| Сушка сухим способом (N₂) | Партия, 200-220°C | 180-280 m/min | 78-82% | $500,000-$800,000 | Среднее напряжение, акцент на качестве |
| CV трубная система | Непрерывный, 320-380°C | 250-450 m/min | 80-85% | $800,000-$1,500,000 | Высокий объем, премиальные кабели MV |
Проектирование и управление экструзионной головкой
Конструкция матрицы критически влияет на концентричность изоляции и качество поверхности. Матрицы с давлением поддерживают постоянное давление расплава вокруг проводника, в то время как трубчатые матрицы обеспечивают лучшее центрирование для малых проводников. Согласно стандартам IEEE 48, максимальная допустимая эксцентриситет составляет 10% от номинальной толщины для кабелей с номиналом 5 kV и выше.
Современные экструзионные головки оснащены автоматическими системами центрирования, использующими сервоприводы, реагирующие на лазерные измерения диаметра 360° вокруг кабеля. Эти системы корректируют эксцентриситет в течение 20 m миллисекунд, поддерживая концентричность в пределах ±5% даже при изменении скорости производства или колебаниях вязкости материала.
Зоны температурного контроля в цилиндре экструдера (обычно 4-6 зон) обеспечивают точность ±2°C от зоны подачи до выхода матрицы. Конструкция шнека (соотношение L/D 25:1 до 30:1) и смесительные секции определяют однородность материала. Для компаундов XLPE вентиляционные отверстия для дегазации предотвращают поглощение влаги (должно быть <0.02% для предотвращения водного древесного роста в соответствии с IEC 60502-2).
Key Takeaways:
- Степень сшивки XLPE в диапазоне 80-85% (метод ASTM D2765) обеспечивает тепловую оценку 90°C непрерывной работы
- Концентричность в пределах ±10% от номинальной толщины (требование IEC 60502) требует автоматического центрирования матрицы с коррекцией в реальном времени
- Трубчатые системы CV увеличивают скорость производства на 40-60% по сравнению с сухим отверждением, но требуют на 80-100% более высоких капитальных вложений
Какие машины для оболочки и бронирования обеспечивают долговечность кабеля?
Оборудование для бронирования наносит стальную проволоку (диаметр 0.8-3.0mm) или стальную ленту (толщина 0.2-0.5mm × ширина 25-50mm) с шагом намотки 8-20 диаметров кабеля, в то время как экструдеры для оболочки4 наносят внешние оболочки PVC, PE или LSZH (толщина 1.8-4.0mm), обеспечивая механическую защиту от нагрузок на сжатие 5,000 Н и 20,000 b циклов изгиба в соответствии с требованиями испытаний IEC 60502-2.
Подземные и воздушные силовые кабели подвергаются экстремальным механическим нагрузкам. Без надлежащего бронирования и оболочки кабели выходят из строя преждевременно.
Современные линии бронирования интегрируют двухслойное нанесение стальной проволоки (вращающейся в противоположных направлениях с частотой 40-120 m/min), автоматический контроль натяжения с поддержанием 80-150 Н на проволоку и точная регулировка шага для обеспечения равномерного распределения механической прочности. Согласно приложению A стандартов IEC 60502-2 A, бронированные кабели должны выдерживать ударную энергию 10 джоулей (с высоты 1m, массой 2kg) без повреждения проводника и нагрузки на растяжение до 50 кратного весу кабеля при монтажных напряжениях. Экструзия оболочки следует за бронированием с использованием компаундов PE или PVC, разработанных для устойчивости к UV (превышающей 2,000 часов испытаний на ультрафиолетовое излучение в соответствии с ASTM G155), химической стойкости и огнестойкости, соответствующей предельным значениям вертикального распространения пламени IEC 60332-1 v.

Стальная проволока против стальной ленты для бронирования
Выбор типа бронирования зависит от метода монтажа, уровня механических нагрузок и класса напряжения. Стальная проволочная броня (SWA) обеспечивает превосходную прочность на растяжение (45,000-60,000 Н для кабеля 240mm²) для прямого закапывания и воздушных линий. Стальная ленточная броня (STA) обеспечивает лучшую радиальную защиту от сжатия (8,000-12,000 N/ см) для установки в трубах.
Согласно стандартам CENELEC HD 620, выбор диаметра стальной проволоки зависит от размера проводника: 0.8mm для кабелей до 10mm², 1.25mm для 16-70mm², 1.6mm для 95-185mm², 2.0mm для 240-400mm² и 2.5-3.0mm для больших проводников. Материал проволоки соответствует спецификациям EN 10257, с минимальной прочностью на растяжение 1,370 N/ мм² и цинковым покрытием 40-50% по массе.
На наших установках производственной линии 100+ мы наблюдаем, что производители, ориентированные на рынки коммунальных и промышленных предприятий, требуют бронирование стальной проволокой5 возможности, в то время как производители провода часто нуждаются только в стальной ленте или могут вообще обойтись без бронирования. Машины с двойной функцией бронирования увеличивают стоимость оборудования на $150,000 до $250,000 b но обеспечивают гибкость на рынке, оправдывающую инвестиции.
Технические характеристики системы бронирования:
| Тип бронирования | Размер проволоки/ленты | Скорость нанесения | Предел прочности | Сопротивление раздавливанию | Типичная стоимость |
|---|---|---|---|---|---|
| Одинарная стальная проволока | 1.25-2.0mm | 40-80 m/min | 35,000-50,000 N | 3,000-5,000 N/см | $180,000-$280,000 |
| Двухжильная стальная проволока | 1.6-2.5mm | 30-60 m/min | 50,000-75,000 N | 4,000-6,000 N/см | $320,000-$450,000 |
| Стальная лента | 0.2-0.5mm × 25-50mm | 50-100 m/min | 20,000-30,000 N | 8,000-12,000 N/см | $150,000-$230,000 |
| Алюминиевая лента | 0.15-0.3mm × 25mm | 60-120 m/min | 8,000-12,000 N | 2,000-3,000 N/см | $80,000-$150,000 |
Выбор и применение материала оболочки
Материал внешней оболочки определяет эксплуатационные характеристики кабеля в окружающей среде и соответствие соответствующим нормам. PVC (поливинилхлорид) доминирует в низковольтных проводах благодаря своей экономичности ($1.80-$2.30/кг) и хорошей стойкости к погодным условиям. PE (полиэтилен) и HDPE обеспечивают лучшую UV стабильность для наружных применений. Компаунды LSZH (Low Smoke Zero Halogen) соответствуют требованиям пожарной безопасности для замкнутых пространств, как указано в IEC 60332-3-24, при испытаниях на распространение пламени в пучках кабелей.
Экструдеры оболочки требуют точного контроля толщины, так как IEC 60502-1 устанавливает минимальную толщину в зависимости от диаметра кабеля: 1.8mm для кабелей диаметром до 25mm, 2.0mm для диаметра 25-40mm и рассчитывается как 0.05D + 1.0mm для больших диаметров. Современные линии используют ультразвуковые толщинометры с точностью ±0.05mm, непрерывно контролируя всю окружность.
For medium voltage cables, sheathing serves additional electrical functions. The semi-conductive outer layer beneath the sheath prevents surface tracking. This requires triple-layer co-extrusion, which simultaneously adds an inner semiconductive layer, insulation, and an outer sheath. Such systems cost $450,000-$750,000 but reduce the number of production passes and improve interlayer adhesion.
Key Takeaways:
- Steel wire armoring provides 2-3× higher tensile strength than steel tape, critical for direct burial installations subject to ground movement
- Sheath thickness must meet IEC 60502-1 minimums (1.8-4.0mm depending on cable diameter) verified by continuous ultrasonic measurement
- LSZH sheathing adds 30-45% material cost, but is increasingly mandatory for building and metro applications per fire safety codes
Which Testing Equipment Guarantees Power Cable Quality?
Comprehensive testing systems include high voltage AC testing up to 50 kV, DC impulse testing to 100 kV (per IEC 60502-2 routine tests), partial discharge detection at <10 pC sensitivity, conductor resistance measurement (±0.1% accuracy per IEC 60228), and hot set elongation testing ensuring XLPE crosslinking exceeds 175°C deformation temperature — representing 15-25% of total line investment but preventing 99.7% of field failures according to AEIC cable failure analysis data.
Shipping defective cables can damage customer relationships and lead to costly recalls. Testing represents your final defense.
Modern cable testing laboratories combine online monitoring during production with offline type testing, as per international standards. According to IEC 60502 and IEEE 404, routine tests include conductor resistance verification (≤18.1 Ω/km for copper, ≤30.8 Ω/km for aluminum at 20°C), high voltage withstand testing (typically 3.5× rated voltage for 5 minutes), partial discharge measurement below 10 pC at 1.5× rated voltage, and dimensional verification within ±5% tolerance. Based on an analysis of the AEIC CS9-06 cable failure database, covering 150,000 cable kilometers, inadequate testing correlates with 73% of premature failures, while comprehensive testing programs reduce field failure rates to below 0.3% over a 25-year service life.**

High Voltage Testing Systems
Испытание на электрическую прочность AC проверяет целостность изоляции без накопления повреждений. Испытательные напряжения соответствуют требованиям IEC 60502: 2.5 kV для кабелей 0.6/1 kV, 8.7 kV для кабелей 6/10 kV и 72 kV для кабелей 26/35 kV, прикладываемые в течение 5 min минут. Современные испытательные установки генерируют до 50 kV AC при частотах 45-65 Hz с точной регулировкой напряжения (±2%).
Импульсное испытание DC выявляет дефекты изоляции, пропущенные при испытаниях AC. Импульсы молнии (1.2/50 мкс нарастания/затухания) достигают 75-100 kV для кабелей среднего напряжения6. Испытания переключательными импульсами (250/2500 мкс) проверяют устойчивость к длительным перенапряжениям. Эти испытания требуют специализированных генераторов стоимостью $180,000 до $350,000, но позволяют выявить 15-20% дефектов, не обнаруживаемых при одних только испытаниях AC.
Partial discharge (PD) testing identifies insulation voids, contamination, and inadequate crosslinking before cables enter service. IEC 60270 specifies PD measurement at 1.5 times the rated voltage with a sensitivity of below 10 pC (picocoulombs). Our engineering team recommends online PD monitoring during extrusion for medium-voltage cables, which reduces scrap rates by 12-18% by catching defects immediately, rather than after нанесения оболочки7 и бронирования.
Требования к инвестициям в испытательное оборудование:
| Тип теста | Диапазон напряжения/параметров | Стандарт испытаний | Equipment Cost | Ежегодная калибровка | Процент выявления дефектов |
|---|---|---|---|---|---|
| Испытание на электрическую прочность AC | 2.5-50 kV, 50-60 Hz | IEC 60502-2 | $80,000-$150,000 | $3,000-$5,000 | 60-70% дефектов изоляции |
| Импульсное (молниеносное) испытание DC | 50-100 kV, 1.2/50 мкс | IEC 60502-2 | $180,000-$280,000 | $5,000-$8,000 | 15-20% дополнительных дефектов |
| Частичные разряды | <10 pC at 1.5× V₀ | IEC 60270 | $120,000-$250,000 | $4,000-$7,000 | 10-15% additional defects |
| Conductor resistance | 0.1-1000 Ω, ±0.1% | IEC 60228 | $15,000-$35,000 | $1,500-$2,500 | Conductor defects, sizing errors |
Mechanical and Environmental Testing
Mechanical testing verifies the durability of cables under installation and service conditions. Tensile testing applies loads of up to 50 times the cable weight (per IEC 60502-2), measuring elongation and breaking strength. Bending tests cycle cables through 90° bends with a radius of 10-20× cable diameter for 20,000 cycles, ensuring conductor integrity and insulation adhesion.
Impact testing drops a 2 kg mass from 1 meter onto cable samples at -25°C and +70°C, simulating the potential damage that can occur during installation. Crush testing applies 5,000 N loads perpendicular to the cable axis. Heat cycling between -40°C and +90°C for over 1,000 hours, as per AEIC specifications, reveals thermal expansion mismatches and compound formulation defects.
Environmental chambers, which maintain temperature stability of ±2°C and humidity control of ±5% RH, cost $45,000-$85,000 but prove essential for qualifying cables to harsh climate standards. Water immersion testing at 90°C for 168 hours, as per IEC 60502-2 Annex K, ensures compound water resistance for submarine and underground applications.
Fire testing represents increasingly critical requirements. IEC 60332-1 vertical flame propagation, IEC 60332-3-1 bundled cable flame spread, IEC 61034 smoke density, and IEC 60754 corrosive gas emissions testing require specialized facilities, which cost between $150,000 and $300,000. However, these tests open markets in Europe, the Middle East, and Asia where fire safety regulations mandate certified compliance.
Key Takeaways:
- Combine AC withstand, DC impulse, and partial discharge testing to detect 95%+ of insulation defects before shipping (per AEIC failure analysis)
- Invest 15-25% of total production line budget in testing equipment to achieve <0.3% field failure rates over 25-year cable life
- Online PD monitoring during extrusion reduces scrap rates by 12-18% versus end-of-line testing only, paying back equipment cost in 18-24 months
Real-World Example
Background: Medium-sized cable manufacturer in Southeast Asia (Thailand) expanding from building wire into medium voltage power cables for utility and industrial markets. Production target: 200 km/month of 6-35 kV XLPE cables.
Испытание: Initial equipment quotations reached $4.2 million with an 18-month delivery time. The customer lacked expertise in evaluating competing technologies (CV tube versus dry curing, single versus double armoring, testing equipment priorities). Local installation contractors quoted an additional $380,000 but lacked experience with medium-voltage cable.
Решение: HONGKAI engineering team conducted detailed capacity analysis, product mix optimization, and a phased implementation plan. We recommended CV tube extrusion for higher speed and quality, specified double-layer steel wire armoring for utility applications, integrated online partial discharge monitoring, and provided turnkey installation including operator training. Revised equipment configuration included:
- 22-проходной станок для вытяжки медной проволоки: $180,000
- Машина для скручивания с двумя головками (до 400mm²): $220,000
- CV трубная XLPE экструзионная линия с возможностью трехслойного нанесения: $1,350,000
- Двойной бронирование стальной проволокой8 машина: $380,000
- Экструзия оболочки с возможностью использования двух материалов: $290,000
- Комплексная испытательная лаборатория: $450,000
- Вспомогательное оборудование и автоматизация: $320,000
- Общие инвестиции: $3,190,000 (24% экономия по сравнению с первоначальными предложениями)
Результаты:
- Достигнуто 230 km/месяц производственные мощности9 (15% выше целевого показателя) в течение 4 m месяцев после ввода в эксплуатацию
- Коэффициент выхода первого прохода 94.7% (средний показатель отрасли 87-91% для кабелей среднего напряжения6 на основании данных AEIC), снижение затрат на материалы на $42,000/месяц
- Secured 3-year supply contract with national utility worth $8.5 million based on qualification testing results meeting all IEC 60502 requirements
- Оборудование ROI было установлено за 32 m месяцев вместо запланированных 48 m месяцев благодаря более высокой производительности и меньшему количеству брака
Экспертное заключение
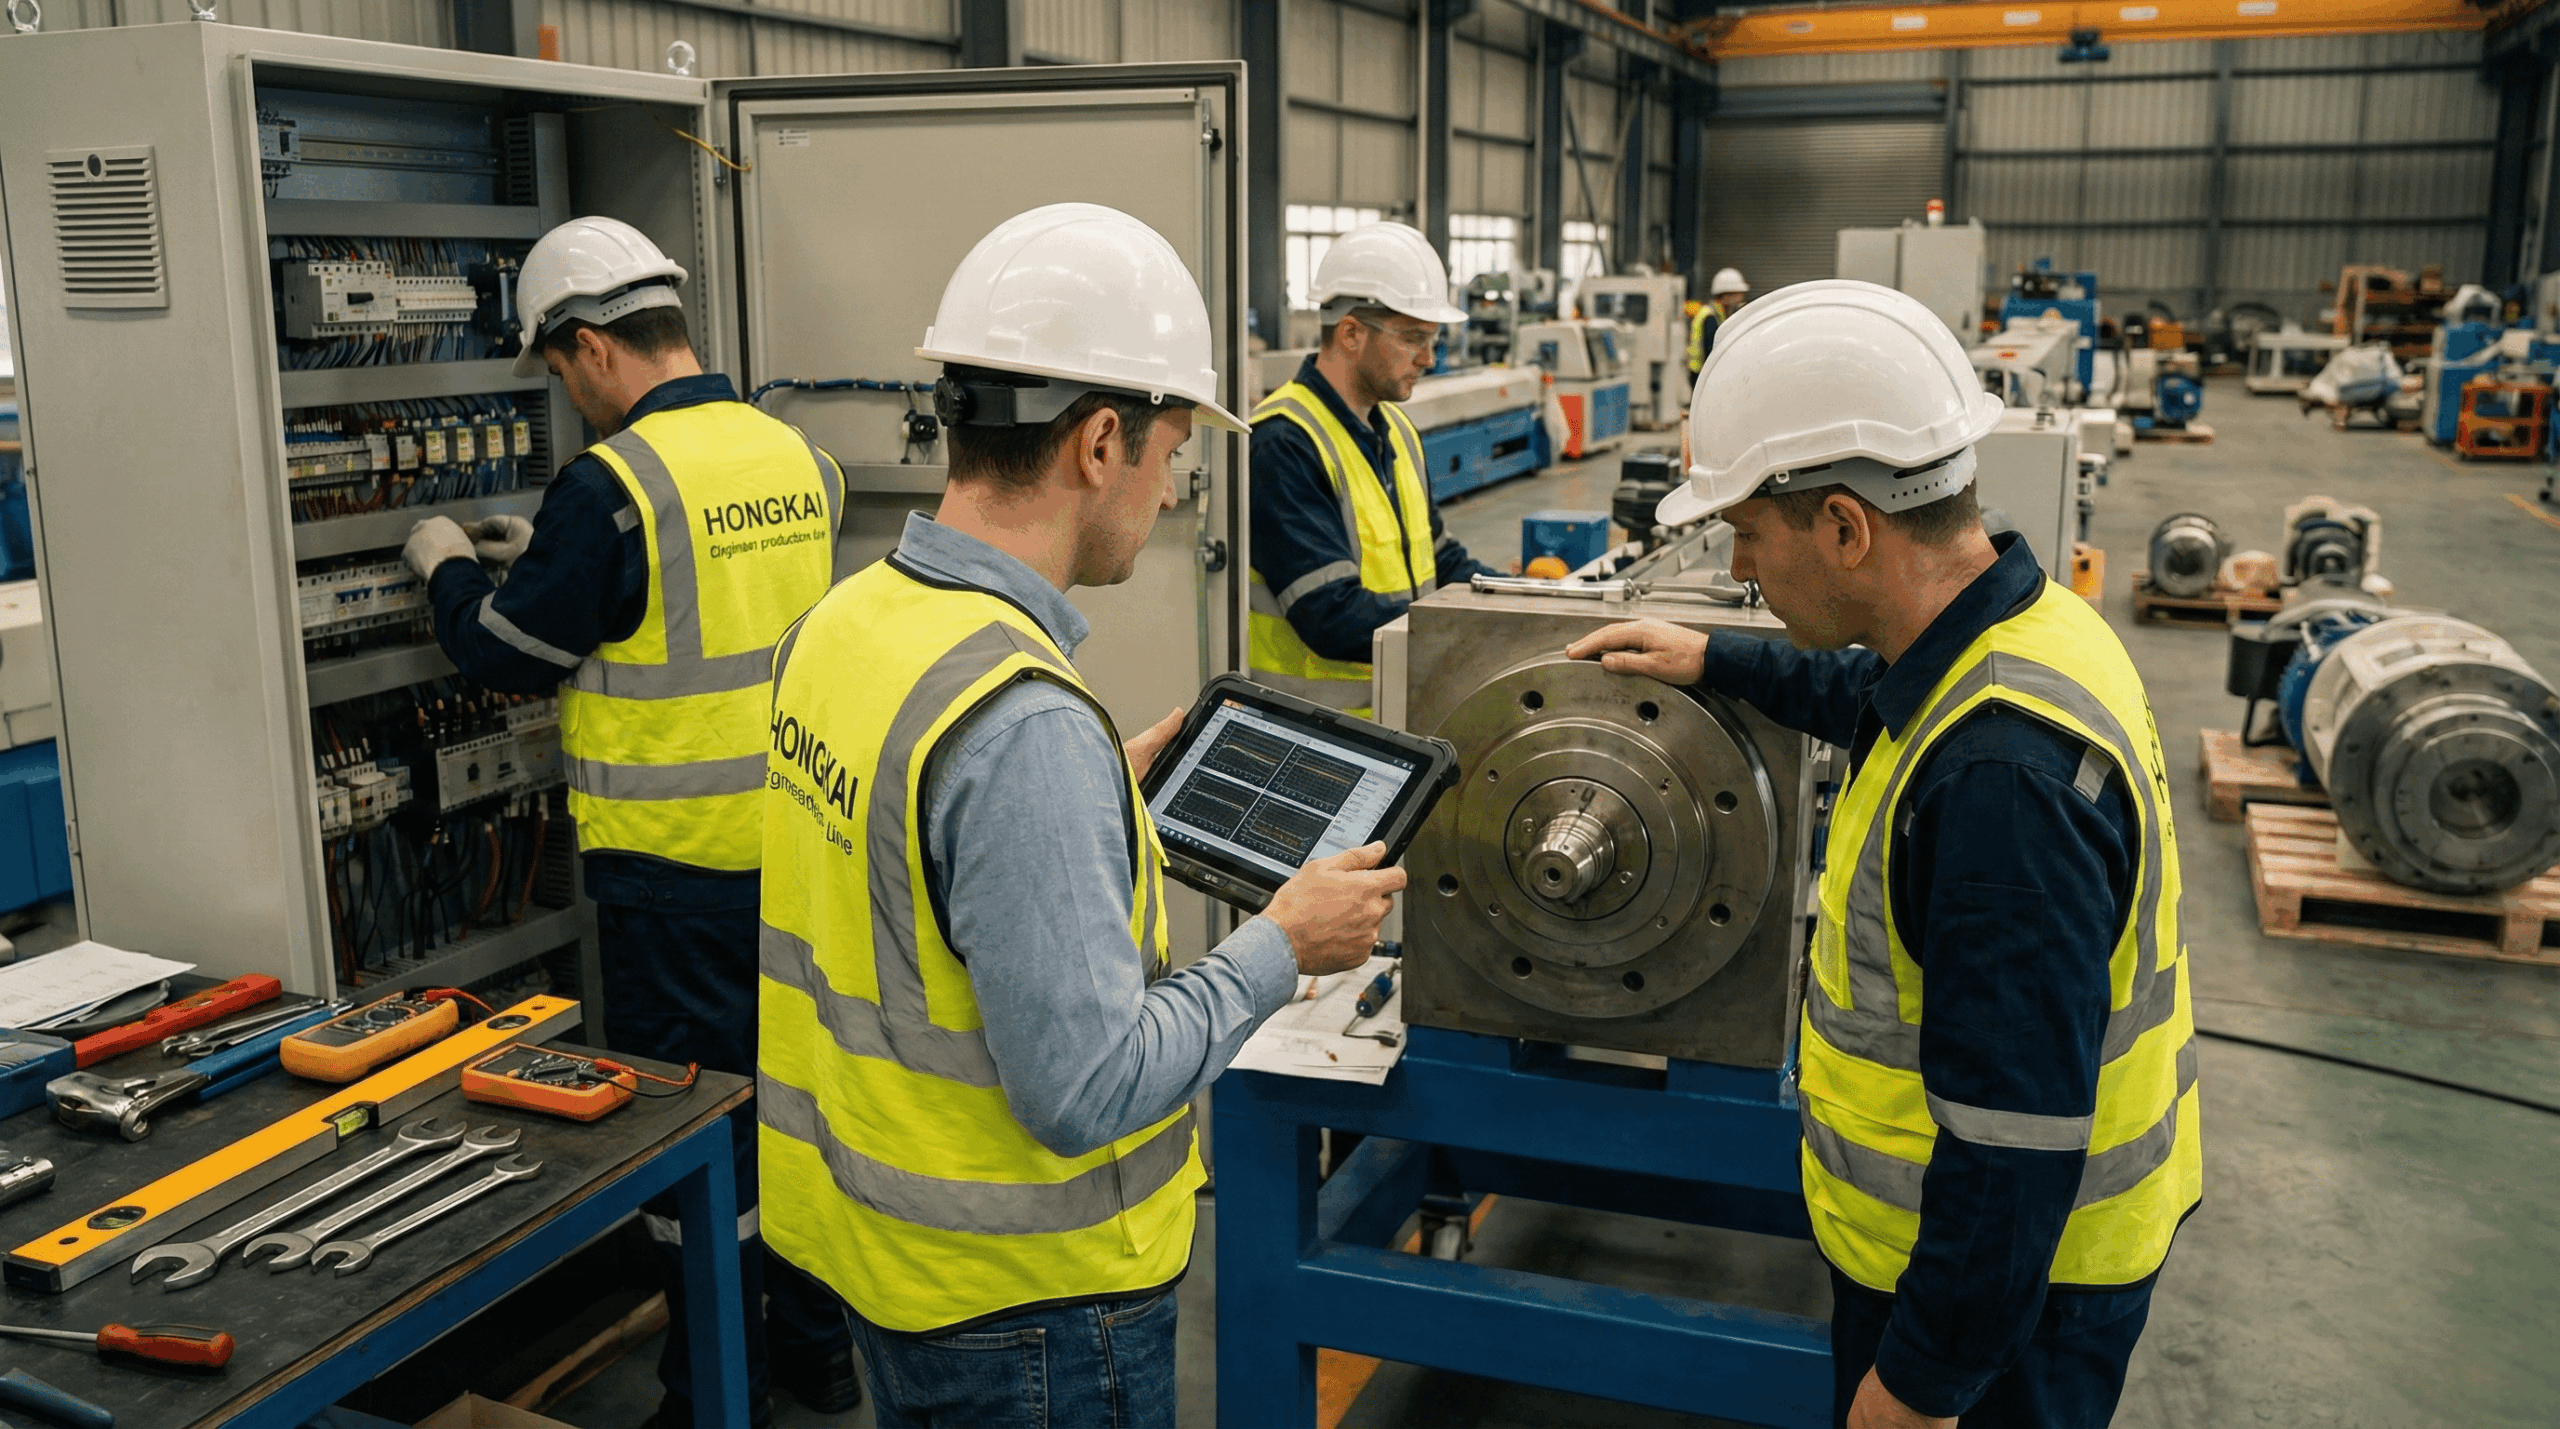
"Технические директора, оценивающие оборудование для силовых кабелей, часто сосредотачиваются на основных характеристиках — скорости экструзии, диапазоне размеров проводника, номинальном напряжении. Опыт установки производственных линий в 40+ странах показал, что три фактора определяют долгосрочный успех: во-первых, инвестиции в испытательные возможности — недостаточное финансирование на 20% приведет к потерям в 35% из-за полевых отказов и ущерба репутации. Во-вторых, интеграция автоматизации10 – labor costs rise 8-12% annually, so manual systems become economically obsolete in 5-7 years. Third, supplier technical support11 depth – equipment breakdowns cost $15,000-$40,000 per day in lost production, making rapid remote diagnostics and local spare parts availability worth a premium investment. Choose partners who understand your complete production ecosystem, not just individual machines."
— HONGKAI Engineering Team (20+ years combined experience in cable machinery commissioning)
Common Questions
Q: What is the minimum investment required to start power cable production?
A: Entry-level low voltage cable production (0.6/1 kV, up to 35mm²) requires $500,000-$750,000 for basic equipment, including wire drawing, stranding, single-layer extrusion, and essential testing per IEC 60227 standards. Medium voltage capability (6-35 kV) increases investment to $2,500,000-$3,500,000 due to the need for CV tube extrusion, armoring equipment, and comprehensive testing requirements. Based on HONGKAI’s analysis of startup manufacturers, including facility costs, initial materials, and working capital, the total project investment ranges from $1,200,000 (for low voltage) to $5,500,000 (for medium voltage with full automation).
Q: How much factory space does a power cable production line require?
A: Low-voltage cable lines require 1,500-2,500 m², including production area, material storage, testing laboratory, and finished goods warehouse. Medium voltage lines require 3,000-4,500 m² of space due to the longer CV tube curing systems (35-50 meters), the footprint of the armoring equipment, and the high voltage testing clearances (a minimum 12-meter radius for 35 kV testing, as per IEC 61936-1 safety distances). Ceiling height requirements: 4.5 meters minimum for pay-off and take-up systems, 6-8 meters for overhead crane coverage.
Q: What производственные мощности9 should I expect from a complete power cable line?
A: Production speed and monthly capacity vary dramatically by cable type according to IEC 60502 complexity levels. Low voltage building wire (0.6/1 kV, 1.5-4mm²): 300-500 m/min extrusion speed, 400-600 km/month capacity. Medium voltage single-core (6/10 kV, 50-240mm²): 150-280 m/min, 180-280 km/month. Armored three-core cables (6/10 kV, 3×70mm²): 40-85 m/min, 80-150 km/month. These figures assume 85-90% equipment utilization and 92-95% first-pass yield rates. Our installations in Asia typically achieve these benchmarks within 6 to 9 months of commissioning.
Q: Which international standards must power cable production equipment meet?
A: Equipment must enable cable production meeting IEC 60502 (power cables 1-35 kV), IEC 60228 (conductor specifications), IEC 60332 (fire performance), IEC 60502-2 (testing requirements), and regional standards including BS 6346 (UK), VDE 0276 (Germany), NF C32-321 (France), GOST 31996 (Russia/CIS), AS/NZS 5000.1 (Australia/New Zealand). For export markets, verify that the conductor drawing meets ASTM B3/B8, the insulation compounds meet UL 44/UL 1072, and the testing equipment provides IEEE 404/AEIC CS9 compliance. HONGKAI equipment documentation includes certification evidence and test procedures for all major global standards.
Q: What ongoing maintenance and operating costs should I budget?
A: Annual maintenance costs typically represent 4-7% of equipment capital value for well-maintained systems. Major expense categories include: extruder screw and barrel replacement every 18-24 months ($25,000-$55,000 per line), crosshead and die maintenance every 12 months ($8,000-$15,000), pay-off and take-up system servicing ($12,000-$18,000 annually), testing equipment calibration ($15,000-$25,000), and general spare parts inventory ($40,000-$70,000). Energy consumption for a medium-voltage line averages 180-250 kWh per cable kilometer. Labor requirements: 12-18 operators per shift for non-automated lines, 6-9 for semi-automated systems, 3-5 for fully automated production.
Q: How do I choose between different extrusion technologies for XLPE insulation?
A: Selection depends on production volume, voltage class focus, and quality positioning. Dry curing systems (steam or nitrogen) suit manufacturers producing <150 km/month of кабелей среднего напряжения6 or focusing on 1-6 kV applications where lower crosslinking degrees (75-80% gel content) prove acceptable. CV tube (continuous vulcanization) justifies its 80-100% higher cost ($800,000-$1,500,000 versus $400,000-$600,000) when monthly volume exceeds 150-200 km, when targeting premium utility markets requiring maximum crosslinking (80-85% gel content), or when production speed advantages (250-450 m/min versus 150-250 m/min) reduce per-kilometer manufacturing costs by 25-35%. Based on HONGKAI’s techno-economic analysis, CV tube systems achieve a payback period of 24-36 months at utilization rates above 65%.
Q: What operator training is required for power cable production equipment?
A: Comprehensive operator training12 requires 4-6 weeks, combining classroom theory (electrical engineering fundamentals, cable standards, material science) and hands-on equipment operation. Wire drawing and stranding operators need 2 weeks. Extrusion operators require 3-4 weeks due to process complexity (temperature control, crosslinking chemistry, die adjustment). Testing technicians require 2-3 weeks, plus ongoing certification, as per ISO/IEC 17025 for laboratories. HONGKAI provides resident engineering support for 2-4 weeks during commissioning, plus remote assistance and periodic refresher training. Critical success factor: Designate 2-3 senior operators for intensive training, who then mentor additional staff, thereby reducing dependency on equipment suppliers while building internal expertise.
Заключение
Building a power cable production line requires strategic equipment selection, balancing technical capability, production volume, market positioning, and total cost of ownership. Focus investment on conductor preparation precision, insulation quality control, comprehensive testing, and automation that scales with your growth trajectory.
Ready to take action?
- Next step 1: Define your product mix (voltage class, conductor sizes, armoring requirements) based on target market analysis
- Next step 2: Calculate production volume requirements and equipment utilization to determine capacity needs and technology selection
- Next step 3: Contact ГОНКАЙ for detailed technical consultation, equipment configuration proposal, and turnkey implementation planning, including installation, training, and certification support

-
Learn about extrusion lines to understand how they contribute to insulation quality and overall cable durability. ↩
-
Understanding testing systems is essential for ensuring cable safety and performance according to IEC standards. ↩
-
Learn about the importance of quality control to minimize defects and enhance product reliability. ↩
-
Изучите, как экструдеры для оболочки улучшают долговечность кабелей и соответствие требованиям безопасности.↩
-
Изучите преимущества стальной проволочной брони для повышения механической прочности ваших кабелей.↩
-
Изучите преимущества кабелей среднего напряжения для эффективного распределения электроэнергии.↩ ↩ ↩
-
Узнайте, как оболочка улучшает производительность и безопасность кабелей.↩
-
Поймите, почему стальная проволочная броня критически важна для прочности и защиты кабелей.↩
-
Изучите ключевые факторы, влияющие на производственную мощность кабелей.↩ ↩
-
Откройте для себя преимущества автоматизации в повышении производительности.↩
-
Узнайте, как надежная поддержка поставщиков может минимизировать простои в производстве.↩
-
Поймите необходимую подготовку для эффективного производства кабелей.↩



