


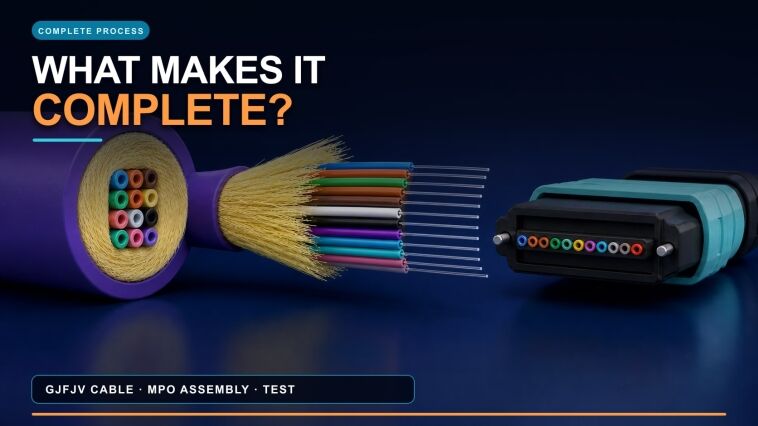
A buyer planning an MPO cable manufacturing process has one central decision. Can the proposed scope release the finished assembly with every channel identified and tested? That decision is broader than choosing a polishing machine.
A complete project links two systems. The GJFJV-type cable route makes and bundles the individual tight-buffered fibers. The MPO workcell then separates, orders and loads them into the ferrule. Both the base cable and the finished assembly need their own release evidence.

Verified-structure 3D reference: this 12-core GJFJV example has a bundled core. The ordered row is formed during ferrule preparation; the signed product drawing controls the saleable construction.
This distinction matters because MPO is a connector interface, not a universal cable construction. The project in this guide uses an indoor multi-core GJFJV-type tight-buffer cable as the reference input. A different launch cable, ferrule family, polarity or optical specification can change the machines, fixtures, test paths and FAT sample.
Для рабочего процесса с обычным одноволоконным соединителем см. руководство по производству патч-кордов для оптоволокна. Этот маршрут не является списком оборудования для данной рабочей ячейки MPO.
Объем, подлежащий замораживанию до предоставления коммерческого предложения на полную линейку
Freeze the finished assembly, base-cable drawing and release evidence before choosing equipment. An “MPO line” quotation is incomplete without the cable construction, fiber count, connector interface, key orientation, polarity, polish, optical method and traceability unit. These inputs determine the cable-line configuration and the back-end fixtures.
IEC 60794-2-23:2024 касается внутренних многоволоконных кабелей, используемых в сборках с MPO-разъёмами. IEC 61754-7-1:2014 и IEC 61754-7-2:2017 cover one-row and two-row MPO interface variants. These publications help define the relevant product and interface layers. The buyer still has to approve the cable drawing, materials, process route and acceptance limits.
| Вход для блокировки | Решение покупателя | Equipment consequence |
|---|---|---|
| Готовая продукция | Именованная сборка, формат длины и ответвления | Резка, зачистка, обработка, маркировка и доступ для тестирования |
| Конструкция кабеля | Количество волокон, компактная буферная конструкция, арамидная система и оболочка | Размотчики, накопители, оснастка для экструзии, направляющие и намоточные устройства |
| Connector system | Ряд наконечников, пол, ориентация ключа, корпус и полировка | Держатели для загрузки и вулканизации, приспособление для полировки и переходники для испытаний |
| Карта волокон и каналов | Категория волокна, количество, карта расположения и полярность от начала до конца | Массив приспособлений, рабочая инструкция, прибор для проверки полярности и поля данных |
| Cable acceptance | Габаритные размеры, оптические и механические требования, методы и отбор проб | Онлайн-измерители плюс отдельно выделенное оборудование кабельной лаборатории |
| Assembly acceptance | Торцевая поверхность, геометрия (при необходимости), полярность и оптические требования | Инспектор, интерферометр (при необходимости), тестер каналов и система сбора данных |
| Traceability unit | Бухта, длина отрезка, пара разъёмов, партии компонентов и идентификатор сопроводительной документации | Поля штрихкода или сопроводительного листа, экспорт данных и история переделок |
В этом руководстве launch product является подписанным узлом, используемым для подтверждения приобретённого маршрута. A traveler является связанной производственной записью, которая следует за данной сборкой. Приёмочные испытания на заводе (FAT) должны связывать запущенное изделие, маршрутный лист и исходные файлы результатов.
Критерий принятия решения: в данном руководстве используется Создать–Отобразить–Подтвердить–Отследить test for quotation completeness. Make the signed base cable. Map every fixture, adapter and software path to the launch product. Prove cable release and finished-assembly release at separate gates. Trace each tested channel back to its source reel, components and process records. If any step lacks named equipment, method or retained evidence, the quoted scope is not yet complete. Approve expansion only for named future products.
Изготовление кабеля GJFJV в два производственных этапа
The verified HONGKAI reference has two manufacturing phases. HK-30 makes the individual tight-buffered fibers. The configured GJFJV phase gathers them, applies the aramid system and extrudes the common jacket. The quotation must state whether the gathering cage is integrated with HK-50 or supplied as a matched unit.
HONGKAI эталонная линия: плотная буферизация, сборка многожильных волокон, нанесение арамидных нитей и экструзия общего защитного покрытия. Утверждённый проект определяет конечную компоновку станции.
Четыре этапа маршрута кабеля GJFJV
-
Плотная буферная оболочка — защищает каждое волокно. Смотайте выявленное волокно, нанесите плотную буферную оболочку, охладите его, проверьте требуемые размеры и намотайте готовое буферизованное волокно.
-
Соберите волокна — создайте сердечник кабеля. Загрузите идентифицированные волокна с плотной буферной оболочкой в настроенную систему сборки. Сформируйте сгруппированный сердечник, показанный на чертеже кабеля.
-
Добавьте систему усиления — нанесите арамидную нить. Пропустите указанную арамидную нить под контролируемым натяжением. Направьте волокна и нить в оснастку для оболочки.
-
Оболочка и барабан — Завершите изготовление базового кабеля. Экструдируйте и охладите общий покров. Проверьте требуемые размеры и намотайте маркированную готовую бухту.
The Страница производственной линии HONGKAI GJFJV shows the HK-30 tight-buffer phase and an HK-50 reference line. The visible functions include fiber gathering, aramid payoff, jacket extrusion, cooling, diameter measurement, capstan and take-up. This is configuration evidence, not a universal fiber count, material, speed or layout.
Данные по этапу кабеля, которые не должны откладываться до окончательной сборки
Online diameter display is useful, but one screen value is not a complete cable release. The quotation should state which data are displayed, stored or checked offline and which laboratory instruments are included.
| Control point | Запись для хранения | Отдельное оборудование или решение по объему |
|---|---|---|
| Входящее оптическое волокно | Идентификация катушки, утвержденная спецификация волокна и исходные подтверждающие данные | Входящий оптический метод и план отбора проб |
| Фаза плотного буфера | Партии материалов, идентификация волокна, настройки процесса, аварийные сигналы и измеренные размеры | Офлайн-метод измерения размеров или концентричности при необходимости |
| Фаза сборки и оболочки | Идентификаторы бухт волокна с буферным покрытием, партии арамидного волокна и оболочки, настройки линии, сигналы тревоги и данные о диаметре | Опция регистрации данных и автономное измерение поперечного сечения |
| Готовая бухта кабеля | Длина/идентификация бухты, визуальный и размерный выпуск, непрерывность и согласованные оптические результаты | Оптические измерительные приборы, эталонный метод и формат записи |
| Cable qualification | Результаты, требуемые утвержденной спецификацией кабеля | Растяжение, сдавливание, изгиб, температура или другое лабораторное оборудование, специфичное для проекта |
Common mistakes: A buyer budgets only the extrusion line because it includes a diameter gauge. Optical and mechanical release tests then remain undefined. A later MPO result cannot replace the base cable’s own acceptance record.
The supplier quotation reviewed for this article contains no cable-making or cable-laboratory equipment. Those items must be added to the complete-project scope rather than inferred from the back-end equipment list.
Полный поток оборудования заднего плана для сборки MPO
Кабель GJFJV подводит в эту рабочую ячейку жгут отдельных волокон с плотным буферным покрытием. Линейный ряд формируется только во время сборки соединителя. Подписанный channel map—чертёж с указанием расположения обоих концов разъёма—определяет порядок волокон и полярность.
The supplier quotation identifies equipment for array preparation, adhesive handling, cure, polish, inspection and test. It does not establish the production sequence or process settings. The signed bill of materials, connector instruction and release plan must do that.
The evidence boundary is explicit. The public HONGKAI GJFJV page supports cable-line functions. The supplied MPO catalog and quotation support equipment categories and source geometry. The cited IEC publications support interface and test-method layers. None of these sources establishes a universal recipe, throughput, acceptance limit, certification or customer result. The source-backed 3D images preserve the catalog structures while supplier brands, model text, prices and commercial terms remain excluded.
Четыре этапа от конца кабеля до собранного узла
-
Подготовка и идентификация — оголите и упорядочьте каждое волокно. Откройте конец кабеля, не теряя идентификацию волокон. Расположите каждое волокно в соответствии с подписанным каналом на карте.
-
Загрузите и стабилизируйте — используйте квалифицированный клей и маршрут с феррулем. Подготовьте указанный клей. Загрузите волокна и ферруль в утвержденной последовательности, специфичной для данного изделия.
-
Завершите обработку наконечника — отвердите, подготовьте, отполируйте и проверьте. Выполните отверждение и подготовку наконечника, затем проведите многоступенчатую полировку. Соберите арматуру в точке, определённой разъёмом, и осмотрите очищенную торцевую поверхность.
-
Проверить и выпустить — подтвердить геометрию, привязку и оптику. Измеряйте геометрию при необходимости. Проверьте карту каналов и оптические результаты перед выпуском связанного пакета записей.
Для пилотного проекта каждая единица оборудования привязана к одному из трёх меток объёма работ. Требуется средства, необходимые для этого маршрута запуска, а не для каждой конструкции MPO. Conditional оборудование вводится только тогда, когда это предусмотрено подписанным процессом.
Rework equipment stays outside normal production unless an authorized instruction allows its use. This project-specific mapping prevents optional or rework tools from becoming a false universal line. During FAT, run each applicable item with the launch product and keep the device-specific proof named below.
Подготовьте и идентифицируйте волокна
Приведенный перечень начинается с подготовки массива. Полная рабочая ячейка также требует измерения и резки кабеля, удаления оболочки, подготовки арамидных нитей и предварительной загрузки любых необходимых компонентов.
Предоставленная поставщиком и подтвержденная источником ссылка 3D: оборудование для снятия изоляции, обращения с жгутами, нанесения клея, отверждения и ультразвуковой обработки. Текст бренда и модели удален.
-
Подготовка конца кабеля. This required operation measures, cuts and opens the cable, prepares the aramid and preloads connector parts. It is absent from the quoted list. Verify the cable identity, dimensions, orientation, preload order and prepared end.
-
Термостриппер для волокна MPO. This conditional tool exposes the specified bare-fiber length. Use it only with a compatible fiber and coating. Keep the setting, strip length and damage check from the actual cable.
-
Распределитель массива голых волокон. This required device places the separated fibers in one linear order. It follows the channel map; it does not create polarity. Keep a position-by-position check or identified array image.
-
Зажимы для удержания волоконно-оптических массивов. These required clamps keep the verified order stable during loading. Confirm the fiber count, pitch and material match. Keep the fixture ID and post-clamp inspection.
Критерий принятия решения: барабан с кабелем, отрезная длина, идентификаторы волокон, ориентация концов и карта каналов должны иметь один общий маршрутный лист до загрузки клея.
Подготовьте клей и загрузите втулку
-
Центробежная установка для дегазации клея. This conditional unit prepares a controlled adhesive batch when the material instruction requires it. Link the adhesive name, lot, usable-life status, quantity and cycle to the loaded ferrules.
-
Адгезионно-всасывающая установка для феррул MPO. The quotation identifies this conditional equipment category; it does not establish a universal ferrule-filling route or acceptance condition. Use it only when the signed connector and material instruction specifies it. Keep the equipment ID, component and material lots, settings and the process verification required by that instruction.
-
Операция загрузки наконечника. Этот обязательный этап вставляет упорядоченные волокна в ферруле. В списке не указано отдельное загрузочное устройство с приводом. Сохраняйте партию ферруле, ориентацию и проверку загруженного массива.
-
Клеи и технологические жидкости. Это специфицированные материалы, а не рецепт, определенный каталогом. Контролируйте их идентификацию, партию, срок годности, подготовку и рабочее время.
Инструкция по работе должна определять последовательность нанесения адгезива и загрузки волокна. Цены поставщиков, итоговые суммы, контактные данные и коммерческие условия не публикуются.
Прокалите наконечник и соберите соединительную арматуру
Предоставленная поставщиком и подтвержденная источником ссылка 3D: снятие оболочки, фиксация жил, соскабливание клея и обжим. Текст с брендом и моделью удален.
-
Печь отверждения MPO. This required station cures the loaded ferrule in a compatible holder. Keep the adhesive batch, recipe, holder, load, time-temperature evidence and post-cure check. Two quoted ovens do not prove capacity or required redundancy.
-
Машина для удаления клея или скребковая машина. This conditional machine removes the specified cured material. Define its target, removal boundary and normal or rework status. Keep actual-ferrule before-and-after images and the damage check.
-
Подготовка выступающих волокон и отвержденного клея. Этот обязательный этап подготавливает отвержденную втулку к полировке. В технологическом процессе соединителя должен быть указан разрешенный метод. Сохраняйте его редакцию, идентификатор втулки и контроль подготовки.
-
Пневматический обжимной пресс для соединителей. This conditional press assembles compatible hardware or strength-member parts at the connector-defined stage. Prove the jaw and tooling with the actual housing and aramid setup. Keep the tooling ID and assembly inspection.
-
Инструмент для снятия корпуса разъема. This is a rework tool unless the connector instruction states otherwise. Define its permitted use, housing match and rework limit. Repeat the required inspection, polarity and optical checks after reassembly.
-
Ультразвуковой технологический модуль. This unit remains conditional because its object, liquid, timing and material compatibility are not yet defined. If selected, keep those inputs, cycle settings and before-and-after inspection.
Отполируйте выбранный феррул MPO
Предоставленная поставщиком и подтвержденная источником ссылка 3D: полировка MPO, инспекция полного массива и измерение геометрии прямоугольной феррулы.
-
Полировальный станок MPO. This required machine runs the multi-stage surface-finishing route. The recipe defines load, time, fixture, cleaning and allowed rework. Keep the machine, program, recipe and rework history.
-
24-позиционные UPC и APC фиксаторы. Select the fixture that matches each purchased polish. “24-position” is fixture capacity, not fiber count or guaranteed throughput. Keep the fixture ID and result for every loaded position.
-
Прокладки, пленки, ткани и жидкости. Эти расходные материалы работают как согласованный рецепт. Сам по себе список не определяет их порядок, срок службы или совместимость. Сохраняйте идентификацию материалов, номера партий, статус использования и версию рецепта.
Очистите, осмотрите и измерьте втулку
-
Система контроля состояния торца MPO. This required gate evaluates the rectangular contact area and every fiber position with a qualified MPO adapter. Keep the image, adapter, method, criteria revision and clean-reinspect-disposition chain. It does not replace geometry or optical testing.
-
Интерферометр геометрии феррулы MPO. This conditional instrument measures specified rectangular-ferrule geometry. The control plan decides full inspection or sampling. Keep the reference state, adapter, raw report, repeatability evidence and product limits.
IEC 61300-3-35:2022 covers visual inspection and classification for contamination, scratches and defects. It includes the complete contact surface of rectangular ferrules and separates visual inspection from other measurements. When geometry evidence is required, IEC 61300-3-30:2026 описывает измерение заданных характеристик торцевой поверхности для применимых прямоугольных многоволоконных феррул.
Проверьте сопоставление каналов и оптические характеристики
Supplier-quoted, source-backed 3D reference: end-face, geometry, polarity and multi-channel optical test equipment.
-
Тестер полярности MPO или последовательности волокон. This required station compares both connector ends with the signed map. It detects an error; it does not define or correct the map. Challenge the actual gender and key orientation, then save every channel result.
-
Многомодовая оптическая испытательная система MPO. This required station measures the specified channels of the reference multimode assembly. Confirm the wavelengths, metrics, method, directions and limits. Keep the tester, adapters, reference cords, calibration state, setup and raw values. Scope single-mode or return-loss needs separately.
How to verify: Follow one identified launch assembly through the complete route. Retrieve its cable-reel data, array map, material and cure lots, tooling, rework history, inspection images and required test files. Machine operation alone is not proof that the connected process can release the product.
Подтверждающие документы для кабелей и готовых сборок MPO
No single pass/fail number covers every failure layer. The base cable needs release evidence before connectorization. The finished assembly then needs channel-specific inspection, mapping and optical results.
| Failure layer | Detecting gate | Release record |
|---|---|---|
| Плотная буферная оболочка или внешняя оболочка | Габаритные размеры, проверка технологического процесса и осмотр бухты | Выявленные измерения и результаты бухты |
| Оптический путь кабеля | Оптическое испытание готовой бухты по идентифицированному волокну | Метод, настройка и результаты для необработанного волокна |
| Подготовка волокна | Проверка подготовки и непрерывности или результат последующей операции | Проверка и принятие решения по подготовленному концу |
| Array order | Проверка массива плюс окончательная проверка полярности или последовательности | Подписанная карта и результаты каждого канала |
| Адгезив и отверждение | Материал, подготовка и утвержденные средства контроля отверждения, а также инспекция | Партии, рецепт, цикл и результат послесшивания |
| Полированная торцевая поверхность | Визуальный контроль полным массивом | История идентифицированного изображения и решения о повторной проверке после очистки |
| Ferrule geometry | Интерферометрический затвор при указании | Идентифицированный исходный отчет и применимые пределы |
| Готовый оптический путь | Оптическое тестирование на уровне канала | Оборудование, эталонная настройка, исходные значения и пределы |
| Traceability | Проверка перемещающегося элемента и файла данных | Единый идентификатор, связывающий сборку, партии и результаты |
Эти этапы отвечают на разные вопросы. Чистое изображение торца не подтверждает геометрию, полярность или оптические характеристики. Успешная оптическая проверка не заменяет протокол испытаний кабеля на этапе его изготовления.
IEC 61300-3-4:2023 describes attenuation-measurement methods for optical components. The buyer must still select the method, source conditions, reference arrangement, wavelengths, directions, limits and sampling. If return loss is required, name the equipment and method explicitly; “MPO tester” is not enough.
Pitfalls: Test software uses different channel numbers from the assembly drawing. Rework overwrites the failed result. Master cords or adapters lack identities. Cable and connector records cannot be joined under one assembly ID.
Нет никаких доказательств в поддержку утверждения, что какой-либо один дефект является универсально “наиболее распространённым”. Установите контрольный пункт на каждом уровне возникновения отказов и сохраняйте связанные записи.
Пакет документов на запуск FAT и продукт
Use the signed launch product for FAT, not a convenient demonstration sample. A 12-core GJFJV-to-MPO trunk is representative only after its cable drawing, ferrule, key orientation, polarity, polish and optical plan are signed. Demonstrate the purchased cable and back-end route under the same traceability identity.
| FAT gate | Representative run | Запись для хранения |
|---|---|---|
| Ввод и производство кабеля | Выпустить материалы; изготовить плотные буфера и базовый кабель GJFJV | Партии, входные бухты, настройки, сигналы тревоги, размеры и идентификация готовых бухт |
| Cable release | Запустите подписанный размерный, оптический и механический план | Методы, оборудование, состояние калибровки, исходные результаты и решение |
| Подготовка конца и массива | Разрежьте и вскройте кабель; идентифицируйте, зачистите, упорядочьте и загрузите волокна | Проверка подготовленного конца, карта каналов, партии феррул и клея |
| Отверждение и оборудование | Полная вулканизация и сборка соединителя на определенном этапе | Статус рецептуры, партии, держателя, оснастки и сборки |
| Полировка и очистка | Используйте соответствующее оборудование, оснастку и расходные материалы | Редакция рецептуры, оснастка, партии расходных материалов и история переделок |
| Торцевая поверхность и геометрия | Проверьте каждую позицию; измерьте геометрию, если это указано | Сохраненные изображения и отчет об идентифицированной геометрии при необходимости |
| Картография и оптика | Проверьте подписанный чертёж; протестируйте каждый требуемый канал | Ориентация, настройка, длины волн, направления, исходные значения и пределы |
| Handover | Покупатель повторяет согласованную операцию и извлекает свои данные | Обучение, руководства, запасные части, расходные материалы и журнал незавершённых работ |
Доказательства для запроса: Пакет данных должен позволять проследить готовый канал до его разъёма, феррулы, клея, подготовленной длины кабеля, исходной бухты и записи о производстве кабеля.
Back-end inspection and test equipment are essential parts of the complete-project FAT. One successful run approves only the documented product, tooling and method range. Expansion needs a written compatibility or requalification decision.
Питер Хе reviewed the project scope used in this article. His input was specific: treat cable-stage results and finished-assembly results as separate acceptance layers. Include the applicable back-end inspection and test route in FAT. These boundaries apply to the signed launch product; they are not a universal MPO recipe.
Граница ответственности HONGKAI за проект в целом
HONGKAI insight: HONGKAI can contract the integrated scope. HONGKAI engineers the GJFJV cable-making route and coordinates verified specialist MPO assembly, inspection and test stations. The signed responsibility matrix, launch product and FAT plan—not the catalog or quotation alone—control the final equipment list and delivery scope.
| Scope block | Reference responsibility | Что должно быть указано в договоре |
|---|---|---|
| HK-30 and GJFJV phases | Ассортимент кабельной продукции HONGKAI | Product range, configuration, cage arrangement, tooling, FAT and training |
| Cable laboratory | Интегрировано или поставляется покупателем по соглашению | Приборы, методы, калибровка, вспомогательные средства и отбор проб |
| Оборудование для сборки MPO | Специализированное оборудование, интегрированное в проект | Источник, оснастка, рабочие инструкции, расходные материалы, приёмочные испытания (FAT) и обучение |
| Инспекция и тестирование MPO | Специализированное оборудование, интегрированное в проект | Совместимость, адаптеры, программное обеспечение, поля данных и калибровка |
| Сайт, документы и образцы | Указано в контракте | Коммунальные услуги, чертежи, компоненты, пределы, образцы и утверждения |
| Монтаж и послепродажное обслуживание | Названо по группе оборудования | Ведущая сторона, участие специалистов, эскалация и запасные части |
What to ask: Require one responsibility matrix rather than separate supplier promises. Public equipment images are presentation references; the signed list, drawings and FAT machines control delivery.
Чек-лист:
-
☐ План кабельной линии и лаборатории соответствует утвержденному проекту GJFJV
-
☐ Every back-end machine and fixture maps to the launch connector process
-
☐ Порядок массива и конечная полярность используют одну и ту же карту каналов со знаком
-
☐ Visual, geometry and optical gates have separate acceptance evidence
-
☐ Cable and assembly records share one traceability chain
-
☐ Responsibilities are named, and FAT retains raw data instead of pass labels
A complete line is not complete just because every machine is present. It becomes complete when one approved product moves from verified cable inputs to release with linked process and test evidence.
