







Um proprietário de fábrica de cabos de fibra óptica, gerente de produção ou comprador técnico planejando uma linha de produção de cabo ADSS deve vincular o projeto aprovado do cabo a cada etapa de fabricação. A questão prática não é se um fornecedor oferece uma linha “ADSS”, mas se a rota proposta pode controlar cada componente, interface e resultado de aceitação exigidos pelo cabo-alvo.
Uma rota de produção ADSS defensível começa com a especificação do cabo acabado e retrocede através da bainha externa, reforço de aramida, torção do núcleo do cabo, formação do tubo solto e preparação da fibra. Equipamentos existentes podem permanecer no escopo somente quando seu manuseio de materiais, pacote, tensão, janela de processo e evidência de teste corresponderem à construção aprovada ADSS.
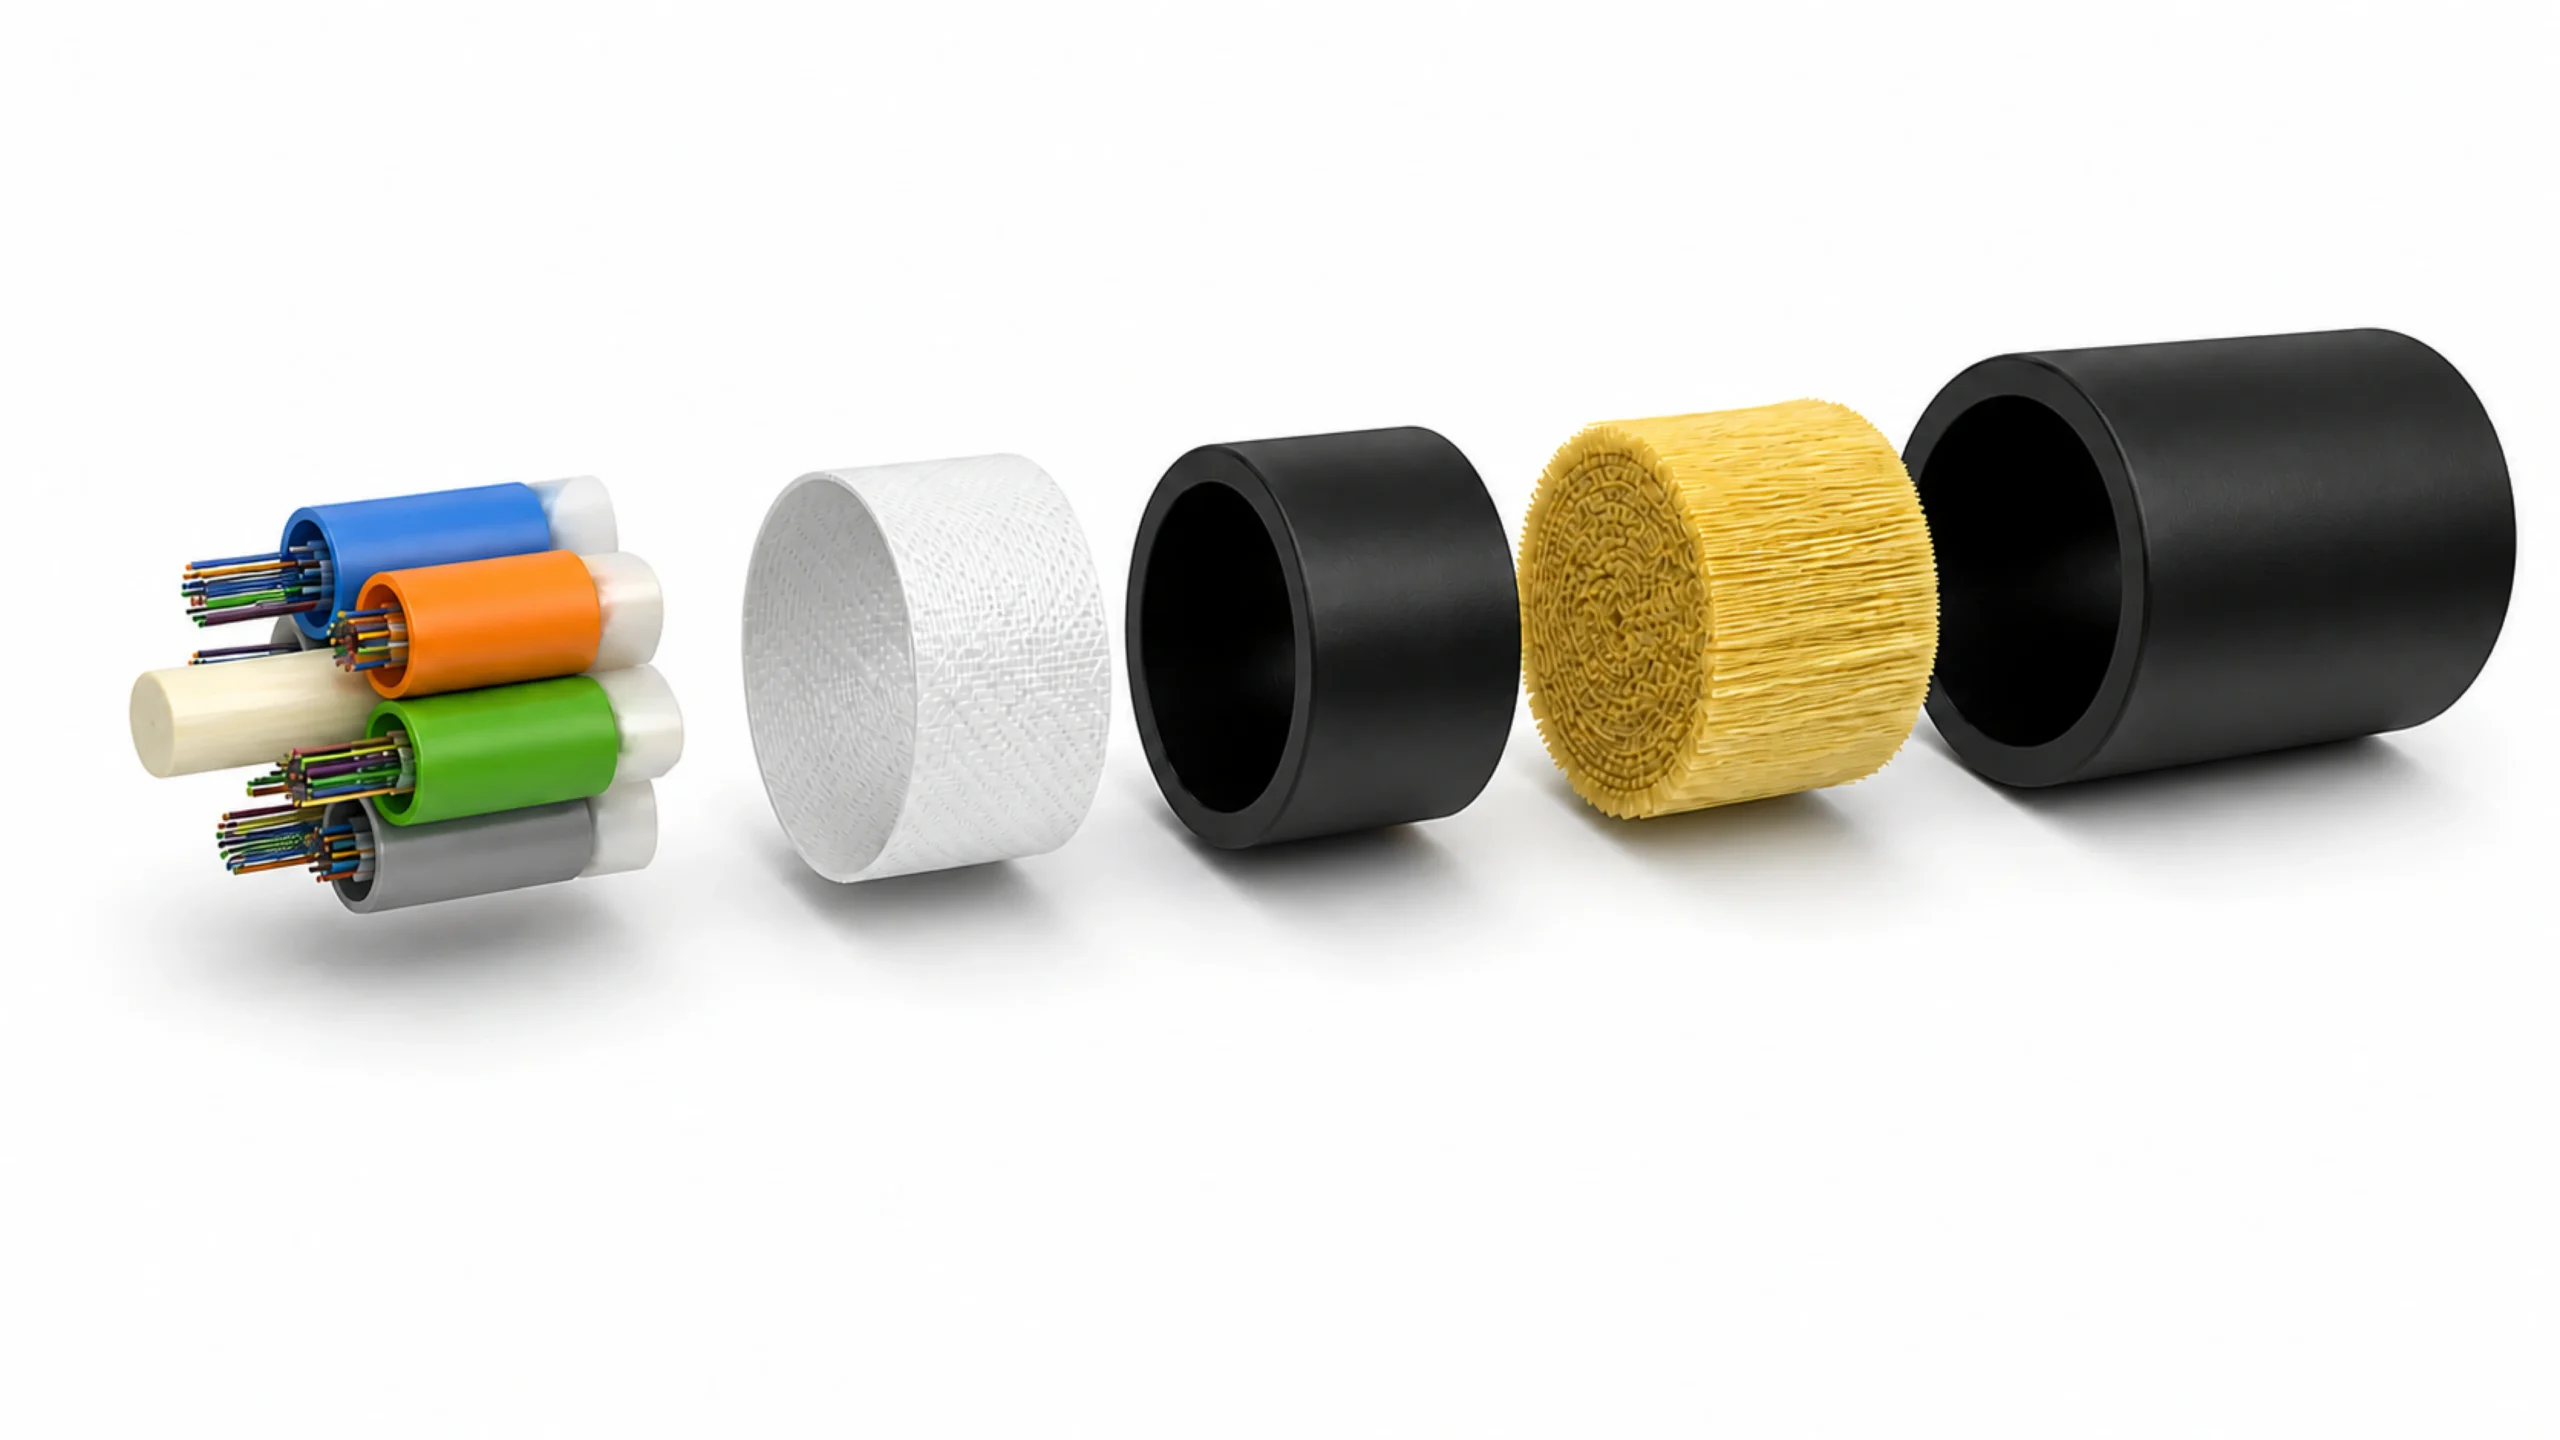
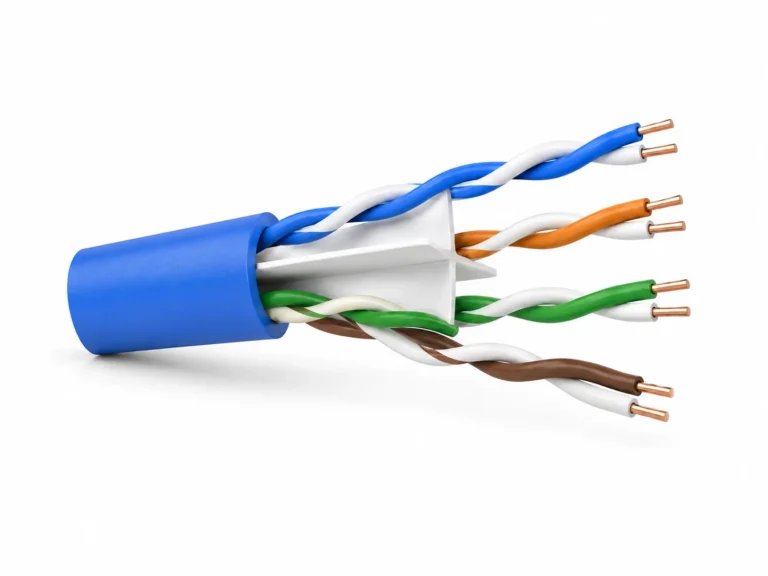
Ilustração verificada de uma construção ADSS torcida em tubo solto. A contagem final de camadas, dimensões, materiais e requisitos de desempenho devem seguir o desenho aprovado do cabo.
Este guia substitui o artigo de processo mais antigo da HONGKAI no mesmo URL. Ele separa os requisitos do produto das afirmações das máquinas, trata a atual linha de produção de cabo HONGKAI ADSS como uma rota de referência e mantém quantidades de máquinas e valores operacionais específicos do projeto.
O Que Deve Ser Definido Antes de Escolher uma Rota de Produção ADSS?
Comece com o cabo-alvo, o ambiente de instalação e a especificação de aceitação. A contagem de fibras ou o diâmetro acabado sozinhos não podem determinar o projeto do tubo solto, a disposição do núcleo do cabo, o requisito de aramida, o composto da bainha, o equipamento de produção ou o programa FAT.
ADSS significa cabo autossuportado dielétrico. O reforço de tração é não metálico, e o projeto acabado deve suportar-se sob as cargas especificadas de instalação e operação aérea. A atual IEC 60794-4-20:2018 abrange construção ADSS bem como requisitos mecânicos, elétricos, ópticos, ambientais, de instalação e de aceitação. O padrão não certifica uma máquina nem define uma configuração de fábrica universal.
O primeiro pacote de engenharia do comprador deve incluir:
- a seção transversal aprovada do cabo e a tabela de materiais;
- tipo de fibra, contagem de fibras, sequência de cores e formato do carretel de fornecimento;
- contagem de tubos soltos, dimensões dos tubos, fibras por tubo e arranjo dos enchimentos;
- elemento dielétrico central, construção de bloqueio de água e ligante;
- requisito da bainha interna, projeto da camada de aramida, corda de remoção e construção da bainha externa;
- o padrão de produto aplicável, a especificação do projeto e o ambiente de instalação;
- o vão previsto, o tipo de rota e o cenário de aplicação, juntamente com os limites dimensionais e de desempenho específicos do produto do cliente;
- testes mecânicos, ópticos, ambientais e elétricos exigidos;
- desenhos do pacote de entrada e saída para cada etapa de produção.
Um cabo aéreo usado próximo a linhas de energia e um cabo autossustentável usado em uma rede de postes de telecomunicações podem estar sujeitos a requisitos diferentes de desempenho e projeto de bainha. Por exemplo, IEC 60794-3-20:2016 abrange cabos aéreos autossustentáveis para telecomunicações, mas exclui explicitamente construções ADSS em linhas de energia que exijam materiais de bainha especiais resistentes ao rastreamento e à erosão. A especificação do projeto deve identificar a rota aplicável em vez de utilizar “cabo aéreo” como entrada completa de projeto.
Erros comuns: Um comprador envia apenas a contagem de fibras, o vão ou o diâmetro final e solicita uma lista completa de máquinas. Outro erro é copiar uma lista de materiais anterior de cabo ADSS sem confirmar a tensão da linha, exposição ambiental, carga, diâmetro do cabo, projeto de tração e programa de testes exigido.
Critério de decisão: Trate “ADSS + contagem de fibras + vão” como um conjunto de entrada incompleto. Solicite a construção detalhada do produto e as especificações antes de validar uma rota de produção, pois essas entradas definem tanto a configuração da máquina quanto a base de aceitação para o ensaio. A capacidade teórica de uma máquina, por si só, não comprova que o cabo alvo do cliente tenha sido validado.
Como a Estrutura do Cabo se Relaciona com as Etapas de Produção?
Mapeie cada camada de material para a etapa que a cria ou integra e, em seguida, defina a transição entre as etapas. Uma rota de referência de cabo ADSS com tubo solto normalmente inclui preparação da fibra, extrusão do tubo solto, encordoamento SZ do núcleo, reforço com aramida e revestimento externo, seguidos por testes do produto e embalagem.
| Elemento de cabo ou saída | Responsabilidade de fabrico | Módulo de referência HONGKAI | Evidência do comprador antes da seleção |
|---|---|---|---|
| Fibras ópticas coloridas | Prepare as bobinas de identificação e de fornecimento controlado quando a fibra pré-colorida não for utilizada | Coloração e rebobinamento HK-235 | Especificação da fibra, sequência de cores, formato do carretel e registro de qualificação |
| Tubos soltos preenchidos | Alimentar fibras, dosar o composto de preenchimento, extrudar e resfriar o tubo, controlar a geometria e recolher o tubo qualificado | Linha de produção de tubo solto HK-50 | Material do tubo, fibras por tubo, estiramento do tubo, método de comprimento excedente e plano de teste |
| Núcleo de cabo encordoado | Desenrole a FRP central e os tubos soltos, aplique o encordoamento SZ, amarre e adicione os elementos bloqueadores de água especificados | Rota de referência HK-SZ / HK-800-12 | Contagem de elementos, dimensões, plano de encordoamento, requisitos de inversão, janela de tensão e registro de teste do núcleo |
| Núcleo reforçado com aramida | Aplique o reforço dielétrico à tração especificado com distribuição e tensão controladas | Sistema de reforço em aramida específico do projeto | Tipo de fio, embalagem, projeto da camada, quantidade, método de tensão e evidência de cobertura |
| Bainha externa acabada | Pague o núcleo aprovado, integre as interfaces de reforço/corda de rasgo, extrude, resfrie, meça, puxe e recolha | Rota de revestimento HK-90 ADSS | Composto, construção da bainha, marcações, geometria, verificações por centelhamento/online e carretel final |
| Cabo ADSS liberado | Teste os requisitos ópticos, dimensionais, mecânicos e ambientais acordados | Laboratório do comprador, terceira parte qualificada ou escopo de teste acordado | Método de teste, amostra, instrumento, limite, parte testemunha e relatório retido |
Esta matriz é um mapa de processo, não uma lista universal de equipamentos. Uma fábrica que compra fibra pré-colorida qualificada pode não precisar de uma linha de coloração. Uma fábrica com uma linha de tubo solto ou SZ verificada pode reutilizá-la se os materiais aprovados, embalagens, limites de processo e evidências de qualidade forem adequados à nova gama ADSS.
Apenas os nomes dos processos não comprovam a reutilização de equipamentos. Uma fábrica existente de cabos ópticos pode já possuir equipamentos para coloração, extrusão de tubo solto, estruturação SZ ou revestimento, mas a decisão ainda deve ser tomada com base no produto-alvo e na categoria operacional exigida. Configurações de baixa, média e maior produtividade podem diferir em escopo de controle e capacidade da linha, mesmo quando os nomes dos processos forem os mesmos.
:::flow
01 · DEFINE|Aprovar o cabo
Congele a construção, os materiais, a norma aplicável, os produtos lançados e os requisitos de aceitação.
02 · MAP|Atribuir cada camada
Identifique qual etapa forma ou integra cada fibra, tubo, elemento de reforço, elemento bloqueador de água, fio, cordão rasgável e bainha.
03 · MATCH|Equipamento de auditoria
Compare as máquinas existentes e propostas com os pacotes, tensões, geometria, controles e interfaces de fábrica exigidos.
04 · PROVE|Executar aceitação
Utilize materiais rastreáveis e cabos representativos para verificar a janela de processo acordada e as evidências do produto acabado.
:::
Critério de decisão: Não adquirir uma “linha ADSS completa” até que cada linha na matriz estrutura-processo tenha uma máquina atribuída, parte responsável, especificação de entrada, registro de saída e método de aceitação.
Quais interfaces de processo têm maior probabilidade de interromper a rota?
Os pontos de maior risco geralmente são as transições entre etapas, e não a presença das máquinas principais. Um tubo solto qualificado ainda pode ser danificado durante o desenrolamento ou na estruturação SZ; um núcleo de cabo estável ainda pode falhar se a distribuição de aramida, a extrusão da bainha ou o manuseio do enrolamento final não forem coordenados.
Preparação da fibra para extrusão em tubo solto
Confirme se a fábrica utilizará fibra pré-colorida ou se fará a coloração e rebobinagem internamente. A transferência deve preservar a identificação da fibra, o estado do revestimento, a montagem da bobina e o comportamento de desenrolamento. A linha de tubo solto requer, então, a interface correta da bobina de fibra, sistema de preenchimento, preparação do material do tubo, ferramental de extrusão, trajeto de resfriamento, verificação online da geometria e conjunto de enrolamento.
O desenho do tubo deve definir mais do que o diâmetro externo nominal. Deve especificar a construção da parede, a contagem de fibras, o requisito de comprimento excedente da fibra, a condição de preenchimento e o método de ensaio. Um tubo com aparência estável não é suficiente se o resultado óptico mudar após o encordamento, o condicionamento térmico ou a aplicação de cargas mecânicas.
Tubos soltos para encordoamento do núcleo de cabo SZ
A etapa SZ deve receber tubos soltos e a FRP central em embalagens compatíveis e em condições controladas. Confirme os diâmetros dos elementos, quantidades, preenchimentos, interface do elemento central, programa de passo ou inversão, materiais de amarração e bloqueio de água, método de tensão, capstan e carretel de saída. Essas variáveis estão interligadas; não devem ser aprovadas como opções separadas de catálogo.
Verifique o núcleo do cabo após o encordoamento quanto à geometria, condição do tubo, estabilidade da amarração e a evidência óptica acordada. O ensaio em linha também deve demonstrar partidas, paradas, comportamento em reversão, aceleração e a bobinagem exigida pela etapa seguinte. Um breve teste de rotação sem carga não pode comprovar a transferência do núcleo do cabo.
Núcleo do cabo com reforço em aramida e revestimento
A proposta da fase final deve indicar onde o núcleo do cabo é desenrolado, onde o aramida é aplicado, como os pacotes de fios são carregados e controlados, onde os cordões rasgadores ou outros elementos especificados entram e como o núcleo reforçado chega à cabeçote cruzada. A extrusora a jusante, o percurso de resfriamento, a medição do diâmetro, a tração e o enrolamento devem seguir a mesma referência coordenada de velocidade de linha.
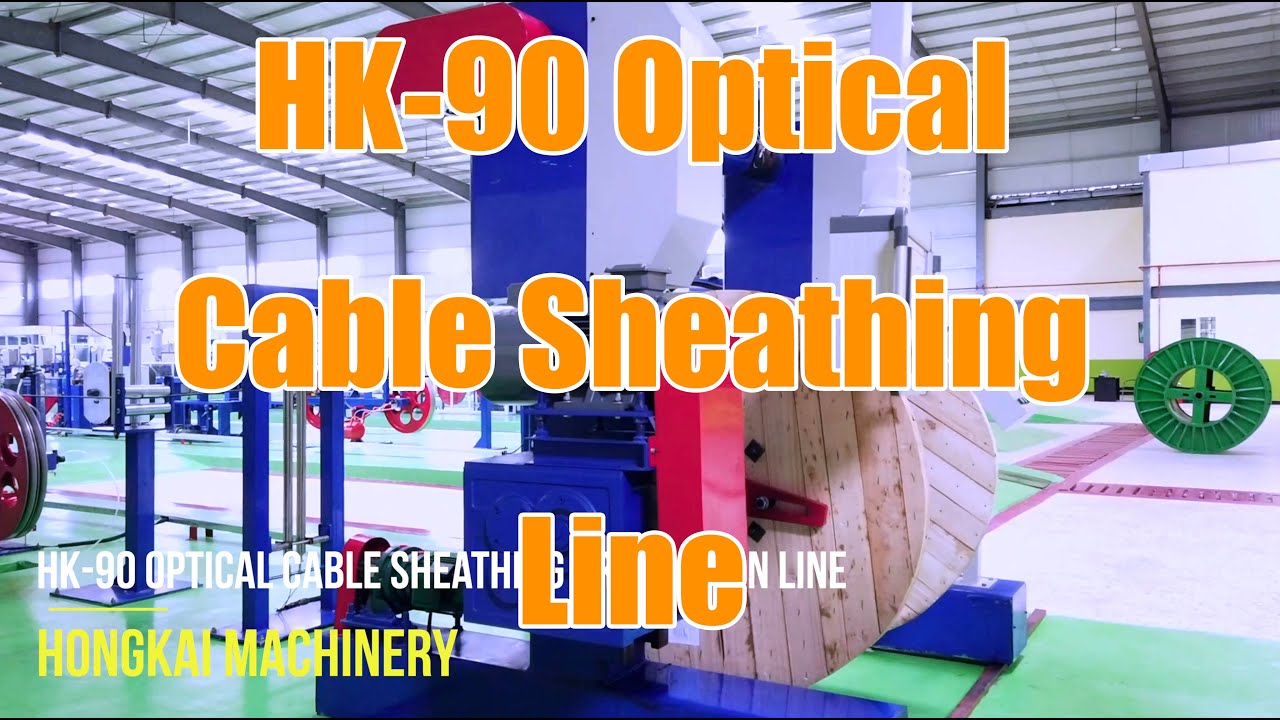
Referência real da etapa de revestimento do cabo óptico HONGKAI HK-90. A disposição completa em aramida, as interfaces de linha, as dimensões e a faixa operacional exigem confirmação do projeto.
Nota: A página do produto agrupa o reforço em aramida e a camada externa final na última etapa de referência. A proposta assinada ainda deve indicar se o sistema de reforço é uma máquina separada, um módulo integrado ou outro arranjo verificado, e como seus controles se interligam à linha de revestimento.
O Que Deve Controlar o Processo de Reforço com Aramida?
O aramida é um componente estrutural, não um fio decorativo adicionado antes da capa. O processo deve distribuir a armadura especificada ao redor do núcleo do cabo sem provocar tensões locais inaceitáveis, folgas, sobreposições, torção, danos ao fio ou transferência instável para a cabeça de extrusão da bainha.
O tipo de fio, a densidade linear, o tratamento, o carretel, o número de pontas e o design das camadas são determinados pela construção do cabo aprovada. A seleção da máquina deve então considerar as dimensões do carretel, a carga, o controle de tensão individual ou agrupado, o trajeto do fio, a orientação, a detecção de quebra, a direção de torção ou padrão de aplicação, a troca rápida e a sincronização da linha. Não infira esses valores apenas com base no diâmetro do cabo.
Derive the required number of aramid ends from the approved cable construction; a structure needing more reinforcement may require more active yarn packages. For ADSS projects with multiple yarn ends, evaluate an active payoff with tension control rather than assuming that passive line pull will be adequate. A cage-type arrangement is a HONGKAI reference configuration, but its head count, layer pattern and suitability must be confirmed for the approved cable.
O sistema de aramida e o processo de revestimento devem ser analisados em conjunto. Uma incompatibilidade pode afetar o diâmetro do núcleo reforçado, a distribuição dos fios, a entrada na cabeça de extrusão, a concentricidade da capa, a aparência superficial ou o comportamento no enrolador. Portanto, o FAT deve registrar evidências antes, durante e após o revestimento, em vez de ocultar a camada de reforço dentro da amostra final.
Algumas construções aprovadas incluem uma bainha interna e externa, enquanto outras não. O cenário de aplicação — incluindo se o cabo é destinado a uma rota principal ou a outro ambiente de instalação — deve, portanto, ser fornecido antes que HONGKAI finalize a disposição da bainha e das fibras de aramida. Essa revisão específica do projeto não pode ser substituída pela suposição de que todos os cabos ADSS utilizam a mesma configuração final.
Evidência a solicitar:
- identificação do fio aprovado e detalhes da embalagem;
- um diagrama de enfiamento e método registrado de controle de tensão;
- verificação das extremidades ativas dos fios e da disposição das camadas;
- imagens ou amostras retidas mostrando a distribuição antes da extrusão do revestimento;
- configurações de linha registradas para o produto representativo;
- geometria do cabo acabado e resultados ópticos vinculados à mesma corrida;
- os ensaios mecânicos acordados ou relatórios externos qualificados para o projeto final.
Sinais de alerta: A proposta indica apenas a contagem de cabeças, trata todos os rolos de fio como intercambiáveis ou afirma que existe um único valor de tensão para cada projeto ADSS. Outro aviso é um plano de FAT (Teste de Aceitação Final) que inspeciona apenas a capa externa e nunca registra o núcleo reforçado antes da entrada no cabeçote.
Qual Evidência de Qualidade Pertence a Cada Etapa?
Separe as verificações de processo da qualificação do cabo acabado. A aceitação na fábrica pode comprovar a montagem da máquina, as interfaces, os ajustes repetíveis e evidências de produção representativa, mas o projeto final do ADSS também pode exigir testes mecânicos, ópticos, ambientais e elétricos que não são práticos no chão de fábrica.
| Etapa | Evidência em processo | Output evidence | Limite para registrar |
|---|---|---|---|
| Preparação da fibra | Identidade da bobina, sequência de cores, condição de enrolamento e comportamento de desenrolamento | Evidência de aderência de cor/sem perda de cor e carretel de fibra preparado qualificado | Se a fibra é fornecida pelo comprador, pré-colorida ou processada internamente |
| Extrusão de tubo solto | Lote de material, alimentação de fibra, enchimento, receita de temperatura/pressão, resfriamento e geometria online | Comprimento excessivo da fibra controlado, diâmetro externo do tubo estável, evidência óptica e construção da bobina | Quais testes são verificações em linha e quais exigem um método de laboratório |
| Encalhe SZ | Identidade do elemento, método de tensão de desenrolamento, configurações de passo/inversão, aplicação de ligante e bloqueio à água | Formação normal do núcleo do cabo, condição do tubo, estabilidade da amarração, resultado óptico e carretel de saída | Qual produto e condição de operação representam aceitação |
| Aramid application | Identidade do fio, extremidades ativas, condição da embalagem, método de tensão, trajeto e distribuição | Diâmetro do núcleo reforçado, evidência de cobertura e amostra retida | Projeto de camadas e limites de passagem da especificação aprovada do cabo |
| Bainha externa | Identidade do composto, cabeçote/ferramental, configurações de extrusão/resfriamento, aplicação de aramida, diâmetro online e sincronização da linha | Superfície da bainha, diâmetro externo, excentricidade/desvio, marcação, comprimento, construção da bobina e testes online acordados | Os requisitos de composto e ambiente elétrico são específicos do projeto |
| Finished cable | Rastreabilidade desde os materiais e receitas até a amostra | Relatórios ópticos, dimensionais, mecânicos, ambientais e elétricos aplicáveis | Local do teste, testemunha, comprimento da amostra, método, limite e responsabilidade |
IEC 60794-4-20:2018 inclui os requisitos de aceitação e teste ADSS no nível do produto. ITU-T L.102 (11/2025) define ADSS como um cabo autoportante cujo elemento de tração é o reforço não metálico sob ou dentro da capa plástica e discute considerações sobre a construção e o desempenho do cabo aéreo. Publicações mais recentes de métodos de teste também podem se aplicar a fenômenos específicos: IEC 60794-1-119:2025 define um método de teste de vibração eólica para cabos ópticos aéreos, incluindo ADSS.
Essas fontes ajudam a definir o que o cabo deve comprovar. Elas não estabelecem que todos os testes pertençam ao FAT da máquina ou que HONGKAI forneça todos os laboratórios. O RFQ deve atribuir cada resultado exigido ao FAT da máquina, ao laboratório do comprador, a um laboratório independente, às evidências de teste de tipo ou a outra rota de verificação acordada.
How to verify: Select the FAT cable from the customer’s approved product specification, then keep stage-linked evidence: color adhesion after coloring; fiber excess length, optical result and outside-diameter stability after loose-tube extrusion; normal cable-core formation after SZ stranding; and aramid application, sheath surface, diameter and eccentricity/deviation at the final stage. Exact limits remain those of the agreed product specification. If the complete line does not produce a conforming cable, start with the failed finished-cable characteristic and trace it backward—for example, color loss, poor excess-length control or excessive loose-tube diameter variation—to the responsible upstream process.
Como o Equipamento Existente Deve Ser Auditado Antes de Comprar uma Linha Completa?
Audit the plant stage by stage and keep only equipment that can prove the required input, process and output window. Reusing a machine because its nominal diameter or speed appears sufficient can leave hidden gaps in yarn handling, package interfaces, controls, test capability or downstream compatibility.
Para cada linha existente, coletar a placa de identificação e configuração, arranjo geral, desenhos de payoff/take-up, ferramentas, arquitetura de controle, limitações de material, condição de manutenção e registros recentes de produtos qualificados. Em seguida, comparar esses registros com a matriz ADSS de lançamento. Marcar cada etapa como reutilizável, reutilizável com modificação, novo equipamento necessário ou responsabilidade externa.
O Guia da linha de produção de tubo solto HONGKAI pode ajudar a definir as entradas da fase do tubo, enquanto o guia de instalação da linha de produção de cabos de fibra óptica explica as interfaces do projeto que devem ser congeladas antes da comissionamento. Utilize estas páginas como referências de planejamento, e não como substitutas de acordos técnicos.
Lista de verificação:
- ☐ Matriz de produtos ADSS aprovada e normas aplicáveis
- ☐ Registros de configuração e condição da máquina existente
- ☐ Desenhos das bobinas de entrada e saída para cada etapa
- ☐ Classes de material, formatos de embalagem e condições de armazenamento
- ☐ Ferramentas, cabeçote de extrusão, matrizes, guias e peças de troca identificadas
- ☐ Interfaces de controle de linha, sincronização e gravação de dados
- ☐ Serviços públicos, layout do piso, içamento, proteções e acesso do operador
- ☐ Responsabilidades atribuídas para testes em processo e finais
- ☐ Produtos representativos do FAT, limites aprovados e registros retidos
- ☐ Limites de modificação, instalação, treinamento e entrega
Erros comuns: uma fábrica conta máquinas em vez de verificar as interfaces entre etapas, ou assume que o laboratório existente pode realizar todos os testes de qualificação ADSS específicos do projeto. Um registro de lacunas é mais útil do que um rótulo otimista de “linha completa”.
O que o pacote de RFQ e FAT deve conter?
O RFQ deve solicitar que o fornecedor mapeie a construção do cabo para a rota proposta, e o FAT deve comprovar as condições operacionais representativas acordadas com registros rastreáveis. A comparação comercial só deve começar após o alinhamento do escopo técnico e da matriz de evidências.
Envie ao fornecedor um pacote de entrada controlado contendo o desenho do cabo, a lista de materiais, a matriz de produtos, as normas, as capacidades de fase exigidas pelo plano de produção, os desenhos de embalagem, as utilidades da fábrica, as interfaces com equipamentos existentes e a matriz de aceitação. Solicite um cronograma de responsabilidades linha a linha retornado que identifique cada máquina fornecida, módulo opcional, item do comprador, utilidade, instrumento de teste e escopo excluído.
For FAT, select products that exercise the important boundaries of the proposed route. The chosen sample should be stated by construction, materials, package, lay/reversal program, aramid layer, sheath and test method—not merely “one ADSS cable.” Record material lots, setup, recipes, line condition, sample length, measuring instruments, pass limits, deviations and retained samples or files.
O Página da solução HONGKAI ADSS utiliza a preparação de fibra HK-235, a extrusão de tubo solto HK-50, o agrupamento central HK-SZ e o reforço/cobertura HK-90 como rota de referência. HONGKAI pode usar a matriz de produtos aprovada pelo comprador para revisar quais módulos são novos, quais podem ser integrados com equipamentos existentes e quais testes permanecem sob responsabilidade do comprador ou de um laboratório.
Nota: Não existe uma lista de máquinas, contagem de cabeças, velocidade, produção ou pacote de testes universal para o cabo ADSS. Os valores finais e as responsabilidades devem constar na proposta técnica mutuamente aprovada e no plano FAT.
 English
 हिन्दी
 فارسی