PRODUCTION LINE PREVIEW
संदर्भ विन्यासSHIELDED CONSTRUCTION REVIEW
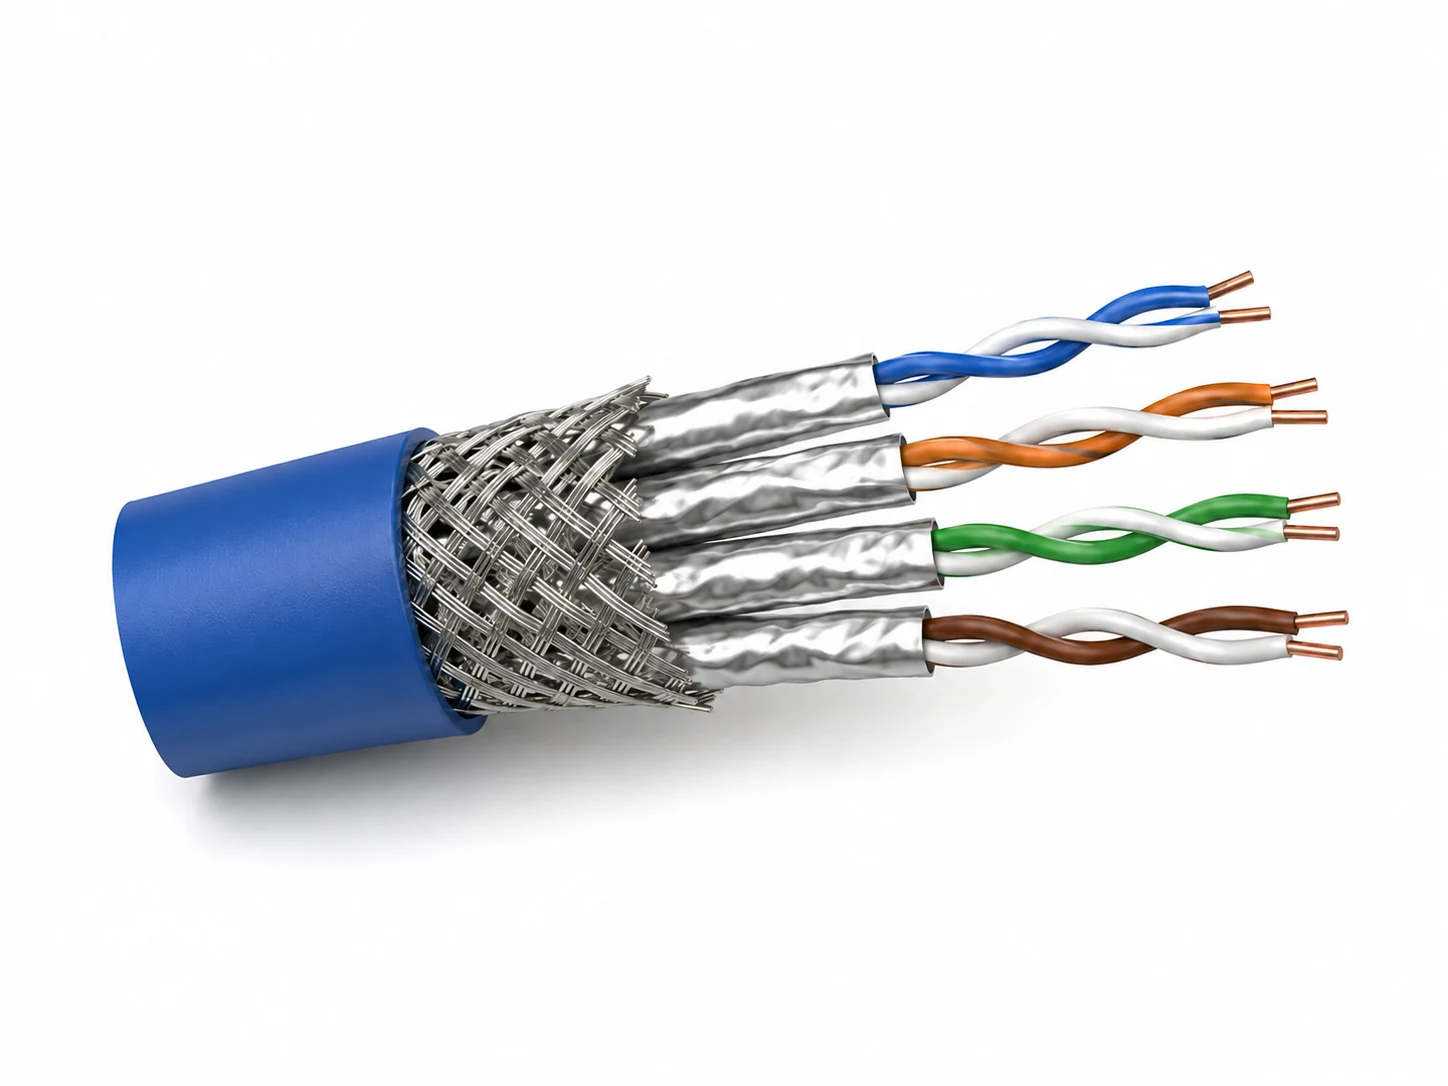
4 PAIRS · FOIL & BRAID S/FTP shown as a 3D reference render, not CAD or an approved project drawing. Confirm the foil path and final shielding.
उत्पाद एवं उत्पादन
उस केबल से शुरू करें जो आप बनाना चाहते हैं।.
ऑप्टिकल केबल निर्माण के लिए उपकरण
ट्विस्टेड-पेयर केबल के लिए उपकरण
इन्सुलेटेड तार और केबल के लिए मशीनरी
HONGKAI मशीनरी के लिए प्रतिस्थापन भाग।.
उत्पादन लाइन द्वारा भागों का अन्वेषण करें
फ़ोटो, नेमप्लेट और भाग संख्याएँ जांचें
मशीन का विवरण, फ़ोटो और मात्रा भेजें
केबल संरचनाओं और इनपुट का पता लगाएं।.
फाइबर ऑप्टिक केबल प्रकार ब्राउज़ करें
ऑप्टिकल केबल उत्पादन के लिए सामग्री
एक पूर्ण कारखाने की योजना बना रहे हैं?
अपने उत्पाद, उत्पादन लाइनों और सामग्री की आवश्यकताओं को जोड़ें।.
COMPLETE FACTORY SOLUTIONS
पूर्ण केबल लाइनें, सामग्री, लेआउट और स्टार्टअप समर्थन।.
केबल निर्माण, MPO असेंबली और अंतिम ऑप्टिकल परीक्षण।.
बेस केबल, कनेक्टर असेंबली, पॉलिशिंग और रिलीज़।.
नेटवर्क केबल के लिए उपकरण चयन और प्रक्रिया योजना।.
निवेश करने से पहले सूचित निर्णय लें।.
निवेश इनपुट्स को समझें
प्रक्रिया अध्ययन की समीक्षा करें
तिहरे और दोहरे ट्विस्ट की तुलना करें
आपका उत्पाद प्रारंभिक बिंदु है।.
इसके चारों ओर उपकरणों, सामग्री और कारखाने की योजना बनाएं।.
01SELECTED PRODUCTION LINE
इन्सुलेशन, फोमिंग, टेपिंग और ब्रेडिंग रूट्स वाला एक प्रोजेक्ट-आधारित कॉन्फ़िगरेशन।.
PRODUCTION LINE PREVIEW
संदर्भ विन्यासSHIELDED CONSTRUCTION REVIEW
4 PAIRS · FOIL & BRAID S/FTP shown as a 3D reference render, not CAD or an approved project drawing. Confirm the foil path and final shielding.
Plan a CAT6A or CAT7 LAN cable project around the supplied eight-family equipment schedule. Review solid insulation and physical foaming, separator production, back-twist pairing, cabling and taping, metal braiding, sheathing and coiling. The final route follows your cable drawing and acceptance plan.
02CABLE SPECIFICATION
मशीन चयन आवश्यक केबल का परिणाम है, प्रारंभिक बिंदु नहीं।.
03CABLE STRUCTURE
एक परत चुनें ताकि उसका कार्य, निर्माण चरण और नियंत्रण जिम्मेदारी देख सकें।.
SELECTED LAYER · 03
यह क्रॉसटॉक नियंत्रण के पीछे की मुख्य प्रक्रिया संबंध है; अंतिम मान स्वीकृत केबल डिजाइन के अनुसार होंगे।.
04MANUFACTURING PROCESS
Seven process decisions connect the source equipment schedule to the finished cable. Separator and shielding stages follow the selected design.
3D reference render
Choose between the 60+35 insulation route and the physical-foaming tandem route after confirming the dielectric system. The source foaming details discuss FEP; a different compound needs qualification.
05PERFORMANCE CONTROL MAP
प्रक्रिया नियंत्रण स्थापित करने से पहले CAT6A या CAT7 परीक्षण आधार और केबल ड्रॉइंग की पुष्टि करें।.
चालक के आयाम, संकेंद्रता और अनुमोदित ठोस या फोम इन्सुलेशन संरचना
जोड़ी-विशिष्ट ले, बैक-ट्विस्ट सेटिंग्स, तनाव और ज्यामिति पुनरावृत्ति
असेंबली तनाव, अनुमोदित सेपरेटर स्थिति, फॉइल पथ और ब्रेड कवरेज
जैकेट की मोटाई, ठंडा करना और सतह की गुणवत्ता
Taping and braiding modules do not by themselves establish an S/FTP construction. Confirm each pair-foil path, overall shield, drain wire where specified and the final electrical acceptance tests.
06REQUIRED EQUIPMENT
नीचे दी गई मात्राएँ आपूर्ति की गई परियोजना अनुसूची को दोहराती हैं। वे एक संदर्भ आवंटन हैं, न कि प्रत्येक CAT6A या CAT7 फैक्ट्री के लिए एक निश्चित न्यूनतम।.
चालक तैयारी, एक्सट्रूज़न, शीतलन और ऑनलाइन निगरानी के साथ रंग-पहचान वाले अवरोधित कोर उत्पादित करता है।.
1 set · source allocationजहाँ केबल ड्रॉइंग को आवश्यकता हो, वहाँ एक प्लास्टिक क्रॉस सेपरेटर को अलग अपस्ट्रीम सामग्री धारा के रूप में एक्सट्रूड करता है।.
1 set · source allocationदस्तावेजीकृत फोमिंग प्रक्रिया में ड्रॉइंग, एनीलिंग, इन्सुलेशन एक्सट्रूज़न और नाइट्रोजन इंजेक्शन को जोड़ता है।.
1 set · source allocationचार-जोड़ी असेंबली से पहले इन्सुलेटेड कंडक्टर्स को बैक-ट्विस्ट पेऑफ और नियंत्रित तनाव के साथ जोड़ता है।.
8 sets · source allocationचार जोड़ों को असेंबल करता है। दस्तावेज़ीकृत पैकेज में जोड़ी-से-जोड़ी सक्रिय टेपिंग, केंद्र रैपिंग और साइड रैपिंग शामिल है।.
2 sets · source allocationजब समग्र बुना हुआ स्क्रीन निर्दिष्ट किया जाता है, तो असेंबल किए गए कोर के चारों ओर एक धातु ब्रेड लगाता है।.
10 sets · source allocationअसेंबल किए गए केबल कोर पर मंजूरी प्राप्त जैकेट लगाता है, फिर इसे ठंडा करता है, जाँच करता है और तैयार केबल को वाइंड-अप करता है।.
1 set · source allocationहवाएँ सहमत कॉइल प्रारूप में नेटवर्क केबल को लपेटती हैं ताकि बाद में पैकिंग की जा सके।.
1 set · source allocation3D reference render
SELECTED MODULE · 01PROCESS-TO-EQUIPMENT MAPPING
चालक तैयारी, एक्सट्रूज़न, शीतलन और ऑनलाइन निगरानी के साथ रंग-पहचान वाले अवरोधित कोर उत्पादित करता है।.
3D reference render · final equipment and construction subject to project approval.
| उपकरण | मात्रा | Source speed entry | Specification pages |
|---|---|---|---|
| 60+35 High-Speed Insulation Line | 1 सेट | 800–1,000 m/min · schedule reference | 3–11 |
| HK-50 Cross-Separator Line | 1 सेट | 120 / 450 m/min · conflicting source entries | 12–18 |
| भौतिक-फोमिंग टैंडम लाइन | 1 सेट | Foaming 500; core wire 1,000; design 1,200 m/min · p.28 | 19–29 |
| 500 Back-Twist Pairing System | 8 सेट | 33–65 m/min · schedule reference | 30–32 |
| 800 Cantilever Cabling & Taping | 2 सेट | 60 m/min schedule; 15–118 m/min detailed range | 33–35 |
| 24-Carrier Metal Braiding Machine | 10 sets | 5 m/min schedule; 329 m/h detailed reference | 36 |
| 80 Outer-Sheathing Line | 1 सेट | 120 m/min schedule; 100 m/min detailed line rating | 37–44 |
| 500 LAN Cable Coiling Machine | 1 सेट | 150 m/min schedule; 120 m/min in both detailed alternatives | 45–50 |
Source: Cat6/6E/7 Production Line Full Project, 50 pages; page 2 contains the allocation / rate schedule. Its 6E title is not CAT6A certification. Machine design speeds, operating modes and whole-factory output are different measures. Resolve the separator, sheathing and winding rate differences before quotation.
07CONFIGURATION OPTIONS
स्रोत परियोजना को संदर्भ के रूप में उपयोग करें, फिर अपने CAT6A या CAT7 केबल के लिए सही मार्ग चुनें।.
SOURCE PROJECT CONFIGURATION
केबल ड्रॉइंग, उपकरण आवंटन, परीक्षण क्षेत्र और वाणिज्यिक शर्तों की पुष्टि करने के बाद एक परियोजना उद्धरण का अनुरोध करें।.
08FUTURE EXPANSION
सबसे पहले इच्छित CAT6A / CAT7 कंस्ट्रक्शन की योजना बनाएं। इन्सुलेशन, जोड़ी शील्डिंग या ब्रेड कंस्ट्रक्शन में परिवर्तन के लिए नए टूलिंग, सामग्री और क्षमता की समीक्षा की आवश्यकता होती है।.
अनुमोदित ठोस या फोम इन्सुलेशन मार्ग, सेपरेटर हैंडलिंग, टेपिंग और ब्रेडिंग आवश्यकताओं के लिए स्थान आरक्षित करें।.
Plan reel buffers, access and material flow between extrusion, pair twisting, cabling, braiding and coiling.
चयनित यौगिकों और मशीन स्कोप के विरुद्ध पावर, कूलिंग, एयर, वेंटिलेशन और नियंत्रण इंटरफेस की पुष्टि करें।.
09SELECTION GUIDE
Use the equipment schedule as a starting point. Confirm these inputs before fixing the CAT6A / CAT7 route.
श्रेणी, चालक, ठोस या फोमयुक्त इन्सुलेशन, जोड़ी फॉइल, समग्र शील्ड, पृथक्कर्ता और जैकेट आवश्यकताएं
Project test standard, frequency range, limits, shield checks and instrument capability
उत्पाद मिश्रण, बैच का आकार, रील स्थानांतरण, ऑपरेटर, स्विचओवर और पैकिंग प्रारूप
Clear dimensions, utilities, ventilation, reel-buffer space and installation access
10QUALITY & TESTING
अनुमोदित CAT6A / CAT7 निर्माण के अनुसार उत्पादन जांच और तैयार केबल परीक्षणों को मिलाएं।.
केबल बनाते समय दोहराव की सुरक्षा के लिए नियंत्रण।.
व्यास, संकेंद्रता और अनुमोदित ठोस या फोमयुक्त संरचना
पुष्टि किया गया मिश्रण, उपकरण और निरीक्षण विधिजोड़ी-विशिष्ट ले, बैक-ट्विस्ट, तनाव और ज्यामिति
जोड़ी सेटअप और नमूना पुष्टिSeparator position, pair-foil path, taping, braid and specified drain-wire checks
अनुमोदित ड्रॉइंग और रिकॉर्ड की गई शील्ड निर्माणमोटाई, फिनिश व्यास, सतह और चिह्निकरण
इन-लाइन और अंतिम दृश्य/आयामी रिकॉर्ड11KNOWLEDGE & RISK CONTROL
Resolve material, shielding and capacity assumptions before approving the equipment configuration.
कोर-वायर, फोमिंग और डिज़ाइन गति विभिन्न स्थितियों का वर्णन करती हैं। इनमें से कोई भी पूर्ण उत्पादन मार्ग के लिए गारंटीकृत आउटपुट नहीं है।.
सूचीबद्ध टेपिंग कार्य अभी तक चार स्वतंत्र जोड़ी-फॉइल पथों की पुष्टि नहीं करते हैं। वास्तविक फॉइल मार्ग को स्वीकृत केबल ड्रॉइंग से मिलाएं।.
Eight pair-twisting units and ten braiding units are schedule quantities. Batch sizes, reel buffers, changeovers and tested output still require capacity planning.
12DELIVERY BOUNDARIES
Confirm models, quantities, tooling, interfaces and test responsibilities in the final technical proposal.
The agreed machinery scope must identify each extrusion, twisting, cabling, taping, braiding and coiling module.
सेपरेटर टूलिंग, फोम-सिस्टम इंटरफेस, फॉइल हैंडलिंग, ब्रेड सेटअप, रील ट्रांसफर और चयनित पेरिफेरल्स की पुष्टि करें।.
विशेषज्ञ उपकरणों, परीक्षण सेवाओं और ग्राहक-आपूर्ति उपयोगिताओं को अलग से पहचानें। मशीन सूची एक पूर्ण स्वीकृति पैकेज नहीं है।.
13 PROCESS VIDEO REFERENCES
These HONGKAI videos were selected for CAT6A / CAT7-relevant operations. They remain process references rather than proof that the exact source-schedule units, materials or finished-cable acceptance have been confirmed.
These five references do not cover or verify all eight equipment families. No confirmed video has been assigned to the cross separator, the source-schedule physical-foaming line or the 24-carrier metal braider. No video here establishes the new project's acceptance result, output or guaranteed cable performance. Reference 03 illustrates pair-to-pair taping but does not confirm the complete four-pair shielding path.
14 PROJECT REFERENCE REVIEW
For a CAT6A / CAT7 project, compare the actual insulation, pair-foil and overall-shield construction. A similar machine or category label alone is not a matching acceptance reference.
श्रेणी, ठोस/फोम इन्सुलेशन, सेपरेटर, व्यक्तिगत जोड़ी फॉइल, समग्र शील्ड और जैकेट की पहचान की गई है।.
सभी आठ निर्धारित उपकरण परिवारों, मात्राओं, फॉइल पथों, टूलिंग और शामिल सेवाओं को मिलाएं।.
ग्राहक की पहचान, देश और प्रोजेक्ट मीडिया केवल अनुमति के साथ प्रकट किए जाते हैं।.
श्रेणी, परीक्षण विधि, आवृत्ति सीमा, सीमाएँ, परीक्षण की स्थितियाँ और परिणाम परियोजना अभिलेखों द्वारा समर्थित हैं।.
The supplied schedule is headed 6E. It is an equipment-planning reference, not evidence of CAT6A / CAT7 compliance. Confirm the project drawing and acceptance basis separately.
14B EXISTING CAT6 PROJECT EXPERIENCE
These customer-approved comments describe existing CAT6 projects. They are retained as HONGKAI planning experience, not reviews or acceptance evidence for CAT6A / CAT7 equipment.
For our CAT6 project, HONGKAI explained how conductor insulation, pair-specific twisting and cabling settings relate to the agreed electrical test requirements. This made the proposed equipment scope easier to understand.
The CAT6 planning discussion covered the workshop layout, utility interfaces and separator handling where required by the cable drawing. That gave our team a clearer basis for reviewing the proposed production route.
We valued the clear distinction between a CAT6 U/UTP route and the additional overall foil and drain-wire handling for F/UTP. The proposal discussion also identified which testing and supply-scope details needed confirmation.
15 सामान्य प्रश्न
Need a project-specific answer? Send the cable specification and factory conditions below.
नहीं। आपूर्ति की गई अनुसूचि 6E शीर्षक से युक्त है। CAT6A / CAT7 उपयुक्तता के लिए अभी भी एक स्वीकृत केबल ड्रॉइंग, पुष्टि की गई इन्सुलेशन और शील्डिंग पथों, तथा परियोजना-विशिष्ट विद्युत स्वीकृति योजना की आवश्यकता होती है।.
अपने आप नहीं। शेड्यूल में टेपिंग और मेटल ब्रेडिंग शामिल है, लेकिन चार स्वतंत्र पेयर-फॉइल पथ अभी तक पुष्टि नहीं किए गए हैं। प्रत्येक पेयर रैप और केबल के इच्छित निर्माण के खिलाफ समग्र शील्ड की जाँच करें।.
आपूर्ति किया गया विवरण भौतिक रूप से फोमित FEP का नाम देता है। सामग्री प्रणाली, टूलिंग और प्रक्रिया परिस्थितियों की समीक्षा किए बिना PE या किसी अन्य यौगिक को प्रतिस्थापित न करें। प्रत्येक अभिप्रेत उत्पाद के लिए इन्सुलेशन मार्ग की पुष्टि करें।.
अनुसूची में आठ उपकरण परिवारों की सूची दी गई है, जिसमें आठ जोड़ी-मरोड़ (पेयर-ट्विस्टिंग) इकाइयाँ, दो केबलिंग/टेपिंग इकाइयाँ और दस ब्रेडिंग इकाइयाँ शामिल हैं। ये मात्राएँ संतुलित उत्पादन की पुष्टि नहीं करतीं। उत्पाद मिश्रण के अनुसार बैच रूटिंग, रील ट्रांसफर, चेंजओवर और क्षमता की पुष्टि करें।.
अभिप्रेत श्रेणी, केबल ड्रॉइंग, चालक और इन्सुलेशन विवरण, सेपरेटर, व्यक्तिगत जोड़ी-फॉइल और समग्र शील्ड निर्माण, जैकेट और अग्नि आवश्यकताएं, लक्षित आउटपुट, कार्यशाला उपयोगिताएं और स्वीकृति परीक्षण प्रदान करें।.
नहीं। निरंतरता और पहचान मूल जाँचें हैं। स्वीकृति परिभाषित करने से पहले CAT6A या CAT7 परीक्षण मानक, आवृत्ति सीमा, सीमाएँ, शील्डिंग जाँच और उपकरण क्षमता सहमत करें।.
प्रस्ताव में HONGKAI-निर्मित मॉड्यूल, एकीकृत विशेषज्ञ आइटम और ग्राहक-आपूर्ति किए गए इंटरफेस को अलग-अलग पहचाना जाना चाहिए। अंतिम परीक्षण उपकरण, प्रयोगशाला जांच और जिम्मेदारियां परियोजना दर परियोजना सहमति के आधार पर होती हैं।.
नहीं। डिज़ाइन गति, कोर-वायर गति और फोमिंग गति अलग-अलग परिस्थितियों का वर्णन करती हैं। प्रत्येक चरण और पूर्ण मार्ग के लिए उपयोग योग्य आउटपुट को सामग्री, केबल निर्माण, विन्यास और स्वीकृति शर्तों के विरुद्ध पुष्टि किया जाना चाहिए।.
16 PROJECT ENQUIRY
Start with the intended CAT6A / CAT7 drawing, insulation material, pair-foil and overall-shield construction. Add your factory conditions and acceptance requirements so HONGKAI can review the equipment scope.
This enquiry supports an initial technical discussion. It is not a quotation, performance guarantee, confirmed equipment list, final supply scope, delivery schedule or acceptance commitment.