


UAV fiber-component product managers, process engineers and equipment buyers often begin with the same request: transfer a long length of natural, uncolored coated optical fiber onto a small spool that fits inside a customer-designed payout canister. The risk is treating the spool, the canister and the rewinding machine as one product even though each has a separate design boundary. A sound UAV fiber respooler selection therefore starts with the input fiber and both spool interfaces, not a machine catalogue.
A UAV optical fiber respooling machine transfers natural, uncolored coated optical fiber from a donor spool onto a small removable payout spool. The machine controls the winding process; the finished small spool is installed later inside a separate customer canister. Buyers must therefore specify both spool drawings, winding pitch, length acceptance, tension recording and break detection before comparing equipment. The HONGKAI machine does not manufacture or assemble the complete UAV payout canister.

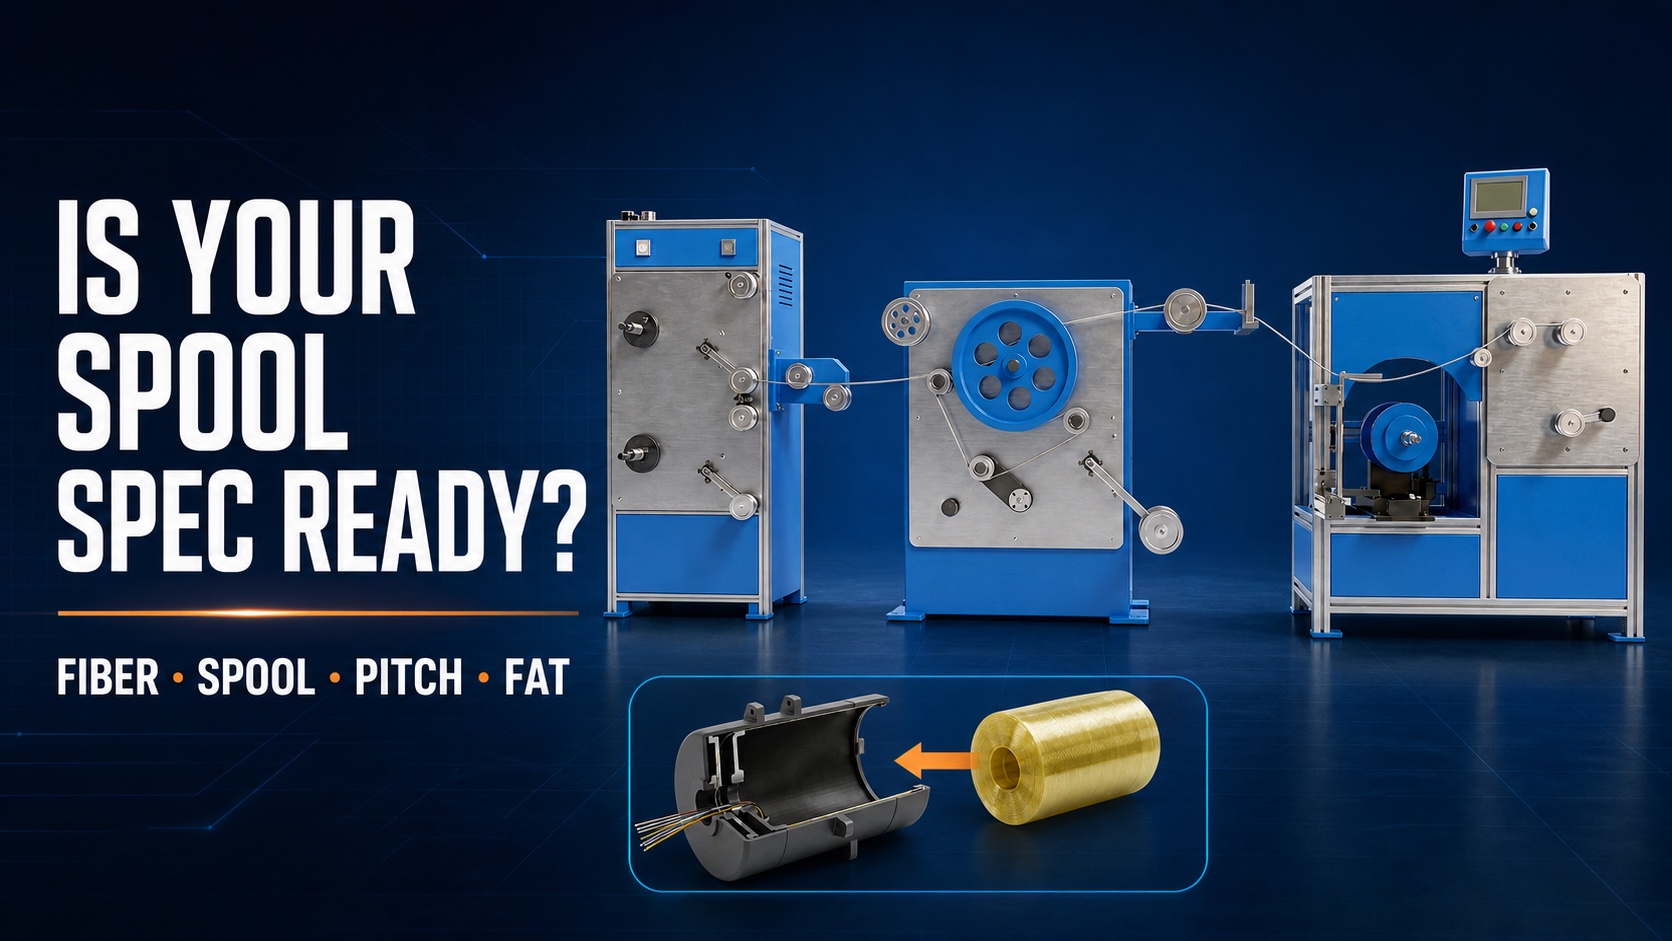
Real HONGKAI optical fiber respooling equipment. The final tooling and winding program are configured from the approved donor-spool and small take-up-spool specifications.
HONGKAI manufactures this equipment under a descriptive product name because a fixed model number has not yet been assigned. The machine handles natural, uncolored coated optical fiber rather than tight-buffered fiber or finished micro-cable. Its published maximum line speed is up to 500 m/min, while the approved production condition must still be confirmed with the actual fiber and small spool.1
The distinction between a small wound spool and a complete canister is central to the buying decision. Public dispensing references show the high-level relationship between a wound fiber pack, its spool or bobbin, a protective housing and a dispensing opening.2 The precise mounting, outlet and customer interface remain project-specific and outside the standard HONGKAI respooling-machine scope.
What Does a UAV Optical Fiber Respooling Machine Actually Produce?
The HONGKAI UAV optical fiber respooling machine produces a small spool carrying a controlled package of natural, uncolored coated optical fiber. It receives fiber from an approved donor spool, controls the fiber path and tension, counts length, detects a break and coordinates traverse with spool rotation. The completed small spool is a component for later canister assembly, not a finished UAV fiber payout canister. No coloring, tight buffering, cable extrusion or complete canister assembly occurs on this machine.
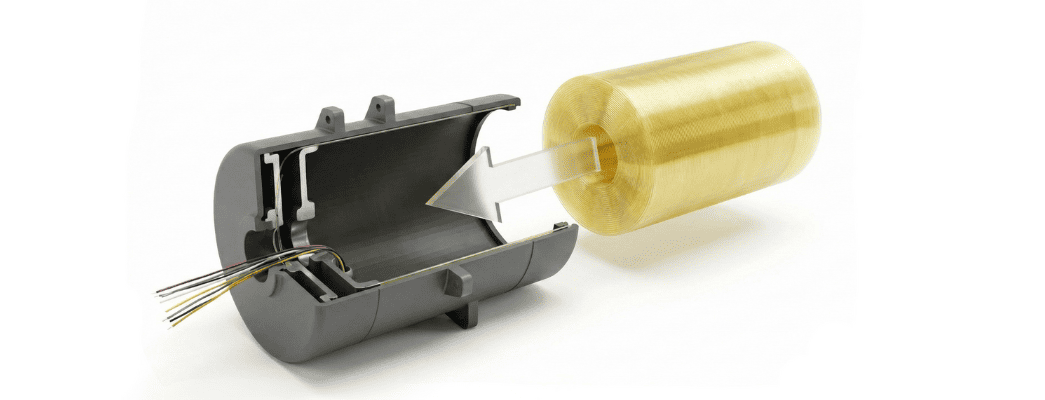
Real HONGKAI product reference: the respooling machine prepares the small wound spool; the customer installs that spool into a separate housing during downstream assembly.
| Process boundary | Included in the HONGKAI respooling stage? | Buyer evidence required |
|---|---|---|
| Donor-spool pay-off | Sim | Approved donor-spool size and usable fiber data |
| Tension control and recording | Sim | Agreed recording and acceptance method |
| Length counting | Sim | Target length and permitted error |
| Fiber-break detection | Sim | Demonstração de detecção durante FAT |
| Controle automático de percurso e passo de bobinagem | Sim | Desenho de pequena bobina e aparência de bobinagem aprovada |
| Ferramentaria para pequena bobina-alvo | Sim, configurado por projeto | Amostra física ou desenho controlado |
| Medição de atenuação óptica | Não | Método de teste OTDR separado quando necessário |
| Montagem completa do cilindro de descarregamento | Não | Gerenciado como um processo de cliente a jusante |
Os métodos de teste óptico de fibra IEC tratam a tensão axial, a flexão e a perda por macrobending como preocupações mecânicas ou ópticas mensuráveis.34 Essas preocupações explicam por que o caminho da fibra, as superfícies de guia, o perfil de operação acordado e a geometria da bobina aprovada são mais importantes do que apenas a velocidade nominal da máquina.
Critério de decisão: Desenhe uma fronteira ao redor da bobina pequena e enrolada. Todas as operações antes dessa fronteira pertencem à especificação da máquina de rebobinagem; todos os alojamentos, suportes, saídas ou interfaces instalados após essa fronteira pertencem à especificação da montagem do cilindro.
Nota: Uma cotação para uma “máquina completa de cilindro de fibra” não é comparável com uma cotação para um rebobinador de fibra revestida em cor natural, a menos que ambos os fornecedores definam o mesmo produto final.
Como o Resbobinador de Fibra HONGKAI UAV Diferencia-se de uma Máquina de Coloração e Rebobinagem HK-235?
O resbobinador de fibra HONGKAI UAV e a máquina de coloração e rebobinagem HK-235 têm propósitos de processo diferentes. O resbobinador de fibra UAV transfere fibra revestida natural para uma bobina removível pequena e controla comprimento, dados de tensão, detecção de ruptura e passo de bobinagem. A rota HK-235 adiciona coloração da fibra e cura UV para posterior produção de cabo óptico.5 Um comprador não deve usar o nome do modelo HK-235 para o resbobinador UAV a menos que HONGKAI atribua essa designação em uma especificação futura aprovada.
| Comparação | Resbobinador de fibra óptica HONGKAI UAV | Máquina de colorir e rebobinar HK-235 |
|---|---|---|
| Entrada confirmada para este artigo | Natural, uncolored coated optical fiber | Optical fiber requiring identification by coloring or ordinary rewinding |
| Main output | Small wound spool for later customer canister assembly | Colored or rewound process spool for cable production |
| Coloring system | Not part of the confirmed scope | Included |
| UV curing | Not part of the confirmed scope | Included |
| Small-spool tooling and pitch program | Configured from the approved small-spool requirement | Not the defining purpose of the standard HK-235 route |
| Product model | Descriptive name; fixed model not assigned | HK-235 |
This separation prevents three common quotation errors. First, a UV coloring oven does not add value when the approved input must remain natural fiber. Second, a standard process spool does not prove compatibility with the small removable spool that later fits the customer housing. Third, a general rewinding speed does not prove an acceptable winding package at the agreed pitch, length and tension condition.
How to verify: Ask the supplier to mark the pay-off, guides, length counter, break detector, tension-recording point, traverse, small-spool fixture and take-up drive on one process drawing. If the drawing contains a coloring die or UV oven, confirm whether the proposal has confused the dedicated respooler with an HK-235 line.
Note: Similar words in two machine names do not make the machines interchangeable; the required fiber treatment and final spool decide the correct configuration.
What Must Buyers Confirm Before Selecting a UAV Fiber Respooler?
A buyer must define the incoming natural fiber, donor spool, small target spool, winding pattern, length requirement and acceptance evidence as one system. Changing one of these inputs may change tooling, guides, control settings or the qualified operating condition. HONGKAI can configure automatic traversing, length counting, break detection, tension recording and pitch control only after these inputs are fixed. The maximum machine speed of up to 500 m/min should therefore be treated as a machine capability, not a universal qualified production speed.
1. Fiber Input: Is the incoming fiber fully identified?
Why it matters: The confirmed HONGKAI scope in this article is natural, uncolored coated optical fiber. The fiber supplier’s packaging, coating condition and handling limits affect the guides, tension setting and trial plan.
What to ask: Provide the fiber datasheet, donor-spool identification, available length and any supplier handling requirements. State whether the fiber has already passed the incoming optical inspection required by the buyer.
How to verify: Check the actual fiber and donor spool during the sample trial. Record the same material reference in the quotation and FAT document.
Red flags: A proposal that silently expands the machine to tight-buffered fiber, micro-cable or another diameter without a trial is not based on the confirmed product scope.
2. Spool Geometry: Does the small spool match the customer canister?
Why it matters: The machine produces the wound small spool, while the customer’s downstream process installs that spool inside a separate housing. Flange, core, mounting and usable winding dimensions determine the fixture and traverse limits.
What to ask: Send a controlled small-spool drawing and, where possible, a physical sample. Also identify the approved donor spool; the currently confirmed reference includes φ236 and φ265 donor-spool formats, while final compatibility follows the project drawing.1
How to verify: Mount the real small spool on the proposed fixture and confirm access, alignment, winding width and safe removal after the trial.
Red flags: A catalogue photo or only the canister’s outside dimensions does not define the removable spool that the respooler must hold.
3. Controle de Tração: Que evidência deve fornecer a tração registrada?
Por que é importante: IEC 60793-1-33 avalia o comportamento à corrosão por tensão da fibra óptica por meio de métodos de teste definidos de tração axial e flexão.3 Durante a rebobinagem, um único valor definido de tração ainda não mostra como o processo se comporta durante a partida, aceleração, operação constante e parada.
O que perguntar: Defina o registro de tração exigido, o intervalo de amostragem ou registro, o tratamento de alarme e o método de aceitação por projeto. Não copie um intervalo de tração não verificado de outra linha de processamento de fibra.
Como verificar: Revise a tendência registrada durante um ciclo de bobinagem acordado completo e vincule o registro à identificação do rolo de amostra.
Sinais de alerta: “Tração estável” sem rastro, limite de aceitação ou ensaio real de fibra não é evidência mensurável FAT.
4. Travessia e Passo: Que aparência de bobinagem a máquina deve reproduzir?
Por que é importante: O travessamento automático coordena o movimento lateral do guia com a rotação do rolo. Os limites aprovados de passo e travessia influenciam como a fibra é arranjada no pequeno rolo e se o pacote final corresponde ao desenho do cliente.
O que perguntar: Forneça a largura alvo de bobinagem, o requisito de passo, os limites de borda e uma fotografia de referência ou amostra aceita. Trate cada padrão adicional como um requisito de engenharia separado.
Como verificar: Compare a amostra finalizada com o desenho e o padrão de aparência acordados. Registre a referência do programa ou configuração utilizada para FAT.
Sinais de alerta: Termos como “bobinagem perfeita” ou “programa universal” ocultam as condições mensuráveis de passo e borda que o comprador realmente precisa.
5. Controle de Comprimento: Qual erro de comprimento é aceitável para cada pequeno rolo?
Por que é importante: A máquina inclui contagem de comprimento, mas o erro aceitável deve vir do requisito do produto. Um comprimento alvo sem tolerância não pode produzir um resultado de aprovação ou reprovação FAT.
O que perguntar: Defina o comprimento nominal, o erro permitido, a regra de reinicialização do contador, o tratamento de uma quebra detectada e o registro exigido para cada rolo concluído.
Como verificar: Compare o resultado exibido e registrado com o método de referência acordado durante a execução da amostra. Mantenha o resultado junto ao registro de rastreabilidade do rolo.
Sinais de alerta: Um fornecedor que cita “medição precisa” sem uma tolerância acordada não definiu o limite de aceitação.
6. Detecção de Quebra: O que deve acontecer quando uma quebra de fibra é detectada?
Por que é importante: HONGKAI confirma a detecção de quebra de fibra como parte da função da máquina. A detecção sozinha não define o alarme, a resposta do operador, o destino do rolo ou a regra de reinício.
O que perguntar: Indique a indicação exigida, o registro de dados e a ação do operador após uma quebra detectada. A parada automática deve ser especificada apenas se estiver incluída na configuração aprovada do projeto.
Como verificar: Demonstre a resposta acordada de detecção e registro durante FAT sem reivindicar uma função fora do escopo encomendado.
Red flags: A break indication alone is not sufficient evidence if the event cannot be associated with the affected spool and production record.
7. FAT Evidence: Which results determine whether the machine is accepted?
Why it matters: HONGKAI’s confirmed machine checks cover length error, tension record, break detection and winding pitch or appearance. Optical attenuation is a separate test and is not measured by the respooling machine.
What to ask: Agree the sample fiber, donor spool, target spool, operating condition, number of trials, recorded values and acceptance limits before the order.
How to verify: Use an independent OTDR and an agreed method if the buyer requires a before-and-after optical comparison. IEC 60793-1-40 identifies attenuation measurement methods, including backscattering approaches, but the exact test plan must match the purchased fiber and buyer requirement.6
Red flags: A machine-screen photograph cannot replace the small wound spool, process record and any separately agreed optical test report.
Note: The seven decisions convert a general equipment enquiry into a testable specification; none can be replaced by a maximum-speed number.
How Should a Buyer Run a Sample-Winding Trial and Factory Acceptance Test?
A sample-winding trial should use the buyer’s approved natural fiber, donor spool and small target spool whenever practical. The trial should prove the complete handling cycle, not only a brief run at maximum speed. FAT records should identify the sample, record length and tension, demonstrate break detection, and compare winding pitch and appearance with the agreed reference. Any optical attenuation comparison must be performed separately with an OTDR because the respooling machine does not measure attenuation.
Real HONGKAI working demonstration: natural coated optical fiber passes through the guide path and is rewound onto a small removable spool. The silent video documents the respooling stage only; it does not show complete payout-canister manufacture, UAV assembly or final FAT acceptance values.
:::flow
01 · Congelar entradas | Use um conjunto controlado de materiais
Registre a fibra, o carretel doador, o carretel alvo, a ferramentaria e a revisão do programa antes da execução.
02 · Executar ciclo completo | Inclua todas as fases operacionais
Observe a partida, a aceleração, a condição de operação acordada, a desaceleração e a conclusão, e não apenas um teste de velocidade curto.
03 · Inspecionar o carretel | Comparar a saída mensurável
Verifique o comprimento registrado, o traço de tensão, o status de ruptura, o passo e a aparência da bobinagem em relação à planilha de aceitação aprovada.
04 · Separar os componentes ópticos | Use o método OTDR acordado
Quando a comparação óptica for necessária, realize o teste fora da máquina e vincule ambos os resultados à mesma fibra e ao mesmo carretel de amostra.
:::
Evidência a solicitar: Peça a planilha de entrada FAT, o registro completo do carretel de amostra, o registro de alarmes ou eventos da máquina, o registro de tensão, o resultado de comprimento, fotografias da bobinagem e o resultado de aceitação assinado. Se um teste OTDR fizer parte do escopo comercial, nomeie o responsável pelo teste, o instrumento, o comprimento de onda, o arranjo de lançamento e o critério de comparação no método acordado, em vez de assumir que a máquina os fornece.
A velocidade máxima de até 500 m/min pode ser demonstrada como capacidade da máquina somente quando as condições de ensaio acordadas permitirem. A configuração de produção qualificada é aquela que produz um pequeno carretel aceitável com a fibra especificada, a ferramentaria, o passo e os registros. Essa diferença protege tanto o comprador quanto o fornecedor contra o tratamento de uma demonstração sem carga ou curta como prova de produção.
Nota: FAT está completo quando um pequeno carretel bobinado rastreável e suas evidências processuais mensuráveis concordam — não quando a máquina simplesmente atinge uma velocidade de destaque.
Que Informações Devem Ser Enviadas Antes de Solicitar um Orçamento para um UAV Rebobinador de Fibra?
Um RFQ útil começa com o material e ambas as interfaces dos carretéis. O comprador também deve definir o pacote de bobinagem exigido, os registros do processo e o limite FAT. O HONGKAI pode então mapear cada requisito para as funções de desenrolamento, guia, contagem, registro de tensão, detecção de ruptura, deslocamento, ferramentaria e recolhimento. Geometria do carretel ou limites de aceitação ausentes devem ser marcados como “a ser confirmado por projeto”, e não substituídos por uma promessa genérica.
Checklist: Envie as seguintes informações junto com a consulta:
- ☐ Ficha técnica da fibra óptica revestida natural e sem cor e amostra disponível
- ☐ Desenho do carretel doador, tamanho, comprimento da fibra e fotografia clara
- ☐ Desenho e amostra física do pequeno carretel alvo removível, quando disponível
- ☐ Dimensões da interface do recipiente do cliente relevantes para o encaixe do pequeno carretel
- ☐ Comprimento nominal por pequeno carretel e erro permitido de comprimento
- ☐ Required traverse width, winding pitch, edge limits and reference appearance
- ☐ Required tension record and acceptance method
- ☐ Fiber-break indication, record and operator-response requirement
- ☐ Required production condition and whether up to 500 m/min must be evaluated
- ☐ FAT material, trial duration, number of samples and pass/fail criteria
- ☐ Separate OTDR requirement, test owner and agreed optical comparison method
- ☐ Factory power, language, safety and layout requirements
Decision criterion: Ask every supplier to return a scope matrix. Each item should be marked included, optional, customer-supplied or excluded, especially the small-spool fixture, sample material, OTDR testing and downstream canister assembly.
O HONGKAI Respooler de Fibra Óptica para Caixas de Retirada product page shows the current equipment and confirmed reference spool formats. The article’s RFQ checklist should take priority whenever the buyer’s natural fiber, small spool or acceptance method differs from that reference configuration.
Note: A complete RFQ describes the small spool that leaves the machine; the outside appearance of the later canister is not enough to configure the respooling process.
When Is a Standard UAV Fiber Respooler Configuration Not Enough?
A standard HONGKAI configuration is not enough when the input is no longer natural coated fiber, when the small spool does not match the confirmed fixture range, or when the buyer requires a winding function that has not been included. A different payout arrangement, special handling environment or unsupported inspection requirement may also require engineering review. These cases should be identified before a production promise is made. The correct response is a sample and drawing review, not an assumption that one respooler handles every fiber package.
| Requirement outside the confirmed article scope | Required next action |
|---|---|
| Colored fiber, tight-buffered fiber or finished micro-cable | Review material construction, diameter, guides and tension system as a new application |
| Different donor or small-spool geometry | Review fixture, shaft, winding width, traverse limits and safe removal |
| Complete canister manufacture or assembly | Define a separate downstream equipment and responsibility scope |
| Adesivo, controle de torção ou outra função de enrolamento não confirmada | Realizar uma revisão de engenharia e teste de amostra antes da inclusão |
| Parada automática, armazenamento de receita ou interface de dados não listados na configuração aprovada | Adicionar um requisito de controle mensurável à especificação do projeto |
| Requisitos de limpeza, ambientais ou de produtos regulamentados | Definir o padrão aplicável e o limite da fábrica antes da cotação |
| Medição de atenuação óptica na máquina | Utilizar equipamento de teste óptico qualificado separado; não representá-lo como uma função de reenrolamento integrada |
Erros comuns: Não inferir um projeto completo de cilindro interno a partir de uma fotografia do produto. Referências de dispensação pública mostram a relação geral entre um pacote de fibra enrolada, bobina, carcaça e abertura de saída, mas os detalhes de montagem, guia e interface do cliente permanecem específicos do projeto.2
Como verificar: Realizar uma revisão técnica utilizando a ficha técnica real da fibra, carretel doador, carretel alvo pequeno e interface a jusante. Se algum item diferir do limite confirmado da HONGKAI, registre-o como uma nova entrada de engenharia e repita a revisão relevante de enrolamento de amostra e aceitação.
Nota: A personalização começa onde o material verificado, o carretel ou o limite de aceitação mudam — não onde um vendedor simplesmente altera o nome da máquina.
-
Respooler de Fibra Óptica para Caixas de Retirada, HONGKAI. Utilizado para a velocidade máxima publicada atual e formatos de carretel de referência; os equipamentos finais e condições de produção qualificadas permanecem específicas do projeto.↩ ↩
-
US5179612A — Carcaça de fibra óptica com revestimento ablativo, registro do Escritório de Patentes e Marcas dos Estados Unidos via Google Patentes. Utilizado apenas para a relação de alto nível entre carretel, pacote de fibra, carcaça e abertura de dispensação.↩ ↩
-
IEC 60793-1-33:2017—Susceptibilidade à corrosão sob tensão, Comissão Eletrotécnica Internacional. O padrão abrange métodos de teste mecânico utilizando tração axial e flexão para fibras ópticas baseadas em sílica.↩ ↩
-
IEC 60793-1-47:2017—Perda por macropiega, Comissão Eletrotécnica Internacional. O padrão estabelece métodos para medir a perda por macropiega em categorias específicas de fibras ópticas.↩
-
Como Produzir o Cabo ADSS por Máquinas, HONGKAI. A seção HK-235 identifica a matriz de coloração, a lâmpada UV e o forno de cura que distinguem o processo de coloração do escopo dedicado de reencarretamento UAV.↩
-
IEC 60793-1-40:2024—Métodos de medição de atenuação, Comissão Eletrotécnica Internacional.↩