



कई निवेशक मानते हैं कि LAN केबल बनाने के लिए जटिल भौतिक फोमिंग लाइनों में करोड़ों का निवेश करना आवश्यक है। यह हमेशा सच नहीं है।.
Cat5e और Cat6 (और एंट्री-लेवल Cat6A) के लिए एक अत्यधिक कुशल, लागत-प्रभावी उत्पादन लाइन स्थापित करने के लिए, आप एक केमिकल फोमिंग इंसुलेशन लाइन, हाई-स्पीड ट्रिपल (या डबल) ट्विस्ट पेयरिंग मशीन, एक कैंटिलीवर केबलिंग लाइन, एक शीथिंग एक्सट्रूडर और एक ऑटोमैटिक कॉइलिंग मशीन का उपयोग कर सकते हैं। यह कॉन्फिगरेशन उच्च उत्पादन गति बनाए रखते हुए आपके प्रारंभिक पूंजी निवेश में काफी कमी करता है।.
मैंने दक्षिण पूर्वी एशिया और अफ्रीका में कई ग्राहकों के साथ काम किया है जिन्होंने सामान्य बजट के साथ शुरुआत की थी। उनके पास स्विस निर्मित भौतिक फोमिंग लाइन के लिए बजट नहीं था। मैंने उन्हें कहा, "आपको पिज़्ज़ा डिलीवर करने के लिए फेरारी की आवश्यकता नहीं है।" यदि आपका प्राथमिक बाजार Cat5e और मानक Cat6 है, तो केमिकल फोमिंग या सॉलिड इंसुलेशन सेटअप एक नवीन और लाभदायक विकल्प है। इसे संचालित करना आसान है, रखरखाव कम लागत वाला है, और आपको बाजार में तेजी से प्रवेश करने में मदद करता है। इस गाइड में, मैं आपको यह "स्मार्ट इकोनॉमी" लाइन बनाने का तरीका दिखाऊंगा।.
केमिकल फोमिंग के लिए कच्चे माल का चयन अलग होता है?
चूंकि हम नाइट्रोजन गैस इंजेक्ट नहीं कर रहे हैं, इसलिए रासायनिक प्रक्रिया प्लास्टिक पेलेट के अंदर होती है। आपको अपने सामग्री को अलग तरह से समझना होगा।.
इस उत्पादन विधि के लिए, आपको ऑक्सीजन-फ्री कॉपर (OFC) और एक विशिष्ट HDPE कॉम्पाउंड की आवश्यकता होती है जो एक रासायनिक ब्लोइंग एजेंट (मास्टरबैच) के साथ पहले से मिलाया गया होता है। भौतिक फोमिंग के विपरीत, जो गैस का उपयोग करती है, केमिकल फोमिंग गैस एजेंट को सक्रिय करने के लिए गर्मी पर निर्भर करती है, जिससे एक्सट्रूडर तापमान नियंत्रण आपका सबसे महत्वपूर्ण चर बन जाता है।.
जब मैं इस विधि का उपयोग करने वाले कारखानों का दौरा करता हूं, तो सबसे आम गलती "मास्टरबैच1." का उपयोग करना है। भौतिक फोमिंग में, आप शुद्ध HDPE खरीदते हैं और गैस इंजेक्ट करते हैं। केमिकल फोमिंग में, आप HDPE खरीदते हैं जिसमें एक "बेकिंग पाउडर" अंदर होता है। जब यह गर्म होता है, तो यह गैस बुलबुले छोड़ता है।.
लागत कम करने की रासायनिक प्रक्रिया
इस विधि को शुरू करने के लिए यह सस्ती क्यों है?
- कोई गैस सिस्टम नहीं: आपको उच्च दबाव वाले नाइट्रोजन जनरेटर या इंजेक्शन नोजल की आवश्यकता नहीं है।.
- सरल स्क्रू: एक्सट्रूडर स्क्रू छोटा और सरल होता है (L/D अनुपात अलग होता है)।.
- कम रखरखाव: टूटने वाले सील और वाल्व कम होते हैं।.
सामग्री चेकलिस्ट
- तांबा: अभी भी 99.99% OFC होना चाहिए। यहां आप कोई समझौता नहीं कर सकते।.
- ठोस HDPE: Cat5e के लिए, हम अक्सर ठोस इन्सुलेशन का उपयोग करते हैं। यह सस्ता और स्थिर होता है।.
- रासायनिक फोम HDPE: Cat6 और Cat6A के लिए, आपको डाइलेक्ट्रिक नियतांक को कम करने की आवश्यकता होती है। आप एक फोमिंग मास्टरबैच (आमतौर पर एजोडाइकार्बोनेमाइड-आधारित) को HDPE के साथ मिलाते हैं।.
- अनुपात: आप आमतौर पर 1% से 3% मास्टरबैच मिलाते हैं, जिसके आधार पर आपको आवश्यक विस्तार दर मिलती है।.
- विस्तार: रासायनिक फोमिंग आमतौर पर 15%-25% विस्तार प्राप्त करती है। (भौतिक फोमिंग 50%+ कर सकती है।) इसका अर्थ है कि आपका केबल थोड़ा भारी होगा, लेकिन यह Cat6 के लिए विद्युतीय रूप से पर्याप्त है।.
लागत विश्लेषण: रासायनिक बनाम भौतिक सेटअप
| विशेषता | रासायनिक फोमिंग / ठोस लाइन | भौतिक फोमिंग लाइन |
|---|---|---|
| मशीन लागत | कम ($$) | उच्च ($$$$) |
| संचालन कठिनाई | आसान (प्लग एंड प्ले) | कठिन (इंजीनियर की आवश्यकता होती है) |
| सामग्री लागत | थोड़ी अधिक (मास्टरबैच अतिरिक्त है) | कम (गैस सस्ती है) |
| सर्वश्रेष्ठ उत्पाद | Cat5e, Cat6 | Cat6A, Cat7 |
| स्टार्टअप समय | तेज (1 m महीने) | धीमा (3 m महीने) |
मैं ग्राहकों को सलाह देता हूँ: यदि आप 80% Cat5e और 20% Cat6 बना रहे हैं, तो केमिकल/ठोस लाइन का चयन करें। ROI (निवेश पर लाभ) बहुत तेज़ होता है।.
केमिकल फोमिंग/ठोस इन्सुलेशन लाइन कैसे काम करती है?
यह कारखाने की कार्यभार वाली मशीन है। यह मजबूत और विश्वसनीय है।.
इन्सुलेशन लाइन HDPE को पिघलाती है और रासायनिक फोमिंग एजेंट को एक सटीक नियंत्रित तापमान पर सक्रिय करती है।. यह इस मिश्रण को तांबे के तार पर निकालती है, जिससे एक कोशिकीय इन्सुलेशन संरचना बनती है जो गैस इंजेक्शन सिस्टम की जटिलता के बिना सिग्नल की गति में सुधार करती है।**
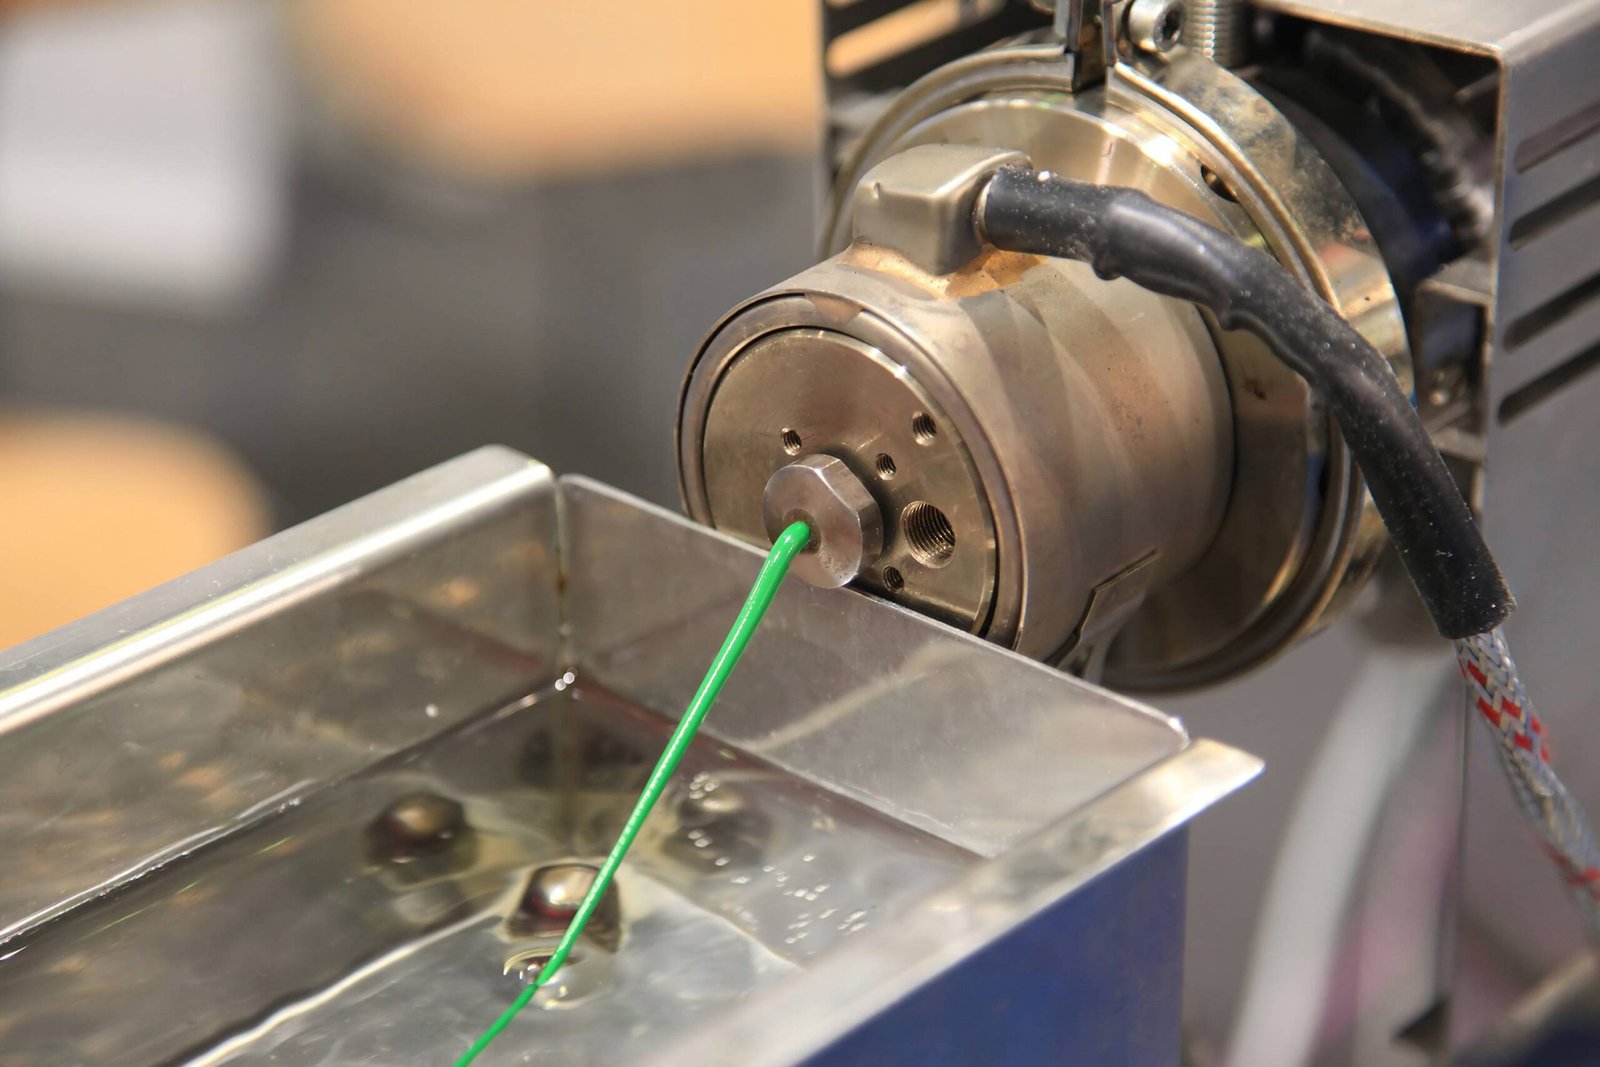
यहाँ रहस्य "तापमान प्रोफाइल" है।"
यदि एक्सट्रूडर शुरुआत में बहुत गर्म है, तो गैस बहुत जल्दी निकल जाती है, जिससे यह हॉपर से बाहर निकल जाती है।.
यदि यह अंत में बहुत गर्म है, तो बुलबुले बहुत बड़े हो जाते हैं और फट जाते हैं।.
आपको एक "घंटी वक्र" तापमान प्रोफाइल की आवश्यकता है।.
प्रक्रिया प्रवाह
- भुगतान करें: खाली तांबे का तार मशीन में प्रवेश करता है। इसे किसी भी आर्द्रता को सूखने के लिए पूर्व गर्म किया जाना चाहिए।.
- एक्सट्रूडर: स्क्रू प्लास्टिक को पिघला देता है।.
- क्षेत्र 1-2: पिघलना।.
- क्षेत्र 3-4: विघटन (फोमिंग शुरू होती है)।.
- क्षेत्र 5 (हेड): आकार देना।.
- ठंडा करना: तार एक गर्म पानी की ट्रough में प्रवेश करता है। यह अत्यंत महत्वपूर्ण है। यदि आप गर्म फोम पर ठंडा पानी डालते हैं, तो यह ढह जाता है। आपको "ग्रेडिएंट ठंडा करना2" (गर्म -> ठंडा -> ठंडा) की आवश्यकता है।.
- धारिता नियंत्रण3: रासायनिक फोमिंग में भी, हम एक जल-ट्यूब धारिता मॉनिटर का उपयोग करते हैं। यह एक्सट्रूडर को तेज या धीमा करने के लिए निर्देश देता है ताकि स्थिर विद्युत गुण बने रहें।.
इस मशीन पर Cat5e बनाम Cat6A
- Cat5e: You run Solid HDPE. No foaming. Very easy. Speed: 1000m/min.
- Cat6: You run Chemical Foam. Speed: 600-800m/min.
- Cat6A: This is the challenge. Cat6A requires very low capacitance. With chemical foaming, it is hard to get high expansion. You should make the insulation slightly thicker to compensate for this. This makes the final cable thicker. You must check if your RJ45 plugs4 can handle the larger diameter.
Why is the Triple Twist (or High-Speed) Pairing machine the efficiency booster?
Twisting is usually the bottleneck. To make money from cheap cable, you need to have a high volume of sales.
The Triple Twist (or high-speed double twist) machine is designed for maximum output. By optimizing the bow design and rotational speed, these machines can produce paired wire significantly faster than standard twisters, which is essential for high-volume Cat5e production.
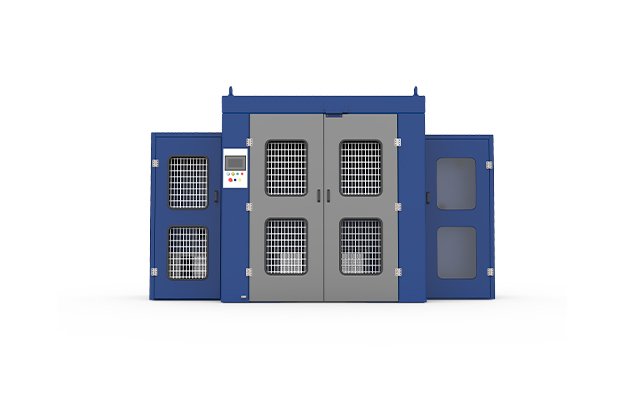
When we refer to "Triple Twist" in the industry, we typically mean high-efficiency machines that maximize twists per minute, specifically machines designed to handle the high throughput of commodity cables. For Cat5e, you sell by the meter, so speed is a profit.
How it Works
A standard double-twist machine produces two twists per revolution.
If the machine runs at 2000 RPM = it will produce 4000 twists/minute.
High-speed pairing machines (optimized for LAN) can run at higher RPMs or use lighter bows to achieve higher effectual output with less energy.
Pitch Control for Crosstalk
हाई-स्पीड मशीनों के साथ भी, भौतिकी समान है।.
- जोड़ी 1: छोटा पिच।.
- जोड़ी 2: मध्यम पिच।.
- जोड़ी 3: लंबा पिच।.
- जोड़ी 4: बहुत लंबा पिच।.
आपको एक डिजिटल ले लंबाई नियंत्रण वाली मशीन की आवश्यकता है। पुरानी मशीनें गियर का उपयोग करती थीं। आपको मशीन को रोकना पड़ता था और अपने हाथों पर ग्रीस लगी होती थी, ताकि पिच बदल सकें।.
HONGKAI मशीनें उपयोग करती हैं सर्वो मोटर5. You type "12mm" on the touch screen, and the machine adjusts instantly. This saves hours of setup time every week.
बैक-ट्विस्ट: क्या इसकी आवश्यकता है?
इस "इकॉनमी लाइन" के लिए:
- Cat5e: बैक-ट्विस्ट की आवश्यकता नहीं है। मानक उच्च-गति वाला ट्विस्टिंग ठीक है।.
- Cat6: यदि आपका इन्सुलेशन अच्छा है, तो सामान्यतः मानक ट्विस्टिंग ठीक रहती है।.
- Cat6A: यहां, एक बैक-ट्विस्ट पेऑफ़ सहायक होता है, लेकिन यदि आप बजट पर हैं, तो आप इसके बिना भी प्रबंधन कर सकते हैं। if you control your tension perfectly. However, passing the Fluke test6 कठिन हो जाएगा।.
कैंटिलीवर केबलिंग मशीन असेंबली को कैसे सरल बनाती है?
आपके पास चार जोड़े हैं। आपको एक केबल बनाना है। कैंटिलीवर मशीन एक कारण के लिए उद्योग मानक है।.
कैंटिलीवर केबलिंग मशीन (सिंगल ट्विस्ट केबलर) U/UTP केबल असेंबल करने के लिए सबसे कुशल समाधान है। यह उच्च घूर्णन गति और Cat6 के लिए आवश्यक क्रॉस-सेपरेटर (स्प्लाइन) के आसान एकीकरण की अनुमति देती है, जिससे यह मानक LAN केबल उत्पादन की रीढ़ बन जाती है।.

मुझे कैंटिलीवर मशीन पसंद है। यह सरल है। यह तेज़ है। यह काम पूरा करती है। शील्डेड केबल के लिए उपयोग की जाने वाली जटिल "प्लैनेटरी" मशीनों के विपरीत, कैंटिलीवर गति के लिए बनाई गई है।.
Cat6 के लिए सेटअप
- 4 पेऑफ़: चार ट्विस्टेड जोड़े मशीन के पीछे बॉबिन पर स्थित होते हैं।.
- क्रॉस-फिलर पेऑफ़: Cat6 के लिए, एक प्लास्टिक क्रॉस (+) ऊपर से फीड किया जाता है।.
- क्लोजिंग डाई: चारों जोड़े क्रॉस से मिलते हैं। वे स्लॉट्स में गिर जाते हैं।.
- बो: मशीन पूरे बंडल को घुमाती है ताकि अंतिम सर्पिल बन सके।.
- टेपिंग (वैकल्पिक): अगर आप F/UTP (शील्डेड) बना रहे हैं, तो यहां फोइल को लपेटने के लिए एक टेपिंग हेड जोड़ सकते हैं।.
कैंटिलीवर क्यों?
- गति: यह 800-1000 RPM पर चल सकती है। चूंकि यह एकल ट्विस्ट (आमतौर पर) है, या डिज़ाइन के आधार पर डबल ट्विस्ट है, इसलिए यह बहुत तेज़ी से केबल उत्पन्न करती है।.
- तनाव: यह तनाव को अच्छी तरह से संभालती है।.
- Cost: It is 50% cheaper than a planetary cable.
The "Cat6A" Challenge with Cantilever
If you are making Cat6A U/UTP (Unshielded), the Cantilever is fine.
When making Cat6A F/UTP (Shielded), you need to be careful. The Cantilever machine adds a twist to the cable. If you wrap foil around it, the twist might cause the foil to wrinkle.
- समाधान: Use a high-quality taping head with active tension control. This ensures the foil stays smooth even at high speeds.
What is the role of the Sheathing Line in this setup?
The sheathing line does not just add plastic; it controls the cost.
The sheathing extruder applies the final jacket (PVC or LSZH). In a cost-effective line, precise diameter control is crucial to minimize material waste, and the line must be versatile enough to handle various compounds without lengthy changeover times.
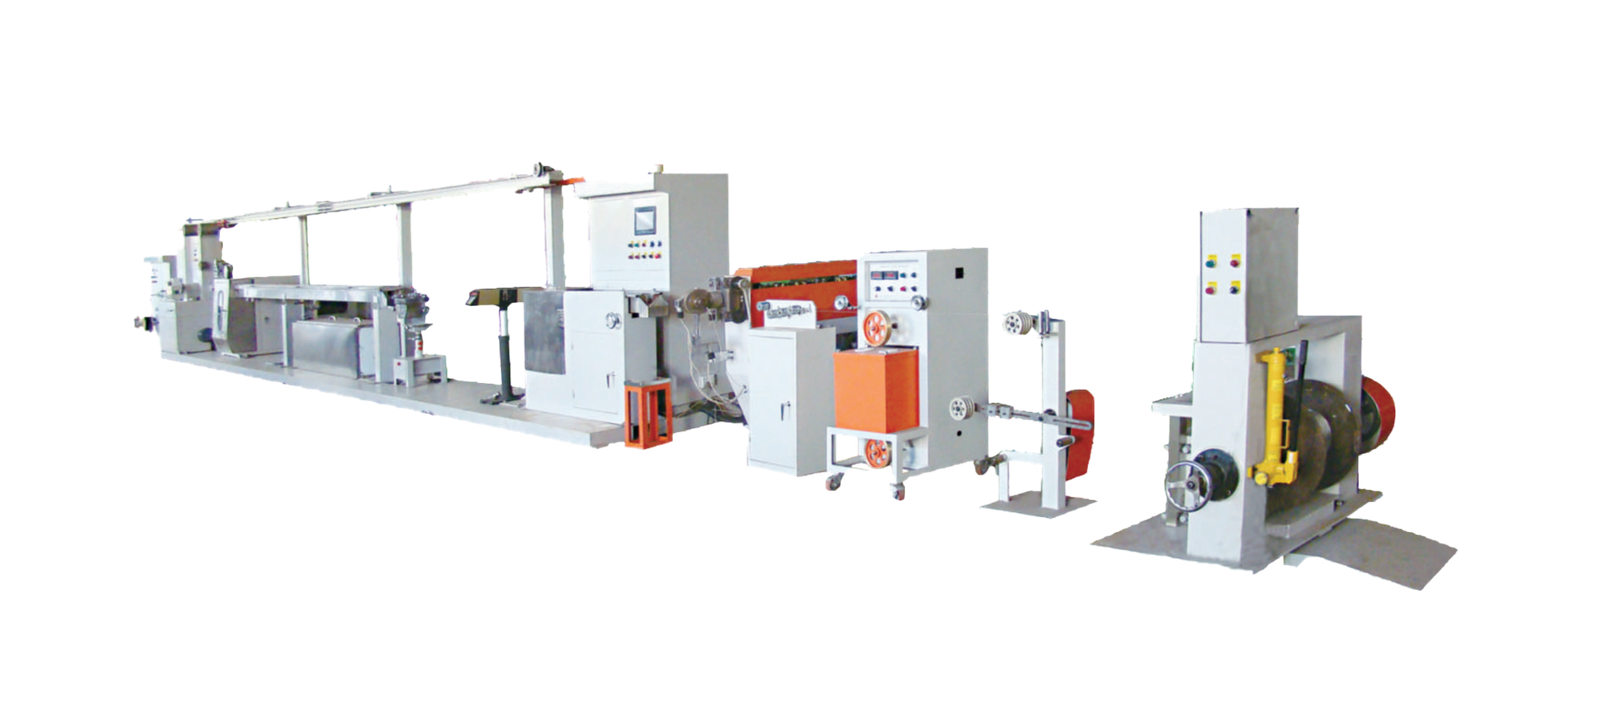
In the "Economy" setup, we focus on OEE (Overall Equipment Effectiveness). We don’t want the machine to stop.
Screw Design for Versatility
You might switch from PVC (cheap) to LSZH (fire-rated) on the same day.
We use a BM (Barrier Mixing) Screw. It is a general-purpose design that mixes well and melts efficiently. It allows you to run PVC, PE, and LSZH on the same machine (with proper purging).
The "Injecting" vs. "Tubing" Method
- Tubing (Loose): The plastic forms a tube around the cable. It is easy to strip. This is standard for LAN cables.
- दबाव (टाइट): प्लास्टिक को अंतरालों में धकेल दिया जाता है। यह LAN के लिए दुर्लभ है, लेकिन इसका उपयोग कभी-कभी बाहरी केबल्स के लिए किया जाता है।.
इस लाइन के लिए, हम एक अर्ध-ट्यूबिंग सेटअप का उपयोग करते हैं। यह एक टाइट दिखावट देता है लेकिन आसानी से निकाला जा सकता है।.
ब्रांडिंग
एक हाई-स्पीड इंकजेट प्रिंटर. का उपयोग करें। यह ब्रांडिंग का सबसे सस्ता तरीका है। आप अन्य कंपनियों को "OEM सेवाएँ7" प्रदान कर सकते हैं। आप स्क्रीन पर 10 सेकंड में ब्रांड नाम "HONGKAI" से "Client X" में बदल सकते हैं। यह लचीलापन आपको अधिक ऑर्डर प्राप्त करने में मदद करता है।.
ऑटोमैटिक कॉइलिंग मशीन केबल को कैसे कैश में बदलती है?
आप एक 2km ड्रम को घरेलू इंस्टॉलर को नहीं बेच सकते। आपको 305-मीटर के बॉक्स की आवश्यकता है।.
ऑटोमैटिक कॉइलिंग और बॉक्सिंग मशीन तैयार केबल को एक सटीक 305m (1000ft) फिगर-8 b बंडल में कॉइल करती है और इसे कार्डबोर्ड पुल बॉक्स में तक धकेल सकती है।. यह स्वचालन श्रम लागत को कम करता है और बाजार की मांग के अनुसार रिटेल-तैयार उत्पाद बनाता है।**
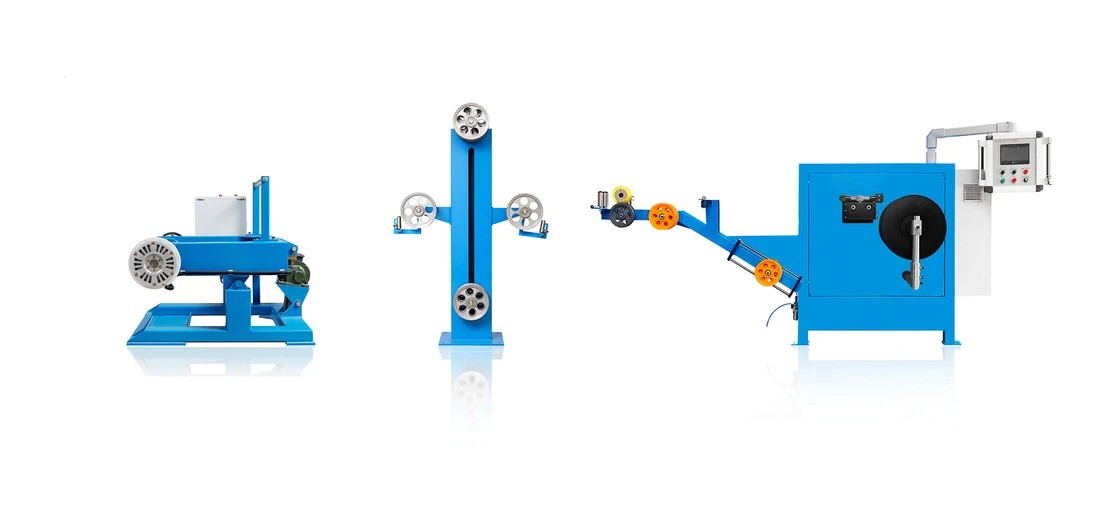
यह वह मशीन है जो आपको एक बड़े ब्रांड जैसा दिखाती है।.
अतीत में, लोग हाथ से कॉइल करते थे। यह धीमा और अव्यवस्थित था। केबल बॉक्स से खींचे जाने पर उलझ जाता था।.
आधुनिक मशीन एक "Reelex" शैली का कॉइल (या फिगर-8 वाइंड) बनाती है। इससे सुनिश्चित होता है कि जब इंस्टॉलर तार खींचता है, तो यह घूमता या गाँठ नहीं खाता।.
The Workflow
- संचायक: The sheathing line runs continuously. The coiling machine stops to cut. You need a "Dancer/Accumulator" to store the wire while the coiler cuts the box.
- Coiling Head: It spins and moves in a pattern to create the figure-8.
- Cutting: It cuts exactly at 305m.
- Boxing: Some machines push the coil into the box automatically. Others require an operator to put the coil in the box.
- Economy Tip: Buy the semi-auto version. The machine coils, the operator boxes. It saves $50,000 on the machine cost.
Can this "Economy Line" really produce Cat6A?
I want to be honest with you.
While this setup is perfect for Cat5e and Cat6, producing Cat6A (500MHz) with chemical foaming is technically challenging. You will face limitations in transmission distance and attenuation, so it is best to position your Cat6A product for specific short-distance applications or patch cords.
The Physics Limitation
Chemical foaming creates a "closed cell" structure, but the bubbles are not as uniform as those made by physical foaming. The dielectric constant is higher.
- Result: The signal fades faster (Attenuation).
- The Fix: To pass the test, you must make the copper thicker (lower resistance) or the insulation thicker (lower capacitance).
- The Problem: मैंf you make the insulation thicker, the cable might not fit in a standard RJ45 plug.
Market Strategy
यदि आप इस लाइन का उपयोग करते हैं:
- Dominate Cat5e: आप इसे किसी भी अन्य व्यक्ति की तुलना में सस्ता बना सकते हैं।.
- Cat6 में लेड: You can make excellent Cat6.
- Niche Cat6A: Produce Cat6A for "Patch Cords" (1m, 3m, 5m). For short lengths, the attenuation problem is not visible. You can sell millions of patch cords. Do not try to sell 90-meter permanent link Cat6A cables to data centers with this setup. It is too risky.
निष्कर्ष
You do not need to spend a fortune to start a cable factory. By using रासायनिक फोमिंग इंसुलेशन के लिए, हाई-स्पीड पेयरिंग दक्षता के लिए, कैंटीलीवर केबलिंग असेम्बली के लिए, और ऑटोमैटिक कॉइलिंग पैकेजिंग के लिए, आप एक मजबूत उत्पादन लाइन बना सकते हैं। यह सेटअप केबल फैक्ट्रियों का "टोयोटा" है—विश्वसनीय, लागत-प्रभावी, और Cat5e और Cat6 के द्रव्यमान बाजार के लिए आदर्श। यहाँ हांगकाई, हम आपकी लाभ मार्जिन को अधिकतम करने के लिए इस सटीक कॉन्फ़िगरेशन को अनुकूलित करने में मदद करने में विशेषज्ञ हैं।.
-
केबल्स में वांछित फोमिंग गुणों को प्राप्त करने में मास्टरबैच की भूमिका का अध्ययन करें।↩
-
फोम्ड केबल्स की गुणवत्ता सुनिश्चित करने के लिए शीतलन तकनीकों के बारे में जानें।↩
-
केबल्स में स्थिर विद्युत गुणों को बनाए रखने के लिए उपयोग की जाने वाली तकनीकों के बारे में जानें।↩
-
नेटवर्किंग में RJ45 प्लग्स के महत्व और उनकी विनिर्देशों का पता लगाएं।↩
-
आधुनिक केबल उत्पादन मशीनरी में सर्वो मोटर्स के उपयोग के लाभों की खोज करें।↩
-
फ्लूक टेस्टिंग कैसे LAN केबल्स की विश्वसनीयता और प्रदर्शन सुनिश्चित करती है, इसे समझें।↩
-
OEM सेवाएं प्रदान करने से आपके व्यापार के अवसर कैसे बढ़ते हैं, इसे समझें।↩



