

بسیاری از تولیدکنندگان کابل پول خود را روی تجهیزات نادرست هدر میدهند زیرا درک نمیکنند که برای اهداف تولید خاص خود به چه چیزی نیاز دارند.
انتخاب ماشینآلات کابل مناسب، نیازمند مشخصات دقیق کابل، محاسبات دقیق ظرفیت تولید، برنامهریزی مناسب طرح کارخانه و تعیین کامل نیازمندیهای مواد است. این رویکرد سیستماتیک از اشتباهات گرانقیمت جلوگیری کرده و عملکرد بهینه تجهیزات را تضمین میکند.
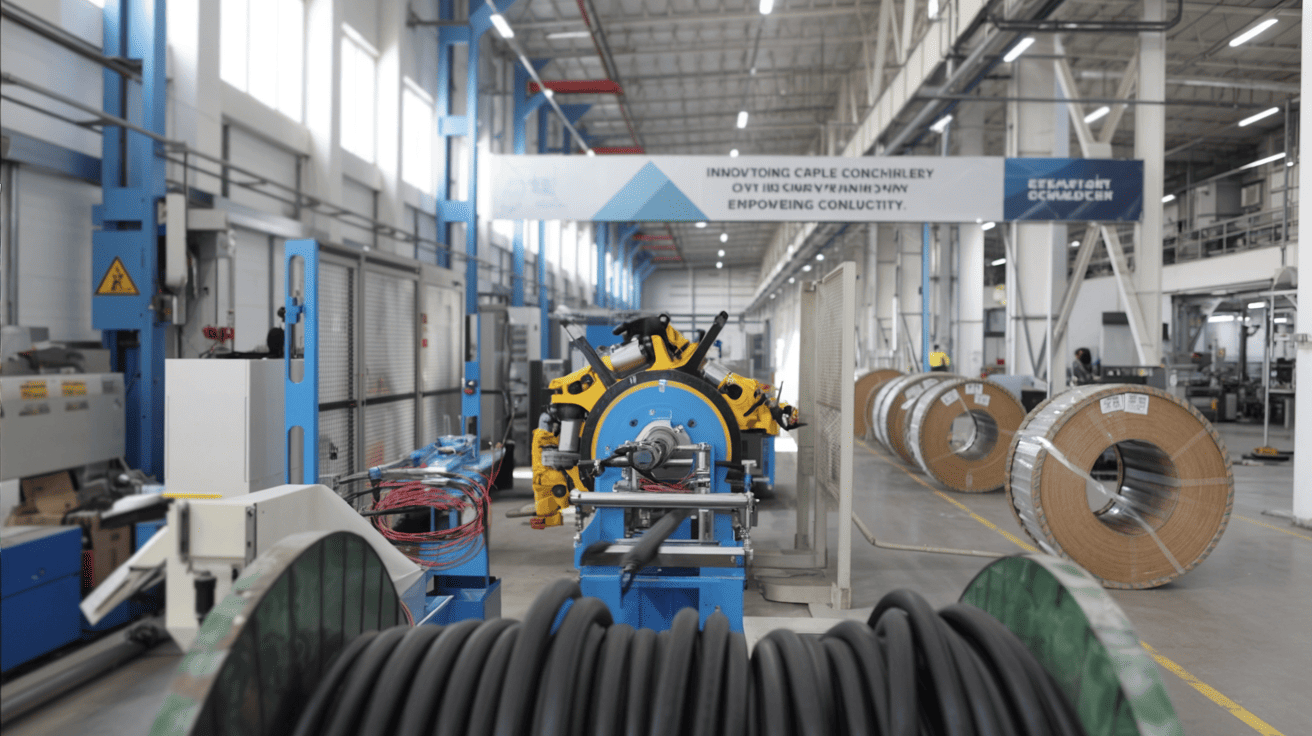
در HONGKAI، من تعداد زیادی از تولیدکنندگان را دیدهام که هنگام خرید تجهیزات کابل، اشتباهات گرانقیمتی انجام دادهاند. آنها بر قیمت و زمان تحویل تمرکز میکنند اما نیازمندیهای اساسی تعیینکننده موفقیت یا شکست را نادیده میگیرند.
چرا خرید ماشینآلات کابل بدون مشخصات دقیق شکست میخورد؟
خرید ماشینآلات کابل زمانی شکست میخورد که تولیدکنندگان نیازمندیهای مبهم به جای مشخصات دقیق ارائه میدهند، که منجر به تجهیزاتی میشود که نمیتوانند کابلهای هدف را بهصورت کارآمد تولید کنند.
تامینکنندگان نمیتوانند ماشینهای کشش سیم، خطوط اکستروژن یا تجهیزات همپیچی صحیح را بدون نقشههای دقیق کابل، نیازمندیهای مواد و استانداردهای تولید پیشنهاد دهند. این ناسازگاری منجر به مشکلات کیفیت، گلوگاههای تولید و اصلاحات گرانقیمت تجهیزات میشود.

سال گذشته، یک تولیدکننده از آلمان با ما تماس گرفت و از ما برای "تجهیزات استاندارد کابل برقی" درخواست کرد. او بودجهای معادل €400,000 داشت و میخواست در عرض سه ماه تولید را آغاز کند. در اولین جلسه ما، او به من یک طرح ساده از یک کابل برقی بدون هیچ جزئیات فنی نشان داد.
این رویکرد مشکلات جدی ایجاد میکند. ماشینآلات کابل برای کاربردهای خاص طراحی شدهاند. ماشینی که برای سیم ساختمانی تکهستهای بهخوبی کار میکند، نمیتواند کابلهای چندهستهای و سایهدار را تولید کند. سیستمهای کنترل کشش، محدودههای قطر و سرعت پردازش کاملاً متفاوت هستند.
در اینجا آنچه معمولاً بدون مشخصات مناسب اشتباه میرود آمده است:
مشکلات رایج مشخصات
عدم تطابق تجهیزات:
هنگامی که خریداران نوع دقیق کابل را مشخص نمیکنند، اغلب تجهیزات پایهای دریافت میکنند که نمیتوانند نیازمندیهای آنها را برآورده کنند. به عنوان مثال، خرید خط کابل UTP در حالی که نیاز به تولید کابلهای سایهدار FTP یا STP دارید، به اصلاحات گرانقیمت در آینده منجر میشود.
مشکلات سرعت و ظرفیت:
انواع مختلف کابل نیازمند سرعتهای تولید متفاوتی هستند. بافت فلزی برای کابلهای سایهدار با سرعت 5 m متر بر دقیقه انجام میشود، در حالی که اکستروژن عایق میتواند به 50-90 m متر بر دقیقه برسد. بدون آگاهی از این جزئیات، تولیدکنندگان اغلب خطوط تولید نامتوازنی دریافت میکنند.
مشکلات کنترل کیفیت:
نیازمندیهای کنترل کشش بین انواع کابلها به شدت متفاوت است. سیمهای ساختمانی به سیستمهای کشش پایهای نیاز دارند، اما کابلهای فیبر نوری به کنترل دقیق کشش برای جلوگیری از از دست رفتن سیگنال نیاز دارند. مشخصات نادرست منجر به مشکلات کیفیتی میشود که اعتبار شما را آسیب میزند.
هزینههای پنهان:
مشخصات نامشخص اغلب منجر به پیشفاکتورهای اولیه پایین میشوند که شامل قطعات ضروری نیستند. خریداران فکر میکنند که قرارداد خوبی دارند تا اینکه کشف کنند به تجهیزات اضافی برای سایهزنی، زرهبندی یا مواد عایق ویژه نیاز دارند.
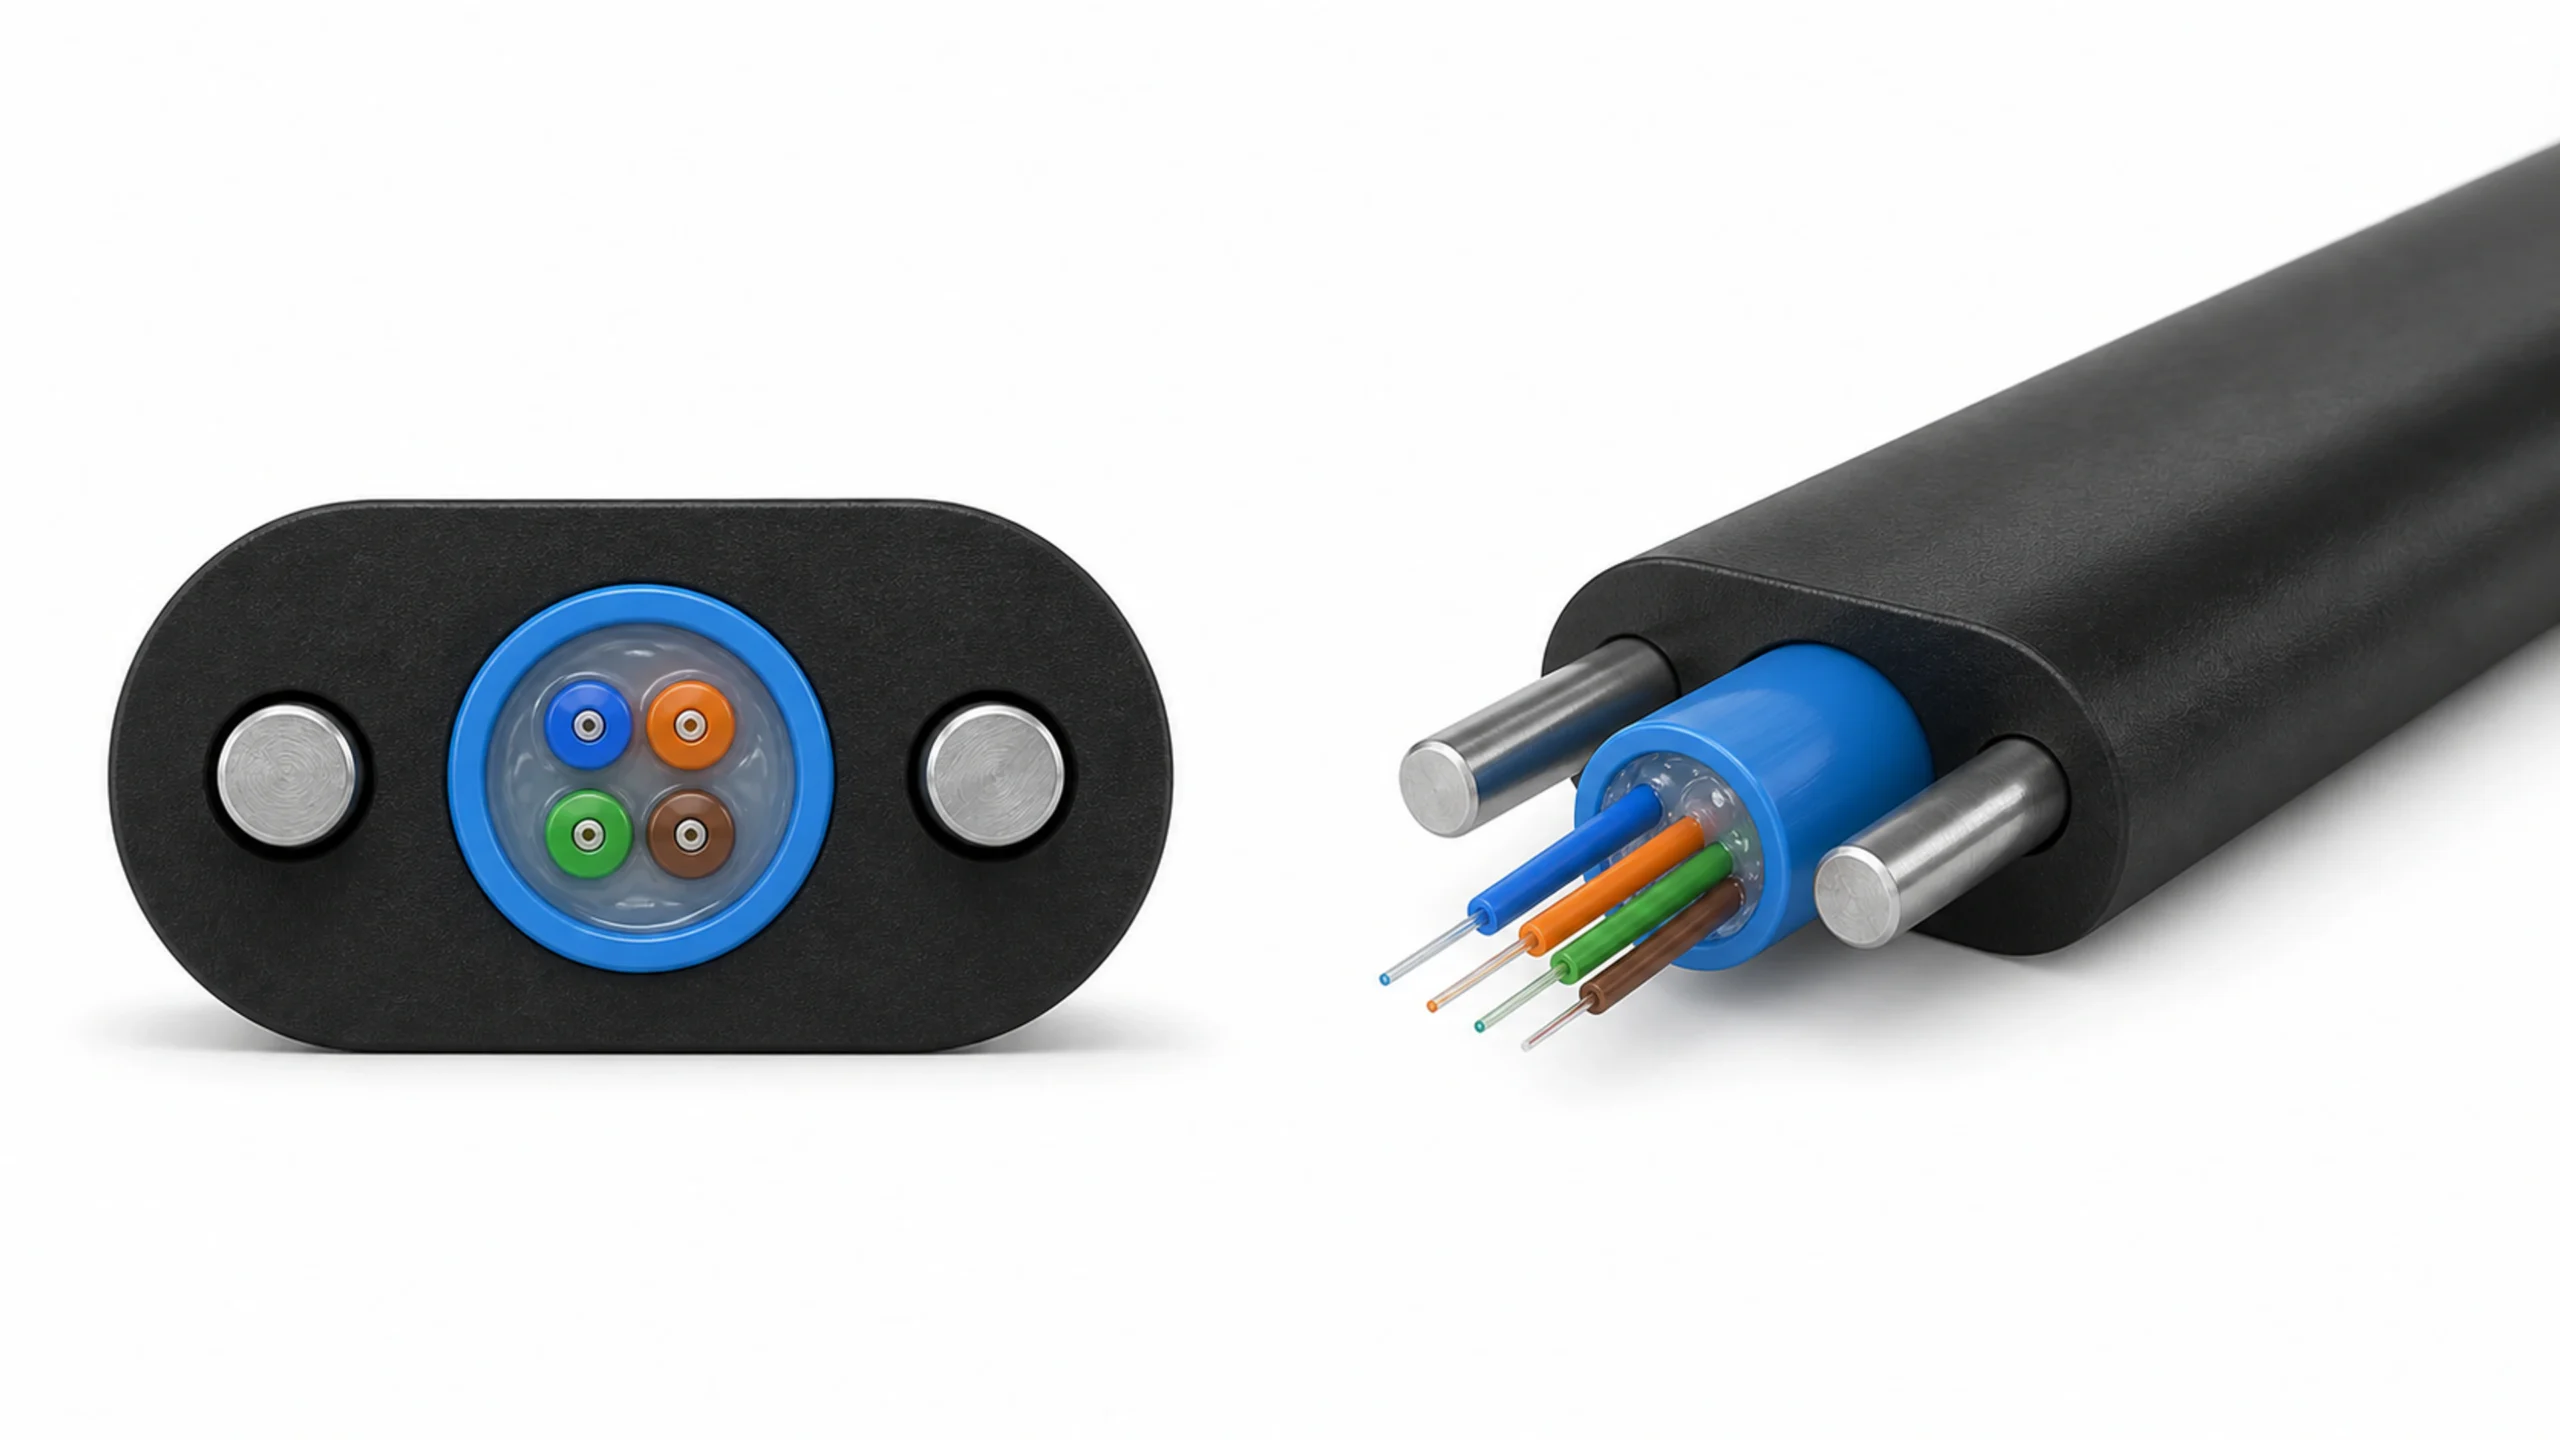
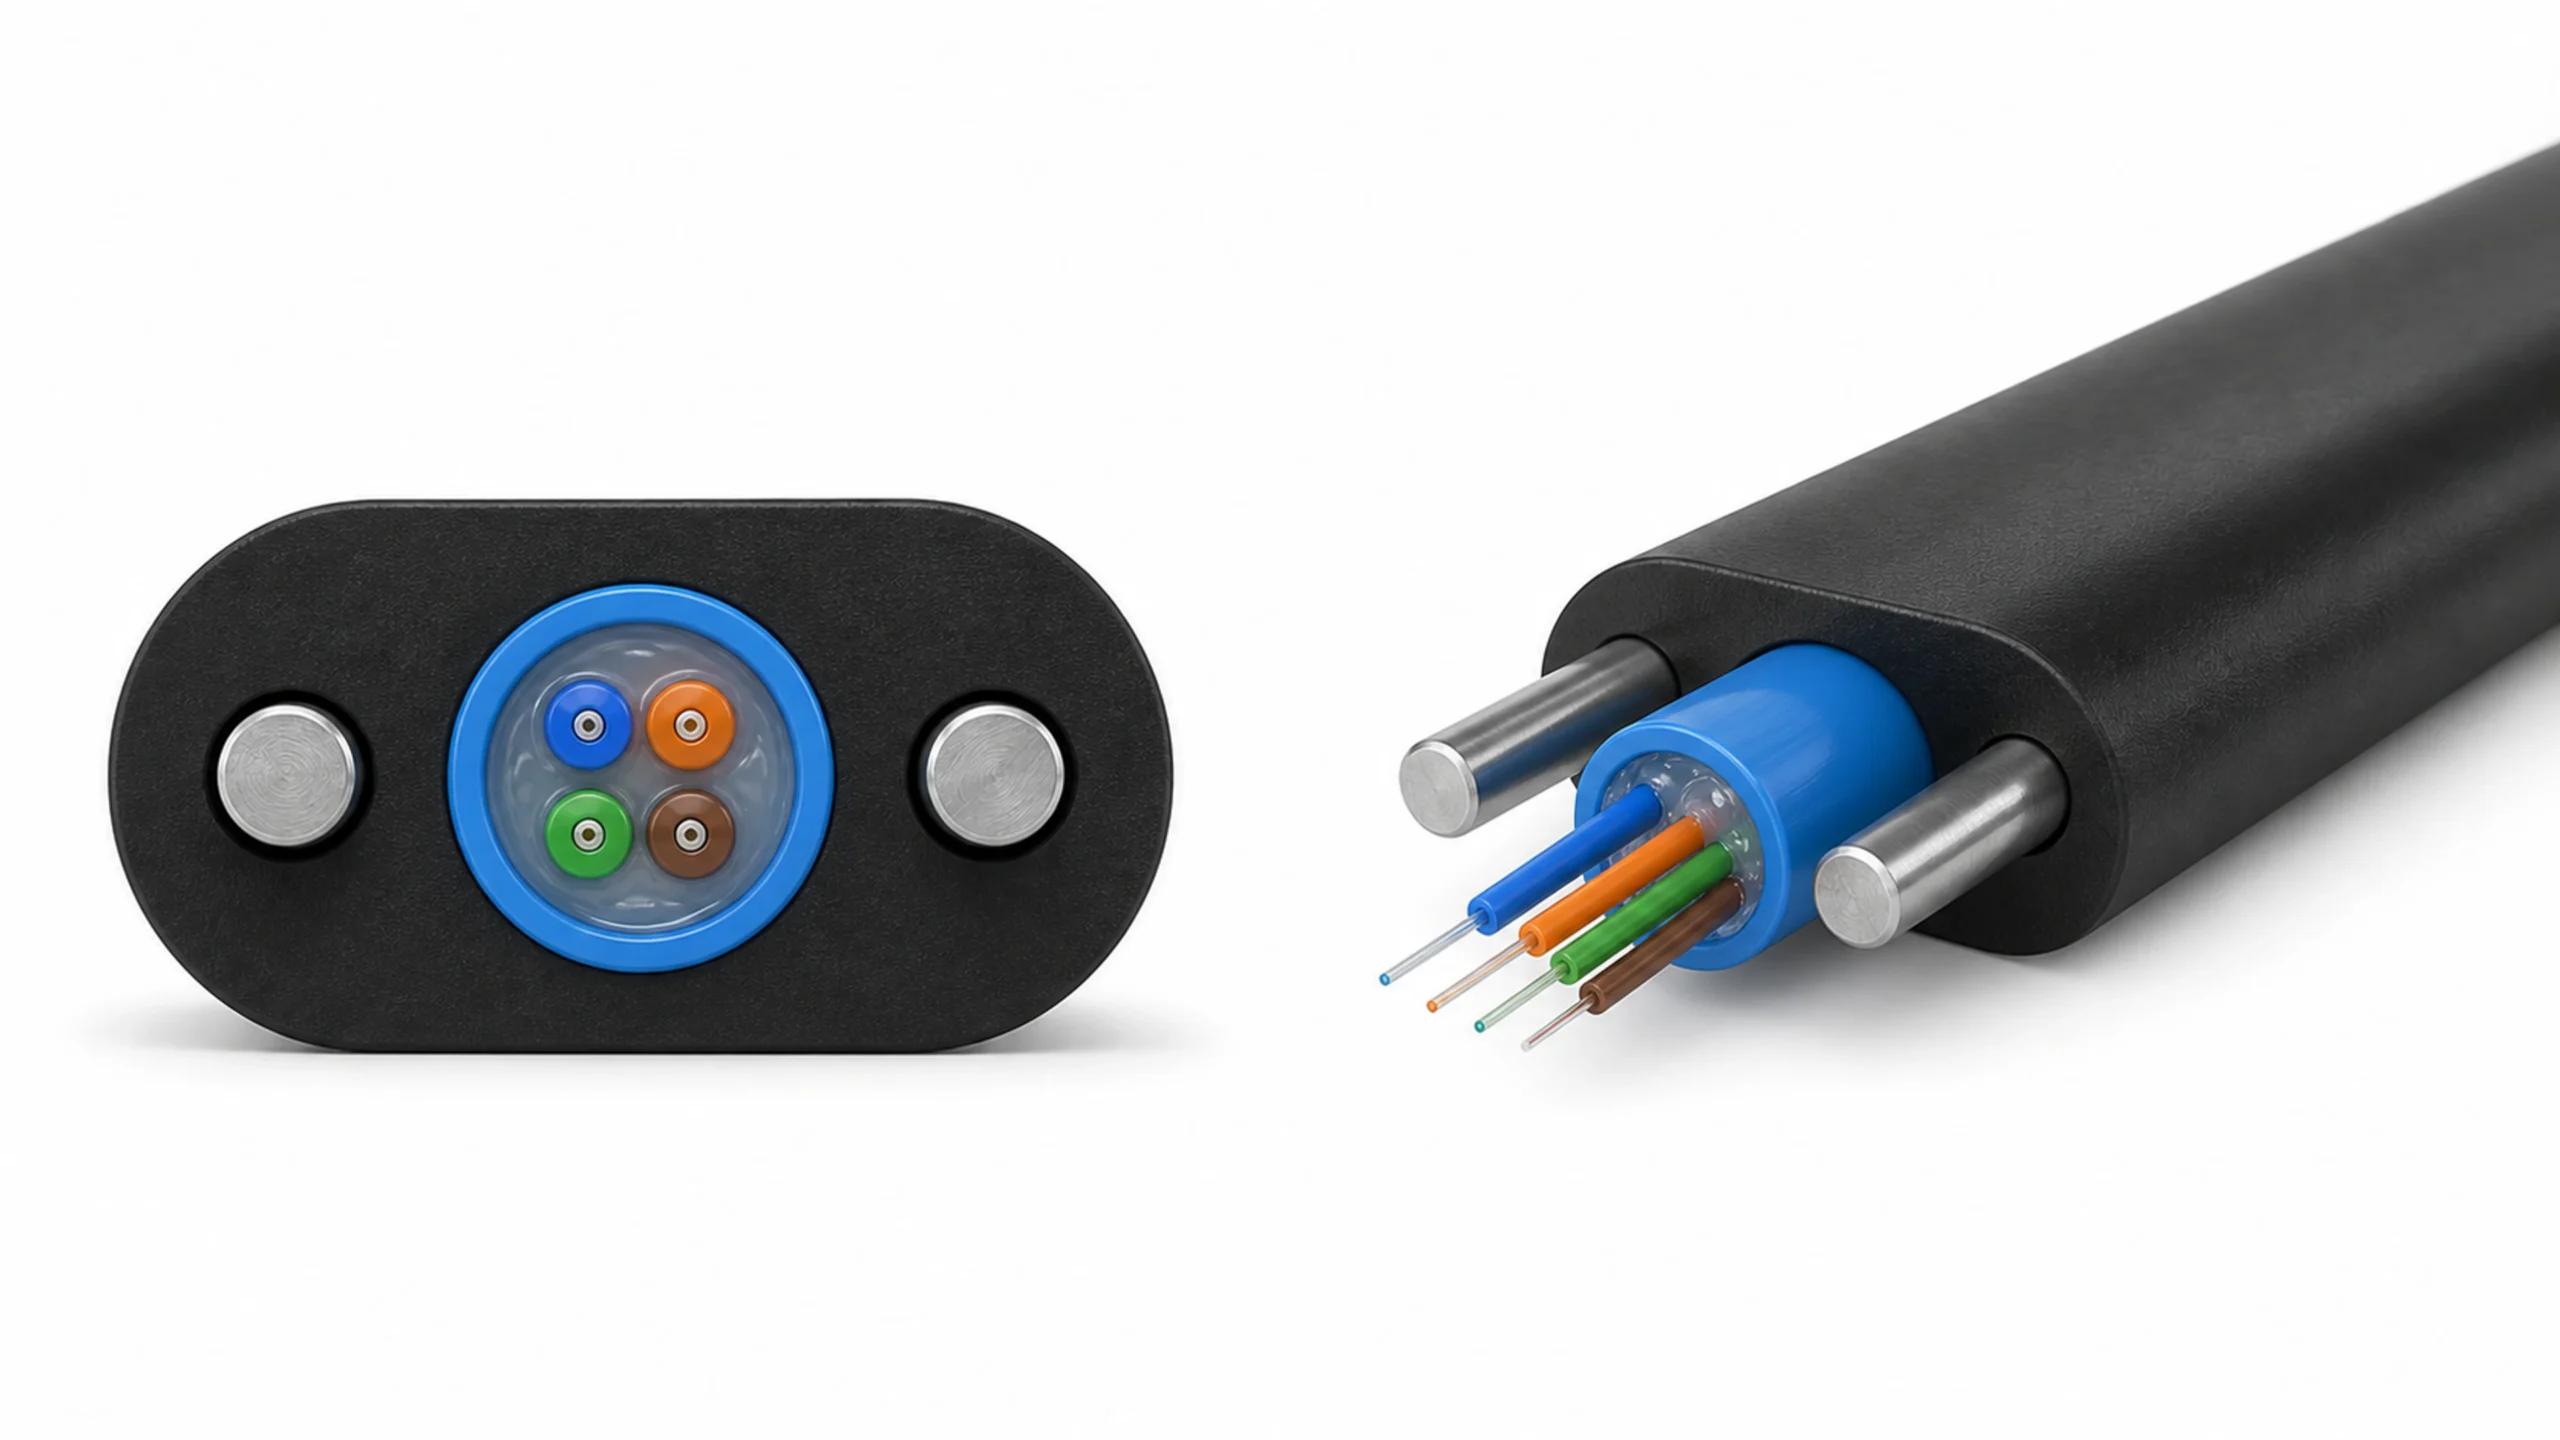
تولیدکننده آلمانی در نهایت نقشههای دقیق کابل1 ارائه داد که سه ساختار متفاوت کابل را نشان میدهد. مشخصات او آشکار کرد که به تجهیزات ویژه زرهبندی و قابلیت پردازش دماهای بالا نیاز دارد. این اطلاعات کاملاً توصیه تجهیزات ما را تغییر داد و هزینه پروژه را با افزودن €150,000 افزایش داد، اما اطمینان حاصل کرد که او میتواند کابلهای هدف خود را تولید کند.
چه مشخصات کابلی باید قبل از درخواست پیشفاکتور تجهیزات آماده کنید؟
مشخصات کامل کابل به تأمینکنندگان امکان میدهد تا پیکربندی دقیق تجهیزات را توصیه کنند، از تجهیزات ناسازگار جلوگیری کنند و تولید موفق از روز اول را تضمین نمایند.
مشخصات ضروری شامل نقشههای دقیق کابل با ابعاد، پیکربندی هادیها، مواد عایق، نیازمندیهای سایهزنی، رتبههای ولتاژ و استانداردهای انطباق است. این جزئیات تعیین میکنند که آیا به خطوط اکستروژن پایه یا تجهیزات ویژه برای ساختارهای پیچیده کابل نیاز دارید.
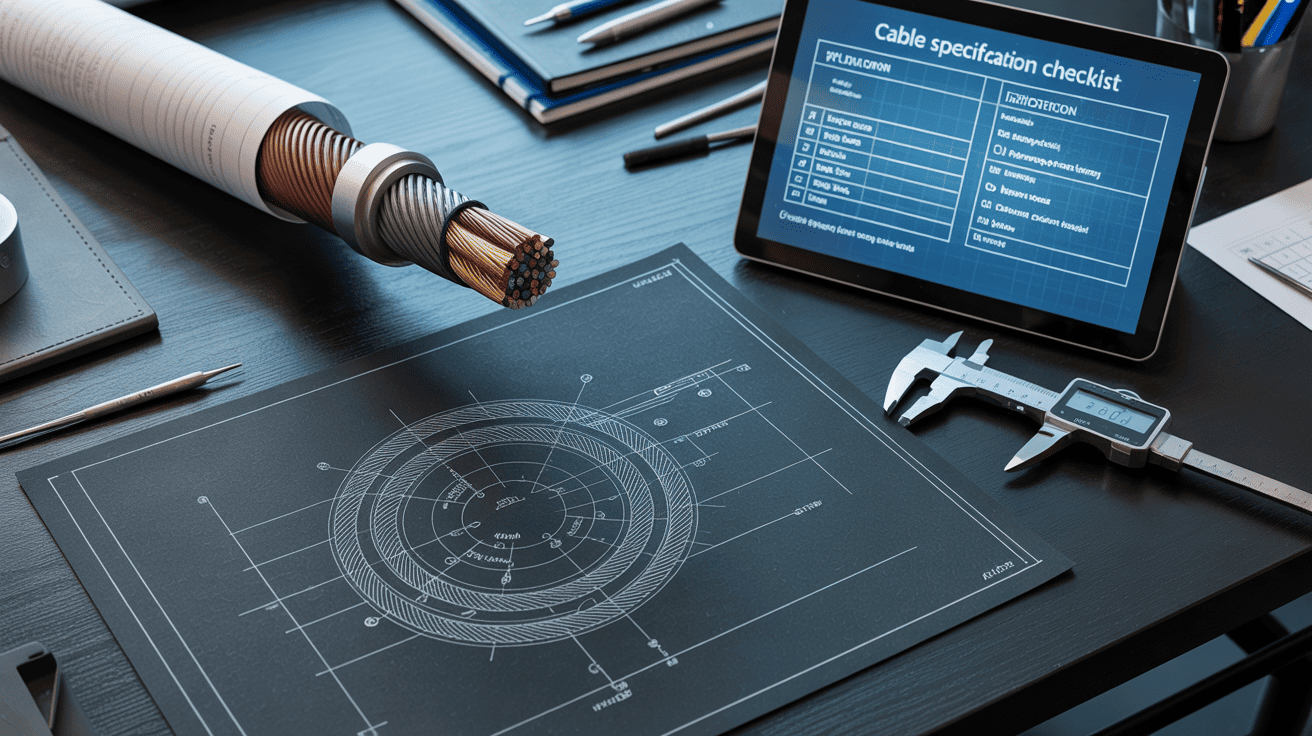
در ابتدای کارم در HONGKAI، این درس را از طریق یک پروژه چالشبرانگیز با یک تولیدکننده آسیایی یاد گرفتم. آنها میخواستند کابلهای Cat6 تولید کنند، اما تنها اطلاعات اولیه درباره "کابلهای شبکه" ارائه دادند. مهندس ارشد هوانگ کای و من هفتهها زمان صرف درخواست جزئیات بیشتر کردیم تا بتوانیم پیشفاکتور دقیقی ارائه دهیم.
پیشرفت زمانی رخ داد که آنها در نهایت نقشههای فنی کاملی مطابق استانداردهای بینالمللی مانند BS 6724 and IEC 60331 ارسال کردند. این نقشهها نیازمندیهای خاصی برای پیچش جفتها، مواد سایهزنی و رتبههای عملکرد ضدآتش را آشکار کردند که کاملاً توصیه تجهیزات ما را تغییر داد.
نیازمندیهای کامل مشخصات
جزئیات هادی:
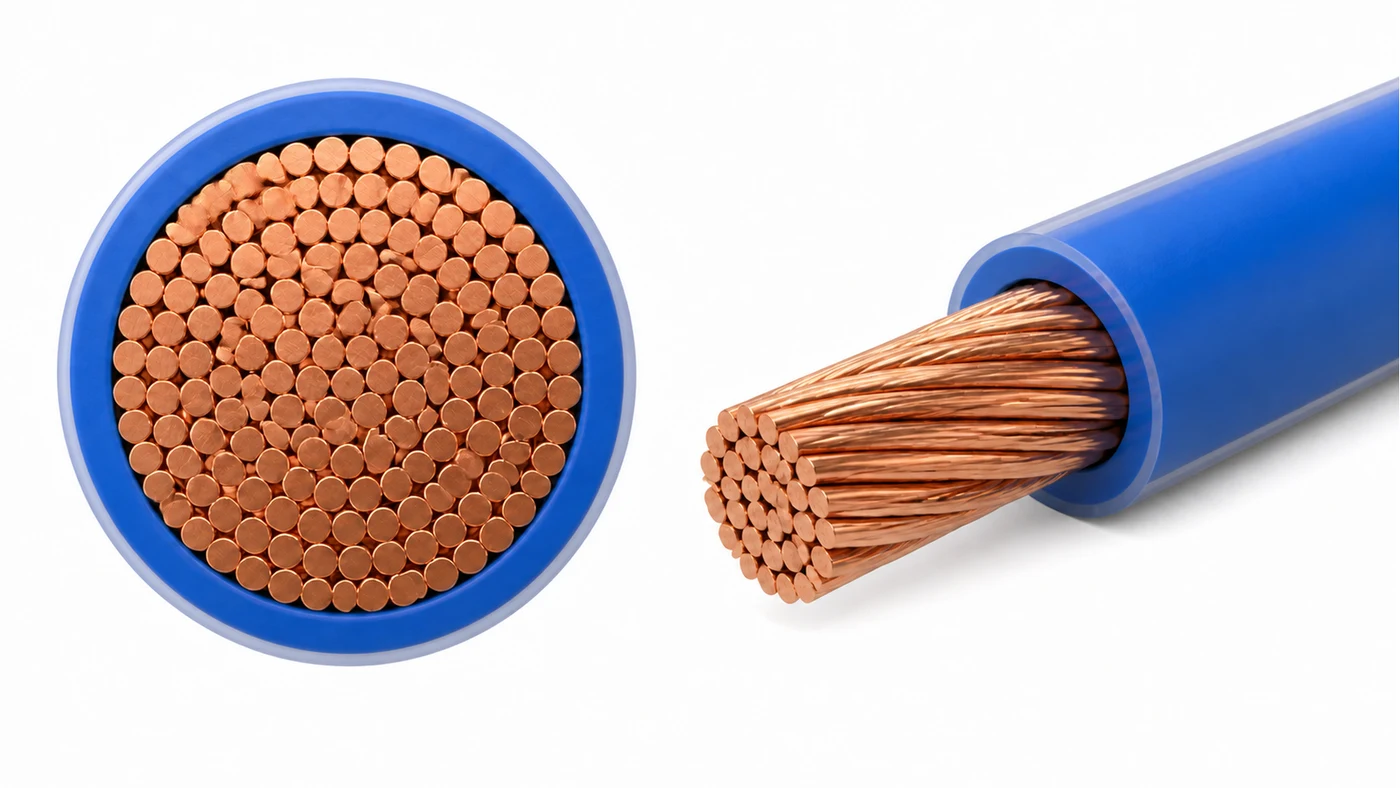
باید مواد هادی (مس، آلومینیوم یا مس پوششدار آلومینیوم)، سایز سیم یا مساحت مقطع و الگوهای پیچش را مشخص کنید. هادیهای جامد به تجهیزات متفاوتی نسبت به هادیهای پیچیده نیاز دارند. پوشش سطح هادی (مس برهنه، مس مسیلشده یا نقرهپوش) نیز بر نیازمندیهای پردازش تأثیر میگذارد.
مواد عایق و پوشش:
مواد دقیق مانند ترکیبات EPR، XLPE یا PVC را مشخص کنید. ضخامت، مشخصات رنگ و ویژگیهای ویژه مانند مقاومت در برابر UV یا خاصیت ضدآتش را اضافه کنید. مواد مختلف به دماهای پردازش و سیستمهای خنککننده متفاوتی نیاز دارند.
ساختار کابل:
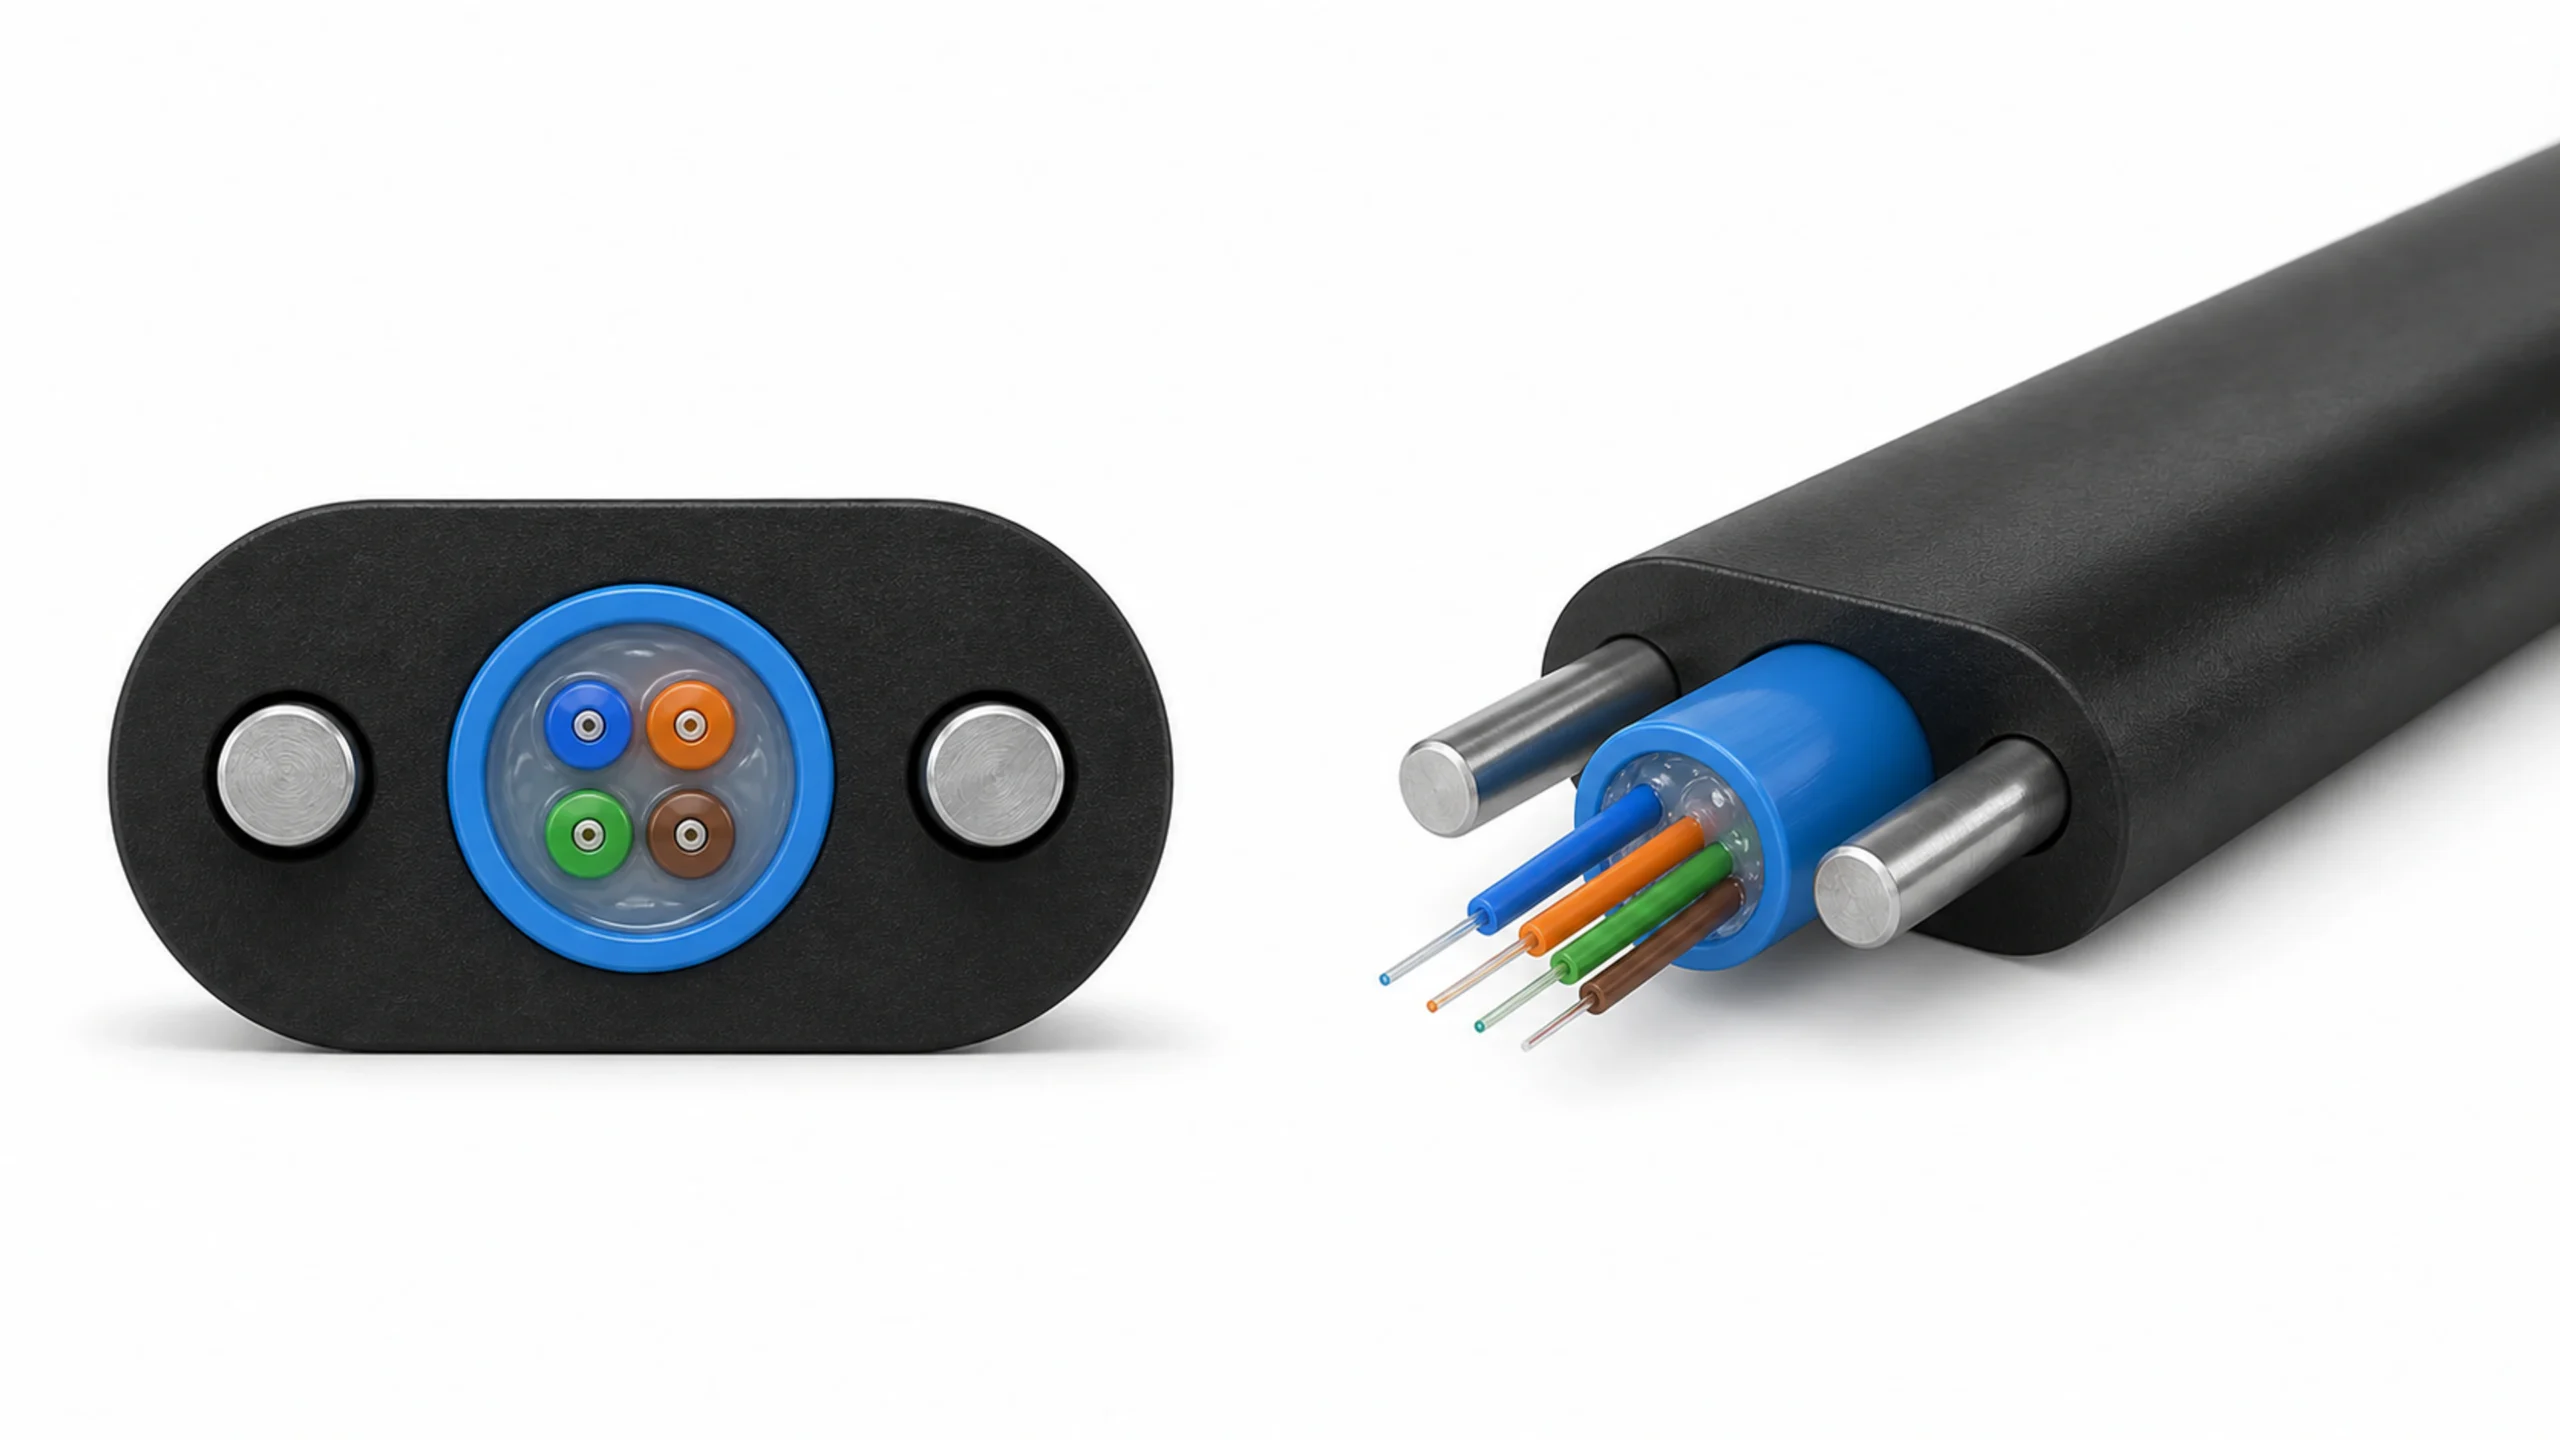
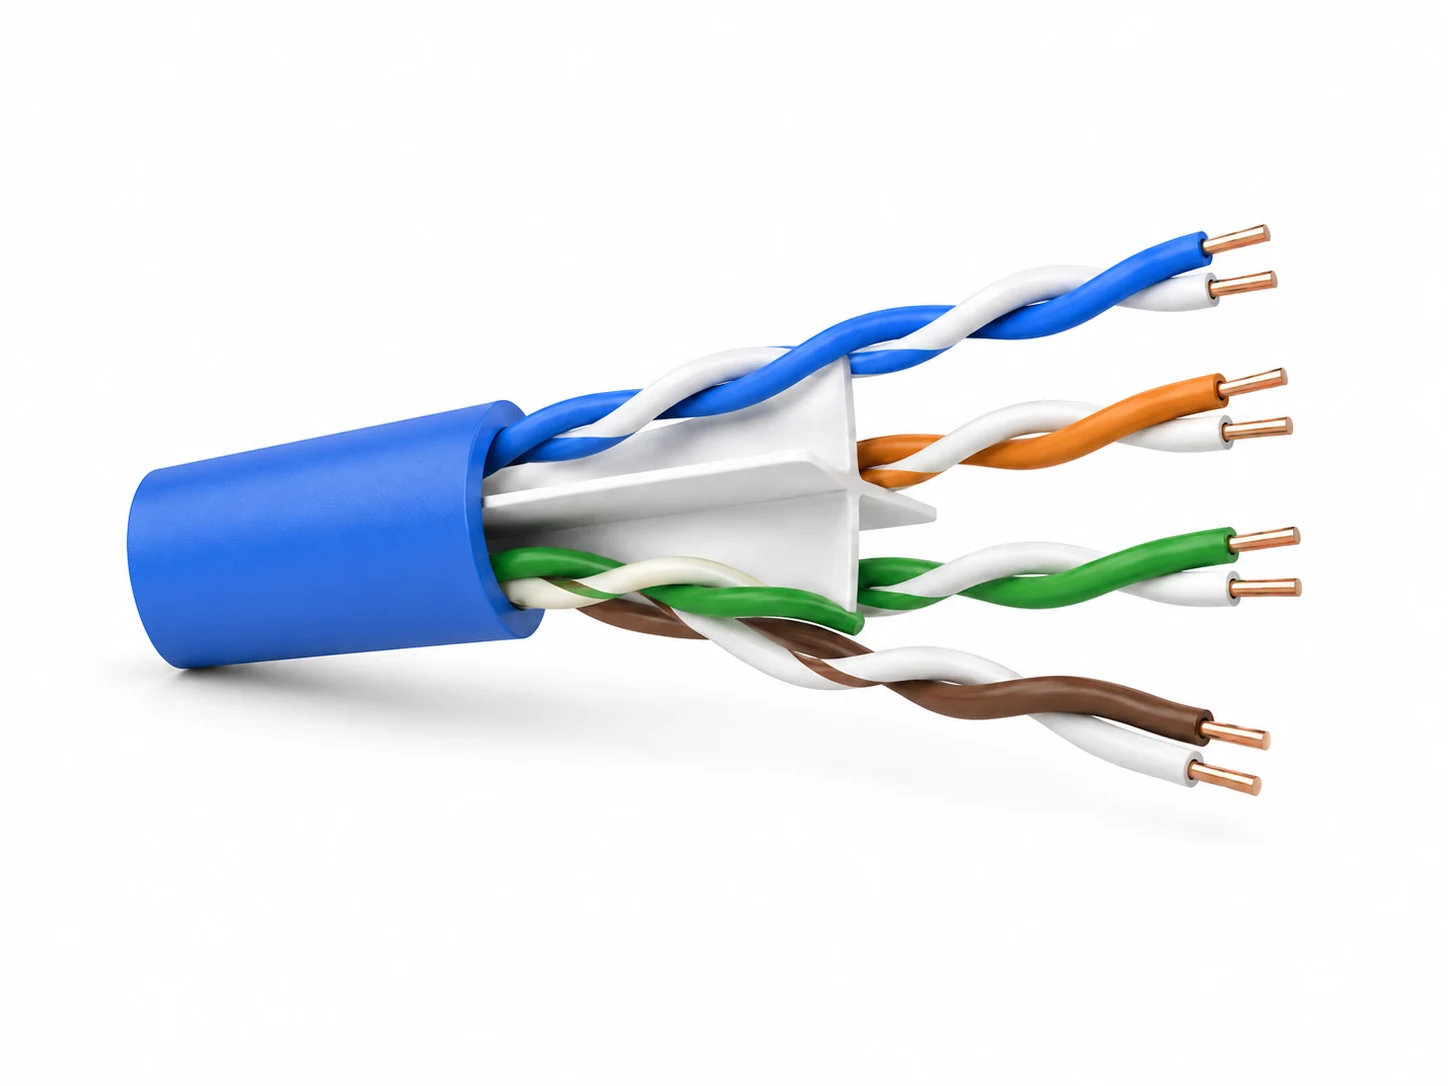
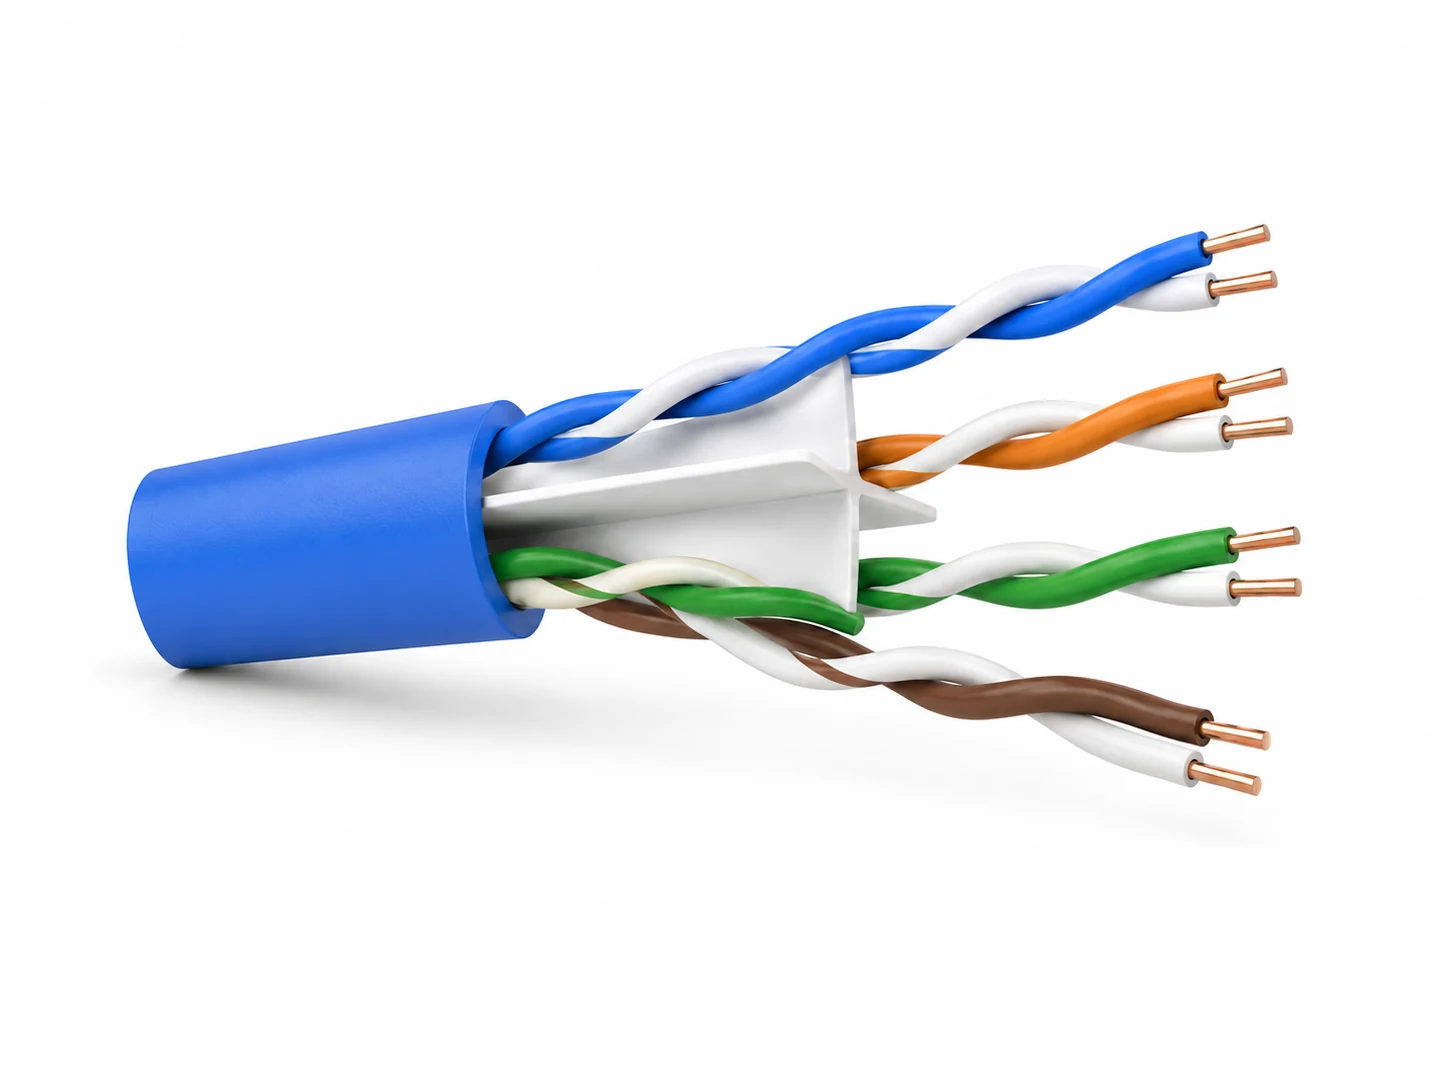
تعداد هستهها، ترتیب هستهها و ویژگیهای ساختاری ویژه را تعریف کنید. برای کابلهای داده، مشخص کنید که آیا به UTP (جفت پیچیده بدون سایهزنی)، FTP (سایهزنی فویلی)، STP (سایهزنی بافتی) یا SFTP (سایهزنی فویلی و بافتی) نیاز دارید. هر نوع به پیکربندی تجهیزات متفاوتی نیاز دارد.
استانداردهای عملکردی:
استانداردهای انطباق مورد نیاز مانند مشخصات IEC، UL، BS یا DIN را اضافه کنید. رتبههای عملکرد ضدآتش مانند Cca-s1a,d0,a1 برای بازارهای اروپایی به ترکیبات ویژه و رویههای آزمون نیاز دارند که بر انتخاب تجهیزات تأثیر میگذارند.
نیازمندیهای ابعادی:
محدودههای قطر کلی، تحملهای طول و الزامات رنگکدی هسته را ارائه دهید. این مشخصات، اندازهگیری تجهیزات پیچش و سیستمهای کنترل کیفیت را تعیین میکنند.
من همیشه توصیه میکنم در صورت امکان نمونهها یا پروتوتایپهای فیزیکی ارائه دهید. نمونههای فیزیکی به تیم مهندسی ما کمک میکنند تا نیازهای ویژهای را که تنها از طریق مشخصات نوشتاری قابل درک نیستند، درک کنند. این رویکرد در طول سالها از درک اشتباه مشخصات متعددی جلوگیری کرده است.
چگونه ظرفیت تولید شما تعیینکننده پیکربندی مناسب تجهیزات است؟
نیازمندیهای ظرفیت تولید مستقیماً تعداد ماشینآلات، سرعت خط و پیکربندی تجهیزات مورد نیاز برای دستیابی به اهداف کسبوکار شما بهصورت کارآمد و سودآور را تعیین میکنند.
محاسبات دقیق ظرفیت، تعیین میکند که آیا به خطوط تولید تکی یا سیستمهای موازی چندگانه نیاز دارید. تقاضای تولید بر ظرفیت ماشین تقسیم میشود، با توجه به عوامل کارایی و میزان ضایعات تنظیم میگردد و دقیقاً نشان میدهد که برای هر مرحله تولید چند ماشین نیاز دارید.
یکی از پیچیدهترین پروژههای برنامهریزی ظرفیتی که من مدیریت کردم، مربوط به یک تولیدکننده خاورمیانهای بود که میخواست 10,000 k کیلومتر کابل Cat6 در ماه تولید کند. او ابتدا فکر میکرد که یک خط تولید با سرعت بالا کافی خواهد بود. تحلیل دقیق ما تصویر متفاوتی را آشکار کرد.
هوانگ کای و من نیازمندیهای واقعی تولید را بر اساس مشخصات کابل او و الگوهای تقاضای بازار محاسبه کردیم. تولید کابل Cat6 شامل مراحل متعددی با سرعتهای پردازش متفاوت است. کشش سیم در محدوده 200-300 m متر بر دقیقه، اکستروژن عایق در محدوده 50-90 m متر بر دقیقه اجرا میشود، اما پیچش جفتها تنها به سرعت 30-50 m متر بر دقیقه دست مییابد.
روشهای محاسبه ظرفیت
تحلیل سرعت تولید:
هر مرحله تولید سرعت حداکثر متفاوتی دارد. شما باید کندترین فرآیند را شناسایی کنید که به عنوان محدودیت تولید شناخته میشود. بافت فلزی اغلب عامل محدودکننده برای کابلهای دارای پوشش با سرعت تنها 5 m متر در دقیقه است، در حالی که اکستروژن پایه میتواند به 90 m متر در دقیقه برسد.
محاسبات تعداد تجهیزات:
از این فرمول استفاده کنید: ماشینهای مورد نیاز = تقاضای تولید ÷ (ظرفیت ماشین × ضریب کارایی). ضرایب کارایی 75 تا 85% را برای شرایط واقعی، از جمله زمان تنظیم، نگهداری و بررسیهای کنترل کیفیت، اعمال کنید.
نیازهای تعادل خط:
سرعتهای تولید را در تمام فرآیندها متعادل کنید تا از ایجاد محدودیتها جلوگیری شود. اگر پیچش با سرعت 40 m متر در دقیقه انجام میشود اما نیاز به ظرفیت کلی 100 m متر در دقیقه دارد، حداقل سه دستگاه پیچش نیاز دارید که به یک فرآیند پاییندستی تغذیه کنند.
برنامهریزی قابلیت گسترش:
| سطح تولید | خروجی ماهانه (کیلومتر) | پیکربندی تجهیزات | محدوده سرمایهگذاری (USD) |
|---|---|---|---|
| مقیاس کوچک | 1,000 | خط تکی، تجهیزات پایه | 100,000-200,000 |
| مقیاس متوسط | 3,000 | خط متعادل با ظرفیت پشتیبان | 280,000-580,000 |
| حجم بالا | 10,000 | چندین خط موازی | 650,000-1,200,000 |
پروژه خاورمیانه نیازمند هشت دستگاه پیچش و سه دستگاه ستراندینگ بود تا به ظرفیت هدف برسد. ما همچنین توصیه کردیم تجهیزات کشش سیم اضافه شود، زیرا تولید حجم بالا، پردازش مس خام را به جای خرید سیم کشیده شده، مقرونبهصرفه میکند. این تصمیم هزینه مواد را از $6.50 به ازای کیلوگرم به $5.80 به ازای کیلوگرم کاهش داد.
برنامهریزی ظرفیت همچنین تغییرات تقاضای فصلی را آشکار کرد. دورههای اوج تقاضای او نیازمند 40% برابر ظرفیت بیشتر در ماههای خاصی بود، که ما را به توصیه تجهیزات ماژولاری سوق داد که میتوانند در دورههای کمتقاضا بین انواع مختلف کابلها به اشتراک گذاشته شوند.
چرا طراحی کارخانه و برنامهریزی مواد برای موفقیت تولید کابل مهم هستند؟
طراحی مناسب کارخانه جریان مواد و کارایی تجهیزات را بهینه میکند و برنامهریزی دقیق مواد از تأخیرهای تولید جلوگیری و هزینههای موجودی را حداقل میکند.
طراحی کارخانه بر بهرهوری، ایمنی و هزینههای عملیاتی تأثیر میگذارد. طراحیهای ضعیف باعث ایجاد محدودیتها، افزایش هزینههای حملونقل مواد و ایجاد خطرات ایمنی میشوند. ترکیب این طراحی با محاسبات دقیق مواد، بازده سرمایهگذاری را حداکثر و عملیات را بهصورت روان تضمین میکند.
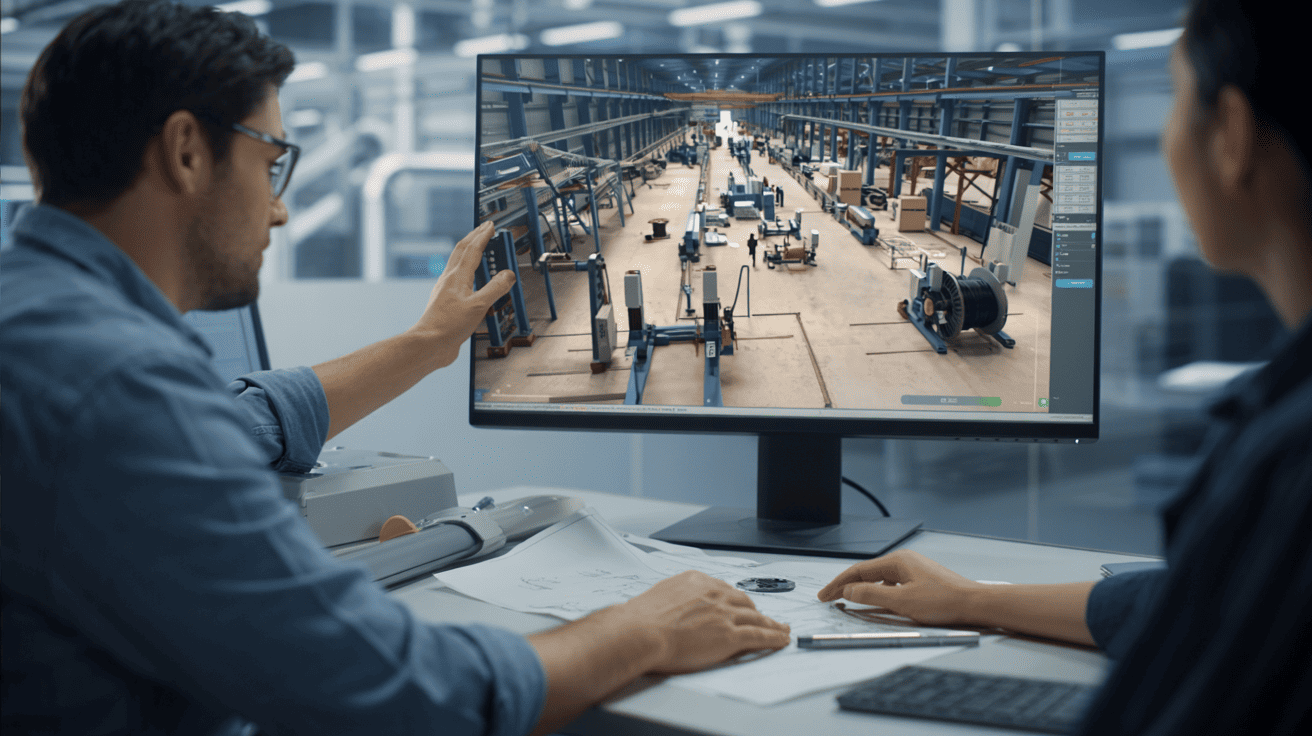
پیچیدهترین پروژه طراحی فضایی که من مدیریت کردم، مربوط به یک تولیدکننده با تسهیلاتی به مساحت 1,800 متر مربع بود. او میخواست سه خطوط اکستروژن2 ماشین برای تولید کابل برق نصب کند، اما فضای موجود به نظر کارایی ناپذیر میرسید.
هوانگ کای و من به تسهیلات او سفر کردیم و چندین فرصت بهینهسازی را کشف کردیم. کلید موفقیت، درک نیازمندیهای فرآیند تولید کابل بود. مواد اولیه باید بهصورت روان از مناطق انبارداری به تجهیزات تولید جریان یابند. محصولات نهایی نیاز به مسیرهای کارآمدی به سمت مناطق آزمون و مناطق حملونقل دارند.
استراتژیهای بهینهسازی طرحبندی
طراحی جریان مواد:
تولید کابل دنبالهای منطقی از مواد اولیه تا محصولات نهایی را دنبال میکند. رولهای هادی به تجهیزات پیچش یا اکستروژن مستقیم تغذیه میشوند. ترکیبات عایق از سیلوهای ذخیره به سطلهای اکسترودر منتقل میشوند. کابلهای نهایی از طریق ایستگاههای آزمون به مناطق بستهبندی حرکت میکنند.
استفاده از فضا:
مساحت تجهیزات را محاسبه کنید، از جمله نیازهای دسترسی برای نگهداری. خطوط اکستروژن به دسترسی جرثقیل سقفی برای تغییر دیهها و نگهداری نیاز دارند. تجهیزات آزمون به فضای اختصاصی کف نیاز دارند که جریان تولید را مختل نکند.
ایمنی و انطباق:
طرحبندی کارخانه باید شامل خروجیهای اضطراری، سیستمهای ایمنی آتشسوزی و تهویه مناسب برای مناطق پردازش باشد. مناطق ذخیرهسازی مواد شیمیایی نیازمند در نظر گرفتن ویژگیهای خاصی برای دسترسی به تجهیزات ایمنی و مدیریت ترکیبات هستند.
استفاده از فضای عمودی:
بسیاری از تأسیسات فضای عمودی را بهطور کامل بهرهبرداری نمیکنند. مسیرهای کابل هوایی، سکوهای انبارش مرتفع و طبقات میانی میتوانند بهطور چشمگیری فضای کف مناسب را بدون افزایش ابعاد ساختمان افزایش دهند.
محاسبات برنامهریزی مواد
نیازمندیهای مواد اولیه:
مصرف ماهانه مواد را بر اساس ظرفیت تولید و مشخصات کابل محاسبه کنید. سطح موجودی اطمینان را نیز در نظر بگیرید تا از وقفه در تولید به دلیل تأخیر تأمینکنندگان جلوگیری شود.
مواد هادی:
محاسبه: طول کابل × سطح مقطع هادی × چگالی مس × تعداد هادیها برای هادیهای مسی. 3-5% را برای ضایعات فرآوری و نمونههای کنترل کیفیت اضافه کنید.
مواد عایق:
حجم عایق را بر اساس هندسه کابل و ضخامت عایق محاسبه کنید. تغییرات چگالی ماده و عوامل کارایی فرآیند را در نظر بگیرید. نیازمندیهای رنگدهنده و افزودنیها را نیز شامل شوید.
نیازمندیهای ذخیرهسازی:
مصالح مختلف نیازمند شرایط نگهداری متفاوتی هستند. رساناهای مسی را میتوان در فضای باز و زیر سایهبان نگهداری کرد، اما ترکیبات نیازمند انبارهایی با محیط کنترلشده هستند. فضای انبار را بر اساس فراوانی تحویلها و نرخ مصرف محاسبه کنید.
ما برای پروژه فضای محدود، یک جریان تولید U-شکل طراحی کردیم که از فضای موجود به حداکثر استفاده میکرد. انبار مواد اولیه در یک انتهای ساختمان و خطوط تولید در امتداد طول ساختمان قرار گرفتهاند و انبار کالای آماده نیز در انتهای دیگر واقع شده است. این چیدمان فاصله جابجایی مواد را 60% نسبت به طرح اولیه مشتری کاهش داد.
محاسبات مواد، نیازهای ماهانه 45 تن مس و 25 تن فضای ذخیرهسازی ترکیبی را آشکار کرد. قرارگیری استراتژیک این مناطق ذخیرهسازی، مسافتهای جابجایی با لیفتراک را به حداقل رساند و کارایی کلی را بهبود بخشید، در حالی که چرخش صحیح موجودی حفظ شد.
نتیجهگیری
موفق ماشین آلات کابل3 انتخاب نیازمند مشخصات دقیق، برنامهریزی ظرفیت صحیح، چیدمان بهینه کارخانه و محاسبات دقیق مواد برای سودآوری بلندمدت و موفقیت عملیاتی است.
 English
 हिन्दी
 فارسی