


Enfrentando dificuldades com a complexidade na fabricação do núcleo de fibra? O controle de qualidade deficiente causa perda de sinal e falhas na produção.
A produção de fibra óptica começa com um preform de vidro, seguido por aquecimento, estiramento, controle de diâmetro e revestimento protetor. O vidro estirado contém tanto o núcleo quanto a casca; não se trata de um núcleo isolado. Confirme a rota do preform, as configurações do forno e as especificações da fibra acabada para o processo selecionado.
Ao avaliar um projeto de fabricação de núcleo de fibra, distinga a fabricação de pré-formas de vidro e o estiramento de fibras da produção de cabos a jusante. Utilize este guia para identificar as etapas do processo, as interfaces de equipamentos e as evidências a solicitar aos fornecedores. Para uma solicitação de HONGKAI Cable Machinery, confirme o escopo de equipamento proposto, o fabricante responsável e os requisitos de aceitação nos documentos do projeto.
Quais materiais você precisa para a produção do núcleo de fibra?
A composição da matéria-prima e o controle de contaminação fazem parte da qualidade da fibra, mas não são os únicos fatores. Avalie os registros do material juntamente com a inspeção das pré-formas e os testes da fibra acabada; não diagnostique perda óptica ou rupturas de fibra apenas com base em um grau nominal de pureza.
Defina a rota de fibra e pré-forma pretendida antes de especificar os insumos químicos. Um processo MCVD à base de cloreto utiliza precursores voláteis para formação de vidro, mas os graus de material, dopantes, gases e configurações térmicas devem corresponder ao processo qualificado. A compra de pré-formas acabadas é um escopo de fornecimento diferente da sua fabricação.
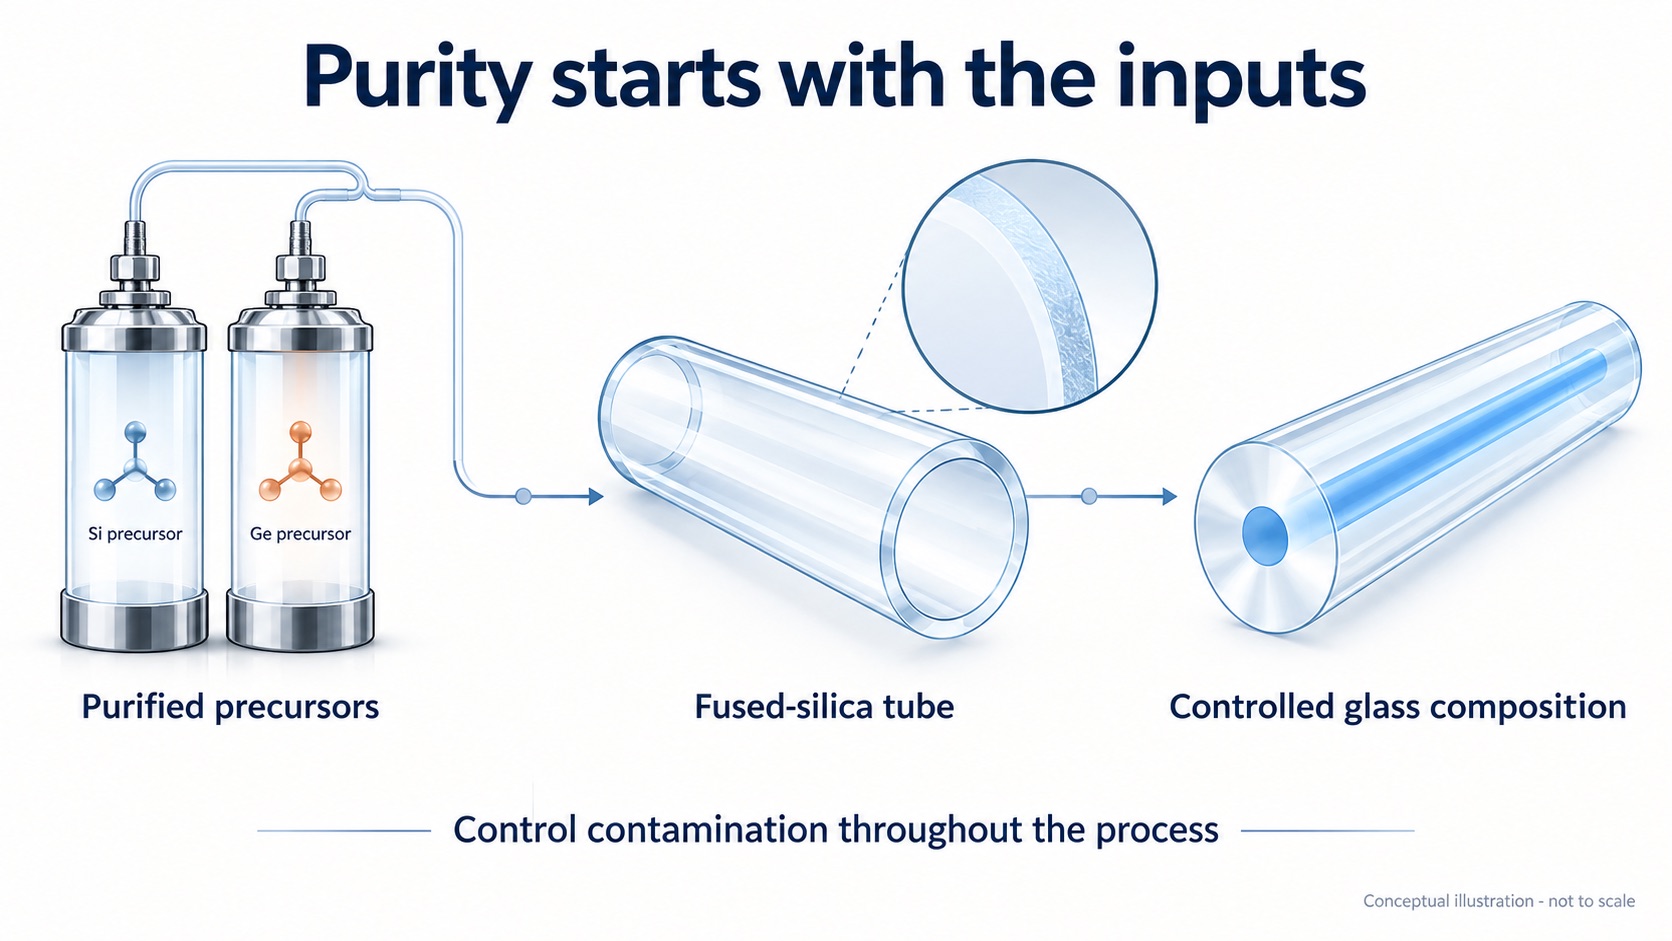
Ilustração conceitual das entradas de material e controle de contaminação na preparação da pré-forma; não é uma fotografia de laboratório.
A seleção de matérias-primas e o controle de contaminação devem constar no plano de qualidade do projeto. Solicite as especificações dos materiais e os registros de lote ao produtor proposto, e confirme como os lotes não conformes são tratados. Visão geral da produção de fibras ópticas da Heraeus explica os papéis da composição do material, geometria e perfil do índice de refração. Uma porcentagem de pureza isoladamente não define o desempenho da fibra acabada.
Componentes Químicos Primários
O Descrição do MCVD da Universidade Leibniz de Hanôver identifica SiCl4, GeCl4 e POCl3 como exemplos de precursores voláteis formadores de vidro. Esta não é uma lista obrigatória de ingredientes para toda fibra. Para cada produto químico selecionado, solicite a especificação de grau do fornecedor, certificado de lote e resultados relevantes de impurezas traço; o responsável pelo processo deve aprovar sua adequação.
A dopagem com germânio pode elevar o índice de refração da sílica, mas a fibra acabada deve ser definida por seu projeto completo de núcleo e casca. Não infira abertura numérica ou outro desempenho óptico apenas a partir da concentração de germânio. Confirme o perfil de índice de refração pretendido, a formulação do dopante e as medições aplicáveis junto ao produtor do pré-formado.
Processo de reação química
Na rota MCVD descrita pela Universidade Leibniz de Hannover, os vapores precursores passam por um tubo de sílica fundida e um queimador externo em movimento transversal inicia a formação do vidro. As partículas depositam-se na parede interna do tubo. A deposição, consolidação e colapso do tubo são etapas distintas; uma única faixa genérica de temperatura de reação não constitui uma especificação operacional para todas elas.
Exigir que o proprietário do processo defina e qualifique as configurações de temperatura e fornecimento de gás para cada etapa. O registro de produção deve identificar a versão da receita, as variáveis medidas, os desvios permitidos e a resposta a uma excursão. Não adotar um limiar de mudança de temperatura sem fonte ou uma porcentagem de estabilidade de fluxo como prova de reação completa ou fibra aceitável.
Requisitos de pureza e testes
Defina os limites de impurezas para o material de entrada específico e a fibra pretendida, não por comparação com outra indústria. O panorama da Heraeus distingue as exigências de conteúdo hidroxílico para transmissão UV e infravermelha, ilustrando por que a aplicação é importante. Para humidade, metais e outras impurezas especificadas, identifique o material a ser testado, unidades de concentração, método analítico e limite de reporte. Não substitua uma especificação de gás precursor por uma medição de vidro acabado.
Solicite ao produtor o plano de inspeção de materiais recebidos, certificados de lote e relatórios laboratoriais. Pergunte quais métodos analíticos são utilizados, quais contaminantes são avaliados e como cada resultado é comparado com a especificação acordada do material. Confirme o laboratório responsável e os arranjos de rastreabilidade, em vez de assumir que o fornecedor do equipamento realiza esses testes.
Utilize esta matriz para definir os documentos de aceitação de materiais recebidos. Não se trata de uma especificação universal de pureza química nem de um procedimento de teste laboratorial.
| Entrada para qualificar | Especificação a obter | Lote ou evidência de fornecimento | Acceptance decision |
|---|---|---|---|
| SiCl4, se utilizado | Grau qualificado e limites de impurezas nomeadas com unidades | Certificado de lote, resultados analíticos relevantes e limites de relatório | O proprietário do processo aprova o material para a receita pretendida |
| GeCl4 ou outro precursor de dopante, se utilizado | Química, grau e limites de impureza selecionados para o projeto da fibra | Resultados de lote rastreáveis utilizando métodos adequados para esse material | Compare com a especificação aprovada do material dopante |
| O2, if used | Grau do gás e limites de contaminantes exigidos pelo processo | Fornecer certificado e verificações acordadas no ponto de uso | Verifique as condições especificadas de fornecimento de gás |
| Gases de transporte ou de processo, se utilizados | Requisitos de identidade, pureza e fornecimento do gás para a rota real | Registros do fornecedor e verificações acordadas da condição da linha | Aprovar conforme a especificação de utilidade do processo |
Considerações sobre armazenamento e manuseio
Antes de especificar o armazenamento químico, solicite as fichas de dados de segurança atualizadas e os requisitos de armazenamento e compatibilidade do fornecedor de produtos químicos. Faça com que o projeto da instalação proposta seja revisado por pessoal qualificado. Os materiais dos recipientes, os controles atmosféricos e os limites ambientais devem ser estabelecidos para os produtos químicos e processos específicos, não inferidos a partir de um artigo genérico.
Exigir procedimentos documentados para transferência de produtos químicos, controle de contaminação, proteção do pessoal e resposta a emergências. Confirmar a compatibilidade de tubos e conexões, quaisquer requisitos de purga e a formação aplicável com os especialistas responsáveis em processos e segurança. Esta visão geral não é um procedimento operacional para manipulação de produtos químicos.
Inclua as instalações de manuseio de materiais, os trabalhos de inspeção e a manutenção no escopo do projeto e na comparação de custos. Solicite os registros de controle de contaminação do produtor proposto e confirme quais salvaguardas e registros estão incluídos antes de comparar as cotações.
Como você cria a pré-forma de vidro?
A qualidade da preforma impacta diretamente as características da fibra. A deposição inconsistente provoca variações de diâmetro e perdas ópticas ao longo do comprimento da fibra.
O MCVD deposita vidro na parede interna de um tubo de sílica. O OVD constrói uma pré-forma porosa em forma de fuligem ao redor da parte externa de uma haste alvo antes da consolidação. Estas são rotas de fabricação diferentes; as dimensões da pré-forma dependem do processo e do equipamento selecionados.
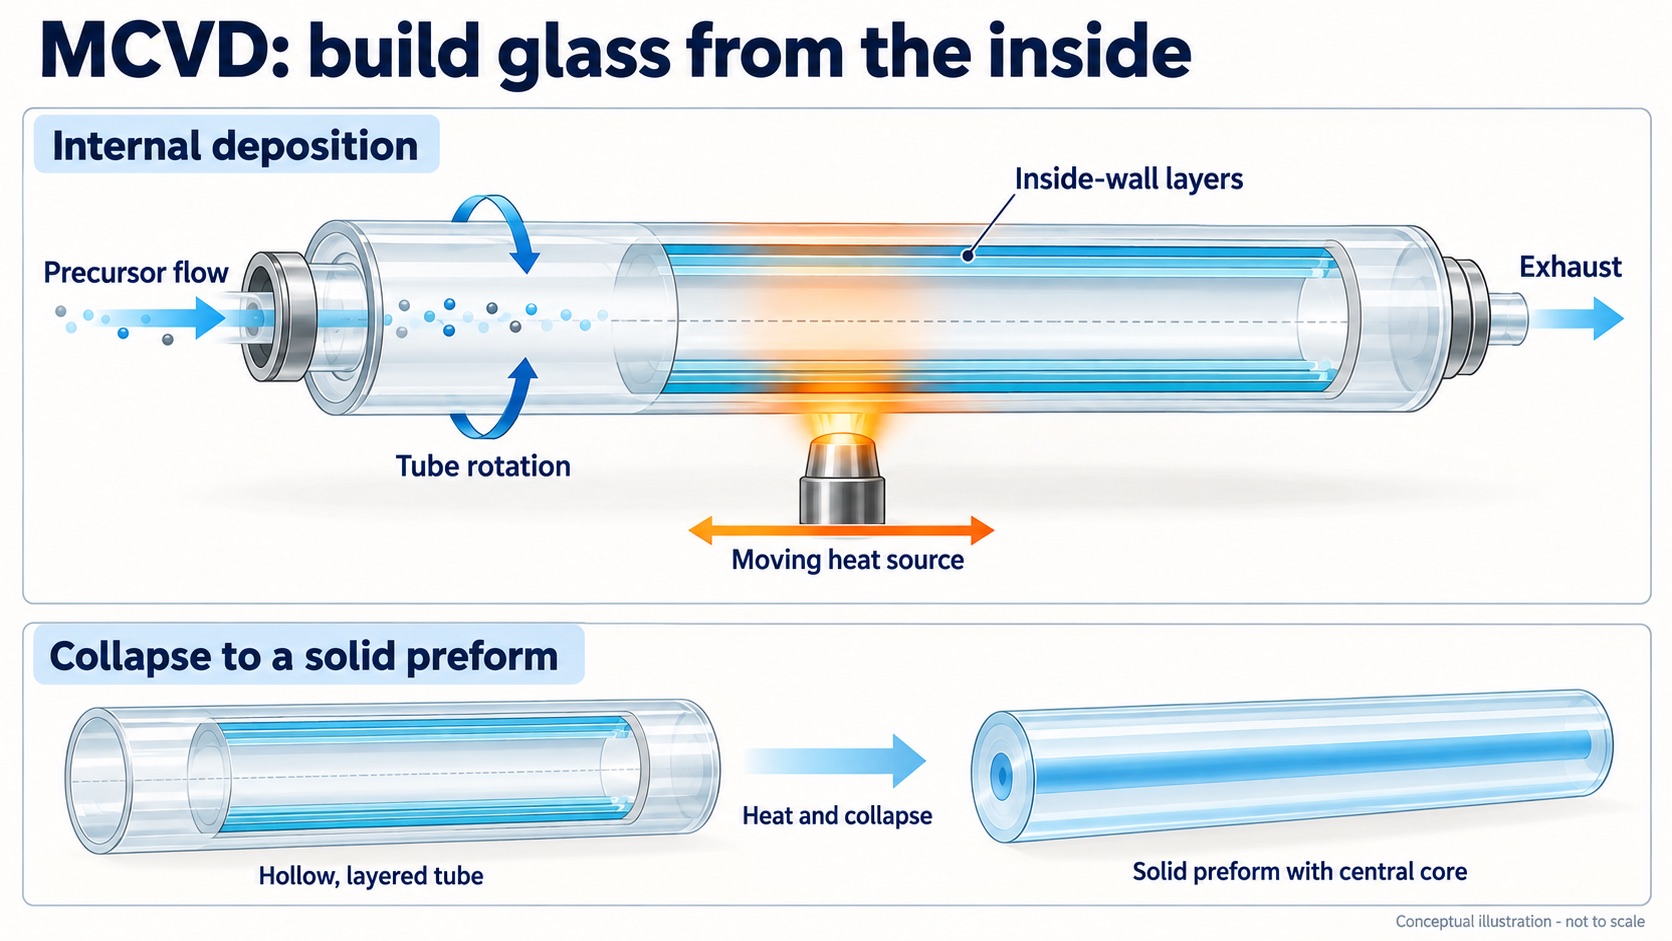
Ilustração conceitual do MCVD: o vidro é depositado dentro do tubo antes do colapso em uma preforma sólida. Fora de escala.
Para um projeto de fabricação de núcleo de fibra, confirme se os pré-formas serão adquiridos ou fabricados como parte do escopo proposto. Solicite a especificação do pré-forma, os registros de inspeção e os requisitos de compatibilidade para o equipamento de estiramento. Identifique a parte responsável pela produção dos pré-formas separadamente do fornecedor do equipamento.
Processo de Deposição Química de Vapor Modificado (MCVD)
In the processo MCVD descrito pela Universidade de Leibniz Hannover, Os gases precursores fluem através de um tubo de sílica fundida enquanto um queimador externo se desloca ao longo dele. Partículas de vidro formam-se e depositam-se na parede interna do tubo. A composição gasosa e as condições de deposição controlam o perfil do índice de refração; as dimensões do tubo devem corresponder ao processo específico e ao equipamento.
Para o torno MCVD e o bico de combustão transversal propostos, obtenha a faixa qualificada de tamanhos de tubo, as configurações de rotação e deslocamento transversal, os requisitos de alinhamento e o método de controle térmico. Identifique se uma temperatura relatada refere-se à chama, à superfície do tubo ou a outro alvo. Trate a velocidade de rotação e a temperatura como valores específicos do equipamento e da receita, em vez de configurações universais do processo MCVD.
Revise a sequência de fornecimento de gás e o arranjo de controle para o processo MCVD proposto. Exija medição calibrada do fluxo, um cronograma de deposição documentado e registros de processo rastreáveis. O número de passadas, as dimensões da camada depositada e a variação permitida do fluxo devem provir do projeto de pré-forma qualificado e do processo demonstrado, não de um ciclo padrão assumido.
O processo de deposição cria "fuligem" – partículas de vidro submicrônicas que se formam na zona quente e depositam-se na parede interna do tubo. A alta temperatura consolida essas partículas em vidro denso e transparente enquanto o queimador passa sobre a fuligem depositada. A temperatura de consolidação deve ser cuidadosamente controlada para evitar a formação de bolhas, garantindo ao mesmo tempo a densificação completa.
Processo de deposição de vapor externo (OVD)
In Explicação da Corning sobre Deposição por Vapor Externo, partículas finas de vidro, conhecidas como fuligem, acumulam-se ao redor da parte externa de um alvo ou "barra isca". Ao contrário do MCVD, essa deposição não ocorre na parede interna de um tubo substrato.
Camadas sucessivas de fuligem acumulam-se para fora ao redor do alvo. O equipamento de deposição e a entrega do dopante devem seguir o projeto de pré-forma pretendido. Esta é uma acumulação externa de fuligem, não uma deposição dentro de um tubo oco.
O tamanho da pré-forma e a produção de saída são específicos do equipamento. Não utilize um diâmetro ou comprimento como uma capacidade OVD universal; confirme o intervalo qualificado de pré-formas com o fornecedor do equipamento de processo.
Na rota descrita pela Corning, a haste de isca é removida antes da consolidação. Durante o Estágio de consolidação OVD, o calor converte o corpo poroso de fuligem em vidro denso e transparente. As condições de consolidação devem seguir o processo qualificado, e não uma receita genérica de temperatura.
Controle de qualidade durante a fabricação de pré-formas
Para monitoramento térmico durante a fabricação de pré-formas, especifique o alvo de medição real e o instrumento adequado para ele. Solicite ao fornecedor que declare calibração, incerteza de medição e limitações operacionais relevantes. Uma leitura de temperatura sem contato não deve ser tratada automaticamente como uma medição precisa da temperatura da chama ou do vidro.
Solicite ao produtor do pré-formado as medições do perfil do índice de refração e o método de teste declarado. O relatório deve identificar o pré-formado medido, o instrumento, o status de calibração e os critérios de aceitação. Concordem sobre como lidar com resultados fora das especificações antes que o pré-formado seja liberado para o processo de estiramento.
Include preform diameter, concentricity, straightness and roundness in the agreed dimensional inspection plan. Require the supplier to state the measurement method, units and acceptance tolerances for the specified preform and drawing equipment. Do not adopt an unsourced percentage as a universal limit.
Compare as propostas de MCVD e OVD em relação ao mesmo projeto de fibra pretendido e ao escopo de fornecimento. Os nomes dos roteiros, por si só, não estabelecem diâmetros de núcleo fixos, aberturas numéricas ou limites de atenuação. Mantenha a inspeção do pré-forma separada da aceitação da fibra estirada a partir dele.
| Item a comparar | evidência da proposta MCVD | Evidência da proposta OVD | Acceptance boundary |
|---|---|---|---|
| Rota de deposição e estágio fornecido | Identifique o tubo substrato, a deposição interna e a etapa da preforma fornecida | Identificar a deposição externa de fuligem, consolidação e estágio do preforma fornecido | Compare estágios de fornecimento equivalentes, não apenas rótulos de rota |
| Preform geometry | Desenhos e resultados da inspeção do pré-forma proposto | Desenhos e resultados da inspeção do pré-forma proposto | Indique se cada dimensão refere-se ao preformado ou à fibra estirada, com unidades |
| Perfil do índice de refração e projeto da fibra | Perfil medido e especificação da fibra alvo | Perfil medido e especificação da fibra alvo | Concordar com o perfil e qualquer teste de abertura numérica aplicável separadamente |
| Concentricidade, retidão e circularidade | Método de inspeção, resultados medidos e tolerâncias propostas | Método de inspeção, resultados medidos e tolerâncias propostas | Aplique o desenho da pré-forma aprovado e o plano de inspeção |
| Desempenho óptico da fibra acabada | Resultados rastreáveis de fibra extraída do preform proposto | Resultados rastreáveis de fibra extraída do preform proposto | Utilize a especificação de fibra selecionada e as condições de teste acordadas, em vez de um limite genérico MCVD/OVD |
Otimização de Processos e Solução de Problemas
Exija um plano de ensaio documentado antes de alterar os parâmetros de fabricação da pré-forma. Identifique as variáveis, limites operacionais permitidos, medições e responsabilidades de aprovação junto ao proprietário do processo. Mantenha os resultados dos ensaios rastreáveis até o lote do material e as configurações do equipamento, e registre a aprovação do proprietário do processo.
Para um defeito suspeito no preform, identifique primeiro a característica medida: condição da interface, perfil do índice de refração ou geometria. Compare os resultados da inspeção com o projeto aprovado do preform e os registros correspondentes de material, deposição e equipamento. Um nome de defeito isolado não estabelece se contaminação, condições térmicas, fornecimento de gás ou alinhamento foram a causa. Solicite ao responsável pelo processo que documente as evidências para a causa proposta antes de alterar a receita.
Request the equipment manufacturer’s preventive-maintenance schedule and calibration requirements. Confirm which burner components, flow controllers and alignment checks are included, who performs each task and what records are required. Agree the maintenance scope before equipment acceptance.
A aceitação da pré-forma é apenas um ponto de verificação, não uma garantia de que o processo de estiramento será livre de problemas. Vincule o registro de inspeção de cada pré-forma à corrida de estiramento e aos resultados da fibra acabada para que um defeito possa ser investigado em todas as etapas. Libere a fibra somente após atender às geometria, requisitos ópticos e mecânicos acordados.
Qual equipamento é essencial para trefilação de fibras?
Escolhas erradas de equipamentos levam a falhas na produção. Sistemas de trefilação inadequados causam quebras de fibras, variações de diâmetro e defeitos de revestimento que tornam o produto inutilizável.
Specify the drawing system as a complete process: preform feed, furnace, cooling, diameter measurement, coating, curing and take-up. Require the supplier to demonstrate the agreed fiber dimensions and quality at the proposed production speed; a speed figure alone is not an acceptance criterion.
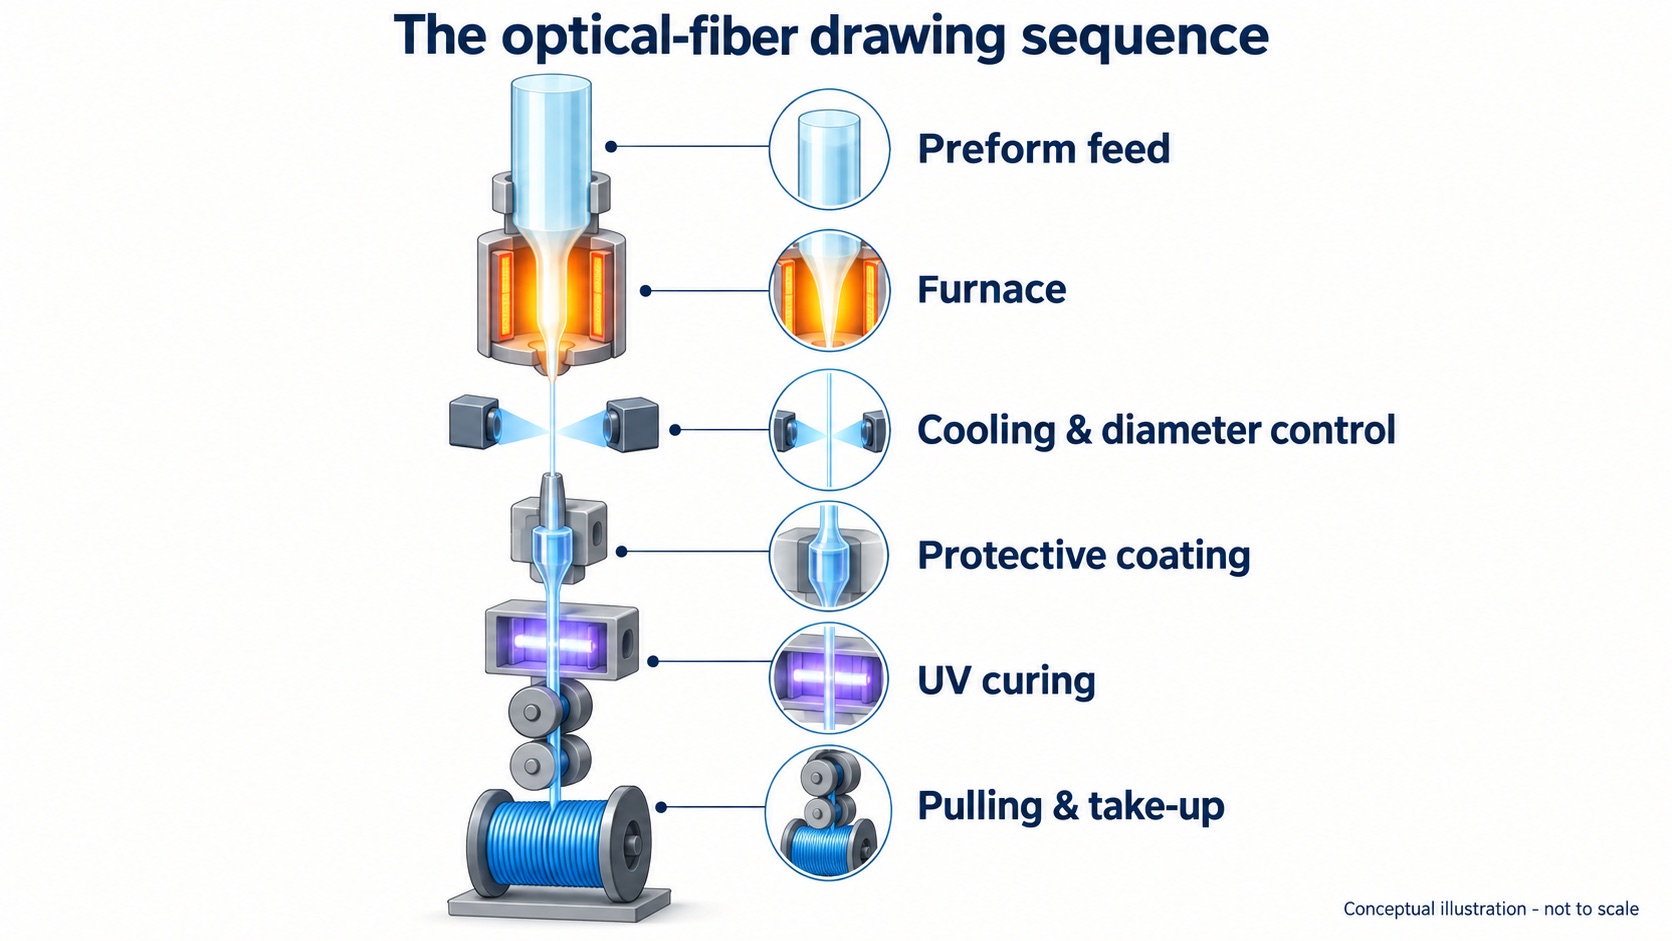
Sequência de estágios do desenho conceitual, não um desenho de uma máquina específica fornecida. Fora de escala.
Coordinate the interfaces between the preform, drawing equipment and coating system before accepting a line proposal. Record the target fiber type, glass-cladding diameter, coated-fiber outer diameter and test conditions so each supplier works to the same product definition.
Desenho da Estrutura e Design da Torre
When reviewing a torre de trefilação de fibras, request the supplier’s layout, structural requirements and vibration-control provisions for the proposed configuration. Confirm the required building height, foundations, service access and utility interfaces from the actual equipment drawings rather than assuming a standard tower size.
A torre abriga diversas zonas, cada uma com uma função específica no processo de trefilação. A seção superior contém o mecanismo de alimentação da pré-forma e o forno. A seção intermediária oferece espaço para resfriamento da fibra e medição do diâmetro. A seção inferior abriga o sistema de aplicação do revestimento, os fornos de cura e o equipamento de recolhimento.
Ask the drawing-equipment and coating suppliers to specify the required cleanliness, temperature, humidity and ventilation conditions. Record operating and shutdown requirements in the utility schedule, together with monitoring methods and acceptance limits. Assign responsibility for establishing and maintaining these conditions.
Sistemas de Fornos de Alta Temperatura
Confirm the furnace heating technology, usable hot zone, preform-size range and qualified operating window with the equipment manufacturer. Furnace dimensions and maximum temperature must come from the proposed equipment specification, not a generic production-line example.
Request the furnace supplier’s temperature-measurement and control specification, including sensor type, calibration, measurement uncertainty and demonstrated control performance. Distinguish a stated controller resolution from verified furnace stability, and agree the acceptance test for the supplied system.
Confirm furnace-gas requirements with the furnace manufacturer and responsible process engineer. The utility specification should identify gas type, quality, flow requirements, monitoring and safety provisions for the actual system. Do not use a generic oxygen limit or gas selection as an approved operating recipe.
For the preform-feed system, request the supported preform dimensions and mass, feed range, positioning performance and coordination with draw control. Agree a test using the intended preform rather than assuming a universal positioning tolerance.
Medição e Controle de Diâmetros
Specify what each gauge measures: bare-glass outer diameter, coated-fiber outer diameter or another defined feature. Request the instrument’s measurement range, accuracy, repeatability, sampling rate and calibration requirements. Do not treat resolution, response time and achieved production tolerance as interchangeable specifications.
Draw speed is one control variable used to regulate bare-glass diameter, but it interacts with preform feed, thermal conditions and tension. Confirm which variables the proposed controller actually adjusts, where the diameter is measured and how transport delay is handled. Require a recorded trial showing diameter and tension together during steady running and approved speed changes; a simple ‘speed up when thick’ rule is not a complete control specification.
O controle preditivo e baseado em aprendizado deve ser tratado como funções propostas específicas, não como recursos padrão de toda linha de desenho. Por exemplo, o artigo de pesquisa Controle Dinâmico de um Processo de Fabricação de Fibras usando Aprendizado por Reforço Profundo reports tests on a compact fiber-drawing system. It does not establish deployment or performance on the production line being quoted. Request the actual control architecture, operating limits and acceptance demonstration for any such claim.
| Parâmetro | Definir na proposta | Base de aceitação | Evidência a solicitar |
|---|---|---|---|
| Furnace operation | Tecnologia de aquecimento, zona quente utilizável e janela operacional | Configurações qualificadas para a pré-forma selecionada | Especificação do equipamento e condições de ensaio registradas |
| Diâmetro do revestimento de vidro | Diâmetro externo da fibra nua, distinto do diâmetro do núcleo | Alvo e tolerância na especificação da fibra selecionada | Dados do medidor calibrado e método de inspeção acordado |
| Velocidade de desenho | Velocidade de produção acordada para a fibra especificada | Qualidade demonstrada a essa velocidade | Registro de ensaio relacionando velocidade com geometria e resultados ópticos |
| Diâmetro externo da fibra revestida | Diâmetro sobre o revestimento curado, não espessura radial do revestimento | Alvo e tolerância para o design de revestimento selecionado | Resultados de diâmetro e concentricidade do teste acordado |
Sistemas de aplicação de revestimento
O sistema de revestimento aplica camadas protetoras de polímero à fibra de vidro nua imediatamente após a formação. O revestimento deve ser aplicado de forma concêntrica e uniforme para evitar perdas por microcurvatura e fornecer proteção mecânica. A maioria dos sistemas utiliza aplicadores de matriz de pressão que forçam o material de revestimento líquido ao redor da fibra.
The primary coating is the polymer layer next to the glass. Confirm its material, cured outer diameter and acceptance requirements in the qualified coating design. Do not assume a fixed radial thickness for every optical-fiber product.
The secondary coating surrounds the primary layer. Distinguish its outer diameter from the thickness of either layer. For concentric circular layers, total radial coating thickness = (coated-fiber outer diameter – glass-cladding diameter) / 2. This relation alone does not determine how the thickness is divided between primary and secondary coatings.
Para um exemplo específico do produto, Ficha técnica do produto SMF-28 Ultra da Corning, julho 2025, página 2 lists a glass-cladding diameter of 125.0 ± 0.7 μm and coated diameters of 242 ± 5 μm or 200 ± 5 μm, depending on the option. Using nominal diameters gives combined radial coating thicknesses of 58.5 μm and 37.5 μm respectively. These are calculated examples for that product, not universal coating recipes or HONGKAI equipment guarantees.
Request the proposed coating-concentricity measurement method and die-alignment procedure, with acceptance limits tied to the specified fiber and coating system. Keep geometry checks and optical-performance tests separate: a concentricity result alone does not establish the fiber’s polarization-mode-dispersion performance.
Sistemas de cura UV
Sistemas de cura ultravioleta polimerizam os revestimentos de acrilato líquido em camadas protetoras sólidas. O processo de cura deve ser completo e uniforme para garantir as propriedades adequadas do revestimento. A cura incompleta pode resultar em superfícies pegajosas e propriedades mecânicas ruins.
A cura do revestimento da fibra não se limita a uma única tecnologia de lâmpada. Nota de aplicação de cura por fibra UV-LED da Excelitas describes conventional arc/microwave lamp systems and UV LED systems, and stresses testing the coating with the selected light source. Ask the coating and equipment suppliers to qualify the spectral match, exposure, optical arrangement and thermal conditions at the proposed line speed; lamp layout alone does not prove uniform cure.
If the proposed curing system uses nitrogen inerting, obtain the required gas specification, chamber conditions, monitoring and alarm limits from the coating and curing-equipment suppliers. Verify the cured coating against an agreed test method. Nitrogen supply alone is not evidence that the coating has reached its required cure state.
Sistemas de controle de tensão e recolhimento
Tension control throughout the drawing process is essential for consistent fiber properties. Excessive tension can cause fiber breaks or diameter variations, while insufficient tension can lead to loose winding and handling problems. Agree the drawing-tension range, force units, measurement method and acceptance conditions for the actual fiber and drawing system.
For the capstan system, request the drive-control specification, fiber-contact surface details and maintenance requirements. Ask the supplier to demonstrate the proposed speed-control performance and fiber-handling results under agreed test conditions rather than relying on an unsupported accuracy figure.
Take-up systems wind the finished fiber onto spools for storage and shipping. The winding pattern must prevent fiber damage while allowing easy unwinding for subsequent processing. Confirm the traverse mechanism, winding pattern and take-up tension requirements with the supplier, then verify the result using the agreed spool and fiber specification.
If the take-up uses a dancer, confirm its loading method, usable travel, position feedback and connection to reel-speed control. Verify winding tension during acceleration, steady running and spool build-up with the intended fiber and reel. A dancer’s presence does not guarantee constant tension, and take-up tension must not be confused with the tension measured in the hot drawing zone.
Como você controla a qualidade da fibra durante a produção?
O controle de qualidade previne defeitos de produção dispendiosos. Sem o monitoramento adequado, séries inteiras de produção podem não atender aos requisitos de especificação, resultando em perdas significativas de material e tempo.
Use a quality plan that separates inline process measurements from optical and mechanical acceptance tests. Define each measured feature, test method, inspection frequency and acceptance limit; inline diameter feedback alone does not verify every finished-fiber requirement.
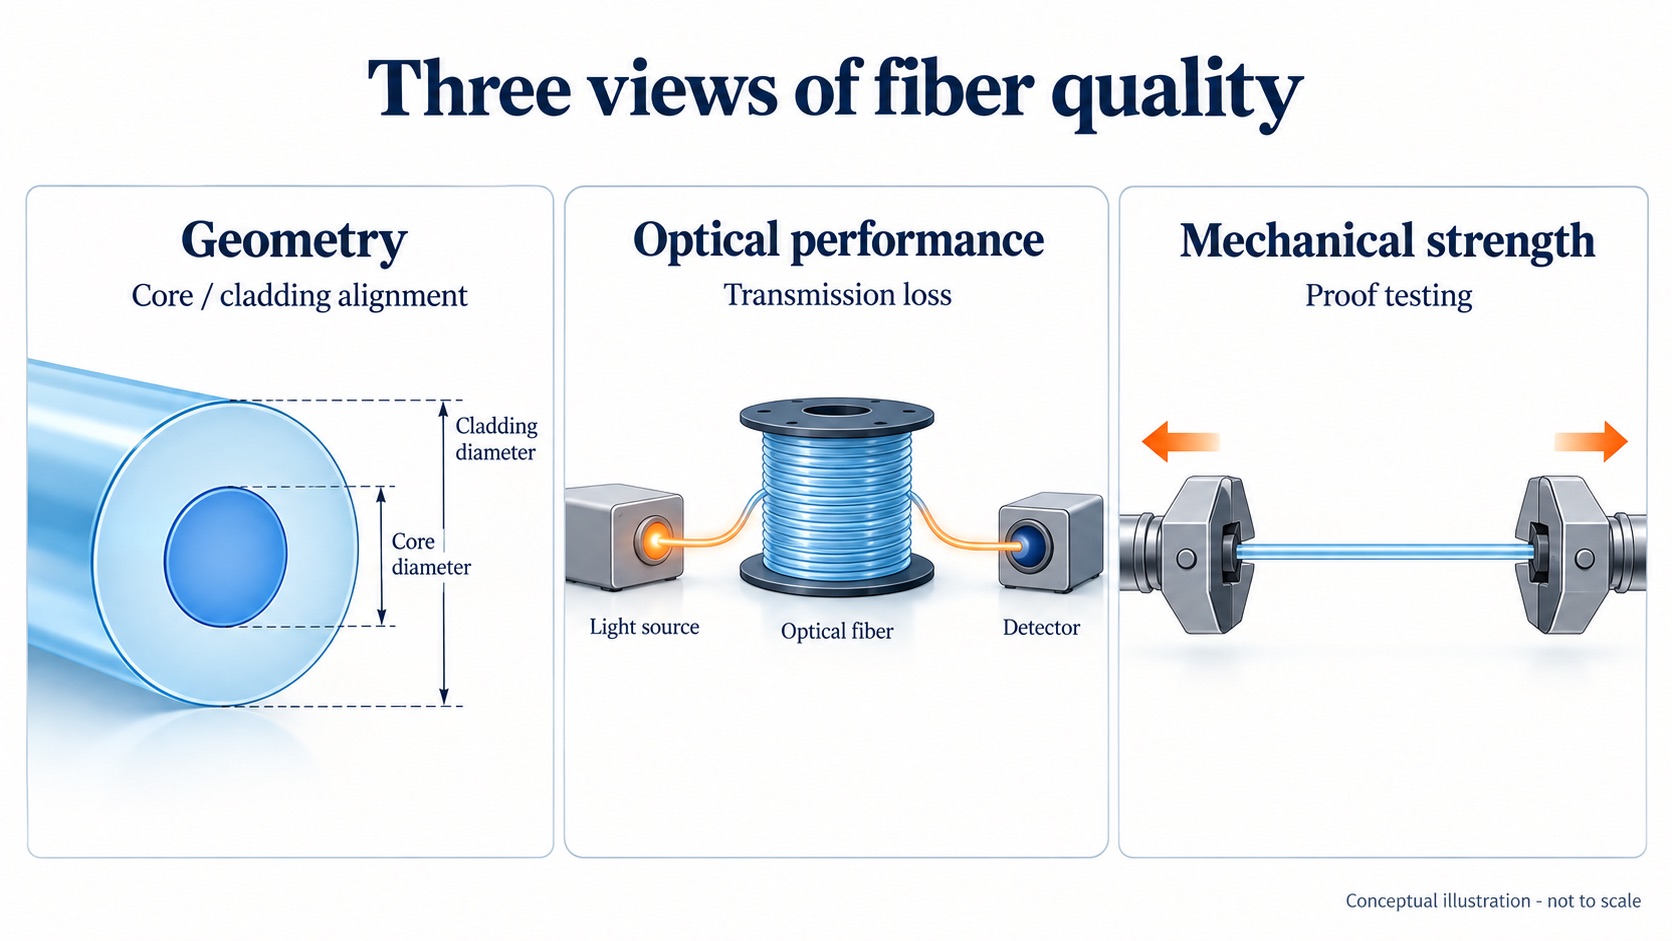
Ilustração conceitual de verificações geométricas, ópticas e mecânicas; nenhum resultado de teste medido é mostrado.
Define the fiber-production quality plan before accepting the equipment. Identify the measurements, inspection frequency, acceptance criteria and responsibility for nonconforming material at each stage. Request sample records from the proposed producer and agree which checks are included in the supplied scope.
Monitoramento de Processos em Tempo Real
For each inline measurement, record the sensor principle, accuracy, sampling rate, filtering and position on the line. Ask the supplier to demonstrate which defects the complete measurement-and-control system can detect at the proposed draw speed. Do not infer a minimum detectable defect length or closed-loop response from the gauge resolution alone.
For coating inspection, ask whether the proposed instrument reports coated outer diameter, concentricity or individual-layer geometry. An outer-diameter reading alone does not establish the separate primary and secondary layer thicknesses. Document which features are measured, the calibration method and how the results are checked against the selected coating design.
Não presuma que toda medição de tensão de tração utiliza uma célula de carga. Descrição da SIKORA sobre medição de tensão em fibra óptica discusses vibration-based measurement and a birefringence-based optical method. Confirm the proposed instrument, measurement location, units and validation procedure. Define separately whether its signal is displayed, logged, used for an alarm or connected to an automatic control loop; measurement alone does not prove automatic break prevention.
List the thermal and environmental measurements actually included in the proposed line, such as fiber temperature before coating and conditions in the coating or curing area. Identify each measurement target, sensor, logging interval and alarm boundary. Verify any thermal-imaging or contamination-monitoring function explicitly rather than assuming it is supplied with the tower.
Teste de Propriedade Óptica
Escolha um método de teste de atenuação apropriado para a fibra e o relatório exigido. O Visão geral do método de atenuação IEC 60793-1-40:2024 attenuation lists cut-back, insertion-loss and backscattering methods, as well as spectral modelling with a narrower scope. Record the selected method, test wavelengths, launch conditions, sample identification and acceptance limits; do not assume every production test uses cut-back.
Para fibra multimodo, defina a métrica de largura de banda exigida e a condição de lançamento. IEC 60793-1-41:2024 distinguishes time-domain, frequency-domain and DMD-derived overfilled-launch bandwidth methods. IEC 60793-1-49:2018 describes DMD characterization of graded-index multimode fiber for bandwidth assessment under different launch conditions. Do not describe a DMD report as a direct refractive-index-profile measurement. Ask the laboratory to identify the fiber category, wavelength, method and reported bandwidth metric.
Distinguir a abertura numérica medida de um valor calculado utilizando índices de refração. O IEC 60793-1-43:2015 overview covers specified multimode-fiber categories and distinguishes far-field numerical aperture from theoretical numerical aperture. Ask the laboratory to state the applicable fiber category, sample length, measurement threshold and uncertainty. Do not use a numerical-aperture result as a substitute for a required single-mode cutoff-wavelength test.
Para fibra monomodo, especifique o método de teste do diâmetro do campo modal (MFD) e o comprimento de onda de relatório conjuntamente. IEC 60793-1-45:2024 addresses MFD measurement. Compare results with the selected fiber specification at the same stated wavelength; do not treat an MFD value without its wavelength as a complete acceptance requirement.
Teste de Propriedades Mecânicas
O teste de prova aplica uma tensão de tração especificada para triar a fibra quanto a seções fracas. Como um exemplo documentado, a seção 1.4 de Especificação da fibra PGSF001 da Corning especifica um mínimo de 100 kpsi (aproximadamente 0.69 GPa) for the fibers covered by that document. Here, 100 kpsi means 100,000 psi. Use the applicable fiber specification and test procedure for the product being manufactured.
Coating adhesion testing verifies that the polymer coatings bond properly to the glass surface and to each other. Poor adhesion can lead to coating delamination during handling or environmental exposure. Request the applicable coating-adhesion and stripping test procedures, reported results and acceptance criteria from the fiber producer.
Os testes de curvatura avaliam a resistência da fibra a perdas por macrocurvatura e microcurvatura. Os testes de macrocurvatura envolvem a fibra em mandris de vários diâmetros para simular as condições de instalação. Os testes de microcurvatura aplicam pressão lateral controlada para simular os efeitos da fabricação do cabo e as tensões ambientais.
Os testes ambientais expõem amostras de fibra a ciclos de temperatura, exposição à umidade e ambientes químicos que podem ser encontrados em serviço. Esses testes ajudam a prever a confiabilidade a longo prazo e a identificar possíveis modos de falha antes que ocorram em campo.
Use the following planning matrix to agree the product-specific quality plan. A measurement standard defines how a test is performed; it is not, by itself, a universal product limit or a sampling plan. Adapt the wavelength rows to the selected fiber rather than applying them to every fiber type.
| Test parameter | Método para especificar | Cobertura ou amostragem a ser acordada | Base de aceitação |
|---|---|---|---|
| Attenuation at 1310 nm, if specified | Applicable method under IEC 60793-1-40:2024 | Definido no plano de qualidade do produto | Maximum loss for the selected fiber at this wavelength |
| Attenuation at 1550 nm, if specified | Applicable method under IEC 60793-1-40:2024 | Definido no plano de qualidade do produto | Maximum loss for the selected fiber at this wavelength |
| MFD de modo único no comprimento de onda indicado | Applicable method under IEC 60793-1-45:2024 | Definido no plano de qualidade do produto | Valor nominal e tolerância nesse mesmo comprimento de onda |
| Teste de prova | IEC 60793-1-30:2010 fibre proof-test procedure | Comprimento testado exigido e registros rastreáveis do carretel | Nível de tensão e regras de aceitação da especificação da fibra selecionada |
| Diâmetro externo da fibra revestida | Método de teste dimensional acordado | Definido no plano de qualidade | Alvo e tolerância da especificação de fibra/revestimento selecionada |
Controle Estatístico de Processos
Statistical process control (SPC) can help identify changes in recorded process measurements. NIST’s control-chart guidance explains that both points outside control limits and non-random patterns can warrant investigation. Control limits describe process behavior; they are not the product’s specification limits. A stable process can still produce nonconforming fiber. For the proposed quality system, identify the measured feature, chart type, sampling method, investigation rules and responsible person. Confirm whether alerts are actually implemented; a chart alone does not prevent defects or release a spool for shipment.
Antes de interpretar Cp ou Cpk, estabeleça que o processo é estável e que os dados e o método de cálculo são adequados. NIST’s process-capability overview compares stable-process variation with specification limits and states the normal-distribution assumption of the conventional indices. Cp compares specification width with process spread; Cpk also accounts for an off-center process mean. Ask for the underlying measurements, units, sampling period, specification limits and statistical assumptions, not just an index on a dashboard. Agree any required capability criterion for the project; do not substitute an unsourced universal threshold for the fiber’s acceptance tests.
Design of experiments (DOE) techniques help optimize process parameters and understand the relationships between different variables. For any proposed optimization trial, agree the factors, response measurements and permitted operating boundaries with the process owner, and require a traceable report of the results.
Correlation analysis helps identify relationships between different measurements that might not be obvious. Treat a measured correlation as a finding to investigate, not proof of a causal relationship or a guaranteed process improvement.
Sistemas de Qualidade Automatizados
For an automated quality-control proposal, require a list of measured inputs, controlled outputs, alarm actions and operator responsibilities. Ask the supplier to demonstrate each promised feedback or predictive function on the proposed system. Do not assume that machine-learning prediction or automatic defect prevention is included in a standard drawing line.
Specify which process and test data will actually be recorded, with timestamps, length or spool references, retention and export requirements. Check a sample production record before acceptance; an automation interface does not establish that every quality parameter is captured or traceable.
Ask the supplier to demonstrate how an out-of-specification segment is identified, located, segregated and documented. State whether handling requires stopping, cutting, transfer or later rewinding, and define the restart and retest procedure. Do not assume defective fiber can be removed while drawing continues without interruption.
If ERP or other factory-system integration is required, define the data fields, spool identifiers, interfaces, access rights and responsibility for failed transfers. Test a sample record from measurement through export and retrieval before acceptance. An available interface does not by itself establish end-to-end traceability or regulatory compliance.
Quais são os problemas comuns de fabricação e suas soluções?
Problemas de produção podem paralisar linhas de produção inteiras. Problemas não resolvidos levam a danos em equipamentos, desperdício de material e perda de compromissos de entrega, o que prejudica o relacionamento com os clientes.
Quebras de fibra, variações de diâmetro e defeitos no revestimento exigem soluções sistemáticas de diagnóstico e protocolos de manutenção preventiva para manter a qualidade consistente da produção.
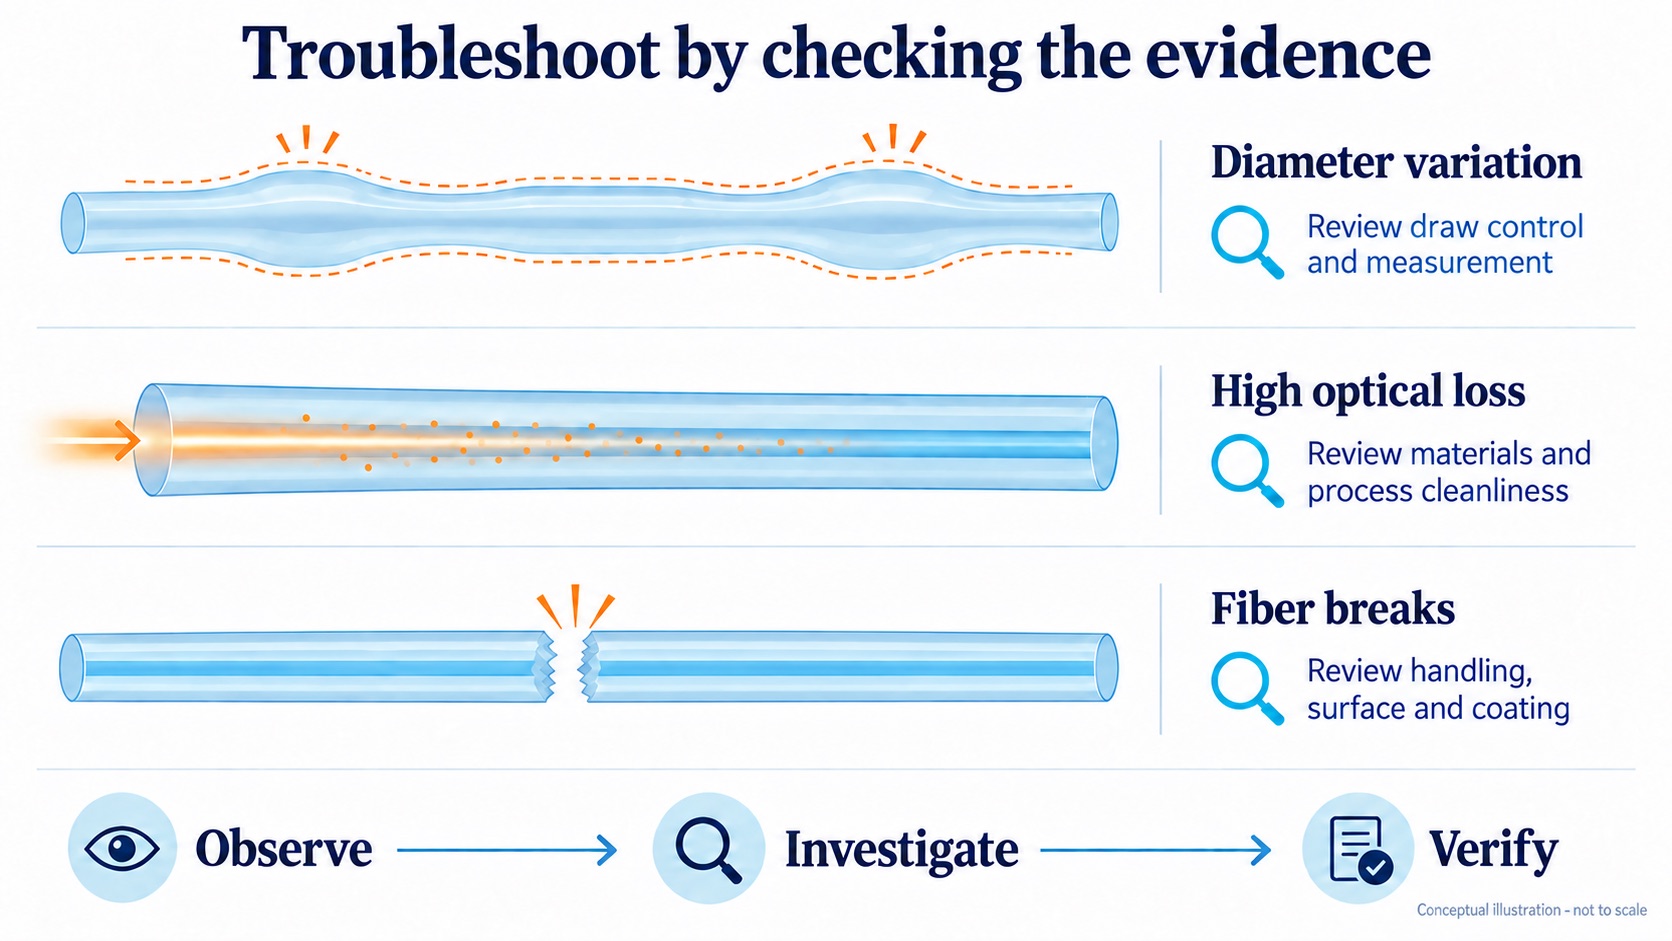
Ilustração conceitual para solução de problemas. As verificações listadas são prompts de investigação, não causas confirmadas nem soluções garantidas.
Use production records, alarms, inspection results and supplier procedures to investigate fiber-manufacturing problems. Establish the observed symptom and operating conditions before proposing a cause. Follow the applicable manufacturer’s safety and maintenance instructions before making adjustments.
Problemas de quebra de fibra
Fiber breaks represent one of the most common and disruptive problems in fiber manufacturing. These breaks can occur at any point in the drawing process, from the furnace exit to the take-up reel. Understanding the different types of breaks and their causes is essential for effective troubleshooting.
For a break near the furnace exit, preserve the time, preform identity, break location and preceding thermal, feed and tension records. Review relevant preform inspections and furnace alarms with the process owner. Do not diagnose ‘thermal shock’ or contamination solely from the break location. Inspection of the furnace or hot-zone components must follow the manufacturer’s safe shutdown and maintenance procedure.
For a suspected tension-related break, compare the tension trace with capstan speed, dancer position, reel events and the recorded break time. First confirm the measurement location and signal validity. A tension change after the fiber has broken may be a consequence, not its cause. Have qualified personnel review the evidence before changing control settings or inspecting the fiber path.
If breaks appear near coating or downstream handling equipment, retain representative samples and record their position relative to dies, guides, capstan and take-up. Check the applicable coating-geometry, cure, adhesion and mechanical-test results with the suppliers. Neither an eccentric coating nor a tacky surface alone proves the failure mechanism; compare the findings with the actual break evidence.
Problemas de controle de diâmetro
Variações de diâmetro podem tornar a fibra inutilizável para aplicações de precisão. Essas variações podem ocorrer em distâncias curtas (microvariações) ou longas (macrovariações), cada uma exigindo diferentes abordagens de solução de problemas.
Compare a diameter excursion with the identified preform, feed position and preform inspection records, but do not assume that a preform dimension transfers directly into the finished-fiber diameter. The drawing process and its control response also matter. Confirm the measured feature and units before comparing preform geometry, glass-cladding diameter or core geometry.
When investigating thermal conditions, compare the diameter trace with the furnace setpoint, measured temperature, power and relevant utility records. Distinguish the controller reading from the actual temperature of the glass. Check timing and measurement limitations before assigning a thermal cause or approving a recipe change.
For a suspected control problem, compare commanded and measured speed with the raw and filtered diameter signals. Ask the controls specialist to check sensor validity, delay, output limits and interactions between loops. Do not begin with arbitrary PID changes; use the approved trial procedure and retain before-and-after records.
If the diameter signal is periodic, compare its timing with known equipment cycles and environmental measurements. Check whether the pattern is present in an independent measurement or is an artefact of the gauge, filtering or sampling. A frequency match is an investigation lead, not proof that vibration or airflow caused the product defect.
Utilize esta matriz diagnóstica para coletar evidências antes de selecionar uma intervenção. Seus pontos de verificação não são causas confirmadas nem instruções operacionais universais.
| Observed symptom | Evidência a preservar | Primeiras verificações com o especialista responsável | Recovery evidence |
|---|---|---|---|
| Quebras de fibras | Localização da ruptura, hora, identidade do pré-formado/bobina e sinais anteriores | Valide o traçado da tensão e correlacione-o com eventos térmicos, de alimentação e de manuseio | Reinício aprovado mais os resultados exigidos de geometria, mecânica e óptica para o material afetado |
| Variação de diâmetro | Registro bruto do calibre, unidades, registros de velocidade/avance e horários dos eventos | Validate the gauge and separate measurement artefacts from process changes before tuning | Agreed diameter tolerance demonstrated under the documented trial conditions |
| Defeitos de revestimento | Amostras, lote de material, geometria do revestimento, registros de cura e manuseio | Check the specified geometry and cure tests; review alignment and exposure only within supplier procedures | Results meeting the selected coating specification, with traceability to the trial |
| Aumento da atenuação | Test method, wavelength, sample identity, launch conditions and handling history | Confirm the test setup and repeatability before investigating material or process causes | Resultados repetíveis que atendem à especificação da fibra e disposição documentada das bobinas afetadas |
Problemas de aplicação de revestimento
Defeitos no revestimento podem afetar as propriedades ópticas e mecânicas da fibra acabada. Esses problemas geralmente se desenvolvem gradualmente, tornando a detecção precoce essencial para evitar grandes quantidades de produtos defeituosos.
For a coating-dimension change, establish whether the measurement concerns total coated diameter, an individual layer or concentricity. Compare the validated trace with coating pressure, material temperature, lot history and die inspection records. The rate of change alone does not distinguish die wear from pressure, material or measurement issues.
When coating concentricity is outside the agreed limit, inspect fiber centering, die alignment and the measurement setup using the supplier’s procedure. Record the geometry results and perform any required optical tests separately. Do not diagnose polarization-mode dispersion from coating eccentricity alone.
For a suspected cure problem, record the coating formulation and lot, light-source type, exposure conditions, line speed and any specified inerting conditions. Compare the agreed cure and mechanical tests with the qualified coating process. A tacky surface or brittle sample is a symptom, not a complete diagnosis. Do not prescribe more UV exposure or attribute cracking to excessive cure without the coating supplier’s assessment.
When adhesion or stripping results are out of specification, confirm the test method and sample conditioning before comparing material, surface-handling and cure records. Ask the coating supplier to assess retained samples. Record the evidence and disposition rather than assuming contamination or material degradation is the cause.
Abordagem sistemática de solução de problemas
Effective troubleshooting requires a systematic approach that considers all possible causes and uses data to guide the investigation. Start by reviewing when the problem began, the recorded operating conditions and any changes made before the symptom appeared.
A análise de dados desempenha um papel crucial na identificação de padrões de problemas. Gráficos de tendências podem revelar mudanças graduais que podem não ser óbvias a partir de medições individuais. A análise de correlação pode identificar relações entre diferentes parâmetros que sugerem causas-raiz.
Use batch comparisons to narrow the investigation, not to assign blame. If an excursion occurs with one preform batch, check whether recipe, operator, instrument, equipment or environmental conditions also changed. Compare equivalent runs and record which alternative explanations the evidence actually excludes.
A fishbone diagram or five-why review can organize hypotheses, but the diagram is not proof of root cause. Assign an owner to each check, document supporting and conflicting evidence, and verify the approved corrective action against the agreed acceptance criteria. Continue monitoring after restart; one successful trial does not guarantee that the problem cannot recur.
Estratégias de Manutenção Preventiva
Programas de manutenção preventiva ajudam a evitar muitos problemas comuns de fabricação, abordando potenciais problemas antes que causem interrupções na produção. Esses programas devem se basear nas recomendações do fabricante do equipamento, em dados históricos de falhas e nos requisitos do processo.
As atividades de manutenção programada incluem calibração regular dos sistemas de medição, substituição de componentes desgastados e limpeza de áreas críticas. O cronograma de manutenção deve considerar intervalos baseados no tempo e no uso para otimizar a confiabilidade do equipamento.
Técnicas de monitoramento de condições podem identificar problemas em desenvolvimento antes que eles causem falhas. A análise de vibração pode detectar desgaste de rolamentos ou problemas de alinhamento. Imagens térmicas podem localizar problemas elétricos ou no sistema de arrefecimento. A análise de óleo pode revelar desgaste interno em sistemas hidráulicos ou de lubrificação.
A gestão do estoque de peças de reposição garante que os componentes críticos estejam disponíveis quando necessário para manutenção ou reparos emergenciais. O estoque deve incluir tanto itens de manutenção de rotina quanto peças de reposição necessárias que podem causar paradas prolongadas se não estiverem disponíveis.
Programas de treinamento garantem que operadores e pessoal de manutenção compreendam os procedimentos adequados e consigam reconhecer os primeiros sinais de problemas em desenvolvimento. Atualizações regulares de treinamento ajudam a manter as habilidades e a introduzir novas técnicas ou tecnologias.
Os sistemas de documentação rastreiam atividades de manutenção, histórico de problemas e tendências de desempenho dos equipamentos. Essas informações ajudam a otimizar os cronogramas de manutenção, identificar problemas recorrentes e apoiar esforços de melhoria contínua.
Conclusão
A fabricação bem-sucedida de núcleos de fibra exige controle preciso de materiais, equipamentos e processos em toda a cadeia de produção.
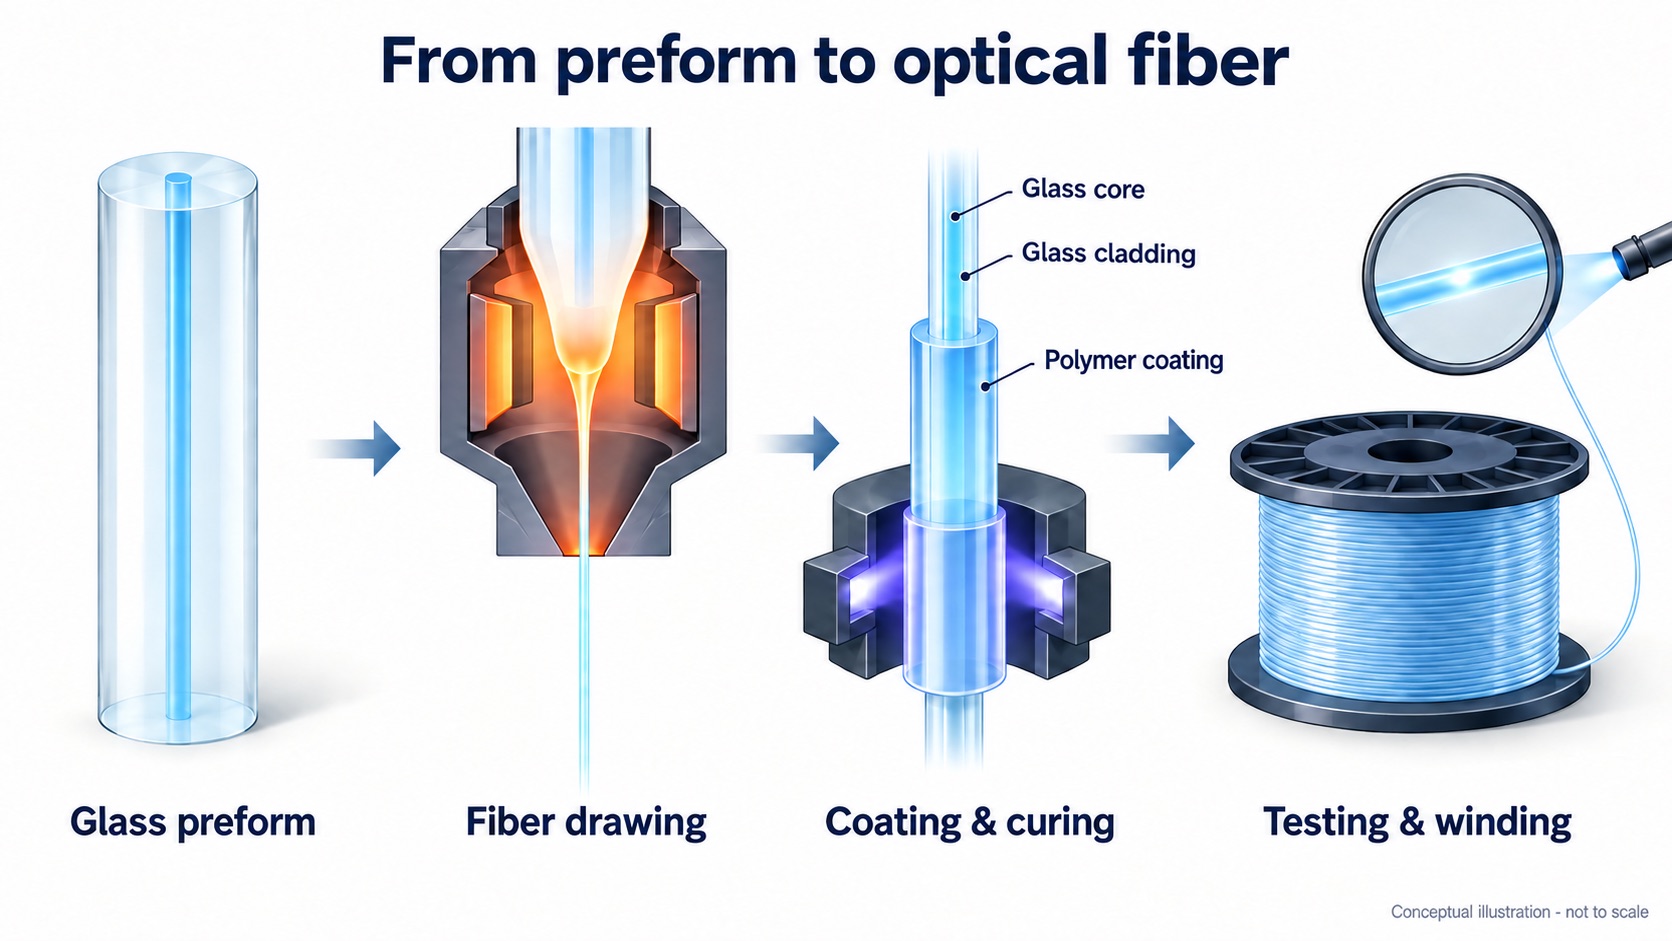
Ilustração conceitual das principais etapas de fabricação de fibra óptica; fora de escala.
 English
 हिन्दी
 فارسی