






O proprietário de uma fábrica de cabos ou o gerente de produção precisa de mais do que um vídeo mostrando uma nova linha de produção em funcionamento. Antes de aceitar o equipamento, defina o cabo de teste, a qualidade do produto exigida, a configuração fornecida e as evidências que serão mantidas. Essas decisões devem ser tomadas antes do teste de aceitação na fábrica (FAT), sendo posteriormente executadas no teste de aceitação no local (SAT) na fábrica do cliente.
Para uma linha de produção de cabos, a FAT deve demonstrar a configuração do equipamento acordada e os produtos de teste selecionados antes do envio. A SAT deve verificar a instalação, o comportamento operacional e a qualidade do produto na fábrica do cliente. Selecione os produtos e as condições de teste com antecedência e resolva qualquer item de aceitação reprovado por meio de correção registrada e novo teste.
FAT e SAT são etapas de aceitação específicas do projeto. As diretrizes da IEC para sistemas de automação da indústria de processo também enfatizam o acordo sobre especificações, escopo dos testes e responsabilidades; isso é um contexto útil de planejamento, não uma alegação de que cada linha de cabos seja certificada conforme essa norma.1 Os exemplos práticos de linhas de cabos abaixo utilizam a experiência comissionada confirmada da HONGKAI, cabendo ao cliente definir os limites reais de teste em seu produto e acordo de compra.
Escolha Produtos de Teste que Comprovem o Pedido
A FAT na fábrica do fornecedor não cobre automaticamente todos os cabes do catálogo futuro do cliente. Defina um grupo gerenciável de produtos representativos: os cabos que devem representar a maior parte da produção, juntamente com uma construção tecnicamente exigente que teste o equipamento encomendado. Registre o que a prova deixa sem ser testado.
Testar todas as especificações na oficina do fornecedor pode exigir diferentes classes de material, tamanhos de entrada, rolos e ferramentas. A preparação e o consumo de material podem ser substanciais. Na prática HONGKAI descrita neste guia, a seleção começa, portanto, com produtos comercialmente importantes e algumas construções que possam verificar significativamente o equipamento. Um cabo óptico com maior número de elementos pode ser uma dessas amostras quando exercita os processos e requisitos de qualidade incluídos no pedido; um alto número de núcleos por si só não comprova toda a capacidade dos processos.
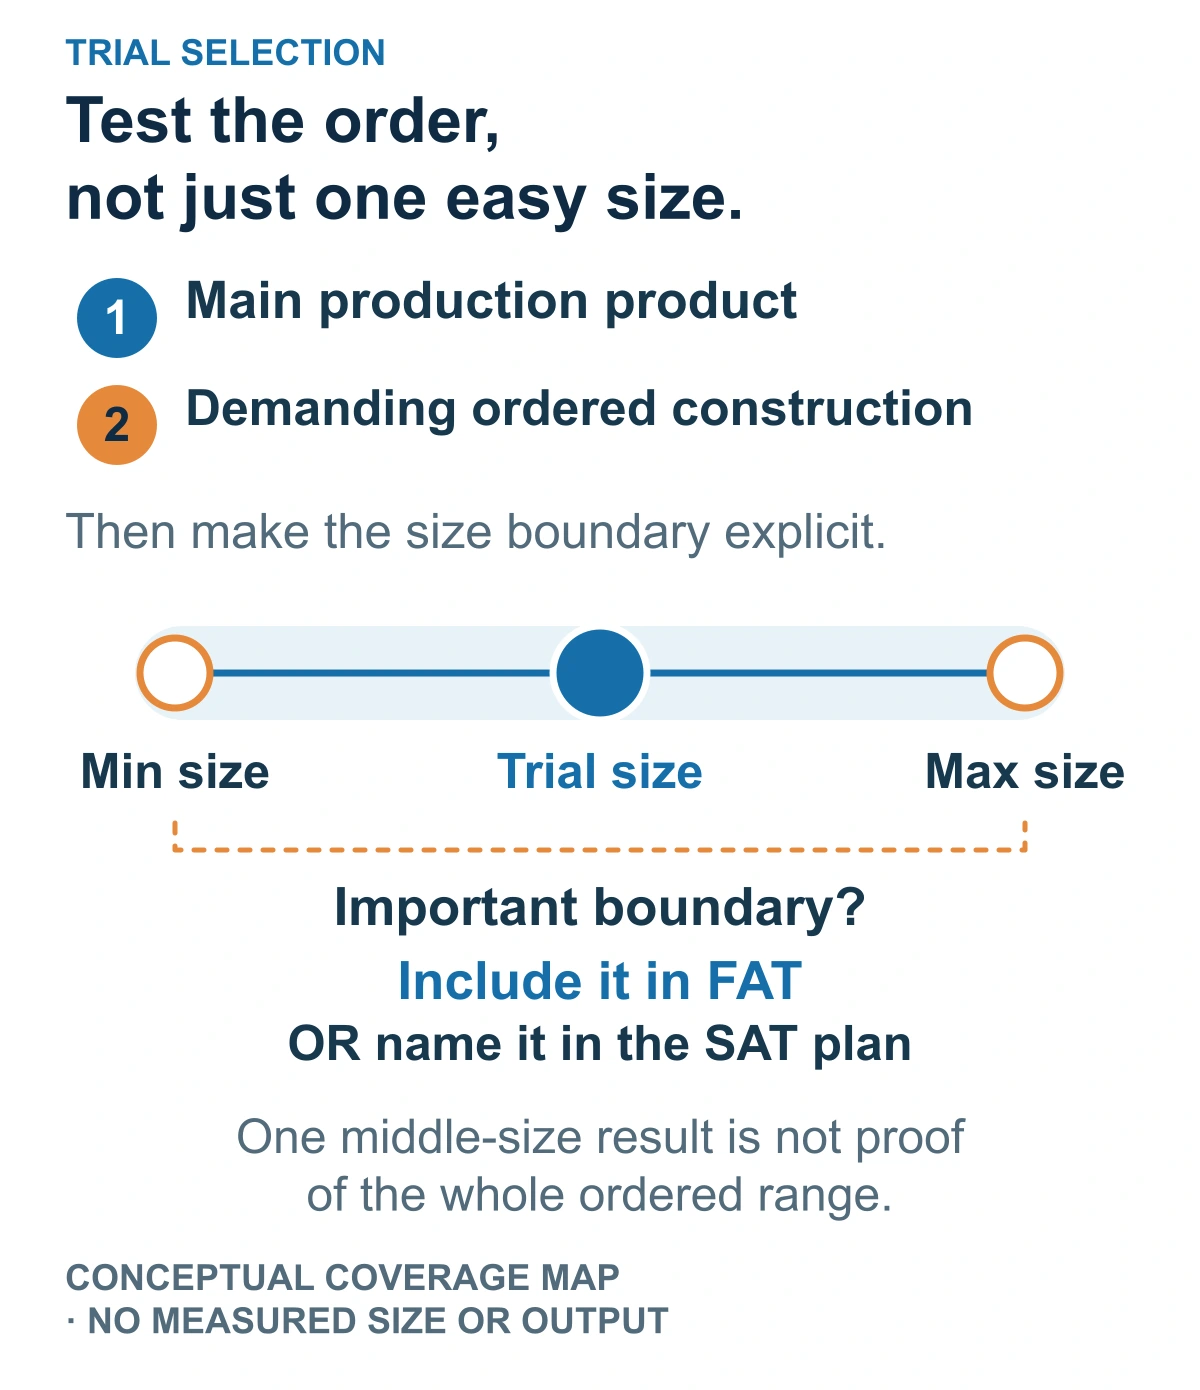
Mapa conceitual de cobertura: um teste bem-sucedido de tamanho médio não comprova toda a faixa encomendada. Este é um auxílio para seleção, não dados reais de produto ou produção.
Os tamanhos mínimo e máximo devem constar no plano de FAT quando esses limites forem relevantes para a compra. Não assuma silenciosamente que um único produto bem-sucedido na faixa média comprova ambos os extremos. Se um limite for deixado para o local do cliente, nomeie esse produto e sua etapa subsequente de verificação na matriz de testes.
Na fábrica do cliente, planeje testar cada produto ou especificação pretendida dentro da faixa de comissionamento acordada. Os materiais devem estar prontos, e a quantidade de teste deve refletir o necessário para avaliar o produto sem desperdícios desnecessários. Um catálogo extenso pode exigir um cronograma escalonado em vez de um único dia ininterrupto de aceitação.
| Campo de teste da linha de cabos | Concordar antes do projeto e dos testes | Manter com o resultado |
|---|---|---|
| Identidade do produto | Revisão de desenho ou amostra, construção, dimensões exigidas e critérios de qualidade | Produto exato fabricado e qualquer faixa não testada |
| Materiais | Grau, dimensões de entrada e fornecimento pelo fornecedor/cliente | Materiais reais utilizados no teste |
| Carretéis e manuseio | Dimensões do carretel e compatibilidade com o equipamento cotado | Pacote real de desenrolamento e enrolamento |
| Configuração | Máquinas incluídas, ferramentas e escopo relevante de controle/instrumentação | Configuração verificada em relação ao pedido |
| Condições de funcionamento | Velocidade específica do produto, quantidade ou duração da prova e qualquer teste operacional especial | Condições reais e resultado medido |
| Evidência de aceitação | Medições, identificação de amostras, vídeos e proprietários dos registros | Conclusão de aprovação/reprovação e itens pendentes |
Confirme as especificações do cabo do cliente, os resultados exigidos e a compatibilidade com o carretel antes do projeto do equipamento. O guia de RFQ para linha de produção de cabos explica como estabelecer essas entradas antes de comparar configurações. Se uma entrada de teste mudar posteriormente, o comprador deve exigir que a diferença seja listada ao lado do resultado e aprovada para o escopo de teste declarado. Um resultado obtido em um material ou bobina diferente não deve se tornar uma garantia inexplicável para a configuração de produção encomendada.
O que perguntar: Quais produtos serão testados antes do envio, quais serão testados na fábrica do cliente e a qual desenho, material e bobina cada resultado se refere?
FAT: Comprove o Escopo Orçado Antes do Envio
Na oficina do fornecedor, a FAT deve conectar a operação do equipamento a um produto de teste aceitável. Na prática confirmada da HONGKAI, as evidências centrais compreendem as amostras produzidas, os registros da corrida, a confirmação de que a configuração da linha corresponde à ordem e o vídeo operacional retido para rastreabilidade posterior. Escreva os entregáveis esperados no contrato antes do teste.
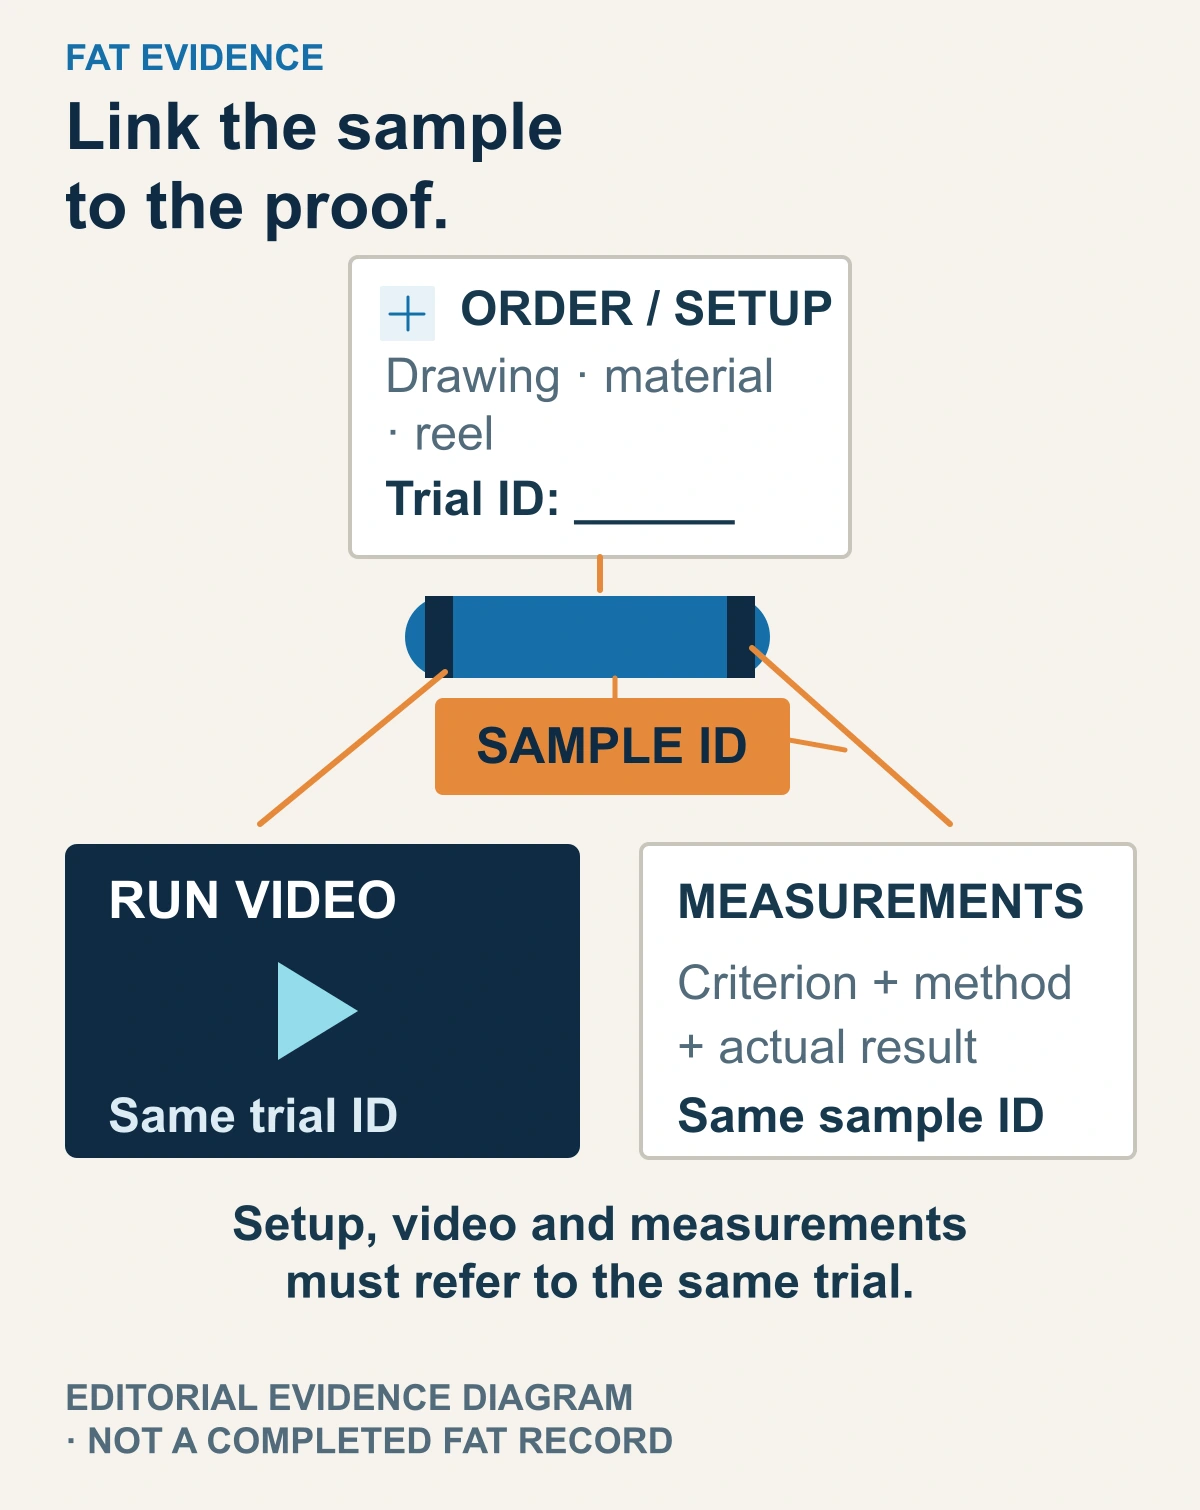
Diagrama de evidências editoriais: vincule a amostra real, configuração, vídeo de execução e medições a um único ensaio. Identificadores em branco são explicativos, não constituem um registro FAT concluído.
Um registro útil começa com a configuração da máquina, revisão do produto e entradas de teste, em seguida, vincula as observações operacionais à amostra e à sua qualidade medida. O vídeo pode mostrar o setup e a sequência de operação; as medições relevantes estabelecem se o produto atende aos critérios acordados. Para um processo de isolamento ou capa, esses podem incluir centralização, variação do diâmetro externo e condição superficial. Os ferramentas de cabeçote e guia de centralização explica por que a espessura da parede e o ajuste da linha precisam de atenção junto com o diâmetro externo. Outras estruturas de cabo exigem suas próprias verificações aplicáveis.
| Entregável FAT | O que o comprador deve ser capaz de estabelecer |
|---|---|
| Amostras identificadas | Qual ensaio produziu a amostra retida e qual revisão de produto ela representa? |
| Medidas do produto | Quais critérios de qualidade acordados foram atendidos, utilizando qual método ou instrumento? |
| Registro de corridas e vídeo | Quais condições de configuração e operação produziram essa amostra? |
| Comparação de configurações | A linha fornecida corresponde ao escopo pedido, incluindo componentes e acessórios acordados? |
| Abrir registro de item | O que permanece por resolver, quem é responsável pela ação e o que demonstrará o encerramento? |
Mantenha a identidade da amostra consistente em todo o vídeo, nas medições e no registro do ensaio. Um vídeo de um cabo e uma planilha de medição de outro não podem estabelecer o mesmo resultado. Da mesma forma, identifique a etapa de processamento: aceitar uma máquina que produz um componente de cabo não estabelece a qualidade das operações a jusante fora do escopo fornecido.
O pacote de evidências de FAT rotineiro descrito aqui concentra-se nos resultados do produto, operação e configuração. Defina separadamente no acordo do projeto quaisquer demonstrações adicionais de funções de proteção, documentação de segurança ou outros testes especiais; esta matriz não representa uma avaliação completa da segurança da máquina.
Evidências a solicitar: uma lista de entregáveis acordada antes da FAT, seguida pelos resultados das amostras identificadas, comparação de configuração, registro de operação, vídeo e log de itens pendentes do teste real.
SAT: Verifique novamente a Linha Instalada e as Interfaces de Fábrica
SAT significa teste de aceitação no local após a instalação na fábrica do cliente. Para a linha de cabos descrita aqui, verifique se o equipamento está fixo e alinhado, opera corretamente durante aceleração, operação constante e desaceleração, e produz produtos que atendam aos requisitos acordados. Prepare os utilitários, materiais e pessoal do cliente antes desse teste.
No escopo de comissionamento descrito neste guia, a equipe do fornecedor do equipamento é responsável pela fixação do equipamento, nivelamento/alinhamento da linha, verificações operacionais e ensaio de produção. O cliente prepara os demais recursos no local, incluindo alimentação elétrica, água de resfriamento e ar comprimido quando necessário, materiais para o ensaio, operadores e instalações de medição exigidas. Confirme a divisão exata no escopo de compra e comissionamento; não assuma que o fornecedor trará todos os recursos necessários na fábrica do cliente. Para um projeto de cabo óptico, o guia de instalação e comissionamento da linha de fibra desenvolve com mais detalhes a sequência de preparação do local e de entrega.
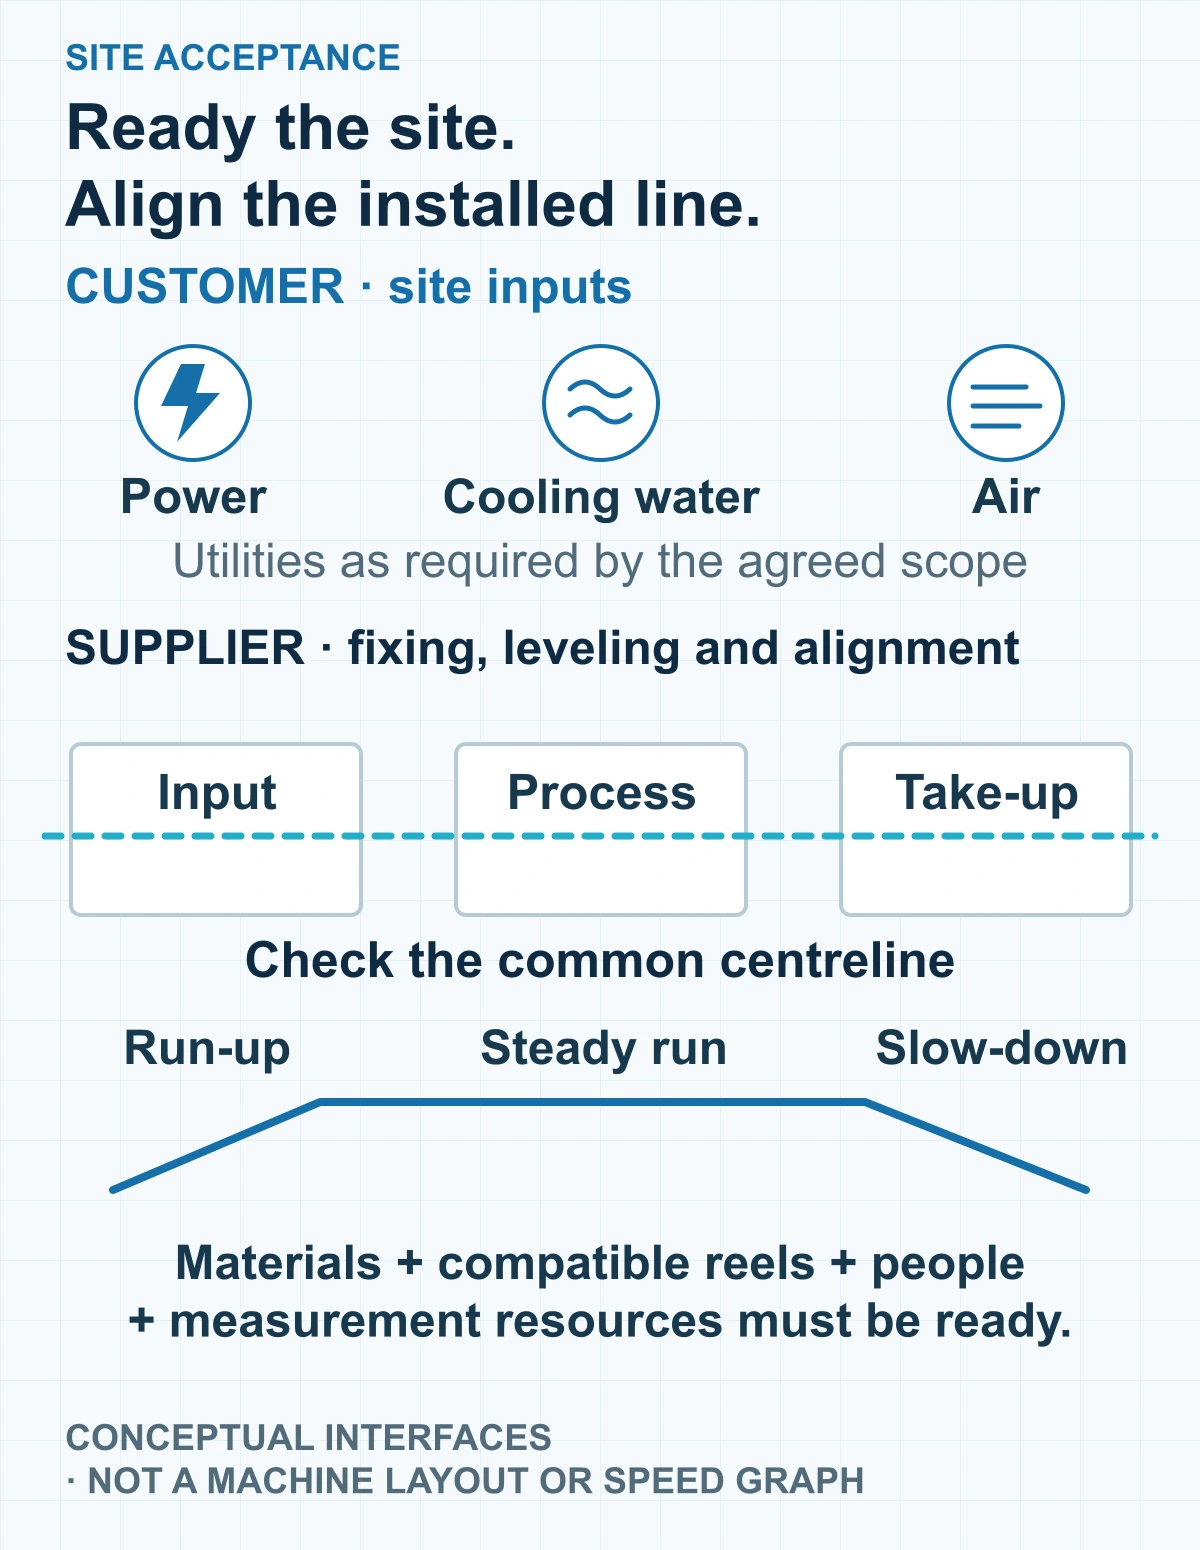
Diagrama conceitual da interface do local, não um layout de equipamentos ou gráfico de velocidade medida. Confirmar os utilitários reais, materiais, rolos, pessoas e responsabilidades de aceitação no escopo do projeto.
Utilize um cronograma de ensaio in loco que identifique cada produto, seus insumos, quantidade e medições de aceitação. Se os materiais, rolos ou equipamentos conectados diferirem do FAT (Teste de Aceitação do Fabricante), registre as diferenças. Isso fornece às duas partes uma base para separar um problema de instalação, uma alteração nos insumos e um defeito do equipamento quando um resultado for insatisfatório.
| Tarefa de aceitação no local | Responsabilidade no escopo descrito | Evidência para concordar e manter |
|---|---|---|
| Prepare o local | Cliente | Utilidades necessárias disponíveis; materiais adequados, carretéis, operadores e recursos de medição prontos |
| Fixar e alinhar equipamentos | Equipe de comissionamento do fornecedor, dentro do escopo acordado | Instalação e alinhamento da linha verificados |
| Verifique o comportamento operacional | Equipe de comissionamento do fornecedor | Observações de aceleração, funcionamento em regime estacionário e desaceleração |
| Verifique cada produto de teste | Fornecedor realiza ensaio; funções de medição e aprovação acordadas | Amostras identificadas e resultados aplicáveis de qualidade do produto |
| Resolver desvios | Pessoa designada para cada questão | Ação, prazo e resultado do teste de repetição |
Definir quantidades úteis para ensaios
Como exemplo de planejamento de comissionamento da HONGKAI, um cliente pode solicitar de um a dois quilômetros de cada produto. Este é um exemplo de projeto, não um mínimo padrão. Concordem sobre o comprimento ou duração necessários à luz do produto, da matéria-prima disponível e das evidências exigidas. O objetivo é obter um resultado significativo do produto sem consumir material simplesmente para prolongar a demonstração.
As paradas normais e as trocas de bobina devem ser registradas quando afetam o ensaio. Sua aceitação depende do teste acordado, em vez de uma regra automática de falha. Se o comprador precisar aceitar uma troca automática de bobina, uma sequência específica de reinício ou outra função operacional especial, especifique expressamente essa demonstração.
Um teste de resistência solicitado também pode ser acordado separadamente. O tempo total de operação por si só não estabelece que o cabo atende aos seus requisitos de qualidade ou que toda a gama de equipamentos foi verificada. Preserve os resultados relevantes do produto e as condições de operação, independentemente da duração do ensaio escolhida.
Como verificar: Para cada produto no plano do local, compare o resultado medido com sua especificação acordada, registre a configuração real e anexe qualquer desvio à ação corretiva da pessoa responsável.
Fechar o Registro sem Ocultar Itens Abertos
HONGKAI utiliza um registro de gerenciamento de projetos para rastrear um problema de teste até o pessoal responsável. O testador relata um problema ou uma exigência alterada do cliente, o engenheiro responsável executa a correção dentro de um prazo designado e a equipe de testes verifica o resultado novamente. A pergunta útil para o comprador é se essa cadeia está visível para cada item pendente.

Diagrama de decisão do comprador: registro de correção e novo teste ou decisão de prorrogação explicitamente acordada. Não se trata de uma aprovação real de liberação ou de um registro de aceitação assinado.
| Problema de campo de aceitação | O que registrar |
|---|---|
| Encontrando | ID do produto ou equipamento, condições de teste, critério de falha e evidências de suporte |
| Ação necessária | O que deve ser alterado; se esta é uma correção de defeito ou uma revisão do escopo solicitada |
| Responsabilidade | Engenheiro designado ou outra pessoa responsável, além do proprietário do registro |
| Tempo de ciclo | Prazo acordado para correção e data planejada para o reteste |
| Reavaliar | Condições de teste, resultado medido e pessoal responsável pela revisão |
| Decisão de liberação | Fechado, retido para nova verificação ou expressamente transferido com um proprietário e data acordados |
Defina quem tem autoridade para aprovar a aceitação e quais itens devem ser finalizados antes do envio ou da entrega no local. Se um item impedir que a linha atinja um resultado de produto acordado, complete a configuração prometida ou realize o teste necessário, registre a evidência ausente e providencie a correção e os testes de reavaliação antes de afirmar que esse item foi aprovado.
Algum trabalho pendente pode ser prorrogado quando ambas as partes concordarem explicitamente que isso não impede a liberação relevante. O registro ainda precisa conter o item, a pessoa responsável, o prazo e o impacto no envio ou na entrega no local. Não transforme uma alteração de design solicitada em um alvo de aceitação alterado silenciosamente; registre a revisão e seu efeito no plano de teste.
Antes de encerrar o FAT ou SAT, monte um pacote conectado: o produto e o cronograma de entrada, configuração ordenada versus fornecida, amostras identificadas, resultados medidos, registros de operação e vídeo, e o registro de ações corretivas. O comprador pode então ver quais produtos foram aprovados, quais ainda precisam de uma prova, e quais problemas exigem um novo teste antes da próxima etapa acordada.
-
IEC 62381:2024 — Sistemas de automação na indústria de processos: FAT, SAT e SIT. O escopo oficial descreve as especificações de aceitação específicas do projeto e o acordo sobre as atividades de teste e responsabilidades para sistemas de automação. Este artigo utiliza apenas esse princípio de planejamento; não afirma conformidade nem aplica a norma como uma especificação universal de aceitação de produtos de cabo.↩
 English
 हिन्दी
 فارسی